Морская среда подвергает каждый компонент судна воздействию сложных условий, включая коррозию в соленой воде, биологическое обрастание и сдавливающее гидростатическое давление (каждый компонент). Незначительная ошибка в размерах или просто незащищенная поверхность могут привести к значительным простоям и катастрофическим поломкам. Сегодня обработка на станках с ЧПУ позволяет обеспечить микронные допуски и повторяемую точность для гребных валов, компонентов рулевого управления, кронштейнов и т. д., что позволяет каждому ключевому компоненту выдерживать экстремальные условия эксплуатации судна в море.
Выбор материала для обработки на станках с ЧПУ для морских судов
В этом разделе мы рассмотрим материаловедение морской обработки на станках с ЧПУ: от хорошо зарекомендовавших себя сплавов до современных композитов.
Сплавы морского класса
Алюминий 5083 — это нетермообрабатываемый сплав Al-Mg, обладающий хорошей свариваемостью, высокой прочностью на единицу массы и образующий пассивирующий слой, устойчивый к коррозии в морской воде, что делает его идеальным для изготовления баллеров рулей, палубной арматуры, лёгких кронштейнов и т. д. Этот сплав обладает прочностью на разрыв до 317 МПа и выдерживает испытания в соляном тумане без образования точечной коррозии в течение 500 часов.
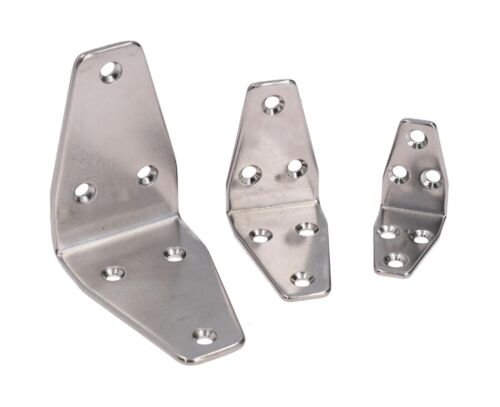
Нержавеющая сталь 316L и супердуплекс 2507: нержавеющая сталь 316L отличается низким содержанием углерода и устойчивостью к точечной и щелевой коррозии вблизи прибрежных зон или зон заплеска воды, поэтому оборудование, эксплуатируемое в таких условиях, например, корпуса топливных форсунок и гидравлических насосов, часто обозначается как 316L. Для экстремальных хлоридных сред, например, для рабочих колес глубоководных насосов или коллекторов высокого давления, можно использовать супердуплекс 2507 (UNS S32750), которая обычно имеет показатель PREN > 40 и высокую стойкость к коррозионному растрескиванию под напряжением (SCC) при пределе текучести > 600 МПа.
Композитные материалы
Стеклопластик (FRP): Несмотря на малый вес и высокую химическую стойкость, FRP также может быть обработан на станках с ЧПУ для изготовления коррозионно-стойких люков, панелей и ненесущих переборок. Такая стойкость к воздействию соляной среды означает сокращение циклов технического обслуживания со стороны владельца, а также увеличение времени простоя судна.
Полимер, армированный углеродным волокном (CFRP): CFRP обладает невероятно высокой жёсткостью и удельной прочностью и используется в мачтах гоночных яхт, высокопроизводительных ступицах гребных винтов и лёгких опорных конструкциях. Учитывая его высокую стоимость, снижение веса может рассматриваться как дополнительная скорость и экономия топлива.
Свойства материалов – Компромиссы
Инженеры-судостроители сталкиваются с необходимостью выбора свойств материала, например, пластика/композита или «аналога», учитывая такие факторы, как коррозионная стойкость и стоимость материала. Например, алюминий марки 5083 отличается низкой стоимостью, хорошей коррозионной стойкостью и хорошей обрабатываемостью, в то время как, как известно, супердуплексные стали стоят дороже, но служат дольше. Не менее важна и технологичность: например, марка 5083 хорошо обрабатывается, в то время как дуплексные стали и композиты могут потребовать более качественной оснастки и, следовательно, значительного снижения скорости обработки, что приводит не только к увеличению стоимости обслуживания в цехе с ЧПУ, но и к замедлению планирования производства. Баланс всех этих факторов обеспечит долговечность компонентов, изготовленных на станках с ЧПУ, при минимальном обслуживании и, в конечном итоге, к окупаемости инвестиций.
Прецизионные процессы обработки деталей морского назначения
Многоосевое фрезерование
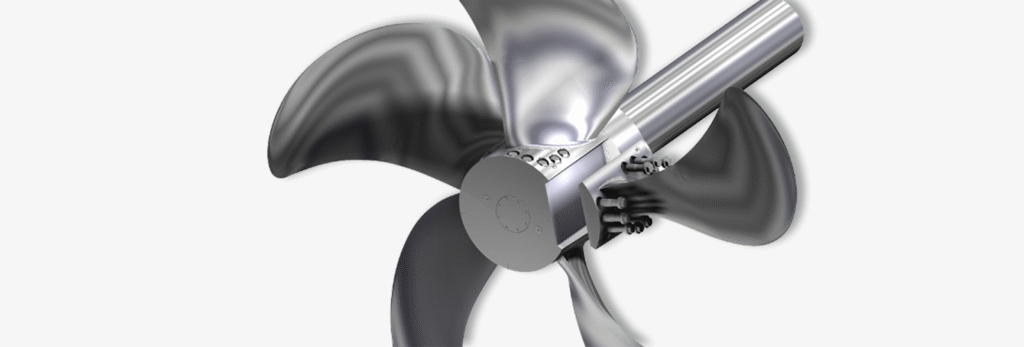
Сегодняшние 5-осевые фрезерные станки с ЧПУ могут создавать контуры сложной геометрии за одну установку, что критически важно для лопастей морских винтов и сложных корпусных деталей. 5-осевые станки обладают возможностью динамического наклона как инструмента, так и заготовки для получения микронного уровня чистоты поверхности и жестких допусков (до 0.01 мм), что исключает или сводит к минимуму доработку после обработки и максимизирует гидродинамические характеристики таких компонентов, как винты и бобышки. В зависимости от того, как траектория инструмента генерируется и оптимизируется с помощью программного обеспечения CAM (автоматизированное производство), зацепление фрезы, баланс скорости съема материала и управление тепловыделением - все это влияет на обработку термочувствительных материалов, таких как алюминиевые сплавы 5083 или супердуплексные сплавы 2507, что позволяет оператору избежать упрочнения или деформации обработанной детали.
Прецизионная токарная обработка (токарные станки)
Токарные обрабатывающие центры с ЧПУ с приводным инструментом или конфигурацией контршпинделя позволяют изготавливать высокоточные валы, такие как баллеры рулей и гребные валы, за одну установку.
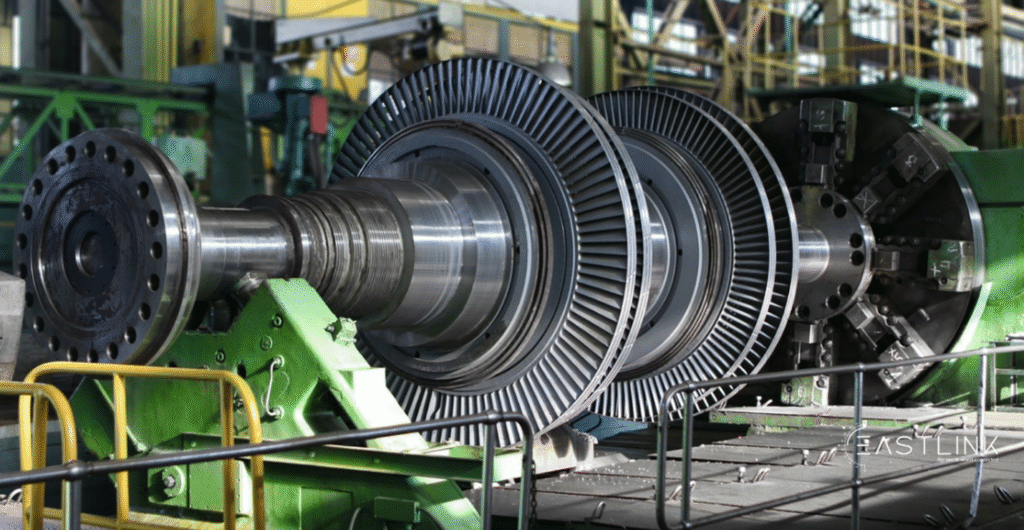
Ротор: длинный вал, обработанный с несколькими дисковыми ступенями.
Приводной инструмент для многозадачных операций позволяет сверлить, фрезеровать или нарезать резьбу на вращающихся элементах, просто переставляя их между операциями, что улучшает концентричность элементов и сокращает время цикла. Качество обработки поверхности Ra < 0.8 мкм является стандартным, а допуски на биение могут поддерживаться менее 0.01 мм; это критически важно для поддержания сбалансированного вращения высокоскоростных упорных подшипников и компонентов рулевого управления.
Бурение и нарезание резьбы
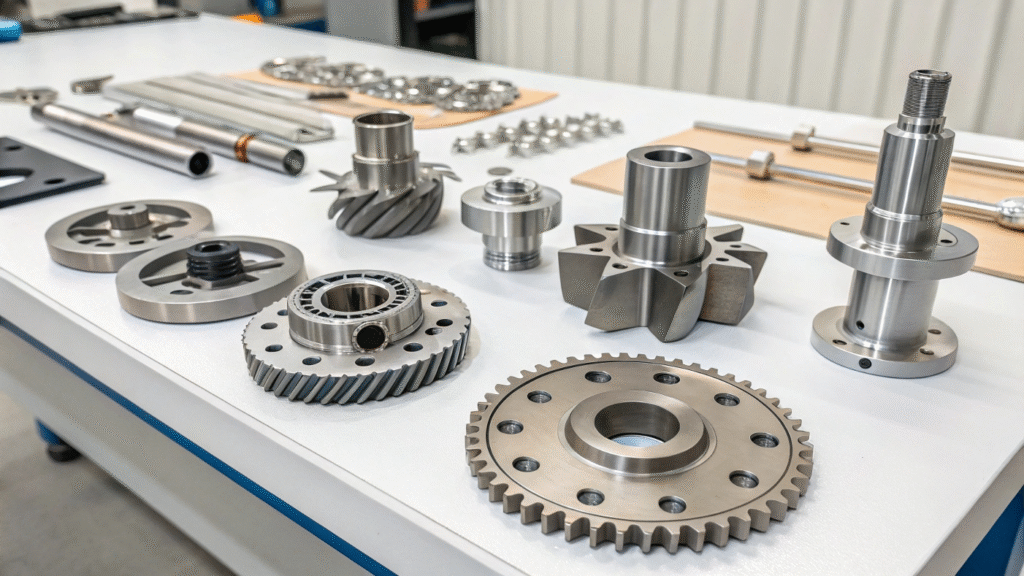
Точное выполнение отверстий и зацепление крепежа имеют важное значение для надежного монтажа баллеров руля или крепления узлов топливных форсунок. Кобальтовые или твердосплавные сверла с подрезанными вершинами рекомендуются для прочных сплавов, таких как нержавеющая сталь 316L, которые минимизируют увод сверла. Предварительно просверленные отверстия изготавливаются в соответствии с таблицами размеров сверл для метчиков, специфичными для конкретного материала, часто указанными как 85 % от наружного диаметра для крупной резьбы. Соотношение между наружным диаметром (внутри резьбы) и диаметром впадины (внизу резьбы) улучшает среднюю прочность резьбы, а предварительно просверленные отверстия обычно предусматривают следы спецификаций крутящего момента. Циклы нарезания резьбы с ЧПУ бывают либо обычными, либо жесткими, и используют методы синхронизированного периодического нарезания резьбы для обеспечения эвакуации стружки и минимизации заедания резьбы на отклоняющихся витках, обеспечивая повторяемость и хорошую форму резьбы и совмещение резьбы для крепежа морского класса.
Поверхностные покрытия
Электрохимический
Электрохимический метод, позволяющий удалить микроскопические выступы и скопившиеся загрязнения с поверхностей нержавеющей стали и высокопрочных сплавов, повышает коррозионную стойкость, восстанавливая естественную пассивную оксидную плёнку металла. Электрополировка также снижает поверхностное сопротивление; это очень важно, когда деталь используется в качестве части подводного корпуса или ступицы гребного винта, при условии, что её деформация не превышает 0.0001–0.0002 дюйма.
Лазерная оболочка
Лазерная наплавка — это инновационный процесс, при котором наносится защитное покрытие (износостойкие и/или коррозионностойкие покрытия, включая покрытия на основе никелевых сплавов и порошки нержавеющей стали), которое служит для восстановления изношенной поверхности или повышения стоимости новой детали. В судоремонтных мастерских лазерная наплавка — это процесс, позволяющий ремонтировать седла клапанов, шейки подшипников и гребные валы (всё за один этап, что позволяет минимизировать количество брака и потери времени). Наплавленные слои покрытия металлургически связываются с поверхностью подложки и обеспечивают износостойкость в соляной среде при очень высоких нагрузках, как и предполагалось.
Покрытия HVOF/PTFE
Высокоскоростное газокислородное напыление (HVOF) — это метод напыления плотных керамических или металлических покрытий (WC-Co, TiC), предотвращающих абразивный износ и кавитацию. Последующий слой ПТФЭ обеспечивает низкофрикционные и антипригарные свойства, что снижает обрастание корпусной арматуры и сопловых узлов морскими отходами. Кроме того, лазерное текстурирование перед нанесением ПТФЭ повышает адгезию и эрозионную стойкость корпусов форсунок, а также уплотнений.
Критические показатели
Шероховатость поверхности (Ra) – это приблизительное среднее значение отклонений выступов и впадин обработанной поверхности (метрическая единица измерения – микрометрическая). В морских изделиях, изготовленных с помощью ЧПУ, целевое значение Ra ≤ 0.8 мкм на валах и уплотнительных поверхностях обеспечит гладкую поверхность с минимальными турбулентностью, адгезией к биопленке и потенциальным механическим износом. Совокупность целевого качества обработки и ожидаемых результатов позволяет сбалансировать производительность и стоимость, варьируясь от целевого качества обработки 0.4 мкм для динамических уплотнений до 3.2 мкм для структурных фитингов.
Анод
Жертвенные аноды (обычно из цинка, алюминия или магния) крепятся к арматуре корпуса или валам для защиты металлических поверхностей от коррозии посредством гальванического воздействия. Аноды электрически соединены с компонентом, подвергаясь коррозии вместо конструктивных элементов, которые остаются неповрежденными. Скорость коррозии регистрируется, поэтому аноды заменяются, когда потери от коррозии достигают примерно 40% от номинального веса, для обеспечения катодной защиты. Обычно предусматривается возможность установки анодов (например, в резьбовые монтажные отверстия) во время обработки на станках с ЧПУ, поскольку это позволяет устанавливать их без каких-либо доработок или раздумий. Эта простая и эффективная обработка поверхности может способствовать увеличению интервалов технического обслуживания и снижению затрат на обслуживание парусных судов и других морских судов.
Преимущества обработки с ЧПУ в судостроении
Обработка с ЧПУ обладает рядом преимуществ, делающих её незаменимым процессом в современном судостроении. Во-первых, это точность и стабильность; допуски ±0.005 мм позволяют ЧПУ гарантировать, что такие критически важные детали, как гребные валы, баллеры рулей и корпуса инжекторов, будут функционировать должным образом даже в условиях высоких нагрузок. Во-вторых, ЧПУ предлагает индивидуальные решения; небольшие объёмы производства и высокая сложность являются ключевыми элементами ЧПУ, позволяя легко изготавливать штучные или прототипные морские детали без необходимости платить за наладку ковки или литья деталей. Сокращение сроков выполнения заказа является ещё одним преимуществом; ЧПУ сокращает количество выполняемых этапов и позволяет снизить человеческий фактор; это важно при выполнении своевременного ремонта и быстрой достройки судов. Наконец, обработка с ЧПУ масштабируема и может переходить от создания прототипов к производству без ущерба для качества, что делает её полезной для судостроителей, производителей оригинального оборудования и производителей морского оборудования.
Заключение
Внедрение ЧПУ-обработки преобразило судостроение, обеспечив микронную точность, повторяемые допуски и прочную отделку кромок, устойчивую к коррозии в соленой воде, биообрастанию и экстремальному давлению. Гребные валы и упорные подшипники, изготовленные на заказ корпусные детали и корпусные узлы (и это лишь некоторые из них) производятся с использованием высокоточных ЧПУ-процессов, которые повышают производительность, сокращают время простоев, связанных с техническим обслуживанием, и продлевают срок службы компонентов.
Внедрите передовые решения ЧПУ в свой следующий морской проект и сократите сроки выполнения заказов, улучшите адаптацию конструкции и масштабируемое производство. Если у вас есть несколько свободных минут, свяжитесь с опытными специалистами по ЧПУ уже сегодня, чтобы спланировать устойчивую надежность судна, повысить эксплуатационные характеристики и опережать растущую конкуренцию на морском рынке.