

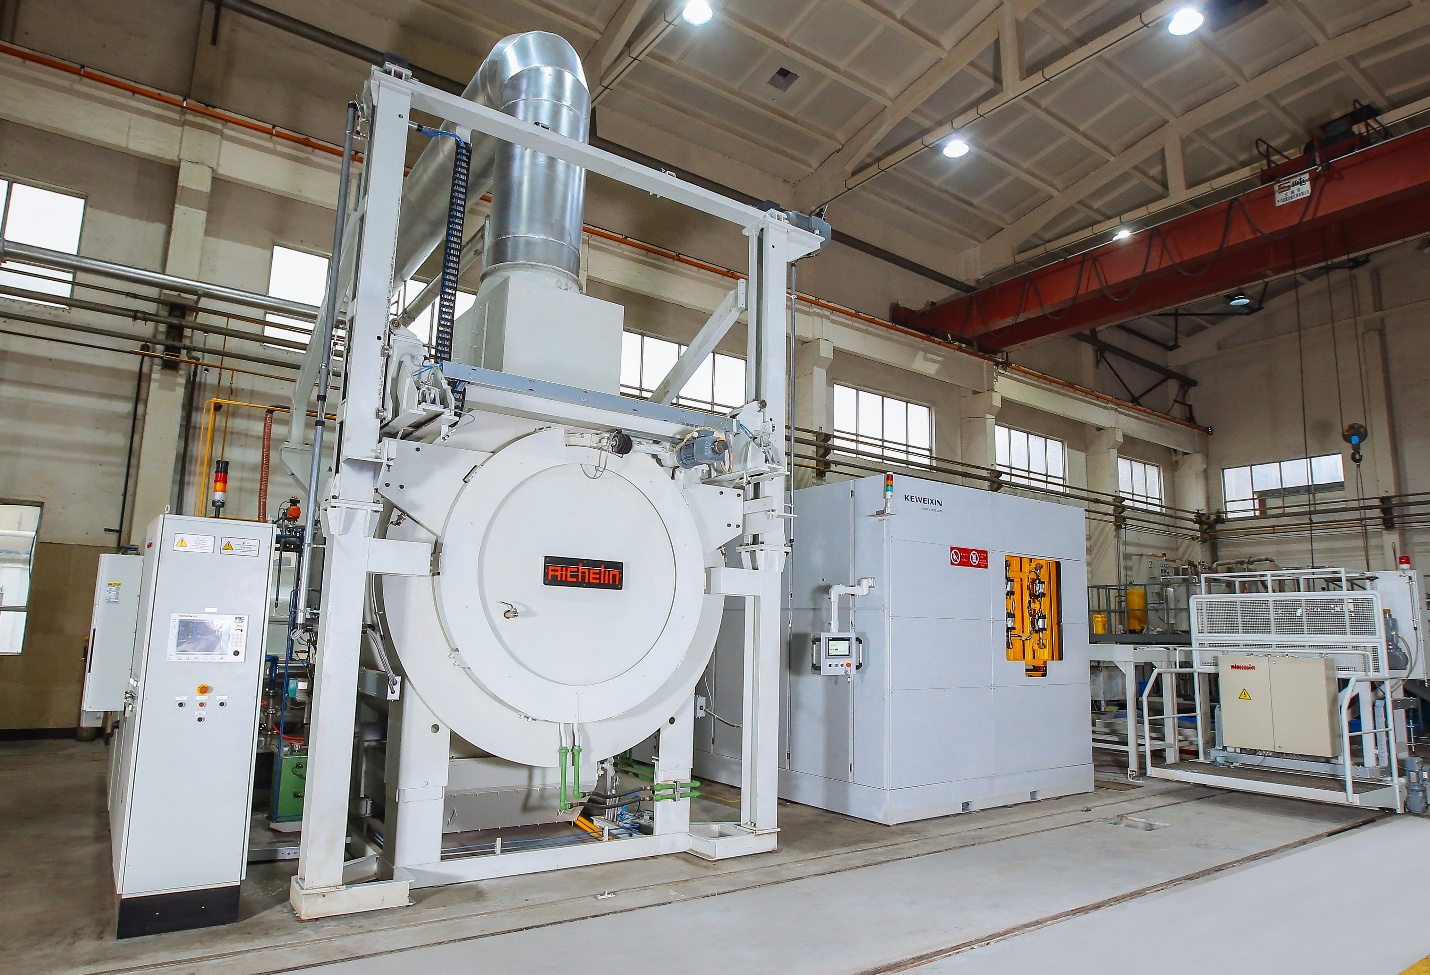
Термическая обработка и обработка на станках с ЧПУ — это два процесса, которые влияют не только на геометрию детали, но и на ее поведение после обработки. Термическая обработка изменяет внутреннюю структуру материала, повышая прочность, твердость или ударную вязкость. Обработка на станках с ЧПУ удаляет материал для достижения точных размеров и качества поверхности. При сочетании этих процессов порядок их выполнения может существенно влиять на точность и повторяемость.
Термическая обработка при обработке на станках с ЧПУ
Последовательность операций имеет значение, поскольку как механическая обработка, так и термообработка создают и снимают внутренние напряжения. Если эти напряжения не контролировать должным образом, детали могут изгибаться, скручиваться или выходить за пределы допуска во время механической обработки или после окончательной обработки. Деформация, остаточные напряжения и долговременная стабильность размеров являются распространенными проблемами, особенно в прецизионных компонентах.
Понимание остаточных напряжений и деформаций в обработанных деталях
Прежде чем принимать решение о применении термообработки, важно понять, почему обработанные детали деформируются. Большинство проблем с размерами возникают не из-за неправильного программирования или точности станка. Они возникают из-за внутренних напряжений, которые уже присутствовали в материале или возникли в процессе обработки. Эти напряжения остаются скрытыми до тех пор, пока не будет удален материал или деталь не подвергнется воздействию тепла.
Что такое остаточное напряжение и как оно образуется
Остаточные напряжения — это внутренние напряжения, сохраняющиеся внутри материала даже при отсутствии внешнего воздействия. Они образуются на нескольких этапах производства и обработки материала. Прокатка, ковка, литье, сварка, механическая обработка и термообработка могут оставлять после себя напряжения. При механической обработке остаточные напряжения возникают, когда силы резания и нагрев вызывают локальную пластическую деформацию. В зависимости от процесса, поверхностный слой может быть сжат, в то время как сердцевина остается в состоянии растяжения, или наоборот.
Термическая обработка также может создавать остаточные напряжения, если детали нагреваются и охлаждаются неравномерно. Например, во время закалки внешние слои охлаждаются и сжимаются быстрее, чем сердцевина. Эта разница в скорости охлаждения создает внутренние напряжения, даже если деталь выглядит ровной после извлечения из печи.
Распространенные источники деформации в деталях, изготовленных на станках с ЧПУ.
Искажение обычно возникает, когда остаточное напряжение перераспределяется. Наиболее распространенные причины включают:
- Удаление большого количества материала с одной стороны детали.
- Неравномерное зажимание или чрезмерно тугое крепление
- Высокие температуры резания во время черновой обработки.
- Неравномерное охлаждение в процессе термообработки
Типичный пример из цеха — плоская пластина, которая остается прямой во время черновой обработки, но деформируется после снятия зажима. Удаление материала снимает напряжение, которое ранее было сбалансировано внутри заготовки.
Как происходит перераспределение внутренних напряжений в процессе обработки
При удалении материала нарушается баланс внутренних напряжений. Участки, находившиеся в равновесии, внезапно обретают свободу движений. Именно поэтому деформация часто возникает после обработки, а не во время неё. Длинный стержень может прогнуться после обработки паза вдоль одной стороны. Тонкая пластина может скрутиться после того, как будут открыты углубления.
Этот эффект более выражен при черновой обработке, поскольку большие объемы материала удаляются быстро. Если этап снятия напряжений не предусмотрен, деталь продолжает смещаться во время последующих операций, что затрудняет соблюдение жестких допусков.
Почему определенные геометрические формы более уязвимы
Не все детали реагируют на напряжение одинаково. Особенно чувствительны к этому тонкостенные компоненты, длинные детали и асимметричные конструкции. Эти геометрические формы не обладают достаточной жесткостью, чтобы противостоять перераспределению напряжений. Например, аэрокосмические кронштейны с глубокими пазами часто деформируются после черновой обработки, если не применяется промежуточная компенсация напряжений.
Детали с неравномерной толщиной стенок также склонны к большей подвижности, поскольку напряжение распределяется неравномерно. Даже небольшие различия в геометрии могут привести к измеримым погрешностям плоскостности или прямолинейности.
Типичные признаки искажения, связанного со стрессом.
Деформация, вызванная напряжением, часто проявляется предсказуемым образом. Токари могут заметить, что деталь имеет правильные размеры в зажатом состоянии, но выходит за пределы допуска после снятия зажима. Плоские поверхности могут демонстрировать постепенное выгибание, а не резкие изгибы. Положение отверстий может незначительно смещаться после чистовой обработки.
Эти признаки указывают на то, что остаточные напряжения не были должным образом устранены на более ранних этапах процесса. Понимание этих явлений является основой для принятия решения о том, следует ли применять термическую обработку до или после обработки на станке с ЧПУ.
Термообработка перед обработкой на станке с ЧПУ (предварительная термообработка)
Термическая обработка перед обработкой на станках с ЧПУ часто используется для стабилизации сырья перед началом значительной обработки. При таком подходе материал подвергается термической обработке в практически необработанном виде, например, в виде заготовки, поковки или листа, перед обработкой каких-либо критически важных размеров. Цель состоит не в достижении конечной твердости, а в снижении напряжений и обеспечении структурной однородности.
Как на практике работает термообработка перед механической обработкой
Предварительная термообработка перед механической обработкой обычно включает отжиг, нормализацию или снятие внутренних напряжений. Эти процессы уменьшают внутренние напряжения, возникающие при прокатке или ковке, и обеспечивают более однородную микроструктуру. Во многих цехах перед черновой обработкой большие стальные блоки подвергаются снятию внутренних напряжений, чтобы предотвратить их смещение при интенсивном удалении материала.
Например, толстая пластина из легированной стали, используемая в качестве основания станка, может быть нормализована перед механической обработкой. Это помогает гарантировать, что при обработке пазов и монтажных поверхностей пластина останется плоской, а не деформируется в пологий изгиб.
Основные преимущества термообработки перед механической обработкой.
Одним из главных преимуществ является улучшенная стабильность на начальных этапах обработки. Благодаря снижению внутренних напряжений материал более предсказуемо реагирует на силы резания. Это приводит к меньшему количеству неожиданностей на этапах черновой и получистовой обработки.
Дополнительные преимущества включают:
- Снижен риск внезапного смещения детали во время черновой обработки.
- Более стабильное образование стружки и качество резки
- Повышенная повторяемость при обработке крупных или тяжелых деталей.
Токари часто отмечают, что инструменты режут более плавно, а размеры остаются ближе к номинальным на протяжении всего процесса.
Ограничения и компромиссы
Предварительная термообработка перед механической обработкой имеет свои недостатки. В зависимости от процесса, материал может стать тверже или прочнее при резке. Это может увеличить износ инструмента и время обработки. В некоторых случаях заключительные этапы обработки повторно создают напряжение, особенно если используются агрессивные чистовые проходы.
Ещё одним ограничением является то, что предварительная термообработка не гарантирует окончательной стабильности размеров. После полной механической обработки детали может потребоваться дополнительная снятие напряжений перед окончательной проверкой.
Наилучшие варианты применения термообработки перед механической обработкой
Этот подход наиболее эффективен при необходимости удаления больших объемов материала или при работе с материалами, которые неоднократно перемещались.
Типичные приложения включают в себя:
- Крупные заготовки и кованые компоненты
- Детали, подвергнутые интенсивной черновой обработке.
- Начальные этапы многоэтапных процессов механической обработки
В таких случаях предварительная стабилизация материала снижает риск деформации в дальнейшем и упрощает последующие операции механической обработки.
Термическая обработка после обработки на станке с ЧПУ (термическая обработка после обработки)
Во многих высокоточных областях применения термообработка проводится после обработки на станках с ЧПУ для достижения необходимых механических свойств, требуемых для эксплуатации. В этой последовательности деталь обрабатывается до состояния, близкого к окончательному, перед термообработкой. При этом акцент смещается со стабильности материала во время резки на эксплуатационные характеристики готового изделия.
Термическая обработка после обработки прецизионных деталей на станках с ЧПУ
Как применяется термообработка после механической обработки
Термообработка после механической обработки обычно используется для закалки, отпуска или старения. Деталь сначала обрабатывается механически в более мягком или обрабатываемом состоянии, а затем подвергается термообработке для достижения целевой прочности, твердости или износостойкости. Такой подход распространен в инструментальной промышленности, автомобильных компонентах и аэрокосмической технике.
Например, прецизионный стальной вал может быть подвергнут черновой и чистовой механической обработке в отожженном состоянии, а затем закален и отпущен для достижения требуемой твердости. Алюминиевые детали для аэрокосмической отрасли часто подвергаются термической обработке и искусственному старению после механической обработки для достижения окончательной прочности.
Преимущества термообработки после механической обработки
Главное преимущество заключается в контроле над конечными механическими свойствами. Благодаря термообработке в конце процесса производители гарантируют, что готовая деталь будет соответствовать требованиям к эксплуатационным характеристикам без ущерба для обрабатываемости на более ранних этапах.
Основные преимущества:
- Улучшенная прочность, твердость и устойчивость к усталости.
- Улучшенные показатели износостойкости в процессе эксплуатации.
- Снижение сил резания при обработке благодаря более мягкому исходному материалу.
Эта последовательность действий особенно полезна, когда требуется точная обработка поверхности или проработка мелких деталей до того, как материал затвердеет.
Риски, связанные с искажением и потерей точности.
Главная проблема термообработки после механической обработки — деформация. Нагрев и охлаждение могут снять напряжения, возникшие в результате механической обработки, и создать новые термические напряжения. Даже детали, которые до термообработки соответствовали допускам, могут деформироваться после неё.
Распространенный пример — тонкая стальная пластина, которая остается плоской после механической обработки, но приобретает заметное искривление после закалки. Положение отверстий также может незначительно смещаться, что может иметь решающее значение в узлах, требующих точной центровки.
Распространенные методы уменьшения деформации после термообработки
Для управления этими рисками производители часто вводят этапы контроля до и во время термообработки. Циклы снятия напряжений часто применяются после черновой обработки и перед окончательной чистовой обработкой. На критически важных поверхностях оставляются припуски на обработку, чтобы после термообработки можно было восстановить окончательные размеры.
Дополнительные меры могут включать в себя контролируемое закрепление деталей во время термообработки, особенно длинных или тонких, а также тщательный выбор скоростей нагрева и охлаждения.
Наилучшие варианты применения термообработки после механической обработки
Термообработка после механической обработки лучше всего подходит для деталей, где эксплуатационные характеристики важнее риска изменения размеров.
Типичные приложения включают в себя:
- Высокоточные компоненты с заданными требованиями к прочности.
- Детали с жесткими требованиями к износостойкости или усталостной прочности.
- Компоненты, используемые в сложных термических или механических условиях.
В таких случаях корректировка размеров после термообработки планируется в рамках рабочего процесса, а не рассматривается как незапланированная доработка.
Стабильность размеров: сравнение до и после термообработки.
После того, как оба подхода будут поняты по отдельности, решающим фактором станет стабильность размеров. Предварительная и последующая термообработка влияют на то, насколько хорошо деталь сохраняет свою форму во время обработки, после обработки и в течение всего срока службы. Различия не являются теоретическими. Они четко проявляются в контроле допусков, плоскостности и долговременной работоспособности.
Стабильность размеров при обработке алюминия
Влияние параллельного сравнения на точность размеров
При проведении термообработки перед механической обработкой большая часть внутренних напряжений, возникающих в процессе производства сырья, уже снижена. В результате черновая обработка, как правило, более стабильна. Однако чистовая обработка все еще может создавать напряжения, особенно если силы резания высоки или удаление материала происходит неравномерно.
При последующей термообработке сама механическая обработка обычно становится проще и предсказуемее. Риск смещается на этап после термообработки, где даже небольшие детали могут сместиться настолько, что выйдут за рамки жестких допусков. Именно поэтому многие цеха планируют легкую чистовую обработку после термообработки.
На практике обработанный стальной блок, сохраняющий допуск ±0.02 мм до термообработки, может выйти за пределы допуска после закалки, если заготовка для чистовой обработки не была намеренно оставлена без обработки.
Влияние на плоскостность и прямолинейность
Плоскостность и прямолинейность часто являются первыми характеристиками, которые страдают из-за неправильной последовательности обработки. Материал, прошедший предварительную термообработку, как правило, сохраняет более плоскую форму во время обработки, особенно это касается пластин и оснований. Детали, прошедшие последующую термообработку, могут потерять плоскостность из-за неравномерного термического сжатия, особенно тонкие или широкие компоненты.
Например, длинные алюминиевые инструментальные пластины часто остаются прямыми при обработке из заготовки, прошедшей термическую обработку для снятия внутренних напряжений, но деформируются после термообработки, если не имеют надлежащей опоры.
Долговременная стабильность размеров в процессе эксплуатации
Стабильность размеров не заканчивается на этапе контроля. Детали, подверженные нагрузке, вибрации или изменениям температуры, могут продолжать смещаться, если сохраняются остаточные напряжения. Предварительная термообработка перед механической обработкой, как правило, улучшает долговременную стабильность, особенно для конструкционных элементов.
Термообработка после механической обработки повышает механическую прочность, но если предварительно не снять напряжение должным образом, детали могут постепенно деформироваться в процессе эксплуатации. Это распространенная проблема при изготовлении прецизионных приспособлений и пресс-форм.
Влияние типа материала на решения о последовательности секвенирования
Выбор материалов играет важную роль в определении правильной последовательности действий.
- Углеродистая сталь часто выигрывает от снятия внутренних напряжений перед черновой обработкой и закалки после окончательной формовки.
- Легированная сталь может потребовать нескольких этапов термообработки из-за повышенной закаливаемости и риска деформации.
- Алюминий чувствителен как к напряжениям, возникающим при механической обработке, так и к термическим циклам, поэтому промежуточная релаксация напряжений имеет важное значение.
- Титан склонен к деформации при механической обработке из-за низкой теплопроводности, поэтому для его обработки целесообразно использовать щадящий способ резания и поэтапную снятие напряжений.
Каждый материал реагирует по-разному, и один и тот же алгоритм действий редко применим ко всем сплавам.
Роль промежуточных этапов снятия стресса
Промежуточное снятие напряжений заполняет пробел между термообработкой до и после механической обработки. Снимая напряжения после черновой обработки, производители уменьшают перемещения во время чистовой обработки и после окончательной термообработки.
Такой подход широко используется в аэрокосмической отрасли и инструментальном производстве, где детали подвергаются черновой обработке, снятию внутренних напряжений, полуфабрикатной обработке, а затем термообработке и окончательной чистовой обработке. Дополнительный этап увеличивает стоимость, но часто экономит время, предотвращая брак и доработку.
Понимание этих компромиссов упрощает выбор последовательности, которая обеспечивает как контроль размеров, так и производительность, вместо того чтобы жертвовать одним ради другого.
Рекомендации по оптимизации рабочих процессов для минимизации искажений
Выбор правильной последовательности — лишь часть решения. Деформацию лучше всего контролировать с помощью комплексного рабочего процесса, учитывающего этапы обработки, время термообработки и перемещение деталей. Предприятия, которые постоянно поддерживают жесткие допуски, обычно полагаются на проверенные стратегии последовательности, а не на один этап термообработки.
Рекомендуемые стратегии секвенирования
Один из наиболее эффективных подходов — это черновая обработка с последующей снятием напряжений и окончательной обработкой. Это позволяет снять большую часть напряжений, возникающих в процессе обработки, до получения критически важных размеров. Этот метод широко используется для изготовления оснований пресс-форм, каркасов машин и аэрокосмических конструкций.
Другая распространенная стратегия сочетает предварительную термообработку с легкой последующей снятием напряжений. В этом случае материал стабилизируется на ранней стадии, а конечное напряжение, возникающее в процессе чистовой обработки, снижается без существенного изменения механических свойств.
Когда следует добавлять циклы для снятия стресса
Циклы снятия напряжений наиболее полезны после интенсивных черновых операций или при образовании больших внутренних полостей. Если деталь демонстрирует смещение после снятия зажима или требует многократной доработки для достижения требуемой плоскостности, этап снятия напряжений часто оправдан.
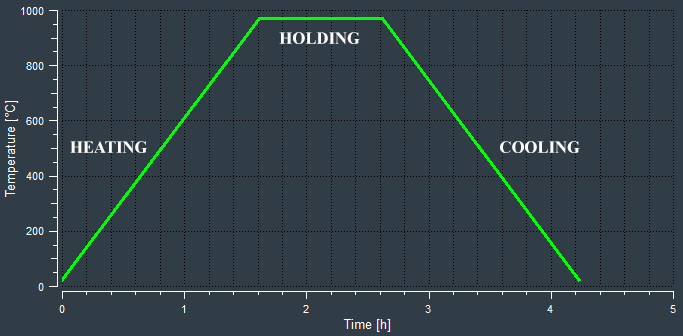
Температурно-временная схема моделирования процесса термической обработки для снятия напряжений
Например, крупные стальные детали часто подвергаются снятию внутренних напряжений после черновой обработки. Это предотвращает медленную деформацию, которая в противном случае могла бы проявиться через несколько недель после поставки.
Припуски на механическую обработку и стратегия финишной обработки
При планировании последующей термообработки крайне важно оставить достаточный припуск на обработку. Чистовая заготовка позволяет исправить деформированные поверхности без отходов. Припуск должен быть достаточно большим, чтобы компенсировать потери при термообработке, но достаточно малым, чтобы избежать ненужной резки.
При высокоточной обработке чистовая обработка часто ограничивается легкими проходами с равномерным удалением материала во избежание повторного возникновения напряжений.
Вопросы крепления и зажима
Неправильная фиксация может привести к деформации даже при хорошо спланированных рабочих процессах. Чрезмерное сжатие создает искусственное напряжение, которое снимается при снятии детали. Фиксация должна равномерно поддерживать деталь и, по возможности, отражать ее положение в процессе эксплуатации.
Для тонких или гибких деталей выгоднее использовать модульные приспособления, позволяющие менять их положение между операциями, что снижает накопление локальных напряжений.
Контрольный список для принятия решений при выборе подходящего рабочего процесса
Перед завершением процесса производители обычно проводят оценку следующих аспектов:
- Геометрия и жесткость детали
- Требования к допускам и плоскостности
- Тип материала и реакция на термическую обработку
- Ограничения по объему производства и стоимости
Для автомобильных деталей, выпускаемых в больших объемах, упрощение процесса может быть оправдано, в то время как для аэрокосмических компонентов, выпускаемых в небольших объемах, часто требуется несколько этапов стабилизации.
Благодаря согласованию термообработки, стратегии обработки и оснастки производители могут значительно уменьшить деформацию без чрезмерных проб и ошибок.
Компромиссы между стоимостью, риском и производительностью при выборе последовательности термической обработки.
Помимо технических характеристик, выбор между предварительной и последующей термообработкой имеет очевидные последствия для стоимости и производства. Последовательность, обеспечивающая превосходную стабильность размеров, может оказаться непрактичной, если она увеличивает время цикла или риск брака сверх допустимых пределов. Именно здесь в конечном итоге принимаются многие производственные решения.
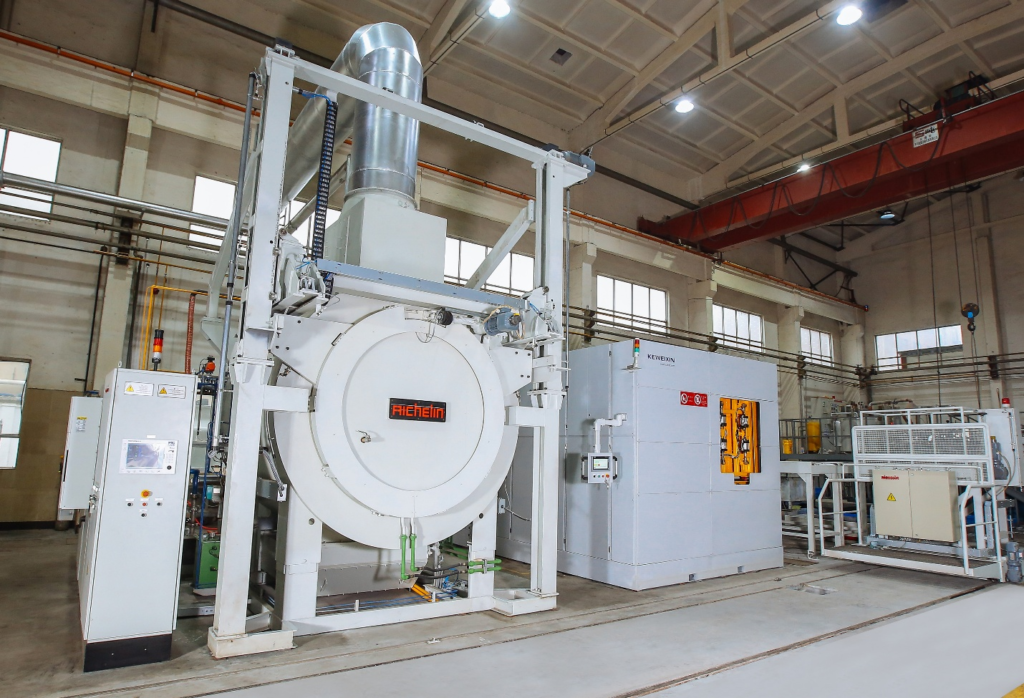
Термообработка деталей, изготовленных методом прецизионной механической обработки.
Влияние дополнительных этапов термической обработки на стоимость
Каждый цикл термообработки увеличивает прямые затраты за счет времени работы печи, обработки и контроля качества. Косвенные затраты также возрастают из-за увеличения сроков выполнения заказа и запасов незавершенного производства. Термообработка перед механической обработкой увеличивает затраты на начальном этапе, но может снизить объем доработок в дальнейшем. Термообработка после механической обработки может показаться дешевле на первый взгляд, но может стать дорогостоящей, если детали деформируются и потребуют вторичной обработки.
Например, цех, производящий мелкосерийные компоненты для оснастки, может пойти на дополнительные затраты на промежуточную снятие напряжений, чтобы избежать брака дорогостоящих обработанных деталей.
Риск брака и переделки
Деформация деталей является одним из наиболее дорогостоящих видов отказов в станках с ЧПУ. Детали, которые деформируются после окончательной термообработки, часто требуют повторной обработки, выпрямления или полного отбраковывания. Этот риск возрастает при более жестких допусках и более сложной геометрии.
Напротив, предварительная термообработка снижает неопределенность в процессе резки, что может повысить выход годной продукции с первого раза. Однако это не исключает необходимости тщательного контроля процесса на более поздних этапах работы.
Соображения относительно объема производства
Объём производства оказывает существенное влияние на решения о последовательности операций. Для деталей, изготавливаемых в больших объёмах, выгоднее использовать упрощённые и повторяемые рабочие процессы. Если деформация предсказуема и находится в пределах допустимых значений, может быть достаточно термообработки после механической обработки с последующей минимальной финишной обработкой.
Для мелкосерийного или единичного производства деталей требуется более консервативный подход. В таких случаях гибридные рабочие процессы с поэтапным снятием напряжений обеспечивают больший контроль, даже если это увеличивает время и стоимость.
Баланс между требованиями к производительности и практичностью.
Наиболее эффективные рабочие процессы обеспечивают баланс между стабильностью размеров, механическими характеристиками и эффективностью производства. Детали, подверженные нагрузке, усталости или работающие в условиях высоких температур, часто оправдывают дополнительные этапы термообработки. Менее критичные компоненты могут допускать незначительную деформацию, если это не влияет на их функциональность.
Опытные производители полагаются на исторические данные, прошлые отказы и поведение материалов, а не только на теорию. Со временем эти практические знания становятся ценнее любого отдельного правила о том, когда следует проводить термообработку.
Оценивая затраты, риски и производственные условия наряду с техническими требованиями, производители могут выбрать стратегию последовательности операций, которая поддерживает как качество, так и прибыльность, а не оптимизирует одно за счет другого.
Заключение
Последовательность термообработки и обработки на станке с ЧПУ напрямую влияет на остаточные напряжения, деформацию и точность размеров. Предварительная термообработка улучшает стабильность при интенсивном удалении материала, а последующая термообработка обеспечивает окончательные механические характеристики. Каждый подход сопряжен с различными рисками, и деформация часто возникает при снятии напряжения, а не при его создании.
Не существует единой последовательности действий, подходящей для всех деталей. Наилучшие результаты достигаются за счет баланса между стабильностью размеров, требованиями к производительности и себестоимостью производства. Для высокоточных или сложных компонентов гибридные рабочие процессы, сочетающие поэтапную обработку с снятием напряжений, часто являются наиболее надежным решением. Тщательное планирование, основанное на поведении материала и геометрии детали, остается ключом к стабильным и точным результатам.




