Por que o custo por hora da usinagem CNC de cinco eixos é mais alto, embora o custo unitário seja frequentemente menor?
Uma máquina CNC de cinco eixos pode ter uma taxa horária mais alta do que uma fresadora convencional de três eixos, mas isso não significa necessariamente que a fabricação de um componente acabado seja mais cara. Para peças com múltiplos ângulos, superfícies complexas ou requisitos de configuração exigentes, a usinagem de cinco eixos pode reduzir o trabalho total de produção o suficiente para compensar a taxa horária mais alta da máquina.
A chave para entender o custo da usinagem CNC de 5 eixos está na diferença entre pagar pelo tempo de máquina e pagar por uma peça finalizada. Preparação, programação, fixação da peça, tempo de corte, inspeção e quantidade produzida influenciam o preço final. Uma máquina com taxa de produção mais alta pode ser a opção mais econômica quando elimina uma quantidade significativa desses custos.
Por que a taxa horária da usinagem CNC de cinco eixos é mais alta?
A usinagem CNC de cinco eixos geralmente custa mais por hora porque o equipamento é mais complexo de adquirir, operar, programar e manter.
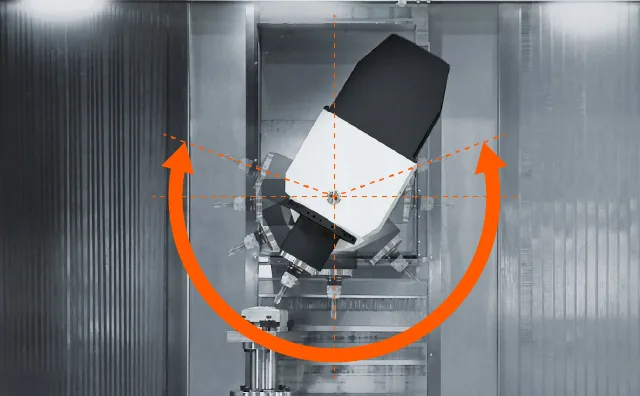
Uma fresadora convencional de três eixos move a ferramenta de corte em relação à peça de trabalho ao longo de três eixos lineares: X, Y e Z. Uma configuração padrão de cinco eixos adiciona dois eixos rotativos, permitindo que a ferramenta ou a peça de trabalho sejam orientadas em diferentes ângulos. Esses movimentos adicionais proporcionam maior flexibilidade de fabricação, mas também introduzem requisitos mecânicos e de controle mais exigentes.
Diversos fatores contribuem para a diferença na tarifa horária:
- Investimento em máquinas: Conjuntos de eixos rotativos, controles avançados e componentes multieixos podem aumentar os custos de aquisição e manutenção dos equipamentos.
- Programação: Trajetórias de ferramentas complexas de cinco eixos podem exigir software CAM especializado, pós-processamento, simulação e programadores experientes.
- Calibração: A usinagem precisa em múltiplos eixos depende do controle de erros geométricos, de eixo rotativo e térmicos.
- Custos operacionais: Manutenção, utilização de máquinas, contratos de trabalho e depreciação influenciam a forma como uma oficina calcula seu preço por hora.
A complexidade não se limita à movimentação de eixos adicionais. A usinagem simultânea em cinco eixos exige movimentos coordenados, mantendo a relação pretendida entre a ferramenta de corte e a peça de trabalho.
A pesquisa do NIST sobre calibração de máquinas-ferramenta identifica erros geométricos, cinemáticos e térmicos como considerações importantes para a precisão da usinagem.
NIST
As tarifas por hora também variam entre os fornecedores. Algumas empresas incluem a mão de obra do operador e certas atividades de preparação em seus preços de máquina, enquanto outras cotam essas despesas separadamente. Consequentemente, os preços por hora nem sempre são diretamente comparáveis.
Como a usinagem de cinco eixos pode reduzir o trabalho necessário por peça?
A usinagem de cinco eixos pode reduzir o custo unitário, diminuindo o número de operações de fabricação necessárias para concluir um componente.
As oportunidades mais significativas geralmente envolvem menos preparações, melhor acesso às ferramentas e redução do tempo ocioso. Essas vantagens são particularmente relevantes quando várias características precisam ser usinadas a partir de diferentes orientações.
Menos configurações, operações de refixação e trocas de dispositivos de fixação.
Considere um componente com furos, cavidades e superfícies de montagem em diversas faces angulares.
Em uma fresadora de três eixos, o operador pode precisar remover a peça de trabalho, girá-la, fixá-la em outro dispositivo de fixação e estabelecer uma nova referência de usinagem antes de acessar o próximo conjunto de recursos.
Cada configuração consome tempo sem necessariamente remover material. Também pode gerar custos adicionais com dispositivos de fixação e aumentar a possibilidade de erros de posicionamento.
Uma máquina de cinco eixos pode girar a peça de trabalho ou a ferramenta de corte para acessar diversas orientações, enquanto o componente permanece fixo no mesmo dispositivo de fixação.
Isso pode reduzir:
- Reposicionamento e alinhamento manual.
- Operações repetidas de fixação da peça.
- Requisitos especiais de instalação.
- Tempo de operação da máquina sem corte.
- Existem certos riscos associados à transferência de dados entre configurações.
A economia torna-se significativa quando as operações eliminadas consumiriam, de outra forma, uma parte substancial do tempo de produção.
A usinagem de cinco eixos não elimina todas as etapas de preparação. A superfície utilizada para fixar a peça, por exemplo, ainda pode exigir uma operação de acabamento separada.
Melhor acesso às ferramentas e usinagem mais eficiente.
A orientação da ferramenta também pode influenciar a eficiência do corte.
Um rebaixo profundo ou uma superfície angulada podem exigir uma ferramenta de corte longa e fina quando abordada a partir de uma direção fixa em três eixos. Uma grande projeção da ferramenta pode aumentar o risco de deflexão e vibração, potencialmente limitando os parâmetros de corte.

O posicionamento em cinco eixos pode permitir que a ferramenta se aproxime da mesma característica a partir de um ângulo mais favorável. Isso pode tornar viável uma fresa mais curta e rígida.
Para geometrias adequadas, uma melhor acessibilidade pode permitir estratégias de usinagem mais eficientes e reduzir a necessidade de operações separadas.
Esses benefícios não são automáticos. A qualidade do percurso da ferramenta, o comportamento do material, as condições de corte e a configuração da máquina ainda determinam o tempo de ciclo real.
Como se comparam a usinagem de três eixos, a usinagem indexada 3+2 e a usinagem simultânea de cinco eixos?
A rota de usinagem mais econômica depende das orientações necessárias da ferramenta e de como o componente pode ser fixado durante a produção.
Nem todas as peças que se beneficiam de equipamentos de cinco eixos exigem corte simultâneo em cinco eixos.
A usinagem em três eixos é eficaz para características prismáticas acessíveis, como superfícies planas, cavidades simples e furos que podem ser alcançados a partir de um número limitado de direções.
A usinagem indexada 3+2 utiliza eixos rotativos para posicionar a ferramenta ou a peça em um ângulo selecionado. A orientação permanece fixa enquanto a máquina realiza a operação de corte, e então muda para outra área de usinagem.
A usinagem simultânea de cinco eixos coordena os movimentos lineares e rotativos durante o corte. É particularmente útil quando a orientação da ferramenta precisa mudar continuamente ao longo de uma superfície complexa.
| Fator de Comparação | Usinagem de três eixos | Usinagem indexada 3+2 | Usinagem simultânea de cinco eixos |
|---|---|---|---|
| Acesso à ferramenta | Direção fixa por configuração | Orientações indexadas múltiplas | Orientações em constante mudança |
| Requisitos de configuração | Pode ser necessário reapertar. | Pode consolidar operações multifacetadas | Capaz de consolidar operações complexas |
| Programação | Geralmente menos complexo | Planejamento adicional de posicionamento e liberação | Trajetórias de ferramentas multieixos avançadas |
| Fixação de trabalho | acessórios convencionais ou dedicados | Requer folga rotativa | Requer folga durante todo o movimento coordenado. |
| Considerações sobre a taxa horária | Geralmente mais baixo para equipamentos comparáveis | Aplica-se a taxa de máquina multieixos. | Pode ser aplicada uma taxa de usinagem avançada. |
| Geometria adequada | Características prismáticas acessíveis | Orifícios angulares e características multifacetadas | Contornos complexos e superfícies esculpidas |
| Consideração de custo | Eficiente quando as configurações adicionais são limitadas. | Pode reduzir o reposicionamento sem cortes rotativos contínuos. | Justificado quando o movimento complexo da ferramenta agrega valor significativo. |
A distinção importante é que a capacidade de cinco eixos e o corte simultâneo em cinco eixos não são o mesmo requisito.
Para um componente que contenha vários furos angulares e faces planas, a usinagem indexada 3+2 pode fornecer o acesso necessário sem as exigências de programação do movimento contínuo de cinco eixos.

Um impulsor complexo ou um componente esculpido pode justificar a usinagem simultânea, pois a ferramenta de corte deve mudar de orientação enquanto acompanha a superfície.
Selecionar o processo menos complexo que atenda de forma confiável aos requisitos do desenho é muitas vezes fundamental para controlar os custos de fabricação.
O que determina o custo total da usinagem CNC de cinco eixos por peça?
O custo total da usinagem CNC de cinco eixos por peça depende de mais fatores do que apenas o valor da hora de uso da máquina. Os compradores devem avaliar todo o processo de fabricação, incluindo preparação, produção, inspeção e quaisquer operações secundárias necessárias.
Duas categorias de custos são especialmente importantes: despesas pontuais e despesas de produção recorrentes.
Custos únicos de programação, instalação e equipamentos
Antes do início da produção, uma oficina mecânica pode precisar preparar o programa CAM, selecionar as ferramentas, estabelecer a fixação da peça, definir os offsets e verificar as operações iniciais de usinagem.
Essas despesas são frequentemente descritas como custos não recorrentes de engenharia ou preparação.
Para um protótipo, grande parte desse trabalho pode ser alocada a um único componente. Quando a mesma preparação serve para um lote de produção maior, seu custo pode ser distribuído por mais peças.
Isso explica por que o custo de configuração da usinagem CNC pode influenciar fortemente os preços de protótipos e lotes pequenos.
A usinagem de cinco eixos pode exigir uma programação mais elaborada, mas sua capacidade de consolidar operações pode reduzir o tempo de preparação associado a múltiplas configurações separadas.
Se isso resultar em uma economia líquida depende de ambos os lados da comparação.
Custo recorrente por peça acabada aceita
As despesas recorrentes incluem tempo de máquina, manuseio pelo operador, consumo de ferramentas de corte, inspeção e acabamento.
O custo do tempo de máquina pode ser expresso como:
\[ \text{Custo de Tempo de Máquina}=\text{Taxa Horária}\times\text{Tempo Cobrado} \]
Este cálculo, por si só, não representa o custo total de fabricação.
Uma medida mais útil é:

O total inclui os custos aplicáveis de material, preparação, usinagem, ferramentas, controle de qualidade e acabamento. Os custos já incluídos no preço da máquina não devem ser contabilizados novamente.
A quantidade de peças aceitas é importante porque o refugo e o retrabalho podem afetar o custo de entrega de componentes que atendam ao desenho.
O volume de produção também altera a forma como as despesas de preparação são distribuídas. Um lote maior não torna automaticamente a usinagem de cinco eixos mais barata. Se o custo recorrente por peça permanecer mais alto, o aumento da quantidade pode não reverter o resultado.
A comparação econômica correta é o custo total de produção de um componente equivalente aceitável por meio de cada rota de fabricação viável.
O que demonstra uma comparação real entre a fabricação em três eixos e a fabricação em cinco eixos?
Uma comparação de processos de fabricação publicada pela DMG MORI ilustra como a usinagem de cinco eixos pode reduzir o trabalho de produção de um componente complexo.
Em seu exemplo de coletor de fluido de alta pressão, a DMG MORI relata que o processo de três eixos exigiu pelo menos cinco configurações, enquanto a abordagem de cinco eixos exigiu duas.
O ciclo de usinagem relatado também mudou de 48 minutos com usinagem de três eixos para 33 minutos com usinagem de cinco eixos — uma redução de aproximadamente 31% no tempo de ciclo.
A necessidade de ferramentas de corte caiu de 17 para oito.
DMG MORI
Esses resultados ilustram diversos mecanismos importantes:
- Menos configurações reduzem o manuseio e a preparação repetidos.
- Um ciclo de usinagem mais curto reduz o tempo necessário para processar o componente.
- Menos ferramentas de corte podem simplificar os requisitos de ferramental para essa rota de fabricação específica.
O exemplo não estabelece uma redução universal nos custos de fabricação.
Os números da DMG MORI descrevem uma aplicação específica, e a comparação publicada não fornece as taxas de máquina completas, despesas de programação, custos de dispositivos e preços unitários finais para ambas as opções.
Isso demonstra como a eficiência da produção pode ser aprimorada. Determinar o benefício financeiro real ainda requer uma comparação completa de custos.
Quando a usinagem de três eixos ainda é a opção de menor custo?
A usinagem de três eixos pode continuar sendo a opção mais econômica quando a geometria de um componente não exige a acessibilidade adicional proporcionada por equipamentos de cinco eixos.
Um suporte de montagem simples, com superfícies planas e furos de fácil acesso, por exemplo, pode ser produzido de forma eficiente usando fresagem convencional de três eixos.
Se a peça exigir pouco reposicionamento, a usinagem de cinco eixos pode oferecer oportunidades limitadas para reduzir o tempo de preparação ou de ciclo.
A usinagem de três eixos pode ser particularmente competitiva quando:
- A geometria é acessível através de operações de usinagem simples.
- Os equipamentos existentes já permitem uma produção eficiente.
- Os requisitos de programação são relativamente simples.
- O posicionamento adicional do eixo rotativo não reduz significativamente o tempo de processamento.
- Um processo de fabricação comprovado atende às tolerâncias e aos requisitos de superfície especificados.
A usinagem de cinco eixos também pode gerar custos de programação ou de dispositivos de fixação que superam a economia operacional para um trabalho específico.
A quantidade do lote é outra consideração importante. Um dispositivo ou programa especializado de cinco eixos pode valer a pena para produção repetida, mas seu custo de preparação deve ser justificado pelo trabalho que economiza.
Não existe um limite universal de quantidade ou número de configurações a partir do qual a usinagem de cinco eixos se torna a opção mais barata.
A decisão deve levar em consideração a geometria do componente, os equipamentos disponíveis e o plano de fabricação real do fornecedor.
Como os requisitos de material, tolerância e inspeção afetam o custo unitário?
A seleção de materiais e os requisitos de qualidade influenciam o tempo de usinagem, o consumo de ferramentas, o acabamento e os custos de inspeção.
Dessa forma, podem alterar a comparação de custos entre as rotas de fabricação de três eixos e de cinco eixos.
Criação da geometria e acabamento das características funcionais
Materiais diferentes reagem de forma diferente às operações de corte.
As ligas de alumínio geralmente permitem usinagem eficiente com ferramentas e condições de corte adequadas. O comportamento do aço inoxidável varia conforme a classe, sendo que algumas classes apresentam desafios relacionados ao endurecimento por deformação e ao desgaste da ferramenta.
As ligas de titânio exigem atenção especial à geração de calor e ao desempenho da ferramenta. Sua condutividade térmica relativamente baixa pode concentrar o calor próximo à zona de corte, tornando a seleção da ferramenta e a estratégia de corte importantes.
Essas características afetam a economia da usinagem independentemente do número de eixos.
A geometria da peça e os requisitos funcionais também são importantes. Uma máquina pode ser capaz de produzir a forma básica do componente, mas furos, roscas, superfícies de contato ou referências de precisão críticas podem exigir operações adicionais para atender ao desenho.
O acabamento superficial e a rebarbação podem acarretar custos adicionais, caso sejam especificados.
O acesso de ferramentas em cinco eixos pode ajudar a concluir determinadas tarefas com eficiência, mas não elimina todo o trabalho secundário.
Verificação Dimensional e Controle de Qualidade
Reduzir o reposicionamento da peça pode ajudar a manter as relações dimensionais entre as características, limitando certos erros de transferência de referência.
Isso não significa que a usinagem de cinco eixos alcance automaticamente tolerâncias mais rigorosas.
A precisão real depende da calibração da máquina, da condição da ferramenta, da fixação da peça, do comportamento térmico, das forças de corte e da estratégia de usinagem.

A sondagem em processo pode auxiliar no alinhamento e na medição durante a usinagem. Máquinas de medição por coordenadas (MMCs) e outros métodos de inspeção podem ser usados para verificar os requisitos dimensionais especificados.
O escopo da inspeção necessária depende do componente e de sua aplicação pretendida.
Para uma comparação precisa do custo unitário, os compradores devem levar em conta o trabalho de fabricação e verificação necessário para entregar peças acabadas aceitáveis, e não apenas o tempo gasto no corte do material.
Como os compradores devem comparar orçamentos de máquinas CNC de três eixos e de cinco eixos?
Os compradores devem comparar o custo total de componentes acabados equivalentes, em vez de selecionar um fornecedor com base na menor taxa horária anunciada.
Uma comparação significativa começa com informações técnicas consistentes.
Antes de solicitar orçamentos, forneça:
- Modelo CAD e desenho técnico: Defina a geometria do componente e as características necessárias.
- Especificação do material: Identificar a liga correta, a classe adequada e os requisitos de estoque pertinentes.
- Quantidade de produção: Informe o pedido inicial e qualquer produção repetida prevista.
- Tolerâncias e referências: Identifique as dimensões e as relações geométricas que são funcionalmente importantes.
- Requisitos de superfície: Especifique as necessidades de acabamento, rebarbação e tratamento de superfície.
- Requisitos de inspeção: Esclarecer as expectativas de verificação dimensional e documentação.
Também é útil perguntar como o fornecedor pretende fabricar a peça.
O processo exigirá múltiplas configurações? A usinagem indexada pode fornecer o acesso necessário? O movimento simultâneo de cinco eixos oferece uma vantagem significativa? A programação, as ferramentas, a inspeção e o acabamento estão incluídos no orçamento?
As respostas ajudam a explicar as diferenças entre os preços dos fornecedores.
Para engenheiros que investigam como reduzir os custos de usinagem CNC, a análise da acessibilidade dos recursos, da complexidade geométrica desnecessária, dos requisitos de fixação e das especificações de tolerância pode revelar oportunidades práticas de melhoria.
A menor taxa horária de produção por máquina não significa necessariamente o método de fabricação de menor custo. A comparação deve estabelecer qual processo pode fornecer o componente necessário de forma confiável, com o custo total mais adequado.
Conclusão
A usinagem CNC de cinco eixos pode ter um custo por hora mais elevado devido aos seus requisitos de equipamento, programação e operação. Sua vantagem econômica surge quando uma melhor acessibilidade às ferramentas, menos preparações e uma fabricação mais eficiente reduzem o custo total por peça acabada aceitável.
A usinagem de três eixos continua sendo uma opção prática e econômica para muitos componentes acessíveis. A usinagem indexada 3+2 pode oferecer uma solução intermediária eficaz, enquanto a usinagem simultânea de cinco eixos se justifica quando a geometria exige movimento coordenado da ferramenta.
A seleção correta depende do desenho, do material, da quantidade, das tolerâncias e de todo o processo de fabricação.
A BaiChuan Precision oferece serviços de fresagem CNC de três, quatro e cinco eixos para componentes personalizados. Engenheiros e equipes de compras podem enviar seus desenhos e requisitos de produção para uma análise de viabilidade de fabricação e orçamento com base nas necessidades da peça.
Bai Chuan
Referências
1. Lee, M., & Kulvatunyou, B. (2019). Design-for-Cost . NIST.
2. DMG MORI. Excelência em 5 Eixos.
_3. Seco Tools. Economia de Produção: Otimização Global._
4. Siemens NX. (2013). Facilitando a transição para a usinagem de cinco eixos.
5. Gao, W., et al. (2023). Calibração de máquinas-ferramenta.
6. Renishaw. Sondas de contato para máquinas-ferramenta de precisão padrão.
7. Kennametal. (2023). 10 dicas para fresar titânio.
8. BaiChuan Precision. Fresagem CNC.