

Quando uma peça usinada por CNC sai da máquina, sua superfície é mais do que um resultado visual das ferramentas de corte e dos percursos da ferramenta. Essa superfície afeta diretamente o comportamento da peça em serviço. Atrito, desgaste, resistência à corrosão, confiabilidade da vedação e vida útil à fadiga são todos influenciados pela condição da superfície. Em muitas aplicações, o acabamento superficial desempenha um papel tão crítico quanto a escolha do material ou a precisão dimensional. Tratar o acabamento como uma etapa meramente estética geralmente leva a falhas prematuras, problemas de montagem ou custos desnecessários.

Acabamentos de Superfície para Usinagem CNC
Este artigo analisa o acabamento superficial após usinagem CNC sob uma perspectiva funcional. Em vez de optar por polimento, anodização ou passivação com base em hábitos ou aparência, este guia ajuda engenheiros, projetistas e compradores a escolher acabamentos que atendam às reais necessidades de desempenho.
Por que o acabamento superficial é importante para a funcionalidade da peça
O acabamento superficial é frequentemente discutido após a usinagem, mas, na prática, ele tem um impacto direto no desempenho da peça em serviço. A superfície resultante da usinagem CNC não é neutra. Marcas de ferramentas, micro-ranhuras e tensões localizadas influenciam o atrito, o comportamento à corrosão e a durabilidade a longo prazo. Mesmo quando uma peça atende às tolerâncias dimensionais, a condição da superfície pode determinar se ela terá um desempenho confiável ou apresentará falhas prematuras.
Principais impactos funcionais das superfícies usinadas
Um dos efeitos mais imediatos do acabamento superficial é sua influência no atrito e no desgaste. Superfícies mais rugosas aumentam o contato entre as asperezas, o que eleva o atrito e acelera o desgaste. Superfícies mais lisas geralmente reduzem o atrito, mas também alteram a forma como os filmes lubrificantes se formam e se comportam.
Os principais fatores de desempenho influenciados pelas condições da superfície incluem:
- Comportamento de fricção e desgaste
A rugosidade da superfície controla a área de contato, a geração de calor e a taxa de desgaste em interfaces deslizantes ou rotativas.
- Vida útil por fadiga e início de trincas
As marcas de ferramentas atuam como concentradores de microtensão. Sob carregamento cíclico, as trincas frequentemente se iniciam nesses locais, reduzindo a vida útil à fadiga.
- Caminhos de corrosão e risco de contaminação
Sulcos na superfície e material rasgado podem reter umidade, produtos químicos e detritos, criando pontos de corrosão localizada.
- Confiabilidade de encaixe, vedação e acoplamento
A textura da superfície afeta a forma como as peças se encaixam, vedam e mantêm um contato consistente ao longo do tempo.
Cada um desses fatores torna-se mais crítico à medida que a carga aumenta, as tolerâncias se tornam mais rigorosas ou os ambientes se tornam mais agressivos.
Exemplos funcionais em aplicações comuns
A importância do acabamento superficial torna-se mais clara ao analisarmos casos de uso específicos. Em sistemas rotativos, como rolamentos e eixos, o acabamento superficial afeta diretamente o ruído, o desgaste e a temperatura de operação. Um eixo pode ter as dimensões corretas, mas marcas de ferramentas visíveis podem prejudicar a lubrificação e levar a danos prematuros nos rolamentos.

Acabamento superficial na usinagem
Em componentes para manuseio de fluidos, a condição da superfície influencia tanto o fluxo quanto a vedação. Sedes de válvulas, carcaças de bombas e faces de vedação frequentemente requerem acabamentos controlados para evitar vazamentos e erosão. Superfícies internas rugosas podem perturbar os padrões de fluxo e aumentar a perda de carga, principalmente em fluidos abrasivos ou de alta velocidade.
Diferentes categorias de peças impõem diferentes exigências quanto ao acabamento superficial:
- Componentes deslizantes e rotativos Componentes como eixos, buchas e guias dependem de rugosidade controlada para estabilidade de desgaste e lubrificação.
- Superfícies voltadas para fluidos Requerem acabamentos que favoreçam a selagem e minimizem a turbulência ou a perda de material.
- Peças estruturais Frequentemente, prioriza-se a resistência à fadiga e o controle da corrosão em vez do baixo atrito.
- Componentes cosméticos Prioriza-se a qualidade visual, mas sem deixar de lado a atenção aos riscos funcionais ocultos.
Compreender a qual categoria uma superfície pertence ajuda a evitar acabamentos desnecessários ou ineficazes.
Quando um acabamento bruto usinado é aceitável
Em muitas aplicações, uma superfície usinada é totalmente suficiente. Peças que operam em ambientes estáveis e secos e que sofrem baixas cargas cíclicas geralmente apresentam desempenho confiável sem necessidade de acabamento adicional. Exemplos típicos incluem suportes, dispositivos de fixação, placas de montagem e componentes estruturais internos.
Deixar as superfícies como foram usinadas pode oferecer benefícios práticos:
- Mantém um controle dimensional rigoroso.
- Reduz o tempo de entrega e o custo de processamento.
- Elimina a variabilidade introduzida por operações secundárias.
Quando possível, evitar acabamentos desnecessários melhora a consistência e simplifica a produção.
Quando a conclusão se torna obrigatória
Existem também situações em que o acabamento superficial é essencial, e não opcional. Peças expostas a ambientes corrosivos, cargas repetidas ou requisitos de higiene normalmente exigem tratamento superficial adicional para atender às expectativas de desempenho ou regulamentares.
O acabamento geralmente é necessário quando:
- A peça opera sob carregamento cíclico ou crítico à fadiga.
- A superfície deve ser estanque contra fluidos ou gases.
- A resistência à corrosão é fundamental para a vida útil do produto.
- Aplicam-se normas regulamentares, como requisitos médicos ou de contacto com alimentos.
Nesses casos, o acabamento superficial é uma decisão de engenharia funcional. O objetivo não é a aparência, mas sim o comportamento controlado da superfície ao longo de todo o ciclo de vida da peça.
Polimento e Acabamento Mecânico: Quando a Suavidade é Fundamental
O polimento e outros processos de acabamento mecânico são frequentemente escolhidos partindo do pressuposto de que quanto mais liso, melhor. Na realidade, o polimento altera o comportamento mecânico, químico e dimensional de uma superfície. Embora possa melhorar significativamente o desempenho em certas aplicações, também pode causar problemas se aplicado sem uma justificativa funcional clara. Compreender o que o polimento realmente altera é essencial antes de especificá-lo em um desenho ou pedido de compra.

Processo de polimento de peças usinadas por CNC
O acabamento mecânico deve ser visto como um processo direcionado. Ele é mais eficaz quando a função da superfície é claramente definida, como reduzir o atrito, melhorar a limpeza ou controlar o comportamento de contato. Quando usado indiscriminadamente, pode reduzir a confiabilidade da peça ou mascarar problemas de usinagem mais profundos que deveriam ter sido resolvidos anteriormente.
O que o polimento e o brunimento realmente mudam?
O polimento modifica principalmente a topografia da superfície, e não as propriedades do material em si. A remoção das saliências deixadas pela usinagem reduz a rugosidade da superfície e altera a forma como as superfícies interagem sob carga. Essa mudança afeta a mecânica de contato, o comportamento da lubrificação e a distribuição de tensões locais.
Do ponto de vista funcional, o polimento influencia diversas características-chave da superfície:
- Redução da rugosidade da superfície
O polimento reduz o Ra e outros parâmetros de rugosidade relacionados, removendo marcas de ferramentas e asperezas da superfície. Isso melhora a suavidade, mas também reduz a capacidade da superfície de reter lubrificantes em algumas aplicações.
- Comportamento de contato e atrito
Superfícies mais lisas geralmente reduzem o atrito durante o contato deslizante. No entanto, acabamentos extremamente lisos podem levar a problemas de lubrificação limite ou comportamento de deslizamento intermitente se não forem projetados adequadamente.
- Concentração de tensão nas marcas da ferramenta
A remoção de sulcos de usinagem agudos reduz a concentração de tensões localizadas. Isso pode melhorar o desempenho à fadiga em peças sujeitas a cargas cíclicas, desde que as tolerâncias sejam mantidas.
É importante ressaltar que o polimento não corrige erros geométricos. Problemas de planicidade, circularidade e alinhamento permanecem inalterados, a menos que a remoção de material seja rigorosamente controlada.
Aplicações mais adequadas para superfícies polidas
O polimento oferece o máximo valor quando a interação com a superfície afeta diretamente o desempenho, a segurança ou a limpeza. Nesses casos, os benefícios superam o custo adicional e o risco do processo.
Os acabamentos polidos são geralmente especificados para:
- Componentes médicos, de contato com alimentos e higiênicos
Superfícies lisas reduzem a adesão bacteriana e tornam a limpeza mais eficaz. O polimento ajuda a atender aos padrões regulamentares e de limpeza em situações onde a contaminação da superfície não é tolerada.
- Componentes visíveis ou ópticos
Em peças onde a aparência é importante, o polimento melhora a qualidade visual e o valor percebido. Isso inclui produtos voltados para o consumidor e componentes arquitetônicos.
- Superfícies deslizantes e de acoplamento
Buchas, guias e interfaces de vedação frequentemente se beneficiam de uma suavidade controlada para reduzir o desgaste e garantir um contato consistente durante o movimento.
Nessas aplicações, o polimento é escolhido para garantir um resultado funcional claro, em vez de simplesmente melhorar a aparência.
Armadilhas comuns no acabamento mecânico
Um dos problemas mais frequentes no polimento é a remoção não intencional de material. O polimento excessivo pode alterar dimensões críticas, especialmente em componentes com tolerâncias apertadas. Mesmo pequenas alterações podem afetar o encaixe, o alinhamento ou o desempenho em montagens de precisão.
Outros riscos comuns incluem:
- Arredondamento de arestas vivas
O polimento tende a suavizar arestas e cantos, o que pode comprometer a geometria funcional, como bordas de vedação ou elementos de referência.
- Mascaramento de defeitos de usinagem
O polimento da superfície pode mascarar marcas de vibração, desgaste da ferramenta ou avanços inadequados, em vez de abordar a causa raiz durante a usinagem.
- Qualidade de superfície inconsistente
Processos de polimento manuais ou mal controlados podem levar a variações de peça para peça, reduzindo a repetibilidade.
Esses problemas costumam surgir quando o polimento é tratado como uma etapa corretiva em vez de um processo planejado com limites definidos.
Anodização e Revestimentos de Conversão: Proteção com Efeitos Colaterais
A anodização é frequentemente escolhida por ser amplamente conhecida como um acabamento durável e resistente à corrosão para peças de alumínio. Embora esses benefícios sejam reais, a anodização também altera a superfície de maneiras que afetam as dimensões, o comportamento ao desgaste e a confiabilidade a longo prazo. Tratar a anodização como um simples revestimento protetor pode levar a problemas inesperados, especialmente em componentes de precisão.

Para utilizar a anodização corretamente, é preciso compreendê-la como uma transformação controlada da superfície, e não apenas como uma camada cosmética. O processo modifica a própria superfície do alumínio, o que traz vantagens claras, mas também impõe restrições de projeto e fabricação que devem ser consideradas desde o início.
O que a anodização realmente proporciona
A anodização cria uma camada de óxido que se integra ao substrato de alumínio. Ao contrário dos revestimentos aplicados, essa camada cresce tanto para fora quanto para dentro a partir da superfície original. Como resultado, a anodização melhora diversas propriedades funcionais, além de alterar a geometria da superfície.
Os benefícios funcionais mais importantes incluem:
- Melhor resistência à corrosão
A camada de óxido anódico protege o alumínio da oxidação e do ataque químico, especialmente em ambientes externos e úmidos.
- Aumento da dureza da superfície
As superfícies anodizadas são mais duras do que o alumínio sem revestimento, o que melhora a resistência à abrasão e ao desgaste leve.
- Isolamento elétrico
A camada de óxido não é condutora, o que pode ser útil em aplicações onde o isolamento elétrico é necessário.
Essas propriedades tornam a anodização atraente para proteção estrutural e ambiental, mas não a tornam adequada para todas as superfícies de uma peça.
Quando a anodização funciona melhor
A anodização é mais eficaz em componentes de alumínio onde a resistência à corrosão e a durabilidade da superfície são mais importantes do que o controle dimensional preciso. Peças estruturais, carcaças e componentes externos geralmente se beneficiam da anodização sem riscos significativos.
Aplicações típicas em que a anodização apresenta bom desempenho incluem:
- Componentes estruturais de alumínio
Estruturas, suportes e invólucros que requerem proteção ambiental, mas não dependem de encaixes precisos.
- Superfícies expostas ao desgaste, mas sem precisão
Superfícies que sofrem manuseio ou abrasão leve, mas que não fazem parte de interfaces deslizantes ou de vedação.
- Ambientes externos e marinhos
A anodização ajuda a proteger as peças de alumínio da umidade, da exposição ao sal e da degradação causada pelos raios UV.
Nesses casos, os benefícios funcionais da anodização superam suas limitações, desde que o processo seja devidamente controlado.
Considerações dimensionais e de tolerância
Um dos aspectos mais negligenciados da anodização é o aumento da espessura. Como a camada de óxido cresce parcialmente no material base, as dimensões finais se alteram. Isso pode afetar encaixes, folgas e relações de acoplamento se não for levado em consideração durante o projeto.
Questões dimensionais críticas incluem:
- Acúmulo de espessura em elementos de precisão
Furos, ranhuras e superfícies de apoio podem encolher além da tolerância após a anodização.
- Recursos encadeados
As roscas podem emperrar ou perder a aderência se a espessura da anodização não for controlada ou protegida.
- Montagens com tolerâncias rigorosas
Peças projetadas em tamanho nominal, sem levar em consideração a anodização, frequentemente não se encaixam corretamente.
Para evitar esses problemas, os projetistas devem especificar as tolerâncias dimensionais e identificar as superfícies que requerem mascaramento ou pós-processamento.
Passivação e acabamentos químicos: limpeza versus revestimento
A passivação é frequentemente agrupada com revestimentos de superfície, mas, funcionalmente, tem uma finalidade muito diferente. Ao contrário da anodização ou da galvanização, a passivação não adiciona uma nova camada nem altera as dimensões. Em vez disso, melhora a resistência à corrosão, limpando e estabilizando a superfície existente. Essa distinção é crucial, especialmente para componentes de precisão, onde a integridade dimensional não pode ser comprometida.
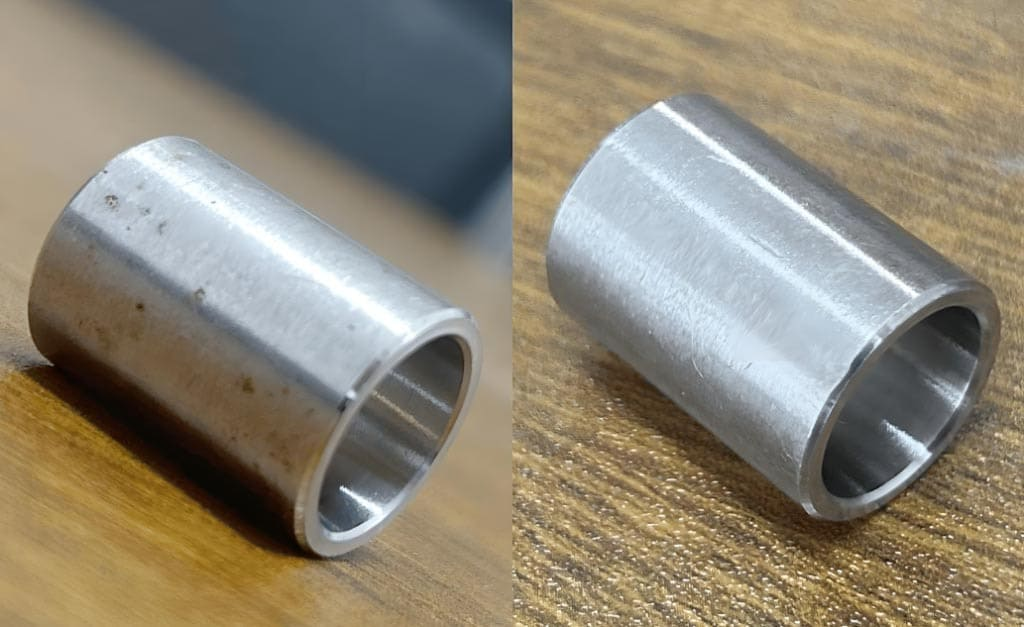
Na usinagem CNC, as peças de aço inoxidável são particularmente vulneráveis à contaminação superficial. Ferramentas de corte, dispositivos de fixação e manuseio podem introduzir ferro livre e outros resíduos na superfície. A passivação resolve esse problema removendo os contaminantes e permitindo que a resistência natural à corrosão do material funcione conforme o esperado.
O que a passivação faz e o que ela não faz
A passivação funciona através de um tratamento químico controlado, normalmente utilizando soluções de ácido nítrico ou cítrico. Quando realizado corretamente, o processo dissolve o ferro livre e outros contaminantes da superfície sem atacar o metal base.
Funcionalmente, a passivação oferece diversos benefícios importantes:
- Remoção da contaminação por ferro livre
O processo de usinagem e manuseio pode depositar partículas de ferro que se tornam pontos de início de corrosão. A passivação elimina esses resíduos.
- Maior resistência à corrosão
Ao limpar a superfície, a passivação permite que o aço inoxidável forme uma camada estável e contínua de óxido de cromo.
- Preservação da precisão dimensional
Como nenhum revestimento é adicionado, as dimensões e tolerâncias das peças permanecem inalteradas.
Ao mesmo tempo, é importante compreender as limitações da passivação. Ela não aumenta a dureza superficial, não melhora a resistência ao desgaste nem mascara defeitos de usinagem. Esperar que a passivação compense a baixa qualidade da superfície é um erro comum e dispendioso.
Melhores aplicações para superfícies passivadas
A passivação é mais eficaz em componentes de precisão onde a resistência à corrosão é necessária sem alterar a geometria. Isso a torna especialmente valiosa em indústrias com requisitos de desempenho e regulamentares rigorosos.
Aplicações típicas incluem:
- Peças de precisão em aço inoxidável
Componentes com tolerâncias rigorosas, como eixos, conexões e fixadores.
- Equipamentos médicos, aeroespaciais e relacionados à alimentação
Aplicações onde limpeza, resistência à corrosão e integridade do material são essenciais.
- Componentes com geometria complexa
Peças onde o acúmulo de revestimento criaria problemas de encaixe ou montagem.
Nesses casos, a passivação melhora a estabilidade da superfície, mantendo a forma original usinada.
Importância da pré-limpeza e preparação da superfície
A passivação não substitui a usinagem ou limpeza adequadas. Óleos, fluidos de corte e detritos incrustados devem ser removidos antes do tratamento químico. Se os contaminantes permanecerem, o processo de passivação torna-se inconsistente e menos eficaz.
As principais etapas de preparação geralmente incluem:
- Desengorduramento completo para remover óleos de usinagem.
- Enxágue para remover resíduos de produtos de limpeza.
- Inspeção para detecção de detritos incrustados ou danos na superfície.
Ignorar ou apressar essas etapas aumenta o risco de resistência irregular à corrosão ou manchas após o processo.
Escolher a composição química correta para a liga.
Nem todos os aços inoxidáveis reagem da mesma forma à passivação. A composição da liga, o tratamento térmico e os processos anteriores influenciam a forma como a superfície reage a diferentes soluções químicas. A escolha da solução química errada pode reduzir a eficácia ou danificar a superfície.
Problemas comuns surgem quando:
- Processos à base de ácido nítrico são aplicados a ligas sensíveis sem o devido controle.
- Os processos à base de cítricos são utilizados sem validação adequada.
- Lotes de ligas mistas são processados juntos sem segregação.
A identificação clara da qualidade do material e dos parâmetros de processamento controlados é essencial para resultados consistentes.
Conceitos errôneos e erros comuns
Um dos equívocos mais frequentes é assumir que a passivação melhora o acabamento superficial ou esconde defeitos de usinagem. Na realidade, quaisquer defeitos superficiais presentes antes da passivação permanecerão visíveis depois.
Outros erros comuns incluem:
- Considerar a passivação como opcional para peças de aço inoxidável.
- Utilizando-o como medida corretiva após práticas de usinagem inadequadas.
- Não verificar a resistência à corrosão por meio de testes.
Quando utilizada corretamente, a passivação é uma medida preventiva, não um processo de reparo.
A passivação desempenha um papel sutil, porém crucial, no acabamento superficial. Ela protege peças de precisão sem alterar sua geometria, mas somente quando aplicada com preparação adequada e conhecimento do material. Na próxima seção, reuniremos todas as opções de acabamento e construiremos uma estrutura prática para selecionar o acabamento superficial correto com base na função, no risco e no custo.
Escolhendo o Acabamento Certo: Melhores Práticas e Estrutura de Decisão
A escolha do acabamento superficial nunca deve ser uma decisão automática. Cada processo de acabamento altera o comportamento da superfície, introduz certos riscos e aumenta o custo. As peças mais confiáveis geralmente são o resultado de escolhas deliberadas feitas no início do projeto, e não de decisões de acabamento de última hora tomadas para melhorar a aparência ou atender a especificações vagas.

Acabamento de superfície metálica
Uma abordagem prática para o acabamento de superfícies começa com a definição clara da função esperada de cada superfície da peça. Uma vez compreendida a função, torna-se muito mais fácil eliminar opções desnecessárias e concentrar-se em acabamentos que agreguem valor real.
Perguntas a fazer antes de escolher um acabamento
Antes de especificar qualquer processo de acabamento, é importante avaliar o papel da superfície na montagem e seu ambiente operacional. Essa etapa evita o excesso de processamento e ajuda a evitar etapas de acabamento que conflitem com os requisitos funcionais.
Questões-chave que orientam a escolha do acabamento incluem:
- Qual a função da superfície?
Determine se a superfície é estrutural, de suporte de carga, deslizante, de vedação ou puramente estética.
- A principal preocupação é a corrosão, o desgaste ou o atrito?
Diferentes acabamentos visam diferentes modos de falha. Identificar o principal risco ajuda a restringir as opções.
- Quão rigorosas são as tolerâncias?
Acabamentos que adicionam espessura ou removem material podem afetar o encaixe e o alinhamento.
- A superfície está visível ou oculta?
Requisitos estéticos não devem determinar as escolhas de acabamento para superfícies funcionais, a menos que a aparência seja fundamental.
Responder a essas perguntas logo no início reduz as alterações de projeto e o retrabalho posteriormente na produção.
Separação de superfícies funcionais e cosméticas
Uma das maneiras mais eficazes de controlar os custos e riscos do acabamento é separar as superfícies estéticas das funcionais. Nem todas as superfícies de uma peça exigem o mesmo nível de acabamento.
As melhores práticas incluem:
- Aplicar acabamentos cosméticos apenas onde a aparência importa.
- Proteção de superfícies funcionais contra processamento desnecessário.
- Utilizando mascaramento ou acabamento seletivo quando diferentes superfícies requerem tratamentos diferentes.
Essa abordagem permite que os designers alcancem qualidade visual sem comprometer recursos essenciais para o desempenho.
Conclusão
O acabamento superficial após usinagem CNC não é uma etapa meramente estética. Trata-se de uma decisão de engenharia funcional que influencia diretamente o desempenho da peça, sua durabilidade e sua confiabilidade em condições reais de operação. Polimento, anodização e passivação abordam diferentes riscos relacionados à superfície, desde atrito e desgaste até corrosão e contaminação. Quando aplicados com uma compreensão clara da função da superfície, esses processos aprimoram o desempenho da peça. Quando aplicados por hábito, muitas vezes introduzem problemas ocultos.
As estratégias de acabamento mais eficazes começam com a intenção. Ao entender como cada superfície interage com cargas, ambientes e componentes de acoplamento, engenheiros e compradores podem escolher acabamentos que agregam valor real, evitando custos e riscos desnecessários. Selecionar o acabamento certo não se trata de fazer com que as peças pareçam melhores. Trata-se de garantir que cada superfície suporte a função da peça durante toda a sua vida útil.




