

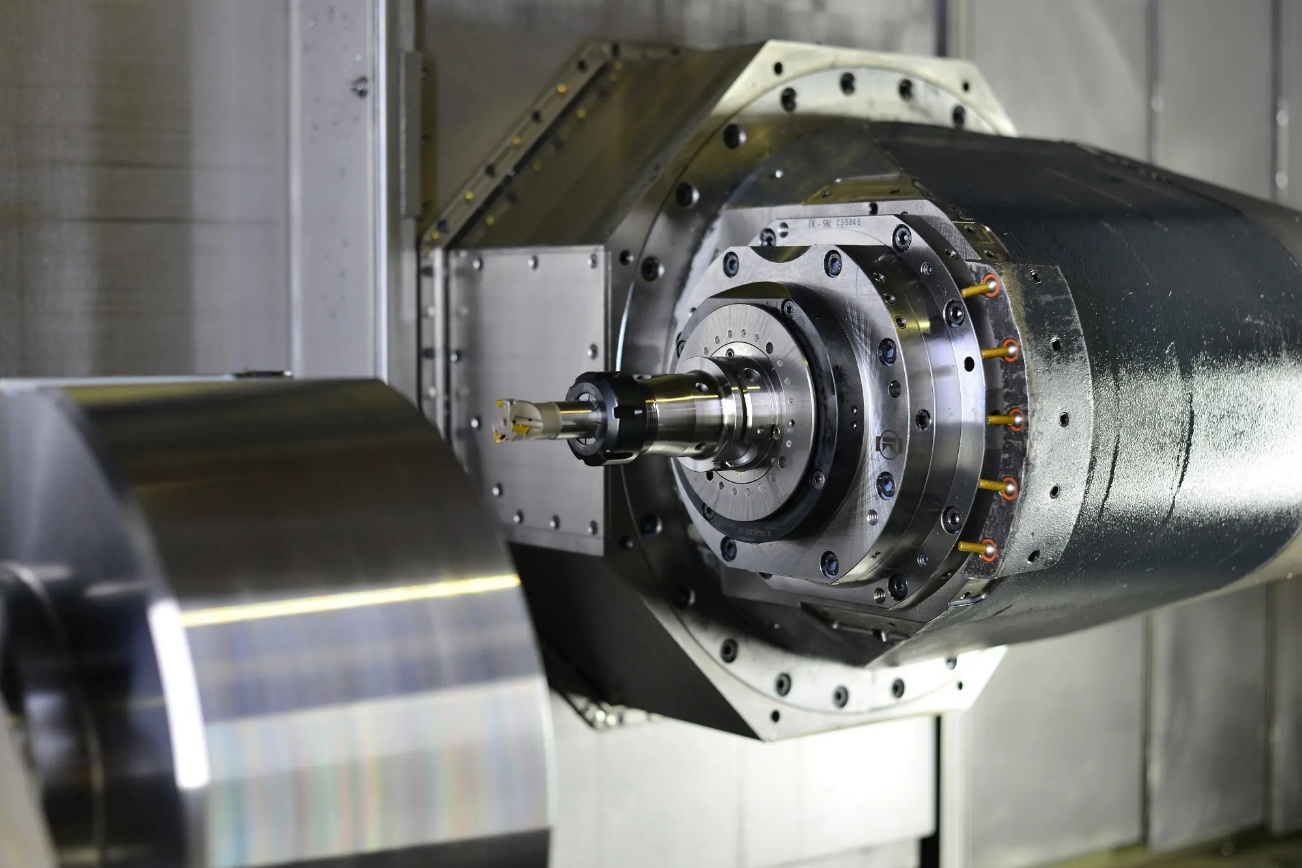
Em usinagem CNC, o desvio radial refere-se ao desvio de um componente rotativo em relação ao seu eixo central durante a rotação. Em termos práticos, significa que o fuso, o porta-ferramentas ou a ferramenta de corte não giram perfeitamente alinhados, mesmo que pareçam estar corretamente montados. Esse desvio é frequentemente medido em mícrons, mas afeta diretamente a precisão do corte e a consistência do desempenho da máquina.
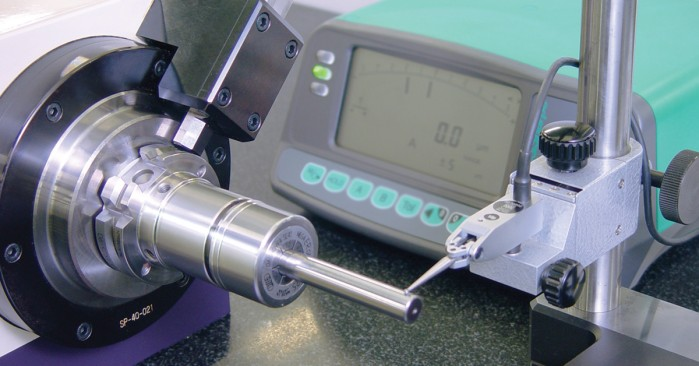
Mesmo quantidades mínimas de excentricidade são importantes. Alguns mícrons podem alterar as forças de corte, degradar o acabamento superficial, reduzir a vida útil da ferramenta e introduzir erros dimensionais. Este artigo aborda as fontes mais comuns de excentricidade em ambientes CNC, incluindo a condição do fuso, a qualidade do porta-ferramentas, a limpeza do cone e as práticas de inspeção, e explica como esses fatores influenciam a qualidade da usinagem e a produtividade a longo prazo.
Entendendo a excentricidade na usinagem CNC
O desalinhamento ocorre quando um componente rotativo não segue uma trajetória de rotação perfeitamente centrada. Em usinagem CNC, isso geralmente envolve o fuso, o porta-ferramentas ou a ferramenta de corte girando ligeiramente fora do centro. A máquina pode até continuar funcionando, mas a aresta de corte não entra mais em contato com o material de maneira uniforme. Com o tempo, esse pequeno desvio se manifesta como cortes inconsistentes, marcas de ferramenta visíveis ou desgaste inexplicável da ferramenta.
O desvio radial resulta de uma combinação de tolerâncias mecânicas, desgaste e condições de ajuste. Nenhum sistema rotativo é perfeitamente ideal, mas a usinagem CNC exige um controle rigoroso, pois as ferramentas geralmente operam em altas velocidades e com tolerâncias mínimas. À medida que a velocidade do fuso aumenta, mesmo o menor desvio torna-se mais influente no comportamento de corte.
Tipos de Runouts
Compreender as diferentes formas de excentricidade ajuda a identificar a origem dos problemas e como eles afetam os resultados da usinagem.
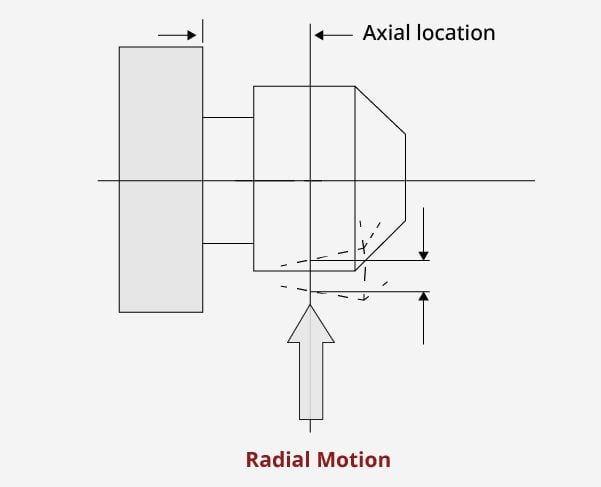
- Excentricidade radial
O desvio radial refere-se ao desvio lateral em relação à linha central verdadeira durante a rotação. Este é o tipo mais comum e mais prejudicial em fresamento e furação. Por exemplo, se uma fresa de topo apresentar desvio radial, uma das arestas de corte removerá mais material do que as outras, resultando em desgaste irregular e redução da vida útil da ferramenta.
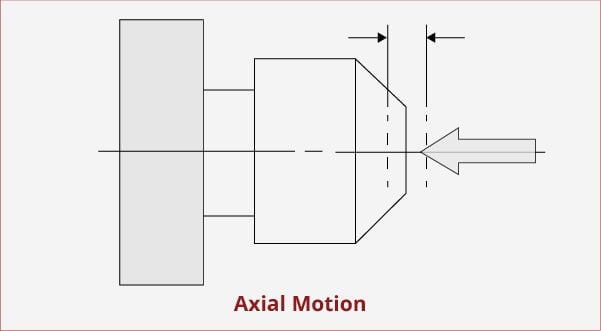
- Desvio axial
O desvio axial é o movimento ao longo do eixo de rotação. Ele afeta o fresamento frontal, o mandrilamento e operações onde a planicidade e a perpendicularidade são críticas. O desvio axial excessivo pode causar acabamento superficial ruim em peças fresadas e profundidade de corte inconsistente.
- Desvio Total Indicado (TIR)
O TIR representa o efeito combinado do desvio radial e axial medido em um ponto específico. É o valor mais comumente referenciado na inspeção CNC, pois reflete o comportamento real do sistema rotativo como um todo. O TIR é normalmente medido usando um relógio comparador enquanto o fuso ou a ferramenta gira lentamente.
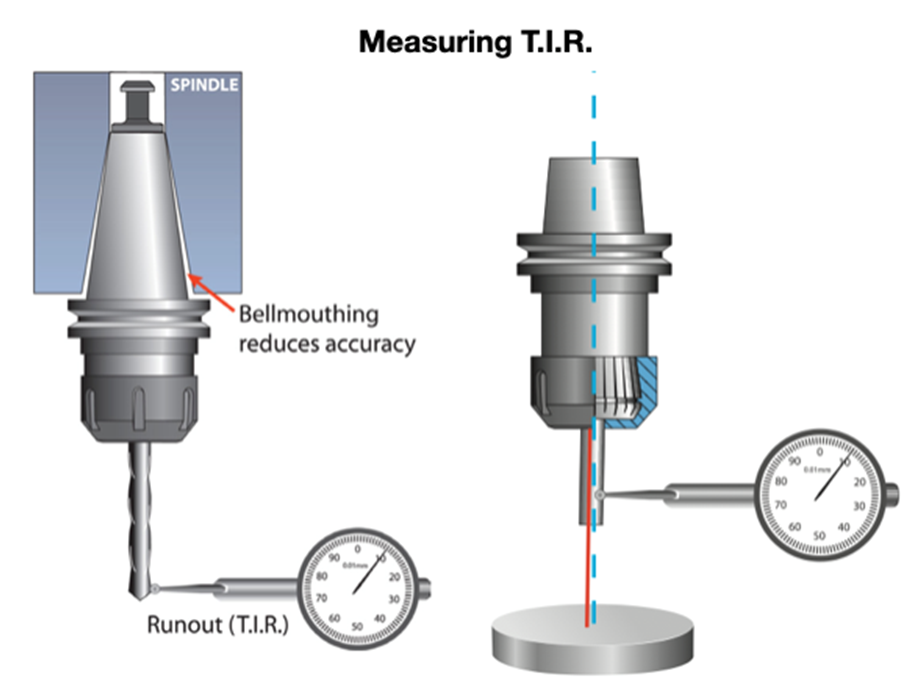
Medição do desvio total indicado
Faixas típicas aceitáveis de excentricidade
A excentricidade aceitável depende da operação e da capacidade da máquina, mas as diretrizes gerais de produção estão bem estabelecidas.
- Operações de acabamento de alta precisão geralmente exigem TIR abaixo de 5 mícrons.
- Em operações gerais de fresagem e furação, pode-se tolerar de 10 a 15 mícrons.
- As operações de desbaste podem funcionar com valores mais altos, embora o desgaste da ferramenta aumente consideravelmente.
Por exemplo, uma operação de perfuração que produz furos com tolerâncias apertadas apresentará variações dimensionais rapidamente se o desvio radial exceder os limites aceitáveis, mesmo que a broca seja nova.
Desvio radial da máquina vs. desvio radial do sistema de ferramentas
É importante distinguir entre excentricidade relacionada à máquina e excentricidade do sistema de ferramentas. A excentricidade da máquina tem origem no fuso, nos rolamentos ou no alinhamento. A excentricidade do sistema de ferramentas provém de porta-ferramentas, pinças, pinos de tração ou fixação inadequada.
Um fuso pode apresentar medidas dentro das especificações na ponta, mas ainda assim ocorrer um desvio excessivo na aresta de corte devido a uma pinça desgastada ou contato cônico inadequado. Essa distinção é importante porque a simples substituição das ferramentas não corrigirá um problema no fuso, e a manutenção do fuso não resolverá práticas inadequadas de fixação da ferramenta.
Entender a origem do desvio radial é o primeiro passo para controlá-lo. Medições sem interpretação frequentemente levam a ajustes desnecessários, enquanto inspeções direcionadas resultam em melhorias confiáveis.
Causas principais do esgotamento
A excentricidade raramente resulta de uma única falha. Na maioria dos ambientes CNC, ela se desenvolve por meio de uma combinação de fatores, como a condição do fuso, a qualidade das ferramentas e as práticas de manuseio diárias. Cada fator pode contribuir com apenas alguns mícrons, mas, juntos, podem levar o sistema além dos limites aceitáveis. Compreender essas causas ajuda a identificar se o problema é mecânico, de procedimento ou ambos.
Fatores relacionados ao fuso
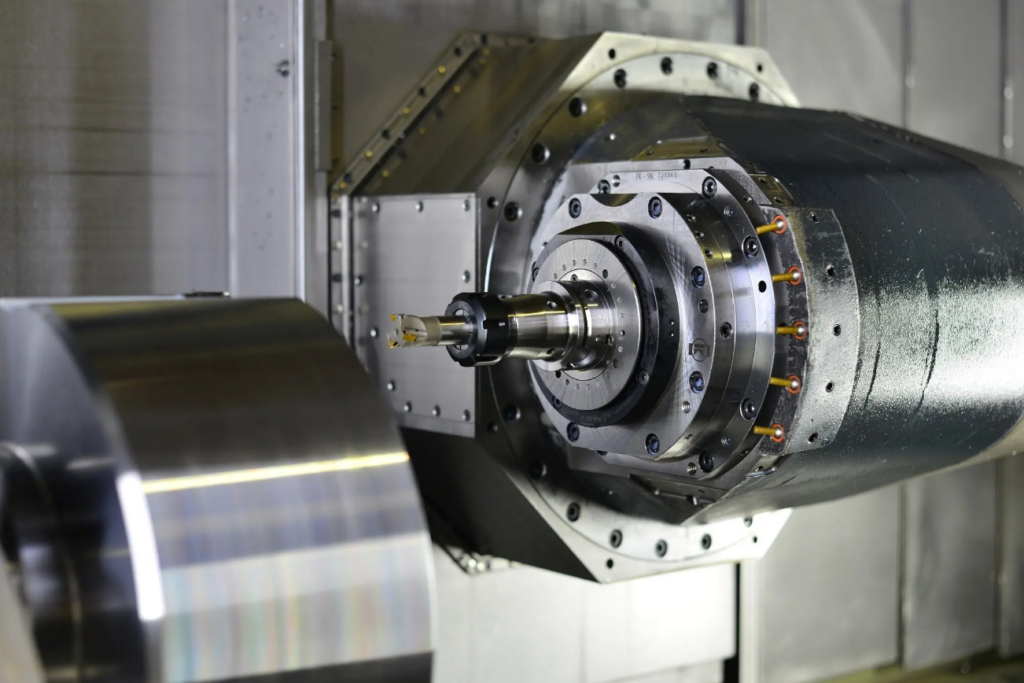
O fuso é a base da precisão rotacional. Qualquer degradação aqui afeta todas as ferramentas utilizadas na máquina.
- Desgaste do rolamentoOs rolamentos do fuso sofrem desgaste gradual devido à carga, velocidade e calor. À medida que a folga aumenta, o eixo do fuso deixa de girar concentricamente. Isso geralmente se manifesta primeiro em rotações mais altas, onde a vibração e o ruído da ferramenta se tornam perceptíveis antes que problemas dimensionais sejam detectados.
- Crescimento térmicoO calor causa a expansão dos componentes do eixo. Durante longos períodos de produção, as variações de temperatura podem alterar a pré-carga dos rolamentos e o alinhamento do eixo. Por exemplo, uma máquina que apresenta um desvio aceitável durante a partida a frio pode apresentar desvios fora da tolerância após várias horas de corte contínuo.
- problemas de alinhamento do eixoUma instalação inadequada ou acidentes anteriores podem causar um ligeiro desalinhamento entre o eixo do fuso e a estrutura da máquina. Mesmo um desalinhamento mínimo introduz uma oscilação constante que não pode ser corrigida apenas com a troca de ferramentas.
Problemas com porta-ferramentas e ferramentas
Problemas relacionados às ferramentas estão entre as causas mais comuns e fáceis de ignorar de desalinhamento radial.
- Qualidade do porta-ferramentasPorta-ferramentas de baixa qualidade ou desgastados geralmente apresentam geometria interna inconsistente. Com o tempo, o aperto e a liberação repetidos podem distorcer as superfícies de contato críticas, levando a um desvio mensurável na ponta da ferramenta.
- Pinças desgastadas ou danificadasAs pinças perdem elasticidade e circularidade com o uso. Uma pinça que parece visualmente intacta ainda pode apresentar fixação irregular, especialmente em ferramentas de pequeno diâmetro. Essa é uma causa frequente de excentricidade excessiva em aplicações de fresamento de alta velocidade.
- Fixação inadequada da ferramentaUm torque de aperto incorreto ou a inserção irregular da ferramenta podem causar uma ligeira inclinação da ferramenta dentro do suporte. Por exemplo, apertar uma porca de pinça sem o controle adequado do torque pode introduzir desalinhamento, mesmo quando todos os componentes são novos.
Limpeza do cone e problemas de contato
A interface entre o cone do fuso e o porta-ferramentas é uma área crítica, mas frequentemente negligenciada.
Sujeira, cavacos, resíduos de óleo ou corrosão por atrito em cones impedem o contato total. Mesmo uma fina camada de contaminação pode deslocar o porta-ferramentas do centro. O contato inadequado do cone reduz a rigidez e aumenta a excentricidade sob carga.
A condição do pino de tração também desempenha um papel importante. Pinos de tração desgastados ou incorretos podem não encaixar o porta-ferramentas de forma consistente, levando a variações a cada vez que a ferramenta é carregada.
Acumulação de pequenos erros
A excentricidade geralmente resulta do acúmulo de erros. Um eixo com desgaste mínimo nos rolamentos, combinado com uma pinça ligeiramente desgastada e um cone com limpeza imperfeita, pode produzir uma excentricidade total significativa. Individualmente, cada problema pode parecer aceitável. Juntos, eles criam problemas de qualidade mensuráveis e repetíveis.
Reconhecer como esses fatores interagem é essencial antes de tentar corrigi-los. Abordar apenas um componente raramente resolve problemas de excentricidade quando vários fatores contribuem para o problema.
Medição e inspeção de excentricidade
A medição correta da excentricidade é essencial para diagnosticar problemas de usinagem e manter a estabilidade do processo. Sem métodos de inspeção consistentes, os problemas de excentricidade são frequentemente atribuídos erroneamente a erros de ferramentas ou de programação. Uma medição confiável permite que operadores e engenheiros identifiquem se a origem do problema está no fuso, no porta-ferramentas ou na própria ferramenta de corte.
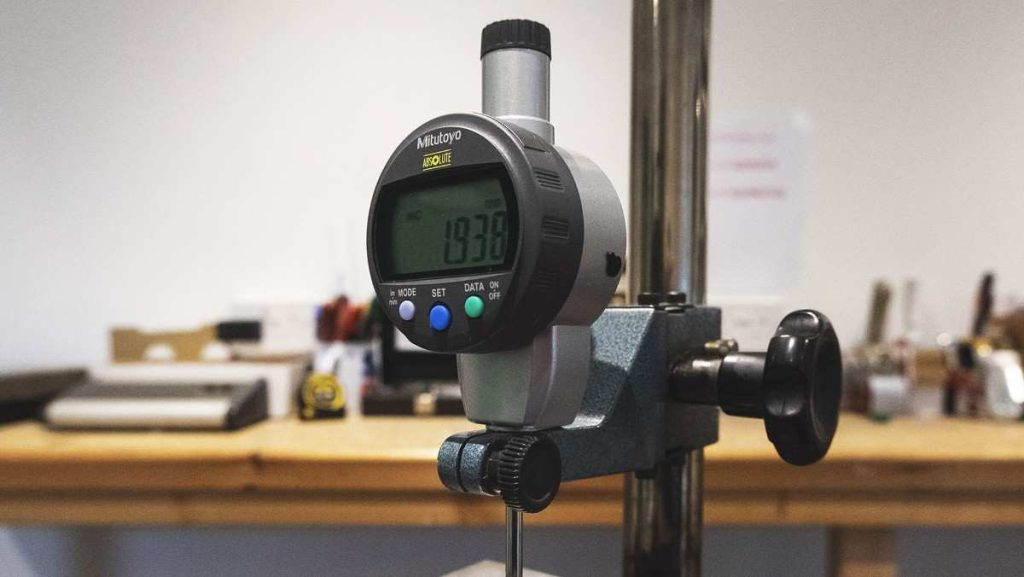
A inspeção precisa também requer repetibilidade. As medições devem ser feitas em condições controladas, utilizando componentes limpos e procedimentos consistentes, para evitar resultados enganosos.
Ferramentas de inspeção comuns
Diversas ferramentas são comumente utilizadas em oficinas de usinagem CNC para avaliar a excentricidade, cada uma adequada a pontos de inspeção específicos.
- indicadores de discagemOs indicadores de mostrador são amplamente utilizados devido à sua simplicidade e precisão. Quando montados em uma base magnética, permitem a medição direta do desvio radial ou axial girando o eixo lentamente com a mão. Indicadores com resolução de um mícron são geralmente preferidos para trabalhos de precisão.
- Barras de testeAs barras de teste fornecem uma referência reta conhecida para avaliar a condição do fuso. Ao indicar o comprimento da barra de teste, torna-se mais fácil distinguir os problemas. desvio do fuso de erros relacionados ao porta-ferramentas. Por exemplo, um desvio crescente em relação à ponta do fuso geralmente indica problemas de rolamento ou alinhamento.
- Medidores de excentricidadeOs medidores de excentricidade dedicados são projetados para verificações rápidas no porta-ferramentas ou na ferramenta de corte. Eles são comumente usados em ambientes de produção onde inspeções frequentes são necessárias sem um tempo de preparação prolongado.
Onde medir a excentricidade
O local da medição influencia diretamente a interpretação dos resultados. Verificar apenas um ponto geralmente leva a conclusões incorretas.
- Nariz do fuso avaliar a condição da máquina independentemente das ferramentas
- cone do porta-ferramentas para verificar a qualidade do contato e a consistência do assento.
- Haste da ferramenta ou aresta de corte para avaliar as condições reais de corte
Por exemplo, um baixo desvio radial na ponta do fuso combinado com um alto desvio radial na ponta da ferramenta geralmente indica um problema com a ferramenta ou com a fixação, e não um problema com o fuso.
Melhores práticas de inspeção passo a passo
Comece limpando todas as superfícies de contato, incluindo o cone do eixo, o porta-ferramentas e o pino de tração. Monte o indicador firmemente e aplique uma pressão de contato leve e constante. Gire o eixo lentamente com a mão e registre as leituras máxima e mínima para determinar o TIR (Total Incremental Rate - Rendimento Total da Ferramenta).
As medições devem ser repetidas para confirmar a consistência. Se os valores mudarem entre as verificações, é provável que existam problemas de assentamento ou contaminação.
Frequência de inspeção recomendada
A frequência de inspeção depende das demandas de produção e dos requisitos de qualidade. Em ambientes de alta precisão, a excentricidade costuma ser verificada diariamente ou a cada troca de ferramenta. Em oficinas de produção em geral, as verificações podem ser realizadas semanalmente ou após incidentes com as ferramentas, como colisões ou desgaste anormal.
A inspeção regular reduz as suposições e evita que pequenos problemas se transformem em problemas de qualidade dispendiosos. Práticas de medição consistentes também criam uma base de referência que ajuda a monitorar a saúde da máquina ao longo do tempo.
Impacto na qualidade: como os mícrons afetam os resultados da usinagem
Pequenas variações de excentricidade têm um impacto direto e mensurável na qualidade da usinagem. Embora alguns mícrons possam parecer insignificantes, elas alteram a forma como as forças de corte são distribuídas pela ferramenta. Esse desequilíbrio afeta o acabamento superficial, a precisão dimensional e a confiabilidade geral do processo. Na usinagem de precisão, esses efeitos aparecem de forma rápida e consistente.
Precisão de usinagem em nível micrométrico
Compreender esse impacto ajuda a explicar por que o controle de excentricidade não é apenas uma preocupação de manutenção, mas também um requisito de qualidade.
Efeito no acabamento superficial
O desalinhamento radial causa um contato irregular entre as arestas de corte e a peça. Na fresagem, uma aresta de corte pode suportar a maior parte da carga de corte, enquanto as outras mal entram em contato. Isso produz marcas de ferramenta visíveis, acabamentos inconsistentes e variações entre as peças. Em operações de acabamento, mesmo um desalinhamento radial mínimo pode impedir a obtenção dos valores de rugosidade superficial desejados.
Por exemplo, uma operação de fresamento frontal pode atender às tolerâncias dimensionais, mas ainda assim falhar na inspeção visual devido a marcas de vibração causadas pelo contato irregular da ferramenta de corte.
Carregamento irregular da ferramenta e desgaste prematuro da ferramenta
Quando uma única aresta de corte absorve a maior parte da carga, ela se desgasta mais rapidamente do que as outras. Isso reduz a vida útil da ferramenta e aumenta o risco de falha repentina. Em operações de furação, o desvio excessivo geralmente leva ao desgaste rápido da margem e à má evacuação de cavacos, mesmo quando as taxas de avanço e velocidade estão corretamente ajustadas.
Com o tempo, esse padrão de desgaste irregular torna o desempenho da ferramenta imprevisível e aumenta os custos de ferramental.
Vibração, trepidação e erros dimensionais
O desalinhamento radial contribui para a vibração ao criar forças de corte flutuantes. Essa instabilidade pode levar à vibração indesejada, especialmente em altas velocidades de rotação do fuso ou com grandes projeções da ferramenta. A vibração indesejada não só danifica o acabamento superficial, como também causa variação dimensional e acelera o desgaste da máquina.
Em trabalhos com tolerâncias rigorosas, essas variações podem levar as peças a ficarem fora das especificações, mesmo que o programa e os offsets permaneçam inalterados.
Impacto nos furos e quebra da ferramenta
A qualidade do furo é particularmente sensível à excentricidade. Excentricidade excessiva leva a baixa circularidade, furos com diâmetro maior que o necessário e furos cônicos. Em brocas de pequeno diâmetro, mesmo um pequeno desvio aumenta a tensão de flexão, elevando a probabilidade de quebra da ferramenta.
Por exemplo, uma broca de metal duro operando com alta excentricidade pode falhar prematuramente, mesmo com parâmetros de corte conservadores.
Implicações de custo
O custo cumulativo da excentricidade é frequentemente subestimado. Peças descartadas, retrabalho, aumento do tempo de inspeção e redução da vida útil da ferramenta contribuem para o aumento das despesas de produção. Em longos períodos de produção, esses custos superam o tempo e o esforço necessários para medir e controlar a excentricidade.
Reconhecer como os mícrons influenciam os resultados da usinagem reforça a necessidade de monitoramento constante e ação corretiva antes que os problemas de qualidade se agravem.
Estratégias de Controle e Prevenção de Apagões
O controle da excentricidade exige uma abordagem preventiva, em vez de correções reativas. Quando ocorre excentricidade excessiva na aresta de corte, a qualidade e a vida útil da ferramenta já estão comprometidas. Um controle eficaz concentra-se em manter a consistência em todo o fuso, sistema de fixação da ferramenta e práticas diárias de manuseio.
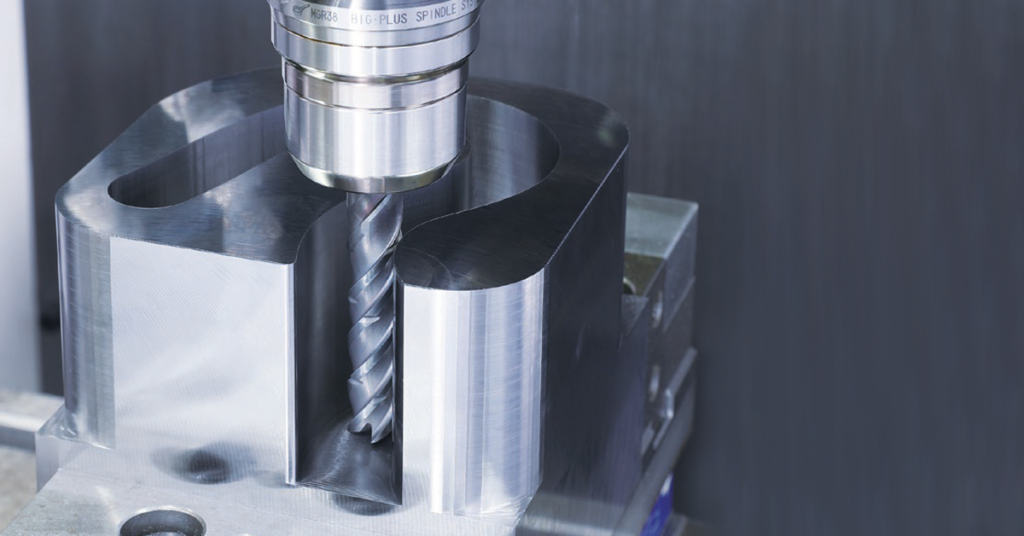
Desvio de rotação na usinagem e como evitá-lo
Uma abordagem disciplinada à prevenção reduz a variabilidade e melhora o desempenho da máquina a longo prazo.
Seleção e manutenção de porta-ferramentas
Os porta-ferramentas desempenham um papel fundamental na manutenção da concentricidade. Porta-ferramentas de alta qualidade com geometria interna precisa proporcionam resultados mais consistentes, especialmente em aplicações de acabamento e de alta velocidade. Com o tempo, os porta-ferramentas devem ser inspecionados quanto a desgaste, corrosão por atrito ou deformação nas superfícies de contato.
Por exemplo, a substituição periódica de pinças desgastadas geralmente restaura a excentricidade aceitável sem a necessidade de ajustes adicionais.
Limpeza e manuseio adequados de cones
Cones limpos garantem contato total entre o fuso e o porta-ferramentas. Antes da instalação da ferramenta, ambos os cones devem ser limpos e inspecionados visualmente. O ar comprimido deve ser usado com cautela, pois pode empurrar detritos para dentro do fuso.
O manuseio correto também é importante. Deixar cair os porta-ferramentas ou colocá-los em superfícies sujas causa danos que podem não ser imediatamente visíveis, mas contribuem para o desalinhamento durante a operação.
Práticas corretas de fixação e torque de ferramentas
Uma força de aperto consistente é essencial para o posicionamento repetível da ferramenta. O uso de chaves dinamométricas ou sistemas de aperto pré-ajustado ajuda a evitar o assentamento irregular da ferramenta. O aperto excessivo pode deformar as pinças, enquanto o aperto insuficiente permite micromovimentos durante o corte.
Em ambientes de produção, a padronização dos procedimentos de fixação reduz a variação dependente do operador.
Monitoramento da saúde do fuso e manutenção preventiva
A inspeção regular do fuso ajuda a detectar sinais precoces de desgaste dos rolamentos ou problemas térmicos. O acompanhamento dos valores de excentricidade ao longo do tempo fornece informações sobre a degradação gradual. Quando as tendências mostram um aumento consistente, a manutenção preventiva pode ser agendada antes que os problemas de qualidade apareçam.
Por exemplo, documentar mensalmente as medições de excentricidade muitas vezes revela alterações muito antes que a vibração ou o ruído se tornem perceptíveis.
Limites práticos de desalinhamento por tipo de operação
Nem todas as operações exigem o mesmo nível de controle de excentricidade. Operações de desbaste podem tolerar valores mais altos, enquanto operações de acabamento e furação de precisão exigem limites mais rigorosos. Definir limites de excentricidade aceitáveis com base no tipo de operação ajuda a equilibrar produtividade e qualidade.
Ao alinhar as estratégias de prevenção com as necessidades reais de usinagem, as oficinas podem manter o controle sem tempo de inatividade desnecessário.
Diagnóstico de problemas de falta de combustível em ambientes de produção
Quando a excentricidade se torna um problema recorrente, um diagnóstico estruturado evita ajustes desnecessários e perda de tempo. Alterações aleatórias em ferramentas ou compensações muitas vezes mascaram a causa real sem resolvê-la. Uma sequência de diagnóstico clara ajuda a isolar a origem do problema e aplicar a correção correta.
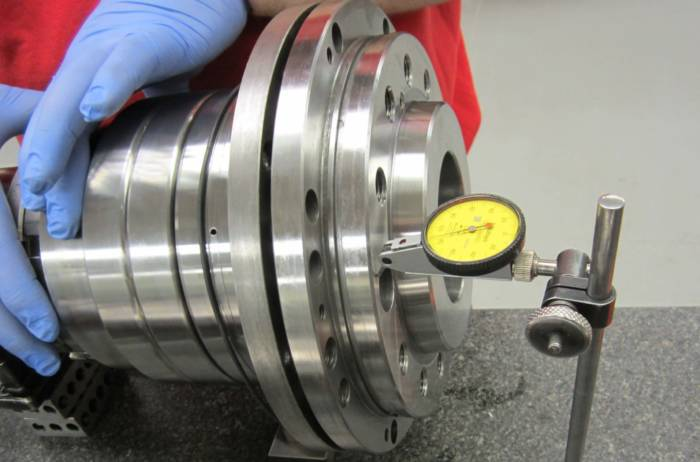
Separando problemas no fuso de problemas nas ferramentas
Comece medindo a excentricidade na ponta do fuso usando uma barra de teste limpa. Se as leituras estiverem dentro dos limites aceitáveis neste ponto, é provável que o fuso não seja o problema principal. A atenção deve então se voltar para o porta-ferramentas, a pinça e o método de fixação.
Se o desalinhamento acentuado aparecer diretamente na ponta do fuso, a troca de ferramentas não resolverá o problema. Nesses casos, é necessária uma inspeção mais detalhada do fuso ou uma avaliação de serviço.
Comparação do comportamento estático e durante o corte
Medições estáticas nem sempre refletem as condições de corte. Uma ferramenta pode apresentar um desvio aceitável em repouso, mas comportar-se de maneira diferente sob carga. O monitoramento dos padrões de desgaste da ferramenta e do acabamento superficial durante a usinagem fornece informações adicionais.
Por exemplo, o desgaste uniforme em uma única flauta geralmente confirma a excentricidade correta, mesmo que as medições estáticas pareçam marginais. Essa observação permite a tomada de medidas corretivas sem depender exclusivamente das leituras dos indicadores.
Utilizando as alterações de ferramentas como ferramenta de diagnóstico
A troca de componentes um de cada vez ajuda a isolar a origem do problema. Trocar primeiro a ferramenta, depois a pinça e, por fim, o porta-ferramentas permite identificar padrões. Se a excentricidade seguir um porta-ferramentas específico em diferentes máquinas, o problema está claramente relacionado às ferramentas.
Essa abordagem é especialmente útil em oficinas com várias máquinas, onde programas idênticos produzem resultados diferentes.
Estabelecimento de linhas de base e documentação
O registro de valores aceitáveis de excentricidade para cada máquina cria um ponto de referência para verificações futuras. Quando os valores se desviam, ações corretivas podem ser tomadas precocemente. A documentação também auxilia no planejamento da manutenção e justifica a substituição de ferramentas com base em dados, em vez de suposições.
Um processo de diagnóstico disciplinado transforma o controle de falhas de uma tarefa reativa em uma parte previsível da gestão da qualidade.
Conclusão
O desvio radial influencia diretamente a precisão da usinagem, a qualidade da superfície e a vida útil da ferramenta, mesmo quando as variações são medidas em apenas alguns mícrons. Se não for controlado, introduz variabilidade que afeta a consistência da peça, aumenta o desgaste e eleva os custos de produção. Compreender a origem do desvio radial e como ele se comporta em condições reais de corte permite que operadores de máquinas e engenheiros resolvam os problemas na origem, em vez de apenas reagir aos sintomas.
O controle a longo prazo depende de prevenção e disciplina. Interfaces limpas, práticas confiáveis de fixação de ferramentas, inspeções regulares e linhas de base documentadas protegem a saúde da máquina e a estabilidade do processo. Quando o desvio radial é gerenciado de forma criteriosa, os sistemas CNC proporcionam resultados previsíveis, maior qualidade de produção e produtividade sustentada ao longo do tempo.




