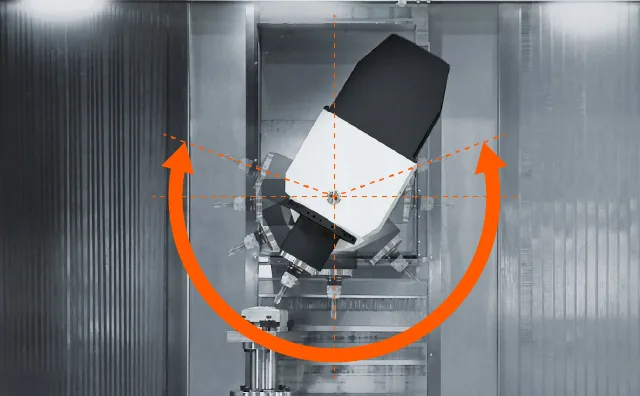
Warum sind die Stundenkosten bei der Fünf-Achs-CNC-Bearbeitung höher, die Stückkosten aber oft niedriger?
Eine Fünf-Achs-CNC-Maschine hat zwar einen höheren Stundensatz als eine herkömmliche Drei-Achs-Fräsmaschine, doch das bedeutet nicht zwangsläufig höhere Fertigungskosten. Bei Teilen mit mehreren Winkeln, komplexen Oberflächen oder anspruchsvollen Einrichtungsanforderungen kann die Fünf-Achs-Bearbeitung den gesamten Produktionsaufwand so weit reduzieren, dass der höhere Maschinenpreis kompensiert wird.
Der Schlüssel zum Verständnis der Kosten für die 5-Achs-CNC-Bearbeitung liegt im Unterschied zwischen der Bezahlung der Maschinenzeit und dem Preis für ein fertiges Bauteil. Einrichtung, Programmierung, Werkstückspannung, Bearbeitungszeit, Qualitätskontrolle und Produktionsmenge beeinflussen den Endpreis. Eine leistungsstärkere Maschine kann die wirtschaftlichere Wahl sein, wenn sie einen Großteil dieser Kosten einspart.
Warum ist der Stundensatz bei der Fünf-Achs-CNC-Bearbeitung höher?
Die Fünf-Achs-CNC-Bearbeitung ist oft teurer pro Stunde, da die Ausrüstung komplexer in Anschaffung, Bedienung, Programmierung und Wartung ist.
Eine konventionelle Drei-Achs-Fräsmaschine bewegt das Schneidwerkzeug relativ zum Werkstück entlang dreier linearer Achsen: X, Y und Z. Eine Standard-Fünf-Achs-Konfiguration ergänzt diese um zwei Drehachsen, wodurch Werkzeug oder Werkstück in verschiedenen Winkeln positioniert werden können. Diese zusätzlichen Bewegungen bieten eine größere Fertigungsflexibilität, stellen aber auch höhere Anforderungen an Mechanik und Steuerung.
Mehrere Faktoren tragen zu den Unterschieden im Stundensatz bei:
- Maschineninvestitionen: Drehachsenbaugruppen, fortschrittliche Steuerungen und Mehrachsenkomponenten können die Anschaffungs- und Wartungskosten der Anlagen erhöhen.
- Programmierung: Komplexe Fünf-Achs-Werkzeugwege erfordern unter Umständen spezielle CAM-Software, Nachbearbeitung, Simulation und erfahrene Programmierer.
- Kalibrierung: Eine präzise Mehrachsenbearbeitung hängt von der Kontrolle geometrischer, rotationsachsenbedingter und thermischer Fehler ab.
- Betriebskosten: Wartung, Maschinenauslastung, Arbeitsvereinbarungen und Abschreibungen beeinflussen die Berechnung des Stundensatzes eines Betriebs.
Die Komplexität beschränkt sich nicht auf die Bewegung zusätzlicher Achsen. Die simultane Fünf-Achs-Bearbeitung erfordert koordinierte Bewegungen unter Beibehaltung des gewünschten Verhältnisses zwischen Schneidwerkzeug und Werkstück.
Die Forschung des NIST zur Kalibrierung von Werkzeugmaschinen identifiziert geometrische, kinematische und thermische Fehler als wichtige Faktoren für die Bearbeitungsgenauigkeit.
NIST
Die Stundensätze variieren ebenfalls je nach Anbieter. Einige Betriebe rechnen die Bedienerkosten und bestimmte Einrichtungsarbeiten in ihre Maschinenpreise ein, während andere diese Kosten separat ausweisen. Daher sind Stundenpreise nicht immer direkt vergleichbar.
Wie kann die Fünf-Achs-Bearbeitung den Arbeitsaufwand pro Teil reduzieren?
Die Fünf-Achs-Bearbeitung kann die Stückkosten senken, indem die Anzahl der für die Fertigstellung eines Bauteils erforderlichen Fertigungsschritte reduziert wird.
Die wichtigsten Vorteile liegen in der Regel in weniger Rüstvorgängen, verbesserter Werkzeugzugänglichkeit und reduzierten Nebenzeiten. Diese Vorteile sind besonders relevant, wenn mehrere Merkmale aus verschiedenen Richtungen bearbeitet werden müssen.
Weniger Rüstvorgänge, Nachspannvorgänge und Vorrichtungswechsel
Betrachten Sie ein Bauteil mit Löchern, Taschen und Montageflächen auf mehreren abgewinkelten Seiten.
Bei einer Drei-Achs-Fräsmaschine muss der Bediener möglicherweise das Werkstück entnehmen, es drehen, in einer anderen Vorrichtung befestigen und eine neue Bearbeitungsreferenz festlegen, bevor er auf die nächsten Bearbeitungselemente zugreifen kann.
Jede Einrichtungsmaßnahme kostet Zeit, ohne dass dabei unbedingt Material abgetragen wird. Außerdem können zusätzliche Kosten für Vorrichtungen entstehen und das Risiko von Positionierungsfehlern erhöht werden.
Eine Fünf-Achs-Maschine kann das Werkstück oder das Schneidwerkzeug drehen, um verschiedene Ausrichtungen zu erreichen, während das Bauteil in derselben Vorrichtung befestigt bleibt.
Dies kann Folgendes reduzieren:
- Manuelle Neupositionierung und Ausrichtung.
- Wiederholte Werkstückspannvorgänge.
- Besondere Anforderungen an die Einrichtung.
- Maschinenlaufzeit ohne Schneiden.
- Mit dem Übertragen von Daten zwischen verschiedenen Systemen sind gewisse Risiken verbunden.
Die Einsparungen werden dann bedeutsam, wenn die wegfallenden Arbeitsschritte andernfalls einen erheblichen Teil der Produktionszeit in Anspruch nehmen würden.
Die Fünf-Achs-Bearbeitung macht nicht alle Aufspannungen überflüssig. Die Oberfläche, auf der das Werkstück aufgenommen wird, kann beispielsweise weiterhin einen separaten Nachbearbeitungsvorgang erfordern.
Besserer Werkzeugzugang und effizientere Bearbeitung
Die Werkzeugausrichtung kann ebenfalls die Schnittleistung beeinflussen.
Bei tiefen Taschen oder geneigten Oberflächen kann der Einsatz eines langen, schlanken Schneidwerkzeugs erforderlich sein, wenn die Bearbeitung aus einer festen Drei-Achsen-Richtung erfolgt. Ein großer Werkzeugüberhang kann die Durchbiegung und das Vibrationsrisiko erhöhen und dadurch die Schnittparameter einschränken.

Die Fünf-Achsen-Positionierung ermöglicht es dem Werkzeug, dasselbe Merkmal aus einem günstigeren Winkel anzufahren. Dadurch kann ein kürzerer, steiferer Fräser sinnvoll eingesetzt werden.
Bei geeigneten Geometrien kann eine verbesserte Zugänglichkeit effizientere Bearbeitungsstrategien unterstützen und den Bedarf an separaten Arbeitsgängen reduzieren.
Diese Vorteile ergeben sich nicht automatisch. Werkzeugwegqualität, Materialverhalten, Schnittbedingungen und Maschinenkonfiguration bestimmen weiterhin die tatsächliche Zykluszeit.
Wie unterscheiden sich Drei-Achs-, indexierte 3+2-Achs- und simultane Fünf-Achs-Bearbeitung?
Die wirtschaftlichste Bearbeitungsmethode hängt von der erforderlichen Werkzeugausrichtung und der Art der Werkstückfixierung während der Produktion ab.
Nicht jedes Teil, das von Fünf-Achs-Maschinen profitiert, erfordert eine gleichzeitige Fünf-Achs-Bearbeitung.
Die Drei-Achs-Bearbeitung eignet sich gut für gut zugängliche prismatische Merkmale wie ebene Flächen, einfache Taschen und Bohrungen, die aus einer begrenzten Anzahl von Richtungen erreicht werden können.
Die indexierte 3+2-Bearbeitung nutzt Drehachsen, um das Werkzeug oder Werkstück in einem gewählten Winkel zu positionieren. Die Ausrichtung bleibt während des Schneidvorgangs fixiert und ändert sich anschließend für einen anderen Bearbeitungsbereich.
Die simultane Fünf-Achs-Bearbeitung koordiniert lineare und rotatorische Bewegungen während des Schneidprozesses. Sie ist besonders nützlich, wenn die Werkzeugausrichtung entlang einer komplexen Oberfläche kontinuierlich geändert werden muss.
| Vergleichsfaktor | Dreiachsige Bearbeitung | Indexierte 3+2-Bearbeitung | Simultane Fünf-Achs-Bearbeitung |
|---|---|---|---|
| Werkzeugzugriff | Feste Richtung pro Einrichtung | Mehrere indizierte Orientierungen | Ständig wechselnde Ausrichtungen |
| Einrichtungsanforderungen | Möglicherweise muss erneut befestigt werden | Kann mehrseitige Abläufe konsolidieren | Kann komplexe Abläufe konsolidieren |
| Programmierung | Im Allgemeinen weniger komplex | Zusätzliche Positionierungs- und Freigabeplanung | Erweiterte Mehrachsen-Werkzeugwege |
| Werkstückspannung | Konventionelle oder spezielle Leuchten | Erfordert Rotationsspiel | Erfordert Freiraum während der gesamten koordinierten Bewegung |
| Überlegungen zum Stundensatz | Oft niedriger für vergleichbare Ausrüstung | Es gilt der Tarif für Mehrachsenmaschinen. | Es können höhere Bearbeitungsraten anfallen. |
| Geeignete Geometrie | Zugängliche prismatische Merkmale | Schräge Löcher und mehrseitige Merkmale | Komplexe Konturen und skulpturale Oberflächen |
| Kostenbetrachtung | Effizient, wenn nur wenige zusätzliche Setups verfügbar sind. | Kann das Umpositionieren ohne kontinuierliches Rotationsschneiden reduzieren. | Gerechtfertigt, wenn komplexe Werkzeugbewegungen einen sinnvollen Mehrwert schaffen. |
Der wichtige Unterschied besteht darin, dass Fünf-Achs-Fähigkeit und gleichzeitiges Fünf-Achs-Schneiden nicht dasselbe sind.
Bei einem Bauteil mit mehreren schrägen Bohrungen und ebenen Flächen kann die indexierte 3+2-Bearbeitung den notwendigen Zugang ohne die Programmieranforderungen einer kontinuierlichen Fünf-Achs-Bewegung ermöglichen.

Bei einem komplexen Laufrad oder einem skulpturalen Bauteil kann eine simultane Bearbeitung gerechtfertigt sein, da der Fräser seine Ausrichtung ändern muss, während er der Oberfläche folgt.
Die Auswahl des am wenigsten komplizierten Verfahrens, das die Zeichnungsanforderungen zuverlässig erfüllt, ist oft von zentraler Bedeutung für die Kontrolle der Fertigungskosten.
Wovon hängen die Gesamtkosten pro Teil bei der Fünf-Achs-CNC-Bearbeitung ab?
Die Gesamtkosten der 5-Achs-CNC-Bearbeitung pro Teil hängen von mehr als nur dem Stundensatz der Maschine ab. Käufer müssen den gesamten Fertigungsprozess bewerten, einschließlich Vorbereitung, Produktion, Qualitätskontrolle und aller erforderlichen Nachbearbeitungsschritte.
Zwei Kostenkategorien sind von besonderer Bedeutung: einmalige Ausgaben und wiederkehrende Produktionskosten.
Einmalige Programmier-, Einrichtungs- und Vorrichtungskosten
Vor Produktionsbeginn muss eine Maschinenwerkstatt möglicherweise das CAM-Programm vorbereiten, Werkzeuge auswählen, Werkstückspannungen einrichten, Offsets festlegen und die ersten Bearbeitungsvorgänge überprüfen.
Diese Ausgaben werden oft als einmalige Planungs- oder Vorbereitungskosten bezeichnet.
Bei einem Prototyp kann ein Großteil dieser Arbeit einem einzelnen Bauteil zugeordnet werden. Wenn dieselbe Vorbereitung für eine größere Produktionsserie verwendet wird, können die Kosten auf mehr Teile verteilt werden.
Dies erklärt, warum die Einrichtungskosten für die CNC-Bearbeitung einen starken Einfluss auf die Preisgestaltung von Prototypen und Kleinserien haben können.
Die Fünf-Achs-Bearbeitung erfordert zwar eine aufwändigere Programmierung, aber ihre Fähigkeit, Arbeitsgänge zu konsolidieren, kann den Vorbereitungsaufwand reduzieren, der mit mehreren separaten Aufspannungen verbunden ist.
Ob sich dadurch eine Nettoersparnis ergibt, hängt von beiden Seiten des Vergleichs ab.
Wiederkehrende Kosten pro abgenommenem Fertigteil
Zu den wiederkehrenden Kosten gehören Maschinenzeit, Bedieneraufwand, Verbrauch von Schneidwerkzeugen, Inspektion und Endbearbeitung.
Die Maschinenzeitkosten lassen sich wie folgt ausdrücken:
\[ \text{Maschinenzeitkosten}=\text{Stundensatz}\times\text{Abgerechnete Zeit} \]
Diese Berechnung allein stellt nicht die gesamten Herstellungskosten dar.
Eine sinnvollere Maßnahme ist:

Der Gesamtbetrag umfasst die anfallenden Kosten für Material, Vorbereitung, Bearbeitung, Werkzeuge, Qualitätskontrolle und Endbearbeitung. Kosten, die bereits im Maschinenpreis enthalten sind, werden nicht erneut angerechnet.
Die Anzahl der akzeptierten Teile ist wichtig, da Ausschuss und Nacharbeit die Kosten für die Lieferung von Bauteilen, die der Zeichnung entsprechen, beeinflussen können.
Das Produktionsvolumen beeinflusst auch die Verteilung der Vorbereitungskosten. Eine größere Losgröße führt nicht automatisch zu geringeren Kosten bei der Fünf-Achs-Bearbeitung. Bleiben die laufenden Kosten pro Teil höher, kann eine Mengenerhöhung dies nicht unbedingt beheben.
Der korrekte wirtschaftliche Vergleich besteht in den Gesamtkosten für die Herstellung eines gleichwertigen, akzeptablen Bauteils über jeden möglichen Herstellungsweg.
Was zeigt ein direkter Vergleich zwischen Drei-Achs- und Fünf-Achs-Fertigung?
Ein von DMG MORI veröffentlichter Fertigungsvergleich veranschaulicht, wie die Fünf-Achs-Bearbeitung den Produktionsaufwand für ein komplexes Bauteil reduzieren kann.
DMG MORI berichtet in seinem Beispiel eines Hochdruck-Fluidverteilers, dass der Drei-Achsen-Prozess mindestens fünf Aufspannungen erforderte, während der Fünf-Achsen-Ansatz nur zwei Aufspannungen benötigte.
Der gemeldete Bearbeitungszyklus verkürzte sich ebenfalls von 48 Minuten bei der Drei-Achs-Bearbeitung auf 33 Minuten bei der Fünf-Achs-Bearbeitung – eine Reduzierung der Zykluszeit um etwa 31 %.
Der Bedarf an Schneidwerkzeugen sank von 17 auf acht.
DMG MORI
Diese Ergebnisse veranschaulichen mehrere wichtige Mechanismen:
- Weniger Rüstvorgänge reduzieren den Aufwand für wiederholtes Hantieren und Vorbereiten.
- Ein kürzerer Bearbeitungszyklus reduziert die für die Bearbeitung des Bauteils benötigte Zeit.
- Weniger Schneidwerkzeuge können den Werkzeugbedarf für diesen speziellen Fertigungsweg vereinfachen.
Das Beispiel belegt nicht, dass die Herstellungskosten generell gesenkt werden können.
Die Zahlen von DMG MORI beschreiben eine spezifische Anwendung, und der veröffentlichte Vergleich enthält keine vollständigen Angaben zu Maschinenpreisen, Programmierkosten, Vorrichtungskosten und endgültigen Stückpreisen für beide Routen.
Es zeigt, wie die Fertigungseffizienz verbessert werden kann. Um den tatsächlichen finanziellen Nutzen zu ermitteln, ist jedoch noch ein vollständiger Kostenvergleich erforderlich.
Wann ist die Drei-Achs-Bearbeitung immer noch die kostengünstigere Wahl?
Die Drei-Achs-Bearbeitung kann die wirtschaftlichere Option bleiben, wenn die Geometrie eines Bauteils die zusätzliche Zugänglichkeit, die Fünf-Achs-Maschinen bieten, nicht erfordert.
Eine einfache Montagehalterung mit flachen Oberflächen und gut zugänglichen Löchern kann beispielsweise effizient mit herkömmlichen dreiachsigen Fräsmaschinen hergestellt werden.
Wenn das Teil nur geringfügig neu positioniert werden muss, bietet die Fünf-Achs-Bearbeitung möglicherweise nur begrenzte Möglichkeiten zur Reduzierung der Rüst- oder Zykluszeit.
Die Drei-Achs-Bearbeitung kann besonders wettbewerbsfähig sein, wenn:
- Die Geometrie ist durch einfache Bearbeitungsvorgänge zugänglich.
- Die vorhandenen Anlagen unterstützen bereits eine effiziente Produktion.
- Die Programmieranforderungen sind relativ einfach.
- Eine zusätzliche Positionierung der Drehachse reduziert die Bearbeitungszeit nicht wesentlich.
- Ein bewährtes Fertigungsverfahren erfüllt die vorgegebenen Toleranzen und Oberflächenanforderungen.
Die Fünf-Achs-Bearbeitung kann auch Programmier- oder Vorrichtungskosten verursachen, die die betrieblichen Einsparungen für einen bestimmten Auftrag übersteigen.
Die Losgröße ist ein weiterer wichtiger Faktor. Eine spezielle Fünf-Achs-Vorrichtung oder ein entsprechendes Programm kann sich für die Serienfertigung lohnen, die Vorbereitungskosten müssen jedoch durch die dadurch eingesparte Arbeit gerechtfertigt sein.
Es gibt keine allgemeingültige Mengen- oder Rüstzeitschwelle, ab der die Fünf-Achs-Bearbeitung die günstigere Option wird.
Bei der Entscheidung sollten die Geometrie des Bauteils, die verfügbaren Anlagen und der tatsächliche Fertigungsplan des Lieferanten berücksichtigt werden.
Wie wirken sich Material-, Toleranz- und Prüfanforderungen auf die Stückkosten aus?
Die Materialauswahl und die Qualitätsanforderungen beeinflussen Bearbeitungszeit, Werkzeugverbrauch, Oberflächengüte und Prüfkosten.
Sie können daher den Kostenvergleich zwischen Drei- und Fünf-Achs-Fertigungsverfahren verändern.
Erstellung der Geometrie und Fertigstellung der funktionalen Merkmale
Unterschiedliche Materialien reagieren unterschiedlich auf Schneidvorgänge.
Aluminiumlegierungen lassen sich im Allgemeinen mit geeigneten Werkzeugen und Schnittbedingungen effizient bearbeiten. Das Verhalten von Edelstahl variiert je nach Güteklasse; bei einigen Güteklassen treten Probleme mit Kaltverfestigung und Werkzeugverschleiß auf.
Bei Titanlegierungen ist besonderes Augenmerk auf die Wärmeentwicklung und die Werkzeugleistung zu legen. Ihre relativ geringe Wärmeleitfähigkeit kann zu einer Wärmekonzentration in der Nähe der Schnittzone führen, wodurch die Werkzeugauswahl und die Schnittstrategie von großer Bedeutung sind.
Diese Eigenschaften beeinflussen die Wirtschaftlichkeit der Bearbeitung unabhängig von der Achsenanzahl.
Die Geometrie und die funktionalen Anforderungen des Bauteils spielen ebenfalls eine Rolle. Eine Maschine kann zwar die Grundform des Bauteils herstellen, aber kritische Bohrungen, Gewinde, Passflächen oder Präzisionsbezugspunkte erfordern möglicherweise zusätzliche Bearbeitungsschritte, um die Zeichnung zu erfüllen.
Oberflächenbearbeitung und Entgraten können, falls erforderlich, zusätzliche Kosten verursachen.
Der Fünf-Achs-Werkzeugzugang kann zwar bei der effizienten Ausführung bestimmter Merkmale helfen, beseitigt aber nicht alle Nachbearbeitungsarbeiten.
Dimensionsprüfung und Qualitätskontrolle
Durch die Reduzierung von Werkstückumpositionierungen kann dazu beigetragen werden, die Maßbeziehungen zwischen den Merkmalen aufrechtzuerhalten, indem bestimmte Bezugsübertragungsfehler begrenzt werden.
Das bedeutet nicht, dass die Fünf-Achs-Bearbeitung automatisch engere Toleranzen ermöglicht.
Die tatsächliche Genauigkeit hängt von der Maschinenkalibrierung, dem Werkzeugzustand, der Werkstückspannung, dem thermischen Verhalten, den Schnittkräften und der Bearbeitungsstrategie ab.

Die prozessbegleitende Messtechnik unterstützt die Ausrichtung und Messung während der Bearbeitung. Koordinatenmessgeräte (KMG) und andere Prüfmethoden können zur Überprüfung der vorgegebenen Maßvorgaben eingesetzt werden.
Der erforderliche Prüfumfang hängt vom Bauteil und seinem vorgesehenen Einsatzgebiet ab.
Für einen genauen Stückkostenvergleich sollten Käufer die Fertigungs- und Prüfarbeiten berücksichtigen, die erforderlich sind, um akzeptable Fertigteile zu liefern – und nicht nur die Zeit, die für das Zuschneiden des Materials aufgewendet wird.
Wie sollten Käufer Angebote für Drei- und Fünf-Achs-CNC-Maschinen vergleichen?
Käufer sollten die Gesamtkosten gleichwertiger fertiger Komponenten vergleichen, anstatt einen Lieferanten anhand des niedrigsten beworbenen Maschinenstundensatzes auszuwählen.
Ein aussagekräftiger Vergleich setzt konsistente technische Informationen voraus.
Bevor Sie Angebote anfordern, geben Sie bitte Folgendes an:
- CAD-Modell und technische Zeichnung: Bauteilgeometrie und erforderliche Merkmale definieren.
- Materialspezifikation: Ermitteln Sie die korrekte Legierung, Güteklasse und den entsprechenden Lagerbedarf.
- Produktionsmenge: Geben Sie die Erstbestellung und alle voraussichtlichen Folgebestellungen an.
- Toleranzen und Bezugspunkte: Identifizieren Sie Maße und geometrische Beziehungen, die für die Funktion wichtig sind.
- Oberflächenanforderungen: Bitte geben Sie an, welche Bearbeitungs-, Entgratungs- und Oberflächenbehandlungsanforderungen bestehen.
- Prüfanforderungen: Erwartungen an die Maßprüfung und Dokumentation präzisieren.
Es ist außerdem sinnvoll zu fragen, wie der Lieferant das Teil herstellen will.
Sind für den Prozess mehrere Aufspannungen erforderlich? Bietet die Indexbearbeitung den notwendigen Zugang? Bringt die simultane Fünf-Achs-Bewegung einen signifikanten Vorteil? Sind Programmierung, Werkzeugausstattung, Prüfung und Endbearbeitung im Angebot enthalten?
Die Antworten helfen, die Preisunterschiede der Lieferanten zu erklären.
Für Ingenieure, die untersuchen, wie die Kosten der CNC-Bearbeitung gesenkt werden können, kann die Überprüfung der Zugänglichkeit von Merkmalen, unnötiger geometrischer Komplexität, Anforderungen an Vorrichtungen und Toleranzspezifikationen praktische Verbesserungsmöglichkeiten aufzeigen.
Der niedrigste Maschinenstundensatz ist nicht zwangsläufig der kostengünstigste Fertigungsweg. Der Vergleich sollte ermitteln, welches Verfahren das benötigte Bauteil zuverlässig und zu den optimalen Gesamtkosten liefern kann.
Fazit
Die Fünf-Achs-CNC-Bearbeitung kann aufgrund des höheren Aufwands an Ausrüstung, Programmierung und Bedienung einen höheren Stundensatz verursachen. Ihr wirtschaftlicher Vorteil ergibt sich jedoch durch die bessere Werkzeugzugänglichkeit, weniger Rüstvorgänge und eine effizientere Fertigung, wodurch die Gesamtkosten pro fertigem Bauteil gesenkt werden.
Die Drei-Achs-Bearbeitung ist nach wie vor eine praktische und wirtschaftliche Option für viele zugängliche Bauteile. Die indexierte 3+2-Achs-Bearbeitung bietet einen effektiven Kompromiss, während die simultane Fünf-Achs-Bearbeitung dann gerechtfertigt ist, wenn die Geometrie eine koordinierte Werkzeugbewegung erfordert.
Die richtige Auswahl hängt von der Zeichnung, dem Material, der Menge, den Toleranzen und dem gesamten Fertigungsablauf ab.
BaiChuan Precision bietet CNC-Fräsdienstleistungen mit drei, vier und fünf Achsen für kundenspezifische Bauteile an. Ingenieure und Einkaufsteams können ihre Zeichnungen und Produktionsanforderungen zur Prüfung der Fertigungsmöglichkeiten und zur Erstellung eines Angebots einreichen, das auf die jeweiligen Bauteilanforderungen zugeschnitten ist.
BaiChuan
Referenzen
1. Lee, M., & Kulvatunyou, B. (2019). Design-for-Cost . NIST.
2. DMG MORI. 5-Achsen-Exzellenz.
3. Seco Tools. Produktionsökonomie: Globale Optimierung.
4. Siemens NX. (2013). Den Umstieg auf die Fünf-Achs-Bearbeitung erleichtern.
5. Gao, W., et al. (2023). Kalibrierung von Werkzeugmaschinen.
6. Renishaw. Messtaster für Werkzeugmaschinen mit Standardgenauigkeit.
7. Kennametal. (2023). 10 Tipps zum Fräsen von Titan.
8. BaiChuan Precision. CNC-Fräsen.