為什麼五軸數控加工的每小時成本較高,而單位成本卻通常較低?
五軸CNC工具機的每小時加工成本可能高於傳統的三軸銑床,但這並不代表製造成品零件的成本必然更高。對於具有多個角度特徵、複雜曲面或設定要求嚴苛的零件,五軸加工可顯著降低總生產工作量,從而抵消更高的加工成本。
理解五軸數控加工成本的關鍵在於區分機器使用時間和成品價格。設定、編程、工裝夾具、切割時間、檢驗和生產數量都會影響最終價格。如果一台高效率的工具機能夠大幅降低這些成本,那麼它反而可能成為更經濟的選擇。
為什麼五軸數控加工的每小時成本更高?
五軸數控加工的每小時成本通常更高,因為設備的購買、操作、編程和維護都更加複雜。
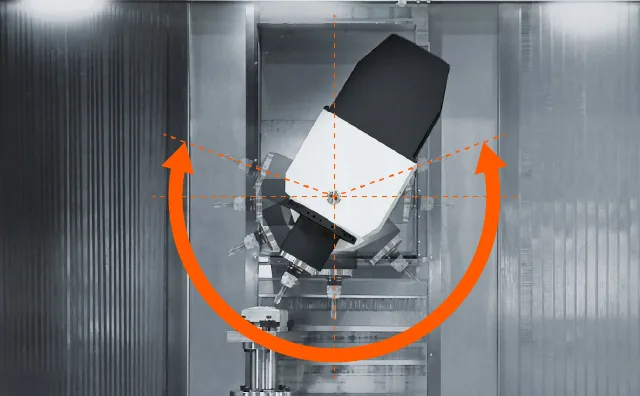
傳統的三軸銑床使刀具相對於工件沿著三個線性軸(X、Y 和 Z)移動。標準的五軸配置增加了兩個旋轉軸,使刀具或工件能夠以不同的角度進行加工。這些額外的運動提供了更大的製造彈性,但也對機械和控制提出了更高的要求。
造成時薪差異的因素有很多:
- 機器投資:旋轉軸組件、先進控制系統和多軸組件會增加設備的購買和維護成本。
- 程式設計:複雜的五軸刀具路徑可能需要專門的 CAM 軟體、後處理、模擬和經驗豐富的程式設計師。
- 校準:精確的多軸加工取決於對幾何誤差、旋轉軸誤差和熱誤差的控制。
- 營運成本:維護、機器利用率、勞動力安排和折舊都會影響商店如何計算其小時費率。
複雜性不僅限於移動額外的軸。五軸聯動加工需要在維持切削刀具與工件之間預期關係的同時,實現協調運動。
美國國家標準與技術研究院 (NIST) 對工具機校準的研究表明,幾何誤差、運動誤差和熱誤差是影響加工精度的重要因素。
NIST
不同供應商的工時費率也各不相同。有些商家將操作人員的人工費和某些設定費用包含在機器價格中,而有些商家則將這些費用單獨列出。因此,工時費率並非總是能直接比較。
五軸加工如何減少每個零件所需的工作?
五軸加工可以透過減少完成零件所需的製造工序數量來降低單位成本。
最重要的改進通常體現在減少裝夾次數、提高刀具可操作性以及縮短非切削時間等。當需要從不同方向加工多個特徵時,這些優勢尤其重要。
減少設定、重新夾持操作和夾具更換次數
考慮一個在多個傾斜面上具有孔洞、凹槽和安裝面的組件。
在三軸銑床上,操作員可能需要卸下工件,旋轉工件,將其固定在另一個夾具中,並在訪問下一組特徵之前建立新的加工參考。
每次裝夾都會耗費時間,未必會去除材料。此外,還會增加夾具成本,並增加定位誤差的風險。
五軸機床可以旋轉工件或切削刀具,從而在工件固定在同一夾具中的情況下,實現多種方向的加工。
這可以減少:
- 手動重新定位和校準。
- 重複進行工件夾持操作。
- 特殊固定裝置要求。
- 非切割機運轉時間。
- 在不同系統間傳輸資料有一定的風險。
如果省去的工序原本會佔用大量的生產時間,那麼節省的成本就有意義了。
五軸加工並不能完全消除所有裝夾步驟。例如,用於固定工件的表面可能仍需要單獨的精加工工序。
更便捷的刀具操作和更有效率的加工
刀具方向也會影響切削效率。
當從固定的三軸方向加工深凹槽或傾斜表面時,可能需要使用細長的切削刀具。較長的刀具懸伸會增加刀具撓度和振動風險,從而可能限制切削參數。

五軸定位可以讓刀具從更有利的角度接近相同特徵。這使得使用更短、更堅固的刀具成為可能。
對於合適的幾何形狀,提高可及性可以支援更有效率的加工策略,並減少單獨操作的需要。
這些優勢並非自動實現。刀具路徑品質、材料特性、切削條件和工具機配置仍決定實際的加工週期。
三軸加工、3+2軸連動加工和五軸連動加工有何不同?
經濟的加工路線取決於所需的刀具方向以及在生產過程中如何固定零件。
並非所有能從五軸加工中受益的零件都需要同時進行五軸切割。
三軸加工適用於易於加工的棱柱形特徵,例如平面、簡單的凹槽以及可以從有限方向加工的孔。
3+2軸分度加工利用旋轉軸將刀具或工件定位到選定的角度。在工具機執行切削操作時,刀具或工件的方向保持不變,然後在加工另一個區域時改變方向。
五軸聯動加工在切削過程中協調直線運動和旋轉運動。當刀具方向需要沿著複雜曲面連續變化時,這項技術尤其有用。
| 比較因素 | 三軸加工 | 3+2 索引加工 | 五軸聯動加工 |
|---|---|---|---|
| 工具訪問 | 每個設定的方向都是固定的 | 多重索引方向 | 不斷改變方向 |
| 設定要求 | 可能需要重新夾緊 | 可以整合多方面運營 | 能夠整合複雜的操作 |
| 程序設計 | 通常不太複雜 | 額外的定位和間隙規劃 | 進階多軸刀具路徑 |
| 工作空間 | 傳統或專用燈具 | 需要旋轉間隙 | 需要在整個協調運動過程中保持間隙 |
| 按小時費率考慮 | 同等設備通常價格較低 | 多軸工具機速率適用 | 可能適用先進的加工速率 |
| 合適的幾何形狀 | 易於接近的棱鏡特徵 | 斜孔和多面體特徵 | 複雜的輪廓和雕塑般的表面 |
| 成本考慮 | 當額外設定有限時,效率很高。 | 無需連續旋轉切割即可減少重新定位 | 當複雜的工具運動能夠帶來有意義的價值時,這種做法是合理的。 |
重要的區別在於,五軸加工能力和五軸聯動切割並不是同一要求。
對於包含多個斜孔和平面的零件,分度 3+2 加工可以提供必要的加工空間,而無需像連續五軸運動那樣進行編程。

對於複雜的葉輪或雕刻部件,同時加工可能是合理的,因為刀具必須在跟隨表面的同時改變方向。
選擇能夠可靠滿足圖紙要求的最簡單製程通常是控制製造成本的關鍵。
決定五軸數控加工零件總成本的因素有哪些?
五軸數控加工的零件總成本不僅取決於機器的每小時費用。買家必須評估完整的製造流程,包括準備工作、生產、檢驗以及任何必要的二次加工。
兩類成本尤其重要:一次性支出和經常性生產支出。
一次性編程、設定和固定裝置成本
在生產開始之前,機械加工車間可能需要準備 CAM 程序、選擇刀具、建立工件夾具、設定偏移量並驗證初始加工操作。
這些費用通常被描述為非經常性工程或準備成本。
對於原型製作而言,大部分工作可能都集中在單一部件上。而當同樣的準備工作用於更大批量的生產時,成本就可以分攤到更多部件上。
這就解釋了為什麼數控加工的設定成本會對原型和小批量生產的價格產生很大的影響。
五軸加工可能需要更複雜的編程,但它整合操作的能力可以減少與多個單獨設置相關的準備工作。
這樣做是否能節省成本,取決於比較雙方的情況。
每件合格成品的經常性成本
經常性支出包括機器使用時間、操作員操作、刀具消耗、檢驗和精加工。
機器時間成本可以表示為:
機器時間成本 = 小時費率 × 計費時間
單憑這項計算並不能代表全部製造成本。
更有效的衡量方法是:

總費用包括適用的材料費、準備費、加工費、模具費、品質控制費和表面處理費。已包含在機器單價中的成本不應重複計算。
合格零件的數量很重要,因為廢料和返工會影響交付符合圖面要求的零件的成本。
生產規模也會影響準備費用的分攤方式。更大的批量並不一定意味著五軸加工的成本更低。如果其單件成本仍然較高,增加產量也可能無法扭轉此局面。
正確的經濟比較方法是計算透過每種可行的製造路線生產同等合格組件的總成本。
三軸與五軸製造的實際比較能說明什麼?
DMG MORI 發布的一份製造比較報告說明了五軸加工如何減少複雜零件的生產工作量。
DMG MORI 在其高壓流體歧管範例中報告稱,三軸加工至少需要五次設置,而五軸加工只需要兩次設置。
據報道,加工週期也從三軸加工的 48 分鐘縮短到五軸加工的 33 分鐘,週期時間減少了約 31%。
切削刀具需求量從 17 件減少到 8 件。
DMG森
這些結果揭示了幾個重要的機制:
- 減少設定次數,即可減少重複操作和準備工作。
- 更短的加工週期可以減少零件加工所需的時間。
- 減少切削刀具的數量可以簡化特定製造流程的刀具要求。
這個例子並不能證明降低製造成本是普遍可行的。
DMG MORI 的數據描述的是一個具體的應用,但公佈的比較結果並未提供兩種路線的完整機器費率、編程費用、夾具成本和最終單價。
它展示瞭如何提高生產效率。但要確定實際的經濟效益,仍需進行全面的成本比較。
三軸加工何時仍是成本較低的選擇?
當零件的幾何形狀不需要五軸設備提供的額外加工能力時,三軸加工仍然是更經濟的選擇。
例如,使用傳統的三軸銑削可以有效地生產具有平面和易於加工孔的簡單安裝支架。
如果零件需要的重新定位很少,五軸加工在減少設定或循環時間方面的機會可能有限。
三軸加工在下列情況下尤其具有競爭力:
- 透過簡單的機械加工操作即可獲得此幾何形狀。
- 現有設備已能支援高效生產。
- 程式設計要求相對簡單。
- 增加旋轉軸定位並不會顯著減少加工時間。
- 成熟的製造流程能夠滿足規定的公差和表面要求。
五軸加工也可能帶來程式設計或夾具方面的費用,這些費用會超過特定作業的營運成本節省。
批量大小是另一個需要考慮的因素。對於重複生產而言,專用的五軸夾具或程序可能很有價值,但其準備成本必須能夠被其節省的工作量所抵消。
沒有一個通用的數量或設定次數閾值,超過這個閾值五軸加工就會成為更經濟的選擇。
此決定應反映組件的幾何形狀、可用設備以及供應商的實際生產計劃。
材料、公差和檢驗要求如何影響單位成本?
材料選擇和品質要求會影響加工時間、刀具消耗、精加工和檢驗費用。
因此,它們可以改變三軸和五軸製造路線之間的成本比較。
建立幾何形狀和完成功能特徵
不同的材料對切割操作的反應也不同。
鋁合金通常可以透過合適的刀具和切削條件進行高效加工。不銹鋼的性能則因牌號而異,某些牌號的不銹鋼會出現加工硬化和刀具磨損等問題。
鈦合金的熱量產生和刀具性能需要特別關注。其相對較低的導熱係數會導致熱量集中在切削區域附近,因此刀具的選擇和切削策略至關重要。
無論軸數多少,這些特性都會影響加工經濟性。
零件的幾何形狀和功能要求也至關重要。一台機器或許能夠加工出零件的基本形狀,但關鍵的孔、螺紋、配合面或精密基準可能需要額外的工序才能滿足圖面要求。
表面處理和去毛邊等工序可能會增加額外費用(如有規定)。
五軸刀具加工可以幫助有效率地完成某些特徵,但並不能消除所有二次加工。
尺寸驗證和品質控制
減少工件重新定位有助於透過限制某些基準傳遞誤差來維持特徵之間的尺寸關係。
但這並不代表五軸加工就能自動達到更嚴格的公差。
實際精度取決於機器校準、刀具狀況、工件夾持、熱行為、切削力和加工策略。

線上探測可以輔助加工過程中的組裝配對準和測量。座標測量機 (CMM) 和其他檢測方法可用於驗證規定的尺寸要求。
所需的檢驗範圍取決於組件及其預期用途。
為了進行準確的單位成本比較,買家應該考慮交付合格成品零件所需的製造和驗證工作,而不僅僅是切割材料所花費的時間。
買家該如何比較三軸和五軸CNC工具機的報價?
買家應該比較同等成品組件的總成本,而不是根據最低的廣告機器工時費率來選擇供應商。
有意義的比較始於一致的技術資訊。
在索取報價之前,請提供以下資訊:
- CAD模型和工程圖:定義組件幾何形狀和所需特徵。
- 材料規格:確定正確的合金、牌號和相關庫存要求。
- 生產數量:請說明初始訂單數量以及任何預期的重複生產數量。
- 公差和基準:確定功能上重要的尺寸和幾何關係。
- 表面要求:具體說明精加工、去毛邊和表面處理需求。
- 檢驗要求:明確尺寸驗證和文件記錄要求。
詢問供應商打算如何製造該零件也很有幫助。
該工藝是否需要多次裝夾?分度加工能否提供必要的加工空間?五軸聯動是否具有顯著優勢?報價是否包含程式設計、刀具、檢驗和精加工?
這些答案有助於解釋不同供應商價格之間的差異。
對於研究如何降低CNC加工成本的工程師來說,審查特徵可及性、不必要的幾何複雜性、夾具要求和公差規範可以揭示實際的改進機會。
最低的機器小時工資率未必是成本最低的製造方法。比較的目的是確定哪種製程能夠以最合適的總成本可靠地交付所需的零件。
結語
五軸數控加工由於其設備、編程和操作方面的要求,每小時的加工成本可能較高。但當刀具更易於取用、裝夾次數更少、生產效率更高,從而降低每個合格成品零件的總成本時,其經濟優勢便得以體現。
對於許多易於加工的零件而言,三軸加工仍然是實用且經濟的選擇。 3+2軸連動加工可以提供有效的折衷方案,而當幾何形狀需要協調的刀具運動時,五軸連動加工則是合理的選擇。
正確的選擇取決於圖紙、材料、數量、公差和完整的製造流程。
百川精密提供三軸、四軸和五軸數控銑削服務,用於客製化零件。工程師和採購團隊可以提交圖紙和生產要求,以便我們可以根據零件需求進行可製造性評估和報價。
白川
參考
1. Lee, M., & Kulvatunyou, B. (2019).面向成本的設計。 NIST。
2. DMG MORI。五軸卓越。
3. Seco Tools.生產經濟性:全局最佳化。
4. Siemens NX. (2013).讓五軸加工更輕鬆。
5. Gao, W. 等 (2023).機床校準。
6. 雷尼紹。標準精準機接觸式測頭。
7. Kennametal. (2023).鈦銑削的 10 個技巧。
8. 百川精密加工。數控銑削。