

摩擦攪拌焊(FSW)是一種固態焊接技術,它透過手動攪拌金屬產生摩擦熱,並沿著兩個工件之間的接合線送入旋轉工具來形成焊接。這種攪拌或混合作用正是該製程名稱的由來。傳統的摩擦焊(FRW)利用工件自身的摩擦熱,而摩擦攪拌焊接則利用單獨的耐磨工具產生摩擦熱。
摩擦攪拌焊接的工作原理
在摩擦攪拌焊接(FSW)中,旋轉工具呈階梯狀;其圓柱形肩部下方延伸出一個較小的探針。焊接時,肩部與兩件工件的頂面摩擦產生大量摩擦熱。同時,探針(旨在促進機械混合)透過攪拌焊接處的金屬產生更多熱量。這種摩擦和混合過程不會熔化金屬,而是將其軟化成非常易延展的狀態。
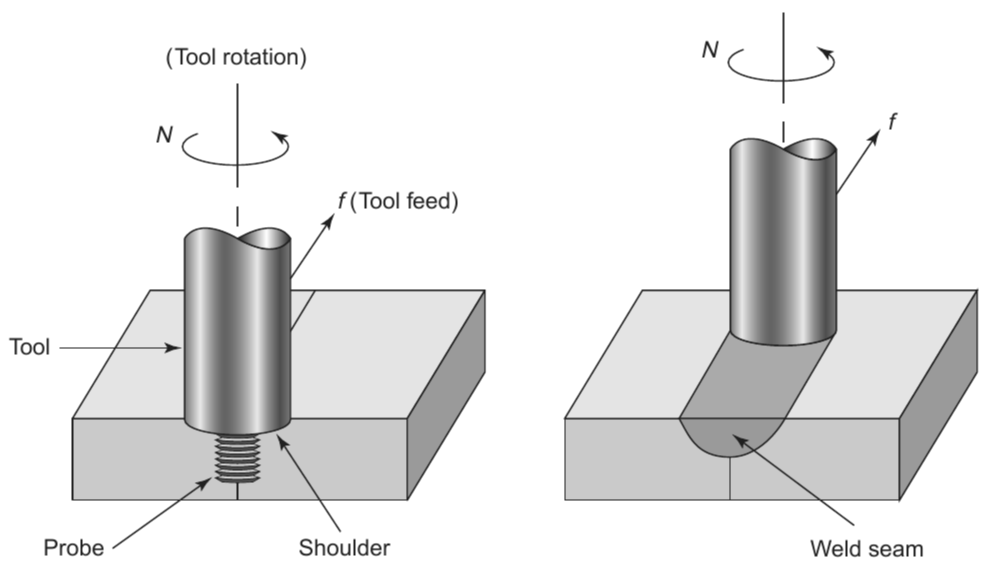
當工具沿著接頭推進時,旋轉探針的前表面會將軟化的金屬推入其後方的空間並環繞自身。透過這一過程,金屬被鍛造成無縫焊縫。為了確保塑化後的金屬能夠正確地圍繞探針流動,肩部對於約束材料至關重要。
在摩擦攪拌焊接(FSW)過程中,高溫下強烈的塑性變形會形成細小的等軸再結晶晶粒。採用這種精細調控的微觀結構製成的焊接具有卓越的機械性能。特殊的工具幾何形狀以及平移和旋轉的結合,使得焊針周圍的材料能夠進行複雜的運動,從而增強了焊接的強度。
工具幾何形狀和設計
工具幾何形狀對於摩擦攪拌焊接 (FSW) 製程的發展至關重要。 FSW 工具由焊針和焊肩組成,其設計對焊接速度和材料流動起著決定性作用。該工具的主要目的是促進材料流動並提供局部加熱,如下圖所示。
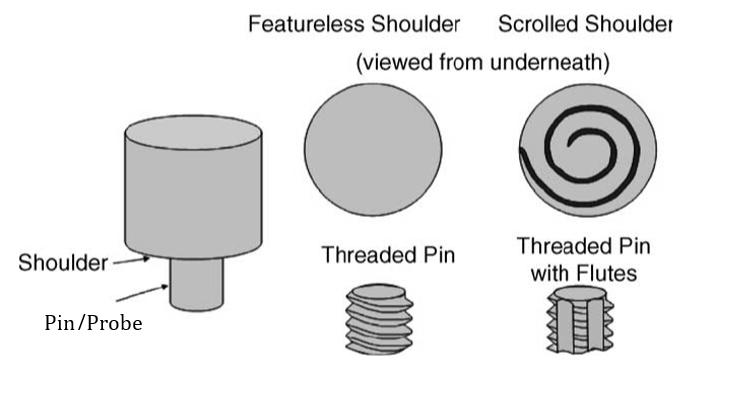
在第一次壓入過程中,銷釘與工件之間的摩擦以及材料變形會產生熱量。肩部與工件之間的摩擦是產生大部分熱量的主要因素。與銷釘和肩部的相對尺寸相比,其他設計因素對加熱效率的影響較小。此外,肩部透過限制受熱材料的範圍,有助於局部加熱。
該工具的第二個關鍵作用是移動和攪拌材料。工具的設計會影響製程載重以及焊接的微觀結構和性能均勻性。此類作業通常採用螺紋圓柱銷和凹肩設計。
隨著我們對材料流動的理解不斷加深,工具幾何形狀也隨之發展,融入了許多精巧的設計,從而改善了材料流動、混合效果並降低了製程負荷。例如,TWI 開發了 Whorl 和 MX Triflute 工具(如下圖),其焊針呈截錐體狀。與根部直徑相同的圓柱形焊針相比,這些設計可以顯著減少材料移動量,分別減少了約 60% 和 70%。這些工具的優點包括:焊接功率降低、塑性材料流動更順暢以及由於材料與焊針界面改善而產生的更高熱量。它們已成功一次性焊接了厚度達 50 毫米的鋁板,並在後續焊接中實現了更厚的焊接。
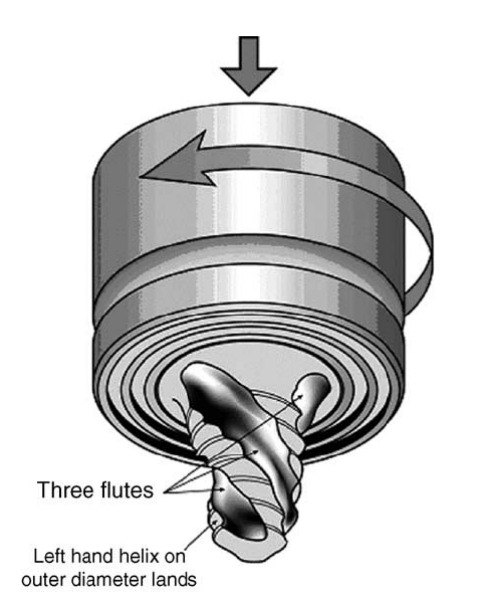
傳統的搭接焊用圓柱螺紋銷釘常常會導致上層板材過度減薄,進而降低其彎曲性能。當疲勞是應用中的主要考慮因素時,焊接界面寬度和缺口角度至關重要。為了提高搭接焊的質量,人們開發了諸如A形斜銷和喇叭形三折銷等新型銷釘幾何形狀。這些設計改善了焊縫界面的鍛造和混合作用,擴大了焊接區域,並提高了掃掠體積與靜態體積的比值。與傳統銷釘相比,這些新型銷釘顯著擴大了焊接面積,上層板材減薄量減少了四倍以上,焊接速度提高了100%以上,同時軸向力降低了20%。
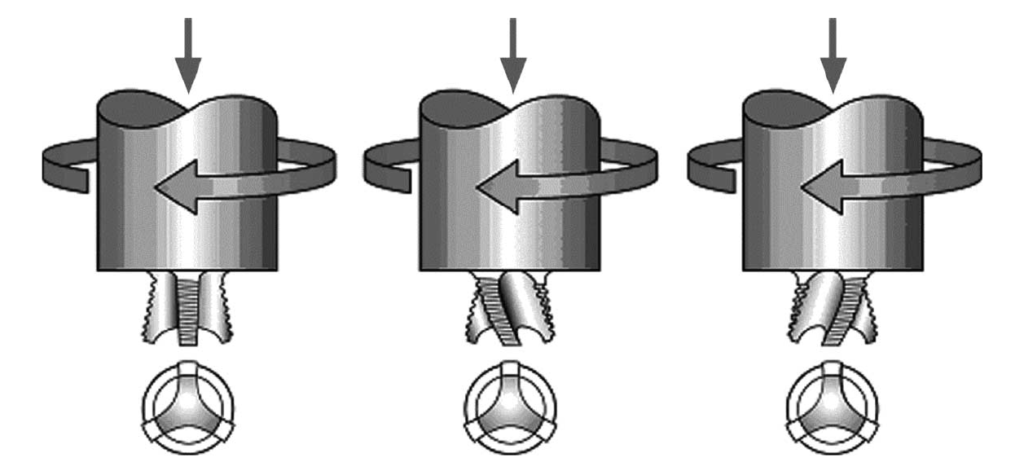
喇叭形三槽刀具
這些進展凸顯了工具幾何形狀在流體模擬中的重要性。特別是,A形斜焊針和喇叭形三折焊針透過減少焊接界面處的缺口角度、改變流動路徑和改善混合效果,提高了焊接品質。
摩擦攪拌焊接中的焊接參數
在摩擦攪拌焊接(FSW)中,有兩個因素特別重要:工具的移動速度(v,mm/min)和工具的旋轉速度(ω,rpm)。為了完成焊接過程,工具的平移會將攪拌過的材料沿著焊接縫線輸送,而工具的旋轉則能將旋轉銷周圍的材料攪拌混合均勻。
由於摩擦生熱產生的溫度較高,刀具轉速越高,材料攪拌混合就越劇烈。因此,值得注意的是,刀具表面與工件之間的摩擦相互作用控制著加熱過程。所以,加熱強度未必會隨刀具轉速線性增長,因為界面處的摩擦係數可能會改變。
另一個重要變數是刀具或主軸相對於工件表面的傾斜角度。當螺紋銷與工件表面沿著物料移動方向傾斜角度合適時,它有助於刀具肩部有效率地移動攪拌好的物料。為了獲得光滑的刀具肩部和牢固的焊縫,螺紋銷插入工件的深度(有時稱為目標深度)也至關重要。
為了使材料能夠有效地從焊針的前端移動到後端,理想的插入深度能夠確保工具肩部與工件表面正確接觸。如果插入深度過淺,焊接表面可能會出現溝槽或內部通道。另一方面,如果插入深度過深,則會產生大量的飛邊,導致焊縫明顯凹陷,並且焊板局部變薄。
包括「捲曲」工具肩在內的新發展,使得 FSW 無需任何工具傾斜即可進行,這對於具有曲線的接頭非常有用。
對於某些摩擦攪拌焊接工藝,預熱或冷卻可能至關重要。僅靠摩擦和攪拌可能無法使高熔點材料(如鋼和鈦)或高導電性材料(如銅)在旋轉工具周圍軟化和塑化到所需的程度。在這種情況下,預熱或增加外部熱源可以改善材料流動性並擴大製程視窗。相反,對於低熔點材料(如鎂和鋁),冷卻可能更有益,因為它可以防止強化析出物溶解,並抑制攪拌區及其周圍再結晶晶粒的顯著生長。
聯合設計
對接接頭和搭接接頭是摩擦攪拌焊接(FSW)中最實用的接頭設計。由於其通用性和易用性,這些設計不可或缺。
對於基本的方形對接接頭,兩塊尺寸相同的板材或薄板被牢固地夾在背板上。這樣可以防止焊接過程中相鄰接頭的表面分離。當旋轉工具切入接頭線時,會施加很大的力;因此,保持板材對齊至關重要。當工具肩部與板材表面接觸後沿著接頭線移動時,即可形成牢固的焊接。由於其簡單性,對接接頭是許多焊接應用中的常用選擇。
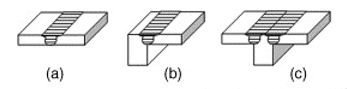
(a)方對接,(b)邊對接,(c)T型對接
另一種典型的結構是搭接接頭,即用一塊背板夾緊兩塊重疊的板或片。旋轉工具垂直穿過上板進入下板,然後沿著正確方向移動,從而連接兩塊板。這種技術非常適合需要牢固連接重疊材料的應用場合。
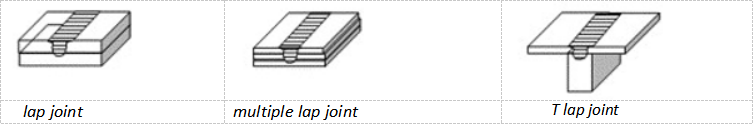
除了基本的對接接頭和搭接接頭外,摩擦攪拌焊接(FSW)還允許採用多種替代接頭設計,包括角焊縫接頭。這些結合了對接接頭和搭接接頭特徵的組合,旨在滿足特定的工程要求。例如,當需要在焊接過程中滿足某些結構要求時,就會採用角焊縫接頭(見下圖)。
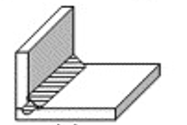
圓角接頭
FSW的優勢
對於安全性和結構完整性至關重要的應用,摩擦攪拌焊接 (FSW) 具有許多優勢,包括可形成極其耐用的焊接,能夠承受較高的機械壓力。此製程可確保優異的尺寸穩定性,並將變形降至最低,並形成介質密封、壓力密封且變形極小的連接。 FSW 可形成整齊、無裂紋的微觀結構,並由於其產生的熱量極少,因此能夠保持合金的特性。
在環境方面,摩擦攪拌焊(FSW)極為環保,因為它無需焊絲、氣體等耗材,也無需表面清潔、研磨廢料或保護氣體。由於其能耗僅為雷射焊接的2.5%,因此使用的材料更少,重量也更輕。在汽車、船舶和輕型飛機產業,這種高效率意味著更低的燃料消耗。
與其他焊接技術相比,摩擦攪拌焊接(FSW)能夠產生更牢固、更光滑的焊縫,並減少設計和製造過程中需要更換的固定零件數量。這是透過在不使用外力的情況下輕微旋轉工件來實現的。
挑戰與局限
摩擦攪拌焊接(FSW)方法有許多缺點。其中一個主要缺點是,當工具被拔出時,會留下一個出口孔,這可能會給某些應用帶來麻煩。
焊接的部件也需要緊緊夾緊,這使得操作變得複雜。
由於初始投資高且需要專用設備,依賴傳統設備的應用無法使用摩擦攪拌焊接 (FSW)。此外,FSW 焊接間隙需要大量停機時間,且速度比其他焊接技術慢。
摩擦攪拌焊接(FSW)的應用
許多行業都採用摩擦攪拌焊接 (FSW),主要用於連接各種牌號的鑄造、軋製或擠壓鋁合金。根據合金品質和機器產能,該技術可以一次焊接厚度從 0.3 毫米到 75 毫米的鋁合金對接接頭。除了鋁合金之外,FSW 還可用於連接鎂、鈦、銅、鎳和鋼等合金。它也可以用於連接塑膠和金屬基複合材料 (MMC)。它甚至可以連接不相容的材料,例如鋼和鋁。
在航空航太工業中,摩擦攪拌焊接(FSW)因其焊接品質高、幾何精度高,是製造薄合金蒙皮、燃料箱和機身的理想選擇。在汽車工業中,FSW 被用於輕量化結構,從而提高燃油效率。在造船和鐵路工業中,FSW 用於製造重型油箱、客車和鐵路車廂。此外,FSW 也應用於電子產業,例如電動車電池托盤,這充分展現了其廣泛的應用前景。
參考
Groover, MP, 2010.《現代製造基礎:材料、工藝與系統》。第4版。新澤西州霍博肯:John Wiley & Sons, Inc.




