

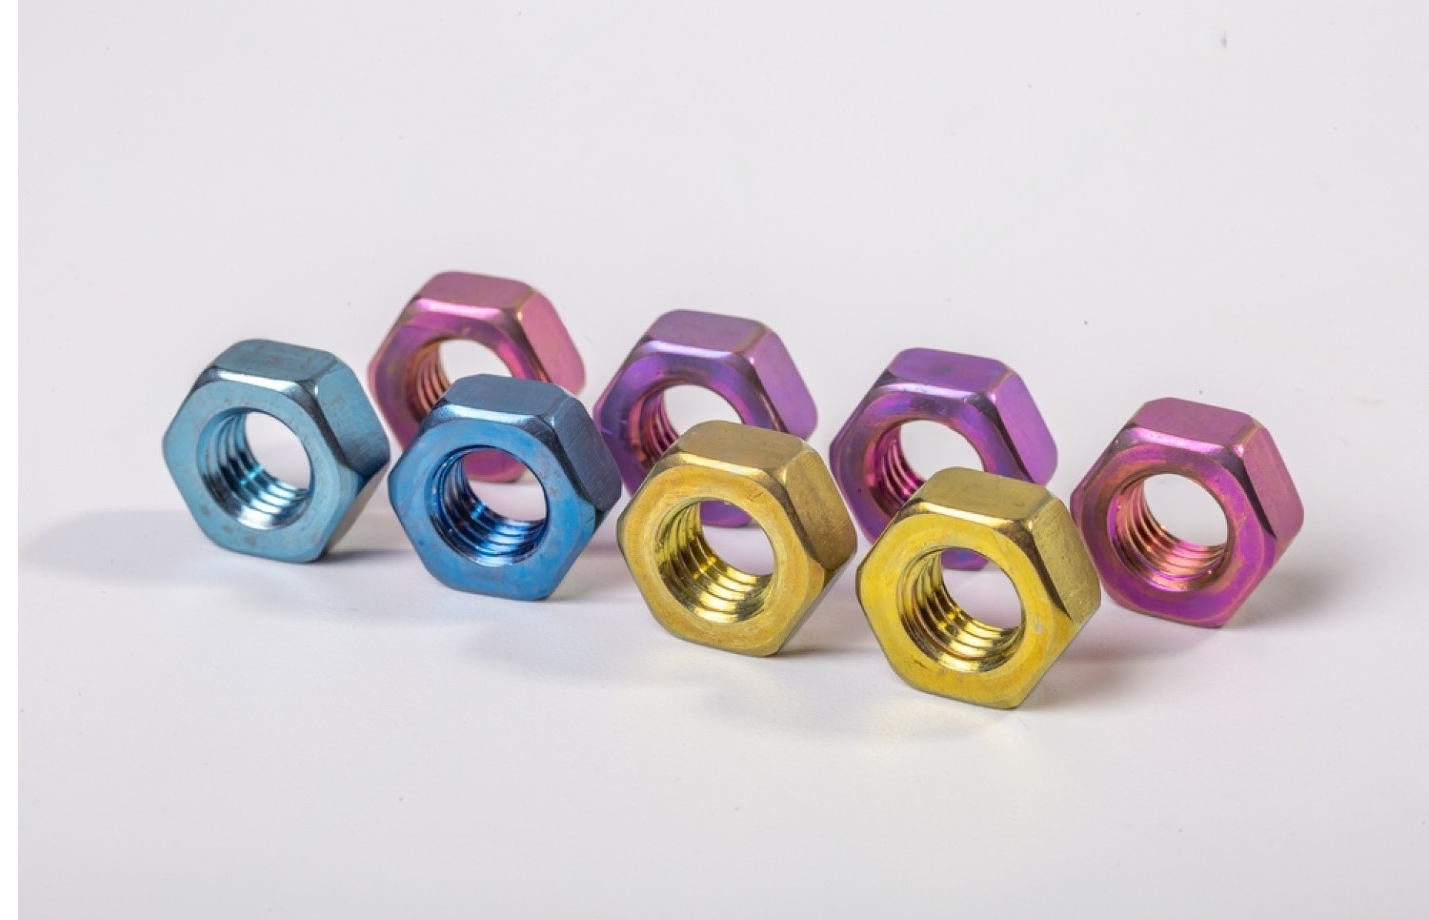
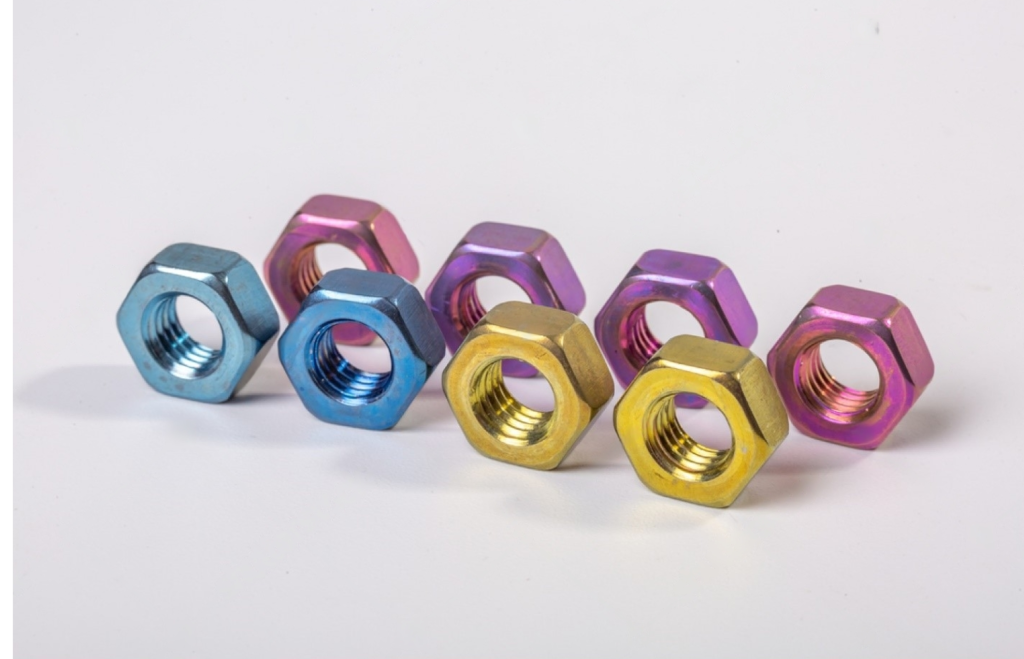
彩色陽極氧化螺栓高強度金屬緊固件(參考)
引言
鈦陽極氧化是一種利用電流驅動的電解精加工工藝,它巧妙地調控鈦表面的氧化層。這項變革性技術之所以被稱為“陽極氧化”,是因為鈦製品在電解池中扮演陽極(正極)的角色。該技術擁有悠久的歷史,其根源可追溯到航空航太領域。 1923年,鈦陽極氧化技術首次應用於英國水上飛機零件,使其免受海水腐蝕。如今,航空航太巨頭仍然依賴陽極氧化製程來抵禦老化、磨損和腐蝕的侵蝕。除了航空領域,醫療器材產業也充分利用了鈦陽極氧化的優勢,看重其無毒特性以及在骨科植入物等重要生物醫學應用中的適用性。本文探討了鈦陽極氧化的各種類型、複雜的機制、所需的材料、耐久性、維護和最佳實踐,揭示了其在當代各行各業以及不斷變化的技術進步和挑戰格局中的持久相關性。
鈦陽極氧化製程原理
要用小型鈦零件進行這種氧化處理,首先需要製作一個電化學電池,電池內包含直流電源和合適的電解液。確保電解液作為陰極,鈦部件作為陽極,電流就會流過電池,逐漸氧化部件表面。雖然精確控制可能比較困難,但最終能獲得令人滿意的視覺效果。
整個過程始於嚴格的清潔步驟,徹底清除鈦表面的油污、油脂或可能阻礙陽極氧化過程的污染物。清潔完畢後,鈦表面將進行蝕刻處理。這一步驟旨在形成紋理表面,從而增強其與陽極氧化溶液的附著力。由此產生的粗糙表面能夠使鈦與後續的陽極氧化層之間形成牢固的結合。
處理好的鈦塊隨後浸入陽極氧化溶液中,該溶液通常由硫酸、水和特殊添加劑組成。陽極氧化過程結束後,需進行徹底的沖洗,以去除任何殘留的溶液。
陽極氧化是一種令人興奮的化學反應,它將鈦部件浸入水性電解液中。電流通過時,水分子會發生水解反應,分解成氫氣和氧氣。電位促使氧氣吸附在鈦表面,形成一層薄薄的氧化鈦層。對於彩色陽極氧化,最終的顏色取決於氧化層的厚度,而氧化層的厚度可以透過調節電壓和浸泡時間來控制。
鈦陽極氧化的類型
1 型鈦陽極氧化
1型陽極氧化鈦,也稱為商業陽極氧化鈦,採用相對簡單的工藝製成,可在鈦表面形成一層厚度通常為0.5至2.5微米的薄氧化層。該製程包括清潔鈦表面、將其浸入電解液中,然後短暫施加低電壓。儘管厚度很薄,但這種陽極氧化塗層仍具有優異的耐腐蝕性。除了常見的裝飾用途外,它還具有其他實用價值。 1型陽極氧化可形成半導體氧化層,因此可用於擠壓前的預處理,並可賦予材料特定的輻射或吸收特性,尤其是在熱控制應用中。由於最終產品通常呈現柔和的銀色或灰色外觀,因此它能夠靈活滿足各種工業需求。
2 型鈦陽極氧化
2型陽極氧化鈦的獨特之處在於其更厚、更可控的工藝,相比1型陽極氧化鈦,它具有更優異的耐腐蝕性和耐磨性,以及更高的硬度。雖然它不像3型陽極氧化那樣色彩鮮豔,但它會形成獨特的灰色塗層,方便與鋼材區分。這種陽極氧化製程尤其適用於承受機械應力和摩擦的應用,因為它能形成更厚更堅韌的塗層,顯著提升耐磨性能。在骨科植入物等領域,2型陽極氧化尤為重要,它可以抑制未經處理的部件相互作用時產生的鈦粉塵,從而確保更順暢的關節活動度和更低的摩擦。在航空航太領域,它符合AMS 2488標準,能夠抵抗極端溫度和海水腐蝕。它是耐磨性的理想之選,其獨特的灰色色調使其脫穎而出,但需要進行最後的噴砂處理才能達到這種特有的表面效果。
中間螺絲採用 2 型陽極氧化鈦表面處理(參考)
3 型鈦陽極氧化
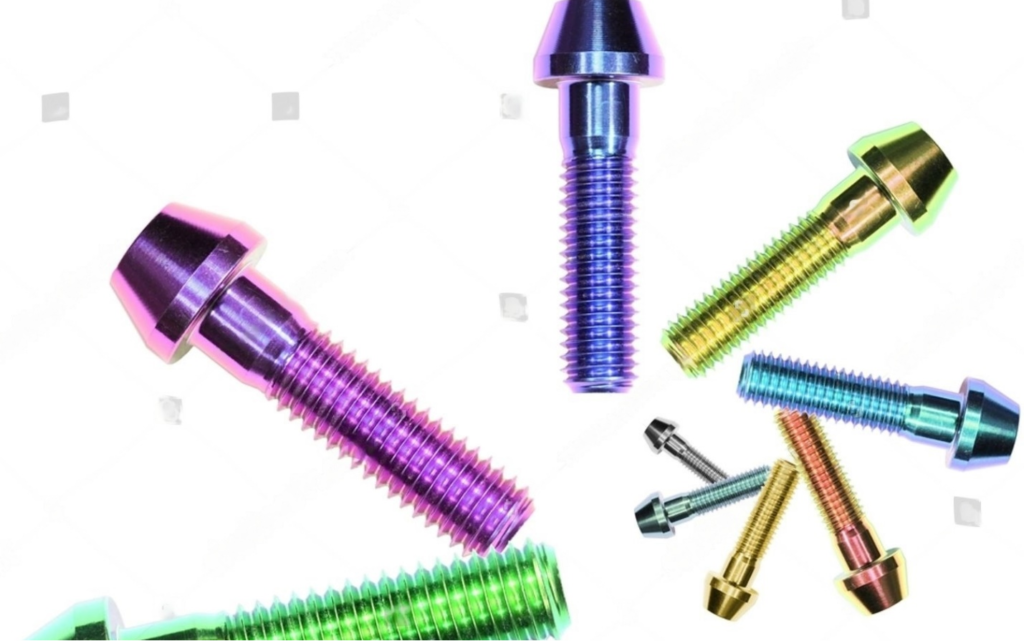
鈦色陽極氧化(參考)
三型鈦陽極氧化,通常被稱為鈦彩色陽極氧化,因其能夠快速直觀地識別零件,在醫療領域中廣泛應用。例如,骨科醫生在手術中可以輕鬆指定使用特定顏色的骨螺釘,從而簡化手術流程。在創傷性骨折病例中,骨固定板配備了不同顏色的鑽孔導引器,用於區分左右兩側的固定板,有助於提高骨科治療的精確度。雖然在航空航太領域應用較少,但三型陽極氧化有時也能輔助複雜組件的視覺辨識。除此之外,三型彩色鈦塗層在珠寶製造領域也找到了一席之地。
與2型陽極氧化相比,3型鈦金屬彩色陽極氧化缺乏統一的行業標準,導致不同批次間的顏色匹配存在挑戰。鑑於缺乏業界標準,採用3型陽極氧化的製造商必須從零開始建立自己的製程驗證體系。與1型和2型陽極氧化相比,3型陽極氧化形成更厚更緻密的氧化鈦層,透過控制氧化層厚度,可以呈現豐富的色彩。該工藝採用硫酸作為電解液,以形成厚度可變的薄而透明的氧化膜而著稱,賦予鈦金屬零件鮮豔的色彩,使其成為對精度和美觀性要求兼具的行業不可或缺的工具。
4 型鈦陽極氧化
在四型陽極氧化過程中,將聚四氟乙烯(PTFE,俗稱特氟龍)注入鈦表面以增強其性能。這種方法可以顯著降低摩擦,並提高耐磨性。當消除摩擦和保證使用壽命至關重要時,這種特殊處理方式具有顯著優勢。
鈦陽極氧化材料及設備
要對鈦進行陽極氧化,您需要一套專用的耗材和設備。首先,您需要一個可靠的120伏特電源。或者,您也可以將十節9伏特電池串聯起來以產生所需的電壓。陽極氧化需要合適的電解液。此外,您還需要Whink除鏽劑(可選,但可以提高陽極氧化層的耐久性,並用於蝕刻鈦表面)、細鈦絲、用於牢固連接的鱷魚夾以及其他材料。陽極氧化過程中會產生氫氣,因此需要一塊鋼片作為陰極,當然,還需要待陽極氧化的鈦片來完成電路。為了保護自己免受化學物質的侵害,請務必穿戴必要的個人防護裝備(PPE),包括手套、護目鏡和實驗服或圍裙。使用這些耗材和工具,您就可以安全可靠地進行鈦陽極氧化。
耐用性和維護
陽極氧化鈦的耐久性令人印象深刻,只要避免磨損和有限的化學侵蝕,陽極氧化表面就能保持多年穩定。值得注意的是,鈦的耐腐蝕性極強,甚至超越了電偶腐蝕的範疇。陽極氧化鈦不易生鏽,尤其是在形成堅固的氧化膜後,即使在惡劣環境下也能保持極強的抗腐蝕性。雖然陽極氧化並非完全永久性,但它極其堅固耐用。磨損可能會對高強度工作的部件造成一定程度的磨損,但要完全去除鈦上的陽極氧化層極為罕見,需要使用含有少量氫氟酸的濃硝酸並加熱。總而言之,鈦陽極氧化是一種持久可靠的選擇,幾十年前進行陽極處理的零件至今仍幾乎和新的一樣好。
最佳實踐
遵循一套注重表面處理、時間和表面光潔度的最佳實踐,有助於您在鈦陽極氧化過程中獲得最佳效果。均勻著色效果的關鍵在於表面處理,也稱為陽極氧化預處理。必須去除一層薄薄的材料,才能獲得適合彩色陽極氧化的均勻表面。所需的表面處理程度取決於鈦的等級;對於2級等純鈦,需要比5級等鈦合金更徹底的表面處理。
在陽極氧化過程中,時機至關重要。陽極氧化處理完成後,應立即進行陽極氧化,理想情況下最好在幾小時內完成。如果延遲超過 6-8 小時,鈦表面就會開始形成天然氧化層,導致出現難看的斑駁色塊。
影響顏色呈現效果的另一個重要因素是表面光潔度。加工不良會導致表面出現加工硬化或塗抹不均的區域,這會幹擾陽極氧化過程中的電流,從而產生不均勻且不協調的顏色。例如,鈦合金零件可能會呈現藍色並帶有青銅色斑點,或者洋紅色並帶有金色斑點。
最終色調的光澤度也受到鈦金屬原始表面處理的影響。與不會改變鈦金屬表面光澤的2型陽極氧化不同,如果鈦金屬在陽極氧化前經過噴砂處理,則其表面將保持啞光外觀。遵循這些最佳實務可確保鈦金屬陽極氧化製程產生鮮豔、均勻且美觀的色彩。
結語
最後,鈦陽極氧化是一種用途廣泛的技術,可應用於醫療、航空航太和珠寶製造等許多領域。透過調節鈦表面的氧化層,可以產生多種絢麗的色調。最終效果的一致性和美觀性取決於表面處理、時間和表面光潔度。由於其強度和耐腐蝕性,陽極氧化鈦仍然是許多特殊應用的理想選擇。




