

大多數數控加工問題並非在機床上產生,而是在切削開始前就設計到零件中了。深腔、尖銳的內角、薄壁、不清晰的基準、不必要的嚴格公差以及繁瑣的檢測要求,都會在數控編程人員開始刀具路徑規劃之前就使零件成本飆升。
可製造性設計(DFM)是指對零件進行審查,使其能夠高效加工、可靠檢測和成功組裝,同時又不影響產品的實際功能。對於數控加工零件,DFM 將幾何形狀、材料選擇、公差策略、裝夾計劃、刀具選擇和品質控制等因素連結起來。
良好的可製造性設計(DFM)並非意味著為了簡化零件而使其喪失功能,而是在確保零件功能的同時,消除不必要的製造風險。
核心工程問題很簡單:每項功能是否都值得它所帶來的成本、設定時間、檢驗負擔或生產風險? [ 1 ]
哪些設計決策會帶來最大的CNC加工風險?
數控加工中最大的風險通常來自於CAD設計中看起來沒問題的幾何形狀,但實際生產會造成加工條件不穩定。深腔、薄壁、尖銳的內角、難以加工的特徵以及多方向加工要求都是常見的例子。
CAD模型可以顯示完美的直角,但CNC刀具的切割刃是圓的。 CAD模型可以顯示深腔,但工具機可能需要使用可彎曲的長刀具。 CAD模型可以顯示薄壁,但該壁在加工過程中可能會發生顫動、彎曲或變形。
當這些特性與嚴格的公差相結合時,風險會增加。製造壁厚公差嚴格的深凹槽比製造公差一般的淺凹槽更困難。薄鋁壁或許可行,但如果需要在大量材料去除後保持極高的平整度,則無法實現。
工程師在發布圖面前,應審核CAD模型、設計修改歷史、功能特徵分析及加工可行性報告。目的是確定哪些特徵會影響功能,哪些特徵只會增加製造難度。
待審查的工程記錄
| 工程記錄 | 它有助於識別什麼 |
| CAD模型 | 工具進給、壁厚、凹槽深度、尖角 |
| 設計修訂歷史 | 未經可製造性審查而添加的功能 |
| 功能特徵分析 | 哪一種幾何形狀真正影響性能 |
| 加工可行性審查 | 設定次數、工具行程、夾具風險 |
| 供應商DFM回饋 | 成本高或不穩定的製造特性 |
為什麼程式開始前零件價格就會上漲?
如果設計需要額外的設定、專用工具、緩慢的加工速度、複雜的夾具或困難的檢測,那麼在程式開始之前,零件的成本就會很高。這些成本通常在早期設計評審階段被隱藏起來。
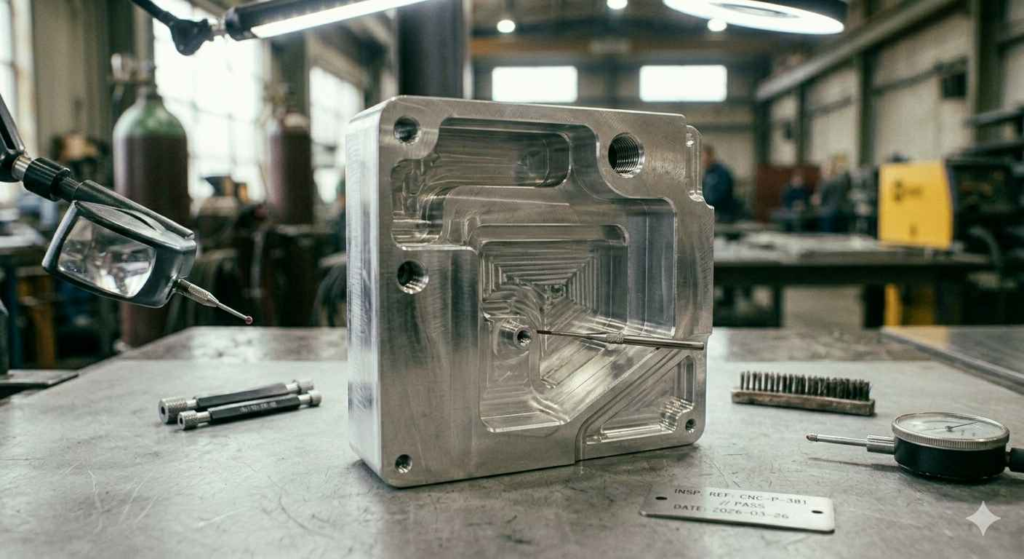
來源:CNC加工用機殼設計
一個零件在五個不同的面上都有特徵,可能需要多次裝夾。每次裝夾都需要夾具固定、對準、刀具路徑規劃和檢測。如果關鍵特徵依賴這些裝夾之間的相互關係,風險會進一步增加。
特殊刀具也會增加成本。極小的內半徑、深孔、窄槽和長柄型腔可能需要使用非標準刀具。這些刀具可能比標準刀具速度更慢、強度更低、價格更高。
真實案例:帶有深腔的輕質鋁製外殼
輕量化鋁製電子元件外殼可能包含深凹槽以減輕重量。這種設計看似高效,但深凹槽可能需要使用長刀具、緩慢的階梯式加工、額外的精加工工序以及仔細的檢驗。
如果殼體壁很薄,問題就更棘手了。材料去除會釋放應力並導致變形。通常可以透過增加內圓角半徑、減少凹槽深度或將關鍵表面與輕量化幾何形狀分開來改進設計。
材料選擇如何影響可製造性
材料選擇會影響可製造性,因為每種材料對切削熱、刀具壓力、夾緊力、殘餘應力和表面處理的反應都不同。在最終確定公差和幾何形狀之前,應先對材料性能進行DFM(面向製造的設計)評估。
鋁材因其加工效率高且能承受高速切削,常用於數控加工零件。然而,薄壁鋁材和大凹槽在材料移除後容易變形,尤其是在殘餘應力釋放時。
不銹鋼具有強度高、耐腐蝕等優點,但與鋁相比,它產生的熱量更多,刀具磨損也更大。加工不銹鋼的精細結構時,可能需要更慢的切削速度、更牢固的夾具以及更精細的毛邊控制。
鈦在航空航太和醫療領域具有很高的應用價值,但加工難度很高。它會在切削區域附近積聚熱量,導致刀具磨損迅速,並且需要採用保守的切削參數。
工程塑膠帶來了另一重挑戰。塑膠在夾緊壓力下會變形,受熱膨脹,吸收水分,或在加工後發生位移。對於塑膠零件而言,低應力夾具和穩定性通常比大幅縮短加工週期更為重要。
材料可製造性表
| 材料 | DFM風險 | 為什麼會發生 | 更好的設計響應 |
| 鋁合金 | 薄壁變形 | 殘餘應力和材料去除 | 增加支撐,避免牆體過度減薄 |
| 不銹鋼 | 刀具磨損和毛刺 | 更高的切削力和熱量 | 簡化小特徵,規劃去毛刺 |
| 鈦 | 熱濃度 | 導熱係數低 | 避免不必要的過緊特徵 |
| 黃銅 | 小邊緣上的毛刺 | 切割自由但對邊緣敏感 | 添加邊緣斷裂和檢查說明 |
| 工程塑料 | 變形和運動 | 熱量、濕度和夾緊應力 | 採用低應力夾具和合理的公差 |
為什麼刀具存取控制是數控設計成功的關鍵
刀具進給是CNC加工成功的關鍵,因為每個加工特性都必須由真正的切削刀具來觸及。如果刀具無法牢固地觸及目標特徵,則零件可能需要額外的裝夾、專用刀具、電火花加工或重新設計。
資料來源:Hubs CNC加工設計指南
內角半徑是製造導向的設計 (DFM) 中最常見的問題之一。由於銑刀是圓形的,內角無法做到絕對銳利。較大的半徑允許使用更大的刀具,從而提高剛性、縮短加工週期並改善表面品質。
深腔加工會帶來另一個加工難題。型腔越深越窄,所需的刀具越長。長刀具更容易發生偏轉,並可能導致錐壁、顫動、表面光潔度差以及公差失效。
孔的可及性也很重要。斜孔、交叉孔和盲孔可能需要特殊的設定。如果孔洞又深又小,鑽頭偏移、切屑堆積和刀具斷裂的可能性就會增加。 [ 2 ]
待審核的製造數據
| 製造數據 | 為什麼重要 |
| 工具庫可用性 | 確認標準切割機是否可以實現此功能 |
| 工具觸及範圍要求 | 識別偏轉和顫動風險 |
| 週期時間估算 | 展示了複雜幾何形狀的成本影響 |
| 機器能力報告 | 確認軸線訪問和旅行限制 |
| 排播策略 | 顯示該部件是否可以安全握持 |
什麼原因導致薄壁零件在加工過程中失效?
薄壁零件在加工過程中容易失效,因為切削力、熱、振動和殘餘應力都會導致材料在切削過程中發生位移。薄壁零件在CAD設計上可能合格,但在生產過程中卻會因為剛度不足而失效。
銑削過程中,刀具會壓緊壁面。如果壁面太薄,切削後壁面可能會從刀具上翹起並回彈,導致尺寸誤差和表面光潔度差。
顫動會留下可見的刀痕,降低表面質量,並可能需要降低加工速度。在某些情況下,必須重新設計零件,例如增加壁厚、加強筋或改善支撐結構。 [ 3 ]
真實案例:具有大幅減輕重量凹槽的航空航天支架
航空航天支架通常採用凹槽設計來減輕重量。當減輕重量具有顯著意義時,這種方法非常有用,但過度凹槽設計會導致肋條過薄和壁面不穩定。
此設計可能需要分階段進行粗加工和精加工。工程師也可能增加拐角半徑、調整壁厚,或從簡單的三軸加工方案轉向多軸加工,以改善支撐結構和刀具進出。
為什麼過度容忍弊大於利
過大的公差標準弊大於利,因為它迫使製造商將尺寸控制得比實際功能所需更為嚴格,從而增加成本、檢驗工作量和廢品率風險。
並非所有特徵都需要極高的公差精度。軸承孔、定位銷孔、密封面或滑動介面可能需要嚴格的公差控制。而外觀表面、間隙凹槽或非功能性外形輪廓通常則不需要。
當所有環節都採用嚴格的公差要求時,生產速度會變慢,成本也會增加。供應商可能需要更多的精加工工序、更好的夾具、特殊的檢驗以及更嚴格的製程控制。 [ 5 ]
只有在失效風險足以證明其合理性時才應採用嚴格的公差標準,而不應將其作為一般的品質訊號。
容忍度策略表
| 特徵類型 | DFM建議 | 原因 |
| 軸承孔 | 嚴格的公差 | 控製配合、旋轉和使用壽命 |
| 榫孔 | 嚴格的位置控制 | 控制裝配對齊 |
| 密封面 | 平整度和表面光潔度極佳 | 防止洩漏 |
| 美容邊緣 | 標準公差 | 通常不影響功能 |
| 清倉拍賣 | 標準或中等公差 | 允許組裝間隙 |
| 通用口袋 | 標準或中等公差 | 避免不必要的檢查費用 |
糟糕的基準策略如何導致製造和檢驗失敗
基準策略不當會導致製造和檢驗失敗,因為供應商和客戶可能沒有使用相同的基準來測量零件。一個零件可能透過一種檢驗方法,卻在另一種檢驗方法中失敗。 [ 6 ]
基準定義了零件的定位、加工和測量方式。如果圖面沒有清楚定義基準層級,則可能會從錯誤的表面檢查關鍵特徵。
對於多工位數控零件而言,這一點尤其重要。如果零件在不同工序之間發生翻轉或移動,則必須控制基準傳遞。否則,孔、型腔、槽和配合面之間可能會發生相對漂移。
當特徵關係決定功能時,GD&T 可以發揮作用。位置、平面度、垂直度、輪廓和跳動標註比不相關的加減尺寸更能清晰地傳達設計意圖。 [ 4 ]
孔、螺紋和內部結構的設計以實現高效加工
孔、螺紋和內部結構的設計應考慮刀具進給、實際加工深度、排屑和檢測等因素。加工深度或螺紋要求的微小變化都可能顯著影響加工成本。
深孔會增加鑽頭偏移和排屑問題。盲孔容易積聚切屑,降低螺紋品質。極小的孔可能需要使用精密刀具,加工速度也會更慢。
螺紋深度應基於實際功能,而非習慣。過深的螺紋深度會增加攻牙時間和刀具斷裂風險,而在許多應用中卻無法提升性能。
橫向孔也可能在零件內部產生毛邊。如果橫向孔與孔或流體通道相交,則去毛邊和檢查就顯得特別重要。設計人員應考慮加工後該特徵是否易於接近和清理。
設定次數如何影響成本、準確性和交付週期
裝夾次數會影響成本、精確度和交貨週期,因為每次裝夾都會增加對準、夾具、刀具路徑和偵測風險。一次裝夾即可加工的零件通常比需要多次重新定位的零件更穩定。
每次移動零件時,製造商都必須重新定位。這會導致各特徵之間的位置偏差。如果零件的面、孔和基準點之間存在緊密的相對位置關係,則設定次數會成為嚴重的品質問題。
減少裝夾次數並不總是意味著需要使用更簡單的零件。有時,它需要更好的特徵定位、改進的基準規劃,或使用四軸或五軸加工。
流程表:設定次數對DFM的影響
| 設定條件 | 製造業影響 | DFM改進 |
| 一種設定 | 更好的數據控制和更短的交付週期 | 功能與工具存取對齊 |
| 兩種設定 | 中等資料轉移風險 | 明確定義主要數據和次要數據 |
| 三個或更多設置 | 成本更高,檢測更複雜 | 重新設計特徵方向或採用多軸加工 |
| 難以固定的幾何體 | 更高的夾緊和變形風險 | 添加穩定的定位面 |
| 各設定的關鍵特性 | 更高的部位風險 | 儘早運用幾何尺寸和公差 (GD&T) 以及製程規劃。 |
實際案例:需要多種安裝方向的工業閥體
工業閥體可能需要在多個面上設置端口、螺紋孔、密封面和內部通道。如果每個面都需要單獨設置,則會增加成本和檢測複雜度。
DFM 可以透過盡可能對齊連接埠、添加便於檢查的基準、簡化非關鍵面以及在生產前規劃設定順序來改進設計。
產業案例:DFM如何直接影響生產成功
DFM(面向製造的設計)影響著汽車、航太、醫療、電子和工業製造等行業的生產成功,因為每個行業都有不同的功能風險。
來源:醫療零件精密加工
電池托架支架、懸吊支撐件、感測器支架和散熱板等汽車零件通常需要重複組裝。以製造為導向的設計 (DFM) 著重於孔型佈局、平面度、重量減輕和生產成本。
航空航太零件通常需要輕量化設計、精確控制和可靠的檢測。面向製造的設計 (DFM) 必須在減輕重量、確保剛度、便於工具操作和滿足認證要求之間取得平衡。
醫療器材零件需要具備毛邊控制、潔淨的表面光潔度、材料可追溯性和可靠的檢測性能。手術器械、診斷設備外殼和精密夾具的設計必須兼顧加工和清潔的可行性。
散熱器、連接器面板、射頻外殼和感測器外殼等電子元件對平整度、導熱性能和外觀表面處理都有要求。 DFM(面向製造的設計)有助於將功能表面與非關鍵外部幾何形狀區分開來。
工業設備零件,例如工裝板、歧管、機器人夾具和閥塊,通常需要精確的孔、密封面和耐用的螺紋。面向製造的設計 (DFM) 可以減少設定次數、改善檢驗並防止不必要的返工。
工程師常犯的DFM錯誤
最常見的DFM錯誤是圍繞理想幾何形狀進行設計,而不是考慮刀具加工的可行性。 CAD可以實現完美的銳角、深腔和薄壁,但CNC加工需要真正的刀具、夾具和可測量的特徵。
另一個常見的錯誤是將嚴格的公差作為品質指標。這會增加成本,但未必能提高功能。更好的方法是只控制那些影響配合、密封、對準或運動的特徵。
工程師也常常忽略檢驗要求。某個特徵或許可以加工,但難以驗證。如果零件無法可靠地測量,生產審批就會變得困難。
材料性能也常常被忽略。強度更高的材料並不總是更容易加工。高強度材料可能會增加刀具磨損、發熱、變形和加工週期。
發布數控圖面前的DFM審核清單
在發布之前,應審查數控圖的幾何形狀、材料、公差、基準、檢驗、設定次數、表面光潔度和製造風險。
DFM檢查清單
| 審查區域 | 問題 |
| 幾何複習 | 標準工具能否觸及所有功能? |
| 材料審核 | 材料的功能和可加工性是否匹配? |
| 耐受性審查 | 嚴格的公差要求是否僅限於關鍵特徵? |
| 數據審查 | 功能參考是否定義明確? |
| 檢查審查 | 關鍵特徵能否可靠地測量? |
| 設定回顧 | 能否減少設定次數? |
| 表面光潔度評測 | 成品要求是基於功能性的嗎? |
| 風險審查 | 哪些因素會導致成本增加、報廢或延誤? |
在向供應商詢價之前,應使用此清單。儘早進行以製造為導向的設計 (DFM) 審查可以減少重新設計、生產延誤和不必要的成本。 [ 7 ]
常見問題
CNC加工中DFM(面向製造的設計)最大的錯誤是什麼?
DFM 最大的錯誤是設計出在 CAD 中看起來很簡單的特徵,但在生產上卻需要難以操作的工具、嚴格的公差、額外的設定或特殊的檢驗。
雄厚的資金實力如何影響加工成本?
深腔加工需要長刀具、更慢的切削速度、更多的階梯切削以及精細的精加工。它們會增加刀具撓度、加工週期、顫動風險和檢驗難度。
為什麼尖銳的內角會成為問題?
由於銑刀是圓形的,因此加工尖銳的內角非常困難。尖銳的內角可能需要使用非常小的刀具、電火花加工,或重新設計刀具,使其具有合適的內圓弧半徑。
CNC設計何時該使用GD&T?
當特徵關係控制功能時,應使用GD&T(幾何尺寸和公差)。它適用於位置、平面度、垂直度、輪廓和基準面偵測。
薄壁如何影響零件品質?
薄壁在加工後可能會發生彎曲、顫動、變形或移位。這可能需要更慢的加工速度、更好的夾具支撐或設計變更。
哪些功能會增加安裝次數?
多面體特徵、斜孔、十字孔、倒角和難以觸及的表面通常會增加裝夾次數。裝夾次數越多,成本越高,基準轉移風險越大。
材料選擇如何影響可製造性?
材料會影響刀具磨損、發熱、變形、毛邊形成、表面光潔度和檢測。鋁、不銹鋼、鈦、黃銅和塑膠都需要不同的加工策略。
為什麼在設計階段要考慮檢驗問題?
在設計階段就應該考慮檢驗,因為無法可靠測量的特徵可能會導致供應商糾紛、審批延遲和品質風險。
最好的CNC零件既能保證功能正常,又能消除不必要的製造風險。
最好的CNC加工零件並不總是最簡單的零件。它們的每一個特徵都有其功能意義、切實可行的製造路徑和可靠的檢測方法。
DFM(面向製造的設計)應著重於降低風險,而非盲目簡化。關鍵密封表面應保持可控性。功能性孔應保持精度。非關鍵性外觀邊緣不應承擔相同的製造負擔。
幾何形狀、材料選擇、公差策略、基準規劃、表面光潔度和檢驗等各環節相互配合。如果忽略其中任何一個環節,零件都可能變得成本高昂、穩定性差或難以通過驗收。
強大的 DFM 功能可保護產品效能,同時消除不必要的加工成本、設定複雜性和檢驗風險。
參考
1. NIST. 積層製造公差傳遞的挑戰。
https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=918584
2. Furferi, R. 等。機械設計中 ISO 和 ASME 標準的公差分析方法。
https://jamstjournal.com/cn/article/pdf/preview/10.51393/j.jamst.2025020.pdf
3. Fictiv Engineering. CNC 可製造性設計需求:DFM 大師班。
https://www.fictiv.com/masterclass/dfm-for-cnc-masterclass/how-design-requirements-drive-cnc-manufacturability
4. Protolabs. 加工設計工具包。
https://www.protolabs.com/resources/design-for-machining-toolkit/
5. GD&T基礎。面向製造的設計。
https://www.gdandtbasics.com/design-for-manufacturability/
6. 五刃工程。 CNC加工DFM:銑削零件的設計指南。
https://www.fiveflute.com/guide/cnc-machining-dfm-design-guidelines-for-milled-parts/
7. 輪轂工程。如何設計用於數控加工的零件。
https://www.hubs.com/knowledge-base/how-design-parts-cnc-machining/




