

數控車床是現代製造業中最廣泛使用的工具機之一,也是汽車、航空航太等各行各業圓柱形零件生產的核心設備。數控車床透過工件旋轉並與固定的切削刀具進行切削,以高精度去除材料,從而生產軸、接頭、連接器以及各種旋轉零件。
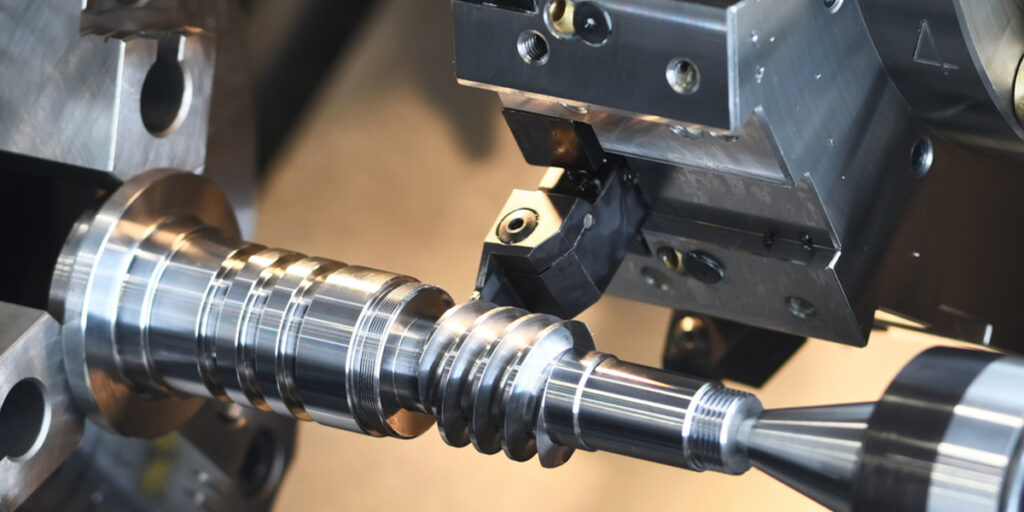
數控車床的核心功能由四項操作構成:端面加工、車削、螺紋加工和切槽。每項操作都有其獨特的用途,但在實際應用中,它們很少單獨進行。例如,加工一個零件,例如液壓接頭或馬達軸,通常需要在一次裝夾中按照預定的順序完成所有四項操作。因此,了解每項操作的具體原理及其協同作用,對於有效的CNC車床加工流程規劃和零件品質至關重要。
了解CNC車床加工基礎知識
數控車床加工是理解如何生產符合嚴格尺寸規格的圓柱形零件的起點。在深入探討具體工序之前,有必要先了解什麼是CNC車床,它的機械工作原理,以及儘管出現了更複雜的多軸加工技術,為什麼車床加工仍然是精密製造的核心。
什麼是CNC車床加工?
數控車床是一種電腦控制的工具機,它使工件繞著其中心軸旋轉,同時切削刀具沿著預設路徑移動,去除材料並加工出所需的幾何形狀。車床與銑床的基本差異在於:在車床上,工件旋轉而刀具基本上保持靜止;而在銑床上,刀具旋轉而工件固定不動。這種差異使得車床天生適合加工圓柱形、圓錐形以及具有旋轉對稱性的幾何形狀,並能獲得高精度和高表面質量。
CNC控制器解讀零件程式(通常以G程式碼編寫),並將其轉換為工具機軸的協調運動、主軸轉速和刀具選擇。這消除了傳統車床所需的手動調整,並可在生產批次中實現可重複的結果,而不會出現操作員之間的差異。[1]
CNC車床的主要部件
了解每個機器部件的功能作用,有助於明確後續章節討論的操作是如何實際執行的:
- 查: 夾緊並旋轉工件。三爪卡盤是圓形工件的標準配置,而四爪卡盤則可對不規則工件精確定心。
- 主軸: 驅動卡盤和工件的旋轉組件。主軸轉速可編程,並根據切削條件的變化自動調整。
- 刀塔: 可同時容納多個切削刀具,並在程序控制下自動定位到正確的刀具位置,無需手動換刀,從而縮短循環時間。
- 尾座: 使用活動或固定頂尖為長工件的自由端提供軸向支撐,防止在切削力作用下發生變形。
- CNC控制器: 機器的計算單元負責執行零件程序、管理軸運動、監控切削條件和處理刀具補償。
車床操作為何重要
CNC車床加工有三種難以透過其他製程複製的製造優勢:
- 準確度和重複性: 現代數控車床在生產條件下可保持±0.005毫米或更高的直徑公差,其位置重複性可確保一批零件中的每個零件都符合相同的規格。
- 更快的生產: 與手排車削相比,自動換刀、恆定表面速度控制和程序化多道次循環顯著縮短了加工週期。
- 減少人工幹預: 一旦程序得到驗證,操作員的參與僅限於工件裝載、定期測量和刀具磨損監控,從而降低了大批量生產中人為錯誤的風險。
這些優勢的一個實際例子是液壓軸的生產,該液壓軸需要進行端面加工、車削、螺紋加工和開槽。所有這四道工序都可以在CNC車床上一次裝夾完成,從而保持共同的基準面,並消除零件在不同工具機之間移動時累積的重新定位誤差。[2]
CNC端面加工
端面加工通常是CNC車床上的第一道工序,它為後續所有工序奠定了尺寸和幾何基礎。未經正確端面加工的工件會存在長度誤差和表面不規則性,這些誤差會貫穿整個加工流程。儘管端面加工在概念上是車床上較簡單的工序之一,但它對最終零件的精度有著直接的影響。
我們面臨著什麼?
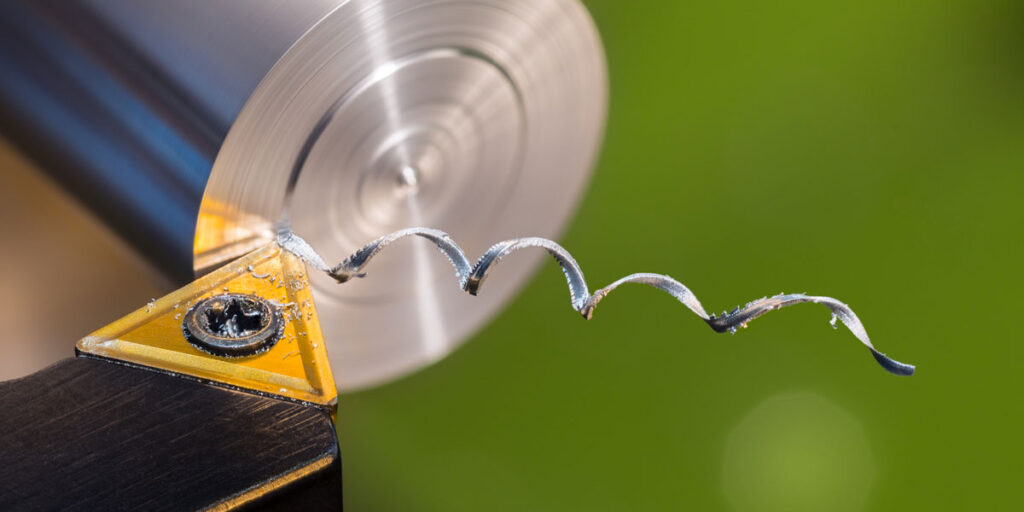
端面加工是車床上的一種加工操作,切削刀具沿著徑向移動,在旋轉工件的端面上切削材料,從而形成一個垂直於主軸軸線的平整光滑的表面。其主要目的是在工件端面建立一個乾淨、精確的基準面,以便在後續加工過程中測量和控制軸向尺寸。原料的端面很少是平整或垂直的;端面加工可以在進行任何進一步加工之前修正這一缺陷。
面向是如何運作的
工件夾持在卡盤中,並以預設的主軸轉速旋轉。切削刀具位於工件外徑處,並以可控制的進給速度沿徑向向中心進給。根據毛坯狀態和所需的表面光潔度,刀具一次或多次走刀即可去除整個端面的一層薄材料。端面加工通常採用恆定表面速度控制,因為當刀具接近工件中心時,由於表面速度較低,切削速度會降低。[3]
端面加工刀具的選擇通常傾向於選擇安裝在右手刀架上的 80 度菱形或三角刀片,這樣既能保證徑向進給方向有足夠的間隙,又能保持刀刃強度。
面對挑戰的好處
- 打造平整光滑的表面: 經過適當加工的端面可為後續測量、零件安裝或尾架中心鑽孔提供幾何上可靠的表面。
- 確定精確的工件長度: 端面加工是指在開始直徑車削之前,先去除工件端部的多餘材料,使其達到正確的起始長度。
- 提高尺寸一致性: 在大量生產中,一致的端面加工確保所有工件都從相同的軸向參考點開始,從而減少批次間的長度差異。
常用應用
物件導向技術廣泛應用於各種生產場景:
- 準備原料: 鋸切出的棒材通常具有粗糙且略帶角度的端面。在進行後續加工之前,需要將這些端面刨平並打磨光滑。
- 創建參照面: 端面可作為車削、螺紋加工和開槽加工過程中軸向測量的基準面。
- 軸端加工: 對於已加工完成的軸,端面加工可產生乾淨的端面,以確保零件正確安裝和組裝配合。
最佳實踐
- 進料速率選擇: 根據所需的表面光潔度,端面進給速度通常在 0.05 至 0.2 mm/rev 之間。粗加工時可以使用較大的進給速度;精加工時需要較低的進給速度才能達到 Ra 值低於 1.6 µm 的情況。
- 避免刀具顫動: 在端面加工過程中,當刀具懸伸過長或工件夾緊力不足時,顫動最為常見。盡量減少刀具懸伸並確保卡盤夾緊牢固,可顯著降低顫動傾向。
- 正確的刀具對準: 切削刀具必須精確地設定在中心線高度。如果刀具設置在中心線以上或以下,會在工件中心留下未加工的材料,並加工出凸面而不是平面。 [4]
實際應用中,端面加工的一個典型例子是在將鋼棒車削成馬達軸之前對其進行預處理。首先對鋼棒的毛坯端面進行端面加工,以建立一個乾淨的軸向基準面,然後在端面加工面上鑽一個中心孔,為後續的車削加工提供尾架支撐。
CNC車削操作
車削是CNC車床的核心工序,也是車床名稱的由來。端面加工處理工件的端部幾何形狀,而車削則加工圓柱體,減少直徑、形成台階、生成錐度以及加工複雜輪廓。尤其在軸製造中,車削加工佔據了材料去除的大部分,並直接決定了成品零件的尺寸精度和表面品質。
什麼是轉向?
車削是一種材料去除工藝,其中切削刀具沿著旋轉工件軸向移動,將其外徑減小到預設的目標尺寸。刀具在切削過程中與工件表面持續接觸,產生一個圓柱面,其直徑由徑向切削深度決定,長度由刀具的軸向行程決定。最終直徑的精度取決於工具機幾何形狀、刀具狀態、切削參數和工件剛度,所有這些因素都必須控制在適當的範圍內,才能滿足規定的公差要求。[5]
車削加工的類型
數控車削包含幾種不同的加工類型,每種類型都適用於特定的幾何要求:
- 直線轉彎: 刀具沿著主軸軸線平行移動,徑向深度固定,從而在整個切削長度上加工出直徑均勻的圓柱形工件。這是最常見的車削加工方式,也是軸承座、軸頸表面和一般圓柱形工件加工的基礎。
- 步轉: 此刀具在連續的軸向位置加工一系列不同直徑的工件,從而形成階梯狀輪廓,這在多直徑軸加工部分有詳細討論。每一步都需要刀具在圓柱面切削和肩部切削之間進行轉換,因此每次轉換都需要精確的Z軸定位。
- 錐度車削: 此刀具以預設比例沿 X 軸和 Z 軸同步移動,從而加工出錐形表面。錐面常見於刀具柄、主軸鼻端及管件等需要自鎖或密封錐形介面的部位。
- 輪廓車削: 該工具按照複雜的程序設定的輪廓進行加工,可產生彎曲或不規則的軸向輪廓。它適用於凸輪軸、成型輥等部件,以及任何直徑連續變化而非離散變化的零件。
影響車削品質的因素
車削加工的結果主要受以下四個製程參數的影響:
- 切割速度: 切削速度以每分鐘切削麵積(公尺)表示,它決定了刀片刃口與工件材料接觸的速率。速度過低會導致積屑瘤形成和表面光潔度差;速度過高則會加速刀具磨損,可能造成工件表面熱損傷。對於中碳鋼,使用塗層硬質合金刀片時,200 至 300 公尺/分鐘的切削速度是典型的初始切削條件。
- 進給率: 控製刀具每轉主軸的軸向進給量。進給速度直接影響表面粗糙度;較低的進給量可獲得更精細的表面,但會增加加工週期。對於軸承座的精加工,典型的進給速度為 0.05 至 0.1 毫米/轉。
- 切削深度: 確定每次切削去除的徑向材料量。粗加工切削深度為 2 至 5 毫米,以最大程度地提高材料去除率;精加工切削深度為 0.1 至 0.3 毫米,以在不產生過大切削力的情況下實現尺寸精度。
- 工具材質: 塗層硬質合金刀片是鋼材車削粗加工和精加工的標準選擇。陶瓷刀片用於硬化材料的高速精加工,而立方氮化硼刀片則用於硬度高於 45 HRC 的零件的硬車削。
CNC車削的優點
- 高維精度: 在生產條件下,CNC 車削始終保持 IT6 至 IT8 的直徑公差,精加工操作在穩定的設定和維護良好的刀具下能夠達到 IT5 的精度。
- 出色的表面光潔度: 優化的精加工參數使車削表面的 Ra 值達到 0.4 至 1.6 µm,滿足軸承座、密封表面和滑動軸承在許多應用中無需二次磨削的要求。
- 高效材料去除: 粗加工循環程序透過 G71 等預設循環程序自動執行多道次材料去除,以達到預定的輪廓,從而最大限度地提高金屬去除率,同時保持後續精加工工序的一致餘裕。
一個實際的例子是加工具有多個直徑的階梯式傳動軸。數控程序按順序對整個軸長進行粗加工,然後按照功能優先級對每個直徑區域進行精加工,首先加工軸承座,然後是密封表面,最後是間隙直徑,以確保最關鍵的表面受到的最終切削影響最小。[6]
數控螺紋加工
螺紋加工是CNC車床上技術要求最高的工序之一,它需要主軸旋轉和刀具運動精確同步,才能處理出符合尺寸和功能標準的螺旋螺紋。螺紋是工程中最常見的機械結構之一,而能夠在CNC車床上精確、一致地加工螺紋,是精密零件製造的核心競爭力。
什麼是穿線?
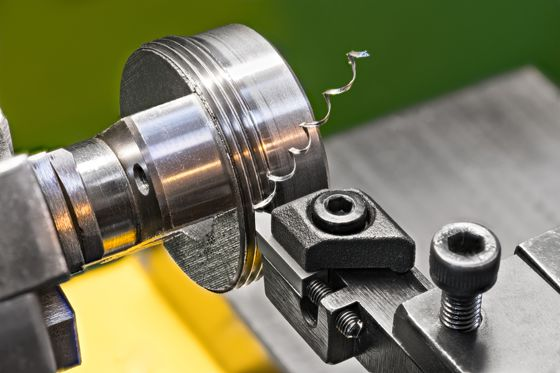
螺紋加工是一種車床加工操作,它在工件的圓柱表面上切削出具有特定形狀和螺距的螺旋槽。由此形成的螺紋輪廓可與配合的螺紋部件進行機械嚙合,從而實現緊固、調節、密封或動力傳輸等功能,具體取決於應用。與端面加工或車削不同,後兩者的刀具進給量與主軸旋轉無關,而螺紋加工要求刀具每主軸旋轉一週就前進一個螺距。任何同步偏差都會導致螺紋尺寸不準,功能上無法使用。[7]
CNC螺紋加工的工作原理
在數控車床上,螺紋加工是透過主軸編碼器和Z軸伺服驅動器之間的剛性耦合來實現的。數控控制器即時讀取主軸位置,並以精確等於預設螺距的進給速度驅動刀架。這種同步在多次切削過程中得以保持,每次切削都遵循與前一次相同的螺旋路徑,逐步加深螺紋輪廓,直至達到預設的螺紋深度。
螺紋加工過程的關鍵環節包括:
- 投球精準度: 螺紋螺紋必須符合指定螺紋形式的標準公差。螺距誤差會沿著螺紋長度累積,並可能導致無法與配合部件正確嚙合。
- 螺紋深度控制: 螺紋加工分多次進行,每次切削量逐漸減小,螺紋形狀也跟著加深。這種方法可以有效控制切削力,防止刀具偏轉導致螺紋輪廓變形。
- 進料方式: 徑向進給對稱地切削螺紋的兩側,而側面進給主要切削一側,從而降低切削力並改善切屑控制。側面進給更適用於大螺距螺紋和較硬的材料。 [8]
生產的線材類型
數控車床可加工各種標準和應用範圍內的內外螺紋:
- 外部線程: 在軸、螺栓和連接器的外徑上進行切削。常見應用包括螺紋軸端、液壓接頭和緊固件生產。外螺紋加工比螺紋加工更簡單,因為刀具進給和排屑不受限制。
- 內螺紋: 使用螺紋鏜桿加工內孔。由於刀具操作空間有限、鏜桿剛性較低以及切削過程中難以觀察和測量螺紋,內螺紋加工比外螺紋加工更具挑戰性。最小孔徑和螺紋深度決定了鏜桿的尺寸和懸伸量,這兩者都會影響加工精度。
數控車床的螺紋加工方法
數控車床有三種螺紋加工方法,每種方法都適用於不同的應用:
- 單點螺紋加工: 單一刀片即可分多次完成螺紋的螺旋加工。這種方法用途廣泛,適用於任何螺紋形狀和螺距,並可在多種材料上加工出精確的螺紋。它是精密製造中軸螺紋加工的標準方法。
- 螺紋銑削: 螺紋銑削雖然本質上是一種銑削加工,但它是在車銑複合機床上進行的,透過多齒銑刀的螺旋插補來加工螺紋。它適用於加工大直徑螺紋、硬質材料以及絲錐斷裂風險極高的盲孔。
- 竊聽: 在數控工具機控制下,絲錐被攻入預先鑽好的孔中,以便快速加工出內螺紋。攻牙對於小直徑內螺紋的小批量生產來說效率很高,但僅限於標準螺紋形狀,並且在硬切削或斷斷續續切削時容易發生刀具斷裂。
主要考慮因素
- 螺紋標準: 螺紋必須按照應用所需的正確標準進行生產。公制螺紋(ISO)、統一國家粗牙螺紋(UNC)、統一國家細牙螺紋(UNF)和管螺紋標準(NPT、BSPT)均有特定的螺距、角度和公差要求,這些要求必須正確編程和驗證。
- 刀具磨損管理: 螺紋刀片會隨著零件的加工而逐漸磨損。隨著刀片的磨損,螺紋成形精度會降低,尤其是在側面角度和頂部圓角方面。因此,在生產螺紋加工過程中,必須定期更換刀片並進行螺紋規檢查。
- 程式準確率: 在基於FANUC控制系統的程式中,諸如G76之類的螺紋加工循環需要正確輸入螺距、螺紋深度、進給角度和加工次數。這些參數的程式錯誤會導致螺紋外觀看似合格,但無法通過量規檢驗。 [9]
一個典型的例子是工業流體系統用螺紋管件的生產。每個管件都需要按照 NPT 或 BSPT 標準加工外螺紋,其中錐形螺紋無需額外的密封件即可實現機械嚙合和壓力密封。螺距精度和螺紋側面角度的一致性對於確保使用過程中連接的密封性至關重要。
結語
數控車床加工由四個相互依存的操作組成:端面加工、車削、螺紋加工和切槽。每個操作都服務於獨特的幾何和功能目的,但又都不可或缺。端面加工確定軸向參考,車削確定圓柱形狀,螺紋加工則形成將組件牢固連接的機械嚙合特徵。這些操作按照預先設定的順序在一次裝夾中完成,從而確保精密零件製造所需的尺寸精度、表面品質和功能可靠性。
深入了解每道工序的價值在於能夠規劃和優化整個加工流程。正確的參數選擇、合適的刀具以及每個階段嚴格的製程控制,決定成品零件是否符合規格要求,還是需要重做。在生產環境中,一致性和效率同等重要,因此,掌握這四項核心車床操作技能在今天仍然至關重要。
參考
Aresco, R. (2024年2月23日).伊利理工學院. 伊利理工學院. https://erieit.edu/introduction-to-cnc-turning/
計算機數控-概述 | ScienceDirect 主題。 (2014)。 Sciencedirect.com。 https: //www.sciencedirect.com/topics/engineering/computer-numerical-control
桂國(2025年1月11日)。車床螺紋加工綜合指南 - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/comprehensive-guide-to-threading-on-a-lathe-methods-techniques-and-step-by-step-processes/
桂剛(2026年1月6日)。端面銑削如何實現真正平整的CNC加工表面? - WMTCNC工業有限公司。 WMTCNC工業有限公司。 https ://cncwmt.com/qa/how-does-face-milling-deliver-truly-flat-cnc-surfaces/
Imran , M。
Möhring, H.-C.、Biermann, D.、Bleicher, F.、Melkote, S. 與 Kappmeyer, G. (2025)。機械加工中的夾具和工件夾緊繫統。CIRP 年鑑,74 (2), 945–969。https://doi.org/10.1016/j.cirp.2025.04.096
Omirou, S., Charalambides, M., & Chasos, C. (2024). 先進的數控螺紋銑削:用於高效切削固定或可變螺距和半徑螺紋的綜合固定循環。國際先進製造技術雜誌,133 (5-6),2219–2233。 https ://doi.org/10.1007/s00170-024-13970-5
SINHA, SK (2010). CNC加工中心端面加工自動化.國際工程科學與技術期刊, 2 (12). https://www.researchgate.net/publication/50384400_AUTOMATING_FACING_OPERATION_ON_A_CNC_MAHINING_CENTRE
Wan, M. 和 Yusuf Altintas. (2014). 螺紋銑削過程的力學和動力學.國際工具機與製造雜誌, 87 , 16–26. https://doi.org/10.1016/j.ijmachtools.2014.07.006




