

工具状态监测 (TCM) 概述
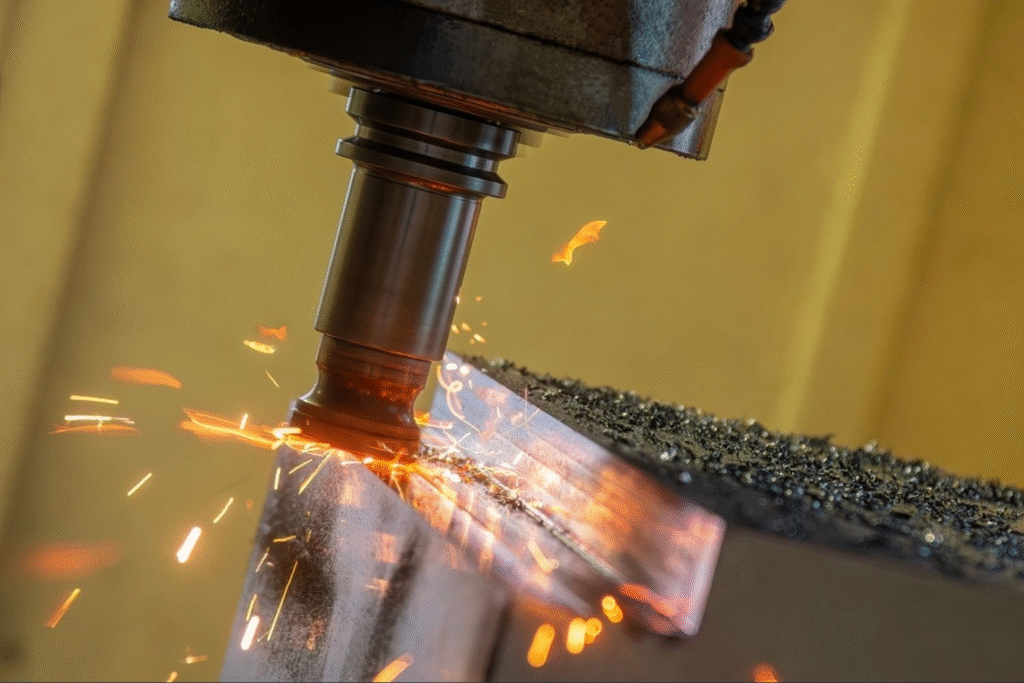
刀具状态监测 (TCM) 通过系统地检查刀具在加工(尤其是数控铣削)过程中的性能,来监测刀具的运行状况,从而检测刀具何时因磨损、断裂或崩刃而达到使用寿命终点。TCM 集成了多种传感器,包括切削力传感器、振动传感器、声发射传感器,甚至光学图像传感器,能够实时判断何时需要更换刀具或调整刀具,从而提高零件质量,减少机床停机时间,最终优化刀具成本。
刀具监控 (TCM) 与机床状态监控 (MCM) 有所不同。MCM 通过监测主轴振动、电机电流或温度等参数来监测机床(例如轴承、主轴、驱动电机和机床结构)的健康状况,以防止与机床相关的故障并维护系统的整体健康。而刀具监控则仅关注切削刀具的状态及其对加工过程的影响;机床监控旨在保持“机床”的健康状态,而 TCM 则旨在保持“刀具”的健康状态。TCM 和机床监控都是智能制造的重要组成部分;然而,它们各自旨在利用不同类型的传感器和诊断方法来监测和诊断不同类型的故障。
刀具磨损基础知识
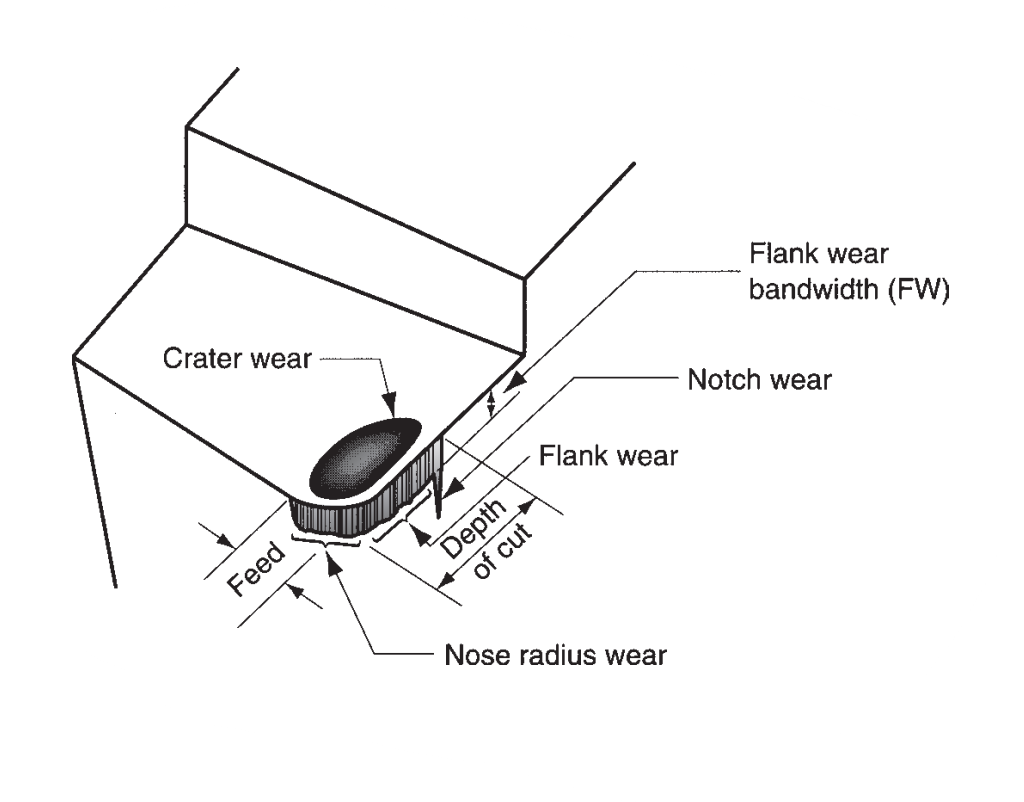
后刀面磨损是刀具后刀面与加工表面接触处最常见的磨损类型,随着时间的推移会造成侵蚀。月牙洼磨损发生在切屑与刀具前刀面的接触处,由于高温以及切屑与刀具之间的相互作用而形成凹陷。除了这两种磨损类型外,还有其他几种磨损类型,例如崩刃(由于热冲击或机械冲击,切削刃上脱落的小切屑);粘着(工件材料粘附在刀具上并脱落,同时带走部分刀具材料);扩散(工件中的原子在极高温度下迁移到刀具中);以及塑性变形(由于过热或过压导致刀刃发生永久变形)。
磨损可分为四个阶段。第一阶段称为“磨合期”,这是切削刃磨损的初始阶段,此时切削刃开始稳定下来,磨损程度较轻。磨合期结束后,进入第二阶段,称为“稳定期”。在此阶段,切削刃的磨损进程相对稳定。然而,如果切削条件恶化(例如,温度升高、冷却减弱等),切削刃将进入第三阶段,即“快速磨损期”。此阶段的特点是切削刃持续加速磨损,最终进入第四阶段,即“严重磨损期”。在严重磨损期,切削刃将发生灾难性失效(刃口失效)和/或严重崩刃,导致刀具报废。
磨损速率取决于切削参数和刀具材料特性。切削速度的提高会导致刀具温度升高,从而加速扩散磨损和粘着磨损。进给量和/或切削深度的增加会增加刀具的机械载荷,从而加速磨粒磨损和崩刃。工件材料的硬度和磨蚀性也会显著影响磨损,因为这两种特性都会增加摩擦接触、热载荷和机械应力。
刀具磨损监测方法
直接法
下面列出的两种直接刀具磨损测量技术,不是使用接触式传感器来测量刀具磨损情况,而是使用机器视觉或光学测量技术,通过观察切削刀具边缘或刀尖的图像,并分析图像来判断切削刀具是否磨损,从而直观地确定刀具磨损情况。
- 基于光学/视觉的技术
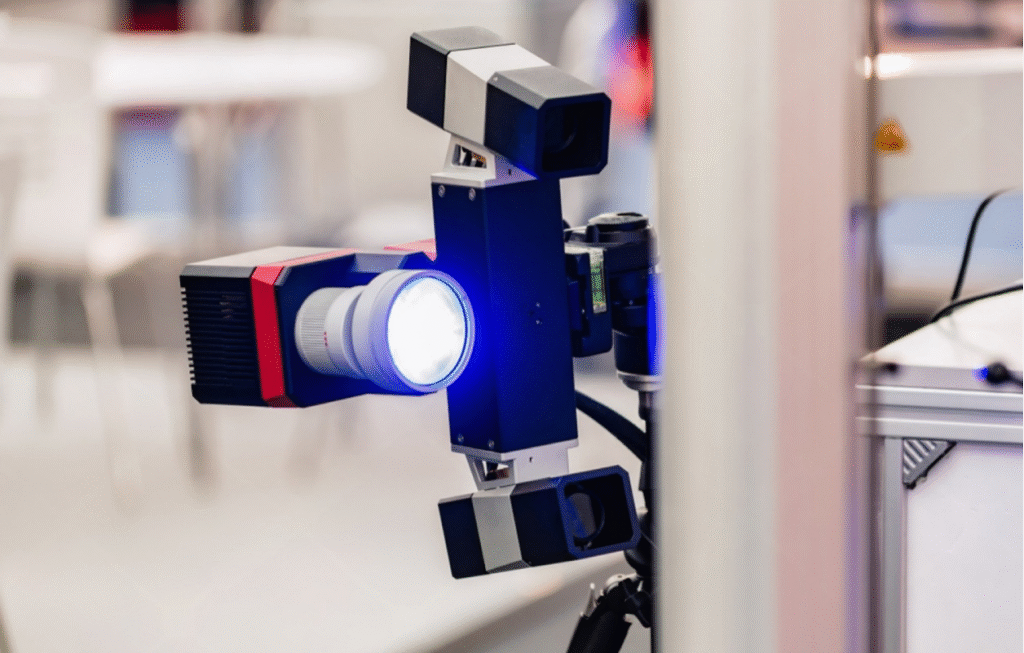
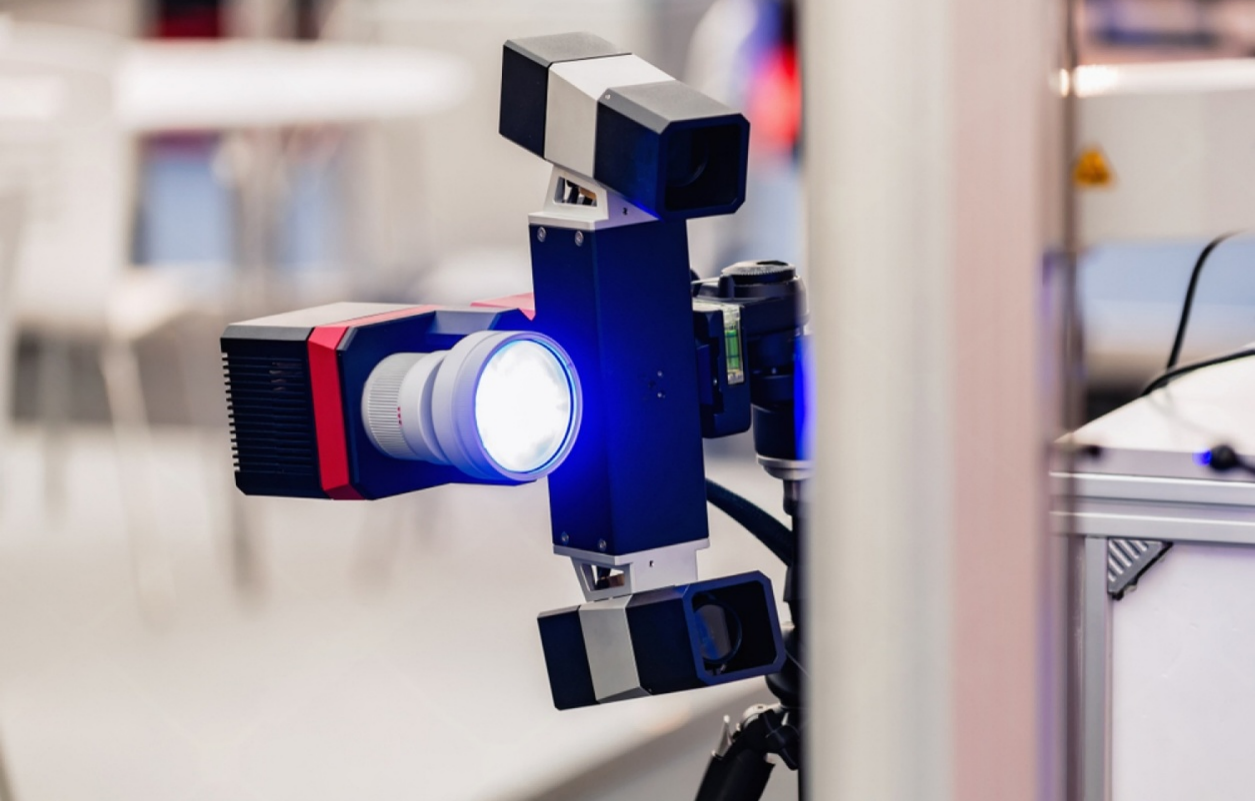
机器视觉系统在铣削加工之前或之后,于刀具的刃口、刀尖或侧面拍摄高分辨率图像,并分析这些图像以确定刀具的磨损特征,包括侧面磨损宽度、崩刃或刃口圆角。由于此类测量系统不与刀具接触,因此不会影响加工过程,可以安装在数控主轴内部,也可以添加到直接安装在机床上的摄像头中,用于过程监控。许多此类系统采用简单的图像处理技术,例如边缘检测或基于阈值的图像分割,来识别刀具上的磨损区域。由于摄像头和照明系统的进步,这类系统通常比其他传感器系统更经济,并且可以改装到现有的智能制造或工业4.0配置中。
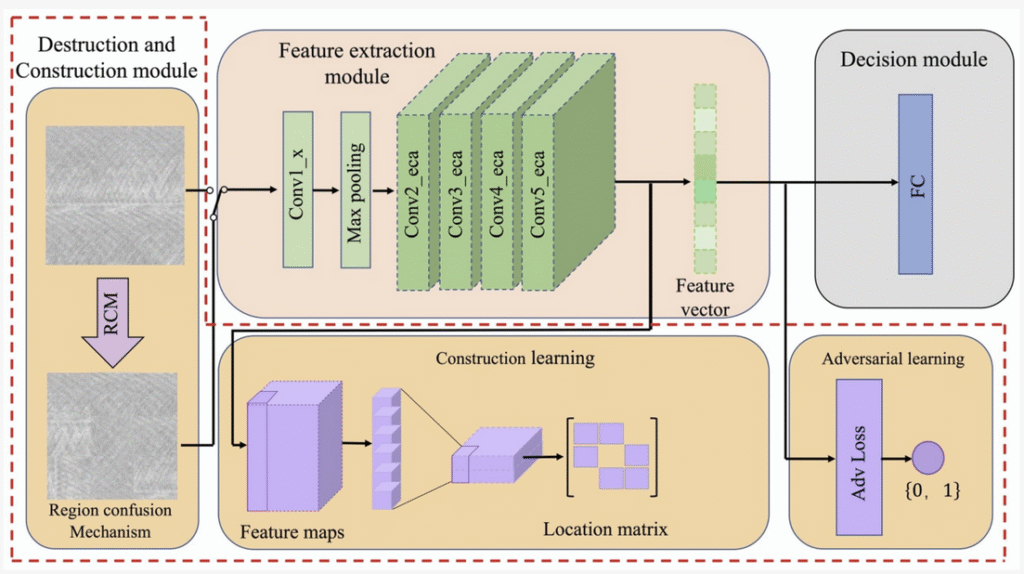
- 表面纹理分析和细粒度图像分类(ECADCL)
另一种直接测量刀具磨损的方法是分析切削刀具加工后的表面。随着切削刀具变钝,加工表面的纹理会发生变化。具体做法是拍摄切削刀具加工后的表面图像,然后应用先进的图像分类技术来推断刀具的磨损状态。ECADCL(高效通道注意力破坏与构造学习)是该技术的一个例子,它是一种能够识别表面纹理细微差异并据此对磨损状态进行分类的学习技术。
优势
- 非接触式的刀具磨损测量方法不会干扰加工过程的机械操作,也不会缩短传感器的使用寿命,这意味着基于视觉的刀具磨损测量方法不会影响机械操作。
- 与传统的重型传感器仪器相比,基于视觉的工具磨损测量方法通常成本较低;许多方法只需要标准的现成相机、照明设备和计算机软件。
- 基于视觉的刀具磨损测量方法也具有灵活性,可以轻松集成到现有的数控设备中;例如,可以在机器的换刀区域添加摄像头,或者安装在机壳内,以便在切削间隙对刀具进行现场检查。
间接方法
与直接目视检查相比,间接刀具磨损监测(TCM)利用传感器数据来判断刀具状态,且不会中断加工过程。该方法分析随着刀具磨损而变化的传感器数据,从而持续实时地确定刀具的磨损量。
- 基于传感器的监控
可用于此目的的物理传感器数据种类繁多。例如,振动传感器可以测量刀具主轴系统的动态特性随时间的变化。力信号和电机电流信号也可以测量刀具磨损时,由于磨损导致机床阻力增大,所需能量的增加情况。此外,声发射 (AE) 传感器可以测量切削过程中产生的高频应力波和微裂纹,这些信号对刀具磨损的早期阶段非常敏感。最后,声音和温度信号可以提供有关切削条件的额外数据。虽然每种传感器都有其优势,但由于噪声和加工过程的复杂性,仅使用一种传感器可能不够可靠。
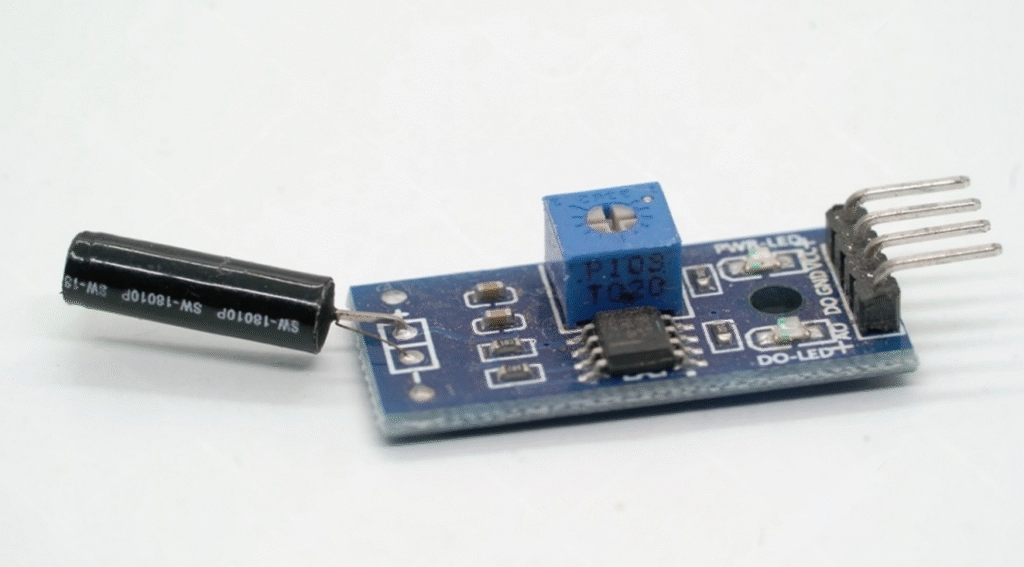
振动传感器
- 多传感器融合提高可靠性
为了最大限度地减少单传感器系统的局限性,多传感器数据融合利用来自多个数据源(例如声发射、振动和声音)的数据,构建更可靠、更精确的监测系统。这使得不同数据源能够交叉验证信息,从而降低由噪声或其他瞬态事件(这些事件可能仅影响一种传感器)导致的误报率。最终,多传感器数据融合系统能够提供更完整的加工过程信息,从而显著提高诊断的可靠性。
- 数据融合方法
数据融合主要可以在三个层面上进行:
- 信号级融合:在提取特征之前,将来自各个传感器的原始数据进行融合。一种新型的信号级融合方法是角度矩阵成像,该技术将多传感器时间序列数据(例如,来自声发射和振动传感器的数据)转换为二维灰度图像。角度矩阵成像保留了数据之间的时间关系,并为训练基于图像的深度学习模型以对融合数据进行分类提供了一种强大的方法。
- 特征级融合:从每个传感器的原始数据中提取各个特征(例如,统计特性或频率分量)。然后将这些特征向量合并成一个单一向量,并将其输入到分类算法中。
- 决策级融合:每个传感器数据流均由单独的模型独立处理,以生成单独的磨损预测。最终决策通过融合各个预测结果得出。融合各个预测结果可以使用多种技术,包括投票机制或元分类器。
数据驱动方法
人工智能正在革新数控铣削行业,它利用机器学习和深度学习技术,打造预测智能,取代传统的被动式维护模式。人工智能在数控铣削中的应用,实现了从机床数据中自动提取特征,使企业能够以前所未有的精度预测刀具故障。
利用卷积神经网络 (CNN) 和长短期记忆 (LSTM) 网络等强大模型,当今的系统能够从大量传感器数据中提取有意义的特征。结合注意力机制的深度残差网络(其工作原理类似于“智能缩放”功能),可以自动识别振动、声发射和电流信号中的关键趋势或模式,同时识别并消除无关的背景噪声。因此,这些系统能够实现高度精确的实时工具状态评估。
这些基于人工智能的方法整合了多种传感器数据源,这是其主要优势之一。这使得所有相关数据能够被整合为对切削刀具健康状况的单一、全面的评估。此外,它还支持通过学习(自适应学习)实现持续改进。换句话说,系统会根据实际操作中收集的新数据不断提升其预测能力。该技术为评估切削刀具在不同工况(不同材料和加工参数)下的性能提供了一种可靠的方法。
无论是车削、钻孔、磨削还是铣削加工,结果都显而易见:企业可以非常准确地(准确率超过 90%)预测刀具何时失效,最大限度地减少计划外停机时间,并通过防止零件浪费和代价高昂的刀具故障来节省资金。因此,实施预测性维护策略不再是可有可无的,而是当今制造环境中提高生产效率和延长刀具寿命的必要组成部分。
深度学习和智能监控系统
深度学习为数控铣削刀具磨损监测带来了显著的改进,催生了新一代智能系统,其性能远超以往任何一代刀具磨损监测系统。目前应用最广泛的方法是利用深度残差网络结合注意力模块;例如,卷积块注意力模块(CBAM)就融合了这两种方法的优势,使智能系统能够自动选择传感器数据中最关键的特征,并忽略无关(噪声)信息,从而显著提高诊断精度。
另一项重大改进是将时间序列传感器数据(振动、声发射和电流传感器)转换为二维矩阵,将信号表示为“视觉图像”。当这些矩阵信号由卷积神经网络 (CNN) 处理时,CNN 会将信号视为“模式”进行处理,从而实现大量手动方法无法完成的自动特征提取。
该自动化流程通过高精度分类,能够准确区分刀具磨损状态(初始磨损、正常磨损、快速磨损和严重磨损),并通过直接处理多传感器数据,实现卓越的稳健性和准确性,识别率超过 90%。这为您提供了一个可靠的、数据驱动的预测性维护基础,可最大限度地减少计划外停机时间,并保护您的设备免受严重损坏。
工业应用及效益
- 利用实时数据进行预测性维护:人工智能驱动的多传感器检测实时识别工具性能,并通过识别磨损或即将发生的故障迹象(在它们发生之前),实现立即采取行动。
- 减少浪费和优化工具使用:预测工具何时会发生故障,可以最大限度地发挥其使用潜力,最大限度地减少工具需要更换的次数,从而减少因故障或无法正常工作的工具而产生的浪费。
- 提高生产的一致性:保持生产过程中使用的工具的一致性,可以保持所生产产品的一致性,提高产品的整体质量,并最大限度地减少差异。
- 智能制造系统的基础技术:上述技术是工业 4.0(智能制造系统)的关键组成部分,能够执行数据驱动的预测性维护,并实现计划维护的自动调度。
挑战与局限
- 数据质量和数据量:所用数据的质量对于有效监测至关重要。然而,传感器“噪声”(输出的随机波动)会降低数据质量。此外,早期或极端磨损阶段的数据量远小于刀具正常磨损阶段的数据量,这可能导致模型难以识别刀具的所有状态。
- 计算需求高:虽然像深度残差网络这样的模型在识别工具状态方面具有很高的准确率,但它们对处理能力的要求很高。为了使这些模型达到可接受的性能,公司通常需要投资购买先进的图形处理器 (GPU),而现有硬件可能无法满足这一需求。
- 泛化能力有限:针对特定应用训练的模型通常无法推广到其他应用场景。因此,如果将用于监测立铣刀磨损的同一模型用于监测钻头磨损、新型材料磨损,甚至新型数控机床磨损,除非花费成本和精力重新训练模型,否则可能会导致结果精度降低。
- 系统安装/集成:由于在各种数控机床上安装传感器和数据采集硬件的复杂性、侵入性和高昂成本,将现代监控系统的改造系统集成到各种类型的数控设备中可能极具挑战性。因此,这项技术在许多行业难以得到广泛应用。
结语
刀具磨损检测已成为智能制造的核心组成部分,它为数控加工(CNC铣削)提供了一种更智能、数据驱动的方法。结合尖端传感器技术(声发射、振动、杂散磁通、电流)以及当今监测工具的人工智能 (AI) 和深度学习功能,实现了预测性加工和自适应加工。现代刀具磨损监测系统能够检测刀具的磨损状态并预测其失效时间,从而实现主动预防措施。智能制造正是通过这些预测性和自适应加工能力来实现其最终目标:提高加工精度,大幅减少计划外停机时间和刀具成本,并提高整体生产率。这些进步推动了数控加工的智能化发展,并将数控加工的效率和可靠性提升到了新的高度。




