


表面粗糙度是反映加工零件表面微观几何误差的重要技术指标,也是检验加工零件表面质量的主要依据;其合理性直接关系到加工零件的质量、使用寿命和生产成本。表面粗糙度是指表面纹理上细小的微观不规则性,由粗糙度、波纹度和形状三个要素构成。

计算机数控 (CNC) 加工服务能够有效控制零件的公差。制造业的精度标准越高,所需的公差值就越小。反之,公差越大,所需的精度就越低。当需要特定的表面粗糙度值时,很少采用后处理方法。这是因为这些工艺难以控制,并且会影响零件的尺寸公差。
但是,在数控加工中,表面粗糙度和公差水平之间究竟存在怎样的关系呢?为了找到答案,请继续阅读,探索它们之间的联系。在深入探讨之前,了解表面粗糙度的测量方法至关重要。
测定粗糙度的方法
可用于粗糙度测量的设备种类繁多。但这里主要介绍两种测定粗糙度的方法。
- 接触类型
- 非接触式
让我们深入分析这些技术。接触式分析是指测量设备的某个部件在实验过程中与待测表面实际接触。但是,在接触式测量中,尖锐的触针尖端可能会损坏表面,尤其是柔软的表面。因此,这些测量的法向载荷必须足够低,以确保接触应力不超过待测表面的硬度。目前,带有电子放大功能的接触式触针仪器最为常用。国际标准化组织 (ISO) 建议将触针技术作为参考测量的常用方法。
一种基于双光束光学干涉原理的非接触式光学轮廓仪于1983年发明,目前广泛应用于电子和光学领域,用于测量光滑表面。原子力显微镜本质上是一种纳米轮廓仪,可在超低负载下工作,于1985年问世。它可以测量表面粗糙度,横向分辨率从微观尺度到原子尺度均可实现。
这套设备常用于研究中,以量化极高的横向分辨率粗糙度,尤其是纳米级粗糙度。实验室中还演示了许多其他方法,但这些方法从未商业化应用,或仅用于特定领域。根据所涉及的物理原理,我们将这些技术分为六类:
机械触针、光学、扫描探针显微镜(SPM)、流体、电学和电子显微镜方法。
那么,这些表面粗糙度测量流程究竟是如何运作的呢?让我们详细探讨一下。
机械触针法
该技术以恒定速度记录并放大测针在待测表面上的垂直运动。仪器由带有测针尖端的测针测量头和扫描机构组成。它通过Y轴丝杠沿Y轴方向以5米的步进移动,同时在X轴方向采集二维扫描图像。该技术用于精确定位样品,并生成三维图像。
光学方法
根据这项研究,目前已采用多种光学方法测量表面粗糙度。
总体评估可使用光学显微镜进行,但光学显微镜只能提供定性数据。几何方法和物理方法是两种光学方法。锥形切片和光切片是两种几何方法。镜面反射和漫反射、散斑图案和光学干涉是物理方法的例子。
扫描探针显微镜(SPM)方法
扫描探针显微镜(SPM)是一类基于扫描隧道显微镜(STM)和原子力显微镜(AFM)的设备。扫描探针显微镜是首个用于获得固体表面原子级分辨率三维图像的技术。
扫描隧道显微镜 (STM)
扫描隧道显微镜(STM)的工作原理很简单。将一个尖锐的金属探针(隧道结的一个电极)靠近待探测表面(另一个电极),使隧道电流在0.2至10 nA范围内变化,该变化可在合适的电压(10 mV至2 V)下进行定量测量。在0.3至1 nm的距离内,探针在表面上进行扫描,同时测量探针与表面之间的隧道电流。
原子力显微镜(AFM)
原子力显微镜(AFM)结合了扫描隧道显微镜(STM)和触针轮廓仪的原理。在AFM中,为了感知探针与样品之间的距离,它测量的是样品与探针之间的作用力,而不是隧道电流。利用压电扫描器移动样品,使悬臂梁末端的尖锐探针与样品表面接触。这种工作模式被称为“排斥模式”或“接触模式”。原子力显微镜是一种纳米轮廓仪,可以处理非常小的样品。该方法能够以从微观到原子尺度的横向分辨率确定表面粗糙度。这种方法最常用于以极高的横向分辨率测量粗糙度,例如纳米级粗糙度。
流体方法
这些技术主要用于持续评估(质量控制)操作。由于它们无需接触表面且速度极快,因此可以提供与粗糙度相关的数值数据。液压测量法和气动测量法是两种应用最广泛的技术。
电法
该技术利用了基于并联电容器原理的电容法。两个导电元件之间的电容与其面积和介质的介电常数有关,但与其间距成反比。对于各种确定性模型,计算粗糙表面和光滑圆盘之间的有效电容相当简单。有效电容可以看作是不同高度上若干小元件面积的总和。表面粗糙度会影响光滑圆盘表面和待测表面之间的电容。基于此原理,市面上已有商用仪器。连续检测过程也采用了电容法。
电子显微镜
反射式和复制式电子显微镜均可揭示宏观和微观表面特征。然而,它们存在两个主要缺点:首先,难以获得可量化的数据;其次,由于其固有的视野有限,它们只能显示少数表面粗糙度,而表面接触的关键在于它涉及大量相互作用的表面粗糙度。
最终选择的测量方法高度依赖于用户的应用场景。基于镜面反射、漫反射或散斑图案的测量方法常用于过程检测操作。而对于信息量要求较低的连续检测(质量控制)活动,则可采用流体或电学技术。
国家数控加工公差标准
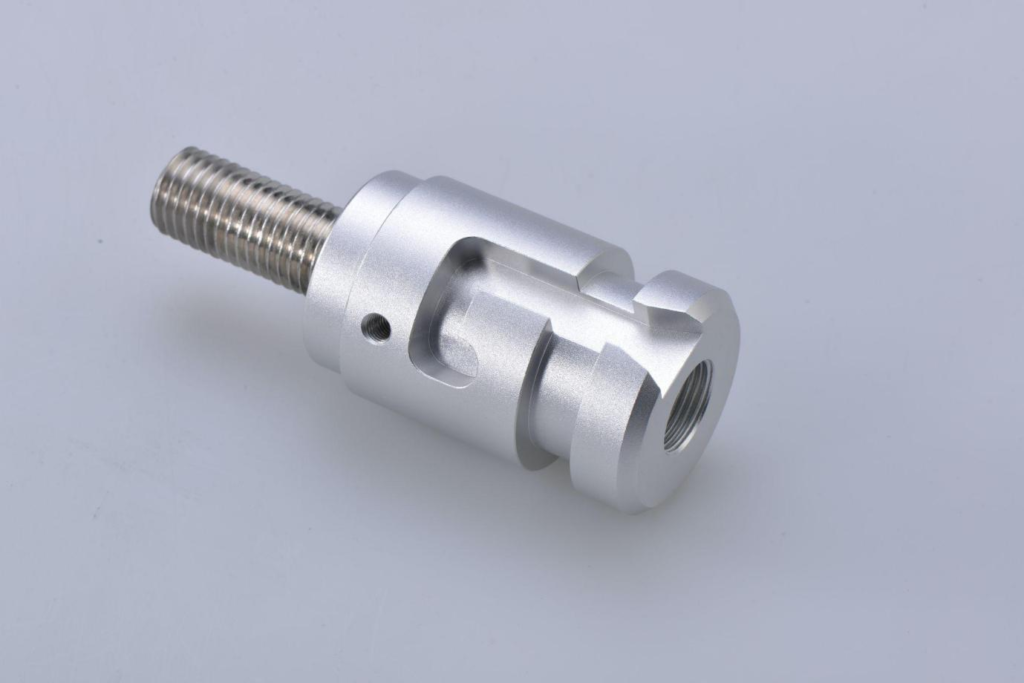
照片由Mastars拍摄,来自Unsplash
零件尺寸偏差可能由多种原因造成,包括零件材料和加工工艺等。因此,在设计阶段会为零件设定加工公差——即零件尺寸允许的偏差范围。
那么,什么是加工公差?它们为何如此重要?继续阅读,了解如何选择与数控加工相关的公差原则。
零件上的每个特征都有其尺寸和几何形状。零件的功能受到尺寸和几何属性(形状、方向和位置)变化的约束,一旦超出这些约束,就会影响其功能。大多数检测人员使用最小区域法来计算形状公差,该方法旨在最小化数据点与参考特征之间的最大误差。
美国国家标准协会(ANSI Y14.5 M-1982)制定了国家尺寸标注和公差标准(GD&T Y14.5 标准)的标准化方法。该标准旨在提高工程图纸上公差标准的使用率,使其成为一种有效的沟通工具。
为确保所有特征的尺寸和几何形状均符合规范,图纸上的公差标注必须完整,即车间或检验部门不得有任何假设或主观判断。使用通用的尺寸和几何公差有助于确保满足这一要求。
由于无法直接从派生特征上采样点,因此需要使用形状公差标准来规范派生项。这些点必须通过从外部采样点计算得出。但是,如何为数控加工选择合适的公差呢?
几何尺寸和公差(GD&T Y14.5 标准)有助于设计人员和制造商沟通公差信息。遗憾的是,目前尚无用于验证公差规范的标准。
如前所述,不同的材料和加工工艺需要不同的公差。这意味着加工公差并非完全“标准”。然而,一些制造商针对特定应用制定了相应的规则。
有些机械加工厂要求客户提供公差要求,如果客户不提供,他们要么拒绝加工该零件,要么采用标准公差,例如±0.005英寸(0.127毫米)。实际公差可能大于或小于0.005英寸。

ISO 2768 允许的几何公差
耐受性注意事项
因此,CNC加工中应考虑哪些公差预防措施?计算公差时需要考虑许多重要方面。以下将对此进行讨论;
- 材料:世上没有完全相同的两种材料,有些材料比其他材料更容易加工。为了确定公差,必须考察材料的热稳定性、硬度、刚度和耐磨性。
- 加工技术:由于某些加工工艺比其他工艺更精确,因此所采用的加工类型会对最终产品产生重大影响。
- 精加工和电镀:在电镀和精加工过程中,会在零件表面添加少量材料,这可能会改变零件的尺寸,从而需要不同的公差。
- 成本:如果严格限制公差,这项技术的成本会更高。为了保持成本效益,保持精确的公差至关重要。务必确保公差精确,但又不能过于精确。

照片由Daniel Smyth拍摄,来自Unsplash
公差类型
您了解ASME针对机械加工目的对不同类型的公差进行分类吗?
几何尺寸和公差(GD&T)通常规定了五种类型的公差:
- 形状公差:决定零件形状的基本几何公差。
- 轮廓公差:设定一个曲面的边界,曲面的组成部分必须包含在该边界内。
- 方向公差:确定形状相对于参考的方向。
- 位置公差:表示特征相对于参考点的位置。
- 跳动:当零件绕轴旋转时,需要指定目标特征的跳动波动。

数控加工表面粗糙度
在为您的项目选择合适的表面粗糙度时,需要考虑多种因素。根据产品的应用、所需的耐用性、产品是否需要抛光或喷漆、尺寸精确度的重要性以及项目预算,所需的平均粗糙度 (Ra) 可能更高或更低。
在相同的尺寸公差下,不同数控机床对加工零件表面粗糙度的要求各不相同。这关系到合作的稳定性。针对不同类型机床的机械零件设计和制造,加工零件的稳定性和互换性标准也各不相同。
但机械加工有哪些不同的类型?又该如何入门呢?让我们一起来了解一下这个不断发展的领域。现有的机械零件设计手册中涵盖了以下三种类型:
数控加工中的表面粗糙度会影响加工件与其周围环境的相互作用。典型的数控加工成品表面触感光滑,平均粗糙度为 Ra3.2,但刀具留下的加工痕迹清晰可见。大多数零件都可以采用这种粗糙度进行加工,但在某些情况下,更光滑的表面是必要的。例如,在制造滑动零件时,更光滑的表面可能更有优势,因为它能减少零件间的摩擦,提高耐磨性能。
第一种方法主要应用于对配合稳定性要求极高的精密机械。在运行过程中或连续装配后,加工零件的磨损极限不得超过零件尺寸公差的10%。这种方法主要应用于极其重要的加工零件的摩擦表面,例如气缸内表面、精密机床主轴颈、坐标镗床主轴颈以及其他满足特殊要求的精密刀具。
另一种则用于典型的精密设备,这类设备对配合稳定性要求很高,机械部件磨损极限不超过加工零件尺寸精度的25%,并且需要非常紧密的接触面。机器、工具、与滚动轴承配合的表面、锥形销孔以及高速运动的接触面都是其应用实例。
第三种类型主要用于通用机械,其中机械零件的磨损极限不得超过尺寸公差值的50%,并且没有相对运动零件的接触面,同样,也没有紧密表面、键和键槽的工作面;相对运动速度较低的接触面以及支架孔、衬套、带轮轴孔的工作面、减速器等。
照片由Mastars拍摄,来自Unsplash
粗糙度和公差之间的关系
那么,在计算机数控 (CNC) 加工中,粗糙度和公差之间有什么关系呢?
最常用的表面粗糙度应与公差等级相符。
如果对机械部件的尺寸精度要求越低,则应降低其表面粗糙度值。然而,在正常情况下,两者之间并无必然的功能联系。某些机械和仪器对表面光滑度要求很高,例如:把手、手轮、卫生设备、食品机械以及表面形状发生变化的机械部件。
这意味着表面粗糙度要求高,而尺寸公差要求低。通常情况下,对于有尺寸公差要求的数控加工工件,其公差等级与表面粗糙度值之间存在合理的关联性。
根据一些机械零件设计手册和专著,有很多计算公式可供使用。这些公式描述了机械零件表面粗糙度与尺寸公差之间的关系。您可以查阅公式列表进行选择。
当你真正阅读时,你会发现使用了相同的经验公式,但数值却有所不同。这可能会让对该领域知识非常有限的人感到困惑。同时,这也使得机械零件加工中表面粗糙度的选择变得更加复杂。
数控机床公差原则的选择
计算机数控 (CNC) 加工对精度要求极高。在这个行业,即使是毫米级的误差也可能导致重大错误。遗憾的是,没有任何机器能够始终保证 100% 的精度。
那么,数控加工应该采用什么样的基本公差原则呢?让我们一起来探讨一下。
众所周知,公差是对数控加工零件精度的控制。螺纹、切口和管道等数控加工零件都有标准公差。各种应用都需要符合标准的数控加工零件公差。如果客户未指定公差等级,大多数数控铣削服务会提供±0.1毫米的公差,这也是机械工程师规定的典型数控加工零件公差标准。制定数控加工公差的全球最常用标准组织包括国际标准化组织(ISO)、美国机械工程师协会(ASME)等。接下来我们将深入探讨这些标准。
基本上,国际标准化组织(ISO 2768)标准分为两部分,每一部分都旨在通过建立精度等级作为一般规则来简化图纸:
- 一般公差:其等级描述为:f-精细,m-中等,c-粗糙,v-非常粗糙(针对线形和角度尺寸)。
- 几何公差;公差等级 H、K 和 L 为具有不同精度级别的特征建立几何公差。
例如,图纸可以指定为符合国际标准化组织ISO 2768-mK标准,这意味着它必须符合第 1 部分“中等”和第 2 部分“K”级公差的限制。您可以通过包含 ISO 2768 规范来简化图纸,而无需为每个尺寸和特征指定公差。
该标准由一般性指导原则构成,因为在某些情况下,零件尺寸所需的公差可能比 ISO 2768 定义的公差更严格。这种情况很常见,因此请查看图纸标题栏中的一般公差要求,并记下任何特殊的零件规格或项目要求。
美国机械工程师协会(ASME Y14.5)标准规定了几何尺寸和公差符号、定义和规范。该标准的目的是确保在机械部件的设计和制造过程中,能够清晰地提供详细信息。
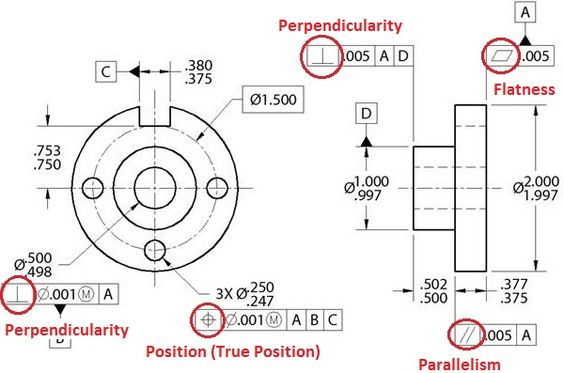
它主要告诉制造人员和设备,零件的每个受控特征需要达到怎样的准确度和精确度。在工程图纸和计算机生成的三维实体模型中,几何尺寸公差 (GD&T) 使用符号语言来表达标称几何形状及其允许的偏差。

公差的选择取决于生产工艺。通常情况下,公差越大,成本越低。过大的公差选择会带来潜在和实际的性能故障、服务质量下降、功能缺陷以及外观不佳等风险。极限公差是最实用且应用最广泛的公差控制方法。它允许对一系列测量值任意选择公差,并确保良好的配合,但并未考虑生产成本。
确定公差的标准方法并不能直接实现成本和公差的最大化。它们的主要目的是在保证设计可行性的前提下定义公差,并且最好是成本最低。
底线
那么,在数控加工中,表面粗糙度和公差水平之间究竟存在怎样的关系呢?
零件表面的平均纹理质量用表面粗糙度来衡量。通常采用与公差等级相符的表面粗糙度。机械零件的尺寸精度要求越低,其表面粗糙度值也越低;然而,在正常情况下,两者之间并无必然的功能联系。
国际标准化组织 (ISO) 和美国机械工程师协会 (ASME) 是两个最常见的国际标准组织,它们负责确定数控加工的公差。常见的“加工后”数控加工表面光滑,平均粗糙度为 Ra3.2。如果无法获得此类表面,则使用标准公差 ± 0.005 英寸(0.127 毫米)。




