


什么是表面粗糙度?
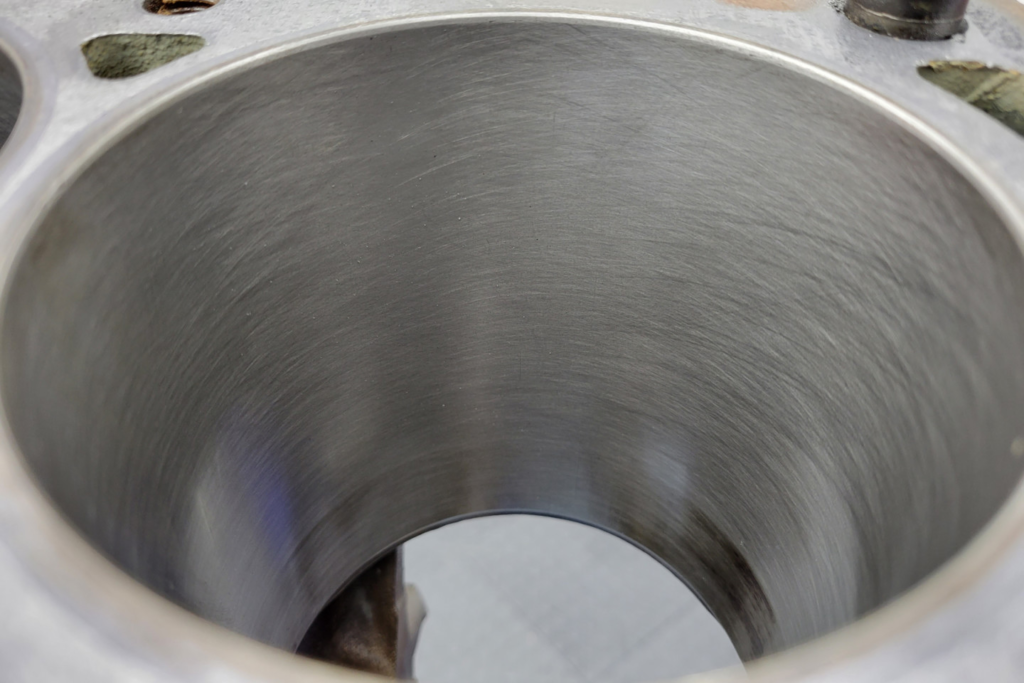
数控加工中的表面粗糙度是指切削过程中加工表面上产生的微小缺陷。它是影响零件性能、配合和外观的关键指标。表面粗糙度的测量单位为微米(µm),通常采用算术平均粗糙度(Ra)或平均峰谷高度(Rz)来衡量,以满足设计要求。
关键表面粗糙度参数
在数控加工中,精确量化表面纹理对于零件的性能、寿命以及装配过程中的配合至关重要。以下是描述和控制表面粗糙度最常用的参数:
Ra(算术平均粗糙度)
Ra(算术平均粗糙度)的计算方法是:取特定采样长度内表面轮廓线与平均线偏差绝对值的平均值。数学上,Ra 可以用连续形式表示为:
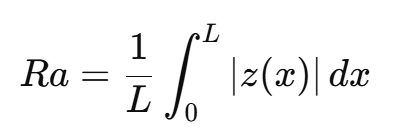
其中 z(x) 表示位置 x 处的偏差,L 为采样长度。Ra 值能够用一个数值来表征表面的整体光滑度,因此常被选作航空航天、汽车和消费电子等众多行业中通用质量控制和表面美观度的指标。
Rz(平均最大高度)
Rz,即剖面平均最大高度,包括采样长度内的五个最高峰和五个最深谷,它是通过对这十个极端值的峰谷高度取平均值来计算的:
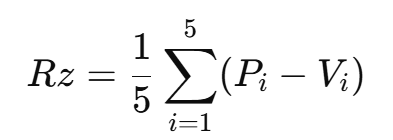
其中 P <sub>i </sub> 为选定的峰值高度,V<sub> i </sub> 为谷值深度。Rz 能更灵敏地测量局部表面缺陷,这对于公差要求严格的应用(例如轴承接口、密封表面、粘合层等)而言具有明显的优势,因为局部偏差可能会影响功能。
比较:Ra 与 Rz
Ra 通过对所有偏差进行平均,提供表面粗糙度的总体概览,从而以一个整体指数(0.1-6.3 µm)呈现表面质量的整体情况,但可能掩盖了重要的较大峰或谷,而这些峰或谷可能导致功能性问题。Rz 则去除峰谷高度为 10-50 µm 的端部,同时仍能捕捉到一定程度的表面扰动,这些扰动可能影响动力学或密封界面。Ra 的缺点在于,它提供的是整体“平均”光滑度,而无法捕捉到有时会造成问题的较高峰或较深谷;Rz 可以突出显示某些缺陷,但可能无法代表整体光滑度。在实践中,Ra 最常用于综合质量控制和美观性评估,而 Rz 最常用于功能性表面,因为峰谷差异可能会影响功能性能。
其他常见指标
Rt(总粗糙度)
Rt 通过定位评估长度上的最大峰值和最大谷值来量化粗糙度轮廓的总高度:
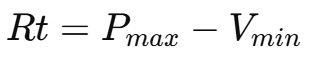
该参数能够很好地检测出偏离平坦度的极端情况,甚至有助于确保不存在任何不合格的峰或沟。在这方面,它对整体质量控制至关重要。
Rq(均方根粗糙度)
Rq,即均方根粗糙度,是偏离平均线的偏差平方的平均值的平方根:
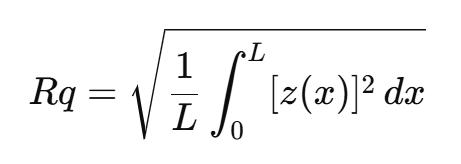
当你计算偏差平方的平均值(即计算偏差的平方)时,所得值会赋予较大的峰值和谷值更高的权重。该值最适用于精密承载表面、光学表面,以及在对表面进行微小改动对于实现目标至关重要的场合。
铺设
纹理走向定义了表面图案的主要方向,通常取决于表面加工方法(例如车削、铣削、磨削)。纹理走向并不衡量粗糙度,而是决定峰谷的主要方向;纹理走向会影响表面的摩擦学性能,并增强表面的编织纹理外观。
表面粗糙度标准及符号
在数控加工中,如果您需要精确的表面光洁度和功能性能,那么遵循国际表面粗糙度标准是最重要的。
技术图纸中采用国际标准 ISO 1302 定义表面纹理要求,该标准描述了含义清晰的图形符号和标记。您可能会看到诸如“R”表示径向纹理,“⊥”表示垂直纹理或轮廓指示器等特征,这些特征放置在零件示意图上,用于指定目标 Ra、Rz 或其他参数。
ISO 4287 定义了二维轮廓参数:Ra(算术平均值)、Rz(五个最高峰的平均高度减去五个最低谷的平均深度)和 Rq(均方根值),所有这些参数均沿一条轨迹测量;ISO 25178 更进一步,纳入了全场三维表征以及一整类面表面参数和测量值,从而定义了完整的表面形貌。制造商可以利用 ISO 4287 和 ISO 25178,为从垫片密封界面到超精密光学器件等各种应用选择最佳指标。
ISO 16610 描述了标准化的滤波程序——标准高斯滤波器、样条滤波器或快速傅里叶变换 (FFT) 滤波器——用于将短波长粗糙度与长波长波纹分离,以确保评估的一致性。使用这些滤波器,工程师和质检实验室可以直接比较来自不同仪器和测量方法的表面数据。
粗糙度等级系统
DIN ISO 1302 系统采用“N”级,提供 12 个“N”级(N1-N12),每个等级都有一个允许的最大表面粗糙度 Ra 值。使用“N”级可以确保技术图纸和制造过程中表面规格的一致性。N 级与 Ra 值之间的关系如下:
| N级 | N1 | N2 | N3 | N4 | N5 | N6 | N7 | N8 | N9 | N10 | N11 | N12 |
| 镭 (微米) | 0.025 | 0.05 | 0.1 | 0.2 | 0.4 | 0.8 | 1.6 | 3.2 | 6.3 | 12.5 | 25 | 50 |
Ra 和 Rz 之间的统计关系
虽然N级与Ra之间存在关联,但N级与Rz之间并不存在线性关系,因为这两个值的测量原理完全不同。Ra提供的是平均粗糙度,而Rz提供的是峰谷值之间的距离。
例如:
Ra 为 3.2 µm (N8) 的表面,其 Rz 值介于 11.5 - 34.7 µm 之间。
粗糙度值的增加会显著增加该范围(例如 Ra 50 µm ≈ ,Rz 156.2 - 272.6 µm)。
转换工具和图表
虽然 Ra 和 Rz 之间没有统计学上的关系,因此无法进行精确的 Ra↔Rz 转换,但有一些在线转换工具(例如 Rz-Ra 计算器)可以根据经验数据提供转换范围数据。这些工具:
- 它们用于将 Rz 转换为 Ra 范围并分配 N 等级。
- 强调这些值(例如 Rz ≈ 7×Ra)只是一个经验法则,不适用于工程规范。
为了保证测量精度,请使用图纸上的参数进行测量,而不是转换为 Ra 或 Rz。
测量技术
数控加工中表面纹理的精确表征依赖于一系列测量技术,这些技术的选择部分取决于工件尺寸和/或特定材料。关键的测量技术种类繁多,从常用的触针式(接触式)轮廓测量法到探针式测量法,以及光学测量技术,每种技术都有其独特的优势,能够可靠地采集数据,从而实现质量控制和功能性能评估。
接触轮廓测量法(触针法)
接触式轮廓仪使用金刚石或蓝宝石尖端的触针,该触针与表面接触并跟随表面轮廓移动。触针的垂直位移被转换为电信号,用于计算表面轮廓的二维粗糙度。典型的触针尖端半径约为 2–10 µm,垂直位移分辨率可达亚纳米级,非常适合测量 Ra 和 Rz,并符合相关标准。
非接触式方法
非接触式技术利用光或激光三角测量、共聚焦显微镜和光学干涉测量来绘制表面形貌图,且无需与工件接触。非接触式技术尤其适用于可能受损的软表面。高度变化的三角测量扫描使用两束倾斜的激光束,而共聚焦和白光干涉测量则利用空间滤波和干涉原理来克服惯性测量的干扰,从而实现纳米级的垂直分辨率。
原子力显微镜(AFM)
原子力显微镜(AFM)利用纳米级悬臂探针“感知”表面并生成三维定量数据,其横向分辨率可达5-10纳米,垂直方向分辨率可达亚纳米级。AFM在学术研究中评估纳米级粗糙度、偏度和峰度方面具有重要价值,在工业应用中,尤其是在需要小于100纳米的高精度空间分辨率时,AFM同样具有重要意义。
三维扫描/地形测绘
先进的新型三维扫描仪和摆线面轮廓仪采用多种光学方法,例如聚焦变化、结构光扫描和数字全息术,来绘制表面的完整纹理图,使用户能够确定高度复杂几何形状的表面纹理参数。这些工具使用户能够以更短的时间间隔采集高密度三维数据,并获得形貌评估和工艺性能优化所需的细节信息。
实现数控加工中的目标表面粗糙度
加工参数
- 切削速度和进给量
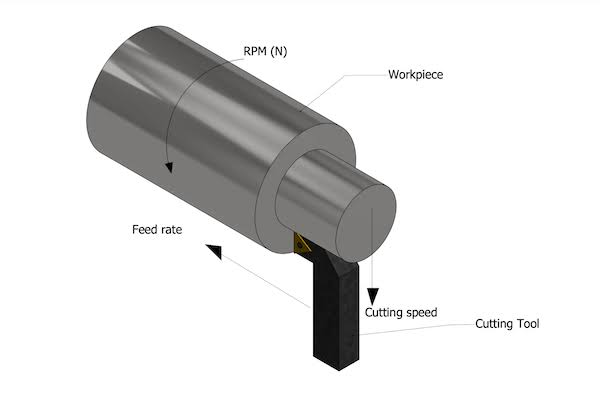
较高的切削速度可以减少积屑瘤和刀痕,从而获得更光滑的表面。然而,异常或过快的进给速度会导致切削刃切迹变浅,进而增加表面粗糙度。通常,在切削速度高于 50 米/分钟且进给量为 0.1 毫米/转时,加工表面可以获得良好的光洁度,这代表了材料去除率和表面质量之间的平衡。
- 切削深度
选择较浅的切削深度(通常约为 1 毫米或更小)可以减少切削力和振动,从而避免表面光洁度不均匀。刀具制造商指定的切削深度通常对进给速度的影响较小,但 0.5 至 1.5 毫米的切削深度足以保持加工稳定性并获得一致的表面纹理。
刀具几何形状和状况
- 刃口半径、前角和后角
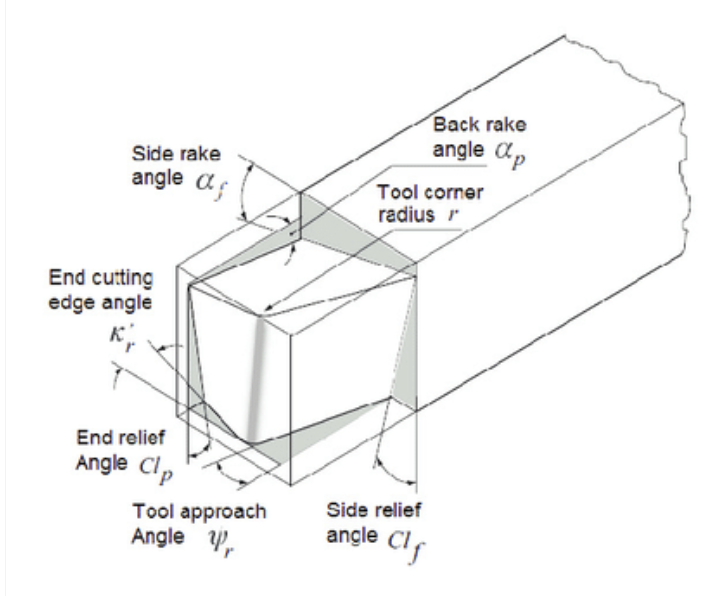
较小的切削刃半径能够减少表面残留刀痕的面积,从而获得更精细的表面。前角(±5°至+15°)和后角(5°至15°)可优化切屑流动和切削力,最大限度地减少表面光洁度缺陷,并降低刀具颤动的风险。
- 涂层(TiN、DLC)和磨损
常见的涂层,例如TiN和DLC,可以降低摩擦、提高硬度并延缓后刀面磨损,从而在刀具的使用寿命内保持锋利的切削刃和良好的表面光洁度。然而,随着刀具磨损的加剧,切削力在刀具整个使用寿命期间可能会产生微颤动,导致表面光洁度下降。因此,任何容易产生颤动的刀具都应密切监测磨损情况,并及时更换刀具。
后处理和精加工
- 研磨、抛光、珩磨、超精加工
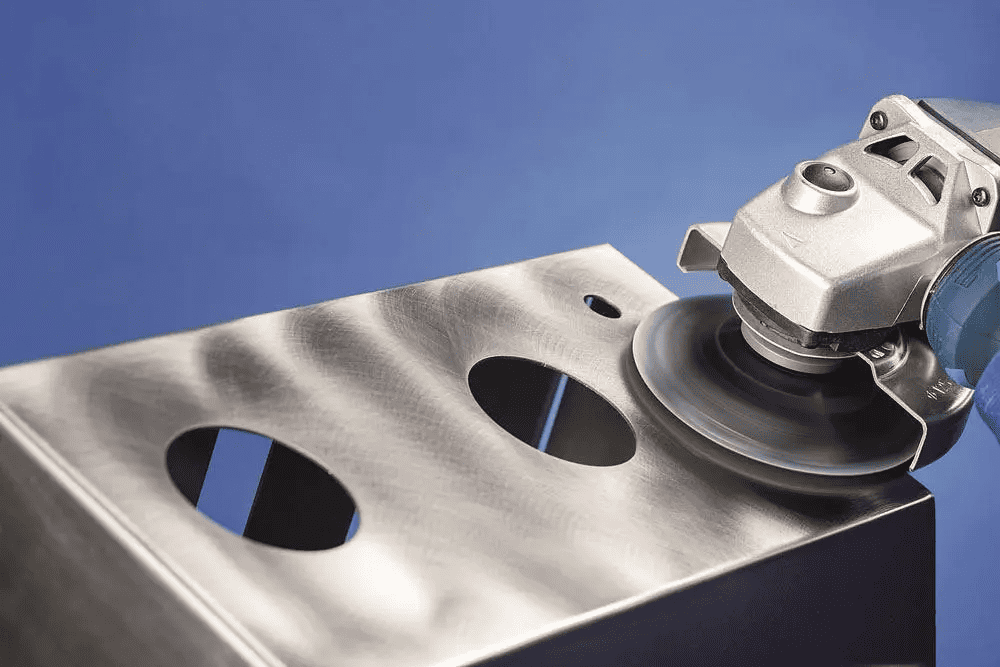
磨削工艺最终可能去除极少的材料,从而获得超光滑的表面。磨削(Ra 0.1 - 1.0 µm)使用逐渐细化的砂轮;研磨使用浆料磨料和研磨剂以获得平整度;珩磨使用珩磨石以获得均匀的表面;超精加工则在低压下使用超细磨料,以实现 Ra 值 ≤0.1 µm 的加工效果。
- 喷砂、电抛光、阳极氧化
喷砂处理利用压缩空气喷射玻璃珠,可产生均匀的哑光表面,适用于应力消除应用。电解抛光采用电化学工艺,可消除微小凸起并提高耐腐蚀性。阳极氧化处理可形成可控的氧化层,能够有效填充表面粗糙度的凹陷处,不仅提高耐久性,还能改善表面美观。
为您的应用选择合适的粗糙度
为您的应用选择合适的粗糙度,是要将表面光洁度与零件功能、所需的视觉效果以及制造工艺的限制相匹配:
- 功能特性:耐磨、密封、润滑
对于承受滑动或滚动接触的零件,通常情况下,表面轮廓越光滑(即 Ra ≤ 0.8 µm)越好,这样可以减少摩擦和磨损。此外,组件的密封面必须具有合适的凹槽深度(Ra 1.6–3.2 µm),以便容纳润滑剂并实现密封而不泄漏。
- 视觉表面处理与非可见部件
客户期望的成品零件通常假定其表面光洁度为精细或高光泽度(Ra ≤ 0.4 µm),这是因为视觉印象如此;而不可视的零件的表面光洁度范围可能未知,Ra 为 1.6 µm 至 3.2 µm,这样可以减少加工周期和降低加工成本。
- 材料特性和几何限制
例如,对于硬质或磨蚀性材料,可能需要使用特殊刀具或进行二次超精加工,才能在规定时间内达到目标粗糙度,同时最大限度地减少刀具的过度磨损。此外,严格的公差、小半径和深凹槽可能会限制刀具的切削范围,因此可能需要在零件加工后进行额外的处理(例如珩磨或电抛光),才能达到规定的Ra值。
检验与质量控制
为了准确测量表面粗糙度,首先必须预先进行适当的代表性抽样,例如随机抽样或系统抽样,以确保测量结果能够代表整个批次的粗糙度。然后,使用统计过程控制 (SPC) 工具(例如均值图和 R 图)监控表面光洁度数据,这些工具可以确定趋势并诊断何时超出预期的目标粗糙度。您可以使用 Cp 和 Cpk 指数来测量过程能力,其值 1.3,3 表示过程稳定,能够达到预定的 Ra 或 Rz 值。此方法旨在最大限度地减少 CNC 加工过程中的缺陷,同时保持良好的质量水平。
实际例子
了解表面粗糙度参数,例如 Ra(平均粗糙度)和 Rz(平均峰谷高度),对于各个行业都至关重要。以下是它们如何帮助确保功能和可靠性:
汽车:气缸壁
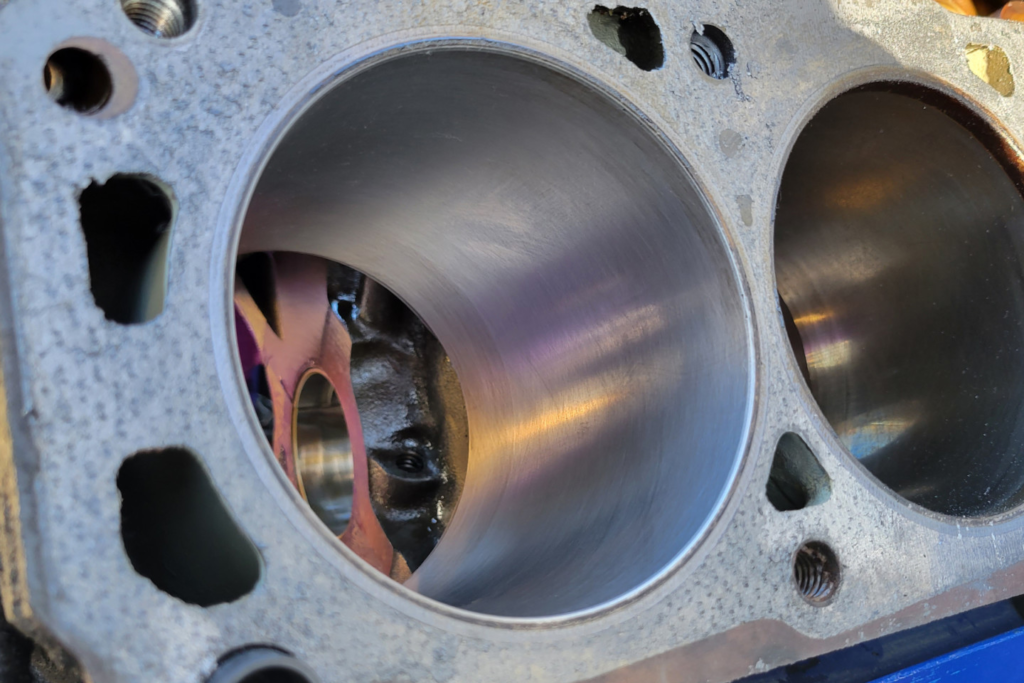
发动机气缸表面必须具有超光滑的表面(Ra 0.1–0.4 µm),以保持润滑并减少摩擦。Rz 测量可以帮助工程师确保表面不规则处(凹陷处)的峰值足够浅,从而维持油膜,避免金属间的直接接触,防止表面磨损。
航空航天:疲劳关键部件
通常,像机翼连接件或涡轮叶片这类对疲劳性能要求较高的部件,其表面粗糙度Ra值较低,通常小于0.8 µm,以限制疲劳应力引起的微裂纹。Rz值也测量表面粗糙度的峰值和谷值——较大的峰值/谷值与疲劳失效密切相关,较低的Ra值应能提高整体抗振耐久性,也就是说,两者之间存在一定的关联。
医疗:植入物
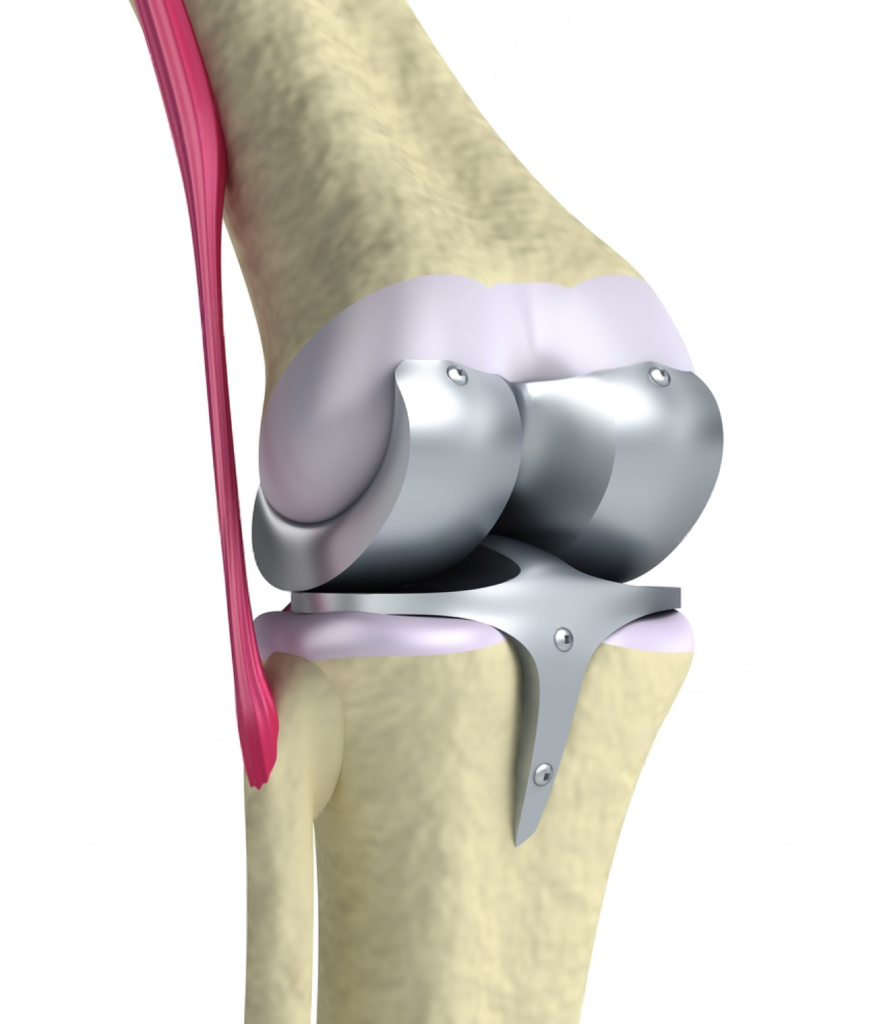
Ra 为 0.4-1.6 µm 适用于钛合金髋关节或膝关节植入物,可确保良好的生物相容性和骨结构固定。植入物表面具有一定的纹理(由 Rz 控制),有利于细胞黏附,同时 Ra 值应降低植入物/关节界面处的摩擦力。表面粗糙度过高可能导致周围组织炎症;而表面过于光滑则会限制骨整合。
光学:透镜、反射镜
透镜的表面粗糙度 Ra 要求小于 0.1µm(镜面抛光),以避免不受控制的光散射。表面粗糙度 Rz 则确保表面不存在足以影响最终折射的深谷。制造过程中,Rz 值过高的透镜会产生像差,最终导致成像系统(例如相机和医疗设备)出现故障。
结语
数控加工中的表面粗糙度通常用 Ra(平均粗糙度)和 Rz(最高峰到最低谷的高度)来量化。表面粗糙度对零件的性能、美观性和功能性至关重要。Ra 值衡量零件表面的整体光滑度。Rz 值衡量表面异常值或不良特征,这些特征可能会影响配合、密封或磨损。例如,汽车气缸壁表面的 Ra 值要求为 0.1 – 0.4 µm,以保持油膜并防止金属间的直接接触。用于疲劳关键应用(例如涡轮叶片)的航空航天部件的 Ra 值要求小于 0.8 µm。医疗技术是另一个利用表面粗糙度的领域,包括钛植入物。钛植入物的表面粗糙度 Ra 值建议为 0.4 – 1.6 µm,以平衡细胞与钛的粘附性,同时降低炎症风险。光学行业是另一个需要超光滑表面(Ra 值 <0.1 µm)以最大限度减少光散射的行业。
切削速度、进给率、刀具几何形状和切削深度都会影响表面光洁度。磨削、珩磨和电抛光等后处理工艺也会影响表面光洁度。ISO 1302、4287 和 DIN ISO 1302 等表面粗糙度标准用于在工程图纸中描述零件的粗糙度。工程图纸中采用与“N”级相同的方法,以连续的方式报告表面粗糙度,从而明确表面的整体质量。测量设备包括接触式和非接触式轮廓仪、光学扫描仪以及分辨率可达纳米级的原子力显微镜 (AFM)。在质量控制方面,可以使用统计过程控制 (SPC) 图表以及 Cp 和 Cpk 指标来监控实际表面粗糙度,并确保表面达到目标值。这些指标有助于确保产品满足众多行业和应用领域的可靠性和性能标准。




