

在制造业中,产品通常使用钢制工具进行成型和组装。这些工具种类繁多,从常见的通用工具(例如钻头和螺丝刀)到更专业的设备(例如用于铸造熔融金属或成型汽车面板等零件的模具,在工程学中,“成型”指的是锻造或冲压)。工具钢的种类也很多。用于切削金属的工具钢通常选用高速钢(HSS),之所以被称为高速钢,是因为它们在高达 600 摄氏度的温度下仍能保持硬度和耐磨性。与普通钢材相比,高速钢能够以更高的速度切削金属,而普通钢材在大约 200 摄氏度以上就开始软化。用于铸造或成型金属的钢材也存在类似的区分。在这些操作中,工程师们会提到热作模具钢和冷作模具钢。热作模具钢用于制造将铝、锌等熔融金属固定到位直至液态金属凝固的模具,或用于在 200 摄氏度(约)以上成型金属,而冷作模具钢用于在低于相同温度下成型金属。
介绍
在制造业中,“工具”和“工具钢”这两个术语具有特殊的专业含义。它们用来描述制造机械中与产品接触的部件,以及该部件所用的钢材(如果该部件是由钢材制成的,通常情况下都是如此)。
如此定义的工具可用于切割、铸造或成型。
切削是钻头或车床上的单点刀具所执行的动作。它也是铣床的多点刀具或锯片所执行的动作。
铸造是将熔融金属或其他熔融材料固定到位,直至其凝固的过程。
成形是指对固体工件进行锻造、弯曲或冲压,使其形状发生改变而不损失材料的行为。
有时这些动作会结合起来,例如,当冲压机在金属板上切割出一个圆,同时将其成型为平底锅的底部时。
在这种技术用法中,承载工具的机器以及承载工具的机器所用的材料,通常与工具本身分开提及。
工具钢的历史
最早的工具钢很可能是用来制造传统工具的,例如锤子、铁砧、刀和斧子。起初,这些工具钢与用最原始技术制造的普通铁几乎没有区别。
但随着时间的推移,传统铁匠学会了改变铁的性质,使其更硬以适应某些用途,更坚韧以适应另一些用途。这些改良后的铁成为了最早的真正意义上的钢。
在炼钢业发展的早期,也就是三千多年前,铁匠们发现,将特定成分的铁加热后立即浸入油或水中,可以使其硬度高于自然冷却后的硬度。所谓“特定成分”,指的是高温状态下铁中溶解碳的含量约为重量的百分之一左右。突然淬火可以阻止碳从溶液中析出,从而避免在相对纯净且柔软的铁基体中形成较大的碳化铁颗粒。相反,淬火过程会将碳原子固定在铁碳混合的马氏体组织中,这种组织结构更加难以变形。
当然,当时人们对这些化学知识一无所知。古时的铁匠们只能凭借各种经验法则进行操作。在英语中,这衍生出了“黑魔法”(black art)一词。铁匠的工作与其说是科学,不如说是艺术;从物质层面来说,它肮脏而阴暗;更重要的是,没有人真正了解铁匠们究竟在做什么。难道他们是与来自同样烈焰地狱的恶魔勾结吗?正因如此,铁匠的工作才被称为“黑魔法”,这个词如今也被用来指代任何其他类似的神秘工艺。

这是一张来自维基共享资源的公共领域图片,描绘的是一位传统铁匠(公元1606年)。
随着时间的推移,铁匠的技艺日臻完善,尽管它仍然是一门艺术。他们会将最坚硬的钢材放置在刀刃的位置,并与较软但更坚韧的钢材组合,形成刀身的主体。另一种初步的制备方法是在一块钢材中析出碳化物枝晶。然而,最初,这种复合材料需要经过多次锻打、加热和折叠,以去除可能导致钢材脆化的杂质和气泡,从而打造出刀身坚韧、刃口锋利的刀刃。这些技术,例如日本的木目金法和中东的大马士革法,都能锻造出带有漩涡状纹理的钢材,尤其是在蚀刻后,这些纹理会清晰地展现出钢材的内部结构。尽管如此,当时人们对钢材锻造的真正原理仍然缺乏科学的理解,更多的是一种直觉和艺术的认知。

一把采用木目金工艺制作的日本刀,背景是锁子甲。照片由“Dafannin”拍摄于1986年5月12日,采用CC BY-SA 4.0协议,来自Wikimedia Commons。
18 世纪末 19 世纪初,情况变得更加科学化。现代化学的出现清楚地表明,当时的钢是铁和其他元素的合金,实际上是复合材料;主要的添加剂是碳;碳在软钢、硬钢和铸铁中以不同的形式存在(铸铁中碳的浓度约为 4% 的重量百分比)。
通过控制提高钢中碳的含量,可以生产出硬度极高但略脆的钢材,这种钢材非常适合切割其他类型的钢材。现代工具钢的雏形由此诞生。
这些早期的工具钢主要由马氏体(淬火硬化)基体和额外的碳化铁夹杂物组成。
然而,它们的缺点是温度高于 200 摄氏度时容易软化,这限制了它们切割其他钢材的速度。
1868 年,苏格兰工程师罗伯特·穆谢特(Robert Mushet)发明了一种在较高温度下仍能保持硬度的钢材。他的父亲是最早认识到碳重要性的钢铁大亨之一。
这种被称为穆谢特钢的新型合金不仅含有常规量的碳,还含有大量的锰和钨。穆谢特钢还有一个不寻常的特性:无需在液体中淬火。它是第一种“空冷”钢:只需将钢材从炽热状态用气流冷却,即可达到类似马氏体的硬度。
1900世纪初,美国工程师弗雷德里克·温斯洛·泰勒及其同事进一步改进了穆舍特钢的性能。改进后的成果被称为高速钢(HSS)。高速钢在高达500甚至600摄氏度的温度下仍能保持良好的硬度,因此得名“高速钢”,因为它可以比穆舍特钢以更高的速度切割其他钢材。除了所有钢材都含有的铁和碳之外,大多数高速钢合金还含有大量的钨,以及取代了最初穆舍特钢配方中锰的铬。
如今,硬质合金刀头常用于要求最苛刻的金属切削应用,但高速钢仍然是制造锯片和麻花钻头的首选材料,因为对于这些产品,插入硬质合金刀头通常是不切实际的,尤其是在较小直径和较细齿尺寸的等级中。
那么铸造和成型工艺呢?
到目前为止,我主要介绍了用于切削的工具钢的改进,从早期的刀片到现代高速钢工业工具。然而,现代冷作工具钢和热作工具钢之间的区别,实际上更适用于铸造和成型用钢。
热作钢用于工具温度超过 200 摄氏度(392 华氏度)的加工过程中。
冷作模具钢用于工具温度保持在 200 摄氏度以下的加工过程中。
200 摄氏度的分界线并不是绝对的硬性规定,因为有很多不同性质的合金,但它是文献中广泛提及的一条常规分界线。
所有类型的工具钢失效的主要原因包括断裂、变形(尤其是永久变形或“塑性”变形)、表面磨损以及由循环应力引起的表面疲劳裂纹的产生。循环应力既有机械应力也有热应力;热应力对于热作模具钢而言尤其严重。
冷作工具钢
冷作模具钢通常是高碳钢,碳含量一般在1%到1.5%左右(按重量计)。最常见的类型包括油淬低合金钢、空淬中合金钢和高碳高铬钢。
油淬低合金钢是最便宜的。除了杂质含量较少之外,它们与穆舍特钢出现之前使用的传统工具钢基本相同。
中合金钢采用空冷硬化工艺,硬化过程中变形比需要淬火的钢材小。此外,与油淬钢相比,空冷硬化钢可以硬化更厚的截面,厚度可达100毫米甚至更厚。
高碳高铬钢,根据其具体成分,采用油淬或空冷硬化的方式进行硬化,具有最强的耐磨性。
冷作模具钢通常用于多种日常工业用途,包括:
- 塑料压铸
- 用于成型薄金属板(例如汽车的曲面车身面板)的模具
- 车床卡盘和中心架
- 压路机
- 用于螺纹和滚花的辊压成型模具
- 扩孔器、铰刀、丝锥和芯轴
- 轮子和支架用于金属丝和冷管的运作
- 剪刀、刀片和其他切割工具,适用于切割时间短、产生的热量少的应用场合。
- 仪表
- 冲裁模、拉延模和冲孔模
热作工具钢
与穆舍特钢和早期高速钢一样,热作模具钢传统上都含有大量的钨作为合金元素。然而,也有一些热作模具钢以铬为主要合金元素,还有一些牌号以钼为主要合金元素。
除了高速金属切削和钻孔外,热作模具钢通常还用于:
- 金属压铸
- 挤出加工
- 铸造
- 玻璃制品制造
铸造材料选择
使用工具钢的铸造工艺称为压铸,其中工具充当模具,以比砂型铸造更忠实、更可重复的方式赋予最终产品详细或相对精确的形状。
压铸技术可能起源于公元1400世纪活字印刷术中,当时使用与字母形状相同的开放式模具进行铸造。而现代意义上的压铸,则是将金属在高压下注入由两个相对的模具组成的模具中,使其精确地填充模具。
塑料模具通常采用特殊等级的冷作钢(称为P钢)、铝或铍铜合金制成。铜和铝用于此用途的优势在于其导热性远高于钢,因此冷却速度更快、更均匀。
另一方面,钢模的使用寿命更长(可达数百万次循环),并且能更好地抵抗高速塑料喷射的侵蚀,尤其是在塑料中含有玻璃纤维等磨蚀性复合材料增强材料的情况下。此外,某些表面光洁度也只有钢模才能可靠地实现。
成型工艺的材料选择
使用冷作模具钢的金属成形工艺通常不会造成金属的大幅变形。例如,通过轧制在棒材表面形成螺纹,或者将扁平金属板压制成汽车车身面板的复杂曲面,都是典型的冷成形工艺。
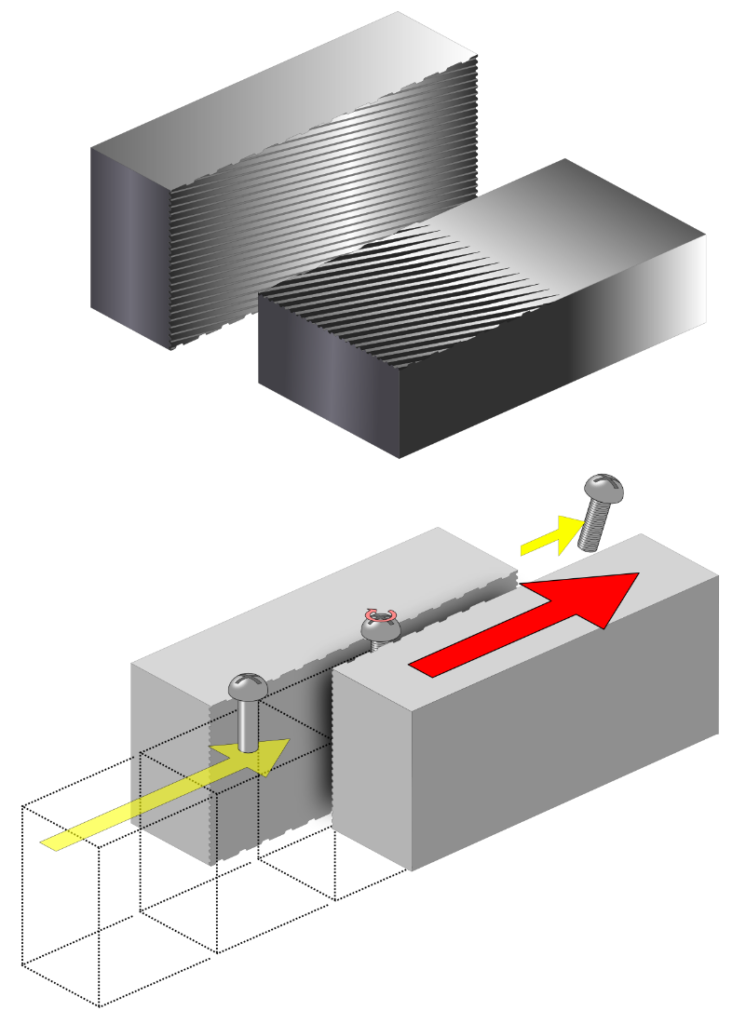
螺纹的冷轧成型。图片由“Tosaka”提供,2009年10月12日,CC BY 3.0 授权,来自Wikimedia Commons。
冷加工工艺通常通过金属晶体结构的重新取向和加工硬化来改善金属的质量,尽管对晶体结构的影响通常仅限于表面,而且不如锻造那样显著,我将在下一节中讨论锻造。
所有较为剧烈的金属成形工艺都涉及热加工(温度高于200摄氏度)。如前所述,这些工艺包括:
- 挤出和
- 铸造
正如我们之前提到的,玻璃制品的制造是热作模具钢的另一个主要应用领域。
挤压成型是将加热软化后的材料通过模具挤压,形成具有恒定横截面轮廓的长条状制品的过程。最常见的挤压制品是塑料型材和铝型材,它们的形状可以非常复杂。塑料型材可以通过冷作模具挤压成型,而铝型材则必须通过热作模具挤压成型。
挤压成型工艺中有一种特殊的类型是镦粗挤压,用于制造铝罐罐体和药管等产品。镦粗挤压的原理是:将模具向下压入金属坯料中,金属坯料随后绕着模具向后流动,从而形成罐体或管体。令人惊叹的是,这种方法能够制造出壁厚如此薄且均匀的罐体和管体。
无缝管也可通过挤压成型制造。首先将实心钢坯加热,然后在中间穿孔。之后将其套在芯轴上,通过挤压成型获得最终尺寸和壁厚。
锻造是指将一块炽热的金属(通常是烧红的)用工业锤敲打成最终形状,之后只需进行少量机械加工(切削)工序。扳手就是一个典型的锻造产品。锤子可以由机械驱动双向敲击,也可以由机械装置提升后依靠重力落下(“落锻”)。

锻造铁路列车车轮的钢制轮胎。照片由Rainer Halama拍摄,2010 年 6 月 19 日,CC BY-SA 3.0授权,来自Wikimedia Commons。
锻造是木纹金和大马士革钢等古老锻造技术的直接工业继承者。它具有类似的效果,即使玻璃状杂质和气泡分散并闭合,使铸态金属内部通常存在的大晶体或“颗粒”(类似于镀锌铁栅栏上的亮片,它们本身也是一种金属晶体)被破坏并被更小的晶体所取代,并且在许多情况下,还会沿着最终形状的外弧方向变形。
正如人们所预料的那样,细晶粒结构优于粗晶粒结构;而晶粒形状与产品形状一致的细晶粒结构则进一步改善了最终产品的机械性能,使其在重载荷下发生边角开裂的可能性远低于其他情况。
dropforging.net网站上有一张非常好的形状跟随晶体的插图。它与早期技艺最精湛的铁匠的作品有着本质的相似之处,只不过这里最终得到的是工业制品,而不是剑。
许多最“重要”的机械部件,即那些承受重载且一旦断裂会造成严重或至少非常恼人后果的部件,都是锻造的。例如,扳手如果采用其他方法制造,可能会在螺母附近的应力最大点断裂;锻造部件还包括发动机的曲轴和连接活塞与曲轴的连杆,尽管活塞本身通常是铸造的。(不过,锻造活塞用于赛车发动机,并且在日常使用中也越来越受欢迎。)
锻造主要分为两种:自由锻造和闭式模锻。自由锻造将金属锤锻成大致形状,改善其内部结构,但不会赋予其任何特定的形状或晶粒纹理。闭式模锻则可以产生更明确的形状和晶粒纹理。







