

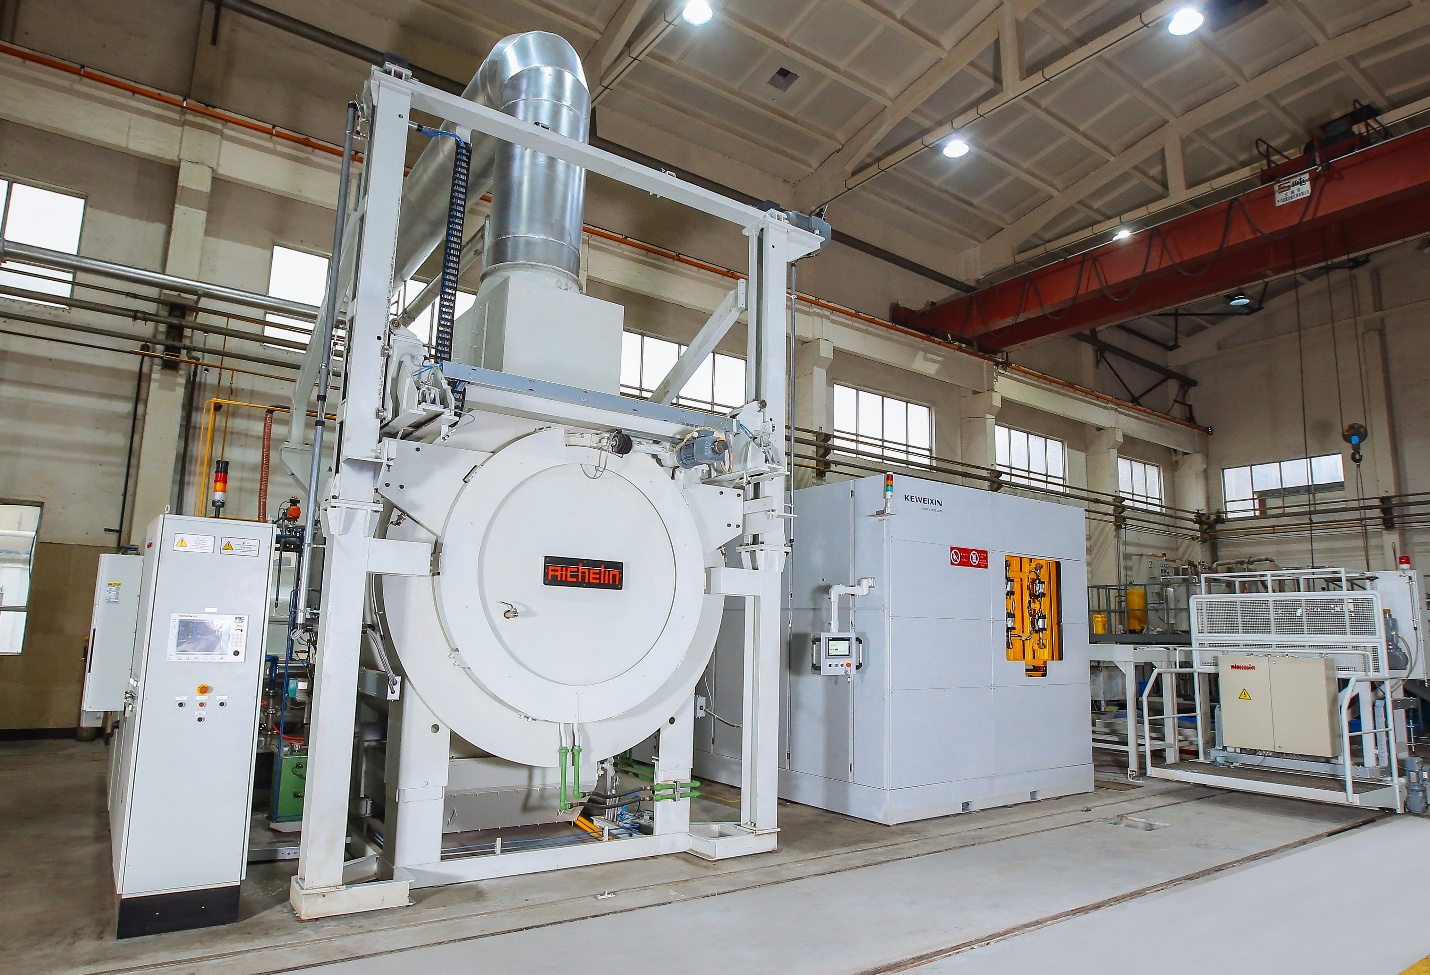
热处理和数控加工是两种不仅影响零件几何形状,而且影响其加工后性能的工艺。热处理通过改变材料的内部结构来提高强度、硬度或韧性。数控加工则通过去除材料来获得精确的尺寸和表面光洁度。当这两种工艺结合使用时,它们的执行顺序会显著影响精度和重复性。
加工顺序至关重要,因为机械加工和热处理都会引入和释放内部应力。如果这些应力处理不当,零件在加工过程中或最终加工后可能会发生弯曲、扭曲或尺寸偏差。变形、残余应力和长期尺寸稳定性是常见的挑战,尤其是在精密零件领域。
了解机械加工零件中的残余应力和变形
在决定何时进行热处理之前,首先需要了解加工零件变形的原因。大多数尺寸问题并非源于程序设计不当或机床精度不足,而是源于材料内部原本就存在的应力,或是加工过程中引入的应力。这些应力在材料去除或零件受热之前一直处于隐藏状态。
什么是残余应力以及它是如何形成的
残余应力是指即使没有外力作用,材料内部仍然存在的内应力。它在材料生产和加工的多个阶段都会形成。轧制、锻造、铸造、焊接、机械加工和热处理都可能留下残余应力。在机械加工过程中,当切削力和热量导致局部塑性变形时,就会产生残余应力。根据加工工艺的不同,表面层可能被压缩而芯部保持拉伸状态,反之亦然。
热处理过程中,如果零件加热和冷却不均匀,也会产生残余应力。例如,淬火时,外层冷却收缩的速度比芯部快。即使零件从炉中取出时看起来笔直,这种冷却速率的差异也会产生内应力。
数控零件变形的常见来源
当残余应力重新分布时,通常会出现变形。最常见的诱因包括:
- 从零件的一侧去除大量材料
- 夹紧不均匀或夹具过紧
- 粗加工过程中切削温度高
- 热处理过程中冷却不均匀
车间里常见的例子是平板,它在粗加工过程中保持笔直,但在松开夹具后会发生翘曲。去除材料的过程会释放之前在坯料内部平衡的应力。
加工过程中内部应力如何重新分布
当材料被去除时,内部应力平衡会发生变化。原本保持平衡的区域突然变得可以自由移动。这就是为什么变形通常发生在加工之后而不是加工过程中。例如,长棒材在一侧加工出槽后可能会发生弯曲。薄板在开槽后可能会发生扭转。
这种效应在粗加工过程中更为明显,因为需要快速去除大量材料。如果没有应力消除步骤,零件在后续工序中会持续移动,从而难以保持严格的公差。
为什么某些几何形状更容易受到攻击
并非所有零件对应力的响应方式都相同。薄壁零件、长零件和非对称设计尤其敏感。这些几何形状缺乏抵抗应力重新分布所需的刚度。例如,带有深凹槽的航空航天支架在粗加工后通常会发生变形,除非进行中间应力消除处理。
壁厚不均匀的零件更容易发生位移,因为应力释放不均匀。即使几何形状上的微小差异也会导致可测量的平面度或直线度误差。
压力相关扭曲的典型迹象
应力引起的变形通常以可预测的方式表现出来。机械加工人员可能会注意到,零件在夹紧时尺寸正确,但取下后尺寸超出公差范围。平面可能出现逐渐弯曲而非急剧弯曲。孔的位置在精加工后可能会略有偏移。
这些迹象表明,在加工初期并未妥善处理残余应力。了解这些现象是决定热处理应在数控加工之前还是之后进行的基础。
CNC加工前的热处理(加工前热处理)
在进行数控加工之前,通常会采用热处理来稳定原材料,以防进行大量切削。这种方法是在材料接近原始状态(例如坯料、锻件或板材)时进行热处理,然后再加工任何关键尺寸。其目的并非提高最终硬度,而是降低应力并提高组织均匀性。
预加工热处理的实际应用
加工前的热处理通常包括退火、正火或应力消除。这些工艺可以降低轧制或锻造过程中产生的内应力,并获得更均匀的微观组织。在许多加工车间,大型钢块在粗加工前会进行应力消除处理,以防止在大量材料去除过程中发生位移。
例如,用于机床底座的厚合金钢板在加工前可以进行正火处理。这有助于确保在加工凹槽和安装面时,钢板保持平整,而不是被拉成浅弧形。
加工前热处理的主要优点
主要优势之一是提高了加工初期阶段的稳定性。由于内部应力已经降低,材料对切削力的响应更加可预测。这有助于减少粗加工和半精加工过程中出现的意外情况。
其他好处包括:
- 降低了粗加工过程中零件突然移动的风险
- 更稳定的切屑形成和切削行为
- 加工大型或重型截面时,重复性得到提高。
机械师经常注意到,刀具切削更加顺畅,并且在整个加工过程中尺寸更接近标称值。
局限性和权衡取舍
预加工热处理并非没有缺点。根据工艺的不同,材料可能会变得更硬或更难切削。这会增加刀具磨损和加工时间。在某些情况下,最后的加工步骤会重新引入应力,尤其是在使用强力精加工工序时。
另一个局限性在于,预加工热处理并不能保证最终尺寸的稳定性。零件完全加工后,在最终检验前可能仍需要进行额外的应力消除处理。
预加工热处理的最佳应用案例
当需要去除大量材料或处理有移动痕迹的材料时,这种方法最为有效。
典型应用包括:
- 大型坯料和锻造部件
- 经过重度粗加工的零件
- 多步骤加工工作流程的早期阶段
在这些情况下,预先稳定材料可以降低后期变形的风险,并简化下游加工操作。
CNC加工后热处理(加工后热处理)
在许多精密应用中,数控加工后会进行热处理,以达到最终所需的机械性能。在此过程中,零件先被加工至接近最终形状,然后再进行热处理。此时,关注点从切削过程中的材料稳定性转移到成品零件的性能。
如何应用后加工热处理
加工后热处理通常用于淬火、回火或时效处理。零件首先在较软或更易加工的状态下进行加工,然后进行热处理以达到目标强度、硬度或耐磨性。这种方法常见于模具、汽车零部件和航空航天硬件领域。
例如,精密钢轴可能在退火状态下进行粗加工和精加工,然后进行淬火和回火处理以达到所需的硬度。铝制航空航天零件通常在加工后进行固溶热处理和人工时效处理,以达到最终强度。
机械加工后热处理的益处
主要优势在于对最终机械性能的控制。通过在工艺流程的最后阶段进行热处理,制造商可以确保成品零件满足性能要求,同时不会过早地影响其可加工性。
主要优势包括:
- 强度、硬度和抗疲劳性均有所提高
- 更好的服役磨损性能
- 由于初始材料较软,加工过程中切削力减小。
当需要在材料变硬之前获得精细的表面光洁度或精细的特征细节时,这种加工方法尤其有用。
与失真和精度损失相关的风险
加工后热处理的主要挑战在于变形。加热和冷却过程会释放加工引起的应力,同时也会引入新的热应力。即使热处理前尺寸在公差范围内的零件,热处理后也可能发生变形。
一个常见的例子是薄钢板,加工后保持平整,但淬火后会出现明显的弯曲。孔的位置也可能发生轻微移动,这在需要精确对准的装配中可能至关重要。
减少热处理后变形的常用方法
为了控制这些风险,制造商通常会在热处理前后采取控制措施。应力消除循环通常在粗加工后、精加工前进行。关键表面会预留加工余量,以便在热处理后恢复最终尺寸。
其他措施可能包括热处理过程中的受控夹具,特别是对于长而薄的零件,以及仔细选择加热和冷却速率。
后加工热处理的最佳应用案例
加工后热处理最适合性能比尺寸变化风险更重要的零件。
典型应用包括:
- 具有特定强度要求的高精度部件
- 具有严格磨损或疲劳规格的零件
- 用于严苛的热环境或机械环境的组件
在这些情况下,热处理后的尺寸修正被纳入工作流程计划,而不是被视为意外的返工。
尺寸稳定性:热处理前后的比较
在分别了解这两种方法之后,真正的决策就取决于尺寸稳定性。加工前后的热处理会影响零件在加工过程中、加工后以及使用寿命期间的形状保持能力。这些差异并非理论上的,而是会明显体现在公差控制、平面度和长期性能上。
并排对尺寸精度的影响
在加工前进行热处理,可以降低原材料生产过程中产生的大部分内应力,从而提高粗加工的稳定性。然而,精加工仍然可能引入应力,尤其是在切削力较大或材料去除不均匀的情况下。
加工后进行热处理,通常能使加工过程更容易、更可预测。风险转移到热处理之后,即使是微小的零件也可能发生位移,从而超出严格的公差范围。因此,许多加工厂会在热处理后进行一次轻度精加工。
实际上,未经热处理、公差为±0.02毫米的机加工钢块,在淬火后可能会超出公差范围,除非有意保留精加工余量。
对平整度和直线度的影响
平整度和直线度通常是受加工顺序不良影响的首要特性。预热处理的材料在加工过程中往往能保持较好的平整度,尤其对于板材和基座而言。后热处理零件可能会由于热收缩不均匀而失去平整度,尤其是在较薄或较宽的部件中。
例如,用消除应力后的铝坯加工而成的长铝制模具板通常保持笔直,但如果支撑不当,在固溶热处理后会发生变形。
长期服役尺寸稳定性
尺寸稳定性并非止于检验。暴露于载荷、振动或温度变化下的零件,如果存在残余应力,则可能继续发生形变。加工前的热处理通常能提高长期稳定性,尤其对于结构件而言。
加工后热处理可以提高机械强度,但如果事先没有适当消除应力,零件在使用过程中可能会缓慢变形。这在精密夹具和模具中是一个常见问题。
材料类型对排序决策的影响
材料的选择在选择正确的生产顺序中起着至关重要的作用。
- 碳钢通常在粗加工前进行应力消除处理,并在最终成型后进行淬火处理,以利于其后续加工。
- 合金钢由于淬透性较高且变形风险较大,可能需要多道热处理工序。
- 铝材对加工应力和热循环都很敏感,因此中间应力消除非常重要。
- 钛由于导热性差,在加工过程中容易变形,因此需要采用保守的切削方式和分阶段的应力消除方法。
每种材料的反应都不同,相同的加工流程很少适用于所有合金。
中间减压步骤的作用
中间应力消除工艺弥合了加工前和加工后热处理之间的差距。通过在粗加工后消除应力,制造商可以减少精加工和最终热处理过程中的变形。
这种方法在航空航天和模具制造领域很常见,零件先经过粗加工、应力消除、半精加工,然后再进行热处理和精加工。虽然多出一道工序会增加成本,但通常可以避免废品和返工,从而节省时间。
了解这些权衡取舍,可以更容易地选择一个既能支持尺寸控制又能支持性能的序列,而不是为了其中一个而牺牲另一个。
最大限度减少失真的最佳工作流程实践
选择合适的加工顺序只是解决方案的一部分。要有效控制变形,需要制定一套完整的加工流程,包括加工阶段、热处理时机和零件搬运等各个环节。那些始终保持严格公差的加工厂通常依赖于成熟的加工顺序策略,而不是单一的热处理步骤。
推荐的测序策略
最有效的加工方法之一是先进行粗加工,然后进行应力消除,最后进行精加工。这种方法可以在加工关键尺寸之前消除大部分加工引起的应力。它广泛应用于模架、机器框架和航空航天结构。
另一种常用策略是将预加工热处理与轻微的后加工应力消除相结合。在这种情况下,材料在早期阶段就得到了稳定,同时在精加工过程中引入的最终应力得以降低,而不会显著改变其机械性能。
何时加入减压循环
应力消除循环在粗加工后或加工出较大的内部空腔后最为重要。如果零件在脱模后出现位移,或需要反复返工才能满足平面度要求,则通常需要进行应力消除处理。
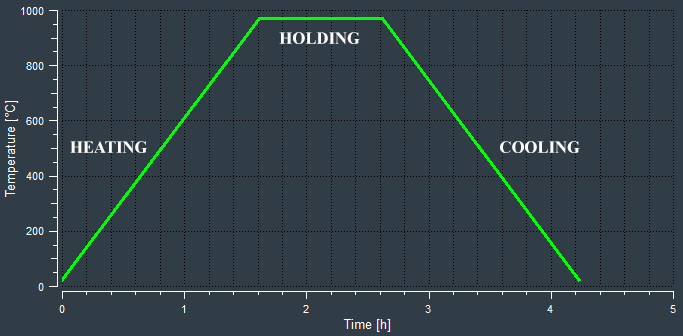
例如,大型钢制夹具在粗加工后通常会进行应力消除处理。这可以防止缓慢变形,否则这种变形可能会在交付数周后出现。
加工余量和精加工策略
预留足够的加工余量对于计划进行后加工热处理至关重要。精加工余量允许在不产生废料的情况下修正变形表面。余量应足够大,以便清理热处理过程中的工件移动,但又应足够小,以避免不必要的切削。
在高精度加工中,精加工通常仅限于少量多次的加工,通过平衡材料去除来避免重新引入应力。
夹具和夹紧注意事项
即使在精心设计的流程中,不合理的夹具也会造成变形。过度夹紧会引入人为应力,这种应力会在零件移除时释放。夹具应均匀支撑零件,并尽可能模拟零件在使用过程中的实际状态。
薄而柔韧的零件可以利用模块化夹具在操作之间重新定位,从而减少局部应力的积累。
选择正确工作流程的决策清单
在最终确定生产流程之前,制造商通常会评估:
- 零件几何形状和刚度
- 公差和平面度要求
- 材料类型和热处理响应
- 生产量和成本限制
大批量生产的汽车零部件可能采用更简单的工艺,而小批量生产的航空航天部件通常需要多个稳定化步骤。
通过协调热处理、加工策略和夹具,制造商可以显著减少变形,而无需过多的反复试验。
热处理顺序中的成本、风险和生产权衡
除了技术性能之外,加工前热处理和加工后热处理的选择对成本和生产有着显著的影响。即使某种热处理工艺能够提供优异的尺寸稳定性,但如果其增加的周期时间或废品率超出可接受的范围,那么这种工艺仍然不切实际。许多制造决策最终都取决于此。
额外热处理步骤的成本影响
每次热处理都会增加直接成本,包括炉内加热时间、搬运和检验费用。此外,由于交货周期延长和在制品库存增加,间接成本也会上升。预加工热处理虽然前期成本较高,但可以减少后期返工。后加工热处理乍看之下成本较低,但如果零件变形需要二次精加工,则成本可能会很高。
例如,生产小批量工具零件的车间可能会接受中间应力消除的额外成本,以避免报废昂贵的加工零件。
报废和返工的风险
变形导致的废品是数控加工中最昂贵的失效模式之一。最终热处理后发生变形的零件通常需要重新加工、矫直或直接报废。公差越小、几何形状越复杂,这种风险就越高。
相比之下,预加工热处理可以降低切削过程中的不确定性,从而提高一次合格率。然而,它并不能取代后续工序中严格的工艺控制。
生产量考虑
生产量对生产顺序决策影响显著。大批量零件的生产流程应尽可能简化和重复。如果变形可预测且在可控范围内,则只需进行加工后的热处理,再进行简单的精加工即可。
小批量或单件零件的生产需要更保守的方法。在这种情况下,采用分阶段应力消除的混合工作流程虽然会增加时间和成本,但能提供更好的控制。
兼顾性能要求与实用性
最有效的生产流程应兼顾尺寸稳定性、机械性能和生产效率。承受载荷、易疲劳或在高温环境下工作的零件通常需要额外的热处理步骤。而对于不太重要的零件,如果轻微变形不影响其功能,则可以容忍。
经验丰富的制造商依靠历史数据、过往失败案例和材料性能,而非仅仅依赖理论。随着时间的推移,这些实践经验比任何关于何时进行热处理的单一规则都更有价值。
通过评估成本、风险和生产环境以及技术要求,制造商可以选择一种既能保证质量又能保证盈利能力的排序策略,而不是为了优化其中一项而牺牲另一项。
结语
热处理和数控加工的顺序直接影响残余应力、变形和尺寸精度。加工前热处理可提高材料大量去除过程中的稳定性,而加工后热处理则可确保最终的机械性能。每种方法都存在不同的风险,变形通常发生在应力释放时,而非产生时。
没有一种加工顺序适用于所有零件。最佳结果来自于尺寸稳定性、性能要求和生产成本之间的平衡。对于高精度或复杂零件,结合分阶段加工和应力消除的混合工作流程通常是最可靠的解决方案。根据材料特性和零件几何形状进行周密的计划,仍然是获得一致且精确结果的关键。




