

大多数数控加工问题并非在机床上产生,而是在切削开始前就设计到零件中了。深腔、尖锐的内角、薄壁、不清晰的基准、不必要的严格公差以及繁琐的检测要求,都会在数控编程人员开始刀具路径规划之前就使零件成本飙升。
可制造性设计(DFM)是指对零件进行审查,使其能够高效加工、可靠检测和成功组装,同时又不影响产品的实际功能。对于数控加工零件,DFM 将几何形状、材料选择、公差策略、装夹计划、刀具选择和质量控制等因素联系起来。
良好的可制造性设计(DFM)并非意味着为了简化零件而使其丧失功能,而是在保证零件功能的同时,消除不必要的制造风险。
核心工程问题很简单:每一项功能是否都值得它所带来的成本、设置时间、检验负担或生产风险?[ 1 ]
哪些设计决策会带来最大的数控加工风险?
数控加工中风险最高的通常是那些在CAD设计中看起来没问题的几何形状,但在实际生产中却会造成加工条件不稳定。常见的例子包括:深腔、薄壁、尖锐的内角、难以加工的特征以及多方向加工要求。
CAD模型可以显示完美的直角,但数控刀具的切削刃是圆的。CAD模型可以显示深腔,但机床可能需要使用可弯曲的长刀具。CAD模型可以显示薄壁,但该壁在加工过程中可能会发生颤动、弯曲或变形。
当这些特性与严格的公差相结合时,风险会增加。制造壁厚公差严格的深凹槽比制造公差一般的浅凹槽更困难。薄铝壁或许可行,但如果需要在大量材料去除后保持极高的平整度,则无法实现。
工程师在发布图纸前,应审核CAD模型、设计修改历史、功能特征分析和加工可行性报告。目的是确定哪些特征会影响功能,哪些特征只会增加制造难度。
待审查的工程记录
| 工程记录 | 它有助于识别什么 |
| CAD模型 | 工具进给、壁厚、凹槽深度、尖角 |
| 设计修订历史 | 未经可制造性审查而添加的功能 |
| 功能特征分析 | 哪种几何形状真正影响性能 |
| 加工可行性审查 | 设置次数、工具行程、夹具风险 |
| 供应商DFM反馈 | 成本高昂或不稳定的制造特性 |
为什么编程开始前零件价格就会上涨?
如果设计需要额外的设置、专用工具、缓慢的加工速度、复杂的夹具或困难的检测,那么在编程开始之前,零件的成本就会很高。这些成本通常在早期设计评审阶段被隐藏起来。
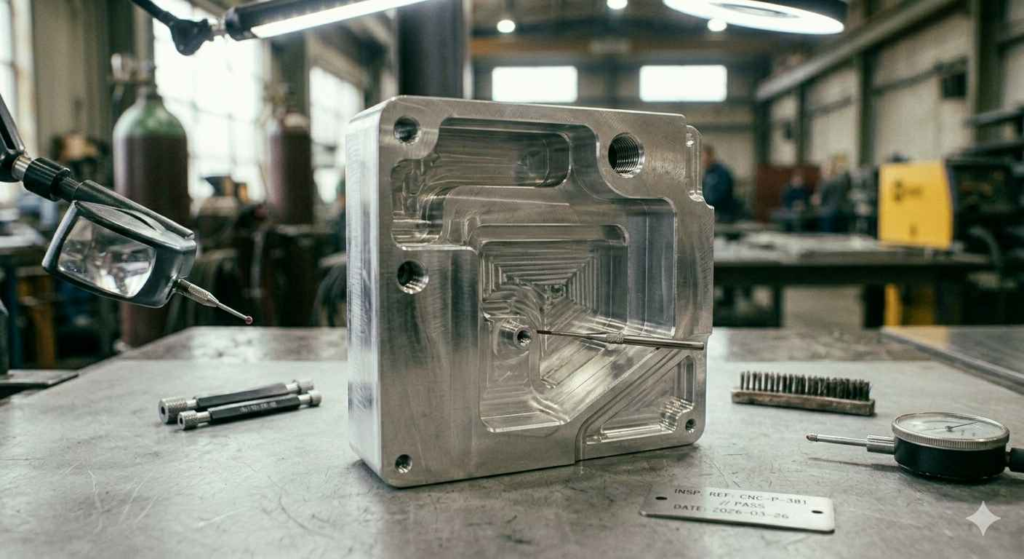
来源:CNC加工用机箱设计
一个零件在五个不同的面上都有特征,可能需要多次装夹。每次装夹都需要夹具固定、对准、刀具路径规划和检测。如果关键特征依赖于这些装夹之间的相互关系,风险会进一步增加。
特殊刀具也会增加成本。极小的内半径、深孔、窄槽和长柄型腔可能需要使用非标准刀具。这些刀具可能比标准刀具速度更慢、强度更低、价格更高。
真实案例:带有深腔的轻质铝制外壳
轻量化铝制电子元件外壳可能包含深凹槽以减轻重量。这种设计看似高效,但深凹槽可能需要使用长刀具、缓慢的阶梯式加工、额外的精加工工序以及仔细的检验。
如果壳体壁很薄,问题就更棘手了。材料去除会释放应力并导致变形。通常可以通过增加内圆角半径、减小凹槽深度或将关键表面与轻量化几何形状分离来改进设计。
材料选择如何影响可制造性
材料选择会影响可制造性,因为每种材料对切削热、刀具压力、夹紧力、残余应力和表面处理的反应都不同。在最终确定公差和几何形状之前,应先对材料性能进行DFM(面向制造的设计)评估。
铝材因其加工效率高且能承受高速切削,常用于数控加工零件。然而,薄壁铝材和大凹槽在材料去除后容易发生变形,尤其是在残余应力释放时。
不锈钢具有强度高、耐腐蚀等优点,但与铝相比,它产生的热量更多,刀具磨损也更大。加工不锈钢的精细结构时,可能需要更慢的切削速度、更牢固的夹具以及更精细的毛刺控制。
钛在航空航天和医疗领域具有很高的应用价值,但加工难度很大。它会在切削区域附近积聚热量,导致刀具磨损迅速,并且需要采用保守的切削参数。
工程塑料带来了另一重挑战。塑料在夹紧压力下会变形,受热膨胀,吸收水分,或在加工后发生位移。对于塑料零件而言,低应力夹具和稳定性通常比大幅缩短加工周期更为重要。
材料可制造性表
| 材料 | DFM风险 | 为什么会发生 | 更好的设计响应 |
| 铝 | 薄壁变形 | 残余应力和材料去除 | 增加支撑,避免墙体过度减薄 |
| 不锈钢 | 刀具磨损和毛刺 | 更高的切削力和热量 | 简化小特征,规划去毛刺 |
| 钛 | 热量集中 | 导热系数低 | 避免不必要的过紧特征 |
| 黄铜 | 小边缘上的毛刺 | 切割自由但对边缘敏感 | 添加边缘断裂和检查说明 |
| 工程塑料 | 变形和运动 | 热量、湿度和夹紧应力 | 采用低应力夹具和合理的公差 |
为什么刀具访问控制是数控设计成功的关键
刀具进给是数控加工成功的关键,因为每个加工特征都必须由真正的切削刀具触及。如果刀具无法牢固地触及目标特征,则零件可能需要额外的装夹、专用刀具、电火花加工或重新设计。
资料来源:Hubs CNC加工设计指南
内角半径是面向制造的设计 (DFM) 中最常见的问题之一。由于铣刀是圆形的,内角无法做到绝对锐利。较大的半径允许使用更大的刀具,从而提高刚性、缩短加工周期并改善表面质量。
深腔加工会带来另一个加工难题。型腔越深越窄,所需的刀具就越长。长刀具更容易发生偏转,并可能导致锥壁、颤动、表面光洁度差以及公差失效。
孔的可及性也很重要。斜孔、交叉孔和盲孔可能需要特殊的设置。如果孔又深又小,钻头偏移、切屑堆积和刀具断裂的可能性就会增加。[ 2 ]
待审核的制造数据
| 制造数据 | 为什么重要 |
| 工具库可用性 | 确认标准切割机是否可以实现此功能 |
| 工具触及范围要求 | 识别偏转和颤动风险 |
| 周期时间估算 | 展示了复杂几何形状的成本影响 |
| 机器能力报告 | 确认轴线访问和旅行限制 |
| 排播策略 | 显示该部件是否可以安全握持 |
什么原因导致薄壁零件在加工过程中失效?
薄壁零件在加工过程中容易失效,因为切削力、热量、振动和残余应力都会导致材料在切削过程中发生位移。薄壁零件在CAD设计中可能合格,但在生产过程中却会因为刚度不足而失效。
铣削过程中,刀具会压紧壁面。如果壁面太薄,切削后壁面可能会从刀具上翘起并回弹,从而导致尺寸误差和表面光洁度差。
颤动会留下可见的刀痕,降低表面质量,并可能需要降低加工速度。在某些情况下,必须重新设计零件,例如增加壁厚、加强筋或改进支撑结构。[ 3 ]
真实案例:带有大幅减轻重量凹槽的航空航天支架
航空航天支架通常采用凹槽设计来减轻重量。当减轻重量具有显著意义时,这种方法非常有用,但过度凹槽设计会导致肋条过薄和壁面不稳定。
该设计可能需要分阶段进行粗加工和精加工。工程师还可能增大拐角半径、调整壁厚,或者从简单的三轴加工方案转向多轴加工,以改善支撑结构和刀具进出。
为什么过度容忍弊大于利
过大的公差标准弊大于利,因为它迫使制造商将尺寸控制得比实际功能所需更为严格,从而增加成本、检验工作量和废品率。
并非所有特征都需要极高的公差精度。轴承孔、定位销孔、密封面或滑动界面可能需要严格的公差控制。而外观表面、间隙凹槽或非功能性外形轮廓通常则不需要。
当所有环节都采用严格的公差要求时,生产速度会变慢,成本也会增加。供应商可能需要更多的精加工工序、更好的夹具、特殊的检验以及更严格的工艺控制。[ 5 ]
只有在失效风险足以证明其合理性时才应采用严格的公差标准,而不应将其作为一般的质量信号。
容忍度策略表
| 特征类型 | DFM建议 | 原因 |
| 轴承孔 | 严格的公差 | 控制配合、旋转和使用寿命 |
| 榫孔 | 严格的位置控制 | 控制装配对齐 |
| 密封面 | 平整度和表面光洁度极佳 | 防止泄漏 |
| 美容边缘 | 标准公差 | 通常不影响功能 |
| 清仓甩卖 | 标准或中等公差 | 允许装配间隙 |
| 普通口袋 | 标准或中等公差 | 避免不必要的检查费用 |
糟糕的基准策略如何导致制造和检验失败
基准策略不当会导致制造和检验失败,因为供应商和客户可能没有使用相同的基准来测量零件。一个零件可能通过一种检验方法,却在另一种检验方法中失败。[ 6 ]
基准定义了零件的定位、加工和测量方式。如果图纸没有清晰地定义基准层级,则可能会从错误的表面检查关键特征。
对于多工位数控零件而言,这一点尤为重要。如果零件在不同工序之间发生翻转或移动,则必须控制基准传递。否则,孔、型腔、槽和配合面之间可能会发生相对漂移。
当特征关系决定功能时,GD&T 可以发挥作用。位置、平面度、垂直度、轮廓和跳动标注比不相关的加减尺寸更能清晰地传达设计意图。[ 4 ]
孔、螺纹和内部结构的设计以实现高效加工
孔、螺纹和内部结构的设计应考虑刀具进给、实际加工深度、排屑和检测等因素。加工深度或螺纹要求的微小变化都可能显著影响加工成本。
深孔会增加钻头偏移和排屑问题。盲孔容易积聚切屑,降低螺纹质量。极小的孔可能需要使用精密刀具,加工速度也会更慢。
螺纹深度应基于实际功能,而非习惯。过深的螺纹深度会增加攻丝时间和刀具断裂风险,而在许多应用中却无法提升性能。
横向孔也可能在零件内部产生毛刺。如果横向孔与孔或流体通道相交,则去毛刺和检查就显得尤为重要。设计人员应考虑加工后该特征是否易于接近和清理。
设置次数如何影响成本、准确性和交付周期
装夹次数会影响成本、精度和交货周期,因为每次装夹都会增加对准、夹具、刀具路径和检测风险。一次装夹即可加工的零件通常比需要多次重新定位的零件更稳定。
每次移动零件时,制造商都必须重新定位。这会导致各特征之间的位置偏差。如果零件的面、孔和基准点之间存在紧密的相对位置关系,则设置次数会成为严重的质量问题。
减少装夹次数并不总是意味着需要使用更简单的零件。有时,它需要更好的特征定位、改进的基准规划,或者使用四轴或五轴加工。
流程表:设置次数对DFM的影响
| 设置条件 | 制造影响 | DFM改进 |
| 一种设置 | 更好的数据控制和更短的交付周期 | 功能与工具访问对齐 |
| 两种设置 | 中等数据转移风险 | 明确定义主要数据和次要数据 |
| 三个或更多设置 | 成本更高,检测更复杂 | 重新设计特征方向或采用多轴加工 |
| 难以固定的几何体 | 更高的夹紧和变形风险 | 添加稳定的定位面 |
| 不同设置的关键特性 | 更高的仓位风险 | 尽早运用几何尺寸和公差 (GD&T) 以及工艺规划。 |
实际案例:需要多种安装方向的工业阀体
工业阀体可能需要在多个面上设置端口、螺纹孔、密封面和内部通道。如果每个面都需要单独设置,则会增加成本和检测复杂性。
DFM 可以通过尽可能对齐端口、添加便于检查的基准、简化非关键面以及在生产前规划设置顺序来改进设计。
行业案例:DFM如何直接影响生产成功
DFM(面向制造的设计)影响着汽车、航空航天、医疗、电子和工业制造等行业的生产成功,因为每个行业都有不同的功能风险。
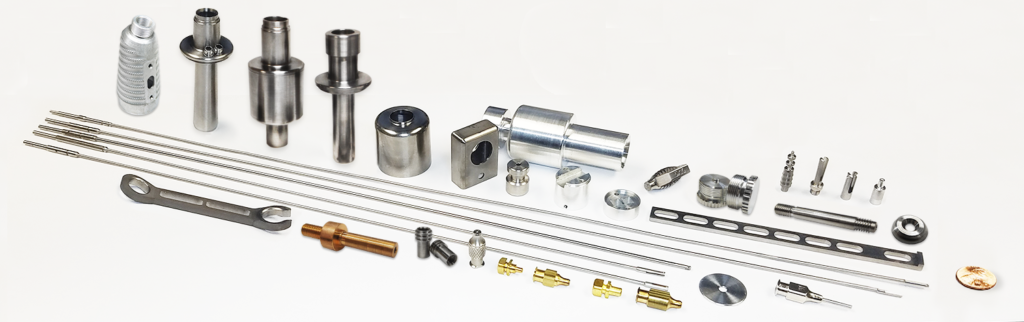
来源:医疗零件精密加工
电池托架支架、悬架支撑件、传感器支架和散热板等汽车零部件通常需要重复装配。面向制造的设计 (DFM) 侧重于孔型布局、平面度、重量减轻和生产成本。
航空航天部件通常需要轻量化几何结构、受控基准和可靠的检测。面向制造的设计 (DFM) 必须在减轻重量、保持刚度、便于工具操作和满足认证要求之间取得平衡。
医疗器械部件需要具备毛刺控制、洁净的表面光洁度、材料可追溯性和可靠的检测性能。手术器械、诊断设备外壳和精密夹具的设计必须兼顾加工和清洁的可行性。
散热器、连接器面板、射频外壳和传感器外壳等电子元件对平整度、导热性能和外观表面处理都有要求。DFM(面向制造的设计)有助于将功能表面与非关键外部几何形状区分开来。
工业设备零件,例如工装板、歧管、机器人夹具和阀块,通常需要精确的孔、密封面和耐用的螺纹。面向制造的设计 (DFM) 可以减少设置次数、改进检验并防止不必要的返工。
工程师常犯的DFM错误
最常见的DFM错误是围绕理想几何形状进行设计,而不是考虑刀具加工的可行性。CAD可以实现完美的锐角、深腔和薄壁,但CNC加工需要真正的刀具、夹具和可测量的特征。
另一个常见的错误是将严格的公差作为质量指标。这会增加成本,但未必能提高功能。更好的方法是只控制那些影响配合、密封、对准或运动的特征。
工程师们也常常忽略检验要求。某个特征或许可以加工,但难以验证。如果零件无法可靠地测量,生产审批就会变得困难。
材料性能也常常被忽视。强度更高的材料并不总是更容易加工。高强度材料可能会增加刀具磨损、发热、变形和加工周期。
发布数控图纸前的DFM审核清单
在发布之前,应审查数控图纸的几何形状、材料、公差、基准、检验、设置次数、表面光洁度和制造风险。
DFM 检查表
| 审查区域 | 问题 |
| 几何复习 | 标准工具能否触及所有功能? |
| 材料审查 | 材料的功能和可加工性是否匹配? |
| 公差审查 | 严格的公差要求是否仅限于关键特征? |
| 数据审查 | 功能参考是否定义明确? |
| 检查审查 | 关键特征能否被可靠地测量? |
| 设置回顾 | 能否减少设置次数? |
| 表面光洁度评测 | 成品要求是基于功能性的吗? |
| 风险审查 | 哪些因素会导致成本增加、报废或延误? |
在向供应商询价之前,应使用此清单。尽早进行面向制造的设计 (DFM) 审查可以减少重新设计、生产延误和不必要的成本。[ 7 ]
常見問題解答
CNC加工中DFM(面向制造的设计)最大的错误是什么?
DFM 最大的错误是设计出在 CAD 中看起来很简单的特征,但在生产中却需要难以操作的工具、严格的公差、额外的设置或特殊的检验。
雄厚的资金实力如何影响加工成本?
深腔加工需要长刀具、更慢的切削速度、更多的阶梯切削以及精细的精加工。它们会增加刀具挠度、加工周期、颤动风险和检验难度。
为什么尖锐的内角会成为问题?
由于铣刀是圆形的,因此加工尖锐的内角非常困难。尖锐的内角可能需要使用非常小的刀具、电火花加工,或者重新设计刀具,使其具有合适的内圆弧半径。
数控设计中何时应该使用GD&T?
当特征关系控制功能时,应使用GD&T(几何尺寸和公差)。它适用于位置、平面度、垂直度、轮廓和基准面检测。
薄壁如何影响零件质量?
薄壁在加工后可能会发生弯曲、颤动、变形或移位。这可能需要更慢的加工速度、更好的夹具支撑或设计变更。
哪些功能会增加安装次数?
多面体特征、斜孔、十字孔、倒角和难以触及的表面通常会增加装夹次数。装夹次数越多,成本越高,基准转移风险也越大。
材料选择如何影响可制造性?
材料会影响刀具磨损、发热、变形、毛刺形成、表面光洁度和检测。铝、不锈钢、钛、黄铜和塑料都需要不同的加工策略。
为什么在设计阶段要考虑检验问题?
在设计阶段就应该考虑检验,因为无法可靠测量的特征可能会导致供应商纠纷、审批延迟和质量风险。
最好的数控零件既能保证功能正常,又能消除不必要的制造风险。
最好的数控加工零件并不总是最简单的零件。它们的每一个特征都有其功能意义、切实可行的制造路径和可靠的检测方法。
DFM(面向制造的设计)应侧重于降低风险,而非盲目简化。关键密封表面应保持可控性。功能性孔应保持精度。非关键性外观边缘不应承担同样的制造负担。
几何形状、材料选择、公差策略、基准规划、表面光洁度和检验等各个环节相互配合。如果忽略其中任何一个环节,零件都可能变得成本高昂、稳定性差或难以通过验收。
强大的 DFM 功能可保护产品性能,同时消除不必要的加工成本、设置复杂性和检验风险。
案例
1. NIST. 增材制造公差传递的挑战。
https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=918584
2. Furferi, R. 等人。机械设计中 ISO 和 ASME 标准的公差分析方法。
https://jamstjournal.com/cn/article/pdf/preview/10.51393/j.jamst.2025020.pdf
3. Fictiv Engineering. CNC 可制造性设计要求:DFM 大师班。
https://www.fictiv.com/masterclass/dfm-for-cnc-masterclass/how-design-requirements-drive-cnc-manufacturability
4. Protolabs. 加工设计工具包。
https://www.protolabs.com/resources/design-for-machining-toolkit/
5. GD&T基础知识。面向制造的设计。
https://www.gdandtbasics.com/design-for-manufacturability/
6. 五刃工程。CNC加工DFM:铣削零件的设计指南。
https://www.fiveflute.com/guide/cnc-machining-dfm-design-guidelines-for-milled-parts/
7. 轮毂工程。如何设计用于数控加工的零件。
https://www.hubs.com/knowledge-base/how-design-parts-cnc-machining/




