

薄壁零件是指其一个或多个壁面相对于零件整体尺寸而言明显较薄的部件。这类零件常见于航空航天、医疗、汽车和精密工业等领域,在这些领域,减轻重量、优化气流或实现紧凑设计至关重要。虽然数控加工能够高精度地生产这些零件,但薄壁结构也带来了一系列独特的挑战,而这些挑战在刚性几何形状的零件中并不存在。
加工薄壁零件时最常见的问题包括切削过程中的变形、振动引起的颤振以及零件从夹具中取出后公差的损失。本文重点介绍一些行之有效的加工策略,这些策略有助于控制变形、保持精度并维护零件的完整性。
薄壁加工中的变形是什么?
在考虑任何切削策略或夹具设计之前,了解薄壁零件在加工过程中表现出的不同特性至关重要。变形并非随机发生,而是薄材料对切削力、热量和应力释放等因素做出反应的必然结果。如果未能及早考虑这些因素,即使是精心设计的数控加工程序也可能导致零件精度不足。
薄壁部件的定义是什么?
薄壁部件通常是指壁厚不足以抵抗加工力的部件。虽然没有通用的厚度阈值,但当壁厚相对于其高度或无支撑长度较小时,问题通常会开始出现。例如,航空航天高肋上的 2 毫米壁厚与矮箱形结构上的 2 毫米壁厚,其性能截然不同。
薄壁结构常见于涡轮机壳体、电子设备外壳、医疗植入物和轻型结构框架等部件中。在许多此类应用中,壁厚是由功能要求而非加工性能决定的,因此切削过程中容错空间很小。
为什么薄壁在数控加工过程中会发生变形
薄壁会发生变形,因为它们无法像厚壁那样吸收切削力。当切削刀具切入材料时,横向力会将壁推离刀具路径。壁越薄、越高,变形就越大。
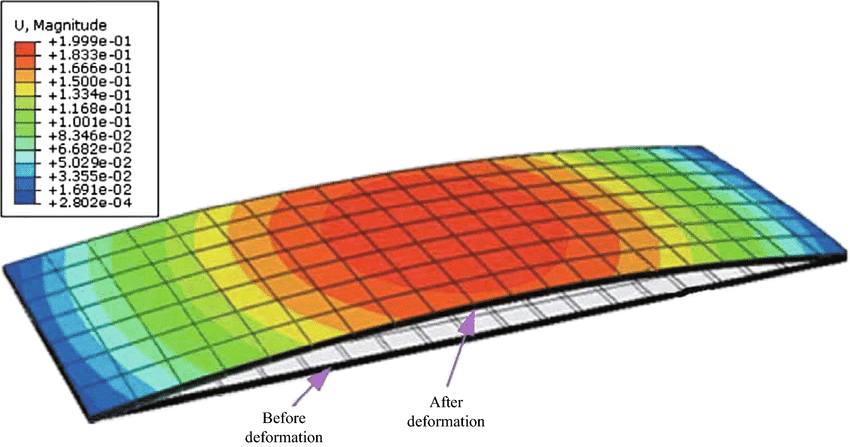
实际上,这意味着粗加工时刀具切削的材料可能少于程序设定值,而精加工时切削的材料可能多于预期值。我曾见过这样的情况:夹紧时壁厚在公差范围内,但零件松开后,壁厚却超出公差几十分之一毫米。这种现象并非程序错误所致,而是由加工过程中的弹性变形造成的。
切削力、振动和热量积聚的影响
导致薄壁零件变形的主要因素有三个:
- 在交战过程中,产生推拉墙体的切割力。
- 振动和颤动会放大墙体运动
- 热量积聚导致局部膨胀
切削力波动时,壁面会反复弯曲,导致材料去除不均匀。振动会加剧这种情况,因为它会引入壁面无法吸收的动态载荷。热量则使问题更加复杂。薄壁部分升温迅速且冷却不均匀,即使加工完成后,尺寸也可能发生变化。
例如,当主轴转速很高,而切屑排出又不充分时,加工薄铝外壳时,局部加热会导致壁在切削过程中膨胀,切削后收缩,从而导致特征尺寸偏小。
薄壁零件常见的变形问题
失真通常以可预测的形式出现。最常见的问题包括:
- 切割过程中壁面变形,导致厚度不均匀
- 沿刀具深度方向的渐进偏转导致壁面呈锥形。
- 松开夹具后,墙体会恢复到不同的形状,即回弹。
- 相邻特征的平坦度或平行度丧失
这些问题通常只有在精加工或最终检验阶段才会显现出来。到那时,纠正这些问题可能需要返工整个零件,甚至直接报废。
材料移除前规划的重要性
高效的薄壁加工远在生成第一条刀具路径之前就开始了。规划必须考虑到材料去除将如何改变零件在每个阶段的刚度。过早去除过多材料会破坏剩余结构的稳定性,并使后续工序变得难以预测。
常见的错误是在处理薄壁特征之前就将所有凹槽都粗加工完毕。相反,合理的加工顺序会在薄壁上预留额外的材料,让周围材料支撑薄壁直至最后阶段。这种加工顺序可以减少应力释放,提高尺寸一致性。
了解这一层面的变形是所有后续决策的基础,从刀具路径排序到工件夹持和检测都离不开它。缺乏这种意识,即使是先进的加工策略也难以获得可靠的加工结果。
用于稳定性和应力控制的刀具路径排序
一旦理解了变形机制,刀具路径排序就成为控制变形最有效的方法之一。材料去除顺序直接影响零件的刚度、内部应力释放和尺寸稳定性。不合理的刀具路径排序会导致零件过早强度降低,而精心设计的刀具路径排序则能确保零件在加工后期仍保持强度。
薄壁零件的粗加工与精加工
加工薄壁时,粗加工和精加工必须明确分开。粗加工的重点在于去除大部分材料,同时保持结构强度。精加工应在最后几道工序中进行,此时零件已得到充分支撑,应力也已基本消除。
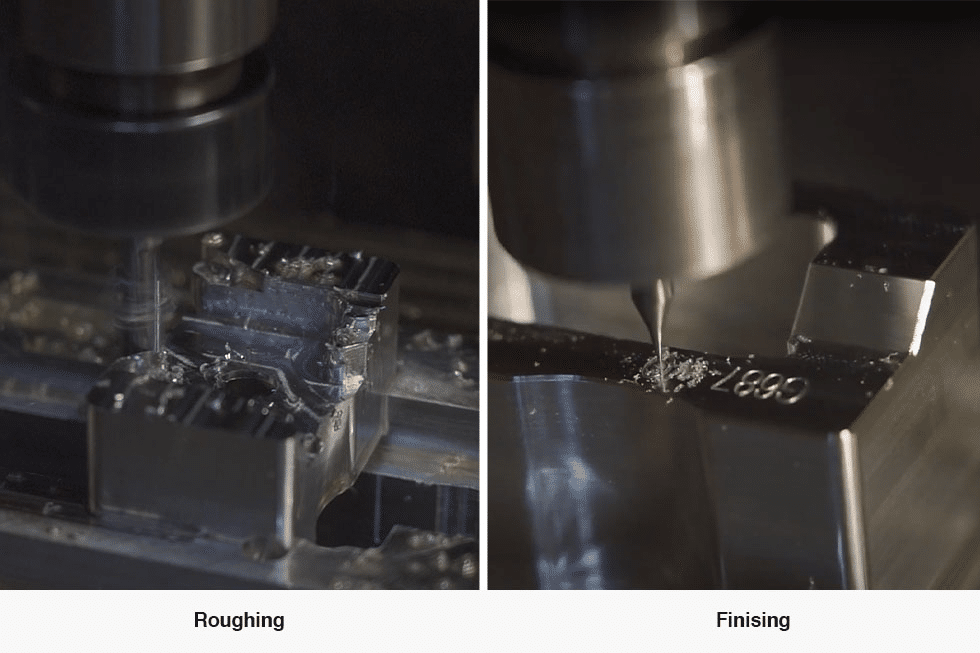
在实际操作中,这通常意味着在薄壁上比在厚壁上预留更多的材料。例如,在粗加工过程中,在薄铝壁上额外预留 0.3 至 0.5 毫米的材料可以显著减少精加工时的变形。这些额外的材料起到临时刚度的作用,而不是浪费材料。
从较厚部分向较薄部分进行加工
可靠的加工顺序策略是从刚性最强的部分向刚性最弱的部分进行加工。较厚的区域能够提供天然支撑,并有助于吸收切削力,从而减少相邻材料的去除。
例如,在加工被薄肋包围的型腔时,先粗加工型腔,同时保持肋的厚度,这种方法更为稳定。之后可以在后续工序中将肋加工至最终厚度。这种方法可以降低肋在早期加工阶段发生振动或弯曲的风险。
平衡材料去除以降低内部应力
材料去除不均匀会导致内部应力释放不对称,从而造成零件翘曲。均衡去除则有助于将应力变化更均匀地分布在整个零件上。
这并非要求处处去除等量材料,而是要求避免在一侧进行过度切削,同时保持另一侧的充分支撑。交替切削相对的壁面或分阶段加工对称特征,可以显著减少大型薄壁框架的变形。
半精加工和余料加工的应用
半精加工在薄壁件稳定性方面起着重要作用。通过在粗加工和精加工之间引入中间步骤,零件可以逐渐适应刚度的降低。
当复杂几何形状在粗加工后留下不均匀的毛坯时,余料加工尤为有用。通过轻柔、有针对性的切削去除剩余材料,可以避免在精加工过程中可能出现的突然力峰值。这种方法常用于航空航天部件,例如用薄腹板连接较厚的结构节点。
避免在接近最终壁厚处进行全深度切割
应尽可能避免在接近最终壁厚的位置进行全深度切削。这类切削会将切削力集中在较长的切削区域,从而增加挠度和振动。
相反,采用多次浅切削并保持一致的阶梯式切削可以获得更可预测的结果。虽然这会略微增加加工周期,但通常可以避免代价高昂的返工。对于高精度零件而言,避免废品所节省的时间远远超过增加的加工时间。
精心设计的刀具路径顺序可以将薄壁加工从反复试验的过程转变为可控的操作。当刚度得以保持且应力逐步释放时,零件在整个加工过程中保持稳定,从而为精确的精加工和可靠的检测结果奠定了基础。
减少径向啮合力和切削力
在确定刀具路径顺序之后,影响变形的下一个主要因素是刀具与材料的啮合程度。薄壁零件对切削力非常敏感,即使刀具压力略有增加也会导致明显的变形。减少径向啮合是保持加工控制最有效的方法之一。
薄壁特征中低径向啮合的重要性
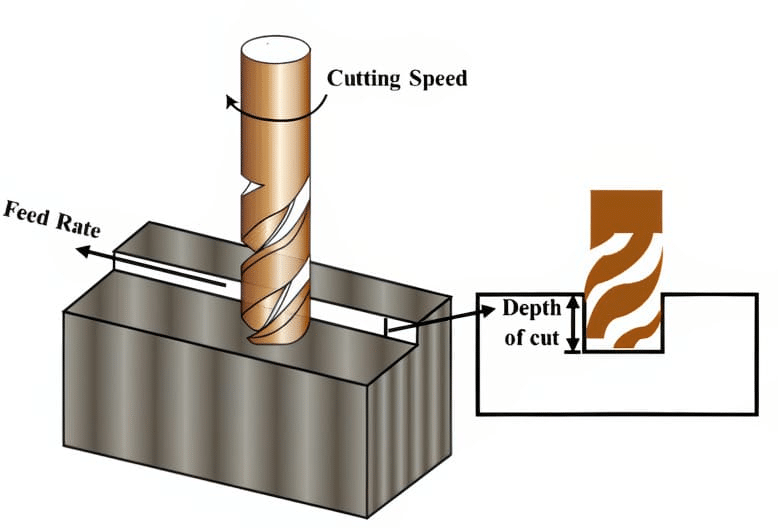
径向啮合直接影响横向切削力。高啮合会使壁面向侧方移动,而低啮合则能使刀具切削阻力更小。在薄壁截面中,降低径向啮合有助于壁面在切削过程中保持其形状。
实际上,这意味着要避免在薄壁附近使用过大的步距。例如,在加工 1.5 毫米厚的铝壁时,使用 5% 到 10% 的刀具直径步距,与传统的 40% 步距相比,可以显著降低挠度。
高速加工和自适应清理策略
高速加工策略对于加工脆弱几何形状尤为有效。自适应清刀技术通过动态调整刀具啮合力来保持稳定的刀具载荷,从而防止可能导致薄壁弯曲的突发力峰值。
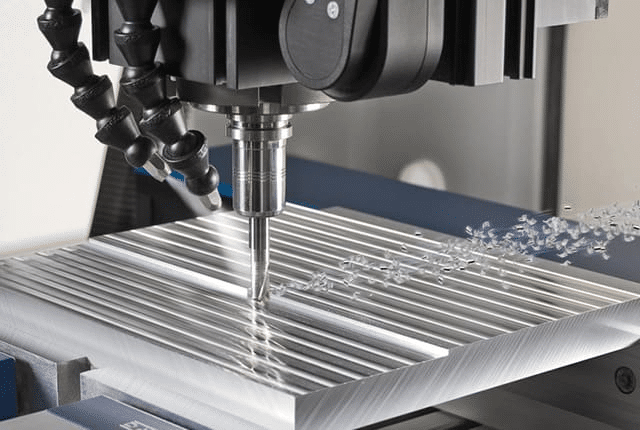
在钛铝合金航空航天零件的加工中,经常采用自适应加工策略,以精确加工薄肋。通过保持恒定的切屑负载,刀具切削平稳,壁面振动和受力变化也更小。
更小的跨距和可控的轴向深度
结合较小的步距和可控的轴向切削深度,可以创造稳定的切削环境。虽然在刚性区域可以接受较大的轴向切削深度,但薄壁区域则更适合采用较浅的轴向切削深度。
平衡的方法通常包括:
- 轻微的径向啮合可降低横向力
- 适中的轴向切削深度,以保持切削效率
- 整个加工过程中切屑厚度保持一致
这种组合可以可预测地去除材料,而不会使墙体承受过大的压力。
选择合适的工具以降低工具压力
刀具几何形状在最大限度地减少切削力方面起着至关重要的作用。具有高螺旋角的锋利刀具可以降低切削阻力并改善排屑效果。专为精加工薄壁结构而设计的刀具通常能产生更干净的切削效果,并且对壁面的压力更小。
例如,在加工薄型不锈钢外壳时,从通用立铣刀换用高螺旋度精加工刀具可以显著减少颤动。刀具磨损情况也必须密切监控,因为钝化的刀具会增加切削力和发热量。
控制热量以防止热变形
加工过程中热量积聚会导致薄壁膨胀,加工后又收缩,从而造成尺寸误差。控制热量与控制切削力同等重要。
有效的方法包括使用合适的冷却液流量、确保切屑快速排出以及避免刀具长时间停留在同一区域。在高精度加工中,即使是刀具路径末端的短暂停留时间也会产生局部过热,从而影响壁厚。
通过减少径向切削并精确控制切削力和热量,薄壁零件在整个加工过程中保持稳定。这种方法不仅提高了加工精度,还延长了刀具寿命,并获得了更一致的表面质量。
易碎几何形状的工件夹持策略
即使优化了刀具路径并降低了切削力,不良的工件夹持也会破坏整个加工过程。薄壁零件尤其容易因夹持过紧或夹持不均匀而发生变形。有效的工件夹持必须既能牢固地固定零件,又能使其在切削载荷下保持自然运动状态。
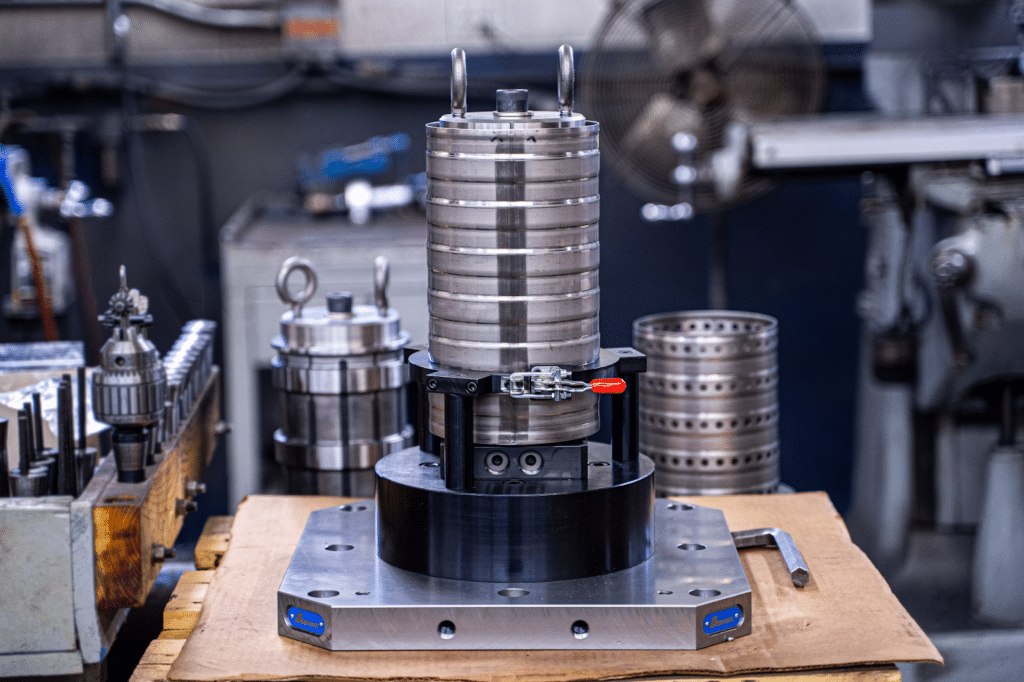
薄壁部件过度夹紧的风险
过大的夹紧力是造成隐性变形的常见原因。过大的夹紧力会在加工过程中使薄壁变形,而零件在松开夹具后又会发生形变。这通常会导致零件在夹具中尺寸测量正确,但在后续检验中却不合格。
过度夹紧造成的常见问题包括:
- 夹紧点附近的永久壁变形
- 解除钳制后并行性丧失
- 局部凹痕或压痕
这些问题经常被错误地归咎于切削参数,而根本原因却是夹具设计。
使用软钳口和定制夹具
软爪使夹持面能够更紧密地贴合零件几何形状,从而将力分散到更大的区域。这有助于降低局部应力,提高零件稳定性。
对于薄壁生产零件,尤其是航空航天和医疗应用领域,定制夹具通常是必要的。例如,一个轮廓合适的夹具可以支撑薄壁外壳的外轮廓,防止壁体坍塌,同时还能方便进行内部加工。
用于均匀支撑的真空夹具
真空吸盘夹具对平面或浅薄壁零件的夹持尤为有效。与点夹持不同,真空吸盘夹具可在整个表面上施加均匀的夹持力。
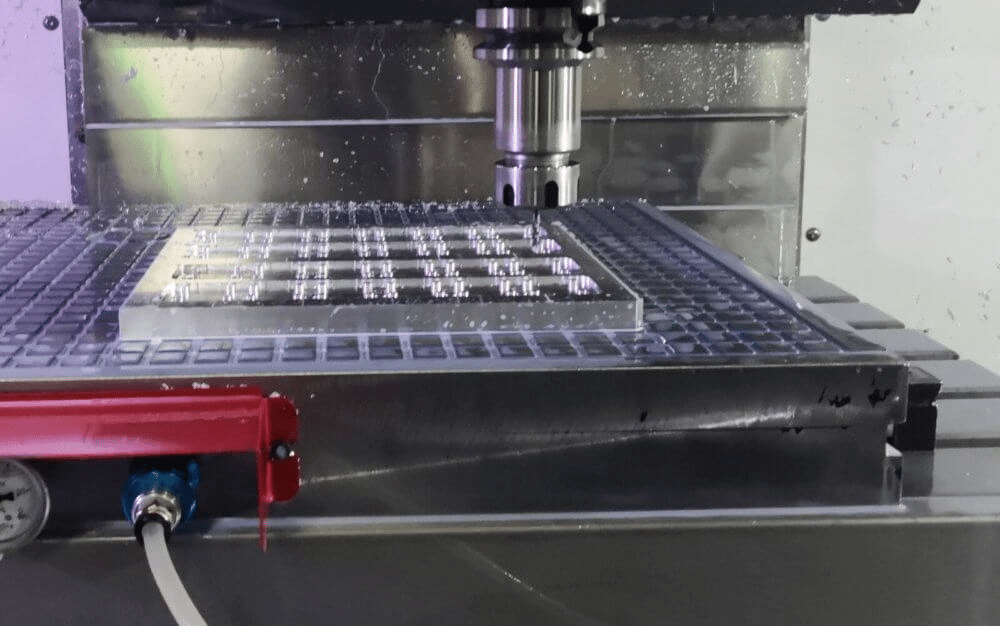
真空系统适用于薄板、盖板和电子外壳等部件。但是,为了在整个操作过程中保持稳定的吸力,需要仔细密封并确保表面清洁。
支撑薄墙而不限制移动
薄壁需要支撑,但不应完全约束。过度约束零件会导致应力锁定,并在加工完成后造成变形。
有效的支持策略包括:
- 在粗加工过程中,用牺牲材料支撑薄壁
- 使用临时支撑结构,并在完工前将其移除。
- 使用可扩展芯轴或嵌件支撑内部结构
这些方法既能提供稳定性,又能让部件自然放松。
采用多工位加工以减少应力
多工位装夹有助于更均匀地分散加工应力。通过将加工工序分散到多个工位,可以避免单个工位一次性去除过多材料。
例如,先在一台机器上粗加工内部凹槽,再在另一台机器上精加工外部薄壁,这样可以使零件在两道工序之间保持稳定。这种方法在尺寸精度要求极高的精密外壳制造中很常见。
最终加工前进行稳定性验证
在最终精加工工序之前,应验证零件的稳定性。这可能包括轻轻探测关键表面或进行低力测试以观察变形情况。
在这个阶段花时间确认稳定性通常可以避免最终的公差问题。在薄壁加工中,对夹具或支撑进行微小的调整就可能决定零件的合格与否。
合适的工件夹持是控制变形的基础。当工件得到牢固支撑且约束力适中时,切削策略就能按预期发挥作用,并获得一致、精确的切削结果。
薄壁零件的检验与验证
加工完成后,检验在确认变形是否得到有效控制方面起着至关重要的作用。薄壁零件在加工过程中可能看起来精度很高,但一旦从夹具中取出,就会发生细微的偏移。结构化的检验方法有助于及早发现这些问题,并确保产品质量的稳定性。
测量壁厚而不引起变形
测量薄壁时需要格外小心,因为过大的探测力会导致零件变形,从而产生错误的读数。使用接触式测量工具时必须控制好力度,尤其是在测量无支撑结构时。
常见做法包括:
- 使用专为薄切片设计的低力千分尺或卡尺
- 测量过程中支撑墙体以防止弯曲
- 避免在同一位置重复测量
在高精度工作中,即使是标准卡尺施加的轻微压力也会改变薄铝壁上的读数。
过程内检测以及早发现变形
过程内检测能够在零件达到最终形状之前识别出变形。在关键加工阶段后检查尺寸有助于确定零件是否按预期运行。
例如,在半精加工后对薄肋进行探测可以揭示早期变形趋势。如果在此阶段检测到偏差,可以在最终精加工前调整刀具路径或支撑方式,从而降低废品率。
探测和非接触式测量方法
机上测头技术广泛用于在不将工件从夹具上取下的情况下验证关键尺寸。测头技术能够提供即时反馈,并减少因松开夹具而造成的变形。
对于极薄或柔性结构,非接触式测量方法(例如激光扫描或光学测量)尤为有效。这些技术完全消除了测量力,常用于航空航天和医疗器械制造等对公差要求严格的领域。
加工过程中标称几何形状与实际几何形状的比较
在每个关键步骤之后,将测量值与标称几何形状进行比较,可以深入了解零件在应力作用下的性能。偏差逐渐增大通常表明存在累积变形,而非孤立误差。
这种比较在复杂的薄壁结构(例如格子加固的房屋)中尤其有价值,因为局部变形可能并不明显,直到它影响到相邻的特征。
最终检验和质量验证
最终检验不仅要确认尺寸精度,还要确认零件的整体稳定性。测量应在零件完全松弛后进行,最好是在室温下放置一小段时间后进行。
最佳实践包括:
- 验证壁厚、平面度和平行度
- 检查关键特征的自由状态
- 记录检查结果以改进未来流程
持续的检测反馈能够将加工策略与实际性能有效衔接起来。对于薄壁零件而言,这种反馈对于持续改进和确保工艺的长期可靠性至关重要。
结语
成功加工薄壁零件而不使其变形,需要在加工过程的每个阶段都采取严谨细致的方法。变形主要通过合理的规划、精心设计的刀具路径顺序、减小切削力以及采用既能支撑零件又不会过度约束它的工装夹具来控制。当每个决策都充分考虑零件的刚度和应力分布时,就能精确且重复地加工薄壁特征。
同样重要的是检验,它可以验证这些策略是否按预期发挥作用。过程检查和仔细的最终测量有助于在细微变形演变成质量问题之前将其识别出来。当加工策略和检验协同工作时,即使在要求苛刻的应用中,薄壁零件也能始终如一地满足严格的公差要求。




