

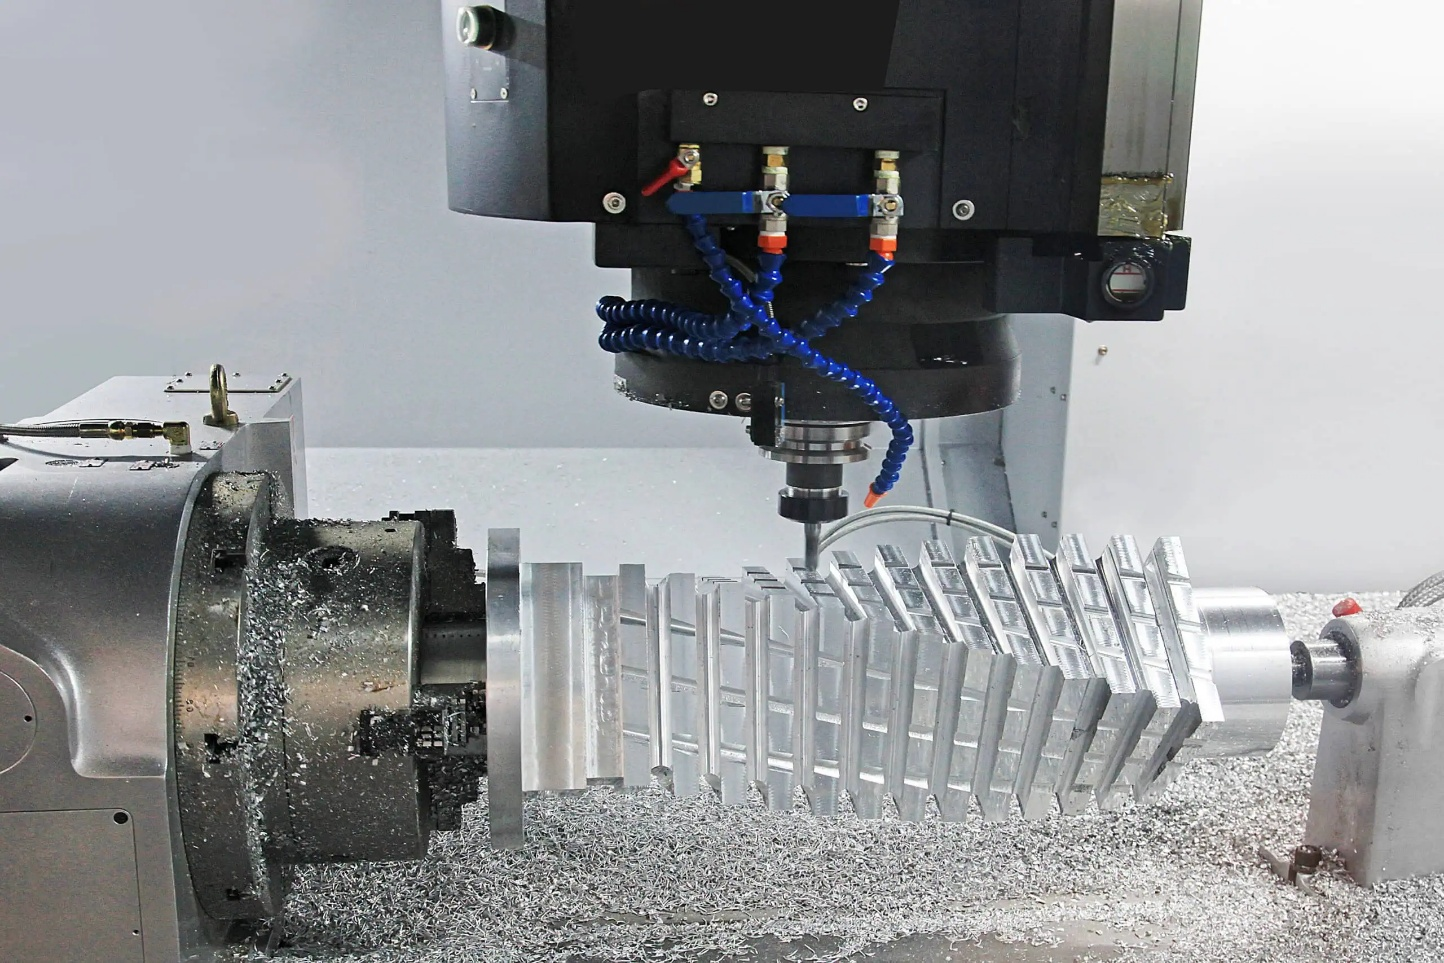
数控加工能够提供其他制造工艺难以匹敌的精度、重复性和几何加工能力。然而,它也是成本高昂的工艺,如果对成本驱动因素缺乏清晰的了解,设计阶段的预算很容易被严重低估。对于制造商、工程师和产品设计师而言,了解数控加工成本不仅仅是采购问题,更是一门设计学科。
加工成本很少由单一变量决定。材料选择、零件几何形状、公差要求、生产数量以及二次精加工等因素都会影响加工零件的最终价格。设计阶段的决策对这些成本的影响尤为显著,通常比报价阶段的任何谈判都更为重要。本文探讨了数控加工中的关键成本驱动因素,并提出了在不影响零件质量或功能性能的前提下降低成本的实用策略。
材料选择及其对数控加工成本的影响
材料选择是数控加工过程中最早也是最重要的决策之一。它不仅影响原材料采购成本,还影响所需的切削刀具、零件加工周期以及刀具磨损速度。如果仅从性能角度选择材料,而不考虑其可加工性,则零件总成本可能会远超原材料价格本身所对应的成本。
为什么材料选择很重要
每种材料在切削条件下的表现都不同。有些材料加工速度快,刀具磨损小,从而缩短加工周期,降低刀具成本。而另一些材料则会产生较大的切削力,需要较低的切削速度,并且刀片磨损迅速,所有这些都会增加零件的单价。当这些差异累积到整个生产批次中时,就会变得非常显著。因此,材料成本不仅仅是每公斤原材料的价格,而是采购成本、加工时间和刀具消耗的总和。[1]
常用材料的成本差异
常用数控加工材料的成本构成差异很大:
- 铝: 在大多数应用中,铝合金是最具成本效益的加工材料。例如,6061 和 7075 铝合金能够以低切削力实现高速切削,从而获得优异的表面光洁度,并将刀具磨损降至最低。原材料成本适中,加工周期短,因此对于注重强度重量比且成本敏感的应用而言,铝合金是首选材料。
- 软钢: 作为一种原材料,低碳钢价格适中,在标准切削条件下也易于加工。对于无需耐腐蚀且无需热处理的结构件而言,低碳钢是一种经济实惠的选择。
- 不锈钢: 与低碳钢相比,不锈钢在材料成本和加工成本方面都更昂贵。304 和 316 等牌号的不锈钢在切削过程中会发生加工硬化,因此需要使用锋利的刀片、适中的切削速度和稳定的进给率,以避免刀具摩擦和过早失效。对于相同几何形状的零件,不锈钢的加工周期比铝或低碳钢更长。
- 钛: 钛合金是加工成本最高的材料之一。其导热性差,这意味着切削过程中产生的热量会集中在刀刃上,而不是散发到切屑中。这会显著加速刀具磨损,增加刀具成本,并需要降低切削速度,从而延长加工周期。加工一个钛合金零件的成本可能是同等尺寸铝制零件的三到五倍。
- 工程塑料: 德尔林(Delrin)、聚醚醚酮(PEEK)和尼龙等材料加工成本低,切削力小,刀具磨损小,但加工过程中需要精心夹具来控制工件变形和热膨胀。对于低负载应用,它们是金属部件的一种经济高效的替代方案。 [2]
材料可加工性如何影响成本
可加工性直接决定加工周期和刀具消耗,而这两者都是重要的成本驱动因素:
- 易于加工的材料可以实现更高的切削速度和进给速度,从而缩短每个零件的加工周期,提高机器利用率。
- 硬质材料需要更慢的加工参数、更频繁的刀片更换,有时还需要特殊的刀具等级,所有这些都会增加成本。
- 某些不锈钢牌号等会产生长条状切屑的材料,需要格外注意切屑处理,这可能会增加操作员的干预时间。
一个有用的对比是加工铝合金 6061 和 5 级钛合金 (Ti-6Al-4V) 的简单安装支架。加工铝合金支架可能只需 8 分钟,一个刀片即可加工 50 个或更多零件。而加工几何形状相同的钛合金支架,则可能需要 35 到 40 分钟的加工周期,并且每加工 10 到 15 个零件就需要更换一次刀片,这使得机床时间和刀具成本都增加了四倍甚至更多。
降低成本的秘诀
- 使材料性能与实际需求相匹配: 对于在良好环境下承受中等载荷的部件,指定使用钛合金或高级不锈钢是一种可以避免的成本。在设计阶段选择性能适中而非过剩的材料,是降低成本最简单的方法之一。
- 考虑其他合金: 在许多情况下,经过适当热处理的低合金钢或经过适当阳极氧化处理的铝合金,其使用性能与优质合金相当,但加工成本却低得多。
- 评估工程塑料: 对于在化学或电气环境中运行的非结构性部件,PEEK 或 Delrin 可以以远低于同等金属部件的成本满足所有功能要求。
零件设计复杂性和加工时间
材料选择之后,零件设计的复杂程度是决定数控加工成本的最重要因素。几何形状会影响后续所有环节:所需的装夹次数、刀具种类、加工周期以及最终的检验工作量。几何形状设计过度、包含无实际功能特征的零件,会在每个生产阶段增加成本,却无法带来任何额外的性能优势。
设计如何影响制造成本
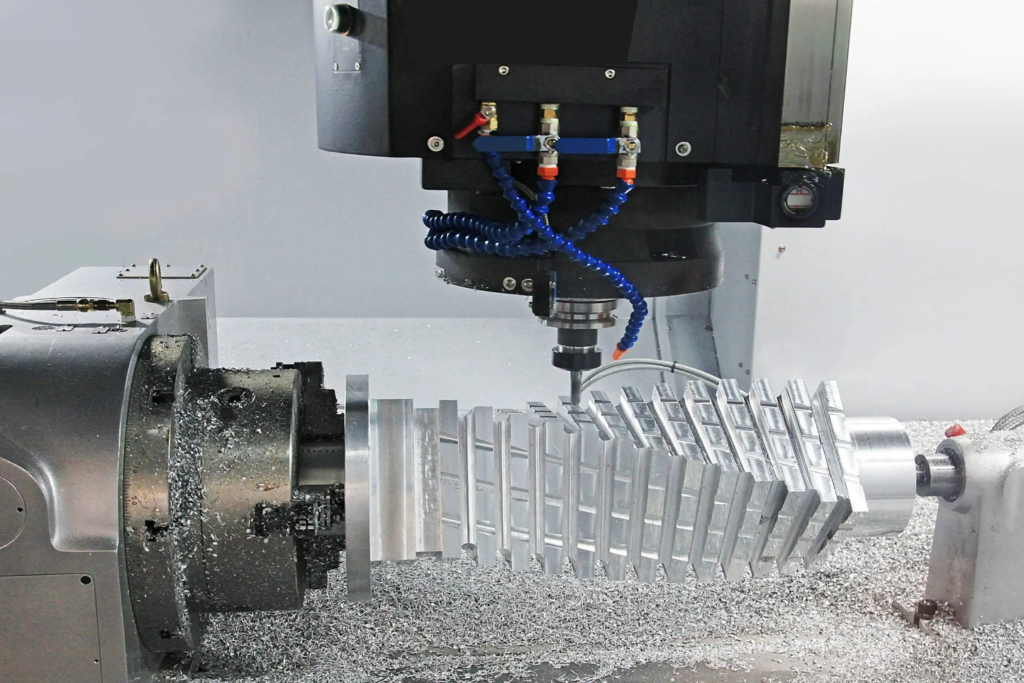
复杂的几何形状需要更多的机床操作、更多的刀具更换,而且在许多情况下,还需要额外的装夹,即为了从不同方向加工特征,必须重新定位和重新夹持零件。每次额外的装夹都会增加机床时间、人工成本,并可能导致位置误差的累积。即使原材料和公差相同,在三轴加工中心一次装夹即可完成的零件,其生产成本几乎总是低于几何形状相似但需要两到三次装夹的零件。[3]
增加成本的设计特点
某些几何特征会持续增加加工成本,因此只有在功能上确有必要时才应使用:
- 财力雄厚: 加工深腔需要长行程刀具,这种刀具刚性较差,更容易产生振动,因此需要降低切削速度并增加切削次数才能达到所需的表面光洁度。深宽比超过 3:1 会显著增加成本;超过 6:1 则会导致加工成本相对于其尺寸而言过高。
- 薄壁: 金属厚度小于 1.5 毫米或塑料厚度小于 2.5 毫米的截面在切削力作用下会发生形变,因此需要减小切削深度、降低进给速度并仔细规划刀具路径顺序,以避免零件报废。这些调整都会增加加工周期。
- 内角过窄: 数控铣刀是圆柱形的,这意味着内角加工的最小半径只能等于刀具半径。要加工出锐利的内角,要么需要二次电火花加工,要么需要使用进给速度很低的小型立铣刀,这两种方法都很昂贵。设计半径尽可能大的内角可以直接降低成本。
- 复杂轮廓: 加工曲面和复杂的三维轮廓需要五轴加工或使用专用球头刀具的多套三轴夹具。与棱柱形几何形状相比,这两种方法都会增加编程时间、加工周期和机器小时费率。
- 底切: 无法通过标准刀具方向加工的特征需要使用专用倒角刀具、额外的装夹步骤或采用其他工艺,例如拉削。如果倒角并非功能必需,则在设计阶段消除它们可以显著降低成本。 [4]
公差和表面光洁度的作用
公差和表面光洁度规格对加工成本有直接且可衡量的影响:
- 严格的公差: 比 IT7 更严格的公差要求更慢的精加工工序、更频繁的在线测量,以及对热稳定性和刀具磨损管理的更高关注。所有这些都会增加成本。对于非关键特征而言,±0.005 mm 的公差比 ±0.05 mm 的公差在生产和验证方面成本要高得多,而且如果该特征不需要如此高的精度,则没有功能上的优势。
- 精细的表面光洁度: 要达到 Ra 值低于 0.8 µm 通常需要以低进给速度进行专门的精加工工序,在某些情况下还需要研磨或珩磨等二次加工。如果表面需要喷漆或覆盖,指定 Ra 值为 0.4 µm 则会造成不必要的成本。
- 检查费用: 更严格的公差要求更严格的检验,包括三坐标测量机测量和结果记录。检验时间和记录成本会增加零件总成本,尤其是在小批量生产中,因为设置和检验成本无法分摊到大批量生产中。
例如:
一个有用的例子是比较一个简单的矩形铝制外壳和一个外形尺寸相近但内部包含多个凹槽、曲面壁、复合角度的沉头孔以及多个公差为±0.01毫米的特征的外壳。简单的外壳可能只需要一次装夹、三把刀具和15分钟的加工周期。而复杂的外壳可能需要三次装夹、八把刀具、90分钟的加工周期以及三坐标测量机(CMM)检测。复杂零件的加工成本很容易高出五到八倍,这完全是由设计因素而非材料或体积差异造成的。
降低成本的秘诀
- 在功能允许的情况下简化几何图形: 零件上的每个特征都应该有其存在的意义。如果曲面壁、深凹槽或复杂轮廓对零件的功能没有贡献,那么用更简单的几何形状代替它,既能降低成本,又不会降低性能。
- 使用标准孔径和半径: 将孔设计成标准钻头尺寸,将内半径设计成标准立铣刀尺寸,可以省去特殊刀具的使用,并减少换刀频率。
- 有选择地应用严格的公差: 明确哪些特征真正需要严格的公差,例如配合面、轴承座和对准特征,其他所有特征则采用标准公差。这种简单的做法可以显著缩短整个生产批次的检验时间和精加工周期。 [4]
机器设置、刀具和人工成本
材料和设计的复杂程度决定了零件的生产流程。而设置、模具和人工成本则决定了生产成本。这三项成本在报价阶段往往被低估,尤其是在小批量生产和原型制作中,它们在零件总成本中所占的比例可能比加工时间本身还要高。
数控加工的设置成本
在进行任何切割之前,需要做大量的准备工作,包括准备机器、程序和夹具等生产所需条件:
- CNC编程和CAM准备: 数控编程人员必须解读零件图纸,创建或导入CAD模型,在CAM软件中生成刀具路径,模拟程序以验证无碰撞运动,并对代码进行后处理以适配特定的机床控制器。对于简单的零件,这可能需要一到两个小时。对于复杂的多工位装配零件,编程可能需要一整天或更长时间。无论最终生产多少零件,这段时间都会计入订单成本。
- 夹具设计与制造: 当标准虎钳或卡盘无法准确定位和夹紧零件时,就需要定制夹具。设计和加工定制夹具会增加成本,这些成本必须在生产过程中收回。对于一次性原型,夹具成本可能与零件本身的加工成本不相上下。
- 机器安装和验证: 程序加载、刀具补偿设置、首件验证以及生产开始前的各项调整都需要占用机床时间。这部分设置时间通常按机床的全额小时费率计费,因此对于小批量生产而言,这是一项重要的成本组成部分。 [5]
模具费用
在数控加工中,切削刀具是一项经常性成本,其成本会随着材料难度和生产量的增加而增加:
- 切削刀具和刀片: 用于车削和铣削的标准硬质合金刀片单价相对较低,但专用刀具,例如成型刀具、螺纹铣刀、小直径立铣刀和PCD刀片,价格则高得多。一片用于铝材精加工的PCD刀片的价格可能比一整盒标准硬质合金刀片还要贵。
- 因磨损需要更换工具: 在生产过程中,刀片会按预定的时间间隔进行调整或更换,以保持尺寸一致性。更换频率取决于材料、切削参数和所需的公差。对于钛或硬化钢等难加工材料,每个零件的刀具成本可能相当高昂,因此必须从一开始就将其计入报价中。 [6]
劳工要求
数控加工虽然高度自动化,但并非完全无需人工。零件成本主要由以下三个方面的人工成本构成:
- CNC编程人员: 负责将工程图纸转化为经过验证的机器程序。编程技能直接影响周期时间效率,因为与基本程序相比,优化良好的程序可以将周期时间缩短 20% 到 30%。
- 机器操作员: 负责工件的装卸、过程监控、过程测量、刀具更换以及报警响应。在工艺成熟的大批量生产中,一名操作员可以同时操作多台机器,从而降低单件人工成本。而在小批量或复杂工序中,操作员与机器的比例则更高。
- 质检员: 根据图纸要求测量成品零件,操作三坐标测量机,并在需要时生成检验记录。检验人工成本在成本估算中常常被忽略,但对于具有许多关键尺寸或需要书面认证的零件而言,检验人工成本却相当可观。
例如:
通过比较单件原型和批量生产,可以最清晰地说明设置成本与生产量之间的关系。假设一个铝制零件需要两小时编程、一小时机床设置和20分钟的加工周期。对于单个原型,总工时约为三小时二十分钟,其中实际加工时间仅为二十分钟。设置和编程成本占总成本的83%。而对于50个相同零件的批量生产,相同的设置和编程成本被分摊到整个批次,从而将每个零件的非加工时间减少到五分钟以内,加工周期成本也因此占据主导地位,这才是合理的。
降低成本的秘诀
- 标准化零件设计: 在产品系列中使用一致的特征尺寸、孔型和材料规格,可以使夹具、程序和工具在多个作业中重复使用,从而将设置投资摊销到更多零件上。
- 重复利用现有夹具和工具: 在设计定制夹具之前,应评估现有的模块化夹具系统或简单的软爪改造是否能够充分定位零件。避免定制夹具的制造可以节省成本和交货时间。
- 合并操作: 通过设计零件,使所有功能都能在一次装夹中实现,可以完全消除额外的装夹成本。即使将装夹次数从三次减少到两次,也能在小批量生产中显著降低零件总成本。 [6]
生产量和批量大小的影响
生产量是控制数控加工单件成本的最有效手段之一。编程、设置和夹具等固定成本基本保持不变,与单次生产多少件零件无关。随着批量增大,这些固定成本分摊到更多零件上,从而逐步降低单件成本。了解这种关系有助于制造商和设计师就订单数量、生产计划以及原型制作与批量生产的经济效益做出明智的决策。
为什么数量会影响单位成本
数控加工零件的单位成本由两部分组成:固定成本和可变成本。固定成本不随产量变化,而可变成本则与零件产量成正比。固定成本包括编程、CAM 准备、夹具设置和机床验证。可变成本包括每个零件的加工周期、刀具消耗、材料成本和检验时间。在产量较低时,固定成本占主导地位,单位成本较高。随着产量的增加,单位固定成本降低,可变成本成为影响单位价格的主要因素。这是数控加工的基本经济结构,也是原型零件的单位成本总是高于几何形状相同的量产零件的原因。[7]
不同生产规模下的成本差异
不同销量档位的成本结构存在显著差异:
- 一体式生产: 单位成本已达最高水平。编程、设置和验证的全部工作都由同一部门承担。必须进行首件检验,且没有机会通过重复循环来优化流程。原型定价已反映此情况,应据此进行预算。
- 小批量生产(10 至 50 个零件): 由于设置成本开始分摊到整个批次中,与单件生产相比,单位成本显著降低。然而,单件生产成本仍然很高,任何返工或报废都会对批次经济效益产生相当大的影响。
- 中等批量生产(50至500件): 设置和编程成本在批量总成本中所占比例很小。周期时间和材料成本是单位成本的主要组成部分,而诸如刀具路径优化和切削参数调整等工艺优化措施能够带来可衡量的收益。在这种批量生产水平下,刀具消耗成本成为一项更为明显的成本构成。
- 大批量生产(500 件及以上): 单位成本几乎完全取决于生产周期、材料和模具。固定成本按零件计算可以忽略不计。在这个产量水平下,投资于缩短生产周期、专用夹具以及自动化装卸设备将带来丰厚的回报。 [8]
数控加工中的规模经济
除了简单的成本分摊之外,更高的产量还能提高运营效率,从而进一步降低单位成本:
- 降低单位人工成本: 随着操作员对作业的熟悉程度加深,装载、测量和监控时间都会减少。在大批量生产中,一名操作员同时管理多台机器可以显著降低分配给每个零件的人工成本。
- 提高机器利用率: 更长的生产运行时间减少了机器在设置和换型上花费的时间相对于切割时间的比例,提高了整体设备效率,并降低了分配给每个零件的有效小时成本。
- 工艺稳定性: 在长期的生产过程中,该工艺会趋于稳定,刀具磨损模式可以预测,检验间隔可以优化,废品率会随着操作人员识别和纠正任何系统性偏差而下降。
例如:
批量经济效益的一个具体例子是比较生产10个、100个和1,000个相同铝制外壳的单位成本,每个外壳的周期时间为25分钟,设置和编程总成本为300美元。生产10个外壳时,仅设置成本就占每个外壳30美元,这还不包括加工时间。生产100个外壳时,设置成本降至每个外壳3美元。生产1,000个外壳时,设置成本几乎可以忽略不计,每个外壳仅0.30美元。在所有三种情况下,周期时间成本保持不变,但随着产量的增加,周期时间成本占单位总成本的比例也随之增加,因此,随着产量的增长,成本削减的重点也从优化设置时间转向缩短周期时间。
降低成本的秘诀
- 将订单合并成更大的批次: 在仓储和现金流允许的情况下,将多个小订单合并为一个较大的生产批次,可以减少设置次数,并更有效地分摊固定成本。即使将批量从 25 个零件增加到 50 个零件,也能显著降低单位成本。
- 高效地制定生产计划: 将使用相同材料、夹具或工具的类似零件分组到连续生产批次中,可以减少作业之间的换型时间,提高车间整体效率。
- 评估最小经济订货量: 对于经常消耗的零件,计算出单位设置成本低于规定阈值时的批量大小,有助于确定合理的最小订购量,从而平衡库存成本和加工经济性。
结语
数控加工成本很少是由单一因素决定的。正如上文所述,材料选择、零件设计复杂度、模具和工装投资以及生产规模都会独立地影响加工零件的最终成本,而当多个成本驱动因素同时存在时,它们之间的相互作用会迅速累积。这四个方面最重要的共同点是:设计阶段的决策对总生产成本的影响最大,通常比设计定稿后与供应商的任何谈判都更为重要。
了解这些成本驱动因素的工程师和产品设计师,能够更好地在早期(此时变更成本较低)做出明智的权衡,而不是在后期(此时变更成本较高)才做出权衡。选择性能适中而非过剩的材料,在功能允许的情况下简化几何形状,设计成一次装夹即可完成加工,以及合理规划生产规模,这些都不是牺牲质量,而是优秀工程的体现。注重成本的设计和精密制造并非相互冲突的优先事项;如果运用得当,它们会在生产过程的每个阶段相互促进。
案例
Frank, M., Petrick, IJ, El-Amine Lehtihet 和 Voigt, RC (2002)。模具设计和设置对粉末冶金零件生产变异性的影响。ResearchGate;未知。https ://www.researchgate.net/publication/242161361_IMPACT_OF_TOOLING_DESIGN_AND_SET-UP_ON_THE_VARIABILITY_OF_PRODUCTION_PM_COMPONENTS
García-Martínez, E., Miguel, V., Mancebo, Á., & Martínez-Martínez, A. (2023). 计算机辅助制造技术在铝粗铣削成本效益加工策略研究中的应用.科学与技术进展, 132 , 176–183. https://doi.org/10.4028/p-2kdotw
如何确定数控加工的成本?(2025)。Jlccnc.com。https ://jlccnc.com/blog/cnc-machining-cost
Jung, J.-Y. (2002).智能制造杂志, 13 (4), 227–238. https://doi.org/10.1023/a:1016092808320
Minguella-Canela, J., Planas, SM, Ayats, JRG, & López, MA de los S. (2019). 3D打印、注塑成型和机械加工制造技术中与几何形状、材料和加工相关的不同成本模式的研究与比较。Procedia Manufacturing , 41 , 280–287。https ://doi.org/10.1016/j.promfg.2019.09.010
Nizami Yusubov、Dmitriy Ardashev 、 Heyran Abbasova 和 Ramil Dadashov。(2025)。切削条件和刀具磨损对数控机床加工效率的影响。1,4-19。https : //doi.org/10.61413/IYJP4291
圣地亚哥,AM,安东尼奥·何塞·费斯塔斯和若昂·保罗·戴维姆。 (2026)。用于航空航天应用的 7075 铝复杂表面的多轴 CNC 铣削。国际先进制造技术杂志,142 (7-8), 3967–3978。https://doi.org/10.1007/s00170-025-17209-9
Soori, M., Arezoo, B., & Dastres, R. (2024). 可持续数控加工操作:综述.可持续运营与计算机, 5 , 73–87. https://doi.org/10.1016/j.susoc.2024.01.001




