

数控铣削是现代工程中最广泛使用的制造工艺之一。它利用计算机控制的切削刀具,对金属和其他材料进行精确的成形加工。工程师们依靠数控铣削为航空航天、汽车、医疗器械和工业机械等行业生产零部件。在制定加工策略时,最常见的决策之一就是零件应该采用三轴铣削还是五轴铣削来加工。
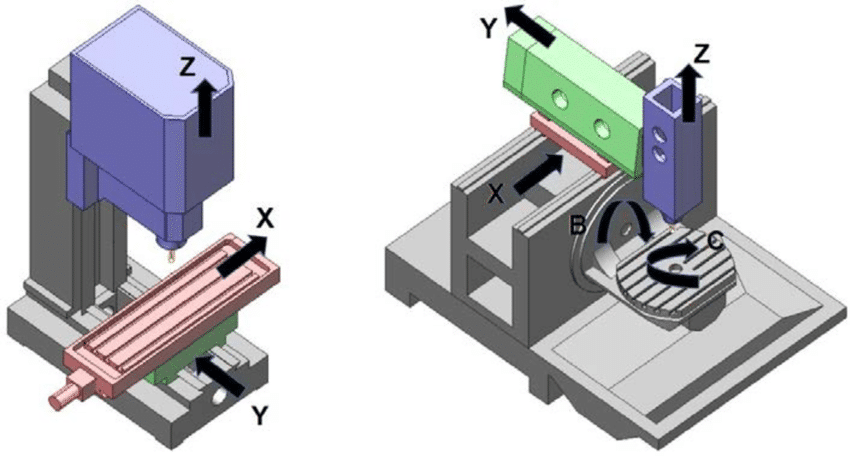
乍看之下,这两种方法似乎很相似,因为它们都使用旋转切削刀具和可编程运动。然而,轴的数量会显著影响零件的加工方式。虽然三轴机床非常适合加工许多标准零件,但五轴机床在处理复杂几何形状时提供了更大的灵活性。了解这两种方法之间的差异有助于工程师选择制造特定零件的最有效方法。
了解 3 轴 CNC 铣削
三轴数控铣削是制造车间中最常用的加工方法。在这种加工方式中,刀具沿三个线性方向移动,而工件则固定在机床工作台上。由于其运动原理简单易懂,工程师通常使用三轴机床来加工许多标准机械零件。
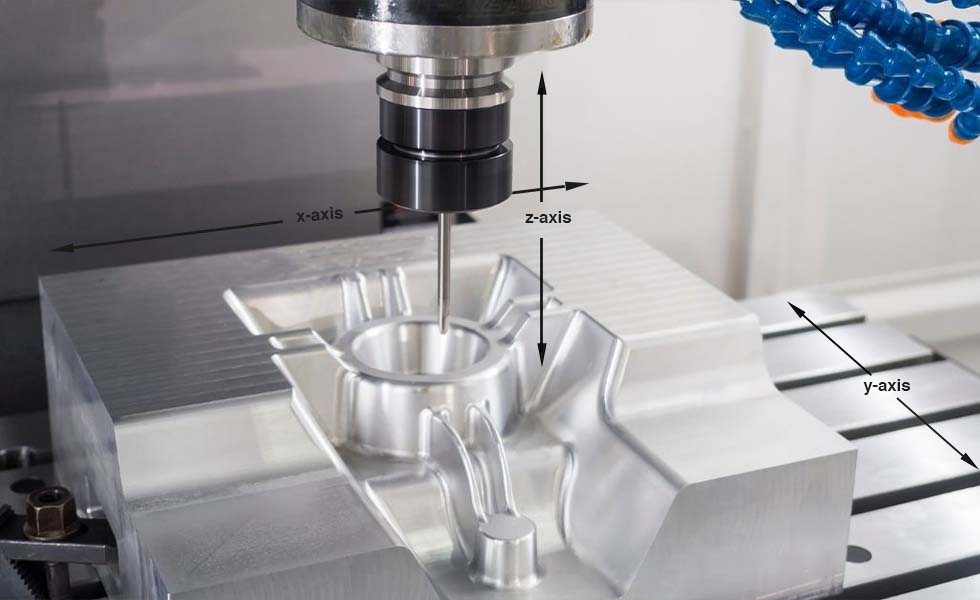
尽管与多轴加工系统相比,这项技术相对简单,但对于不需要复杂角度或曲面加工的零件而言,它仍然非常有效。许多工业零部件的设计仍然专门用于采用这种传统的铣削配置高效生产。
基本运动和操作
在三轴铣床上,切削刀具沿三个线性方向运动,分别对应于 X 轴、Y 轴和 Z 轴。每个轴控制一个特定的运动方向。
- X轴运动
这种运动使切削刀具从左向右横切工件。它常用于加工槽、长边或水平轮廓。
- Y轴运动
该工具相对于操作者从前向后移动。这种移动方向使得机器能够在材料表面加工出凹槽、轮廓或内部结构。
- Z轴运动
这控制着切削刀具的垂直位置。刀具上下移动,以去除不同深度的材料。
大多数情况下,切削刀具从上方接近工件。工件固定在虎钳或夹具中,刀具沿这三个方向移动,逐层去除材料。
例如,考虑一块用作电机安装底座的矩形铝板。该零件可能需要钻孔、中心凹槽和多个螺纹结构。三轴机床可以通过刀具在表面上移动并逐步切削至所需深度,轻松加工出这些结构。
常见的应用
由于其运动方式简单直接,三轴加工通常用于加工几何形状相对简单的零件。许多工业零件都属于此类,尤其是用于机械装配的零件。
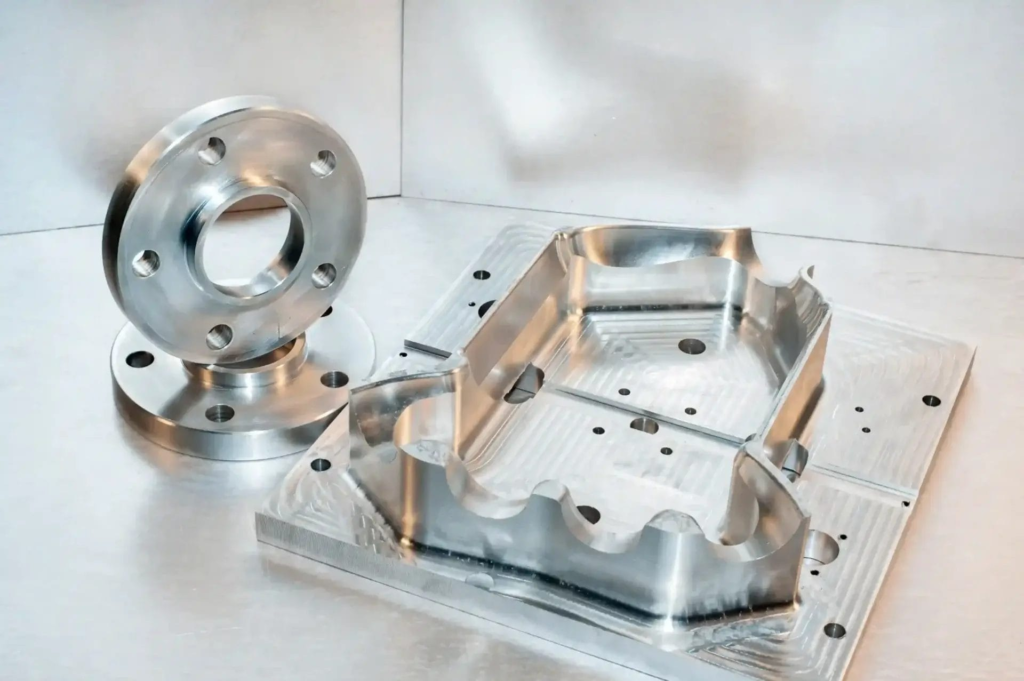
您经常会看到三轴铣削用于加工以下部件:
- 平板和支架
结构板、安装支架和支撑框架都是常见的例子。这些零件通常需要钻孔、开槽和基本的型腔加工。
- 安装组件
机床底座和夹具板通常包含多个孔和浅腔。三轴机床可以高效地加工这些特征。
- 机器外壳
泵、齿轮箱或工业设备中使用的许多外壳都有平面和钻孔,可以从一个方向进行加工。
- 模座
在模具制造中,注塑模具或压铸模具的底板通常先用三轴设备进行加工,然后再添加其他特征。
例如,装配线上使用的夹具板可能包含数十个用于定位销和夹具的精密孔。三轴铣床可以在一次装夹中高精度地钻孔和加工这些特征。
优势
三轴加工之所以仍然如此普及,其中一个原因是它的实用性。许多车间都依赖这些机床,因为它们在成本、性能和生产效率之间实现了可靠的平衡。
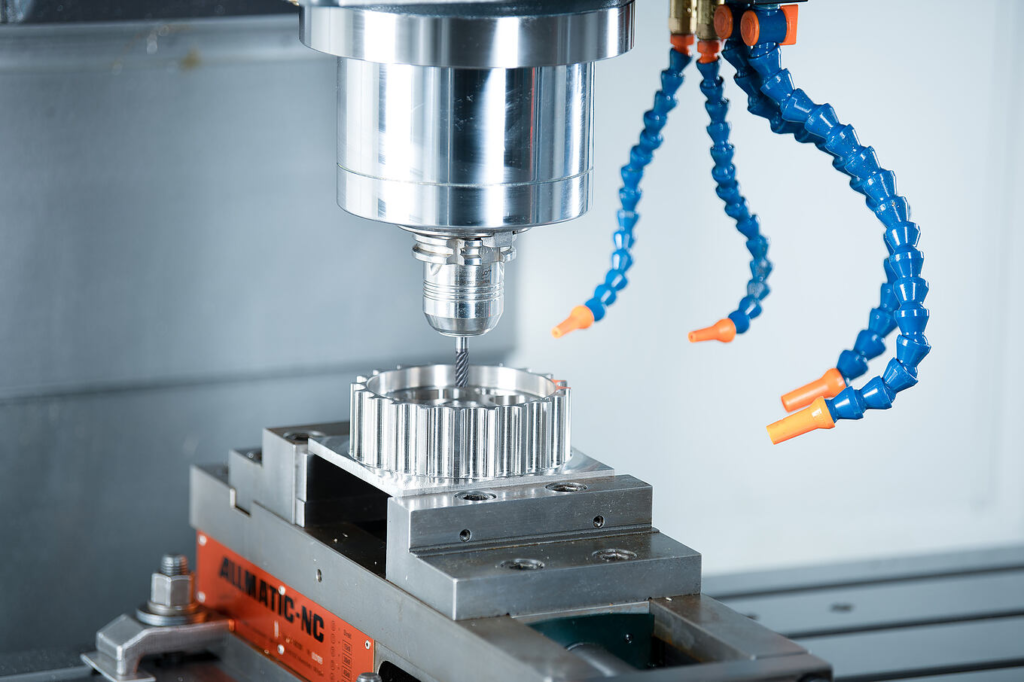
三轴铣削具有诸多优势,使其对许多工程项目极具吸引力:
- 降低机器成本
与多轴机床相比,三轴铣床的购置和维护成本要低得多。这使得中小制造车间也能负担得起它们。
- 更简单的编程
三轴加工的CAM编程通常比较容易。由于刀具从一个主要方向接近工件,因此刀具路径也比较简单明了。
- 非常适合标准组件
许多机械零件的设计都具有平面和垂直特征。这些几何形状与三轴机床的加工能力非常契合。
- 广泛的可用性
由于这项技术已被广泛采用数十年,大多数制造工厂都已配备了三轴机床。
在许多生产环境中,工程师会特意设计零件,使其能够使用三轴加工进行制造。这样做可以降低生产成本并简化制造流程。
限制
尽管三轴加工具有诸多优势,但它也存在一些局限性。随着几何形状变得越来越复杂,这些局限性会变得更加明显。
处理复杂设计时会遇到几个挑战:
- 可能需要多次设置
当零件的多个面上都存在特征时,通常需要在不同工序之间重新定位工件。每次重新定位都会增加生产时间,并可能引入对准误差。
- 深腔加工难度很大。
加工深凹槽或窄腔时,刀具必须从主轴伸出更远。这会降低刀具稳定性并影响表面质量。
- 倾斜特征更难制作。
斜孔、曲面或复杂轮廓等特征可能需要专用夹具或多个加工步骤。
例如,想象一个机械零件,其多个面上都带有倾斜的沟槽。如果使用三轴机床加工这些特征,则需要多次旋转零件,并在每次操作前重新调整其位置。
随着零件几何形状要求越来越高,这些限制往往促使工程师探索更先进的加工方法。其中最强大的替代方案之一是五轴数控铣削,它显著扩展了刀具运动的范围。
了解 5 轴 CNC 铣削
随着工程设计日趋复杂,传统的机械加工方法往往难以满足需求。航空航天、医疗器械和先进机械等领域的零部件通常包含曲面、角度特征和复杂的内部结构。高效生产这些零件需要切削刀具在材料加工方式上具备更高的灵活性。而这正是五轴数控铣削的价值所在。
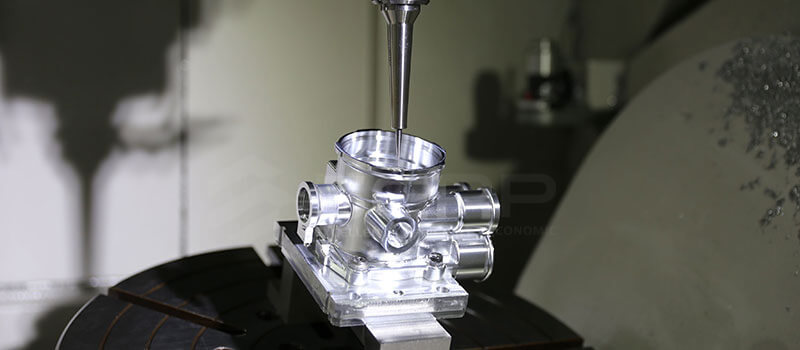
五轴加工中心扩展了传统铣削的能力,它允许刀具或工件在加工过程中旋转。刀具不再局限于单一方向接近工件,而是可以从多个不同角度接触工件表面。这种能力使工程师能够加工出复杂的形状,而这些形状在三轴加工中心上通常需要多次装夹才能完成。
其他坐标轴详解
五轴铣床仍然沿用传统铣床的三条直线运动路径。区别在于增加了两个旋转轴,使切削刀具能够相对于工件倾斜和旋转。
主要动作包括:
- X轴运动
控制刀具在工件上的左右移动。这种移动用于切削轮廓和沿水平面定位刀具。
- Y轴运动
工具从前向后移动,横跨材料表面。这种移动方式使机器能够在材料表面创建凹槽、沟槽和内部结构。
- Z轴运动
调整刀具的垂直位置。切削刀具向下移动以去除材料,向上移动以在刀具路径之间重新定位。
除了这三个线性方向外,5轴机床还增加了两个旋转运动。
- A轴旋转
使工件或刀具绕 X 轴旋转。这种运动使得切削刀具能够以不同的倾斜角度接近材料。
- B轴旋转
绕 Y 轴旋转。根据机器设计,有些系统则使用绕 Z 轴的 C 轴旋转。
这些额外的运动使刀具在加工复杂曲面时能够保持最佳切削角度。这种功能在加工曲面形状或弧形轮廓时尤为有用。
五轴加工的工作原理
在典型的五轴加工过程中,机床会在去除材料的同时不断调整刀具的方向。控制系统不会停机重新定位工件,而是在加工过程中自动旋转刀具或工件。
这种动态运动使刀具能够更精确地跟踪复杂曲面。由于机床能够保持正确的刀具角度,因此通常可以加工出更光滑的表面和更稳定的切削条件。
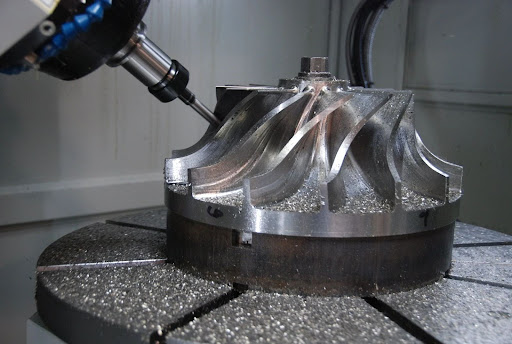
以飞机发动机中使用的涡轮叶片为例。该叶片包含沿长度方向角度不断变化且扭曲的气动表面。在三轴机床上加工这种几何形状需要多次装夹和专用夹具。而五轴机床可以在一次加工过程中从不同方向接近叶片,从而更精确地加工曲面。
骨科植入物就是另一个例子。许多植入物都采用有机形状,旨在与人体自然轮廓相匹配。五轴加工中心能够使切削刀具平滑地沿着这些曲线移动,从而提高加工精度和表面质量。
优势
在加工过程中调整刀具方向的能力为工程师和制造商带来了几个重要的好处。
- 加工复杂几何体
曲面、雕刻轮廓和多角度特征的加工变得更加容易。叶轮、涡轮叶片和航空航天支架等部件通常依赖于五轴加工。
- 减少设置
许多以前需要多次重新定位才能加工的零件,现在可以在一次装夹中完成加工。这减少了对准误差,简化了生产流程。
- 改善表面光洁度
由于切削刀具能够更接近其最佳角度,切削过程变得更加平稳。这通常会带来更好的表面质量,尤其是在曲面上。
- 更短的加工周期
减少装夹次数和提高刀具路径效率可以显著缩短复杂零件的总加工时间。
例如,一个带有多个扭曲叶片的航空航天叶轮,在传统机床上可能需要五到六次装夹。而五轴加工系统可以一次性连续加工整个零件,从而减少人工时间和生产复杂性。
挑战
虽然 5 轴加工提供了强大的功能,但也给设备和操作带来了额外的复杂性。
- 机器成本较高
多轴机床需要更先进的机械系统和控制软件。因此,它们的购置价格和维护成本远高于三轴机床。
- 更复杂的编程
五轴加工的刀具路径规划需要先进的CAM软件和经验丰富的程序员。工程师必须精确控制刀具方向、避免碰撞和制定加工策略。
- 熟练的操作员至关重要
操作五轴系统需要更深厚的技术知识。操作人员必须了解刀具动力学、机床运动学和先进的加工策略。
对于许多加工车间而言,是否投资五轴加工设备取决于其生产的零件类型。当项目涉及复杂的几何形状或严格的加工公差时,五轴加工的优势往往足以抵消这笔额外的投资。
了解这些能力有助于工程师评估每种加工方法在实际生产条件下的性能。下一步是从几个重要的工程因素出发,考察三轴铣削和五轴铣削之间的关键差异。
三轴铣削和五轴铣削的主要区别
三轴和五轴数控铣削都基于相同的基本加工原理。旋转的刀具根据预先设定的刀具路径从固定的工件上去除材料。区别在于刀具接近工件的方式以及加工过程中可进行的运动方向的数量。
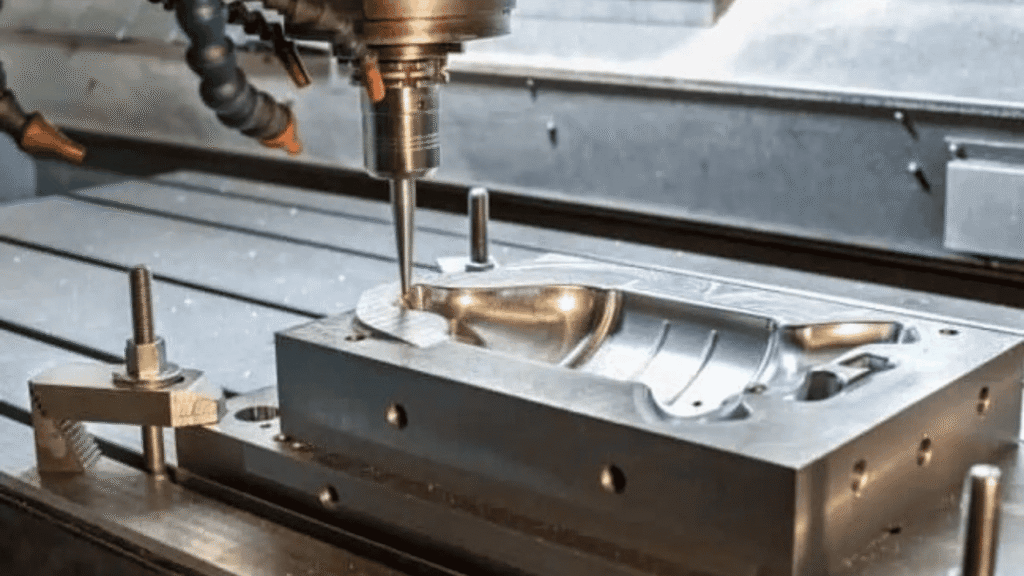
这些差异会影响制造过程中的几个重要因素。工程师通常会根据加工复杂度、设置要求和表面质量来比较这两种方法。了解这些方面有助于确定哪种方法更适合特定的零件。
加工复杂性
这两种技术最显著的区别之一在于它们能够高效处理的几何类型。
3轴加工
当零件形状简单,特征清晰,且可以从一个方向加工时,三轴铣削的性能最佳。在这种情况下,刀具无需倾斜或旋转即可在表面上移动。
通常情况下,三轴加工会用于加工以下零件:
- 棱柱组件
这些零件包含平面、直线边缘和直角。例如夹具底板、安装支架和机器底座。
- 带有钻孔的平面
许多结构件需要孔、槽或浅凹槽,这些都可以直接从顶面加工出来。
- 直通道和口袋
内部空腔简单或带有矩形凹槽的零件非常适合这种加工方法。
一个很好的例子是装配线上使用的数控铝制夹具板。该板可能包含数十个钻孔和浅槽,所有这些都可以使用标准的三轴刀具路径高效地加工出来。
5轴加工
当零件的几何形状超出平面和直线特征的范围时,五轴铣削就显得尤为重要。额外的旋转轴使得切削刀具能够从多个方向接近工件。
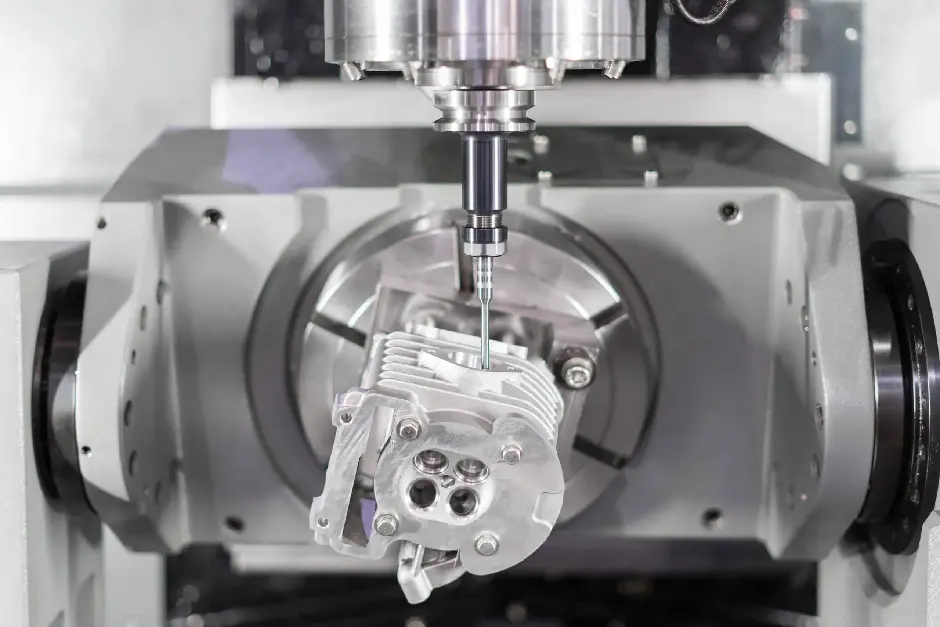
适合采用五轴加工的零件通常包括:
- 曲面和雕塑表面
涡轮叶片或空气动力学面板等部件需要切割工具能够沿着复杂的曲线进行切割。
- 多角度功能
有些设计包括倾斜的孔、倾斜的表面或无法从单个垂直方向接近的表面。
- 有机或自由形状
医疗植入物和高性能汽车零部件通常具有光滑流畅的几何形状,这要求工具具有灵活的加工方向。
航空航天叶轮就是一个鲜明的例子。叶片围绕中心轮毂扭曲弯曲,形成各种表面,因此在加工过程中,切削刀具需要从多个角度接近工件。
设置要求
这些加工方法之间的另一个主要区别在于零件在制造过程中的定位方式。
三轴加工装置
当零件的多个面上都存在特征时,加工过程中通常需要重新定位工件。每次重新定位都涉及将零件从夹具中取出、旋转,然后再将其重新对准机床工作台。
此工作流程可能包含以下几个步骤:
- 首先从顶面进行加工。
- 操作员翻转工件,以便加工另一个面。
- 零件重新校准后,再加工其他特征。
例如,假设一个零件的五个不同面上都有特征。在三轴机床上加工这些特征可能需要多次装夹。每次装夹都会增加额外的时间,并引入一定程度的对准误差风险。
三轴加工装置
五轴加工中心无需物理重新定位工件即可加工其多个面。该机床只需旋转刀具或工件即可达到所需角度。
这项功能提高了效率和准确性。
- 一次装夹即可加工零件的多个面。
- 由于零件始终固定在一个夹具中,因此对准精度得以保持。
- 由于省去了人工重新定位,生产时间得以缩短。
在航空航天制造领域,这一优势尤为重要。带有多个特征面的结构支架通常可以使用五轴机床一次装夹即可完成加工。
表面质量
表面光洁度是两种技术之间差异显现的另一个方面。
三轴加工中的表面质量
使用三轴机床加工曲面时,切削刀具可能无法始终保持与曲面的最佳角度。这种限制会导致切削效率降低。
在实践中,工程师可能会观察到:
- 复杂曲面上的表面纹理略显粗糙
- 加工深特征或角度特征时,刀具磨损会更高。
- 为达到所需的表面质量,需进行额外的精加工工序
虽然这些问题都可以解决,但对于表面复杂的零件来说,它们可能会增加生产时间。
三轴加工中的表面质量
五轴机床能够在刀具沿工件表面移动时保持更有利的切削角度。这种灵活性提高了切削效率,并且通常能获得更光滑的加工效果。
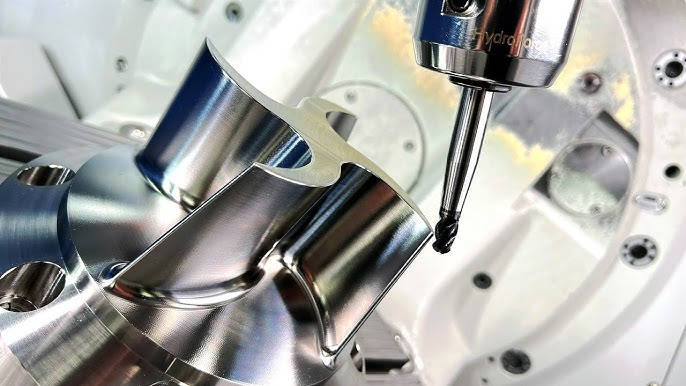
几个好处显而易见:
- 改善表面光洁度
切削刀具与工件表面保持更好的接触,从而减少可见的刀痕。
- 更长的刀具寿命
由于切削角度保持稳定,切削力在刀具上的分布更加均匀。
- 更高的加工效率
刀具路径可以更自然地沿着曲面移动,减少不必要的移动。
医疗植入物很好地体现了这一优势。诸如膝关节或髋关节植入物之类的骨科部件需要光滑的曲面才能在人体内正常发挥作用。五轴加工技术使制造商能够以极高的精度和最少的后续加工来制造这些曲面。
这些差异突显了每种加工方法在实际制造环境中的性能表现。下一步是研究在哪些情况下,更简单的三轴加工方法仍然是最实用的解决方案。
结语
三轴和五轴数控铣削在现代制造业中都发挥着重要作用。对于许多具有平面、简单型腔和直孔的标准零件而言,三轴加工仍然是最实用的选择。它具有设备成本更低、编程更简单、性能可靠等优点,尤其适用于大批量生产。对于生产支架、板材、外壳和其他棱柱形零件的车间来说,三轴铣削仍然是一种高效且经济的解决方案。
当零件几何形状变得更加复杂时,五轴加工的价值就凸显出来。曲面、倾斜特征和多面零件通常可以在一次装夹中完成加工,从而提高精度并缩短整体加工时间。虽然设备和编程要求更高,但其提供的能力对于航空航天、医疗器械和先进工程等行业至关重要。实际上,正确的选择取决于零件的复杂程度、生产规模和预算。了解这些因素的工程师可以选择在成本、精度和效率之间取得最佳平衡的加工方法。




