

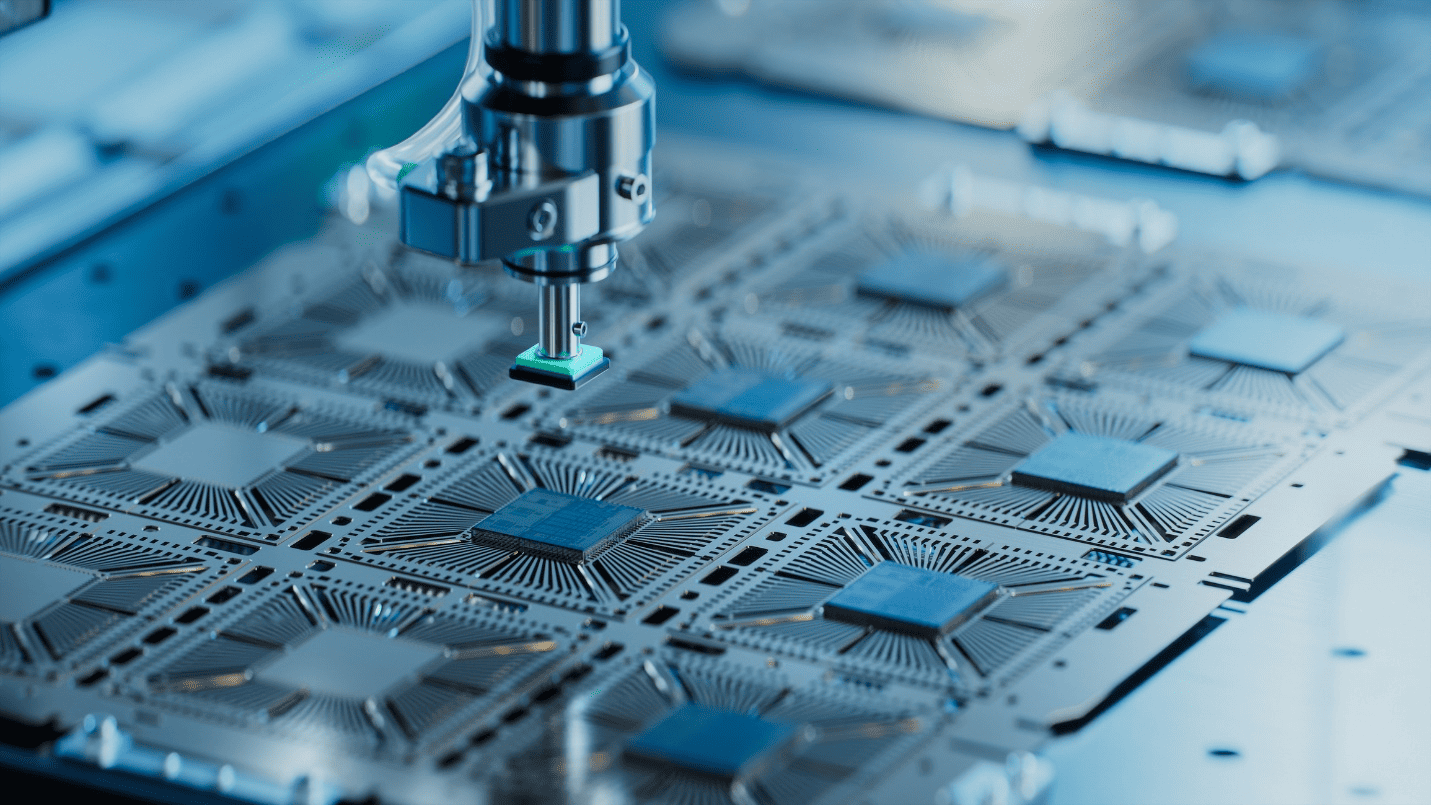
Напівпровідникова промисловість працює на передовій сучасного виробництва, виробляючи чіпи, які живлять усе – від побутової електроніки до аерокосмічних систем. Оскільки транзисторні вузли продовжують зменшуватися нижче порогових значень 5 нм та 3 нм, обладнання, яке використовується для виготовлення цих чіпів, повинно працювати з надзвичайною точністю та стабільністю. Навіть найменше відхилення розмірів у критично важливому компоненті обладнання може призвести до втрат продуктивності вартістю мільйони доларів за виробничий цикл.
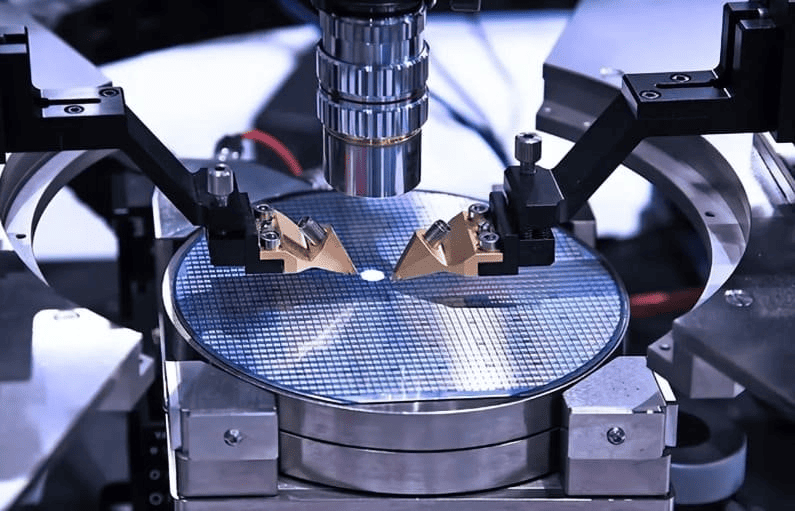
ЧПК-обробка для напівпровідникової промисловості
ЧПК-обробка зарекомендувала себе як базовий метод виробництва високоточних компонентів, необхідних для напівпровідникового обладнання. Її здатність дотримуватися допусків на мікронному рівні, обробляти складні геометрії та забезпечувати стабільні результати в усіх обсягах виробництва робить її унікально придатною для цієї галузі. У цій статті розглядається, як ЧПК-обробка сприяє продуктивності напівпровідникового обладнання, якості компонентів та ширшому прагненню до технології виготовлення мікросхем наступного покоління.
Розуміння виробництва напівпровідникового обладнання
Виготовлення напівпровідників – це багатоетапний процес, що включає сотні точно послідовних кроків для перетворення сирих кремнієвих пластин на функціональні інтегральні схеми. Кожен етап залежить від обладнання, яке повинно працювати повторювано в надзвичайно стислих технологічних вікнах. Точність обладнання не є другорядною по відношенню до процесу; це сам процес.
Основне обладнання, що використовується у виробництві напівпровідників
Основні категорії обладнання на фабриці напівпровідників включають:
- Літографічні системи: Проектуйте схеми на поверхню пластини за допомогою ультрафіолетового або екстремального ультрафіолетового випромінювання. Точність розміщення схем вимірюється в нанометрах, що робить жорсткість конструкції та термостабільність каркаса машини критично важливими.
- Травильні машини: Вибіркове видалення матеріалу з поверхонь пластин за допомогою плазмових або хімічних процесів. Геометрія камери та стан поверхні безпосередньо впливають на рівномірність травлення по всій пластині.
- Обладнання для осадження: Нанесення тонких плівок матеріалу на пластини здійснюється за допомогою хімічного осадження з парової фази (CVD) або фізичного осадження з парової фази (PVD). Точність розмірів камери визначає однорідність товщини плівки.
- Системи обробки пластин: Транспортування пластин між технологічними станціями без забруднення чи механічного навантаження. Вимоги до повторюваності позиціонування зазвичай становлять кілька мікронів.
- Інструменти для інспекції та метрології: Вимірюйте критичні розміри, дефекти поверхні та властивості плівки в кількох точках технологічного процесу. Їхні власні структурні компоненти повинні бути розмірно стабільними для забезпечення надійних вимірювань.
Чому точність обладнання безпосередньо впливає на якість стружки
Кожен компонент обладнання на фабриці напівпровідників є частиною ланцюга взаємозалежних етапів процесу. Похибка розмірів у стінці вакуумної камери впливає на однорідність тиску. Неправильно вирівняна платформа впливає на точність накладання малюнка. Погано оброблений компонент подачі газу призводить до забруднення. На передових вузлах це не теоретичні ризики; це реальності, що вбивають вихід продукції, над усуненням яких фабрики постійно працюють. [1]
Зростаючий попит на жорсткіші допуски
Зі зменшенням розмірів напівпровідникових вузлів, вимоги до допусків, що пред'являються до компонентів обладнання, паралельно посилюються. Компонент, прийнятний для виробництва за 28 нм, може бути абсолютно непридатним для виготовлення за 3 нм. Наприклад, машини для літографії з ультрафіолетовим ультрафіолетом (EUV) вимагають оптичних та структурних компонентів, оброблених з допусками, що вимірюються десятками нанометрів, з обробкою поверхні та специфікаціями термостійкості, які виводять традиційну обробку на межі її можливостей. ASML, єдиний виробник EUV-систем, постачає компоненти, оброблені з субмікронними допусками, з вузькоспеціалізованого ланцюга поставок. Ця тенденція до жорсткіших специфікацій не є тимчасовою; це визначальна траєкторія розвитку галузі. [2]
Чому точність є критично важливою в напівпровідниковому обладнанні
Точність у напівпровідниковому обладнанні не є пріоритетом якості; це експлуатаційна необхідність. Фізика виготовлення мікросхем на передових вузлах практично не залишає місця для розмірних похибок, перекосів або забруднення поверхні. Кожен компонент у ланцюжку обладнання повинен стабільно працювати в межах заданого допуску протягом тисяч годин роботи під термічними, механічними та хімічними навантаженнями в умовах реального виробництва.
Допуски мікронного та субмікронного рівня
На передових напівпровідникових вузлах компоненти обладнання зазвичай визначають з допусками ±1 мкм або менше. Це стосується не лише оптичних компонентів; конструкційні деталі, вакуумні фланці, вузли платформи та фітинги для подачі газу мають вимоги до точності, які вважалися б винятковими в більшості інших галузей промисловості. Досягнення цих допусків у виробництві, а не в лабораторних умовах, вимагає машин з високою геометричною точністю, стабільним тепловим середовищем та суворим контролем процесу протягом усього робочого процесу обробки. [3]
Вплив помилок розмірів на виробництво
Похибки розмірів у напівпровідниковому обладнанні безпосередньо поширюються на дефекти на рівні пластини:
- Помилки накладання візерунків: Зміщення пластини навіть на 10 нм призводить до перекосу між послідовними літографічними шарами, що призводить до нефункціональних пристроїв.
- Неоднорідність плівки: Компоненти камери осадження з неправильною геометрією змінюють розподіл потоку газу, що призводить до утворення плівок нерівномірної товщини по всій поверхні пластини.
- Неоднорідність травлення: Камери плазмового травлення з розмірними відхиленнями від проектних призводять до нерівномірної швидкості травлення по всій пластині, що знижує вихід кристала.
- Забруднення частинками: Погано оброблені внутрішні поверхні у вакуумних камерах або газопроводах виділяють частинки, які потрапляють на поверхню пластин, створюючи дефекти, які неможливо виправити далі.
Кожен із цих режимів відмови безпосередньо призводить до зниження виходу продукції, що у великосерійному виробництві напівпровідників являє собою значні фінансові втрати на кожну уражену партію. [4]
Контроль вібрації та точність вирівнювання
Напівпровідникове обладнання працює в середовищах, де вібрація потребує активного контролю. Зокрема, літографічні системи використовують платформи з активною віброізоляцією для відокремлення оптичної колони від вібрації підлоги. Оброблені компоненти, що утворюють ці платформи та опорні конструкції, повинні бути геометрично точними та належним чином збалансованими, щоб уникнути появи власних джерел вібрації. Точність вирівнювання оптичних та механічних вузлів залежить від точності оброблених монтажних поверхонь та опорних елементів, які встановлюють кожен компонент у системі. Навіть незначні помилки площинності монтажної поверхні можуть призвести до кутового зміщення, яке погіршує якість зображення по всьому полю пластини.
Вимоги до обробки поверхні для середовищ, чутливих до забруднення
Усередині напівпровідникового технологічного інструменту обробка поверхні є параметром контролю забруднення, а не лише естетичним. Шорсткі внутрішні поверхні у вакуумних камерах затримують технологічні гази, виділяють гази під вакуумом та виділяють частинки. Електрополіровані або точно оброблені поверхні з низькими значеннями Ra значно знижують ці ризики. Для компонентів, що піддаються впливу агресивних хімічних речовин, таких як травильні гази на основі фтору, обробка поверхні також впливає на хімічну стійкість, оскільки шорсткіші поверхні мають більшу ефективну площу поверхні для хімічного впливу, прискорюючи корозію та утворення частинок. [5]
Технології обробки на верстатах з ЧПК, що використовуються у виробництві напівпровідників
Жоден окремий процес ЧПК не охоплює весь спектр компонентів, необхідних для напівпровідникового обладнання. Різноманітність геометрій деталей, матеріалів та вимог до допусків на одному верстаті вимагає такого ж різноманітного набору технологій обробки. На практиці виробники напівпровідникового обладнання та їхні ланцюги поставок використовують кілька процесів ЧПК, часто в поєднанні, для виробництва компонентів, які відповідають суворим галузевим стандартам.
Обробка напівпровідникових компонентів на верстатах з ЧПК для високопродуктивних компонентів
Фрезерування на ЧПК для складних геометрій
Фрезерування на верстатах з ЧПК є домінуючим процесом виробництва структурних та функціональних компонентів, що визначають архітектуру напівпровідникового обладнання. Корпуси вакуумних камер, рами обладнання, монтажні пластини та газові колектори – це переважно фрезеровані компоненти. Сучасні обробні центри з ЧПК, що використовуються в цьому секторі, працюють з точністю позиціонування ±1 мкм або краще, що підтримується термокомпенсованими конструкціями верстатів та лінійними енкодерами високої роздільної здатності.
Ключові можливості, що стосуються напівпровідникового обладнання, включають:
- Контроль площинності та паралельності на ущільнювальних поверхнях та монтажних поверхнях, де відхилення більше кількох мікронів можуть поставити під загрозу цілісність вакууму або вирівнювання компонентів.
- Обробка глибоких кишень та тонкостінних деталей для легких конструкційних компонентів, що потребують ретельно керованих сил різання, щоб уникнути прогину заготовки.
- Складна внутрішня геометрія для газорозподільних колекторів та охолоджувальних каналів, де розміри потоку безпосередньо впливають на однорідність процесу.
Токарне верстатування з ЧПК для циліндричних та обертальних компонентів
Токарні роботи з ЧПК виготовляють циліндричні компоненти, що зустрічаються в усьому напівпровідниковому обладнанні: вали, шпинделі, фітинги, фланці та елементи обертової платформи. У цьому контексті токарні операції повинні мати допуски на діаметр та обробку поверхні, порівнянні з тими, що потрібні у виробництві валів в аерокосмічній галузі. Наприклад, посадочні місця для підшипників на шпинделях для обробки пластин зазвичай визначають за класами допуску ISO IT5 або IT6, з вимогами до обробки поверхні Ra 0.4 мкм або вище, щоб забезпечити належну посадку підшипника та тривалий термін служби.
Багатоосьова обробка на ЧПК для складних конструкцій
П'ятиосьова та багатоосьова обробка на верстатах з ЧПК стала важливою для компонентів напівпровідникового обладнання, які поєднують складну зовнішню геометрію з внутрішніми елементами, що потребують доступу з різних кутів. П'ятиосьовий обробний центр може виготовляти складний компонент у вакуумній камері з фланцями портів, внутрішніми каналами охолодження та точними ущільнювальними поверхнями за один раз. Це усуває помилки перепозиціонування, які накопичуються, коли одна й та сама деталь виготовляється на кількох установках на простіших верстатах, безпосередньо покращуючи геометричну точність готового компонента. Для напівпровідникового обладнання, де взаємозв'язок між кількома елементами на одній деталі часто є таким же важливим, як і самі елементи, обробка за один раз є значною перевагою в якості. [6]
Точне свердління та розточувальні операції
Прецизійні отвори в компонентах напівпровідникового обладнання служать елементами вирівнювання, місцями розташування кріплень, вакуумними портами та каналами для рідини. Вимоги до цих елементів виходять за рамки простого допуску діаметра:
- Точність позиції: Розташування отворів для болтів на вакуумних фланцях повинно збігатися з розташуванням сполучних компонентів з точністю до долі міліметра, щоб забезпечити належне ущільнення у вакуумі.
- Циліндричність: Отвори, що використовуються як посадкові місця для підшипників або втулок, повинні бути круглими та прямими по всій глибині, а не просто мати правильний діаметр в одному поперечному перерізі.
- Оздоблення поверхні у просвердлених отворах: Внутрішні поверхні прецизійних отворів часто вимагають Ra 0.8 мкм або краще, особливо там, де вони служать робочими поверхнями або ущільнювальними поверхнями.
Координатно-розточувальні операції та прецизійне розточувальне обладнання з ЧПК з використанням одноточкових розточувальних оправок регулярно відповідають цим вимогам у виробництві напівпровідникового обладнання.
Високошвидкісна обробка для передових матеріалів
Кілька матеріалів, поширених у напівпровідниковому обладнанні, включаючи алюмінієві сплави, титан та інженерну кераміку, найкраще обробляти за допомогою високошвидкісних стратегій обробки. Високі швидкості шпинделя в поєднанні з невеликою глибиною різання та високими швидкостями подачі зменшують сили різання, мінімізують виділення тепла в заготовці та забезпечують чудову якість обробки поверхні. Для алюмінієвих компонентів у вакуумних камерах високошвидкісна обробка забезпечує поєднання необхідної розмірної точності та якості поверхні без залишкових напружень та теплової деформації, які можуть виникнути внаслідок використання звичайних параметрів різання. [7]
Ключові компоненти напівпровідникового обладнання, виготовлені за допомогою ЧПК-обробки
Напівпровідникове обладнання – це сукупність вузькоспеціалізованих компонентів, кожен з яких має точні вимоги до розмірів та поверхні. Обробка на верстатах з ЧПК є основним методом виробництва більшості цих компонентів, охоплюючи структурні вузли, критично важливі для процесу камери та прецизійні системи руху. Розуміння того, що кожен компонент вимагає від процесу обробки, пояснює, чому традиційні методи виробництва недостатні в цій галузі.
Вакуумні камери
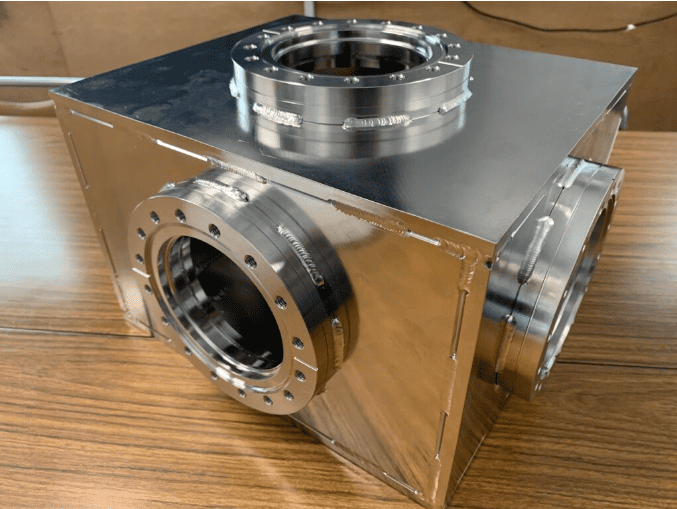
Вакуумна камера для напівпровідникового обладнання
Вакуумні камери є одними з найбільш вимогливих до розмірів компонентів у напівпровідниковому обладнанні. Вони повинні зберігати структурну цілісність під навантаженням атмосферного тиску, зберігаючи при цьому внутрішню геометрію достатньо точною для підтримки однорідних умов процесу по всій поверхні пластини. Вимоги до обробки вакуумних камер на верстатах з ЧПК включають:
- Плоскість ущільнювальних поверхонь: Фланці Conflat та ISO вимагають рівності ущільнювальної поверхні в межах кількох мікрон для досягнення герметичних металевих або еластомерних ущільнень в умовах високого або надвисокого вакууму.
- Внутрішня обробка поверхні: Електрополіровані або точно оброблені внутрішні поверхні мінімізують виділення газів та утворення частинок, що погіршує продуктивність процесу осадження та травлення.
- Розташування портів та функцій: Вакуумні порти, фланці оглядових вікон та прохідні отвори для приладів повинні бути точно розташовані відносно центральної лінії камери, щоб вирівнятися із зовнішнім обладнанням та технологічними інструментами.
Камери з алюмінієвих сплавів, особливо ті, що виготовлені з металу 6061-T6 або 6063, домінують у застосуваннях CVD та PVD завдяки поєднанню оброблюваності матеріалу, низького газовиділення та сумісності з анодуванням, що покращує довговічність поверхні. [8]
Системи позиціонування та етапи встановлення пластин
Пластинні платформи – це критично важливі для руху компоненти, які позиціонують пластину відносно процесу або системи візуалізації з повторюваністю на нанометровому рівні. Оброблені компоненти в пластинній платформі включають:
- Сценічні кузови та карети: Виготовлено з граніту, алюмінію або сплавів з низьким коефіцієнтом розширення для поєднання структурної жорсткості з мінімальним тепловим розширенням. Площинність поверхонь кріплення підшипників та напрямних рейок має вирішальне значення для прямолінійності та повторюваності сцени.
- Сидіння лінійних напрямних: Поверхні, на яких встановлені прецизійні лінійні напрямні, повинні бути плоскими та паралельними з точністю до мікронів по всій довжині ходу платформи, оскільки будь-яке відхилення безпосередньо проявляється як похибка позиціонування під час сканування пластини.
- Особливості кріплення шкали енкодера: Шкали датчиків положення повинні бути встановлені на точно оброблених опорних поверхнях, щоб забезпечити відповідність виміряного положення фактичному положенню столика в усьому діапазоні переміщення.
Неправильно вирівняна платформа для виготовлення пластин призводить до помилок накладання між послідовними літографічними експозиціями, що на розширених вузлах нижче 10 нм може зробити цілі партії пластин нефункціональними. Вартість такої втрати продуктивності робить точність обробки компонентів платформи прямою фінансовою змінною в економіці виробництва.
Рами обладнання та конструкційні вузли
Структурна рама напівпровідникового технологічного інструменту забезпечує геометричну орієнтирну точку для кожного компонента, встановленого всередині нього. Точність рами визначає вирівнювання технологічних модулів, оптичних колон та систем обробки відносно один одного. Вимоги до обробки конструкційних вузлів на верстатах з ЧПК включають:
- Точність опорної поверхні: Первинні опорні поверхні повинні бути оброблені плоскими та квадратними, щоб служити надійними опорними точками для кріплення протягом усього процесу складання обладнання.
- Точність розташування отворів: Точно просвердлені та просвердлені отвори дозволяють розташувати вузли та модулі в рамі. Похибки положення в цих схемах безпосередньо призводять до неспіввісності встановлених компонентів.
- Управління залишковим стресом: Великі конструкційні компоненти, виготовлені з алюмінієвого або сталевого листа, можуть зберігати залишкові напруження від процесу прокатки або лиття. Ці напруження з часом розслабляються, що призводить до розмірного дрейфу. Для виготовлення стабільних каркасів необхідні правильний вибір матеріалу, зняття напружень перед обробкою та консервативні стратегії видалення матеріалу. [9]
Прецизійні кронштейни та монтажні пристосування
Кронштейни та монтажні пристосування розміщують датчики, оптичні компоненти, газові інжектори та інші функціональні елементи в технологічному середовищі. Хоча окремо вони менші за камери чи рамки, ці компоненти часто мають найжорсткіші вимоги до відносної точність у збірці, оскільки вони безпосередньо визначають положення критично важливих для процесу елементів. Кронштейн датчика, що відхиляється від свого положення на 50 мкм, може призвести до того, що система контролю пластин пропустить дефекти або генеруватиме хибні показники, що є неприйнятним у виробництві.
Компоненти системи подачі газу
Компоненти подачі газу, включаючи колектори, інжектори та розподільні блоки, контролюють потік технологічних газів у камери травлення та осадження. Вимоги до обробки цих деталей на верстатах з ЧПК зосереджені на:
- Геометрія внутрішнього проходу: Поперечні перерізи та довжини шляхів потоку повинні бути точними, щоб забезпечити досягнення розрахункових швидкостей потоку та перепадів тиску під час експлуатації.
- Оздоблення поверхні на зволожених поверхнях: Внутрішні поверхні, що піддаються впливу реакційноздатних технологічних газів, повинні бути гладкими та без слідів обробки, які можуть затримувати газ, сприяти корозії або утворювати частинки.
- Інтерфейси портів та фітингів: Різьбові або фланцеві з'єднання повинні бути точно розташовані та розмірно підібрані для правильного поєднання з трубопроводами вище та нижче за течією. [10]
Охолоджувальні пластини та деталі терморегуляції
Термічний менеджмент є критично важливою інженерною проблемою в напівпровідниковому обладнанні, де технологічне тепло має бути ефективно відведене для підтримки стабільності розмірів та захисту чутливих компонентів. Охолоджувальні пластини, оброблені на верстатах з ЧПК, включають:
- Внутрішні канали охолодження: Фрезеровані або просвердлені канали передають рідину з контрольованою температурою через компонент. Геометрія каналу, включаючи поперечний переріз, відстань між каналами та довжину шляху, визначає теплову однорідність по всій поверхні пластини.
- Плоскості поверхні: Охолоджувальні пластини, що взаємодіють з технологічними компонентами або патронами для пластин, повинні бути плоскими, щоб забезпечити рівномірний тепловий контакт і стабільний розподіл температури по всій пластині.
- Вибір матеріалу: Алюміній є домінуючим матеріалом для охолоджувальних пластин завдяки високій теплопровідності та оброблюваності, тоді як нержавіюча сталь використовується там, де потрібна хімічна сумісність з охолоджувальними рідинами.
Висновок
Обробка на верстатах з ЧПК – це технічна основа, на якій будується продуктивність напівпровідникового обладнання. Кожна категорія компонентів, що розглядається в цій статті, від вакуумних камер до платформ для пластин та охолоджувальних пластин, залежить від неї для досягнення точності розмірів та цілісності поверхні, яких вимагають передові технології виробництва.
Зі зменшенням кількості вузлів мікросхем та звуженням технологічних вікон вимоги до точності оброблюваних компонентів лише зростатимуть. Обробка на верстатах з ЧПК, що підтримується постійним прогресом у точності машин та управлінні процесами, залишається найбільш ефективним та масштабованим методом для задоволення цих вимог, і її роль у ланцюжку поставок напівпровідників поглиблюється разом із галуззю, яку вона обслуговує.
Посилання
Олвуд, Дж. М., Чайлдс, Т. Х., Клер, А. Т., Де Сільва, А. К., Дхокія, В., Хатчінгс, І. М., Ліч, Р. К., Ліл-Аяла, Д. Р., Лоут, С., Маєвський, К. Е., Марцано, А., Мехнен, Дж., Нассехі, А., Озтюрк, Е., Раффлз, М. Х., Рой, Р., Шиха, І., та Тернер, С. (2015). Виробництво з подвійною швидкістю. Журнал технології обробки матеріалів , 229 , 729–757. https://doi.org/10.1016/j.jmatprotec.2015.10.028
Arun, AP, Sreenivasan, N., Patil, JH, Kusanur, R., Ramachandraiah, HL, & Ramakrishna, M. (2025). Тонкі плівки для технологій наступного покоління: комплексний огляд основ, росту, стратегій осадження, застосувань та нових передових технологій. Processes , 13 (12), 3846. https://doi.org/10.3390/pr13123846
Цао, Д., Донг, Х., Цзенг, З., Чжан, В., Лі, Х. та Юй, Х. (2025). Системи терморегуляції в інструментах проекційної літографії: комплексний огляд. Micromachines , 16 (8), 880. https://doi.org/10.3390/mi16080880
Чен, Х. та Чен, К. (2025). Огляди статичного, адаптивного та динамічного семплінгу у виробництві пластин. Applied System Innovation , 9 (1), 1. https://doi.org/10.3390/asi9010001
Дамен, Т. (2021). Адитивне виробництво паливних форсунок: конструкція, процеси та матеріали. DTU Machining . https://doi.org/10.13140/rg.2.2.21672.85762
Фрагасса, К., Ветрічіні, Дж., Латіні, М., Мерлін, М., та Сантуллі, К. (2026). Експериментальне дослідження видалення поверхневих забруднень в оброблених металах за допомогою багатотехнологічної характеристики. Metals , 16 (5), 485. https://doi.org/10.3390/met16050485
Krimpenis, AA, & Iordanidis, DM (2023). Проектування та аналіз настільного багатовісного гібридного фрезерно-екструзійного верстата з ЧПК для неметалевих матеріалів. Machines , 11 (6), 637. https://doi.org/10.3390/machines11060637
Möhring, H., Biermann, D., Bleicher, F., Melkote, S., & Kappmeyer, G. (2025). Пристосування та системи затиску заготовок при механічній обробці. Літопис CIRP , 74 (2), 945–969. https://doi.org/10.1016/j.cirp.2025.04.096
Орджі, Н.Г., Бадароглу, М., Барнс, Б.М., Бейтія, К., Бандей, Б.Д., Селано, У., Клайн, Р.Дж., Нейссер, М., Обенг, Ю. та Владар, А.Е. (2018). Метрологія для наступного покоління напівпровідникових приладів. Nature Electronics , 1 (10), 532–547. https://doi.org/10.1038/s41928-018-0150-9
Самбо, А.М., Юнас, М. та Нджугуна, Дж. (2024). Огляд методів обробки сплаву Ti6Al4V, виготовленого методом адитивного виробництва. Прикладні науки , 14 (22), 10340. https://doi.org/10.3390/app142210340




