

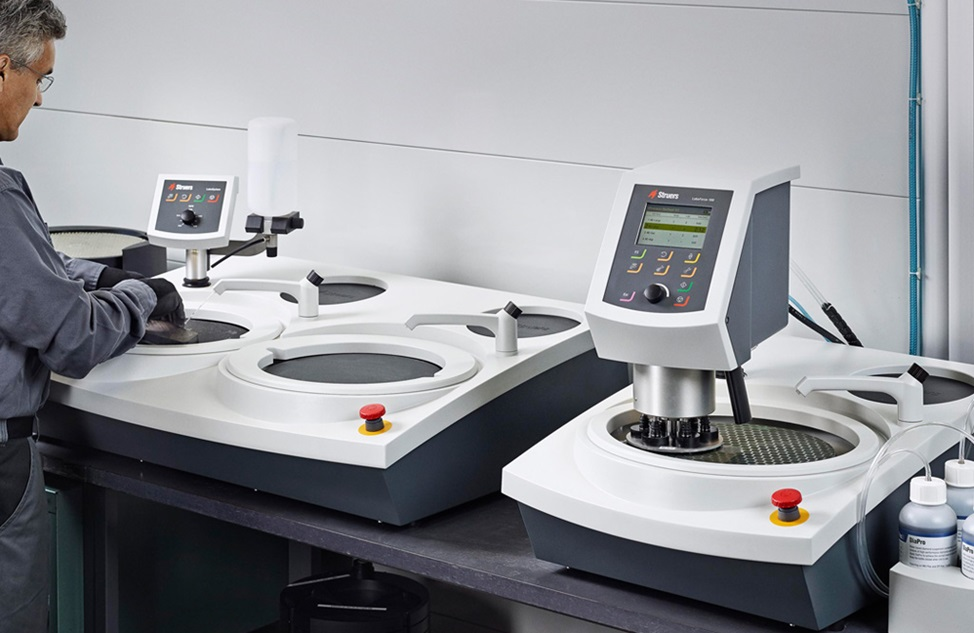
У постобробці вакуумних камер полірування є важливим, але часто недооціненим етапом. Ви коли-небудь замислювалися, чому це так важливо? Як гладкість поверхні камери може вплинути на її функціональність у високоточних секторах, таких як виробництво напівпровідників або аерокосмічна промисловість?
Навіть найменші дефекти можуть призвести до забруднення, виділення газів або дорогих поломок, оскільки вакуумні камери працюють у суворих умовах. Чому для зменшення цих ризиків необхідне полірування? У наступній статті ми поговоримо про захоплюючу сферу методів полірування та дослідимо, як вони підвищують ефективність, міцність і надійність вакуумних камер. Отже, почнемо.
2. Полірування у вакуумній камері
Вирішальним етапом постобробки вакуумних камер є полірування, яке покращує зовнішній вигляд та функціональність поверхонь камер. Під час виготовлення можуть утворюватися грубі поверхні, домішки та мікродефекти, що може вплинути на здатність камери підтримувати високий рівень вакууму. Згладжуючи ці дефекти та зменшуючи шорсткість поверхні, полірування підвищує загальну ефективність та чистоту камери.
Важливість полірування
Полірування має вирішальне значення для зменшення газоутворення — вивільнення газів, що затримуються, з поверхневих дефектів в умовах вакууму. Крім того, гладкі поверхні полегшують очищення камери та запобігають накопиченню домішок, гарантуючи, що вона все ще придатна для делікатних процесів вакуумування.
3. Види методів полірування
У конструкції вакуумної камери використовуються різні методи полірування для досягнення необхідної якості поверхні залежно від конкретних потреб камери. Кожна техніка має власні переваги та вибирається на основі ряду змінних, включаючи бажане вакуумне середовище, матеріал камери та необхідну гладкість. Нижче наведені типові методи полірування:
1. Механічне полірування
Традиційно поверхню вакуумної камери вирівнюють за допомогою механічного полірування , для якого використовується абразивне обладнання та матеріали, такі як полірувальні круги або наждачний папір. Ця процедура зменшує шорсткість та фізично усуває дефекти поверхні.
- Процес: Щоб поступово зменшити шорсткість поверхні, механічне полірування використовує все більш дрібні абразиви.
- Переваги: Економний для великих регіонів. Позбавляє від недоліків поверхні та готує поверхню до додаткової обробки.
- мінуси: Можливо, він не зможе досягти високого рівня плавності, необхідного для застосувань, які вимагають надзвичайно високого вакууму. вимагає постійності та наполегливої праці для досягнення стабільних результатів.
2. Електрополірування
Вакуумну камеру занурюють у розчин електроліту та піддають дії електричного струму під час електрохімічного процесу електрополірування. Ця техніка створює дуже гладку поверхню, що відбиває світло, шляхом ретельного видалення матеріалу з поверхні.
Провідна речовина, як правило, нержавіюча сталь або інший інертний матеріал, служить катодом (негативно зарядженим електродом) при електрополіруванні, тоді як вакуумна камера або предмет, що полірується, служить анодом (позитивно зарядженим електродом).
- Процедура: В електролітичній ванні камера служить анодом. Струм пом'якшує коливання, розчиняючи матеріал поверхні на мікроскопічному рівні.
- Переваги: Створює неймовірно гладкі, дзеркальні поверхні. За допомогою цього методу шорсткість поверхні можна зменшити до надзвичайно низьких рівнів (субмікронні значення Ra). Підвищує стійкість до корозії шляхом видалення поверхневих домішок.
- Мінуси: Єдиним недоліком є те, що для цього потрібно спеціальне обладнання. Дорожче ніж ручне полірування
3. Хімічне полірування
Хімічне полірування видаляє та згладжує поверхню вакуумної камери за допомогою хімічного розчину. Зазвичай його застосовують для складно сконструйованих або делікатних деталей, які важко полірувати механічно.
- Процедура: Камера занурена в хімічну ванну, яка рівномірно видаляє частинки без використання обладнання.
- Переваги: Підходить для складних геометрій і дизайнів. Він забезпечує рівномірне оздоблення важкодоступних місць.
- недоліками: Це може бути складним для точного регулювання. Він може залишати забруднюючі речовини, які потребують ретельного очищення.
4. Полірування
Полірування — це техніка фінішної обробки, яка створює гладку поверхню за допомогою обертового тканинного круга та полірувальних хімікатів. Як останній крок, він часто використовується для покращення зовнішнього вигляду вакуумної камери.
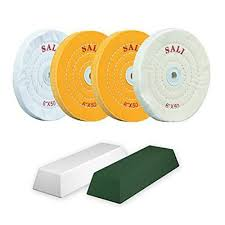
- Метод: Щоб відшліфувати поверхню, повстяний диск або тканину, вкриту полірувальною речовиною, обертають на високій швидкості.
- Переваги: простий у використанні та ефективний для естетичних покращень. Він здатний забезпечити високий блиск.
- мінуси: Переважно естетичний; не підходить для виготовлення тонких вакуумних поверхонь сам по собі. Він обмежений зовнішніми поверхнями.
5. Лазерне полірування
Під час безконтактного процесу, який називається лазерним поліруванням, поверхня матеріалу розплавляється лазерним випромінюванням, дозволяючи поверхневому натягу згладити дефекти, коли речовина твердне.
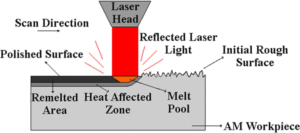
- Метод: Тонкий шар матеріалу розплавляється шляхом фокусування лазерного променя на поверхні камери. Оскільки розплавлений матеріал заповнює будь-які дефекти, поверхня згладжується під час охолодження.
- Переваги: Ідеально підходить для невеликих, складних ділянок, надзвичайно точний і контрольований.
безконтактний спосіб, що знижує можливість забруднення.
Ідеально підходить для складних або важкодоступних поверхонь.
- мінуси: Потрібне спеціальне лазерне обладнання.
обмежена здатністю речовини застигати і плавитися без зміни своїх характеристик.
6. Плазмова поліровка
Плазмове полірування усуває мініатюрні відкладення з поверхні за допомогою плазми, іонізованого газу. Цей метод особливо добре підходить для поверхонь, які потребують рівномірного покриття без механічних напружень, або для полірування непровідних матеріалів.
- Процедура подання заявки: У вакуумну камеру подається атмосфера низького тиску, яка створює плазму. Коли іони плазми атакують поверхню, матеріал відривається атом за атомом.
- Переваги: Отримує надзвичайно чисті та високоякісні поверхні. менше фізичної шкоди, оскільки немає контакту між інструментами та об’єктом, з яким працюють. Підходить для неметалевих поверхонь.
- недоліками: Повільніше, ніж механічні методи. Для цього потрібні спеціальні плазмові та вакуумні апарати.
7. Ультразвукове полірування
Поверхня вакуумної камери полірується за допомогою ультразвукового полірування , яке використовує високочастотні ультразвукові коливання для перемішування абразивної суміші. Ця техніка ідеально підходить для полірування невеликих або складних деталей.
- Процедура подання заявки: Високочастотні вібрації, створені ультразвуковим перетворювачем, змушують абразивні частинки в шламі коливатися, поліруючи поверхню.
- Переваги: чудово підходить для складної геометрії та дрібних деталей. точні та неруйнівні. знижує ймовірність втрати матеріалу або надмірного полірування.
- Мінуси: Недоліком є нездатність добре працювати на великих поверхнях. Це вимагає точного контролю складу шламу та вібраційних характеристик.
8. Магнітне абразивне полірування (MAP)
У магнітно-абразивному поліруванні абразивні частинки маніпулюють магнітними полями для полірування поверхонь. Цей метод дуже добре працює для складних форм або внутрішніх поверхонь, недоступних для звичайних інструментів.
- Процедура подання заявки: Коли вводиться магнітне поле, частинки феромагнітного абразиву вирівнюються та рухаються вздовж поверхні, рівномірно поліруючи її.
- Переваги: Добре поєднується зі складною геометрією та внутрішніми поверхнями. Він може полірувати важкодоступні місця, не потребуючи спеціального обладнання. невелике пошкодження поверхні та однорідне покриття.
- Мінуси: Обмежено регіонами, де можна застосовувати магнітні поля, або феромагнітними матеріалами. Це вимагає точного контролю абразивного середовища і напруженості магнітного поля.
9. Струменеве полірування
Під час полірування рідиною струмінь високого тиску, що містить абразиви, спрямовується на поверхню, щоб стирати та полірувати основу. Це дуже добре підходить для поверхонь, що потребують дуже високого ступеня точності та прецизійного полірування.
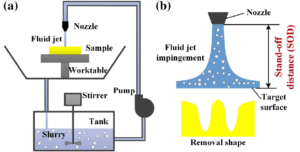
- Процедура: Процес передбачає полірування та видалення мікроскопічних частинок з поверхні камери шляхом спрямування струменя рідини під тиском, що містить дрібні абразиви.
- ПеревагиВін включає чудовий контроль і точність процедури полірування. Ідеально підходить для делікатних матеріалів, які не витримують ручного полірування. Він застосовний до металевих і неметалевих поверхонь.
- Мінуси: Недоліком є те, що для підтримки постійного тиску та потоку рідини потрібне спеціальне обладнання. Обробляйте повільніше для великих площ.
4. Матеріали для полірування
Матеріал камери є ключовим фактором у виборі найкращої техніки полірування для постобробки у вакуумній камері. Вибір відповідної техніки полірування гарантує цілісність поверхні, максимальну продуктивність та довговічність вакуумної камери, оскільки різні матеріали по-різному реагують на процедури полірування. Основні матеріали та важливі фактори для полірування перелічені нижче:
1. Нержавіюча сталь
Міцність нержавіючої сталі, простота виготовлення та стійкість до корозії роблять її одним із найпопулярніших матеріалів для виготовлення вакуумних камер. Щоб уникнути забруднення та виділення газів під час використання вакууму, необхідна гладка та чиста поверхня.
- Техніка полірування: Нержавіюча сталь часто полірується за допомогою механічних, хімічних та електрополірувальних методів.
Беручи до уваги:
- У налаштуваннях надвисокого вакууму (UHV) електрополірування часто використовується для отримання дуже гладкого, дзеркального покриття, яке зменшує виділення газів, тоді як механічне полірування найкраще підходить для згладжування шорстких поверхонь.
- Полірування необхідно регулювати, щоб запобігти розвитку поверхневих дефектів, які можуть спричинити корозію або забруднення.
2. Алюміній:
Хоча алюміній м’якший за нержавіючу сталь і більш схильний до пошкодження поверхні під час механічного полірування, він використовується у вакуумних камерах, коли потрібна легка конструкція.
- Техніка полірування: Алюміній можна полірувати механічно, хімічно або електрополірувати.
Міркування
- Пластичність алюмінію вимагає використання більш обережних методів механічного полірування, щоб уникнути подряпин на поверхні.
- Гладку поверхню можна досягти за допомогою хімічного полірування, не піддаючи матеріал механічному впливу.
- За допомогою електрополірування можна мінімізувати шорсткість поверхні та підвищити стійкість матеріалу до корозії.
3. Мідь
Виняткова тепло- та електропровідність міді робить її популярним вибором для спеціалізованих вакуумних камер; але він також делікатний і схильний до потьмяніння або корозії.
Процедура: Методи полірування включають хімічне, механічне та електрополірування.
Що потрібно взяти до уваги:
- Необхідно ретельно полірувати мідні поверхні, щоб запобігти окисленню та подряпинам.
- Щоб отримати гладку чисту поверхню з меншим ризиком корозії або забруднення, рекомендується електрополірування.
- Після механічної обробки може знадобитися реставрація поверхні хімічним поліруванням.
4. Титан:
Титан є популярним матеріалом для вакуумних камер у важких середовищах або таких, які мають бути легкими завдяки своїй міцності, низькій щільності та винятковій стійкості до корозії. Методи полірування включають електрополірування, хімічне полірування та механічне полірування.
Беручи до уваги:
- Незважаючи на високу стійкість до корозії, титан потребує обережного полірування, щоб запобігти пошкодженню поверхні.
- Найбільш поширеними методами створення гладких поверхонь без забруднень є хімічне полірування та електрополірування.
- Важливо ретельно стежити за механічним поліруванням, оскільки це може закінчитися зміною поверхні та локальним нагріванням.
5. Скло та кераміка
У вакуумних камерах, які вимагають сильного термічного опору або прозорості для оптичних застосувань, використовуються скло та керамічні матеріали. Ці матеріали потребують полірування спеціальними методами через їх крихкість.
Методи полірування включають полірування рідиною, хімічне полірування та ультразвукове полірування.
Моменти для роздумів:
- Загалом механічне полірування не підходить, оскільки скло та кераміка є крихкими та можуть розколотися на поверхні.
- Для цих матеріалів рекомендується хімічне та ультразвукове полірування, оскільки вони забезпечують гладку поверхню, не завдаючи їм надмірного навантаження чи шкоди.
- Для надзвичайно точної обробки поверхні, особливо в оптичних компонентах, можливе полірування струменем рідини.
6. Неметалеві матеріали (Полімери)
Для певних цілей певні частини вакуумних камер можуть складатися з полімерів, таких як PTFE (тефлон). Ці матеріали потрібно полірувати, використовуючи методи, які дозволяють уникнути перегріву та псування. Методи полірування включають хімічне полірування та ультразвукове полірування.
міркування:
- Оскільки полімери чутливі до теплової деформації, механічного полірування часто уникають.
- Щоб створити гладку поверхню без зміни структури матеріалу, застосовують ультразвукове та хімічне полірування.
5. Етапи процесу полірування
У виробництві вакуумних камер полірування – це багатоетапна процедура, яка гарантує чисту, гладку та бездоганну поверхню для найкращої роботи у вакуумних умовах. Процес полірування складається з таких основних етапів:
1. Підготовка поверхні
Підготовка поверхні до полірування є першим етапом процедури полірування. Для цього деякі ділянки, які не потребують полірування, потрібно очистити, знежирити та час від часу покривати.
Вжиті заходи:
Очищення: Використовуйте розчинники або миючі засоби для видалення будь-яких домішок, масел, бруду або залишків після механічної обробки.
Знежирення: Щоб позбутися стійкого жиру та масел, використовуйте хімічні знежирювачі або ультразвукове очищення.
Маскування поверхні : Щоб захистити ділянки, які не потребують полірування, їх можна покрити маскою.
Важливість : Коли поверхня належним чином підготовлена, запобігається потраплянню домішок у матеріал під час полірування, і вся поверхня підготовлена до гладкої обробки.
2. Грубе полірування
Першим етапом видалення матеріалу є грубе полірування. Його головна мета — позбутися будь-яких аномалій поверхні, подряпин, слідів обробки та інших потенційних дефектів виробництва.
Вжиті заходи:
Грубі абразиви : Для усунення значних дефектів використовуйте грубі абразиви, такі як карбід кремнію або оксид алюмінію.
Для механічного полірування можуть використовуватися абразивні стрічки, шліфувальні круги та інші механічні інструменти.
 Грубий наждачний папір Полірування поверхні ( джерело. Shutterstock)
Контрольований тиск : Щоб запобігти появі нових поверхневих дефектів, переконайтеся, що тиск застосовується рівномірно.
Важливість : Створюючи порівняно рівну, гладку поверхню без суттєвих дефектів, грубе полірування готує шлях для тонкого полірування.
3. Тонка полірування
Етап вторинного полірування, метою якого є отримання дзеркальної якості, називається тонким поліруванням. На цьому етапі поверхня очищається до необхідного ступеня гладкості за допомогою дрібніших абразивів і процесів полірування.
Вжиті заходи:
Більш дрібні абразиви: Такі матеріали, як алмазна паста або дрібний оксид алюмінію, використовуються як дедалі дрібніші абразиви.
Електрополірування : Для отримання високовідбивної та гладкої поверхні електрополірування можна застосовувати на цьому етапі до металів, таких як алюміній та нержавіюча сталь.
Неабразивні методи: Хімічне або ультразвукове полірування є прикладами неабразивних методів, що використовуються для таких матеріалів, як кераміка, скло або полімери.
Важливість: Шорсткість поверхні зменшується завдяки тонкому поліруванню, що є важливим для зменшення виділення газів, запобігання забрудненню та покращення загальної вакуумної продуктивності камери.
4. Огляд поверхні.
Щоб оцінити якість полірованої поверхні та переконатися, що вона відповідає необхідним вимогам, перевірка поверхні є важливим першим кроком.
Потрібні кроки:
Візуальний огляд: Під час першого огляду використовується збільшувальне обладнання для виявлення очевидних дефектів поверхні, таких як подряпини, плями або нерівності.
Вимірювання шорсткості поверхні: Щоб визначити, наскільки гладка поверхня, використовуйте профілометри або інші інструменти для вимірювання шорсткості поверхні. Для вакуумних камер часто потрібна наднизька шорсткість поверхні (зазвичай від 0.1 до 0.4 мікрона).
Мікроскопічний аналіз: Щоб знайти навіть найменші дефекти на високоточних поверхнях, можна використовувати мікроскопічний або лазерний скануючий аналіз.
Значення: Огляд поверхні гарантує, що процедура полірування дала бажаний ефект, і немає дефектів, які могли б поставити під загрозу функціонування вакуумної камери.
5. Остаточне очищення та перевірка
Останній етап очищення та перевірки гарантує, що на полірованій поверхні не залишиться жодних забруднень після того, як вона відповідає необхідним стандартам перед використанням вакуумної камери.
Виконані кроки:
Ультразвукове очищення : Зазвичай ультразвукові ванни використовуються для очищення вакуумної камери, щоб позбутися будь-яких залишків або дрібних полірувальних частинок, які могли залишитися на поверхні.
Хімічне ополіскування : Щоб переконатися, що поверхня бездоганно чиста, розгляньте можливість використання хімічного ополіскування деіонізованою водою або іншими миючими розчинами.
Сушіння: Щоб видалити залишки води з поверхні камери, її сушать за допомогою газоподібного азоту або чистого, фільтрованого повітря.
остання перевірка: щоб переконатися у відсутності забруднюючих речовин, частинок або дефектів на поверхні, проводиться остання візуальна та мікроскопічна перевірка.
Важливість: Будь-які залишки або частинки, які можуть погіршити роботу вакуумної камери, особливо в умовах надвисокого вакууму (UHV), видаляються під час остаточного очищення та перевірки. Це гарантує, що поверхня камери бездоганно чиста та готова до використання.
6. Полірувальне обладнання та інструменти
Полірування у вакуумній камері вимагає використання спеціальних інструментів та обладнання, розроблених для конкретного матеріалу та техніки полірування. Основні типи інструментів та обладнання, що використовуються в процесі полірування, перелічені нижче:
1. Механічні полірувальні інструменти
Для згладжування поверхні механічне полірування передбачає її фізичне шліфування. Щоб гарантувати рівну поверхню без створення дефектів, ця процедура вимагає точних інструментів.
- Шліфувальні круги: Використовуються для попереднього грубого полірування, усунення значних дефектів поверхні, потертостей і слідів механічної обробки. Різні розміри зернистості можна вибрати залежно від матеріалу та бажаного рівня якості поверхні.

- Стрічки абразивні: Оскільки вони забезпечують стабільне стирання, абразивні стрічки часто використовуються на великих поверхнях. Для грубого та неймовірного полірування вони мають різний розмір зернистості.
- Полірувальні колодки та диски: полірувальні суміші застосовуються разом із полірувальними подушечками та дисками для отримання глянцевої гладкої поверхні. Вибір полірувальних подушечок залежить від матеріалу, який полірується, який може складатися з повсті, піни або бавовни.
- Ротаційний полірувальник і буфер: Ці портативні або стаціонарні пристрої, які наносять полірувальні хімікати на поверхні з постійним тиском і швидкістю для тонкого полірування, називаються ротаційними полірувальними машинами та буферами.
- Магнітне абразивне полірування (MAP): У регіонах, які важко досягти за допомогою традиційного механічного полірувального обладнання, магнітні поля використовуються для маніпулювання абразивними частинками в процесі, відомому як магнітно-абразивне полірування (MAP).
2. Обладнання для електрополірування:
В електрохімічному процесі електрополірування деталь (вакуумна камера) занурюється в електролітну ванну і служить анодом. Обладнання для електрополірування забезпечує гладку, блискучу поверхню та рівномірне видалення матеріалу.
Електролітні ванни : ці ванни містять спеціально підготовлений розчин електроліту, який може містити сірчану або фосфорну кислоти. Для забезпечення надійного видалення матеріалу температуру електролітної ванни контролюють.
Джерела живлення: Анод (заготовка) та катод (часто пластина або стрижень з нержавіючої сталі) повинні мати необхідну різницю електричних потенціалів, що створюється джерелом постійного струму (DC). Для контролю швидкості видалення матеріалу та гладкості поверхні джерело живлення точно регулюється.
Пристосування: Вони використовуються для забезпечення рівномірного впливу електричного поля шляхом надійного закріплення вакуумної камери у ванні з електролітом. Камери зі складною геометрією можуть потребувати спеціального обладнання для рівномірного полірування.
Катод: Для ініціювання необхідної електрохімічної реакції катоди розташовують близько до заготовки. Катод необхідно розташувати належним чином, щоб забезпечити рівномірне полірування всієї поверхні.
3. Хімічне полірування:
Хімічне полірування створює чисту поверхню шляхом видалення тонкого шару речовини за допомогою ретельно відрегульованих хімічних реакцій. Обладнання для хімічного полірування забезпечує точний контроль над процедурою для запобігання дефектів поверхні.
Хімічні ванни: Ці ванни виготовлені з певних матеріалів і містять кислотний або лужний розчин. Наприклад, метал може бути оброблений розчином плавикової та азотної кислот. Склад хімічної ванни спеціально розроблений для усунення дефектів поверхні без значної втрати матеріалу.
Системи контролю температури: Температура має значний вплив на хімічне полірування. Щоб підтримувати належний діапазон температур для ефективного видалення матеріалу та уникнути небажаних побічних реакцій, системи нагрівання або охолодження поєднуються з хімічною ванною.
4. Лазерне полірування
Високоенергетичні лазерні промені використовуються під час лазерного полірування для розплавлення та згладжування поверхні матеріалу, дозволяючи розплавленій речовині затвердіти в рівномірно гладке покриття.
Джерело лазера: Основним обладнанням, яке створює високоенергетичні лазерні промені, здатні розплавити поверхню матеріалу, є джерело лазера, яким може бути CO2-лазери, волоконні або Nd-лазери. Окрім точності та керованості, волоконні та Nd-лазери часто використовуються.
Система подачі променя: Лазерний промінь спрямовується в потрібне місце на заготовці за допомогою дзеркал, лінз та волоконної оптики. Для рівномірного видалення матеріалу ця технологія забезпечує ідеальне фокусування лазера на поверхні.
5. Магнітне абразивне полірування (MAP)
Магнітно-абразивне полірування дозволяє точно відполірувати делікатні частини і важкодоступні місця, в тому числі внутрішні поверхні труб.
Генератор магнітного поля: Магнітне поле, яке створюється електромагнітами або постійними магнітами, є важливим елементом магнітного абразивного полірування. Для керування абразивними частинками для полірування регулюється сила поля.
Абразивні частинки: Абразиви, що використовуються в MAP, є феромагнітними або парамагнітними, і часто складаються з дрібних абразивних частинок (карбід кремнію, алмаз або оксид алюмінію) у поєднанні з порошками на основі заліза. Ці частинки використовуються для шліфування поверхні, оскільки вони притягуються магнітним полем.
Обертальний механізм : Для забезпечення рівномірного полірування по всій поверхні заготовка або абразивне поле обертається в різних системах MAP. Це особливо корисно для полірування трубчастих або циліндричних поверхонь.
6. Плазмова поліровка:
Для чутливих поверхонь і матеріалів, які вимагають високого рівня точності, він працює неймовірно добре.
Блок генерації плазми: Використовуючи джерело високої енергії, таке як радіочастота (РЧ) або постійний струм (ДС), цей блок іонізує газ (зазвичай водень, кисень або аргон) для створення плазми. За допомогою хімічних реакцій або фізичного бомбардування іонізований газ видаляє матеріал з поверхні.
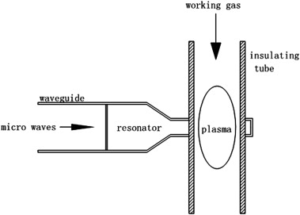
Вакуумна камера: Щоб забезпечити регульовану атмосферу, в якій плазма може ефективно взаємодіяти з поверхнею матеріалу, процедура полірування проводиться всередині вакуумної камери. Вакуум гарантує високу точність та запобігання забрудненню.
7. Струменеве полірування
Рідкоструменеве полірування передбачає наступне обладнання.
Насос високого тиску
Насос високого тиску використовується для створення тиску рідини, щоб створити необхідну швидкість для ефективного видалення матеріалу. Щоб гарантувати постійне полірування, насос повинен забезпечувати постійний керований потік.
Системи безпеки та огородження
FJP зазвичай виконується в закритому приміщенні, щоб захистити безпеку оператора та уникнути забруднення, оскільки він використовує високошвидкісні струмені абразивної рідини.
Система позиціонування та контролю руху
Деталь або струменеве сопло часто закріплюють на керованій комп’ютером системі, яка забезпечує точне переміщення для досягнення рівномірного полірування.
7. Стандарти та вимоги до полірування
Стандарти ASTM та ISO:
Стандарти ISO : забезпечують однорідність та високу якість обробки поверхонь вакуумних камер, визначаючи допустимі критерії чистоти та шорсткості поверхні.
Стандарт ASTM: Наприклад, ASTM B912 визначає специфікації для електрополірування нержавіючої сталі, з акцентом на якості обробки поверхні та стійкості до корозії.
Спеціальні галузеві норми регулюють обробку поверхні, щоб обмежити виділення газів, уникнути забруднення та зберегти цілісність вакууму. Ці рекомендації сприяють збереженню оптимальної довговічності та продуктивності вакуумних камер.
8. Проблеми та рішення в поліруванні
Існують такі виклики та відповідні їм рішення.
Виклики:
- Нерівності поверхні: може бути важко досягти рівномірного полірування поверхні на складних геометріях.
- Рішення: Для рівномірного видалення матеріалу використовуйте точні контрольовані методи полірування, такі як полірування струменем рідини або полірування за допомогою ЧПУ.
Виклики:
- Чутливість до матеріалу: Агресивне полірування може пошкодити делікатні матеріали.
- Рішення: Щоб зменшити механічне навантаження на матеріал, використовуйте безконтактні методи, такі як лазерне або плазмове полірування.
Виклики:
- Трудомістка процедура: Полірування складних або великих поверхонь може зайняти багато часу.
- Рішення: Щоб прискорити процес, використовуйте автоматизоване обладнання та складні методи полірування (наприклад, магнітно-абразивне полірування).
Виклики:
- Забруднення: На продуктивність кінцевої вакуумної камери може вплинути забруднення поверхні.
- Рішення: Щоб гарантувати, що поверхня не містить забруднень, виконайте ретельне очищення та перевірку після полірування.
Виклики
- Генерація тепла: Під час полірування занадто сильне нагрівання може призвести до деформації поверхні.
- Рішення: Для ефективної обробки тепла використовуйте системи охолодження та налаштуйте умови полірування.
9. Переваги правильного полірування у вакуумних камерах
Ось деякі переваги полірування під час постобробки вакуумних камер.
- Краща ефективність: Шорсткість поверхні зменшується шляхом належного полірування, яке також мінімізує виділення газів і утворення частинок, покращуючи ефективність вакууму та чистоту.
- Покращена довговічність: Довговічність вакуумних камер значно збільшується завдяки правильному поліруванню, яке виправляє дефекти поверхні та підвищує стійкість до впливу зовнішнього середовища.
- Стійкість до корозії та хімічних реакцій: Коли полірування виконується за допомогою таких методів, як електрополірування, яке пасивує поверхню, ймовірність корозії зменшується.
- Подовжений термін служби: Полірування подовжує термін експлуатації вакуумної камери, усуваючи мікродефекти та знижуючи знос.
- Естетичні та функціональні покращення: Окрім естетичної привабливості, поліровані поверхні мінімізують ймовірність забруднення, полегшують очищення та забезпечують максимальну продуктивність у складних ситуаціях.
10. Застосування полірування в різних галузях промисловості
У багатьох різних секторах полірування є важливим для підвищення ефективності та надійності вакуумних камер. Основні застосування перелічені нижче:
Аерокосмічна галузь: Точні вакуумні умови та незначне виділення газів є важливими для випробування супутників та аерокосмічних досліджень, саме для цього використовуються поліровані вакуумні камери.
Виробництво напівпровідників: Виробництво мікрочіпів та електронних компонентів у цьому секторі забезпечується надзвичайно чистими, полірованими камерами, що не містять забруднень.
Фармацевтика та біотехнології: Щоб уникнути забруднення поверхні під час виробництва ліків, поліровані вакуумні камери мають вирішальне значення для стерильності та чистоти в таких процедурах, як ліофілізація.
Наукові дослідження : У таких галузях, як фізика елементарних частинок та матеріалознавство, де невеликі поверхневі дефекти можуть впливати на результати, поліровані поверхні у вакуумних камерах є важливими для високоточних досліджень.
Атомна промисловість : Висока якість вакууму необхідна для безпечного та ефективного проведення експериментів у ядерній промисловості, де поліровані камери використовуються в таких процедурах, як дослідження ядерного синтезу.
11. Висновок
У конструюванні вакуумної камери правильне полірування є головним героєм, який покращує чистоту, продуктивність і довговічність. У важливих галузях, включаючи аерокосмічну промисловість, електроніку та біотехнології, полірування гарантує максимальну ефективність вакуумних камер, покращуючи стійкість до корозії або гарантуючи неймовірно гладкі поверхні.
Для передових застосувань поліровані камери мають вирішальне значення, оскільки вони забезпечують точність, надійність і довший термін служби за умови правильного використання. Цей блог був для вас корисним? У вас є запитання? Просто дайте нам знати, залишивши коментар нижче.







