

Більшість проблем обробки на верстатах з ЧПК виникають не на самому верстаті. Вони проєктуються в деталі до початку різання. Глибокі кишені, гострі внутрішні кути, тонкі стінки, нечіткі опорні точки, надмірно жорсткі допуски та складні вимоги до контролю можуть зробити деталь дорогою ще до того, як програміст з ЧПК почне планувати траєкторію інструменту.
Проектування для технологічності, або DFM, – це процес перевірки деталі, щоб її можна було ефективно обробити, надійно перевірити та успішно зібрати без шкоди для реальної функції виробу. Для деталей, оброблених на верстатах з ЧПК, DFM поєднує геометрію, вибір матеріалу, стратегію допусків, планування налаштування, доступ до інструменту та контроль якості.
Гарне DFM не означає спрощення деталі до втрати її функціональності. Це означає захист функції, одночасно усуваючи виробничі ризики, яких можна уникнути.
Центральне інженерне питання просте: чи виправдовує кожна функція вартість, час налаштування, навантаження на перевірку або виробничий ризик, який вона створює? [ 1 ]
Які дизайнерські рішення створюють найбільший ризик виробництва на верстатах з ЧПК?
Найбільший ризик виробництва на верстатах з ЧПК зазвичай пов'язаний з геометрією, яка виглядає прийнятною в САПР, але створює нестабільні умови обробки у виробництві. Глибокі кишені, тонкі стінки, гострі внутрішні кути, важкодоступні елементи та вимоги до багатонаправленої обробки є поширеними прикладами.
Модель САПР може показувати ідеальний квадратний кут, але різальні інструменти з ЧПК є круглими. Модель САПР може показувати глибоку порожнину, але для верстата може знадобитися довгий інструмент, який відхиляється. Модель САПР може показувати тонку стінку, але ця стінка може коливатися, згинатися або деформуватися під час обробки.
Ризик зростає, коли ці особливості поєднуються з жорсткими допусками. Глибоку кишеню з жорстким допуском стінки створити складніше, ніж неглибоку кишеню із загальним допуском. Тонка алюмінієва стінка може бути можливою, але не якщо вона також повинна зберігати надзвичайну площинність після видалення великої кількості матеріалу.
Інженери повинні переглянути моделі САПР, історію редагувань проекту, аналіз функціональних особливостей та звіти про доцільність обробки перед публікацією креслень. Мета полягає в тому, щоб визначити, які особливості впливають на функціональність, а які лише ускладнюють виробництво.
Інженерні записи для перегляду
| Інженерний запис | Що це допомагає визначити |
| Модель CAD | Доступ до інструменту, товщина стінки, глибина кишені, гострі кути |
| Історія редагувань дизайну | Функції, додані без перевірки технологічності |
| Аналіз функціональних характеристик | Яка геометрія насправді впливає на продуктивність |
| Огляд доцільності механічної обробки | Кількість налаштувань, виліт інструменту, ризик закріплення |
| Зворотній зв'язок постачальника DFM | Дорогі або нестабільні виробничі характеристики |
Чому деталі стають дорогими ще до початку програмування
Деталі стають дорогими ще до початку програмування, коли проектування вимагає додаткових налаштувань, спеціального інструменту, повільної обробки, складних пристосувань або складного контролю. Ці витрати часто приховані під час раннього огляду проекту.
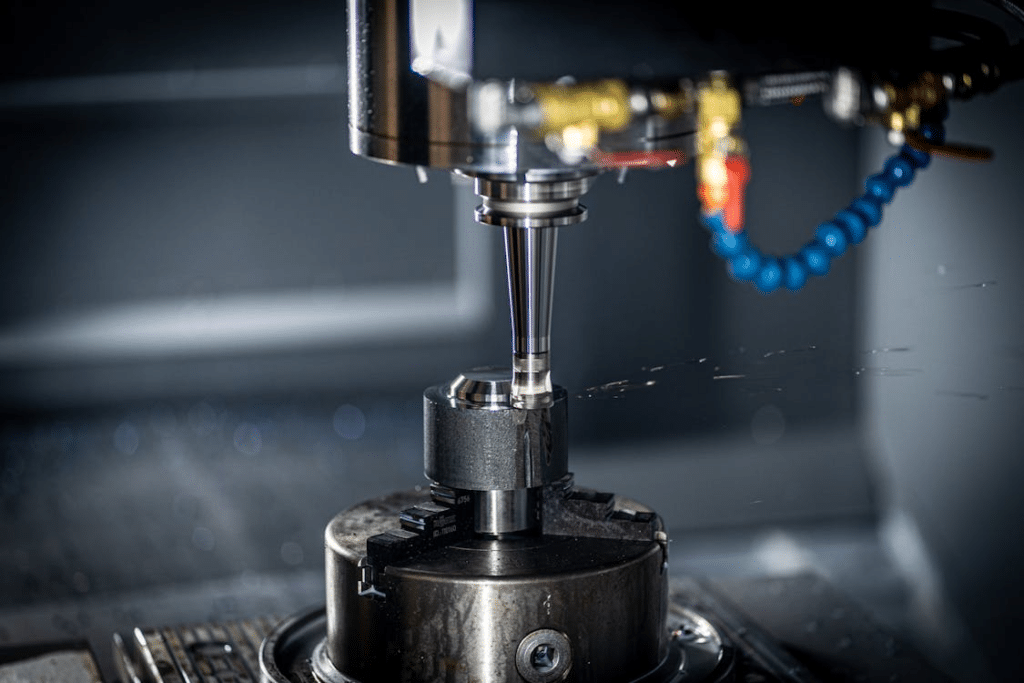
Джерело : Конструкція корпусу ЧПК для механічної обробки
Деталь з елементами на п'яти різних гранях може вимагати кількох налаштувань. Кожне налаштування вимагає кріплення, вирівнювання, планування траєкторії інструменту та перевірки. Якщо критичні елементи залежать від взаємозв'язків між цими налаштуваннями, ризик ще більше зростає.
Спеціальний інструмент також збільшує вартість. Дуже малі внутрішні радіуси, глибокі отвори, вузькі пази та кишені з великим вильотом можуть вимагати нестандартних різців. Ці інструменти можуть бути повільнішими, слабшими та дорожчими за стандартні інструменти.
Реальний приклад: легкий алюмінієвий корпус з глибокими порожнинами
Легкий алюмінієвий корпус для електроніки може мати глибокі кишені для зменшення ваги. Конструкція може виглядати ефективною, але глибокі порожнини можуть вимагати довгих інструментів, повільного спуску, додаткових фінішних проходів та ретельного огляду.
Якщо корпус також має тонкі стінки, проблема стає складнішою. Видалення матеріалу може зняти напругу та спричинити деформацію. Конструкцію часто можна покращити, збільшивши внутрішні радіуси, зменшивши глибину кишені або відокремивши критичні поверхні від геометрії, що зменшує вагу.
Як вибір матеріалу впливає на технологічність
Вибір матеріалу змінює технологічність, оскільки кожен матеріал по-різному реагує на нагрівання різання, тиск інструменту, затискання, залишкові напруження та чистову обробку. DFM (Designed Facility Processing) повинен перевірити поведінку матеріалу, перш ніж остаточно визначити допуск та геометрію.
Алюміній зазвичай використовується для деталей, оброблених на верстатах з ЧПК, оскільки він ефективно обробляється та підтримує високошвидкісне різання. Однак тонкі алюмінієві стінки та великі кишені можуть деформуватися після видалення матеріалу, особливо після зняття залишкових напружень.
Нержавіюча сталь пропонує міцність та стійкість до корозії, але вона створює більше тепла та зносу інструменту, ніж алюміній. Для обробки вузьких деталей з нержавіючої сталі може знадобитися повільніше різання, міцніше закріплення заготовки та ретельніший контроль задирок.
Титан цінний для аерокосмічної та медичної промисловості, але його важко обробляти механічно. Він утримує тепло поблизу зони різання, швидко зношує інструменти та вимагає консервативних параметрів різання.
Інженерні пластмаси створюють ще одну проблему. Пластики можуть деформуватися під тиском затискання, розширюватися від тепла, поглинати вологу або рухатися після обробки. Для пластикових деталей фіксація з низьким навантаженням та стабілізація часто важливіші, ніж агресивне скорочення часу циклу.
Таблиця технологічності матеріалів
| Матеріальна | Ризик DFM | Чому це відбувається | Краща реакція дизайну |
| алюміній | Тонкостінне викривлення | Залишкова напруга та видалення матеріалу | Додайте підтримку, уникайте надмірного зменшення стіни |
| Нержавіюча сталь | Знос інструменту та задирки | Вища сила різання та нагрівання | Спростіть дрібні елементи, сплануйте видалення задирок |
| титан | Концентрація тепла | Низька теплопровідність | Уникайте зайвих вузьких рис обличчя |
| латунь | Задирки на дрібних краях | Вільний різ, але чутливий до країв | Додати розриви країв та примітки до перевірки |
| Інженерна пластмаса | Деформація та рух | Тепло, волога та затискне напруження | Використовуйте кріплення з низьким навантаженням та реалістичні допуски |
Чому контроль доступу до інструментів є успішним проектуванням ЧПК
Доступ до інструментів контролює успіх проектування на станках з ЧПК, оскільки кожен оброблений елемент повинен бути досягнуто справжнім ріжучим інструментом. Якщо різець не може жорстко дістатися до елемента, деталь може потребувати додаткових налаштувань, спеціальних інструментів, електроерозійного верстата або переробки.
Джерело: Посібник з проектування верстата з ЧПК Hubs
Внутрішній радіус кута є однією з найпоширеніших проблем DFM. Оскільки фрезерні інструменти круглі, внутрішні кути не можуть бути ідеально гострими. Більший радіус дозволяє використовувати більший різець, що підвищує жорсткість, зменшує час циклу та покращує якість поверхні.
Обробка глибоких порожнин створює ще одну проблему доступу. Чим глибша та вужча кишеня, тим довшим має бути інструмент. Довгі інструменти легше відхиляються та можуть створювати конічні стінки, вібрацію, погану якість обробки та порушення допусків.
Доступність отвору також має значення. Кутові отвори, поперечні отвори та глухі отвори можуть вимагати спеціальних налаштувань. Якщо отвір глибокий і малий, то більша ймовірність блукання свердла, ущільнення стружки та поломки інструментів. [ 2 ]
Виробничі дані для перегляду
| Виробничі дані | Чому це має значення |
| Доступність бібліотеки інструментів | Підтверджує, чи можуть стандартні різці виконати цю функцію |
| Вимоги до досяжності інструменту | Визначає ризик відхилення та вібрації |
| Оцінка часу циклу | Показує вплив складної геометрії на вартість |
| Звіт про можливості машини | Підтверджує доступ до осей та обмеження переміщення |
| Стратегія розіграшів | Показує, чи можна безпечно утримувати деталь |
Що призводить до руйнування тонкостінних деталей під час механічної обробки?
Тонкостінні деталі руйнуються під час обробки, оскільки сила різання, тепло, вібрація та залишкові напруження можуть зміщувати матеріал під час його різання. Тонка стінка може бути прийнята в САПР, але не піддаватися випробуванням у виробництві через відсутність жорсткості.
Під час фрезерування різець тисне на стінку. Якщо стінка занадто тонка, вона може відхилитися від інструменту та відскочити назад після різання. Це створює розмірну похибку та погану якість обробки поверхні.
Вібрація залишає видимі сліди від інструменту, знижує якість поверхні та може вимагати повільнішої обробки. У деяких випадках деталь необхідно переробити, зробивши її товстішою, з ребрами або покращеною опорою. [ 3 ]
Реальний приклад: аерокосмічний кронштейн з агресивними кишенями для зниження ваги
В аерокосмічних кронштейнах часто використовуються кишені для зменшення ваги. Це корисно, коли зменшення ваги має вимірне значення, але агресивне кишенькове формування може призвести до появи тонких ребер та нестабільних стінок.
Джерело : Посібник з проектування обробки на верстатах з ЧПК RapidDirect
Конструкція може потребувати поетапної чорнової та чистової обробки. Інженери також можуть збільшити радіуси кутів, відрегулювати товщину стінки або перейти від простого 3-осьового плану до багатоосьової обробки, щоб покращити підтримку та доступ до інструменту.
Чому надмірна толерантність створює більше проблем, ніж вирішує
Завищені допуски створюють більше проблем, ніж вирішують, оскільки змушують виробника дотримуватися розмірів точніше, ніж того вимагає функція. Це збільшує витрати, зусилля на перевірку та ризик браку.
Не кожна конструктивна деталь потребує точного допуску. Отвір для підшипника, отвір для штифта, ущільнювальна поверхня або ковзний інтерфейс можуть потребувати ретельного контролю. Естетична поверхня, зазорна кишеня або нефункціональний зовнішній профіль зазвичай цього не потребують.
Коли всюди застосовуються жорсткі допуски, виробництво стає повільнішим і дорожчим. Постачальнику може знадобитися більше чистових проходів, кращі кріплення, спеціальний контроль та суворіший контроль процесу. [ 5 ]
Жорсткий допуск слід використовувати там, де це виправдовує ризик відмови, а не як загальний сигнал якості.
Таблиця стратегії толерантності
| Тип функції | Рекомендація DFM | Причина |
| Отвір підшипника | Жорстка толерантність | Контролює посадку, обертання та термін служби |
| Отвір для штифта | Жорсткий позиційний контроль | Керує вирівнюванням збірки |
| Ущільнювальна поверхня | Чітка площинність та фінішна обробка | Запобігає протіканню |
| Косметична перевага | Стандартний допуск | Зазвичай не впливає на функціональність |
| Розріз | Стандартна або середня толерантність | Забезпечує зазор при складанні |
| Загальна кишеня | Стандартна або середня толерантність | Уникає непотрібних витрат на перевірку |
Як погана стратегія даних призводить до збоїв у виробництві та інспекції
Погана стратегія визначення даних призводить до виробничих та контрольних збоїв, оскільки постачальник і замовник можуть не вимірювати деталь за одними й тими ж еталонами. Деталь може пройти один метод контролю, але не пройти інший. [ 6 ]
Дані визначають, як деталь розташована, обробляється та вимірюється. Якщо креслення чітко не визначає ієрархію даних, критичні елементи можуть бути перевірені з неправильних поверхонь.
Це особливо важливо для деталей з ЧПК, що потребують багатоконтурного встановлення. Якщо деталь перевертається або переміщується між операціями, необхідно контролювати передачу даних. В іншому випадку отвори, кишені, пази та сполучені поверхні можуть зміщуватися одна відносно одної.
GD&T може допомогти, коли взаємозв'язки елементів контролюють функцію. Положення, площинність, перпендикулярність, профіль та виступи можуть чіткіше передати намір проектування, ніж непов'язані плюс/мінус розміри. [ 4 ]
Проектування отворів, різьби та внутрішніх елементів для ефективної обробки
Отвори, різьба та внутрішні елементи повинні бути розроблені з урахуванням доступу до інструменту, реалістичної глибини, можливості видалення стружки та контролю. Невеликі зміни глибини або вимог до різьби можуть суттєво вплинути на вартість обробки.
Глибокі отвори збільшують блукання свердла та проблеми з відведенням стружки. Глухі отвори можуть затримувати стружку та знижувати якість різьби. Для дуже маленьких отворів можуть знадобитися крихкі інструменти та повільніша обробка.
Глибина різьби повинна базуватися на функціональному зачепленні, а не на звичці. Надмірна глибина різьби збільшує час нарізання різьби та ризик поломки інструменту, не покращуючи продуктивність у багатьох випадках застосування.
Поперечні отвори також можуть створювати задирки всередині деталі. Якщо поперечний отвір перетинає отвір або канал для рідини, важливим є видалення задирок та перевірка. Конструктори повинні враховувати, чи можна отримати доступ до елемента та очистити його після обробки.
Як налаштувати накопичувачі підрахунку: вартість, точність та час виконання
Кількість налаштувань впливає на вартість, точність та час виконання, оскільки кожне налаштування додає ризик, пов'язаний з вирівнюванням, кріпленням, траєкторією інструменту та перевіркою. Деталь, яку можна обробити за одне налаштування, зазвичай є стабільнішою, ніж деталь, яка потребує кількох змін положення.
Щоразу, коли деталь переміщується, виробник повинен відновлювати її розташування. Це може призвести до варіацій положення між елементами. Якщо деталь має тісні зв'язки між гранями, отворами та опорними точками, кількість установок стає серйозною проблемою якості.
Зменшення налаштування не завжди вимагає простішої деталі. Іноді це вимагає кращої орієнтації на елементи, покращеного планування опорних точок або використання 4- або 5-осьової обробки.
Таблиця процесу: Вплив кількості налаштувань на DFM
| Умова налаштування | Вплив виробництва | Покращення DFM |
| Одна установка | Кращий контроль даних та коротший час виконання | Вирівнювання елементів з доступом до інструментів |
| Дві установки | Помірний ризик передачі даних | Визначте чіткі первинні та вторинні дані |
| Три або більше налаштувань | Вища вартість та складність перевірки | Перепроектуйте орієнтацію елементів або використовуйте багатоосьову обробку |
| Геометрія, яку важко закріпити | Вищий ризик затискання та деформації | Додайте стабільні поверхні для фіксації |
| Критичні функції в різних конфігураціях | Вищий позиційний ризик | Використовуйте GD&T та планування процесів на ранній стадії |
Реальний приклад: Корпус промислового клапана, що вимагає кількох орієнтацій
Промисловий корпус клапана може вимагати портів, різьбових отворів, ущільнювальних поверхонь та внутрішніх проходів з кількох боків. Якщо кожна сторона потребує окремого налаштування, вартість та складність перевірки зростають.
DFM може покращити конструкцію, вирівнюючи порти, де це можливо, додаючи зручні для перевірки опорні точки, спрощуючи некритичні грані та плануючи послідовність налаштування перед виробництвом.
Приклади галузей, де DFM безпосередньо впливає на успіх виробництва
DFM впливає на успіх виробництва в автомобільній, аерокосмічній, медичній, електронній та промисловій галузях, оскільки кожна галузь має різні функціональні ризики.
Джерело: Прецизійна обробка медичних деталей
Автомобільні компоненти, такі як кронштейни лотків акумуляторних батарей, опори підвіски, кронштейни датчиків та термопластини, часто потребують повторюваного складання. DFM зосереджується на схемах отворів, площинності, зменшенні ваги та виробничих витратах.
Аерокосмічні компоненти часто потребують легкої геометрії, контрольованих опорних точок та надійного контролю. DFM (Designed Furniture Processing) має балансувати між кишенями для зниження ваги та жорсткістю, доступом до інструментів та вимогами до сертифікації.
Компоненти медичних виробів потребують контролю задирок, чистоти поверхні, відстеження матеріалів та надійності перевірки. Хірургічні інструменти, діагностичні корпуси та прецизійні пристосування повинні бути розроблені як для обробки, так і для очищення.
Електронні компоненти, такі як радіатори, роз'ємні пластини, корпуси радіочастотних приладів та корпуси датчиків, потребують площинності, теплового контакту та косметичного оздоблення. DFM допомагає відокремити функціональні поверхні від некритичної зовнішньої геометрії.
Деталі промислового обладнання, такі як інструментальні плити, колектори, роботизовані захоплення та блоки клапанів, часто потребують точних отворів, ущільнювальних поверхонь та міцної різьби. DFM зменшує кількість налагоджень, покращує перевірку та запобігає повторній роботі, якої можна уникнути.
Типові помилки DFM, які повторюють інженери
Найпоширеніша помилка DFM – це проектування з урахуванням ідеальної геометрії, а не доступу до інструменту. CAD дозволяє створювати ідеальні гострі кути, глибокі кишені та тонкі стінки, але обробка на верстатах з ЧПК вимагає реальних інструментів, реальних пристосувань та вимірюваних характеристик.
Ще однією повторюваною помилкою є використання жорсткого допуску як сигналу якості. Це збільшує вартість, але може не покращити функціональність. Кращим підходом є контроль лише тих характеристик, які впливають на посадку, герметизацію, вирівнювання або рух.
Інженери також ігнорують вимоги до перевірки. Елемент може бути оброблюваним, але важко перевірити. Якщо деталь неможливо надійно виміряти, отримання дозволу на виробництво стає складним.
Поведінка матеріалу також не враховується. Міцніший матеріал не завжди легше обробляти. Високоміцний матеріал може збільшити знос інструменту, нагрівання, деформацію та час циклу.
Контрольний список перевірки DFM перед публікацією креслення з ЧПК
Креслення на верстаті з ЧПК слід перевірити на геометрію, матеріал, допуски, опорні точки, контроль, кількість установок, обробку поверхні та виробничі ризики перед випуском.
Контрольний список DFM
| Область огляду | Питання, яке потрібно поставити |
| Огляд геометрії | Чи можуть стандартні інструменти охопити всі функції? |
| Огляд матеріалів | Чи відповідає матеріал функціональності та оброблюваності? |
| Огляд толерантності | Чи обмежені жорсткі допуски критичними характеристиками? |
| Огляд даних | Чи чітко визначені функціональні посилання? |
| Огляд інспекції | Чи можна надійно виміряти критичні характеристики? |
| Огляд налаштування | Чи можна зменшити кількість налаштувань? |
| Огляд обробки поверхні | Чи вимоги до завершення базуються на функції? |
| Огляд ризиків | Які особливості впливають на вартість, брак або затримку? |
Цей контрольний список слід використовувати перед тим, як надати постачальнику цінову пропозицію. Рання перевірка DFM зменшує кількість перепроектованих виробів, затримки у виробництві та витрати, яких можна уникнути. [ 7 ]
Поширені запитання
Яка найбільша помилка DFM при обробці на верстатах з ЧПК?
Найбільша помилка DFM полягає в проектуванні елементів, які виглядають простими в САПР, але вимагають складного доступу до інструментів, жорстких допусків, додаткових налаштувань або спеціального контролю у виробництві.
Як глибокі кишені впливають на вартість обробки?
Глибокі кишені вимагають довгих інструментів, повільнішого різання, більшої кількості кроків униз та ретельної чистової обробки. Вони збільшують прогин інструменту, час циклу, ризик вібрації та складність контролю.
Чому гострі внутрішні кути є проблемою?
Гострі внутрішні кути важко обробити, оскільки фрезерні інструменти круглі. Гострий кут може вимагати дуже маленького різця, електроерозійного верстата або переробки з практичним внутрішнім радіусом.
Коли слід використовувати GD&T у проектуванні ЧПК?
GD&T слід використовувати, коли функція контролюється взаємозв'язками елементів. Він корисний для контролю положення, площинності, перпендикулярності, профілю та на основі даних.
Як тонкі стінки впливають на якість деталі?
Тонкі стінки можуть згинатися, тремтіти, деформуватися або рухатися після обробки. Вони можуть вимагати повільнішої обробки, кращої підтримки кріплення або змін у конструкції.
Які функції збільшують кількість налаштувань?
Елементи на кількох гранях, кутові отвори, поперечні отвори, піднутрення та важкодоступні поверхні часто збільшують кількість налаштувань. Більша кількість налаштувань збільшує вартість та ризик перенесення даних.
Як вибір матеріалу впливає на технологічність?
Матеріал впливає на знос інструменту, нагрівання, деформацію, утворення задирок, якість поверхні та контроль. Алюміній, нержавіюча сталь, титан, латунь та пластмаси вимагають різних стратегій.
Чому слід враховувати інспекцію під час проектування?
Перевірку слід враховувати під час проектування, оскільки характеристика, яку неможливо достовірно виміряти, може призвести до суперечок з постачальниками, затримки затвердження та ризиків якості.
Найкращі деталі з ЧПК захищають функціональність, усуваючи водночас виробничі ризики, яких можна уникнути
Найкращі деталі з ЧПК не завжди є найпростішими. Це деталі, кожна функція яких має функціональне призначення, практичний виробничий шлях та надійний метод контролю.
DFM має зосереджуватися на зменшенні ризиків, а не на сліпому спрощенні. Критична герметизуюча поверхня повинна залишатися контрольованою. Функціональний отвір повинен залишатися точним. Некритична косметична кромка не повинна нести таке ж виробниче навантаження.
Геометрія, вибір матеріалу, стратегія допусків, планування баз, обробка поверхні та контроль – все це працює разом. Якщо одну з областей ігнорувати, деталь може стати дорогою, нестабільною або важкою для затвердження.
Надійне DFM-оброблення захищає продуктивність виробу, усуваючи при цьому витрати на обробку, складність налаштування та ризики перевірки, яких можна уникнути.
Посилання
1. NIST. Проблеми перенесення допусків для адитивного виробництва.
https://tsapps.nist.gov/publication/get_pdf.cfm?pub_id=918584
2. Фурфері, Р. та ін. Методи аналізу допусків для застосування стандартів ISO та ASME в машинобудуванні.
https://jamstjournal.com/cn/article/pdf/preview/10.51393/j.jamst.2025020.pdf
3. Вигадана інженерія. Вимоги до проектування для технологічності ЧПК: Майстер-клас DFM.
https://www.fictiv.com/masterclass/dfm-for-cnc-masterclass/how-design-requirements-drive-cnc-manufacturability
4. Protolabs. Проектування для інструментарію механічної обробки.
https://www.protolabs.com/resources/design-for-machining-toolkit/
5. Основи GD&T. Проектування для технологічності.
https://www.gdandtbasics.com/design-for-manufacturability/
6. Інженерія п'яти канав. Обробка на верстатах з ЧПК DFM: Керівництво з проектування фрезерованих деталей.
https://www.fiveflute.com/guide/cnc-machining-dfm-design-guidelines-for-milled-parts/
7. Інженерія маточин. Як проектувати деталі для обробки на верстатах з ЧПК.
https://www.hubs.com/knowledge-base/how-design-parts-cnc-machining/





