

Фрезерування на верстатах з ЧПК є одним з найуніверсальніших процесів у сучасному виробництві, здатним створювати все: від простих плоских поверхонь до складних тривимірних контурів на одному верстаті. Однак за кожною успішною фрезерною операцією стоїть ріжучий інструмент, спеціально підібраний для конкретного завдання. Вибір інструменту, його матеріалу, геометрії та покриття безпосередньо визначає якість деталі, ефективність обробки, термін служби інструменту та, зрештою, вартість виробництва готової деталі.
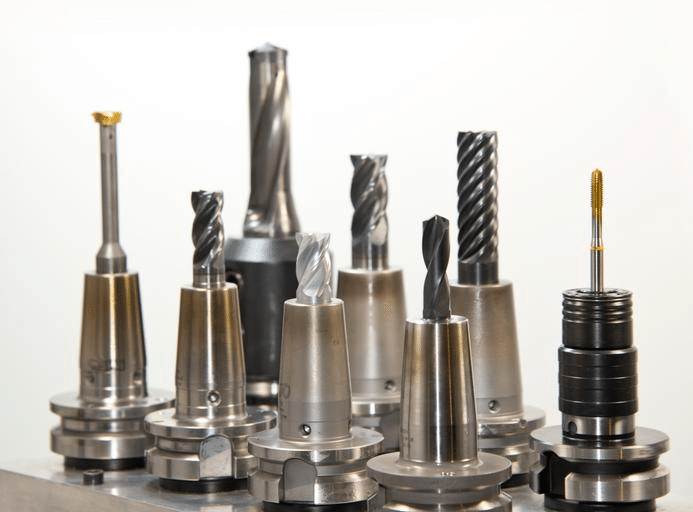
Різальні інструменти, що використовуються в обробці з ЧПК
Добре обладнаний фрезерний верстат використовує широкий спектр різальних інструментів, кожен з яких призначений для певного завдання. Кінцеві фрези виконують більшість робіт з профілювання, довбання та контурної обробки, торцеві фрези ефективно справляються з великими плоскими поверхнями, а ряд спеціалізованих інструментів призначений для нарізання різьби, зняття фасок та обробки шпонкових канавок.
Розуміння фрезерних різальних інструментів з ЧПК
Перш ніж порівнювати конкретні типи інструментів, корисно встановити, що таке фрезерні різальні інструменти, як вони видаляють матеріал та які фактори впливають на процес вибору для різних сценаріїв обробки.
Що таке фрезерні різальні інструменти з ЧПУ?
Фрезерні різальні інструменти з ЧПК – це обертові інструменти з однією або кількома ріжучими кромками, які видаляють матеріал із заготовки, коли інструмент обертається та рухається вздовж запрограмованої траєкторії. На відміну від точіння, де заготовка обертається відносно нерухомого інструмента, фрезерування має зворотний характер: інструмент обертається з високою швидкістю, тоді як заготовка, що утримується нерухомо або рухається вздовж контрольованих осей, контактує з ріжучими кромками. Матеріал видаляється у вигляді стружки, коли кожна ріжуча кромка послідовно входить у зачеплення з заготовкою під час обертання [1].
Ключові компоненти фрезерного інструменту
- Ріжучі кромки: Заточені поверхні, що взаємодіють із заготовкою та видаляють матеріал. Кількість та геометрія ріжучих кромок безпосередньо впливають на швидкість видалення матеріалу та якість поверхні.
- Флейти: Гвинтові або прямі канавки між ріжучими крайками, що забезпечують зазор для відведення стружки. Конструкція канавки впливає на відведення стружки, сили різання та якість обробки поверхні.
- Хвостовик: Циліндрична частина інструменту, що утримується в державці верстата. Діаметр і довжина хвостовика впливають на жорсткість інструменту та максимальну глибину різання, яку можна досягти без надмірного прогину.
- Покриття інструментів: Тонкі, тверді поверхневі шари, що наносяться для покращення зносостійкості, зменшення тертя та подовження терміну служби інструменту в складних умовах різання.
Фактори, що впливають на вибір інструменту
- Матеріал заготовки: Різні матеріали вимагають різної геометрії інструменту, кількості ріжучих кромок та покриттів для досягнення ефективного видалення матеріалу без надмірного зносу інструменту.
- Вимоги до обробки поверхні: Для чистової обробки потрібні інші інструменти, часто з більшою кількістю ріжучих кромок та специфічною геометрією, ніж для агресивних чорнових операцій.
- Геометрія деталі: Внутрішні кути, глибокі кишені та складні контури вимагають певних діаметрів та профілів інструментів для доступу та точного відтворення необхідних елементів.
- Можливості машини: Діапазон швидкості обертання шпинделя, доступна потужність та жорсткість верстата впливають на те, які інструменти можна ефективно використовувати та за яких параметрів різання. [2].
Обробка алюмінієвого кронштейна для аерокосмічної промисловості та порожнини прес-форми із загартованої сталі ілюструє, наскільки різко змінюється вибір інструменту залежно від матеріалу. Для алюмінієвої деталі перевагу віддають твердосплавній кінцевій фрезі з високим вигином спіралі та гострими краями, що працює на високій швидкості шпинделя для швидкого та ефективного видалення стружки та відмінної якості поверхні. Для порожнини прес-форми із загартованої сталі, навпаки, потрібен інструмент з покриттям, твердосплавний або керамічний, з більш міцною геометрією крайки, який працює на значно нижчих швидкостях та має подачу для керування силами різання та теплом, що утворюється під час обробки набагато твердішого матеріалу.
Кінцеві фрези: найуніверсальніші фрезерні інструменти з ЧПК
Кінцеві фрези – це робоча конячка фрезерних верстатів з ЧПК, здатних виконувати ширший спектр операцій, ніж будь-яка інша категорія інструментів. Розуміння відмінностей між типами кінцевих фрез є важливим для вибору правильного інструменту для певної функції або операції.
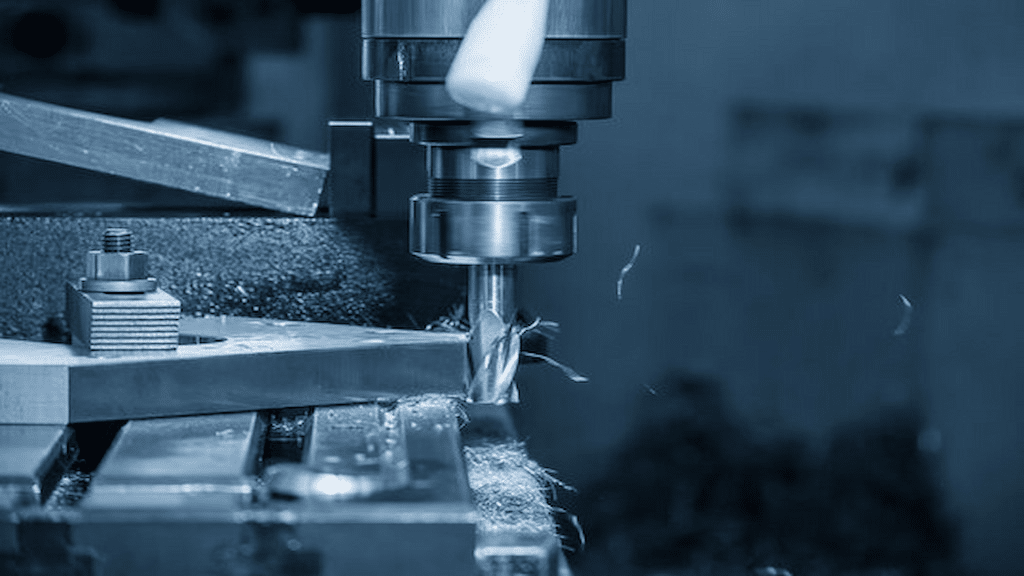
Що таке кінцева фреза?
Кінцева фреза — це обертовий ріжучий інструмент з ріжучими кромками як на торці, так і на периферійній поверхні, що дозволяє йому різати в кількох напрямках одночасно. Це відрізняє кінцеві фрези від свердел, які призначені переважно для осьового різання для створення круглих отворів і не мають периферійної різальної здатності, необхідної для довбання, профілювання або контурних операцій. Кінцева фреза може занурюватися в матеріал, різати вздовж профілю, а також обробляти кишені та контури, що робить її набагато універсальнішою, ніж свердло, для загальних фрезерних робіт [3].
Поширені типи торцевих фрез
- Квадратні кінцеві фрези: Мають плоскі ріжучі кромки з гострими кутами 90 градусів, що робить їх стандартним вибором для обробки пазів, прямокутних западин та загального профілювання, де потрібні гострі внутрішні кути.
- Кульові кінцеві фрези: Мають напівсферичний ріжучий наконечник, що дозволяє створювати гладкі, безперервно вигнуті поверхні. Це стандартні інструменти для 3D-контурної обробки, роботи з прес-формами та штампами, а також будь-якого застосування, що вимагає плавно перемішаних поверхонь.
- Кінцеві фрези з кутовим радіусом: Поєднання плоского різального профілю квадратної кінцевої фрези з малим радіусом на куті збільшує міцність кромки та зменшує концентрацію напружень, що призводить до викришування. Така геометрія значно покращує термін служби інструменту під час чорнової та напівчистової обробки.
- Чорнові кінцеві фрези: Мають зубчастий або хвилястий профіль ріжучої кромки, який розбиває стружку на дрібніші сегменти, зменшуючи сили різання та забезпечуючи вищу швидкість видалення матеріалу за рахунок якості поверхні, що робить їх ідеальними для початкового етапу видалення заготовки перед чистовими операціями. [4].
Типові області застосування
Кінцеві фрези підтримують широкий спектр фрезерних операцій:
- Прорізування: Вирізання прямих каналів у заготовці, зазвичай за допомогою квадратних торцевих фрез, розмір яких відповідає ширині паза.
- профілювання: Обробка зовнішньої або внутрішньої межі деталі за визначеним контуром, дотримуючись запрограмованої траєкторії інструменту по периметру деталі.
- Фрезерування кишень: Видалення матеріалу з замкнутої межі для створення заглибленої порожнини, зазвичай за допомогою комбінації чорнової та чистової обробки торцевим фрезеруванням.
- Контурна обробка: Виготовлення складних, часто неплоских поверхонь за допомогою кульових кінцевих фрез, що відповідають тривимірній траєкторії руху інструменту, отриманій з CAD-моделі поверхні деталі.
Торцеві фрези та їхня роль у обробці поверхонь
Хоча кінцеві фрези виконують основну частину контурної та кишенькової обробки, торцеві фрези виконують окрему функцію: ефективне та рівномірне створення великих плоских поверхонь. Розуміння того, коли краще обрати торцеву, а не торцеву фрезу, є важливою частиною ефективного планування процесу.
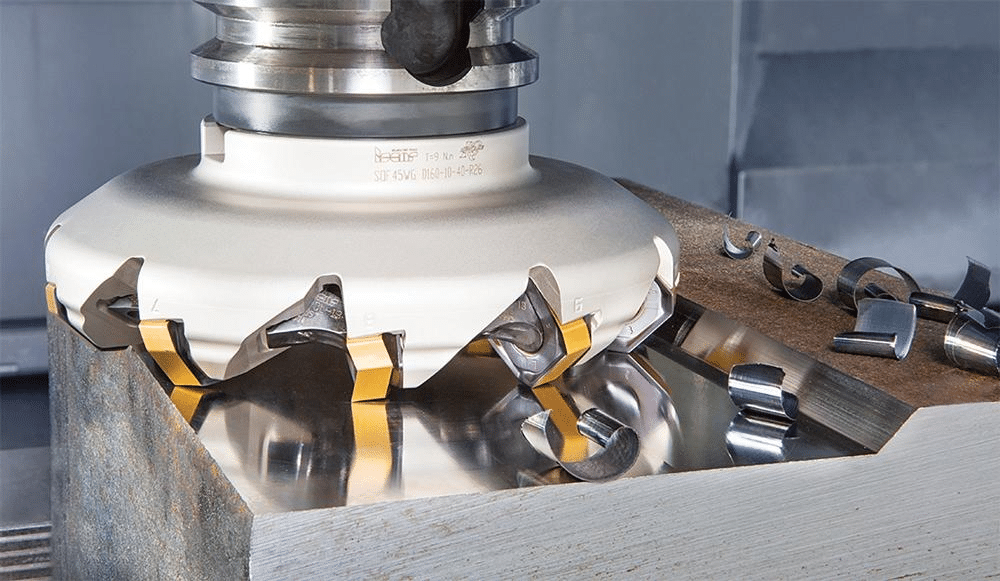
Що таке торцева фреза?
Торцева фреза — це фрезерний інструмент, зазвичай більшого діаметра, ніж стандартна торцева фреза, розроблений з кількома змінними ріжучими пластинами, розташованими по його периферії. Замість однієї цільної ріжучої кромки, багатовставка торцевої фрези дозволяє кожній пластині короткочасно взаємодіяти з заготовкою під час обертання, розподіляючи навантаження різання по кількох кромках і забезпечуючи набагато ширшу ширину різання за один прохід, ніж може досягти порівнянна торцева фреза [5].
Переваги торцевого фрезерування
- Швидше видалення матеріалу: Широка ширина різання торцевої фрези в поєднанні з кількома одночасно задіяними пластинами дозволяє обробляти великі плоскі ділянки за значно менший час, ніж це було б потрібно при використанні торцевої фрези меншого діаметра, яка виконує кілька проходів.
- Краща обробка поверхні на великих рівних ділянках: Торцеві фрези, особливо ті, що оснащені пластинами Wiper, забезпечують чудову площинність та якість обробки поверхні на великих площинах за один прохід, що важко відтворити при перекриванні проходів торцевих фрез.
- Підвищення продуктивності: Поєднання швидшого видалення матеріалу та чудової якості поверхні скорочує загальний час циклу обробки деталей з великими плоскими елементами.
Загальні програми
- Матеріал для вирівнювання квадратів: Фрезерування торця часто є першою операцією, що виконується на необробленому прутку або плиті, створюючи рівну, точну опорну поверхню перед початком подальшої обробки.
- Підготовка опорних поверхонь: Базові поверхні, що використовуються для подальшого кріплення або вимірювання, зазвичай фрезеруються торцевим фрезеруванням, щоб забезпечити площинність і прямокутність відносно решти деталі.
- Чистова обробка великих граней заготовок: Фінішна обробка великих плоских поверхонь, таких як основи машин або монтажні плити, зазвичай виконується за допомогою торцевого фрезерного верстата для ефективного досягнення необхідної площинності та якості поверхні. [6].
Фрезерування сталевого блоку перед початком прецизійної обробки є стандартним першим кроком у багатьох послідовностях обробки. Необроблений блок, часто трохи неквадратний та з нерівномірною поверхнею внаслідок розпилювання або підготовки чорнової заготовки, фрезерується на його основних опорних поверхнях для встановлення точних, плоских опорних точок. Ці опорні точки потім служать надійними опорними точками для всіх наступних операцій кріплення та обробки деталі.
Інші важливі фрезерні різальні інструменти з ЧПУ
Окрім кінцевих фрез та торцевих фрез, існує ряд спеціалізованих різальних інструментів, що відповідають конкретним вимогам обробки, з якими універсальні інструменти не можуть ефективно впоратися.
Shell Mills
Насадні фрези – це фрези для фрезерування торців великого діаметра, призначені для кріплення на окремій оправці, а не для використання з інтегрованим хвостовиком, що робить їх економічними для операцій обробки поверхонь та наплавлення великого діаметра, де суцільний інструмент еквівалентного діаметра був би дорогим та важким.
Мухорізи
Фрези з різаком використовують одну ріжучу деталь, встановлену в обертовому тримачі, що забезпечує дуже чисту поверхню за низькою ціною. Вони особливо корисні для обробки великих плоских поверхонь, де якість поверхні важливіша за швидкість видалення матеріалу, і де вартість багатопластинчастої торцевої фрези не виправдовується обсягом виробництва.
Фрези для Т-подібних пазів
Фрези для Т-подібних пазів – це спеціалізовані інструменти, призначені для обробки характерних Т-подібних пазів, що використовуються у верстатних столах, пристосуваннях та інструментальних системах. Фреза зазвичай вимагає попередньо обробленого прямого паза, після чого фреза для Т-подібних пазів розширює основу паза, створюючи профіль підрізання, який дозволяє Т-подібним гайкам або болтам ковзати та фіксуватися в потрібному положенні.
Фаскозбиральні фрези
Фрези для зняття фасок – це кутові різальні інструменти, що використовуються для зняття гострих країв, видалення задирок та створення рівномірних кутових переходів на краях деталей. Зняття фаски підвищує безпеку деталей під час обробки, готує краї до складання та може зменшити концентрацію напружень на гострих кутах.
Різьбові фрези
Різьбофрезерні верстати виготовляють як внутрішню, так і зовнішню різьбу за допомогою гвинтової інтерполяції спеціально профільованого різального інструменту, пропонуючи альтернативу одноточковому нарізанню різьби або нарізанню різьби. Різьбофрезерування особливо цінне для різьби великого діаметра, твердих матеріалів та застосувань, де поломка мітчика у дорогоцінній деталі є неприйнятною [7].
Різаки для шпонкових кріплень та Вудраффа
Фрези для шпонкових пазов обробляють прямі пази, що використовуються для посадки шпонок, що передають крутний момент між валами та встановленими компонентами, такими як шестерні та шківи. Фрези Вудраффа створюють профіль шпонкової канавки з вигнутим дном, який використовується для шпонок Вудраффа, поширеної конструкції у валових застосуваннях, що потребують самовирівнювального шпонкового гнізда.
Приклад
Використання різьбофрезерного верстата для створення різьби у високоцінних аерокосмічних компонентах ілюструє, чому ця категорія інструментів існує поряд зі звичайним нарізанням різьби. У титановому або високоміцному сталевому аерокосмічному фітингу зламаний мітчик всередині дорогої, майже готової деталі може означати брак усього компонента. Фрезерування різьби повністю усуває цей ризик, оскільки гвинтова інтерполяційна траєкторія різьбофрезерного верстата не піддає інструмент такому ж ризику поломки, як мітчик, що просувається аксіально в глухий отвір, водночас створюючи точну, повторювану геометрію різьби.
Матеріали та покриття різального інструменту
Основний матеріал ріжучого інструменту в поєднанні з будь-яким нанесеним покриттям визначає, як інструмент працюватиме за певних умов різання, як довго він служитиме та які матеріали він може ефективно обробляти.
Швидкорізальна сталь (HSS)
Інструменти з швидкорізальної сталі мають добру міцність і є відносно недорогими, що робить їх придатними для загальної обробки, особливо в умовах невеликих обсягів або виробничих цехів. Їхнім основним обмеженням є знижена термостійкість порівняно з твердим сплавом, що обмежує швидкості різання, з якими вони можуть працювати без швидкого зносу або руйнування кромки [8].
Твердосплавні інструменти
Твердосплавні інструменти пропонують значно більшу твердість та термостійкість, ніж швидкорізальні інструменти (HSS), що забезпечує набагато вищі швидкості різання та довший термін служби інструменту, особливо у виробничих середовищах, де важлива ефективність часу циклу. Компромісом є більша крихкість порівняно з HSS, що робить твердосплавні інструменти більш схильними до сколів під час переривчастого різання або недостатньої жорсткості.
Керамічні та CBN інструменти
Керамічні інструменти та інструменти з кубічного нітриду бору (CBN) призначені для високотемпературної та високошвидкісної обробки загартованих сталей та суперсплавів, де їхня виняткова гаряча твердість дозволяє досягати швидкостей різання, що значно перевищують можливості карбіду. Ці матеріали крихкі та вимагають стабільних, жорстких установок, але забезпечують значне підвищення продуктивності в конкретних сферах застосування з твердими матеріалами, для яких вони призначені.
Поширені покриття для інструментів
- TiN (нітрид титану): Універсальне покриття, що забезпечує покращену твердість та зменшене тертя порівняно з інструментами без покриття, підходить для широкого спектру застосувань загальної механічної обробки.
- TiAlN (нітрид титану алюмінію): Забезпечує чудову термостійкість і добре підходить для сухої або високошвидкісної обробки сталі та нержавіючої сталі.
- AlTiN (нітрид алюмінію та титану): Забезпечує навіть кращі характеристики за високих температур, ніж TiAlN, який зазвичай використовується для інструментів, що використовуються для обробки загартованих та складних матеріалів.
- DLC (Diamond-Like Carbon): Забезпечує дуже низьке тертя, що робить його добре придатним для обробки кольорових металів та абразивних матеріалів, таких як алюміній та композити, де є проблеми з наростанням на кромці та адгезією стружки. [9].
Як покриття покращують продуктивність
- Зменшений знос: Тверді покриття стійкі до абразивного зношування на ріжучій кромці, що продовжує термін служби інструменту.
- Краща термостійкість: Покриття зменшують передачу тепла в основу інструменту, зберігаючи твердість ріжучої кромки за підвищених температур, що виникають під час різання.
- Довший термін служби інструменту: Поєднаний ефект зносостійкості та термостійкості дозволяє інструментам з покриттям підтримувати ріжучу здатність на значно більшій кількості деталей, ніж еквівалентний інструмент без покриття.
Приклад
Використання твердосплавних кінцевих фрез з покриттям TiAlN для обробки загартованих сталевих компонентів демонструє вибір покриття, що відповідає вимогам застосування. Поєднання базової твердості карбіду та термостійкості TiAlN дозволяє інструменту зберігати свою ріжучу кромку за високих температур, що виникають під час обробки загартованої інструментальної сталі, тоді як інструмент без покриття або з покриттям TiN швидко зношувався б і потребував би набагато частішої заміни.
Найкращі практики вибору фрезерних різальних інструментів для верстата з ЧПУ
Вибір правильного інструменту вимагає послідовного врахування матеріалу, геометрії та параметрів різання разом, а не розглядати вибір інструменту як ізольоване рішення.
Підберіть інструмент до матеріалу
- Алюміній: Сприяє роботі твердосплавних інструментів з високим нахилом спіралі та гострими краями на високій швидкості, надаючи пріоритет ефективному відведенню стружки та відмінній якості поверхні.
- Сталь: Потрібні інструменти з міцною геометрією леза та відповідними покриттями, що поєднують зносостійкість та в'язкість, необхідну для роботи з помірними силами різання.
- Нержавіюча сталь: Вимагає гострих ріжучих кромок та ретельного контролю параметрів для контролю зміцнення та виділення тепла, часто надаючи перевагу покритим твердосплавним інструментам з позитивною геометрією.
- титан: Потрібні інструменти, розроблені для низьких швидкостей різання та високих подач, з покриттями та геометрією, спеціально підібраними для управління концентрацією тепла, характерною для обробки титану.
Враховуйте геометрію інструменту
- Кількість флейт: Менша кількість канавок забезпечує більший вивід стружки, що підходить для м'якших матеріалів та агресивного видалення матеріалу, тоді як більша кількість канавок покращує якість поверхні твердіших матеріалів, де обсяг стружки менший.
- Кут спіралі: Більші кути нахилу спіралі покращують зсувну здатність та відведення стружки, що особливо корисно для алюмінію та інших м'якших матеріалів.
- Діаметр інструменту: Більші діаметри покращують жорсткість та швидкість видалення матеріалу, тоді як менші діаметри необхідні для доступу до важкодоступних внутрішніх елементів та дрібних деталей.
Оптимізація параметрів різання
- Швидкість шпинделя: Повинен бути підібраний до матеріалу інструменту, покриття та матеріалу заготовки для досягнення відповідної швидкості різання поверхні.
- Швидкість подачі: Визначає товщину стружки та безпосередньо впливає як на сили різання, так і на якість поверхні; має бути збалансований зі швидкістю шпинделя та глибиною різання.
- Глибина пропилу: Чорнові операції сприяють більшій глибині різання для максимального видалення матеріалу, тоді як чистові операції використовують малу глибину для досягнення точності розмірів та якості поверхні.
Контроль зносу інструментів
Розпізнавання ознак зносу інструменту, включаючи збільшення сили різання, погіршення якості поверхні, розмірний дрейф та чутні зміни звуку різання, дозволяє замінювати інструменти у відповідний час, перш ніж вони спричинять проблеми з якістю деталі або катастрофічний вихід інструменту з ладу.
Зменшення витрат на обробку
Ефективне управління терміном служби інструменту, включаючи правильний вибір параметрів та своєчасну заміну, у поєднанні з належним технічним обслуговуванням та зберіганням інструменту, знижує загальні витрати на інструменти, зберігаючи при цьому стабільну якість деталей протягом усіх виробничих серій [10].
Висновок
Вибір правильного фрезерного інструменту з ЧПК є основоположним для досягнення точності, ефективності та економічної ефективності виробництва. Кінцеві фрези виконують більшість операцій профілювання, довбання та контурної обробки з надзвичайною універсальністю, тоді як торцеві фрези чудово створюють плоскі, точно оброблені поверхні на великих площах. Спеціалізовані інструменти, такі як різьбонарізні фрези, фасочні фрези та шпонкові фрези, заповнюють прогалини, які універсальні інструменти не можуть ефективно вирішити.
Окрім геометрії інструменту, вибір основного матеріалу та покриття визначає, як інструмент працюватиме за певних умов різання та як довго він служитиме у виробництві. Відповідність матеріалу інструменту, геометрії та параметрів різання вимогам до матеріалу заготовки та деталі зрештою відрізняє ефективний та економічно вигідний процес обробки від процесу, що страждає від надмірного зносу інструменту, поганої якості поверхні та нестабільної якості деталі. Ретельний вибір інструменту, який застосовується послідовно протягом усієї виробничої операції, окупається з кожною деталлю, що сходить з верстата.
Посилання
Бег, Р., Панда, А., Саху, А.К. та Кумар, Р. (2022). Стала високошвидкісна твердосплавна обробка сталі AISI 4340 у сухому середовищі. Арабський журнал науки та техніки , 48 (3), 3073–3096. https://doi.org/10.1007/s13369-022-07094-9
Bermanschläger, SC, Baumann, C., Brünner, J., Kolozsvari, S., Mayrhofer, PH, & Bleicher, F. (2026). Характеристики інструментів з покриттям TiN, (Ti,Al)N та (Ti,Al,Ta,Ce)N при сухій обробці сталі C45E. CIRP Journal of Manufacturing Science and Technology , 66 , 31–40. https://doi.org/10.1016/j.cirpj.2026.01.013
Дхобале, Н., Мулік, С., Джегадішваран, Р., та Патандж, А. (2021). Контроль фрезерних пластин з використанням традиційного та штучного інтелекту: огляд. Звук і вібрація , 55 (2), 87–116. https://doi.org/10.32604/sv.2021.014224
Fan, M., Bi, C., Liu, X., Ding, M., & Song, H. (2023). Дослідження конструкції та ріжучих характеристик обертового лемніскатавого фрезера. Research Square . https://doi.org/10.21203/rs.3.rs-3578726/v1
Globisch, S., Friedrich, M., Heidemann, N., & Döpper, F. (2024). Концепція інструменту для твердосплавної кінцевої фрези для чорнової та чистової обробки інструментальної сталі Toolox 44. Journal of Manufacturing and Materials Processing , 8 (4), 170. https://doi.org/10.3390/jmmp8040170
Хаттаб, А., Штанкович, І. та Фельхо, К. (2025). Попереднє експериментальне порівняння фрезерування зануренням та фрезеруванням торця: вплив параметрів різання на силу різання та шорсткість поверхні. Eng—Advances in Engineering , 6 (6), 128. https://doi.org/10.3390/eng6060128
Лагарі, Р.А. та Мекід, С. (2023). Комплексний підхід до моніторингу стану процесів обробки на основі IIoT. Measurement , 217 , 113004. https://doi.org/10.1016/j.measurement.2023.113004
Паязіті, А., Тафілай, О., Джелай, А. та Беріша, Б. (2025). Оптимізація планування траєкторії інструменту та продуктивності верстата з ЧПК для оброблення з високим рівнем часу. Machines , 13 (1), 65. https://doi.org/10.3390/machines13010065
Сілва, Ф.Й.Г., Мартінью, Р.П., Магальяйнш, Л.Л., Фернандес, Ф., Салес-Контіні, Р.К.М., Дурао, Л.М., Касаїш, Р.К.Б. та Соуза, В.Ф.К. (2024). Порівняльне дослідження різних стратегій фрезерування щодо продуктивності, зносу інструменту, шорсткості поверхні та вібрації. Журнал виробництва та обробки матеріалів , 8 (3), 115. https://doi.org/10.3390/jmmp8030115
Станков, Н., та Іванов, А. (2025). Аналітичне та графічне профілювання різьбонарізних фрез для формування внутрішньої різьби. Прикладні науки , 15 (13), 7308. https://doi.org/10.3390/app15137308




