

Токарні верстати з ЧПК є одними з найпоширеніших верстатів у сучасному виробництві, що утворюють основу виробництва циліндричних компонентів у різних галузях промисловості, від автомобільної до аерокосмічної. Обертаючи заготовку відносно стаціонарного ріжучого інструменту, токарний верстат з ЧПК видаляє матеріал з високою точністю для виготовлення валів, фітингів, з'єднувачів та широкого спектру обертових деталей.
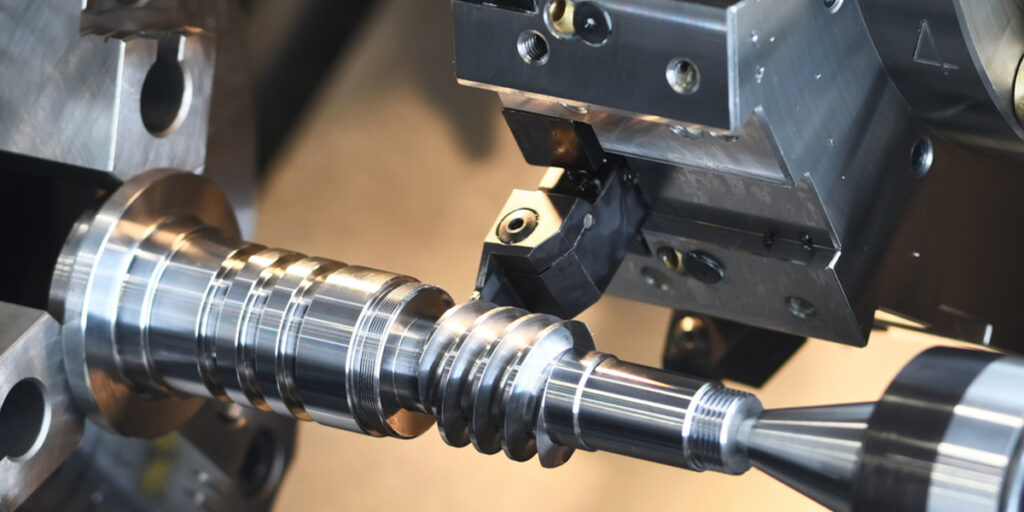
Операції токарного верстата з ЧПУ
Чотири операції визначають основні можливості токарного верстата з ЧПК: торцева обробка, точіння, нарізання різьби та нарізання канавок. Кожна з них служить своїй меті, проте на практиці вони рідко виконуються окремо. Окрема деталь, така як гідравлічний з'єднувач або вал двигуна, зазвичай вимагає виконання всіх чотирьох операцій у запланованій послідовності в межах одного налаштування. Розуміння кожної операції окремо та того, як вони працюють разом, є основоположним для ефективного планування процесу токарного верстата з ЧПК та якості деталей.
Розуміння основ обробки на токарному верстаті з ЧПК
Обробка на токарному верстаті з ЧПК є відправною точкою для розуміння того, як виготовляються циліндричні компоненти з чіткими розмірними характеристиками. Перш ніж розглядати окремі операції, варто визначити, що таке токарний верстат з ЧПК, як він механічно функціонує та чому токарні операції залишаються центральними для точного виробництва, незважаючи на наявність складніших технологій багатоосьової обробки.
Що таке обробка на токарному верстаті з ЧПУ?
Токарний верстат з ЧПК — це верстат з комп'ютерним керуванням, який обертає заготовку навколо своєї центральної осі, поки ріжучий інструмент рухається запрограмованими траєкторіями для видалення матеріалу та створення бажаної геометрії. Основний принцип відрізняє токарні верстати від фрезерних: на токарному верстаті заготовка обертається, а інструмент номінально нерухомий під час обертання, тоді як на фрезерному верстаті інструмент обертається, а заготовка залишається нерухомою. Ця відмінність робить токарні верстати за своєю суттю придатними для виготовлення циліндричних, конічних та обертально-симетричних геометрій з високою точністю та якістю поверхні.
Контролер ЧПК інтерпретує програму обробки деталей, зазвичай написану в G-коді, та перетворює її на скоординований рух осей верстата, швидкості шпинделя та вибору інструменту. Це усуває ручне налаштування, необхідне на звичайних токарних верстатах, та забезпечує повторювані результати для всіх виробничих партій без варіацій між операторами. [1]
Основні компоненти токарного верстата з ЧПК
Розуміння функціональної ролі кожного компонента машини пояснює, як фізично виконуються операції, обговорені в наступних розділах:
- Чак: Затискає та обертає заготовку. Трикулачкові патрони є стандартними для круглих заготовок, тоді як чотирикулачкові патрони дозволяють точно центрувати заготовки нерівної форми.
- Шпиндель: Обертовий вузол, який приводить у рух патрон і заготовку. Швидкість шпинделя програмована та регулюється автоматично залежно від зміни умов різання.
- Інструментальна турель: Одночасно утримує кілька ріжучих інструментів та індексує їх у правильне положення під керуванням програми, що усуває необхідність ручної зміни інструментів та скорочує час циклу.
- Задня башта: Забезпечує осьову підтримку на вільному кінці довгих заготовок за допомогою рухомого або мертвого центру, запобігаючи прогину під дією сил різання.
- Контролер ЧПУ: Обчислювальний блок верстата, який виконує програму обробки деталей, керує рухом осей, контролює умови різання та обробляє компенсацію зміщення інструменту.
Чому важливі операції на токарному верстаті
Токарні роботи на токарних верстатах з ЧПК забезпечують три виробничі переваги, які важко відтворити за допомогою альтернативних процесів:
- Точність і повторюваність: Сучасні токарні верстати з ЧПК мають допуски діаметра ±0.005 мм або краще у виробничих умовах, з повторюваністю положення, що гарантує, що кожна деталь у партії відповідає однаковим специфікаціям.
- Швидше виробництво: Автоматизована зміна інструментів, постійний контроль швидкості обробки поверхні та запрограмовані багатопрохідні цикли значно скорочують час циклу порівняно з ручним токарним обробленням.
- Зменшення ручного втручання: Після перевірки програми участь оператора обмежується завантаженням заготовки, періодичними вимірюваннями та моніторингом зносу інструменту, що знижує ризик людської помилки у великосерійному виробництві.
Практичною ілюстрацією цих переваг є виробництво гідравлічного вала, що вимагає обробки торцем, точіння, нарізання різьби та канавок. Всі чотири операції виконуються за один набір на токарному верстаті з ЧПК, що забезпечує спільну точку приведення та усуває помилки переміщення, які накопичуються, якщо деталь переміщується між верстатами. [2]
Операція з ЧПК-обточки
Торцювання зазвичай є першою операцією, що виконується на токарному верстаті з ЧПК, і вона встановлює розмірну та геометричну основу для кожної наступної операції. Заготовка, яка не була належним чином оброблена торцем, матиме неточності довжини та нерівності поверхні, які поширюються на всю послідовність обробки. Незважаючи на те, що це одна з найпростіших токарних операцій за концепцією, торцювання має прямий вплив на точність готової деталі.
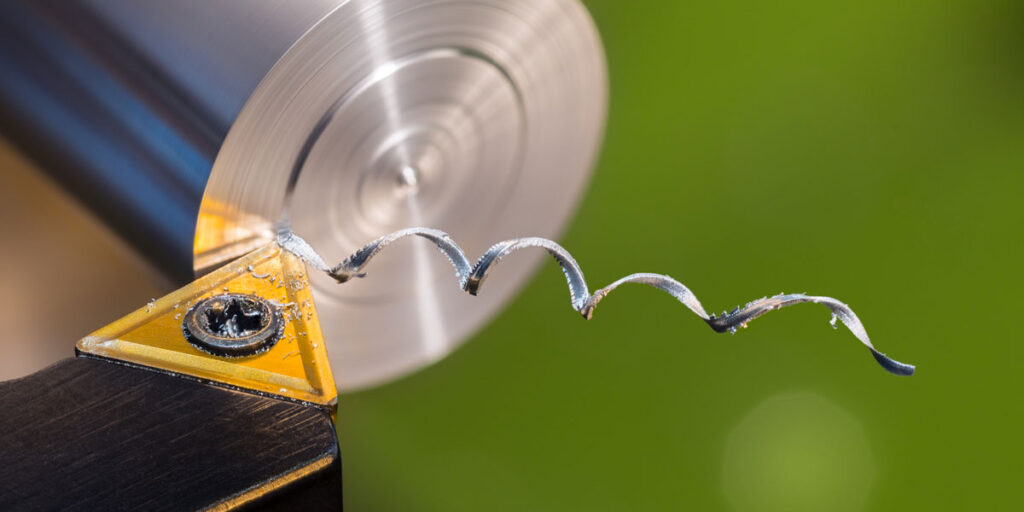
Операція торцевої обробки в механічній обробці
Що таке облицювання?
Торцева обробка – це токарна операція, під час якої ріжучий інструмент рухається радіально по торцевій поверхні обертової заготовки, видаляючи матеріал для створення плоскої, гладкої поверхні, перпендикулярної до осі шпинделя. Основна мета – створити чисту, точну опорну поверхню на кінці заготовки, за якою можна вимірювати та контролювати осьові розміри протягом наступних операцій. На заготовці торцеві поверхні рідко бувають плоскими або квадратними; торцева обробка виправляє це перед будь-якою подальшою обробкою.
Як працює облицювання
Заготовка затискається в патроні та обертається із запрограмованою швидкістю шпинделя. Різальний інструмент розташовується на зовнішньому діаметрі заготовки та подається радіально всередину до центру з контрольованою швидкістю подачі. Інструмент видаляє тонкий шар матеріалу по всій поверхні за один або кілька проходів, залежно від стану заготовки та необхідної якості обробки поверхні. Під час обробки торцем зазвичай застосовується постійне керування швидкістю різання, оскільки в іншому випадку швидкість різання зменшується, коли інструмент наближається до центру заготовки, де швидкість поверхні нижча. [3]
Вибір інструменту для обробки торця зазвичай надає перевагу алмазним або трикутним пластинам з кутом 80 градусів, встановленим у правому тримачі інструменту, що забезпечує достатній зазор для радіального напрямку подачі, зберігаючи при цьому міцність кромки.
Переваги облицювання
- Створює рівні та гладкі поверхні: Правильно оброблений кінець забезпечує геометрично надійну поверхню для подальших вимірювань, посадки компонентів або свердління центру задньої бабки.
- Визначає точну довжину заготовки: Торцева обробка видаляє зайвий матеріал з торця заготовки, щоб довести її до правильної початкової довжини перед початком діаметрального точіння.
- Покращує розмірну стабільність: У серійному виробництві однакова обточування забезпечує, що всі заготовки починаються з однієї осьової точки відліку, зменшуючи варіації довжини по всій партії.
Загальні програми
Облицювання застосовується в широкому спектрі виробничих сценаріїв:
- Підготовка сировини: Пруток, вирізаний пилкою, зазвичай має шорсткі, злегка похилі торцеві поверхні. Перед подальшою обробкою обробіть квадрати та згладьте ці поверхні.
- Створення опорних поверхонь: Торцеві поверхні служать опорними поверхнями для осьових вимірювань під час токарних, різьбонарізних та канавкових операцій.
- Оздоблення торців валів: На готових валах облицювання забезпечує чисті торцеві поверхні, необхідні для правильної посадки компонентів та їхньої збірки.
Кращі практики
- Вибір швидкості подачі: Швидкість подачі для торцевої обробки зазвичай коливається від 0.05 до 0.2 мм/об, залежно від необхідної якості обробки поверхні. Грубіші подачі прийнятні для чорнових проходів; чистові проходи вимагають менших подач для досягнення значень Ra нижче 1.6 мкм.
- Уникнення вібрації інструменту: Вібрація під час обробки торцем найчастіше виникає, коли виліт інструмента надмірний або затискання заготовки недостатнє. Мінімізація вильоту інструмента та забезпечення надійного затискання патрона значно зменшують схильність до вібрації.
- Правильне вирівнювання інструменту: Різальний інструмент має бути встановлений точно на висоті центральної лінії. Інструмент, встановлений вище або нижче центру, залишає виступ необробленого матеріалу в центрі заготовки та створює опуклу, а не плоску поверхню. [4]
Типовим прикладом обробки торцем на практиці є підготовка сталевого стрижня перед перетворенням його на вал двигуна. Необроблений кінець стрижня обробляється торцем для встановлення чистої осьової точки, після чого на оброблену поверхню застосовується центральное свердло для забезпечення опори задньої бабки для подальших токарних операцій.
Токарні роботи з ЧПК
Токарна обробка є визначальною операцією токарного верстата з ЧПК та процесом, від якого верстат отримав свою назву. У той час як торцева обробка відповідає за кінцеву геометрію заготовки, токарна обробка надає циліндричного корпусу форму, зменшуючи діаметри, створюючи сходинки, конуси та виготовляючи складні профілі. Зокрема, у виробництві валів токарна обробка забезпечує більшу частину видалення матеріалу та безпосередньо визначає точність розмірів та якість поверхні готової деталі.
Що таке поворот?
Токарна обробка – це процес видалення матеріалу, під час якого ріжучий інструмент рухається аксіально вздовж обертової заготовки, зменшуючи її зовнішній діаметр до запрограмованого цільового розміру. Інструмент безперервно взаємодіє з поверхнею заготовки під час проходження довжини різу, створюючи циліндричну поверхню, діаметр якої визначається радіальною глибиною різання, а довжина – осьовим переміщенням інструменту. Точність отриманого діаметра залежить від геометрії верстата, стану інструменту, параметрів різання та жорсткості заготовки, і все це необхідно контролювати в межах, необхідних для дотримання заданого допуску. [5]
Види токарних операцій
Токарні роботи на верстатах з ЧПК охоплюють кілька різних типів операцій, кожен з яких відповідає певним геометричним вимогам:
- Поворот по прямій: Інструмент рухається паралельно осі шпинделя на фіксованій радіальній глибині, створюючи рівномірний циліндричний діаметр по всій довжині різання. Це найпоширеніша токарна операція, яка є основою для посадкових місць підшипників, поверхонь цапф та загальних циліндричних елементів.
- Східчасте поворотне обертання: Інструмент обробляє серію різних діаметрів у послідовних осьових положеннях, створюючи ступінчастий профіль, як детально обговорювалося в контексті виробництва валів з кількома діаметрами. Кожен крок вимагає від інструменту переходу між циліндричним проходом та заплечиком, що вимагає точного позиціонування по осі Z на кожному переході.
- Конічне точіння: Інструмент рухається одночасно по осях X та Z у запрограмованому співвідношенні, створюючи конічну поверхню. Конуси поширені на хвостовиках інструментів, торцях шпинделів та трубопровідних фітингах, де потрібні самоблокувальні або герметичні конічні інтерфейси.
- Профільне токарне оброблення: Інструмент повторює складний запрограмований контур, створюючи криволінійні або нерівні осьові профілі. Це використовується для таких компонентів, як розподільні вали, формувальні ролики та будь-які деталі, діаметр яких змінюється безперервно, а не дискретними кроками.
Фактори, що впливають на якість токарної обробки
Чотири основні параметри процесу визначають результат токарної операції:
- Швидкість різання: Виражена в поверхневих метрах за хвилину, швидкість різання визначає швидкість, з якою край пластини зчіплюється з матеріалом заготовки. Занадто низька швидкість призводить до утворення наростів на кромці та поганої якості поверхні; занадто висока швидкість прискорює знос інструменту та створює ризик термічного пошкодження поверхні заготовки. Для середньовуглецевої сталі швидкості різання від 200 до 300 м/хв з покритими твердосплавними пластинами є типовими початковими умовами.
- Швидкість подачі: Контролює осьове переміщення інструменту за один оберт шпинделя. Швидкість подачі безпосередньо впливає на шорсткість поверхні; менші подачі забезпечують точнішу поверхню, але збільшують час циклу. Для чистової обробки посадкових місць підшипників типовими є швидкості подачі від 0.05 до 0.1 мм/об.
- Глибина пропилу: Визначає радіальний матеріал, що видаляється за прохід. Чорнові проходи використовують глибину від 2 до 5 мм для максимізації швидкості видалення матеріалу, тоді як чистові проходи використовують глибину від 0.1 до 0.3 мм для досягнення розмірної точності без застосування надмірних сил різання.
- Матеріал інструменту: Карбід з покриттям є стандартним вибором для токарного оброблення сталі як у чорновій, так і в чистовій обробці. Керамічні пластини використовуються для високошвидкісної чистової обробки загартованих матеріалів, тоді як пластини з CBN застосовуються для твердого токарного оброблення деталей твердістю понад 45 HRC.
Переваги токарної обробки з ЧПУ
- Висока розмірна точність: Токарне верстатування з ЧПК стабільно підтримує допуски діаметра від IT6 до IT8 у виробничих умовах, а чистові операції здатні досягти IT5 на стабільних установках з належним обслуговуванням інструментів.
- Відмінна обробка поверхні: Оптимізовані параметри обробки забезпечують значення Ra від 0.4 до 1.6 мкм на точених поверхнях, що відповідає вимогам до посадкових місць підшипників, поверхонь ущільнень та підшипників ковзання без вторинного шліфування в багатьох застосуваннях.
- Ефективне видалення матеріалу: Цикли чорнової обробки, запрограмовані за допомогою стандартних циклів, таких як G71, автоматизують багатопрохідне видалення матеріалу до визначеного профілю, максимізуючи швидкість видалення металу, зберігаючи при цьому стабільний припуск на чистову обробку для наступного чистового проходу.
Практичним прикладом є обробка ступінчастого трансмісійного вала з кількома діаметрами. Програма ЧПК виконує чорнові проходи по всій довжині вала, а потім чистові проходи по кожній зоні діаметра в порядку функціонального пріоритету, спочатку посадочні місця для підшипників, потім поверхні ущільнень, а потім діаметри зазорів, гарантуючи, що найважливіші поверхні отримують найменше пошкодження при остаточному різанні. [6]
Операція різьблення з ЧПК
Нарізання різьби – одна з технічно найскладніших операцій, що виконується на токарному верстаті з ЧПК. Вона вимагає точної синхронізації між обертанням шпинделя та рухом інструменту для створення гвинтової різьби, яка відповідає розмірним та функціональним стандартам. Різьба є одними з найпоширеніших механічних елементів в машинобудуванні, а здатність виготовляти її точно та послідовно на токарному верстаті з ЧПК є основною компетенцією у виробництві прецизійних компонентів.
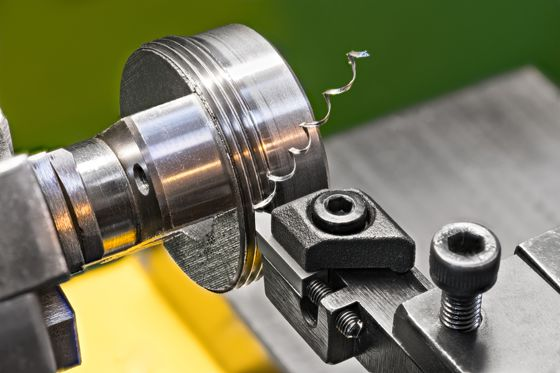
Що таке нитка?
Нарізання різьби – це токарна операція, під час якої на циліндричній поверхні заготовки вирізається гвинтова канавка певної форми та кроку. Отриманий профіль різьби дозволяє механічне зчеплення з відповідним різьбовим компонентом, що дозволяє кріплення, регулювання, герметизацію або передачу потужності залежно від застосування. На відміну від обробки торцем або точіння, де подача інструменту не залежить від обертання шпинделя, нарізання різьби вимагає, щоб інструмент просувався рівно на одну довжину кроку за оберт шпинделя. Будь-яке відхилення в цій синхронізації призводить до різьби, яка має неправильні розміри та є функціонально непридатною. [7]
Як працює ЧПК-різьблення
На токарному верстаті з ЧПК нарізання різьби досягається завдяки жорсткому з'єднанню між енкодером шпинделя та сервоприводом осі Z. Контролер ЧПК зчитує положення шпинделя в режимі реального часу та переміщує каретку інструменту зі швидкістю подачі, що точно дорівнює запрограмованому кроку різьби. Ця синхронізація підтримується протягом кількох проходів, причому кожен наступний прохід йде по тій самій спіральній траєкторії, що й попередній, поступово поглиблюючи профіль різьби, доки не буде досягнуто повної глибини різьби.
Ключові аспекти процесу нарізання різьби включають:
- Точність висоти звуку: Крок різьби повинен відповідати стандартному допуску для заданої форми різьби. Похибки кроку накопичуються з довжиною різьби та можуть перешкоджати належному зчепленню зі сполучним компонентом.
- Контроль глибини різьби: Нарізання різьби виконується за кілька проходів, причому кожен прохід видаляє все меншу стружку в міру поглиблення форми різьби. Такий підхід керує силами різання та запобігає спотворенню профілю різьби внаслідок відхилення інструменту.
- Спосіб подачі: Радіальна подача врізається симетрично по обох сторонах різьби, тоді як бокова подача врізається переважно по одній стороні, зменшуючи сили різання та покращуючи контроль стружки. Бокова подача є кращою для різьблення з більшим кроком та більш міцних матеріалів. [8]
Типи вироблених ниток
Токарні верстати з ЧПК виготовляють як зовнішню, так і внутрішню різьбу за широким спектром стандартів та застосувань:
- Зовнішня різьба: Різання по зовнішньому діаметру валів, болтів та з'єднувачів. Звичайні застосування включають різьбові кінці валів, виробництво гідравлічних фітингів та кріпильних елементів. Зовнішнє різьблення є простішим з двох варіантів, оскільки доступ до інструменту та видалення стружки не обмежені.
- Внутрішня різьба: Різання внутрішніх отворів за допомогою розточувального оправки. Внутрішнє різьблення є більш складним, ніж зовнішнє, через обмежений доступ до інструменту, знижену жорсткість розточувального оправки та складність спостереження та вимірювання різьби під час різання. Мінімальний діаметр отвору та глибина різьби визначають розмір розточувального оправки та виліт, що впливає на досяжну точність.
Методи нарізання різьби на токарних верстатах з ЧПК
На токарних верстатах з ЧПУ доступні три методи нарізання різьби, кожен з яких підходить для різних застосувань:
- Одноточкове нарізання різьби: Одна пластина повторює гвинтову траєкторію різьби за кілька проходів. Цей метод універсальний, застосовується до будь-якої форми та кроку різьби та створює точну різьбу в широкому діапазоні матеріалів. Це стандартний метод нарізання різьби на валах у прецизійному виробництві.
- Фрезерування різьби: Хоча технічно це фрезерування, фрезерування різьби виконується на токарно-фрезерних центрах і створює різьбу шляхом спіральної інтерполяції багатозубого фрезера. Воно переважно використовується для різьблення великого діаметра, твердих матеріалів і глухих отворів, де ризик поломки мітчика неприйнятний.
- Натискання: Мітчик вбивається в попередньо просвердлений отвір під керуванням ЧПК для швидкого виготовлення внутрішньої різьби. Нарізання різьби ефективно для внутрішньої різьби малого діаметра у виробничих обсягах, але обмежене стандартними формами різьби та чутливе до поломки інструменту під час твердих або переривчастих різів.
Основні міркування
- Стандарти різьблення: Різьбу необхідно виготовляти відповідно до правильного стандарту для конкретного застосування. Стандарти метричної різьби (ISO), уніфікованої національної грубої різьби (UNC), уніфікованої національної тонкої різьби (UNF) та трубної різьби (NPT, BSPT) мають певні вимоги до кроку, кута та допуску, які необхідно правильно запрограмувати та перевірити.
- Управління зносом інструменту: Різьбові вставки поступово зношуються з кожною виготовленою деталлю. Зі зношуванням вставки точність форми різьби погіршується, особливо щодо кутів задньої поверхні та радіуса вершини. Регулярне індексування вставок та періодична перевірка калібру різьби необхідні у виробничих операціях нарізання різьби.
- Точність програмування: Цикли нарізання різьби, такі як G76 у системах керування на базі FANUC, вимагають правильного введення кроку, глибини різьби, кута подачі та кількості проходів. Помилки програмування цих параметрів призводять до того, що різьба виглядає візуально прийнятною, але не проходить перевірку калібру. [9]
Типовим прикладом є виробництво різьбових фітингів для промислових рідинних систем. Кожен фітинг вимагає зовнішньої різьби, обробленої за стандартами NPT або BSPT, де конічна форма різьби забезпечує як механічне зчеплення, так і герметизацію під тиском без додаткових ущільнювальних компонентів. Точність кроку та узгодженість кута бічної поверхні є критично важливими для досягнення герметичного з'єднання під час експлуатації.
Висновок
Обробка на токарному верстаті з ЧПК побудована на чотирьох взаємозалежних операціях: обточка, точіння, нарізання різьби та канавка. Кожна з них виконує окрему геометричну та функціональну функцію, проте жодна з них не працює окремо. Обточка встановлює осьову орієнтирну точку, точіння визначає циліндричну форму, а нарізання різьби створює механічні елементи зчеплення, які утримують вузли разом. Виконувані в запланованій послідовності в межах одного налаштування, ці операції забезпечують точність розмірів, якість поверхні та функціональну надійність, яких вимагає виробництво прецизійних компонентів.
Цінність розуміння кожної операції окремо полягає у здатності планувати та оптимізувати повну послідовність обробки. Правильний вибір параметрів, відповідне оснащення та дисциплінований контроль процесу на кожному етапі визначають, чи відповідає готова деталь своїм специфікаціям, чи потребує повторної обробки. У виробничому середовищі, де послідовність та ефективність однаково важливі, оволодіння цими чотирма основними токарними операціями залишається актуальним сьогодні, як ніколи.
Посилання
Ареско, Р. (23 лютого 2024 р.). Технологічний інститут Ері . Технологічний інститут Ері. https://erieit.edu/introduction-to-cnc-turning/
Числове програмне забезпечення для комп'ютера - огляд | ScienceDirect Topics . (2014). Sciencedirect.com. https://www.sciencedirect.com/topics/engineering/computer-numerical-control
Gui, G. (11 січня 2025 р.). Вичерпний посібник з нарізання різьби на токарному верстаті - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/comprehensive-guide-to-threading-on-a-lathe-methods-techniques-and-step-by-step-processes/
Gui, G. (6 січня 2026 р.). Як фрезерування торця забезпечує справді плоскі поверхні на верстатах з ЧПК? - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/how-does-face-milling-deliver-truly-flat-cnc-surfaces/
Імран, М., Суо Шуанфу, Бай Юйчжу, Ван Юймін та Навід Рахіл. (2025). Оптимізація цілісності підповерхневого шару та якості поверхні при точінні маловуглецевої сталі: багатоцільовий підхід до зносу інструменту та параметрів обробки. Журнал досліджень та технологій матеріалів , 35 , 3440–3462. https://doi.org/10.1016/j.jmrt.2025.01.246
Möhring, H.-C., Biermann, D., Bleicher, F., Melkote, S., & Kappmeyer, G. (2025). Пристосування та системи затиску заготовок при механічній обробці. Літопис CIRP , 74 (2), 945–969. https://doi.org/10.1016/j.cirp.2025.04.096
Оміру, С., Хараламбідес, М. та Часос, К. (2024). Удосконалене фрезерування різьби на верстатах з ЧПК: комплексний стандартний цикл для ефективного нарізання різьби з фіксованим або змінним кроком та радіусом. Міжнародний журнал передових виробничих технологій , 133 (5-6), 2219–2233. https://doi.org/10.1007/s00170-024-13970-5
СІНХА, СК (2010). АВТОМАТИЗАЦІЯ ОПЕРАЦІЇ ФОРМУВАННЯ НА ОБРОБНОМУ ЦЕНТРІ З ЧПК. Міжнародний журнал інженерної науки та технологій , 2 (12). https://www.researchgate.net/publication/50384400_AUTOMATING_FACING_OPERATION_ON_A_CNC_MACHINING_CENTRE
Ван, М. та Юсуф Алтинташ. (2014). Механіка та динаміка процесу фрезерування різьби. Міжнародний журнал верстатів та виробництва , 87 , 16–26. https://doi.org/10.1016/j.ijmachtools.2014.07.006




