

Контроль якості в обробці на верстатах з ЧПК не закінчується після завершення останнього проходу різання. Деталь може бути оброблена з ідеально запрограмованою траєкторією руху інструменту, але все одно не відповідати своїм характеристикам через знос інструменту, відхилення пристосування або температурні коливання під час процесу різання. Точність розмірів є головною метою обробки на верстатах з ЧПК, і перевірка цієї точності перед тим, як деталь покине цех, відрізняє надійного постачальника від ненадійного.
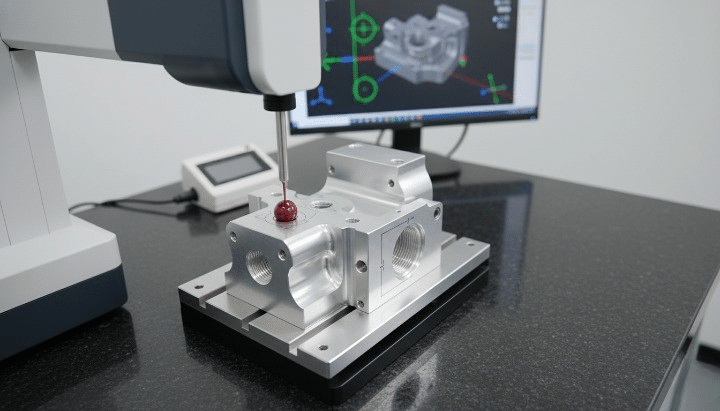
Процес перевірки КММ для деталей з ЧПК
Координатно-вимірювальні машини, широко відомі як КВМ, є стандартним інструментом у галузі для перевірки відповідності оброблених деталей вимогам до розмірів та геометричних розмірів. Вимірюючи фізичні характеристики порівняно з оригінальною моделлю САПР з субмікронною точністю, перевірка за допомогою КВМ надає виробникам об'єктивну, документовану основу для підтвердження якості деталей перед постачанням.
Що таке інспекція CMM?
Інспекція за допомогою координатно-вимірювальної машини (КВМ) – це процес використання координатно-вимірювальної машини для перевірки відповідності виготовленої деталі її проектним вимогам. Розуміння того, як працює сама машина, є основою для розуміння того, чому цей метод інспекції став незамінним у точному виробництві.
Що таке координатно-вимірювальна машина (КВМ)?
Координатно-вимірювальна машина — це прецизійний прилад, який вимірює фізичну геометрію об'єкта, фіксуючи положення точок на його поверхні в тривимірному просторі. Зонд контактує з деталлю у визначених місцях, а машина фіксує координати X, Y та Z кожної точки контакту відносно фіксованої системи відліку. Потім програмне забезпечення порівнює ці виміряні точки з номінальними розмірами, визначеними в CAD-моделі деталі, обчислюючи відхилення для кожної контрольованої характеристики [1].
Ключові компоненти CMM включають:
- Зонд: Датчик, який контактує або сканує поверхню деталі. Сенсорні зонди реєструють одну точку контакту, тоді як скануючі зонди збирають безперервні дані вздовж поверхні.
- Вимірювальна таблиця: Прецизійна гранітна або керамічна поверхня, що забезпечує стабільну, рівну опорну площину, на якій деталь розташовується під час контролю.
- Програмне забезпечення: Керує рухом зонда, записує дані вимірювань, порівнює результати з номінальними значеннями САПР та генерує звіти про перевірку.
- Осі X, Y та Z: Три лінійні осі, вздовж яких рухається зонд, щоб досягти будь-якої точки вимірюваного об'єму, кожна з яких оснащена лінійними енкодерами високої роздільної здатності, що відстежують положення з точністю до мікронного рівня.
Чому інспекція КММ важлива при обробці на верстатах з ЧПК
Інспекція КММ виконує кілька функцій, які важко відтворити за допомогою методів ручного вимірювання:
- Забезпечує відповідність деталей кресленням САПР: Пряме порівняння з цифровою моделлю перевіряє, чи кожна виміряна характеристика знаходиться в межах заданого допуску, а не лише ті характеристики, які легко перевірити ручними інструментами.
- Перевіряє допуски та геометричні характеристики: Складні геометричні допуски, такі як положення, площинність та перпендикулярність, важко або неможливо точно перевірити штангенциркулем або мікрометром, але вони регулярно та об'єктивно вимірюються за допомогою КВМ.
- Зменшує кількість дефектів та повторної обробки: Виявлення проблем з розмірами до відвантаження або складання деталей запобігає подальшим збоям, виправлення яких надалі у виробничому ланцюжку є набагато дорожчим.
- Підвищує довіру клієнтів: Документовані звіти про інспекції надають об'єктивні докази відповідності, підтверджуючи угоди про якість та нормативні вимоги в таких галузях, як аерокосмічна промисловість та медичне обладнання. [2].
Кронштейн для аерокосмічної техніки, оброблений на верстаті з ЧПК та визначений з допуском положення ±0.01 мм на монтажних отворах, ілюструє, чому перевірка за допомогою КВМ є необхідною, а не необов'язковою. При такому рівні допуску ручні вимірювальні інструменти не можуть надійно підтвердити відповідність, і необхідно перевіряти геометричні співвідношення між кількома отворами, а не лише їх окремі діаметри. КВМ вимірює фактичне положення кожного отвору відносно базових елементів деталі та підтверджує, чи відповідає кронштейн допуску положення, перш ніж його буде затверджено для складання в конструкцію літака.
Як працює інспекція CMM для деталей з ЧПК
Контроль за допомогою КВМ відбувається за структурованою послідовністю, починаючи від підготовки деталі і закінчуючи остаточним звітом. Кожен крок сприяє загальній точності та надійності результату контролю, а пропуск або поспішне виконання будь-якого етапу створює ризик похибки вимірювання.
Крок 1: Підготовка деталі з ЧПК
- Очищення деталі: Перед вимірюванням з поверхні деталі необхідно видалити стружку, залишки охолоджувальної рідини та рідину для різання, оскільки будь-яке забруднення на вимірюваному елементі призводить до похибки в точці контакту зонда.
- Стабілізуюча температура: Вимірювання на КВМ дуже чутливі до теплового розширення. Деталям, обробленим під потоком охолоджувальної рідини або в теплому середовищі цеху, зазвичай дають стабілізуватися до контрольованої температури приміщення КВМ, часто 20°C, перед початком вимірювань, особливо для компонентів з жорсткими допусками. [3].
- Позиціонування та кріплення: Деталь розміщується на вимірювальному столі та закріплюється, або вільно спираючись для простих геометрій, або утримуючись у спеціальному пристосуванні для деталей, які потребують однакової орієнтації або мають елементи, які інакше були б недоступні для зонда.
Крок 2: Завантаження даних САПР та програми інспекції
- Імпорт специфікацій дизайну: CAD-модель деталі, включаючи номінальні розміри та умови допусків, імпортується в програмне забезпечення CMM, встановлюючи еталонну геометрію, з якою будуть порівнюватися вимірювання.
- Визначення точок вимірювання: Програма інспекції створюється вручну або за допомогою програмування на основі САПР, в якій визначаються, які елементи будуть вимірюватися, послідовність рухів зонда та конкретні точки або шляхи сканування на кожному елементі.
Крок 3: Вимірювання деталі
- Зонд торкається вибраних поверхонь: КВМ виконує запрограмовану процедуру, переміщуючи зонд у кожне визначене місце та реєструючи точки контакту на поверхні деталі.
- Точки даних, зібрані автоматично: Для кожного елемента зазвичай збирається кілька точок, щоб точно визначити його геометрію, наприклад, кілька точок навколо окружності отвору для обчислення діаметра та округлості.
- Порівняння з проектними розмірами: Програмне забезпечення обчислює фактичний розмір або геометричну характеристику кожного елемента на основі зібраних точок та порівнює його з номінальним значенням та діапазоном допусків, визначеними в даних САПР.
Крок 4: Створення звітів про перевірку
- Результати зарахування/не зарахування: Кожна виміряна характеристика позначається як така, що знаходиться в межах допуску або поза ним, що забезпечує негайне узагальнення відповідності деталі.
- Аналіз відхилень розмірів: Детальні звіти показують фактичне виміряне значення, номінальне значення та відхилення для кожної перевіреної ознаки, що сприяє аналізу першопричин у разі виявлення відхилень.
- Документація для записів якості: Звіти архівуються як частина запису якості виробництва, що підтримує вимоги щодо відстеження та угоди з клієнтами щодо якості.
Перевірка алюмінієвого корпусу, обробленого на верстаті з ЧПК, з кількома отворами, пазами та монтажними поверхнями демонструє цінність структурованої процедури КВМ. Замість ручної перевірки кожної деталі за допомогою штангенциркуля та висотоміра, одна програма КВМ вимірює діаметр і положення кожного отвору, ширину та розташування пазу, а також площинність поверхні в одній автоматизованій послідовності, створюючи повний звіт про розміри за частку часу, який знадобився б для ручної перевірки, зі значно більшою точністю геометричних співвідношень між елементами.
Типи вимірювань, що виконуються під час перевірки КВМ
КВМ здатні вимірювати широкий діапазон розмірних та геометричних характеристик, багато з яких було б непрактично або неможливо перевірити за допомогою звичайних ручних інструментів.
Лінійні розміри
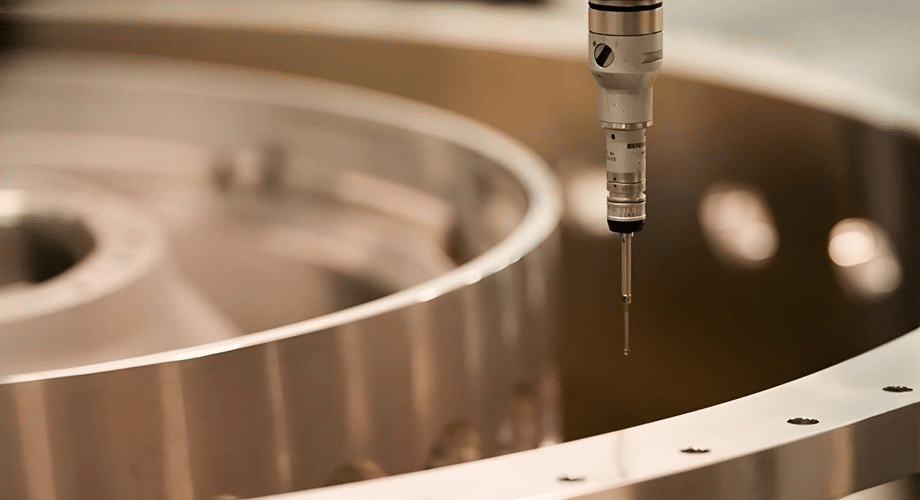
Основні лінійні вимірювання, такі як довжина, ширина та висота, перевіряються шляхом реєстрації точок контакту зонда на відповідних межах елементів та обчислення відстані між ними. Хоча ці розміри іноді можна перевірити вручну, вимірювання за допомогою КВМ забезпечує більшу точність та усуває варіації, залежні від оператора, особливо для елементів, до яких важко дістатися штангенциркулем.
Огляд свердловин та отворів
Отвори та розсічені отвори потребують більше, ніж простої перевірки діаметра, щоб підтвердити повну відповідність:
- Діаметр: Розраховується з кількох точок по колу отвору, що забезпечує надійніший результат, ніж вимірювання штангенциркулем у двох точках, яке може пропустити умови неокруглості.
- Посада: Фактичне розташування центру отвору порівнюється з його номінальним положенням відносно базових точок деталі, перевіряючи дотримання допуску положення.
- Круглість: Відхилення від ідеального кола розраховується на основі зібраних точок, що виявляє такі проблеми, як відхилення інструменту або вібрація, які не виявила б проста перевірка діаметра. [4].
Геометричні розміри та допуски (GD&T)
КВМ унікально підходять для перевірки викликів GD&T, які визначають геометричні зв'язки між елементами, а не просто розмір:
- Відхилення від площинності: Вимірює відхилення поверхні від ідеальної площини, що стосується герметизуючих поверхонь та монтажних поверхонь.
- Паралелізм: Перевіряє, чи дві поверхні або елементи підтримують узгоджене відношення одна до одної в межах заданого допуску.
- Перпендикулярність: Підтверджує, що елемент орієнтований під прямим кутом до опорної точки, що є критично важливим для граней уступів та монтажних інтерфейсів.
- Допуск положення: Визначає допустиму зону, в межах якої фактичне розташування об'єкта може змінюватися відносно заданих опорних точок, зазвичай застосовується до схем отворів та інших локалізованих об'єктів.
Аналіз поверхонь та елементів
Окрім основних розмірів та умовних ліній GD&T, КВМ вимірюють складніші характеристики елементів, включаючи кути між поверхнями, ширину та розташування пазу, а також складні контури, де геометрія деталі порівнюється по точці з моделлю поверхні CAD, а не з простими геометричними примітивами.
Приклад
Вимірювання розташування та діаметра отворів для болтів на автомобільному компоненті, обробленому на верстаті з ЧПК, демонструє взаємодію цих типів вимірювань. КВМ перевіряє діаметр кожного отвору, щоб підтвердити, що він приймає зазначений кріпильний елемент, перевіряє положення кожного отвору відносно точок кріплення компонента, щоб забезпечити правильне вирівнювання зі з'єднувальним вузлом, а також може перевірити перпендикулярність осі отвору до монтажної поверхні, щоб забезпечити правильне кріплення без спричинення згинальних напружень.
Типи КВМ, що використовуються у виробництві з ЧПК
Різні архітектури КВМ підходять для різних розмірів деталей, геометрій та середовищ контролю. Вибір відповідного типу верстата залежить від деталей, що виготовляються, та необхідного робочого процесу контролю.
Мост ШМ
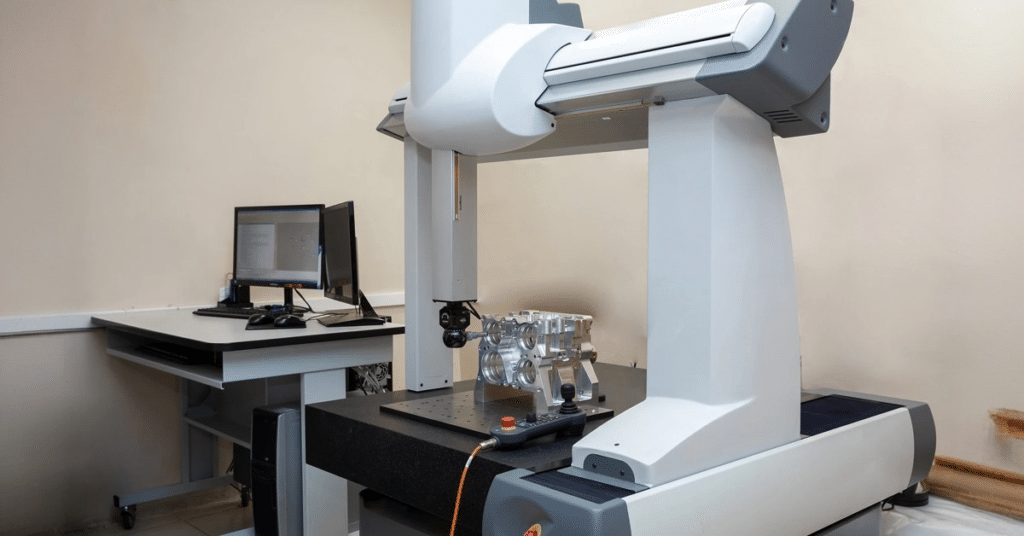
Мостова КВМ є найпоширенішою конфігурацією у точному виробництві, що передбачає рухому місткову конструкцію, що охоплює вимірювальний стіл і несе вертикальний вузол осі Z. Така конструкція забезпечує чудову жорсткість і точність, що робить її стандартним вибором для точно оброблених компонентів у більшості галузей промисловості [5].
Консольний ШМ
Консольні КВМ підтримують вимірювальну рукоятку лише з одного боку, залишаючи передню та бічні частини вимірювального столу відкритими для легкого завантаження деталей та доступу до них. Така конфігурація добре підходить для невеликих заготовок та застосувань, де часта зміна деталей робить пріоритетом легкий доступ, хоча консольна конструкція пропонує дещо меншу жорсткість, ніж мостова конструкція при більших розмірах.
Портальний ШМ
Портальні КВМ – це великогабаритні машини, що встановлюються на колонах, встановлених на підлозі, призначені для вимірювання великих деталей, оброблених на верстатах з ЧПК, таких як кузовні конструкції автомобілів, великі виливки або аерокосмічні конструкційні компоненти, які не поміщаються у вимірювальний об'єм стандартного мостового або консольного верстата.
Портативні КВМ та системи шарнірно-зчленованих важелів
Портативні КВМ, включаючи вимірювальні системи з шарнірним маніпулятором, дозволяють проводити перевірку безпосередньо на верстаті або в цеху, без необхідності транспортування деталі до спеціальної метрологічної кімнати. Ці системи пропонують гнучкість для великих або нерухомих деталей та підтримують перевірку в процесі виробництва, хоча зазвичай з дещо нижчою точністю, ніж стаціонарні мостові КВМ у контрольованому середовищі [6].
Приклад програми
- Медичні прилади: Мостові КВМ перевіряють жорсткі допуски, необхідні для хірургічних інструментів та компонентів імплантованих пристроїв.
- Аерокосмічні компоненти: Як мостові, так і портальні КВМ перевіряють все: від невеликих прецизійних кронштейнів до великих конструкційних вузлів.
- Автомобільні запчастини: Мостові КВМ є стандартними для компонентів двигуна та трансмісії, тоді як портальні системи обробляють панелі кузова та великі конструкційні деталі.
- Компоненти промислового обладнання: Консольні та мостові КВМ перевіряють корпуси редукторів, вали та монтажні конструкції в загальнопромисловому виробництві.
Переваги контролю КММ для деталей з ЧПК
Впровадження контролю за допомогою КММ у прецизійному виробництві відображає вимірні переваги над методами ручного контролю, як з точки зору якості деталей, так і загальної ефективності виробництва.
Покращена точність і послідовність
Вимірювання за допомогою КВМ усуває залежність від оператора, властиву ручному вимірюванню за допомогою штангенциркулів, мікрометрів та калібрів. Одна й та сама програма контролю дає стабільні результати незалежно від того, який оператор її виконує, усуваючи значне джерело невизначеності вимірювання з процесу контролю якості [7].
Швидший контроль якості
Автоматизовані процедури контролю вимірюють десятки або сотні елементів за одну програму, що набагато швидше, ніж ручна перевірка кожного виміру за допомогою ручних інструментів. Ця перевага в швидкості стає особливо значною для деталей зі складною геометрією або численними критичними елементами.
Зменшення браку та переробки
Раннє виявлення проблем з розмірами за допомогою контролю на КММ, особливо якщо воно інтегроване в процедури контролю під час виробництва або контролю перших виробів, дозволяє виробникам виявляти та виправляти проблеми з обробкою до того, як вся партія буде виготовлена з виходом за межі допуску, що суттєво знижує рівень браку та витрати на повторну обробку.
Краща оптимізація процесів
Дані КВМ, зібрані протягом виробничого циклу, виявляють тенденції, що вказують на основні проблеми процесу, такі як поступове відхилення розмірів, що свідчить про знос інструменту, або повторювані відхилення, що вказують на помилку пристосування чи програмування. Ці дані сприяють постійному вдосконаленню процесу, що виходить за рамки простого контролю на відповідність/невідповідність.
Відстеження та документація
Звіти про перевірку, створені програмним забезпеченням CMM, надають документований запис якості для кожної деталі або партії, що підтримує угоди про якість з клієнтами, дотримання нормативних вимог та вимоги аудиту в регульованих галузях, таких як аерокосмічна промисловість та виробництво медичного обладнання.
Приклад
Використання звітів КММ для виявлення зносу інструменту, що спричиняє утворення отворів завищеного розміру під час виробництва на ЧПК, чітко ілюструє перевагу оптимізації процесу. Якщо серія звітів про перевірку показує, що діаметри отворів поступово наближаються до верхньої межі допуску для послідовних деталей, ця закономірність безпосередньо вказує на знос пластини під час операції розточування або свердління, що дозволяє виробничій команді запланувати заміну інструменту до того, як будь-які деталі перевищать допуск, а не виявляти проблему лише після того, як дефектні деталі вже виготовлені.
Поширені проблеми та найкращі практики інспекції КММ
Незважаючи на свою точність, інспекція за допомогою КВМ не застрахована від помилок. Розуміння поширених джерел невизначеності вимірювань та методів їх зменшення є важливим для отримання надійних результатів інспекції.
Загальні проблеми
- Неправильне кріплення: Деталь, яка не закріплена належним чином або деформована затискними силами під час вимірювання, дасть неточні результати, які не відображатимуть її справжню геометрію у вільному стані.
- Коливання температури: Вимірювання деталі до того, як вона стабілізується до температури кімнати для контролю, призводить до похибки теплового розширення, особливо суттєвої для великих деталей або вузьких допусків.
- Проблеми з доступністю зонда: Стандартному зонду може бути важко або неможливо дістатися до глибоких кишень, внутрішніх елементів або складної геометрії, що вимагає спеціалізованих конфігурацій зондів або альтернативних стратегій вимірювання.
- Складні геометрії: Скульптурні поверхні та контури вільної форми вимагають методів сканування хмар точок та порівняння поверхонь, які є складнішими, ніж просте вимірювання на основі ознак. [8].
Кращі практики
- Регулярне калібрування КВМ: Машини необхідно калібрувати за визначеним графіком з використанням сертифікованих еталонних артефактів, щоб забезпечити точність вимірювання в межах заданої продуктивності машини з часом.
- Правильна підготовка деталі: Перед кожним циклом перевірки слід застосовувати послідовні процедури очищення та стабілізації температури, особливо для компонентів з високими допусками.
- Послідовні процедури перевірки: Використання документованих, повторюваних програм інспекції, а не спеціальних ручних вимірювань, забезпечує порівнянність результатів між операторами, змінами та періодами часу.
- Навчання оператора: Правильна техніка кріплення, вибір зонда та розробка програми вимагають кваліфікованого персоналу, який розуміє як програмне забезпечення КВМ, так і метрологічні принципи, що лежать в основі точного вимірювання.
- Інтеграція з робочими процесами CAD/CAM: Безпосереднє зв'язування програм контролю CMM з CAD-моделлю деталі спрощує створення програм і забезпечує синхронізацію критеріїв контролю зі змінами в конструкції.
Висновок
Контроль за допомогою КВМ став стандартним методом перевірки розмірної та геометричної відповідності деталей, оброблених на верстатах з ЧПК, забезпечуючи рівень точності та документації, з яким не можуть зрівнятися методи ручного контролю. Від основних лінійних розмірів до складних викликів GD&T та порівняння поверхонь вільної форми, КВМ надають виробникам об'єктивний, повторюваний спосіб підтвердження відповідності деталі своєму проектному задуму, перш ніж вона потрапить до замовника.
Переваги виходять за рамки простої перевірки на відповідність/невідповідність. Підвищена точність, швидші цикли контролю, зменшення кількості браку та розуміння процесу, отримане в результаті аналізу тенденцій, сприяють кращим виробничим результатам з часом. Для будь-якої організації, яка виробляє прецизійні компоненти з ЧПК, особливо в регульованих галузях, таких як аерокосмічна та медична промисловість, контроль за допомогою КММ не є необов'язковим етапом контролю якості, а є критично важливою частиною виробництва деталей, які надійно працюють у своєму призначенні.
Посилання
Алсуфі, М.С., Бавазір, С.А., Альхазмі, М.В., Хіджі, Х.Х., Альхазмі, Х. та Алькураші, Х.Ф. (2025). Точність розмірів та мінливість вимірювань у деталях, оброблених токарним верстатом на верстатах з ЧПК, з використанням цифрових штангенциркулів та координатно-вимірювальних машин для п'яти матеріалів. Materials , 18 (12), 2728. https://doi.org/10.3390/ma18122728
Чо, Н., та Ту, Дж. (2001). Моделювання круглості оброблених деталей для аналізу допусків. Precision Engineering , 25 (1), 35–47. https://doi.org/10.1016/s0141-6359(00)00053-2
Мантел, М. Р. (й). Координатно-вимірювальні машини: сучасний інструмент контролю у виробництві . Digital Commons @ NJIT. https://digitalcommons.njit.edu/theses/1246?utm_source=digitalcommons.njit.edu%2Ftheses%2F1246&utm_medium=PDF&utm_campaign=PDFCoverPages
Mian, NS, Fletcher, S., & Longstaff, A. (2018). Зменшення затримки між обробкою та вимірюванням за допомогою методу скінченних елементів (МСЕ) для прогнозування теплових перехідних ефектів на вимірюваннях на КВМ. Measurement , 135 , 260–277. https://doi.org/10.1016/j.measurement.2018.11.034
Самелова, В., Марек, Т., Єлінек, А., Янкович, Р., Марадова, К., та Голуб, М. (2024). Тематичне дослідження оцінки можливостей та застосовності координатно-вимірювальної машини з шарнірним маніпулятором та сенсорного зонда для вимірювань на верстаті. Machines , 12 (12), 841. https://doi.org/10.3390/machines12120841
Ся, Г. (23 лютого 2026 р.). Пояснення координатно-вимірювальної машини (КВМ): типи, принципи роботи, точність та застосування . Rapid-Protos. https://www.rapid-protos.com/coordinate-measuring-machine/
Цзен, С., Ван, Х., Лі, В., Інь, З. та Сюн, Ю. (2012). Новий підхід до проектування кріпильних пристроїв для придушення вібрацій обробки гнучкої заготовки. Міжнародний журнал верстатів та виробництва , 58 , 29–43. https://doi.org/10.1016/j.ijmachtools.2012.02.008




