Beş eksenli CNC işleme makinelerinin saatlik maliyeti neden daha yüksekken, birim maliyeti genellikle daha düşüktür?
Beş eksenli bir CNC makinesinin saatlik ücreti, geleneksel üç eksenli bir freze makinesine göre daha yüksek olabilir, ancak bu, bitmiş bir parçanın üretimini mutlaka daha pahalı hale getirmez. Çoklu açılı özelliklere, karmaşık yüzeylere veya zorlu kurulum gereksinimlerine sahip parçalar için, beş eksenli işleme, daha yüksek makine ücretini telafi edecek kadar toplam üretim işini azaltabilir.
5 eksenli CNC işleme maliyetini anlamanın anahtarı, makine kullanım süresi için ödenen ücret ile tamamlanmış parça için ödenen ücret arasındaki farktır. Kurulum, programlama, iş parçası tutma, kesme süresi, denetim ve üretim miktarı, nihai fiyatı etkileyen faktörlerdir. Daha yüksek kapasiteli bir makine, bu giderlerin yeterince ortadan kalkması durumunda daha ekonomik bir seçim olabilir.
Beş eksenli CNC işleme makinelerinin saatlik ücreti neden daha yüksek?
Beş eksenli CNC işleme, ekipmanın satın alınması, çalıştırılması, programlanması ve bakımı daha karmaşık olduğu için genellikle saatlik maliyeti daha yüksektir.
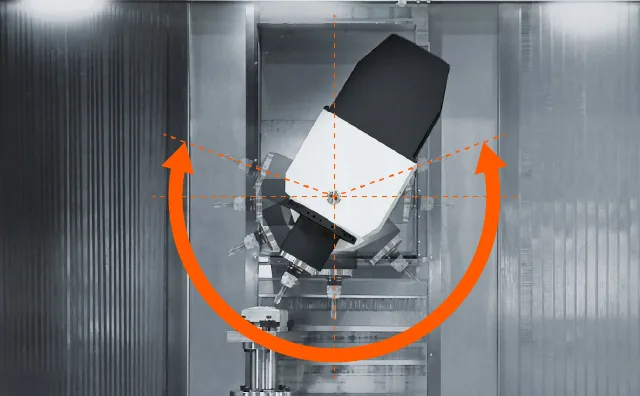
Geleneksel üç eksenli bir freze tezgahı, kesici takımı iş parçasına göre üç doğrusal eksen boyunca hareket ettirir: X, Y ve Z. Standart beş eksenli bir konfigürasyon, iki döner eksen daha ekleyerek takımın veya iş parçasının farklı açılarda yönlendirilmesine olanak tanır. Bu ek hareketler daha fazla üretim esnekliği sağlar, ancak aynı zamanda daha zorlu mekanik ve kontrol gereksinimleri de getirir.
Saatlik ücret farkına çeşitli faktörler katkıda bulunur:
- Makine yatırımı: Döner eksenli aksamlar, gelişmiş kontrol sistemleri ve çok eksenli bileşenler, ekipman satın alma ve bakım maliyetlerini artırabilir.
- Programlama: Karmaşık beş eksenli takım yolları, özel CAM yazılımı, işlem sonrası analiz, simülasyon ve deneyimli programcılar gerektirebilir.
- Kalibrasyon: Doğru çok eksenli işleme, geometrik, dönme ekseni ve termal hataların kontrolüne bağlıdır.
- İşletme maliyetleri: Bakım, makine kullanımı, işgücü düzenlemeleri ve amortisman, bir işletmenin saatlik ücretini hesaplama şeklini etkiler.
Karmaşıklık, ek eksenlerin hareket ettirilmesiyle sınırlı değildir. Eş zamanlı beş eksenli işleme, kesici takım ile iş parçası arasındaki amaçlanan ilişkiyi korurken koordineli hareket gerektirir.
NIST'in takım tezgahı kalibrasyonu üzerine yaptığı araştırmalar, işleme doğruluğunda geometrik, kinematik ve termal hataların önemli faktörler olduğunu ortaya koymaktadır.
NIST
Saatlik ücretler de tedarikçiler arasında farklılık gösterir. Bazı işletmeler operatör işçiliğini ve belirli kurulum faaliyetlerini makine ücretlerine dahil ederken, diğerleri bu giderleri ayrı olarak belirtir. Sonuç olarak, saatlik fiyatlar her zaman doğrudan karşılaştırılabilir değildir.
Beş Eksenli İşleme, Parça Başına Gereken İş Miktarını Nasıl Azaltabilir?
Beş eksenli işleme, bir parçanın tamamlanması için gereken üretim operasyonlarının sayısını azaltarak birim maliyetini düşürebilir.
En önemli fırsatlar genellikle daha az kurulum, daha iyi takım erişilebilirliği ve kesme dışı sürenin azalmasını içerir. Bu avantajlar, özellikle birden fazla parçanın farklı yönlerden işlenmesi gerektiğinde önem kazanır.
Daha Az Kurulum, Yeniden Sıkıştırma İşlemi ve Fikstür Değişikliği
Çeşitli açılı yüzeylerinde delikler, yuvalar ve montaj yüzeyleri bulunan bir bileşeni ele alalım.
Üç eksenli bir freze tezgahında, operatörün bir sonraki özellik grubuna erişmeden önce iş parçasını çıkarması, döndürmesi, başka bir fikstüre sabitlemesi ve yeni bir işleme referansı oluşturması gerekebilir.
Her kurulum, malzeme çıkarmadan zaman tüketir. Ayrıca ek fikstür maliyetlerine ve konumlandırma hatalarına da yol açabilir.
Beş eksenli bir makine, iş parçasını veya kesici takımı döndürerek, bileşen aynı fikstürde sabit kalırken çeşitli yönelimlere erişim sağlayabilir.
Bu, şunları azaltabilir:
- Manuel yeniden konumlandırma ve hizalama.
- Tekrarlanan iş parçası tutma işlemleri.
- Özel armatür gereksinimleri.
- Kesme işlemi yapılmayan makine çalışma süresi.
- Sistemler arasında veri aktarımıyla ilgili bazı riskler mevcuttur.
Aksi takdirde üretim süresinin önemli bir bölümünü tüketecek olan işlemlerin ortadan kaldırılması, tasarrufların anlam kazanmasını sağlar.
Beş eksenli işleme, her türlü hazırlık aşamasını ortadan kaldırmaz. Örneğin, iş parçasını tutmak için kullanılan yüzey, ayrı bir son işlem gerektirebilir.
Daha İyi Takım Erişimi ve Daha Verimli İşleme
Takım yönü de kesme verimliliğini etkileyebilir.
Derin bir oyuk veya açılı bir yüzey, sabit üç eksenli bir yönden yaklaşıldığında uzun ve ince bir kesici takım gerektirebilir. Uzun takım çıkıntısı, sapmayı ve titreşim riskini artırarak kesme parametrelerini potansiyel olarak sınırlayabilir.

Beş eksenli konumlandırma, aletin aynı özelliğe daha uygun bir açıdan yaklaşmasına olanak tanıyabilir. Bu da daha kısa ve daha rijit bir kesiciyi pratik hale getirebilir.
Uygun geometriler için, iyileştirilmiş erişilebilirlik, daha verimli işleme stratejilerini destekleyebilir ve ayrı işlemlere olan ihtiyacı azaltabilir.
Bu avantajlar otomatik olarak elde edilmez. Takım yolu kalitesi, malzeme davranışı, kesme koşulları ve makine konfigürasyonu, gerçek çevrim süresini belirlemeye devam eder.
Üç Eksenli, İndeksli 3+2 ve Eşzamanlı Beş Eksenli İşleme Yöntemleri Nasıl Karşılaştırılır?
Ekonomik işleme yöntemi, gerekli takım yönelimlerine ve parçanın üretim sırasında nasıl tutulabileceğine bağlıdır.
Beş eksenli ekipmandan fayda sağlayan her parça, eş zamanlı beş eksenli kesim gerektirmez.
Üç eksenli işleme, düz yüzeyler, basit oyuklar ve sınırlı sayıda yönden erişilebilen delikler gibi erişilebilir prizmatik özellikler için etkilidir.
İndeksli 3+2 işleme, takım veya iş parçasını seçilen bir açıda konumlandırmak için döner eksenler kullanır. Makine kesme işlemini gerçekleştirirken yönlendirme sabit kalır, ardından başka bir işleme alanı için değişir.
Eş zamanlı beş eksenli işleme, kesme işlemi sırasında doğrusal ve dönme hareketlerini koordine eder. Özellikle takım yönünün karmaşık bir yüzey boyunca sürekli olarak değiştirilmesi gerektiğinde kullanışlıdır.
| Karşılaştırma Faktörü | Üç Eksenli İşleme | İndeksli 3+2 İşleme | Eşzamanlı Beş Eksenli İşleme |
|---|---|---|---|
| Araç erişimi | Kurulum başına sabit yön | Çoklu indeksli yönlendirmeler | Sürekli değişen yönelimler |
| Kurulum gereksinimleri | Yeniden sıkıştırma gerekebilir. | Çok yönlü işlemleri birleştirebilir. | Karmaşık işlemleri birleştirebilir. |
| Programlama | Genellikle daha az karmaşıktır | Ek konumlandırma ve izin planlaması | Gelişmiş çok eksenli takım yolları |
| İş tutma | Geleneksel veya özel armatürler | Döner boşluk gerektirir | Koordineli hareket boyunca izin alınması gerekmektedir. |
| Saatlik ücret hususları | Genellikle benzer ekipmanlar için daha düşük fiyat geçerlidir. | Çok eksenli makine oranı geçerlidir. | Gelişmiş işleme hızı uygulanabilir. |
| Uygun geometri | Erişilebilir prizmatik özellikler | Açılı delikler ve çok yönlü özellikler | Karmaşık hatlar ve şekillendirilmiş yüzeyler |
| Maliyet değerlendirmesi | Ek kurulumların sınırlı olduğu durumlarda verimlidir. | Sürekli döner kesim yapmadan yeniden konumlandırma ihtiyacını azaltabilir. | Karmaşık takım hareketinin anlamlı bir değer kattığı durumlarda haklıdır. |
Önemli ayrım şudur ki, beş eksenli yetenek ile eş zamanlı beş eksenli kesim aynı gereksinim değildir.
Birden fazla açılı delik ve düz yüzey içeren bir bileşen için, indeksli 3+2 işleme, sürekli beş eksenli hareketin programlama gereksinimleri olmadan gerekli erişimi sağlayabilir.

Karmaşık bir pervane veya şekillendirilmiş bir parça, kesicinin yüzeyi takip ederken yön değiştirmesi gerektiğinden, eş zamanlı işlemeyi haklı çıkarabilir.
Çizim gereksinimlerini güvenilir bir şekilde karşılayan en az karmaşık süreci seçmek, üretim maliyetini kontrol etmede genellikle çok önemlidir.
Beş eksenli CNC işleme ile parça başına toplam maliyeti ne belirler?
Beş eksenli CNC işleme makinesinin parça başına toplam maliyeti, makinenin saatlik ücretinden daha fazlasına bağlıdır. Alıcılar, hazırlık, üretim, denetim ve gerekli tüm ikincil işlemler de dahil olmak üzere tüm üretim sürecini değerlendirmelidir.
İki maliyet kategorisi özellikle önemlidir: tek seferlik giderler ve tekrarlayan üretim giderleri.
Tek Seferlik Programlama, Kurulum ve Aydınlatma Armatürleri
Üretime başlamadan önce, bir makine atölyesinin CAM programını hazırlaması, takımları seçmesi, iş parçası tutma sistemini kurması, ofsetleri ayarlaması ve ilk işleme operasyonlarını doğrulaması gerekebilir.
Bu giderler genellikle tek seferlik mühendislik veya hazırlık maliyetleri olarak tanımlanır.
Bir prototip için, bu çalışmanın büyük bir kısmı tek bir bileşene ayrılabilir. Aynı hazırlık daha büyük bir üretim partisini desteklediğinde, maliyeti daha fazla parçaya dağıtılabilir.
Bu durum, CNC işleme kurulum maliyetinin prototip ve küçük seri üretim fiyatlandırmasını neden bu kadar güçlü bir şekilde etkileyebileceğini açıklamaktadır.
Beş eksenli işleme daha karmaşık programlama gerektirebilir, ancak işlemleri birleştirme yeteneği, birden fazla ayrı kurulumla ilişkili hazırlık süresini azaltabilir.
Bunun net bir tasarruf sağlayıp sağlamayacağı, karşılaştırmanın her iki tarafına da bağlıdır.
Kabul Edilen Tamamlanmış Parça Başına Tekrarlayan Maliyet
Tekrarlayan giderler arasında makine kullanım süresi, operatör masrafları, kesici takım tüketimi, muayene ve son işlem yer almaktadır.
Makine çalışma süresi maliyeti şu şekilde ifade edilebilir:
\[ \text{Makine-Zaman Maliyeti}=\text{Saatlik Ücret}\time\text{Tahliye Edilen Süre} \]
Bu hesaplama tek başına üretim maliyetinin tamamını yansıtmaz.
Daha kullanışlı bir ölçüt şudur:

Toplam tutar, geçerli malzeme, hazırlık, işleme, takım, kalite kontrol ve son işlem giderlerini içerir. Makine ücretine zaten dahil edilmiş olan maliyetler tekrar hesaplanmamalıdır.
Kabul edilen parça miktarı önemlidir çünkü hurda ve yeniden işleme, çizime uygun parçaların teslimat maliyetini etkileyebilir.
Üretim hacmi, hazırlık giderlerinin dağılımını da değiştirir. Daha büyük bir parti, beş eksenli işleme maliyetini otomatik olarak düşürmez. Parça başına yinelenen maliyet daha yüksek kalırsa, miktarı artırmak sonucu tersine çevirmeyebilir.
Doğru ekonomik karşılaştırma, eşdeğer ve kabul edilebilir bir bileşenin her bir uygulanabilir üretim yoluyla üretilmesinin toplam maliyetidir.
Üç eksenli ve beş eksenli üretimin gerçek bir karşılaştırması ne gösteriyor?
DMG MORI tarafından yayınlanan bir üretim karşılaştırması, beş eksenli işleme yönteminin karmaşık bir parça için üretim iş yükünü nasıl azaltabileceğini göstermektedir.
DMG MORI, yüksek basınçlı akışkan manifoldu örneğinde, üç eksenli işlemin en az beş kurulum gerektirdiğini, beş eksenli yaklaşımın ise iki kurulum gerektirdiğini bildirmektedir.
Bildirilen işleme döngüsü süresi de üç eksenli işlemede 48 dakikadan beş eksenli işlemede 33 dakikaya düştü; bu da döngü süresinde yaklaşık %31'lik bir azalma anlamına geliyor.
Kesici takım ihtiyacı 17 takımdan sekiz takıma düştü.
DMG MORI
Bu sonuçlar birkaç önemli mekanizmayı ortaya koymaktadır:
- Daha az kurulum, tekrarlanan elleçleme ve hazırlık işlemlerini azaltır.
- Daha kısa bir işleme döngüsü, parçanın işlenmesi için gereken süreyi azaltır.
- Daha az kesici takım, söz konusu üretim sürecindeki takım gereksinimlerini basitleştirebilir.
Bu örnek, üretim maliyetlerinde evrensel bir azalmayı ortaya koymaz.
DMG MORI'nin rakamları belirli bir uygulamayı tanımlamaktadır ve yayınlanan karşılaştırma, her iki rota için de eksiksiz makine oranlarını, programlama giderlerini, fikstür maliyetlerini ve nihai birim fiyatlarını içermemektedir.
Bu, üretim verimliliğinin nasıl artırılabileceğini göstermektedir. Gerçek finansal faydanın belirlenmesi yine de kapsamlı bir maliyet karşılaştırması gerektirir.
Üç Eksenli İşleme Ne Zaman Hala Daha Düşük Maliyetli Bir Seçenektir?
Üç eksenli işleme, bir parçanın geometrisinin beş eksenli ekipmanın sağladığı ek erişilebilirliği gerektirmediği durumlarda daha ekonomik bir seçenek olmaya devam edebilir.
Örneğin, düz yüzeylere ve kolayca erişilebilen deliklere sahip basit bir montaj braketi, geleneksel üç eksenli frezeleme kullanılarak verimli bir şekilde üretilebilir.
Parçanın az miktarda yeniden konumlandırılması gerekiyorsa, beş eksenli işleme, kurulum veya çevrim süresini azaltmak için sınırlı fırsatlar sunabilir.
Üç eksenli işleme, özellikle şu durumlarda rekabetçi olabilir:
- Geometriye, basit işleme operasyonları yoluyla erişilebilir.
- Mevcut ekipmanlar zaten verimli üretimi destekliyor.
- Programlama gereksinimleri nispeten basittir.
- Ek döner eksen konumlandırması işlem süresini önemli ölçüde azaltmaz.
- Kanıtlanmış bir üretim yöntemi, belirtilen toleransları ve yüzey gereksinimlerini karşılamaktadır.
Beş eksenli işleme, belirli bir iş için operasyonel tasarrufları aşan programlama veya fikstür masraflarını da beraberinde getirebilir.
Üretim adedi de dikkate alınması gereken bir diğer faktördür. Tekrarlanan üretim için özel bir beş eksenli fikstür veya program faydalı olabilir, ancak hazırlık maliyeti, sağladığı iş gücü tasarrufuyla gerekçelendirilmelidir.
Beş eksenli işleme yönteminin daha ucuz bir seçenek haline geldiği evrensel bir miktar veya kurulum sayısı eşiği yoktur.
Karar, parçanın geometrisini, mevcut ekipmanı ve tedarikçinin fiili üretim planını yansıtmalıdır.
Malzeme, tolerans ve muayene gereksinimleri birim maliyetini nasıl etkiler?
Malzeme seçimi ve kalite gereksinimleri, işleme süresini, takım tüketimini, son işlemeyi ve muayene masraflarını etkiler.
Bu nedenle, üç eksenli ve beş eksenli üretim yöntemleri arasındaki maliyet karşılaştırmasını değiştirebilirler.
Geometrinin Oluşturulması ve Fonksiyonel Özelliklerin Tamamlanması
Farklı malzemeler kesme işlemlerine farklı tepkiler verir.
Alüminyum alaşımları, uygun takımlar ve kesme koşullarıyla genellikle verimli işleme olanağı sağlar. Paslanmaz çeliğin davranışı kaliteye göre değişir; bazı kaliteler iş sertleşmesi ve takım aşınması sorunları ortaya çıkarır.
Titanyum alaşımları, ısı üretimi ve takım performansı açısından özel dikkat gerektirir. Nispeten düşük termal iletkenlikleri, ısıyı kesme bölgesinin yakınında yoğunlaştırabilir; bu da takım seçimi ve kesme stratejisini önemli hale getirir.
Bu özellikler, eksen sayısından bağımsız olarak işleme ekonomisini etkiler.
Parça geometrisi ve fonksiyonel gereksinimler de önemlidir. Bir makine temel bileşen şeklini üretebilir, ancak kritik delikler, dişler, birleşme yüzeyleri veya hassas referans noktaları, çizime uygun hale getirmek için ek işlemler gerektirebilir.
Belirtildiği durumlarda yüzey işleme ve çapak alma işlemleri ek maliyet getirebilir.
Beş eksenli takım erişimi, bazı özelliklerin verimli bir şekilde tamamlanmasına yardımcı olabilir, ancak tüm ikincil işleri ortadan kaldırmaz.
Boyutsal Doğrulama ve Kalite Kontrolü
İş parçasının yeniden konumlandırılmasının azaltılması, belirli referans noktası aktarım hatalarını sınırlayarak özellikler arasındaki boyutsal ilişkilerin korunmasına yardımcı olabilir.
Bu, beş eksenli işleme yönteminin otomatik olarak daha sıkı toleranslar sağladığı anlamına gelmez.
Gerçek doğruluk, makine kalibrasyonuna, takım durumuna, iş parçası tutma yöntemine, termal davranışa, kesme kuvvetlerine ve işleme stratejisine bağlıdır.

İşleme sırasında hizalama ve ölçümleme işlemleri, proses içi problama ile desteklenebilir. Koordinat ölçüm makineleri (CMM'ler) ve diğer muayene yöntemleri, belirtilen boyut gereksinimlerini doğrulamak için kullanılabilir.
Gerekli inceleme kapsamı, bileşene ve kullanım amacına bağlıdır.
Doğru bir birim maliyet karşılaştırması için, alıcılar yalnızca malzeme kesimine harcanan zamanı değil, kabul edilebilir nihai parçaların teslimi için gereken üretim ve doğrulama çalışmalarını da hesaba katmalıdır.
Alıcılar Üç Eksenli ve Beş Eksenli CNC Tekliflerini Nasıl Karşılaştırmalı?
Alıcılar, en düşük ilan edilen makine saati ücretine göre tedarikçi seçmek yerine, eşdeğer nihai parçaların toplam maliyetini karşılaştırmalıdır.
Anlamlı bir karşılaştırma, tutarlı teknik bilgilerle başlar.
Fiyat teklifi istemeden önce lütfen aşağıdaki bilgileri sağlayın:
- CAD modeli ve mühendislik çizimi: Bileşen geometrisini ve gerekli özellikleri tanımlayın.
- Malzeme özellikleri: Doğru alaşımı, kaliteyi ve ilgili stok gereksinimlerini belirleyin.
- Üretim miktarı: İlk siparişi ve beklenen tekrarlanan üretimi belirtin.
- Toleranslar ve referans noktaları: İşlevsel açıdan önemli olan boyutları ve geometrik ilişkileri belirleyin.
- Yüzey gereksinimleri: Yüzey işleme, çapak alma ve yüzey bakım ihtiyaçlarını belirtin.
- Muayene gereksinimleri: Boyutsal doğrulama ve dokümantasyon beklentilerini açıklığa kavuşturun.
Tedarikçinin parçayı nasıl üretmeyi planladığını sormak da faydalı olacaktır.
Bu işlem birden fazla kurulum gerektirecek mi? İndeksli işleme gerekli erişimi sağlayabilir mi? Eş zamanlı beş eksenli hareket anlamlı bir avantaj sağlıyor mu? Programlama, takım, muayene ve son işlem teklife dahil mi?
Verilen cevaplar, tedarikçi fiyatları arasındaki farklılıkları açıklamaya yardımcı oluyor.
CNC işleme maliyetlerini düşürmenin yollarını araştıran mühendisler için, özellik erişilebilirliği, gereksiz geometrik karmaşıklık, fikstür gereksinimleri ve tolerans spesifikasyonlarının incelenmesi, iyileştirme için pratik fırsatlar ortaya çıkarabilir.
En düşük saatlik makine ücreti, mutlaka en düşük maliyetli üretim yöntemi anlamına gelmez. Karşılaştırma, hangi sürecin gerekli bileşeni en uygun toplam maliyetle güvenilir bir şekilde üretebileceğini belirlemelidir.
Sonuç
Beş eksenli CNC işleme, ekipman, programlama ve işletme gereksinimleri nedeniyle daha yüksek saatlik ücrete sahip olabilir. Ekonomik avantajı, daha iyi takım erişilebilirliği, daha az kurulum ve daha verimli üretim sayesinde kabul edilebilir nihai parça başına toplam maliyetin düşmesiyle ortaya çıkar.
Üç eksenli işleme, birçok erişilebilir parça için pratik ve ekonomik bir seçenek olmaya devam etmektedir. Endeksli 3+2 işleme etkili bir orta yol sağlayabilirken, geometri koordineli takım hareketini gerektirdiğinde eş zamanlı beş eksenli işleme haklı görülebilir.
Doğru seçim, çizime, malzemeye, miktara, toleranslara ve tüm üretim sürecine bağlıdır.
BaiChuan Precision, özel parçalar için üç, dört ve beş eksenli CNC frezeleme hizmetleri sunmaktadır. Mühendisler ve satın alma ekipleri, parçanın ihtiyaçlarına göre üretilebilirlik incelemesi ve fiyat teklifi almak üzere çizimlerini ve üretim gereksinimlerini sunabilirler.
BaiChuan
Referanslar
1. Lee, M., & Kulvatunyou, B. (2019). Maliyet Odaklı Tasarım . NIST.
2. DMG MORI. 5 Eksenli Mükemmellik.
_3. Seco Araçları. Üretim Ekonomisi: Küresel Optimizasyon._
4. Siemens NX. (2013). Beş Eksenli İşlemeye Geçişi Kolaylaştırmak.
5. Gao, W., ve diğerleri (2023). Takım Tezgahı Kalibrasyonu.
6. Renishaw. Standart Doğrulukta Takım Tezgahı Dokunmatik Probları.
7. Kennametal. (2023). Titanyum İşleme İçin 10 İpucu.
8. BaiChuan Hassas CNC Frezeleme.