

Direnç kaynağı (RW), ısı ve basıncın birleşimiyle birleşmeyi sağlayan bir dizi füzyon kaynak tekniğini kapsar. Isı, kaynak yapılacak birleşim yerinde, akım akışına karşı elektriksel dirençle üretilir. Direnç kaynağının temel unsurları, grubun en popüler yöntemi olan direnç nokta kaynağı işlemi için aşağıdaki şekilde gösterilmiştir. Kaynak yapılacak iş parçaları (genellikle sac metal parçalar), iki zıt elektrot, parçaları elektrotlar arasında sıkıştırmanın bir yolu ve kontrollü akım uygulayabilen bir AC güç kaynağı bileşenlerdir. Nokta kaynağında, işlem iki bileşen arasında kaynak çekirdeği olarak bilinen kaynaşmış bir bölge oluşturur.
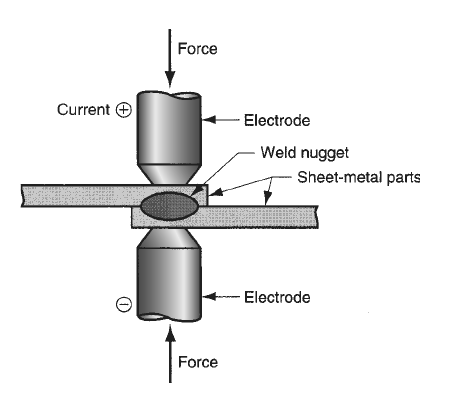
Direnç kaynağı, ark kaynağında olduğu gibi koruyucu gazlara, kaynak teline veya dolgu metaline ihtiyaç duymaz ve elektrik enerjisini taşıyan elektrotlar tüketilmez. Direnç kaynağı, ısı uygulandığında birleşme yüzeyleri neredeyse her zaman eridiği için füzyon kaynağı olarak sınıflandırılır. Bununla birlikte, bazı istisnalar vardır. Füzyonu önlemek için, bazı direnç ısıtmalı kaynak teknikleri, ana metallerin erime noktalarından daha düşük sıcaklıklar kullanır.
Direnç kaynağı işlemi, elektrot özellikleri, kaynak akımı, elektrot kuvveti ve akım süresi gibi çeşitli önemli değişkenleri içerir. Direnç kaynağı, ark kaynağına göre on ila yüz kat daha büyük bir akım gerektirdiğinden, etkili ve hızlı bir kaynak işlemidir; ancak gerçek kaynak süresi genellikle bir saniyeden azdır.
RW'de Enerji Kaynağı ve Isı Üretimi
Direnç kaynağında (RW), devre direnci, akım akışı ve akım uygulama süresi, kaynak için gerekli ısı enerjisini etkiler. Aşağıdaki matematiksel ifade bu ilişkiyi göstermektedir:
H = I 2 Rt
Burada �� joule cinsinden üretilen ısıdır (Btu'ya çevirmek için 1055'e bölün); �� amper cinsinden akımdır; �� ohm cinsinden elektriksel dirençtir; ve �� saniye cinsinden zamandır.
Direnç kaynak işlemleri genellikle nispeten düşük voltajlarla (genellikle 10 V'un altında) çok yüksek akımlar (5000 ila 20,000 A) içerir. Çoğu işlemde, akım süresi (t) küçüktür; örneğin, standart bir nokta kaynak işleminde 0.1 ila 0.4 saniye sürebilir. Direnç kaynağındaki direnç çok düşük olduğundan (yaklaşık 0.0001 V) ve yukarıdaki denklemdeki karesel kısım akımın etkisini büyüttüğünden, büyük bir akım kullanılır. İş parçalarının, elektrotların, elektrotlar ve iş parçaları arasındaki temas dirençlerinin ve besleme yüzeylerinin temas dirençlerinin birleşimi, kaynak devresinde direnç oluşturur. Bu nedenle, bu elektriksel direnç bölgelerinin her birinde ısı üretilir. Kaynağın tercih edilen yeri birleşme yüzeyleri olduğundan, bunların toplamda en büyük dirence sahip olması en uygunudur. Son derece düşük özdirençlere sahip bakır gibi metallerin kullanılması, elektrotların direncini azaltır. Oluşan ısıyı dağıtmak için elektrotlar sıklıkla su ile soğutulur. İş parçasının dirençleri, parçanın kalınlığı ve ana metallerin özdirençleri tarafından belirlenir. Elektrotun boyutu, şekli ve temas alanları ile yüzey koşulları (elektrotun yüzeyindeki kireç tabakası ve iş yüzeylerinin temizliği gibi), elektrotlar ve parçalar arasındaki temas dirençlerini belirler.
Sonuç olarak, yüzey kalitesi, hijyenik koşullar, temas alanı ve basınç, temas eden yüzeylerdeki direnci etkiler. Temas yüzeylerini birbirinden ayıracak boya, yağ veya kir gibi herhangi bir yabancı madde bulunmamalıdır.
Direnç kaynağının başarısı için basınç, ısı kadar önemlidir. Direnç kaynağında (RW), basıncın temel amaçları, doğru kaynak sıcaklığına ulaşıldıktan sonra birleşmeyi sağlamak için temas yüzeylerini birbirine bastırmak ve akım uygulanmadan önce iki iş yüzeyi ve elektrotlar arasında teması zorlamaktır.
Direnç Kaynağının Avantajları ve Dezavantajları
Direnç kaynağı, birçok avantajı nedeniyle endüstriyel uygulamalar için yaygın bir seçenektir. Verimliliği ve hızı, yüksek üretim oranlarına olanak sağlaması açısından iki ana avantajıdır. İşlem için dolgu metallerine ihtiyaç duyulmaz ve ısı lokalize olduğundan, bitişik parçaların bükülme olasılığı daha düşüktür. Direnç kaynağı ayrıca otomasyon için de mükemmeldir, bu da onu büyük ölçekli üretim için ideal kılar. Isı hassas bir şekilde ayarlanabildiği için, elde edilen kaynaklar sağlam, doğru ve hassastır. Bu yaklaşım, diğer birçok yönteme göre daha az son işlem ve daha az enerji gerektirdiği için daha uygun maliyetlidir ve duman veya kıvılcım yaymadığı için diğer birçok yönteme göre daha güvenlidir.
Direnç kaynağının bazı dezavantajları da vardır. Bazı işletmeler, genellikle pahalı ve özel bir ekipman olduğu için gerekli ekipmanı temin etmekte zorlanabilir. Sadece yüksek elektrik direncine sahip malzemelerle çalışabildiği için kaynak yapılabilecek metal türlerini kısıtlar. Sınırlı ısı nedeniyle büyük parçaların kaynaklanması zordur ve zayıf bağlantıları önlemek için bileşenlerin doğru hizalanması şarttır. Malzemelerin ısıya bağlı düzensiz genleşmesi veya büzülmesi, potansiyel olarak sorun yaratabilecek deformasyona yol açabilir. Bu zorluklara rağmen, direnç kaynağı birçok üretim bağlamında hala kullanışlı bir teknolojidir.
Başlıca Direnç Kaynak İşlemleri
Ticari açıdan önemli olan üç ana direnç kaynak işlemi, direnç nokta kaynağı (RSW), direnç dikiş kaynağı (RSEW) ve projeksiyon kaynağıdır (RPW).
Direnç Nokta Kaynağı (RSW)
Direnç Nokta Kaynağı (RSW), sınıfındaki en yaygın yöntemdir ve ev aletleri, otomobiller, metal mobilyalar ve diğer sac metal ürünlerinin seri üretiminde yaygın olarak kullanılır. Ortalama bir otomobil gövdesinde yaklaşık 10,000 nokta kaynağı bulunduğunu ve yıllık otomobil üretiminin dünya çapında on milyonlarca adede ulaştığını düşündüğümüzde, direnç nokta kaynağının ekonomik önemi açıkça ortaya çıkar.
Direnç nokta kaynağı (RSW), bindirme kaynağının birleşim yüzeylerinin tek bir noktada zıt elektrotlarla kaynaştırıldığı bir direnç nokta kaynağı yöntemidir. Bu yöntem, hava geçirmez bir montajın gerekli olmadığı durumlarda, kalınlığı 3 mm (0.125 inç) veya daha az olan sac metal bileşenlere uygulanır. Bileşenleri birleştirmek için bir dizi nokta kaynağı kullanılır. Yuvarlak elektrotlar en sık kullanılan elektrot şekli olsa da, kare, altıgen ve diğer şekiller de kullanılabilir; elektrot ucu, kaynak noktasının boyutunu ve şeklini belirler.
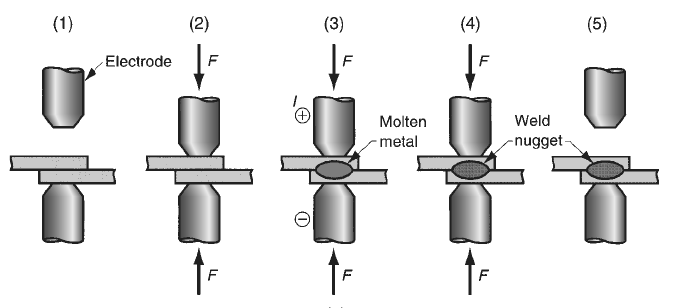
Oluşan kaynak çekirdeği genellikle 5 ila 10 mm (0.2 ila 0.4 inç) çapındadır ve ana metaller, ısıdan etkilenen bölgenin uzandığı yerde çekirdeğin biraz ötesindedir. Doğru şekilde üretilirse, kaynağın mukavemeti çevredeki metal ile karşılaştırılabilir olmalıdır. Aşağıdaki şekil, nokta kaynak döngüsünde yer alan adımları göstermektedir.
RSW elektrotlarının yapımında iki ana malzeme kategorisi kullanılır: bakır bazlı alaşımlar ve bakır ve tungsten gibi refrakter metallerin bileşimleri. İkinci grubun daha yüksek aşınma direnci iyi bilinmektedir. Nokta kaynağında, çoğu üretim sürecinde olduğu gibi, aletler kullanımla birlikte kademeli olarak eskir. Elektrotlar mümkünse içten su soğutma kanallarıyla yapılır. Nokta kaynağı, yaygın endüstriyel kullanımı nedeniyle çeşitli alet ve tekniklerle yapılabilir. Cihazlar, taşınabilir nokta kaynak tabancalarının yanı sıra pres ve salıncak kollu nokta kaynak makinelerinden oluşur. Salıncak kollu nokta kaynak makineleri, iş yükleme ve boşaltmayı kolaylaştırmak için kaldırılıp indirilebilen hareketli bir üst elektrot içerir. Alt elektrot sabit kalır. Üst elektrot, hareketini işçinin ayak pedalıyla kontrol edilen bir salıncak koluna sabitlenmiştir - bu nedenle adı da buradan gelir.
Modern ekipmanlarda, kaynak döngüsü boyunca kuvvet ve akım programlama yoluyla kontrol edilebilir. Presli nokta kaynak makineleri daha ağır işler için tasarlanmıştır. Hidrolik veya pnömatik güçle çalışan dikey bir pres, üst elektrot için düz bir hat hareketi üretir. Pres hareketi sayesinde daha büyük kuvvetler kullanılabilir ve karmaşık kaynak döngüleri genellikle kontroller kullanılarak programlanabilir. Bu görev, her ikisi de sabit nokta kaynak makinesi olan önceki iki makine tipine getirilir. Büyük ve ağır işler için parçayı sabit makinelere aktarmak ve konumlandırmak zordur. Taşınabilir nokta kaynak tabancaları, bu durumlara uygun çeşitli boyut ve kombinasyonlarda gelir. Bu cihazlar, bir kıskaç mekanizması içinde tutulan iki zıt elektrottan oluşur. Her bir parça hafif olduğundan, endüstriyel bir robot veya insan işçi tarafından kavranıp çalıştırılabilir. Esnek elektrik kabloları ve hava hortumları, tabancayı kendi güç ve kontrol kaynağına bağlamak için kullanılır. Gerekirse, elektrotlar için su soğutması sağlamak üzere bir su hortumu da kullanılabilir. Otomobil gövdelerinin nokta kaynağı, otomobil montaj fabrikalarında mobil nokta kaynak tabancaları için yaygın bir görevdir. Bu silahların bazılarını hâlâ insanlar kullanıyor olsa da, günümüzde endüstriyel robotlar tercih edilen teknoloji konumunda.
Direnç Dikiş Kaynağı (RSEW)
Dirençli Dikiş Kaynağı (RSEW), nokta kaynağında olduğu gibi çubuk şeklindeki elektrotlar yerine dönen tekerlekler kullanarak, bindirme birleşimi boyunca üst üste binen nokta kaynakları dizisi üreten bir tekniktir. Aşağıdaki şekilde gösterilen bu işlem, hava geçirmez bağlantılar oluşturduğu için sac metal kaplar, otomobil susturucuları ve benzin depolarının üretiminde sıklıkla kullanılır. Nokta kaynağı ve RSEW esasen aynı olsa da, RSEW tekerlek elektrotları ve işlemin sürekli olması nedeniyle ek karmaşıklık içerir.
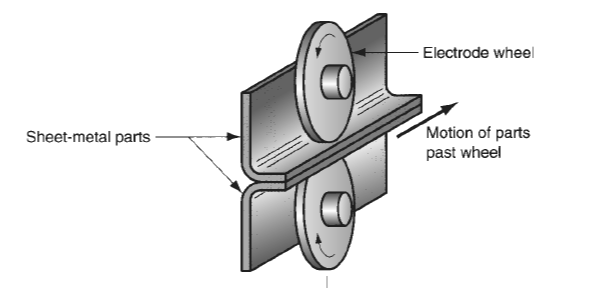
RSEW'de sürekli çalışma, dikişlerin düz veya düzgün kavisli bir çizgi boyunca olması gerektiği anlamına gelir; çünkü keskin köşeler ve süreksizlikler zorluklar yaratabilir. Ek olarak, parçaların eğrilmesi daha büyük bir endişe kaynağıdır ve iş parçalarını yerinde tutmak ve deformasyonu en aza indirmek için fikstürler gerektirir.
RSEW'de kaynak akımının uygulanması ve elektrot tekerleklerinin hareketi, kaynak noktaları arasındaki mesafeyi belirler. En popüler teknik olan sürekli hareketli kaynakta, tekerlekler sabit bir hızda dönerken akımın periyodik olarak darbeli uygulanmasıyla kaynak noktaları arasında uygun aralık elde edilir. Bu konfigürasyonun sonucu genellikle üst üste binen kaynak alanlarıdır. Öte yandan, rulo nokta kaynağı olarak bilinen bir işlemde, akım frekansı azaltılırsa kaynak noktaları arasında boşluklar oluşabilir. Alternatif olarak, sabit bir kaynak akımı korunarak sürekli bir kaynak dikişi elde edilebilir. Aşağıdaki şekil bu varyasyonları göstermektedir.
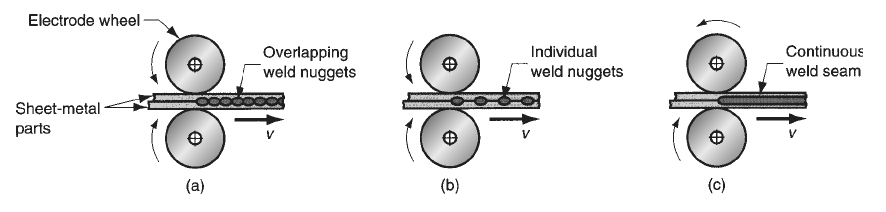
RSEW'nin bir diğer varyasyonu ise aralıklı hareket kaynağı olup, her bir nokta kaynağı elektrot tekerleğinin düzenli aralıklarla durmasıyla oluşturulur. Kaynak alanları arasındaki mesafe, tekerleğin duraklamalar arasındaki hareketiyle belirlenir ve bu da yukarıdaki Şekil (a) ve (b)'deki desenlere benzeyen sonuçlar doğurur.
Çubuk şeklindeki elektrotların yerine elektrot tekerlekleri kullanılırken, dikiş kaynak makineleri pres tipi nokta kaynak makinelerine benzer. RSEW (Reverse Sea Source) işlemi sırasında, iş parçası ve elektrot tekerlekleri için sıklıkla soğutma gereklidir. Bu soğutmayı sağlamak için genellikle elektrot tekerleklerinin yakınındaki iş parçasının üst ve alt yüzeylerine su püskürtülür.
Direnç Projeksiyon Kaynağı (RPW)
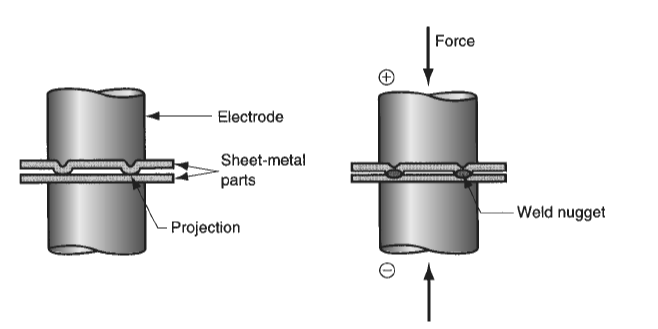
Direnç projeksiyon kaynağı (RPW), birleştirilecek parçalar üzerindeki küçük, önceden belirlenmiş temas noktalarında birleşmenin gerçekleştiği bir direnç kaynağı işlemidir. Bu temas noktaları, parçaların kendilerine yerleştirilmiş çıkıntılar, kabartmalar veya lokalize birleşim yerleri olabilir. Örneğin, iki sac metal bileşeni birleştirirken, üst bileşen, aşağıdaki şekilde gösterildiği gibi, alt bileşenle ilk temas eden girintili kenarlarla inşa edilebilir. Kaynaklamadan kaynaklanan maliyet düşüşleri, parçanın maliyetini artırıyormuş gibi görünmesine rağmen, kabartma işlemini dengeleyebilir.
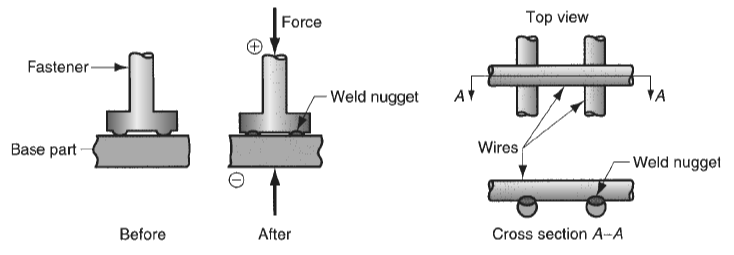
Dirençli projeksiyon kaynağı, aşağıdaki şekilde gösterilen iki varyasyona sahiptir. Bir varyasyon, şekillendirilmiş veya işlenmiş çıkıntılara sahip bağlantı elemanlarını bir levha veya plakaya kalıcı olarak bağlamaya olanak tanıyarak gelecekteki montaj işlemlerini kolaylaştırır. Alışveriş arabaları, ocak ızgaraları ve tel çitler gibi kaynaklı tel eşyaların imalatı için, çapraz tel kaynağı olarak bilinen başka bir versiyon kullanılır. Bu işlemde yuvarlak tellerin temas eden yüzeyleri çıkıntı görevi görerek kaynak için gerekli direnç ısısının lokalize edilmesine yardımcı olur.
Diğer Direnç Kaynak İşlemleri
Daha önce ele alınan ana direnç kaynak yöntemlerine ek olarak, aşağıdaki alternatif yöntemler de bu kategoriye girer ve dikkate alınmalıdır: flaş kaynak (FW), sıkıştırma kaynağı (UW), darbeli kaynak (PEW) ve yüksek frekanslı direnç kaynağı (HFRW).
Flaş Kaynak (FW)
Flaş kaynak (FW) ağırlıklı olarak alın kaynaklarında kullanılır. Bu işlem, kaynak yapılacak yüzeylerin birbirine yaklaştırılıp elektrik akımı kullanılarak erime noktasına kadar ısıtılmasını içerir. Yüzey temasının derecesine bağlı olarak, bu işlem bazen flaşlama olarak da adlandırılan ark oluşumunu içerir. Bu nedenle FW, bazen ark kaynağı grubuna dahil edilir. Yüzeyler ısıtıldıktan sonra kaynak oluşturmak için birbirine zorlanır; bu da tutarlı bağlantı boyutlarını garanti etmek için genellikle ek işleme gerektirir. FW, tel çekmede tel uçlarının birleştirilmesi ve haddehanelerde çelik şeritlerin alın kaynağı gibi yüksek hızlı ve ekonomik işlemlerde kullanılır.
Sıkıştırma kaynağı (UW)
FW'ye benzer şekilde, sıkıştırma kaynağı (UW) da ısıtma ve presleme aşamalarını tek bir işlem döngüsünde birleştirir. FW'nin aksine, UW sadece temas eden yüzeylerdeki elektriksel dirençle ısıtır; ark oluşumu dahil değildir. Erime noktasının altındaki bir sıcaklığa ulaşıldığında, temas eden yüzeyler artan basınç altında birleşir ve bu da temas bölgesindeki malzemelerin bozulmasına neden olur. UW, tel, boru ve tüplerin birleştirilmesi gibi FW ile birçok uygulamayı paylaşsa da, bahsedilen diğer bazı teknikler gibi tam olarak bir füzyon kaynağı tekniği değildir.
Darbeli kaynak (PEW)
FW'ye benzer şekilde, darbeli kaynak (PEW) da çalışma prensibinde inanılmaz derecede kısa kaynak döngüleri (bir ila on milisaniye arasında) kullanır. Birleştirilmesi gereken yüzeyler arasında elektrik enerjisi aniden serbest bırakıldığında, hızlı bir ısınma meydana gelir. Daha sonra bileşenler, darbeli bir kuvvet uygulanarak birbirine kaynaştırılır. Kompakt boyutun ve ısıya duyarlı bitişik bileşenlerin önemli olduğu elektronik uygulamalar için, PEW'nin lokalize ısıtması mükemmeldir.
Yüksek Frekanslı Direnç Kaynağı (HFRW)
Yüksek Frekanslı Direnç Kaynağı (HFRW) yönteminde, kaynak işlemini tamamlamak için sıkıştırma kuvveti uygulanmadan önce metal yüzeyleri ısıtmak için yüksek frekanslı alternatif akım kullanılır. 10 ila 500 kHz arasında değişen frekanslarda çalışan bu teknik, yüksek frekanslı akımın yüzey etkisinin ısıyı kaynak ekleminde yoğunlaştırmasını garanti eder. Yüksek Frekanslı İndüksiyon Kaynağı (HFIW) adı verilen benzer bir işlemde ise, doğrudan elektrik teması yerine akım oluşturmak için bir indüksiyon bobini kullanılır. Metal boru ve tüplerin boyuna dikişlerinin birleştirilmesi gibi sürekli kaynak işleri için HFRW ve HFIW uygundur. Bu teknikler, yüksek hızlı üretim durumlarında tutarlı, yüksek kaliteli kaynaklar üretme kapasiteleri nedeniyle çeşitli endüstriyel süreçler için kullanışlıdır.
Referanslar
Groover, MP, 2010. Modern Üretimin Temelleri: Malzemeler, Süreçler ve Sistemler. 4. baskı. Hoboken, NJ: John Wiley & Sons, Inc.




