


Kesme sıvıları, hem işlem verimliliğini hem de nihai parça kalitesini artırarak CNC işleme süreçlerinde kritik bir rol oynar. Bu sıvılar, boyutsal hassasiyeti korurken ısıyı, sürtünmeyi ve takım aşınmasını azaltmak için metal kesimi sırasında uygulanır. Uygun soğutma ve yağlama olmadan, kesme bölgesindeki aşırı sıcaklıklar, takımın hızlı aşınmasına, kötü yüzey kalitesine ve iş parçasında geometrik bozulmaya neden olabilir.
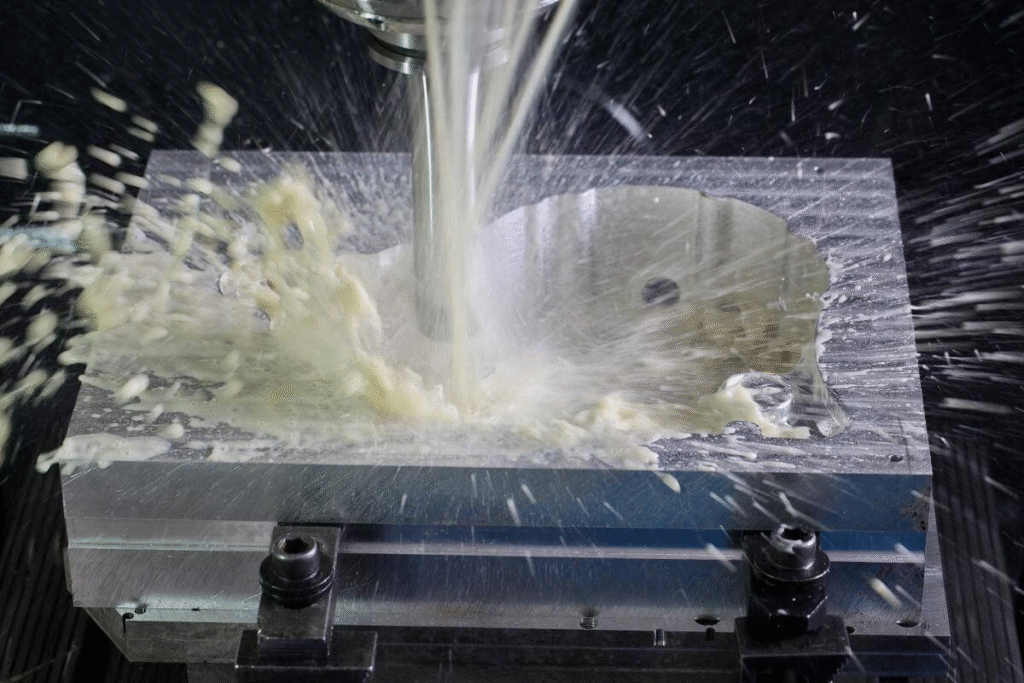
Kesme sıvılarının seçimi ve koşulları, yüzey bütünlüğünü ve takım ömrünü doğrudan etkiler. Sıvı bileşimi, konsantrasyonu ve uygulama yöntemi gibi faktörler, ısının ne kadar etkili bir şekilde uzaklaştırıldığını ve talaşların kesme alanından nasıl temizlendiğini belirler. Doğru şekilde yönetildiğinde, kesme sıvıları takım performansını uzatmaya, işleme parametrelerini stabilize etmeye ve tutarlı parça kalitesi sağlamaya yardımcı olur.
Ancak, uygun olmayan sıvı seçimi, kirlenme veya yetersiz bakım, işleme hassasiyetinin azalmasına, korozyona ve sağlık veya çevre sorunlarına yol açabilir. Kesme sıvılarının nasıl çalıştığını, türlerini ve muayene yöntemlerini anlamak, işleme sonuçlarını optimize etmek ve işletme maliyetlerini en aza indirmek için çok önemlidir.
Kesme Sıvılarının Temelleri
CNC işleme operasyonlarında termal dengeyi, yağlamayı ve temizliği sağlamak için kesme sıvıları şarttır. Etkinlikleri kimyasal bileşimlerine, uygulama tekniğine ve hem takım hem de iş parçası malzemeleriyle uyumluluklarına bağlıdır. İyi seçilmiş bir kesme sıvısı, takım performansını artırır, erken aşınmayı önler ve parça kalitesini iyileştirirken, uygun olmayan veya kötü bakımlı bir sıvı boyut hatalarına ve korozyona neden olabilir.
Kesme Sıvılarının Amacı ve Fonksiyonları
Kesme sıvılarının temel amaçları ısı oluşumunu azaltmak, sürtünmeyi en aza indirmek ve talaş tahliyesine yardımcı olmaktır. Bu işlevlerin her biri daha iyi yüzey bütünlüğüne ve daha uzun takım ömrüne katkıda bulunur.
- Soğutma: Yüksek kesme sıcaklıkları, takım, iş parçası ve talaş arasındaki sürtünmeden kaynaklanır. Soğutma fonksiyonu, kesme bölgesinden ısıyı uzaklaştırarak, termal deformasyonu azaltan ve takım sertliğini koruyan sabit bir sıcaklık sağlar.
- yağlama: Yağlayıcılar, kesici kenar ile malzeme yüzeyi arasında ince bir film oluşturur. Bu, sürtünmeyi azaltır, kesme kuvvetlerini düşürür ve yüzey kalitesine zarar verebilecek kenar aşınmasının oluşmasını önlemeye yardımcı olur.
- Talaş Tahliyesi: Etkin sıvı akışı, talaşların aletten uzaklaştırılmasına yardımcı olarak yeniden kesmeyi önler ve kesici kenarı aşınmaya karşı korur.
- Korozyon Önleme: Sıvılar, iş parçası ve makine bileşenleri üzerinde koruyucu filmler oluşturan katkı maddeleri içerir. Bu, işleme sonrasında oksidasyonu ve lekelenmeyi önler.
Bu işlevleri bir araya getirerek, kesme sıvıları işleme ortamını stabilize eder, işlem tutarlılığını korur ve maliyetli takım değişimlerini en aza indirir.
Kesme Sıvısı Çeşitleri
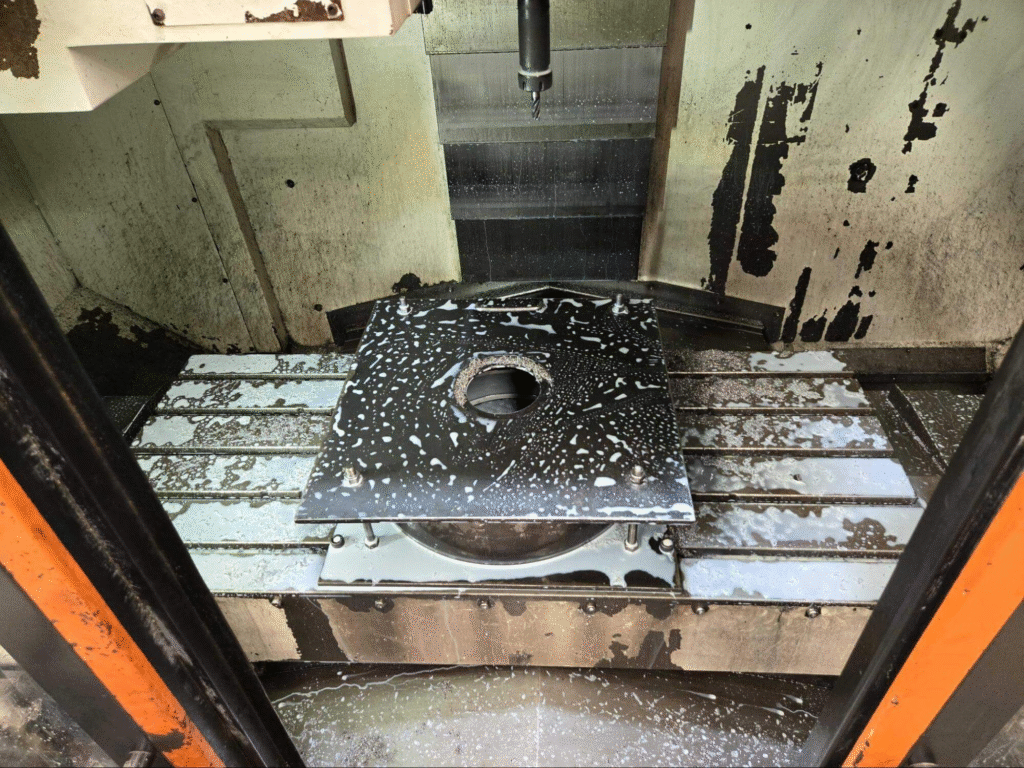
CNC işlemede kullanılan kesme sıvılarının çeşitleri
Kesme sıvısının seçimi, malzeme türüne, kesme koşullarına ve çevresel faktörlere bağlıdır. Her kategori, kendine özgü avantajlar ve sınırlamalar sunar.
- Suda Çözünebilen Sıvılar: Bu emülsiyonlar su ve yağı karıştırarak güçlü soğutma ve orta düzeyde yağlama sağlar. Genellikle sıcaklık kontrolünün kritik olduğu yüksek hızlı işleme uygulamalarında kullanılırlar.
- Yarı Sentetik ve Sentetik Akışkanlar: Yarı sentetik yağlar yağlama ve temizlik arasında denge sağlarken, sentetik yağlar yağ içermediği için mükemmel soğutma ve daha az kalıntı sunar. Hassas işleme ve düşük bakım gerektiren otomatik sistemler için uygundurlar.
- Düz Yağlar: Saf yağlar olarak da bilinen bu sıvılar, güçlü yağlama özelliklerine sahip, seyreltilmemiş petrol veya bitkisel bazlı sıvılardır. Düşük hızda, yüksek basınçlı kesim için idealdirler ancak su bazlı alternatiflere kıyasla daha fazla buhar ve ısı üretirler.
Doğru sıvıyı seçmek, soğutma verimliliği, yağlama özelliği, malzeme uyumluluğu ve çevresel güvenlik arasında bir denge gerektirir.
Eylem Mekanizmaları
Kesme sıvıları iki ana mekanizma aracılığıyla işlev görür: yağlama ve ısı uzaklaştırma. Bu mekanizmaları anlamak, uygulama yöntemlerini optimize etmeye ve işleme stabilitesini iyileştirmeye yardımcı olur.
- Yağlama Etkisi: Yağlama filmi, takım ile iş parçası arasındaki doğrudan metal-metal temasını azaltır. Bu, özellikle alüminyum veya bakır alaşımları gibi sünek malzemelerde yapışmayı, aşınmayı ve yüzey yırtılmasını en aza indirir.
- Isı dağılımı: Sıvılar, sürtünme ve plastik deformasyon sonucu oluşan ısıyı emer ve uzaklaştırır. Verimli ısı transferi, kesme sıcaklığını düşürerek takım aşınmasını azaltır ve yüzey kalitesini korur.
Düzgün bakımı yapılmış bir kesme sıvısı sistemi, her iki mekanizmanın da uyum içinde çalışmasını sağlayarak tutarlı işleme performansı, uzatılmış takım ömrü ve üstün yüzey kalitesi elde edilmesini garanti eder.
Kesme Sıvılarının Yüzey Bütünlüğüne Etkisi
Yüzey bütünlüğü, parça performansını, yorulma direncini ve boyutsal kararlılığı etkileyen, işleme kalitesinin önemli bir göstergesidir. Kesme sıvıları, sıcaklığı kontrol ederek, takım-iş parçası sürtünmesini azaltarak ve mikro yapısal hasarı önleyerek bu sonucu şekillendirmede doğrudan rol oynar. Doğru tip ve konsantrasyondaki sıvı, pürüzsüz bir yüzey elde edilmesini sağlar ve yüzey yanıkları, artık gerilimler ve çatlaklar gibi kusurları en aza indirir. Uygun akış hızı ve nozul konumlandırması, kesme alanının temiz kalmasına da yardımcı olur; bu da tutarlı yüzey özelliklerine ulaşmak için kritik öneme sahiptir.
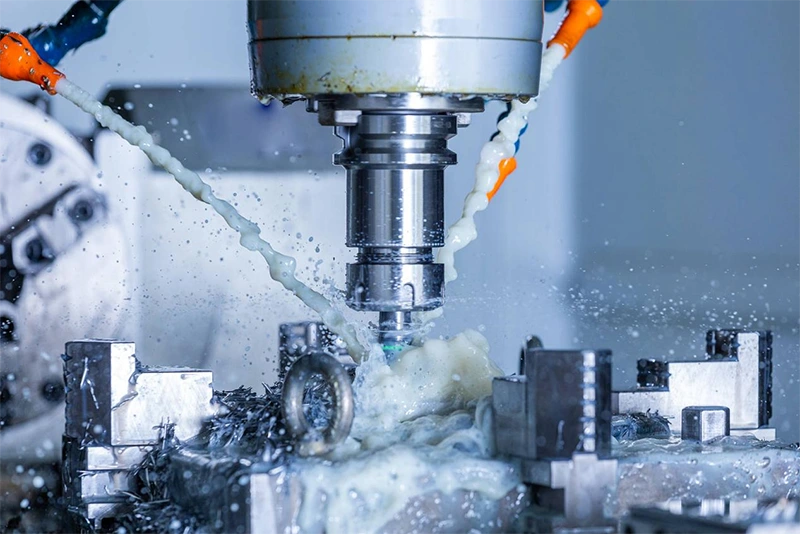
CNC İşlemede Kesme Sıvılarının Kullanımı
Yüzey Kaplamasını Etkileyen Faktörler
İyi kontrol edilen bir kesme sıvısı sistemi, kesme sırasında sıcaklığı dengeler ve mekanik stresi azaltır. Bu iki unsur da nihai yüzey kalitesi üzerinde büyük etkiye sahiptir.
- Sıcaklık Kontrolü ve Termal Kararlılık: İşleme sırasında aşırı ısı, termal bozulmaya ve oksidasyona neden olarak pürüzlü veya düzensiz yüzeylere yol açabilir. Kesme sıvıları bu ısıyı emer ve uzaklaştırarak kesme bölgesinde homojen bir sıcaklık sağlar. Bu termal kararlılık, takım geometrisinin korunmasına ve parçada termal çatlakların önlenmesine yardımcı olur.
- Sürtünmenin Azaltılması ve Kenar Oluşumunun İyileştirilmesi: Yüksek sürtünme, malzemenin kesici takıma yapışmasına ve talaş birikmesi (BUE) oluşmasına neden olabilir. Bu olay, yüzey katmanını yırtarak pürüzlülüğü artırır. Kesici sıvılar, temas arayüzündeki sürtünmeyi azaltarak BUE'yi önler ve dokuyu ve görünümü iyileştiren temiz bir kesme işlemi sağlar.
Düzgün bir yüzey kalitesi, parlatma veya taşlama gibi sonradan yapılan işlem gereksinimlerini azaltır ve parçanın hassasiyetinin korunmasına yardımcı olur.
Yüzey Pürüzlülüğü, Mikro Yapı ve Artık Gerilim Üzerindeki Etkisi
Yüzey bütünlüğü sadece pürüzlülükle sınırlı değildir; yüzeyin altındaki mikroyapısal değişiklikleri ve gerilim dağılımını da içerir. Kesme sıvıları, sıcaklık düzenlemesi ve yağlama yoluyla tüm bu parametreleri etkiler.
- Takım-iş parçası arayüzüne etkisi: İstikrarlı yağlama, arayüzdeki kayma gerilimini ve yapışkan aşınmayı azaltır. Bu da daha düşük takım titreşimi ve daha iyi mikro yüzey kalitesi sağlar. Pürüzsüz kesim, yüzey yırtılmasını azaltır ve düzgün bir doku sağlar.
- Yüzey Yanıklarının ve Çatlaklarının Önlenmesi: Yeterli soğutma sağlanmadığında, yüzey aşırı ısınarak lokal erimeye veya faz dönüşümüne neden olabilir. Kesme sıvıları, kontrollü termal koşulları koruyarak, ısıdan etkilenen bölgeleri veya parça dayanıklılığını tehlikeye atan metalurjik değişiklikleri önler.
- Mikrosertlik Değişiminin Kontrolü: Aşırı ısı, malzemenin yüzeyini düzensiz bir şekilde sertleştirebilir veya yumuşatabilir ve gerilim gradyanları oluşturabilir. Sıvılar ısıyı daha eşit dağıtarak tutarlı mikro sertliği korur ve yorulma dayanımını artırır.
Kalıcı gerilimler, hassas bileşenler için gizli bir tehdittir. Doğru sıvı yönetimi, bu tür gerilimlere neden olan termal gradyanları ve takım basıncını en aza indirir.
Boyutsal Doğruluk ve Parça Toleransındaki Rolü
Hassas işleme, yakın boyut toleranslarının korunmasına bağlıdır. Kesme sıvıları, işlem sırasında hem kesici takımı hem de iş parçasını stabilize ederek buna katkıda bulunur.
- Isıl Genleşme ve Deformasyonun Azaltılması: Sıcaklık yükseldikçe malzemeler genleşir ve bu da boyutsal sapmalara yol açar. Kesme sıvıları, takım ile iş parçası arasındaki sıcaklık farkını azaltarak genleşmeyi sınırlar ve geometrinin korunmasını sağlar.
- Yüzey Sapmalarının Daha İyi Kontrolü: Düzenli yağlama, takım aşınmasını azaltarak, kademeli boyut kaymasına neden olan kesici kenar yuvarlaklaşmasını önler. Düzenli sıvı akışı ayrıca talaşları etkili bir şekilde uzaklaştırarak, yüzeyi çizebilecek veya deforme edebilecek yeniden kesme işlemlerini engeller.
En uygun kesme koşullarını koruyarak, sıvılar nihai boyutların tasarım özellikleriyle eşleşmesini sağlar ve düzeltici işleme ihtiyacını en aza indirir.
Kesici Sıvıların Takım Ömrü Üzerindeki Etkisi
CNC işlemede en kritik performans faktörlerinden biri takım ömrüdür. Her kesim, kesici kenarı kademeli olarak aşındıran ısı, basınç ve sürtünme üretir. Kesme sıvıları, soğutma ve yağlama sağlayarak bu etkileri azaltır ve bir takımın geometrisini ve kesme verimliliğini ne kadar süreyle koruyacağını doğrudan etkiler. Doğru seçilmiş ve bakımı yapılmış bir sıvı, takım ömrünü önemli ölçüde uzatarak daha uzun üretim süreçlerine, daha az takım değişimine ve daha istikrarlı parça kalitesine olanak tanır.
Takım Ömrü İçin Kesme Sıvıları
Kesme sıvılarının etkinliği, işleme operasyonuna, malzeme türüne ve kesme parametrelerine bağlıdır. Aşırı ısı veya yağlama eksikliği aşınmayı hızlandırırken, doğru sıvı dağıtımı kontrollü bir kesme sıcaklığı ve daha düzgün talaş kaldırma sağlar. Bu denge, işleme sürecinin dayanıklılığını ve ekonomik verimliliğini belirler.
Sıvılar sayesinde aşınma mekanizmaları azalır.
Kesme sıvıları, takım ile iş parçası arasında bir bariyer görevi görerek, kesme bölgesinde meydana gelen çeşitli aşınma mekanizmalarının şiddetini azaltır.
- Yapışkan Aşınma: Yüksek sıcaklık ve basınç altında takım ve iş parçası malzemesinin birbirine yapışması sonucu oluşur. Sıvı, yağlayıcı bir film oluşturarak yapışmayı en aza indirir, metal transferini ve yüzey hasarını azaltır.
- Aşındırıcı Aşınma: Talaşlardaki veya iş parçasındaki sert parçacıklar takım yüzeyini çizebilir. Kesme sıvıları bu parçacıkları uzaklaştırarak aşınmayı en aza indirir ve takımın keskinliğini korur.
- Difüzyon Aşınması: Yüksek sıcaklıklarda, kimyasal elementler takım ve iş parçası malzemeleri arasında yayılabilir ve kesici kenarı zayıflatabilir. Kesici sıvılardan gelen etkili soğutma, difüzyon hızını düşürerek takım sertliğini korur.
- Oksidasyon Aşınması: Havadaki oksijen, sıcak takım yüzeyleriyle reaksiyona girerek kırılgan oksitler oluşturur ve bu da talaşlanmaya yol açar. Sıvılar ise termal ve kimyasal bir kalkan görevi görerek oksidasyonu ve kenar bozulmasını sınırlar.
Bu aşınma biçimlerine müdahale ederek, kesme sıvıları kesme koşullarını stabilize eder ve üretim döngüleri boyunca tutarlı takım performansı sağlar.
Isı Azaltma ve Takım Kenarı Stabilitesi
Isı kontrolü, takım ömrünün uzaması için çok önemlidir. Aşırı sıcaklık, kesici malzemeleri yumuşatır, kaplama yapışmasını değiştirir ve mekanik arızaya yol açar. Kesici sıvılar, kesme bölgesinden ısıyı hızla uzaklaştırarak hem takımın hem de iş parçasının güvenli çalışma sınırları içinde kalmasını sağlar.
Sürekli soğutma, takım kenarlarının tasarlanan sertliğini ve şeklini korumasını sağlayarak erken aşınmayı veya plastik deformasyonu önler. Ayrıca, kesici kenar boyunca mikro çatlaklara neden olabilen termal döngüyü de azaltır. Sonuç olarak, takımlar geometrilerini daha uzun süre koruyarak yüksek hızlı işlemlerde bile hassas ve tekrarlanabilir kesimleri destekler.
Uzun Takım Ömrü ve Maliyet Verimliliği
Daha uzun takım ömrü, doğrudan operasyonel tasarruflara dönüşür. Takım değiştirme sıklığının azaltılması, arıza sürelerini en aza indirir ve atölye genelinde verimliliği artırır. İstikrarlı takım performansı ayrıca hurda oranlarını düşürerek, partiden partiye aynı parça kalitesini sağlar.
Büyük ölçekli üretimde, kesme sıvılarının maliyeti, uzatılmış takım servis ömründen elde edilen tasarruflara kıyasla nispeten düşüktür. Doğru sıvı bakımı ve dağıtım yöntemleri, daha az takım alımı, iyileştirilmiş çevrim süreleri ve tutarlı işleme çıktısı yoluyla yüksek yatırım getirisi sağlar.
Dolayısıyla, iyi yönetilen bir akışkan sistemi hem teknik hem de ekonomik verimliliği destekleyerek sürdürülebilir CNC işleme uygulamalarının önemli bir parçasını oluşturur.
Sulu İşleme, MQL ve Kuru İşleme Performansı Karşılaştırması
Kesme sıvılarının uygulama yöntemi, ısı uzaklaştırma, takım aşınması ve genel işleme verimliliğini büyük ölçüde etkiler. Geleneksel sıvı soğutma, modern Minimum Miktar Yağlama (MQL) ve kuru işleme yöntemlerinin her birinin, işlem türüne, malzemeye ve üretim önceliklerine bağlı olarak farklı avantajları vardır. Bu sistemlerin nasıl çalıştığını anlamak, makinistlerin soğutma verimliliği, çevresel etki ve maliyet kontrolü arasında denge kurmasına yardımcı olur.
Doğru yaklaşımı seçmek, kesme hızı, takım malzemesi, talaş yükü ve iş parçasının termal davranışı gibi faktörlerin analizini gerektirir. Sıvı soğutma üstün sıcaklık kontrolü sağlarken, MQL ve kuru işleme sürdürülebilirlik ve maliyet düşürmeye odaklanır. Doğru karar genellikle işlemi malzeme özellikleri ve istenen parça kalitesiyle eşleştirmekte yatar.
Taşkın Soğutma
CNC işlemede en yaygın yöntem, kesme bölgesine sürekli olarak büyük miktarda sıvı yönlendirilerek yapılan sıvı soğutmadır. Bu yaklaşım, özellikle ısıyı dağıtmak ve talaşları derin veya kapalı kesme alanlarından uzaklaştırmak için etkilidir.
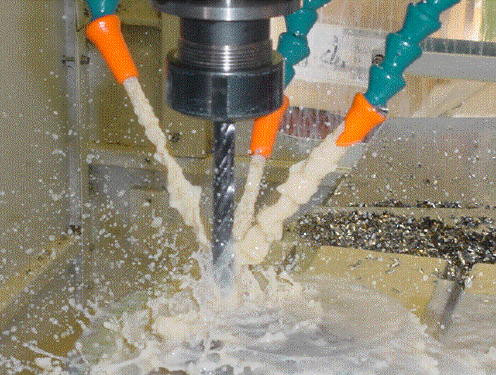
Kesme sıvısının takım-iş parçası yüzeyine bolca püskürtülerek uygulanması.
Avantajları:
- Hem takım hem de iş parçası genelinde sabit bir sıcaklık sağlar.
- Verimli talaş kaldırma ve daha temiz bir yüzey elde edilmesini sağlar.
- Ağır yükler altında sürekli yağlama sağlayarak takım aşınmasını azaltır.
Sınırlamalar:
- Yüksek sıvı tüketimi ve bakım maliyetleri.
- Büyük atık hacimleri nedeniyle çevresel ve bertaraf sorunları ortaya çıkmaktadır.
- Operatör sağlığını ve görüş mesafesini etkileyebilecek potansiyel sis oluşumu.
Sıvı soğutma, özellikle sert malzemelerle yapılan sürekli işlemlerde veya uzun takım temas sürelerinde, takım arızasını önlemek için maksimum soğutmanın gerekli olduğu durumlarda en iyi sonucu verir.
Minimum Miktarda Yağlama (MQL)
MQL, az miktarda sıvıyı aerosol formunda doğrudan kesme yüzeyine ileten gelişmiş bir yağlama yöntemidir. Toplu sıvı akışı yoluyla soğutma yerine, MQL sürtünmeyi ve ısı oluşumunu en aza indiren hassas yağlamaya dayanır.
MQL Nasıl Çalışır: Basınçlı hava, ince bir yağlayıcı sisini takım-talaş arayüzüne taşır. Sıvı, temas sıcaklığını ve kesme kuvvetini azaltan ince bir sınır tabakası oluşturur.
Faydaları:
- Önemli ölçüde daha düşük sıvı tüketimi ve daha temiz bir çalışma ortamı.
- Atık miktarının azaltılması ve operatör güvenliğinin artırılması.
- Hedefli yağlama sayesinde alüminyum, pirinç ve düşük alaşımlı çelik gibi malzemelerde takım ömrünün uzaması.
Sınırlamalar:
- Güçlü soğutma gerektiren ağır iş kaba işleme veya derin kesme işlemlerinde daha az etkilidir.
- Yüksek hız çeliği kesici takımlarında veya uzun süreli işleme sırasında ısı birikimine yol açabilir.
MQL, orta düzeyde soğutma ve temiz talaş tahliyesinin yeterli olduğu hassas veya yarı işleme süreçleri için en uygundur.
Kuru İşleme
Kuru işleme, ısı ve sürtünmeyi yönetmek için optimize edilmiş takım malzemelerine, kaplamalara ve kesme parametrelerine dayanarak, kesme sıvılarını tamamen ortadan kaldırır. Çevre bilincine sahip üretimde ve otomasyonlu ortamlarda giderek daha fazla kullanılmaktadır.
Kuru İşleme Ne Zaman Uygundur:
- Dökme demir gibi malzemeler kısa ve kolayca işlenebilen talaşlar ürettiğinde.
- TiAlN veya DLC gibi takım kaplamaları yeterli ısı direnci sağladığında.
- Yüzey işleme gereksinimleri orta düzeyde olduğunda ve ikincil işlemenin kabul edilebilir olduğu durumlarda.
Faydaları:
- Soğutma sıvısı maliyetlerini ve atık bertaraf sorunlarını ortadan kaldırır.
- Çevresel sürdürülebilirliği ve operatör güvenliğini artırır.
- Makinelerde korozyon ve sıvı kirlenmesi risklerini azaltır.
Sınırlamalar:
- Daha yüksek kesme sıcaklıkları, takım kaplamalarını ve hassasiyetini bozabilir.
- Parametrelerin doğru şekilde kontrol edilmemesi durumunda yüzey kalitesi düşebilir.
- Isıl genleşme, hassas işleme işlemlerinde dar toleransları etkileyebilir.
Kuru işleme, işlem kararlılığı ve malzeme özellikleri kesme hızı ve takım geometrisi ayarlamaları yoluyla sıcaklık kontrolüne olanak sağladığında etkilidir.
Temel Malzemeler için Performans Karşılaştırması
En uygun soğutma yöntemi, ısı iletkenliği, sertlik ve talaş davranışındaki farklılıklar nedeniyle malzeme türüne göre değişir.
- Çelik: Sıvı soğutma, ısı kontrolü ve yüzey kalitesi arasında en iyi dengeyi sağlar. MQL, kaplamalı karbür takımlarla yumuşak çelik için uygulanabilirken, kuru işleme genellikle aşırı aşınmaya yol açar.
- Alüminyum: MQL, alüminyumun yüksek ısı iletkenliği ve aletlere yapışma eğilimi nedeniyle mükemmel performans sunar. Sıvı soğutma, talaş tahliyesinin kritik olduğu derin cepli işlemler için faydalıdır.
- Titanyum: Titanyumun düşük ısı iletkenliği ve yüksek kesme sıcaklığı nedeniyle sıvı soğutma neredeyse zorunludur. MQL ve kuru işleme, hızlı kenar yumuşaması nedeniyle takım arızasına yol açabilir.
- süper alaşımlar: Takım ömrünü ve boyut kontrolünü sağlamak için yüksek basınçlı sıvı püskürtme sistemleri gereklidir. Bu sert malzemeler için minimum miktarda sıvı püskürtme (MQL) veya kuru koşullar nadiren uygundur.
Her yöntemin kendine özgü bir kullanım alanı vardır ve en iyi sonuçlar, soğutma stratejisi malzeme davranışı, kesme koşulları ve üretim hedefleriyle uyumlu olduğunda elde edilir.
Kesme Sıvısı Kalitesinin Kontrol Yöntemleri
Kesme sıvıları, ısı, talaş kirlenmesi, bakteri üremesi ve seyreltme nedeniyle çalışma sırasında kademeli olarak bozulur. Sıvı kalitesi düştükçe, soğutma, yağlama ve korozyon önleme özellikleri zayıflar ve bu da işleme doğruluğunu ve yüzey kalitesini doğrudan etkiler. Düzenli kontrol, sıvının doğru kimyasal dengeyi ve fiziksel durumu korumasını sağlar. Bu parametrelerin izlenmesi, takım hasarı veya parça reddi nedeniyle oluşan maliyetli arıza sürelerinin önlenmesine de yardımcı olur.
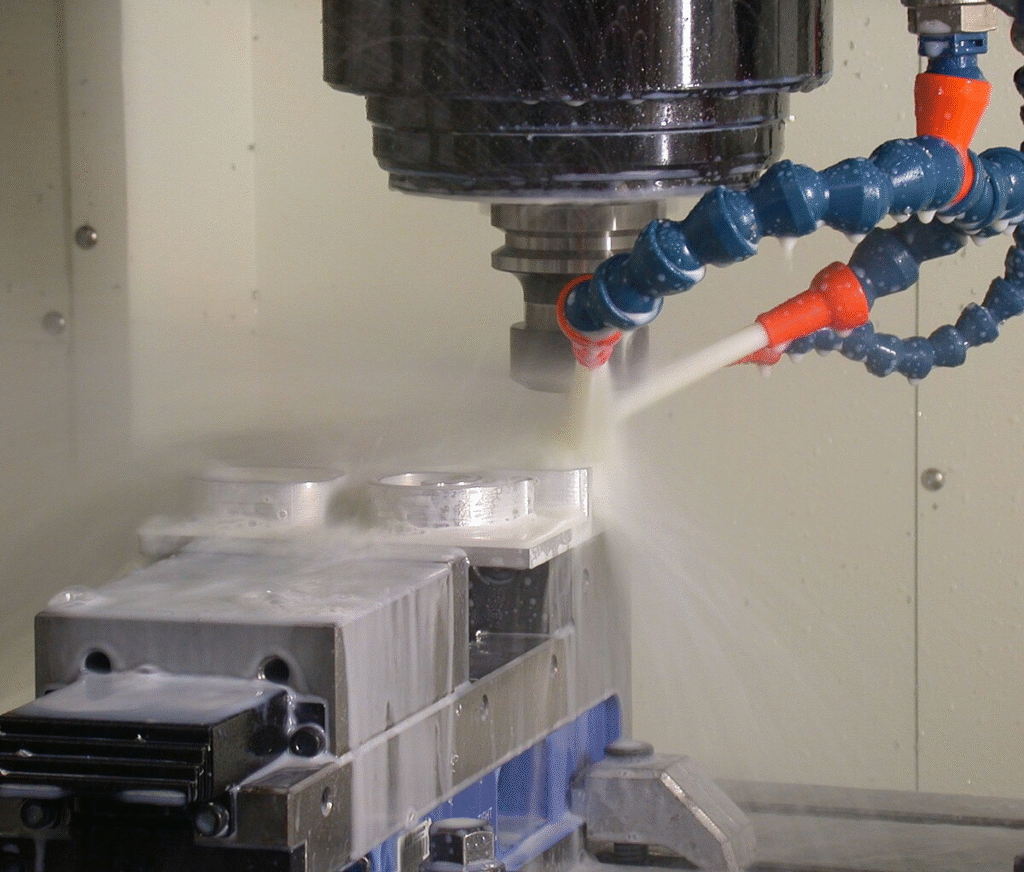
Yüksek hassasiyet gerektiren ortamlarda, pH, konsantrasyon veya temizlikteki ufak değişiklikler bile işlenmiş parçalarda yüzey tutarsızlıklarına veya korozyona yol açabilir. İyi yapılandırılmış bir denetim rutini, işleme sürecini öngörülebilir kılar ve hem sıvının hem de ekipmanın kullanım ömrünü uzatır.
İzlenecek Temel Parametreler
Kesme sıvılarının performansını belirleyen ve düzenli olarak ölçülmesi gereken çeşitli parametreler vardır. Bu göstergeler, sıvının kimyasal stabilitesini ve mekanik etkinliğini yansıtır.
- Konsantrasyon: Soğutma ve yağlama arasındaki dengeyi belirler. Düşük konsantrasyon korumayı azaltır ve takım aşınmasını artırırken, aşırı zengin karışımlar tortu birikimine neden olur. Düzenli refraktometre kontrolleri doğru oranı korumaya yardımcı olur.
- pH Seviyesi: Sıvının alkaliliğini veya asitliğini gösterir. Genellikle 8 ile 9 arasında bir pH değeri idealdir. pH'daki düşüş bakteri üremesini veya kimyasal bozulmayı gösterirken, yüksek pH değeri makine bileşenlerinde korozyona neden olabilir.
- Bakteri ve Mantar Sayısı: Mikrobiyal kontaminasyon, sıvı performansını düşürür ve hoş olmayan kokulara neden olur. Test kitleri veya daldırma slaytları, büyümenin erken tespit edilmesine ve zamanında biyosit tedavisi uygulanmasına olanak tanır.
- Tramp Petrol Seviyesi: Makine hidroliklerinden veya millerinden sızan yağ, yüzeyde bir film tabakası oluşturarak oksijenin geçişini engeller ve bakteri üremesini teşvik eder. Bu tabakayı temizlemek için yağ sıyırıcılar veya emici pedler kullanılmalıdır.
- Görsel Netlik ve Koku: Bulanıklık veya kötü koku, sıvıda kirlenme, oksidasyon veya aşırı miktarda ince parçacık bulunduğunu gösterir. Görsel inceleme, basit ancak değerli bir kalite kontrol yöntemidir.
Bu parametrelerin tutarlı bir şekilde izlenmesi, uzun üretim süreçlerinde istikrarı korur ve planlanmamış sıvı değişimini önler.
Muayene Aletleri ve Test Teknikleri
Sıvı durumunu izlemek için basit ama güvenilir aletlere ihtiyaç vardır. Bu aletlerin düzenli kullanımı, bozulmanın erken uyarı işaretlerini sağlar.
- Refraktometre: Az miktardaki bir numuneden geçen ışığın kırılmasını analiz ederek sıvı konsantrasyonunu ölçer. Doğru seyreltmeyi sağlamak için okumalar kalibrasyon verileriyle karşılaştırılır.
- pH metre veya test şeritleri: Asitlik seviyelerini doğrulamak için kullanılır. Ani bir pH değişimi genellikle derhal düzeltilmesi gereken kirlenme veya biyolojik aktiviteye işaret eder.
- Mikrobiyal Test Kitleri: Bakteri veya mantar varlığını 24 ila 48 saat içinde tespit edin. Erken teşhis, atölyede sıvı bozulmasını ve hoş olmayan kokuları önlemeye yardımcı olur.
- Filtrasyon ve Yağ Giderme Muayenesi: Filtreler ve yüzey temizleyiciler tıkanma veya etkisiz çalışma açısından kontrol edilmelidir. Tıkanmış bir filtre, ince kalıntıların tekrar dolaşmasına izin vererek aşınmaya neden olabilir ve alet performansını etkileyebilir.
Bu araçlar kullanılarak yapılan rutin testler, bakım kararları ve sıvı ömrünün optimizasyonu için ölçülebilir veriler sağlar.
Önerilen İzleme Sıklığı ve Kayıtlar
Denetim sıklığı, üretim hacmine ve makine kullanımına bağlıdır. Yüksek hızlı veya çok vardiyalı işlemler, ara sıra yapılan işleme görevlerine göre daha yakın izleme gerektirir.
- Günlük: Sıvı seviyesini, görünümünü ve kokusunu kontrol edin. Yüzey temizleyicilerini temizleyin ve köpürme veya aşırı kalıntı oluşmadığından emin olun.
- Haftalık: Konsantrasyonu ve pH değerini ölçün ve trend analizi için değerleri kaydedin. Filtrasyon sistemlerini inceleyin ve gerekirse toplama haznelerini temizleyin.
- Aylık: Bakteriyel testler yapın ve geçmiş verileri inceleyerek sıvı takviyesi veya tedaviye ne zaman ihtiyaç duyulacağını tahmin edin.
Doğru kayıt tutmak, kademeli bozulmayı belirlemeye yardımcı olur ve işleme kalitesi düşmeden önce önleyici tedbirler alınmasını destekler.
Ne zaman yenilemeli, ne zaman değiştirmeli?
Sıvının yenilenmesi veya değiştirilmesi kararı, inceleme sonuçlarına ve kirlilik seviyelerine bağlıdır.
- yenileyin: Konsantrasyon veya pH değerleri belirtilen değerlerden biraz saparsa, temiz konsantre veya su ile yapılacak ayarlamalar dengeyi yeniden sağlayabilir. Filtrasyon ve havalandırma da hafifçe bozulmuş sıvıları canlandırabilir.
- Değiştirin: Mikrobiyal büyüme, yabancı yağ veya metal parçacıkları kabul edilebilir sınırları aştığında, komple değiştirme gereklidir. Bu aşamada, karterin ve hatların temizlenmesi, yeni partinin en iyi performansı göstermesini sağlar.
Disiplinli bir denetim programı yalnızca akışkan kalitesini korumakla kalmaz, aynı zamanda tutarlı parça yüzey işlemi, uzatılmış takım ömrü ve iyileştirilmiş atölye hijyeni sağlar.
Sonuç
Kesme sıvıları, CNC işleme süreçlerinde vazgeçilmez bir unsur olmaya devam etmekte olup, yüzey bütünlüğünü, boyutsal hassasiyeti ve takım ömrünü doğrudan etkiler. Hem takımı hem de iş parçasını soğutma, yağlama ve koruma yetenekleri, işleme operasyonlarının verimli ve tutarlı bir şekilde yürütülmesini sağlar. Doğru sıvı seçimi, konsantrasyon kontrolü ve uygulama yöntemleri, daha temiz kesimler, daha pürüzsüz yüzeyler ve daha uzun takım ömrü elde etmeye yardımcı olurken, aynı zamanda sıkı toleransların korunmasını sağlar. Bu faktörlerin ihmal edilmesi, aşınmanın artmasına, yüzey kalitesinin düşmesine ve üretim maliyetlerinin yükselmesine hızla yol açabilir.
Aynı derecede önemli olan bir diğer husus da, kesme sıvılarının kullanım ömrü boyunca bakımı ve denetimidir. pH, konsantrasyon ve kirlilik gibi temel parametrelerin izlenmesi, sıvının amaçlandığı gibi performans göstermeye devam etmesini sağlar. Yapılandırılmış denetim rutinlerini, MQL gibi sürdürülebilir uygulama yöntemlerini ve sorumlu sıvı yönetimini entegre ederek, üreticiler hem ekipmanı hem de çevreyi korurken atıkları ve işletme maliyetlerini azaltabilirler. Sonuç olarak, tutarlı sıvı bakımı sadece teknik bir gereklilik değil, aynı zamanda verimli, sürdürülebilir ve yüksek kaliteli CNC işleme için de önemli bir katkıdır.




