

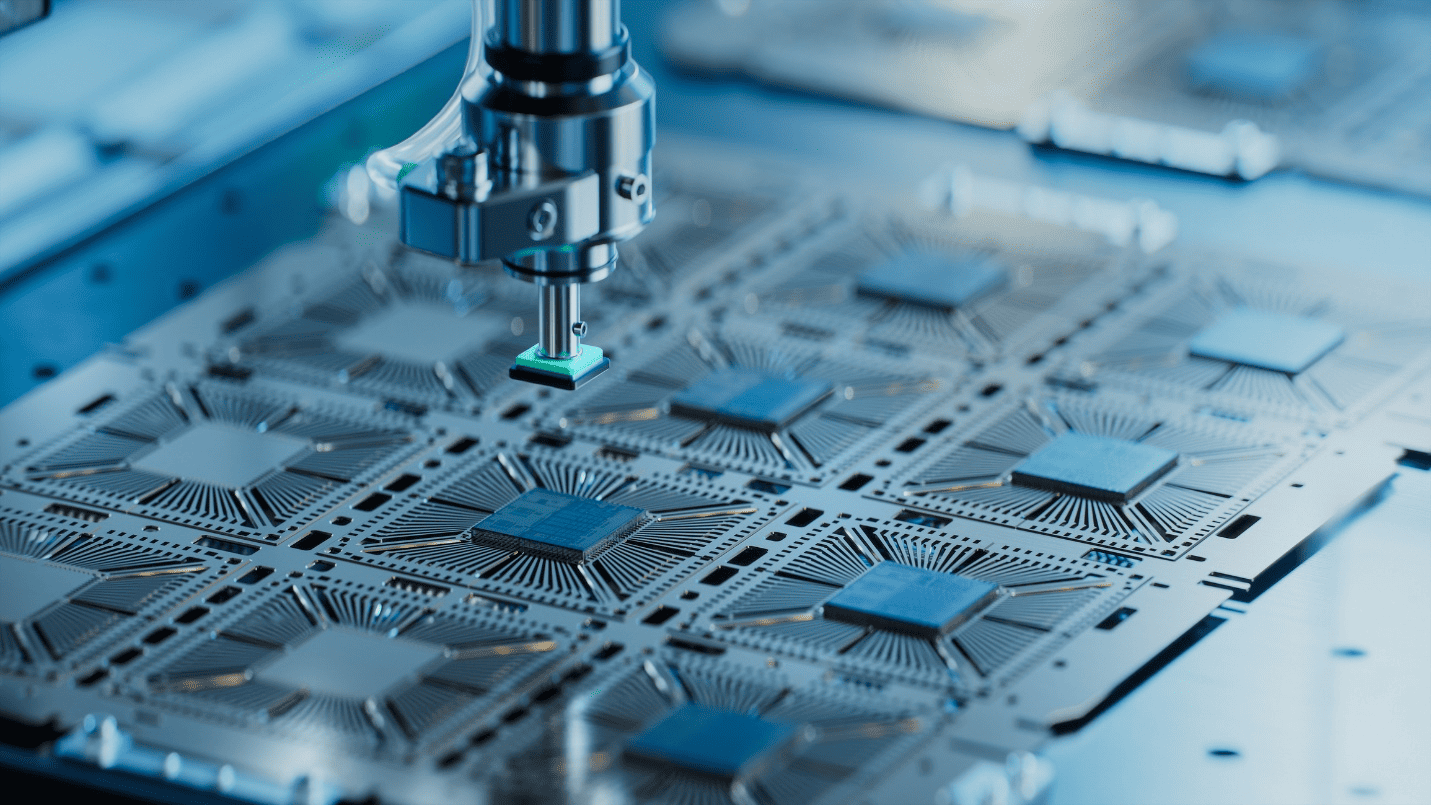
Yarı iletken endüstrisi, tüketici elektroniğinden havacılık sistemlerine kadar her şeye güç veren çipler üreterek modern üretimin ön saflarında faaliyet göstermektedir. Transistör düğümleri 5 nm ve 3 nm eşiklerinin altına düşmeye devam ettikçe, bu çiplerin üretiminde kullanılan ekipmanların olağanüstü hassasiyet ve tutarlılıkla çalışması gerekmektedir. Kritik bir ekipman bileşenindeki en küçük boyutsal sapma bile, üretim başına milyonlarca dolarlık verim kaybına yol açabilir.
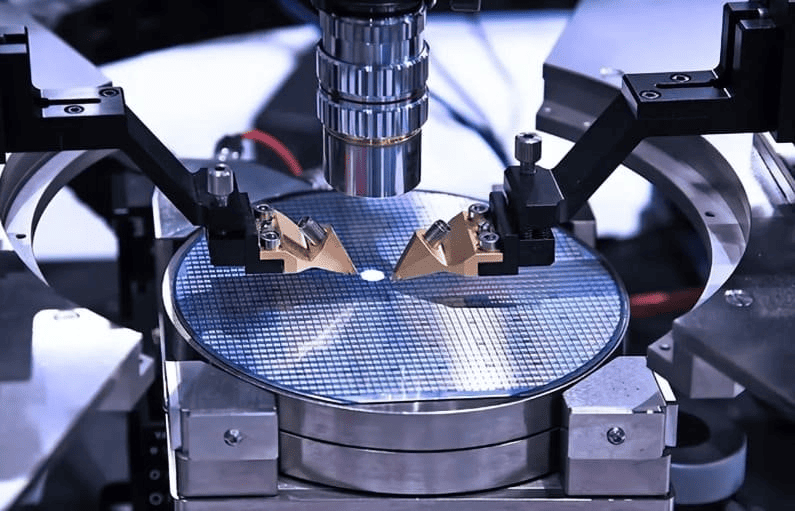
Yarı İletken Endüstrisi için CNC İşleme
CNC işleme, yarı iletken ekipmanlarının gerektirdiği yüksek hassasiyetli bileşenlerin üretiminde temel bir üretim yöntemi olarak kendini kanıtlamıştır. Mikron düzeyinde toleransları koruyabilme, karmaşık geometrileri işleyebilme ve üretim hacimleri genelinde tutarlı sonuçlar sunabilme yeteneği, onu bu sektör için benzersiz bir şekilde uygun hale getirmektedir. Bu makale, CNC işlemenin yarı iletken ekipman performansına, bileşen kalitesine ve yeni nesil çip üretim teknolojisine yönelik daha geniş kapsamlı çabalara nasıl katkıda bulunduğunu incelemektedir.
Yarı İletken Ekipman Üretimini Anlamak
Yarı iletken üretimi, ham silikon levhaları işlevsel entegre devrelere dönüştürmek için yüzlerce hassas şekilde sıralanmış adımı içeren çok aşamalı bir süreçtir. Her aşama, son derece dar işlem aralıklarında tekrarlanabilir şekilde çalışması gereken ekipmana bağlıdır. Ekipmanın doğruluğu, sürecin ikincil bir unsuru değil; sürecin kendisidir.
Yarıiletken üretiminde kullanılan başlıca ekipmanlar
Yarı iletken üretim tesislerinde kullanılan temel ekipman kategorileri şunlardır:
- Litografi sistemleri: Devre desenlerini UV veya aşırı ultraviyole ışık kullanarak yonga levha yüzeylerine yansıtın. Desen yerleştirme doğruluğu nanometre cinsinden ölçüldüğünden, makine çerçevesinin yapısal sağlamlığı ve termal kararlılığı kritik önem taşır.
- Kazıma makineleri: Plazma veya kimyasal işlemler kullanarak gofret yüzeylerinden malzemeyi seçici olarak uzaklaştırın. Oda geometrisi ve yüzey koşulları, gofret boyunca aşındırma homojenliğini doğrudan etkiler.
- Kaplama ekipmanı: Kimyasal buhar biriktirme (CVD) veya fiziksel buhar biriktirme (PVD) yöntemleriyle silikon levhalar üzerine ince malzeme filmleri biriktirilir. Film kalınlığının homojenliği, haznenin boyut hassasiyetine bağlıdır.
- Yarı iletken levha işleme sistemleri: Proses istasyonları arasında plakaları kirlenme veya mekanik gerilime neden olmadan taşıyın. Konumlandırma tekrarlanabilirliği gereksinimleri genellikle birkaç mikron içindedir.
- Muayene ve metroloji araçları: Proses akışının birden fazla noktasında kritik boyutları, yüzey kusurlarını ve film özelliklerini ölçün. Güvenilir ölçümler sağlamak için kendi yapısal bileşenlerinin boyut olarak kararlı olması gerekir.
Ekipman Doğruluğunun Çip Kalitesini Doğrudan Etkilemesinin Nedenleri
Yarı iletken üretim tesislerindeki her ekipman bileşeni, birbirine bağımlı işlem adımları zincirinin içinde yer alır. Vakum odası duvarındaki boyutsal bir hata, basınç homojenliğini etkiler. Yanlış hizalanmış bir aşama, desen örtüşme doğruluğunu etkiler. Kötü işlenmiş bir gaz dağıtım bileşeni, kontaminasyona neden olur. Gelişmiş düğümlerde bunlar teorik riskler değildir; üretim tesislerinin sürekli olarak ortadan kaldırmak için çalıştığı, verimi öldüren gerçeklerdir. [1]
Daha Sıkı Toleranslara Yönelik Artan Talep
Yarı iletken düğümler küçüldükçe, ekipman bileşenlerine uygulanan tolerans gereksinimleri de paralel olarak sıkılaşıyor. 28 nm üretim için kabul edilebilir bir bileşen, 3 nm üretim için tamamen uygunsuz olabilir. Örneğin, EUV litografi makineleri, on nanometre cinsinden ölçülen toleranslara göre işlenmiş optik ve yapısal bileşenler gerektirir; yüzey kalitesi ve termal kararlılık özellikleri, geleneksel işlemeyi sınırlarına kadar zorlar. EUV sistemlerinin tek üreticisi olan ASML, mikron altı toleranslara göre işlenmiş bileşenleri son derece uzmanlaşmış bir tedarik zincirinden temin etmektedir. Daha sıkı özelliklere doğru bu eğilim geçici değildir; endüstrinin belirleyici gidişatıdır. [2]
Yarı İletken Ekipmanlarında Hassasiyet Neden Kritik Öneme Sahiptir?
Yarı iletken ekipmanlarda hassasiyet bir kalite tercihi değil; operasyonel bir gerekliliktir. Gelişmiş düğümlerde çip üretiminin fiziği, boyut hatası, yanlış hizalama veya yüzey kirlenmesi için neredeyse hiç tolerans bırakmaz. Ekipman zincirindeki her bileşen, canlı bir üretim ortamının termal, mekanik ve kimyasal stresleri altında, binlerce çalışma saati boyunca, belirtilen tolerans dahilinde tutarlı bir şekilde çalışmalıdır.
Mikron Seviyesinde ve Mikron Altı Toleranslar
Gelişmiş yarı iletken düğümlerinde, ekipman bileşenleri rutin olarak ±1 µm veya daha dar toleranslara göre belirtilir. Bu, optik bileşenlerle sınırlı değildir; yapısal parçalar, vakum flanşları, kademe düzenekleri ve gaz dağıtım bağlantı parçaları, diğer birçok sektörde istisnai kabul edilecek hassasiyet gereksinimlerine sahiptir. Bu toleranslara laboratuvar ortamında değil, üretimde ulaşmak, yüksek geometrik doğruluğa sahip makineler, kararlı termal ortamlar ve işleme iş akışı boyunca titiz proses kontrolü gerektirir. [3]
Boyutsal Hataların Üretime Etkisi
Yarı iletken ekipmanlardaki boyutsal hatalar doğrudan yonga levhası seviyesindeki kusurlara yol açar:
- Desen üst üste bindirme hataları: 10 nanometre kadar bile olsa yerinden kaymış bir yonga tablası, ardışık litografi katmanları arasında hizalama sorununa neden olarak işlevsiz cihazlar üretir.
- Film homojen olmaması: Geometrisi yanlış olan kaplama odası bileşenleri, gaz akış dağılımını değiştirerek, gofret yüzeyinde eşit olmayan kalınlıkta filmlerin oluşmasına neden olur.
- Aşındırma düzensizliği: Tasarımından boyutsal sapmalar gösteren plazma aşındırma odaları, plaka boyunca tutarsız aşındırma oranlarına neden olarak kalıp verimini düşürür.
- Parçacık kirliliği: Vakum odalarında veya gaz hatlarında yetersiz işlenmiş iç yüzeyler, yonga levhalarının yüzeyine yapışan ve daha sonra düzeltilemeyen kusurlara neden olan parçacıklar döker.
Bu arıza modlarının her biri doğrudan verimin azalmasına yol açar ve bu da yüksek hacimli yarı iletken üretiminde etkilenen parti başına önemli mali kayıplara neden olur. [4]
Titreşim Kontrolü ve Hizalama Doğruluğu
Yarı iletken ekipmanları, titreşimin aktif olarak kontrol edilmesi gereken ortamlarda çalışır. Özellikle litografi sistemleri, optik kolonu zemin titreşiminden ayırmak için aktif titreşim izolasyon platformları kullanır. Bu platformları ve destek yapılarını oluşturan işlenmiş bileşenlerin, kendi titreşim kaynaklarını oluşturmamak için geometrik olarak doğru ve uygun şekilde dengelenmiş olması gerekir. Optik ve mekanik düzeneklerin hizalama doğruluğu, sistem içindeki her bir bileşeni konumlandıran işlenmiş montaj yüzeylerinin ve referans özelliklerinin hassasiyetine bağlıdır. Montaj yüzeyindeki küçük yüzey düzlüğü hataları bile, tüm wafer alanında görüntüleme performansını düşüren açısal yanlış hizalamaya neden olabilir.
Kirlenmeye Duyarlı Ortamlar İçin Yüzey İşleme Gereksinimleri
Yarı iletken işlem aletinin içinde, yüzey kalitesi sadece estetik bir parametre değil, aynı zamanda bir kirlenme kontrol parametresidir. Vakum odalarındaki pürüzlü iç yüzeyler işlem gazlarını hapseder, vakum altında gaz çıkarır ve partiküller döker. Düşük Ra değerlerine sahip elektroparlatılmış veya hassas bir şekilde işlenmiş yüzeyler bu riskleri önemli ölçüde azaltır. Flor bazlı aşındırma gazları gibi agresif kimyasallara maruz kalan bileşenler için yüzey kalitesi kimyasal direnci de etkiler, çünkü daha pürüzlü yüzeyler kimyasal saldırı için daha yüksek etkili yüzey alanı sunarak korozyonu ve partikül oluşumunu hızlandırır. [5]
Yarı İletken Üretiminde Kullanılan CNC İşleme Teknolojileri
Tek bir CNC işlemi, yarı iletken ekipmanlarda ihtiyaç duyulan tüm bileşen yelpazesini kapsamaz. Tek bir takım tezgahında parça geometrilerinin, malzemelerin ve tolerans gereksinimlerinin çeşitliliği, aynı derecede çeşitli işleme teknolojilerini gerektirir. Uygulamada, yarı iletken ekipman üreticileri ve tedarik zincirleri, sektörün titiz standartlarını karşılayan bileşenler üretmek için genellikle bir arada olmak üzere çeşitli CNC işlemlerini kullanırlar.
Yüksek Performanslı Bileşenler için Yarı İletken CNC İşleme
Karmaşık Geometriler için CNC Frezeleme
CNC frezeleme, yarı iletken ekipman mimarisini tanımlayan yapısal ve fonksiyonel bileşenlerin üretiminde baskın yöntemdir. Vakum odası gövdeleri, ekipman çerçeveleri, montaj plakaları ve gaz dağıtım kanalları, öncelikle frezeleme yöntemiyle üretilen bileşenlerdir. Bu sektörde kullanılan modern CNC işleme merkezleri, termal olarak dengelenmiş makine yapıları ve yüksek çözünürlüklü doğrusal kodlayıcılar sayesinde ±1 µm veya daha iyi konumlandırma hassasiyetiyle çalışır.
Yarı iletken ekipmanlarla ilgili temel özellikler şunlardır:
- Hassas düzlük ve paralellik kontrolü Sızdırmazlık yüzeylerinde ve montaj yüzeylerinde, birkaç mikrondan fazla sapmalar vakum bütünlüğünü veya bileşen hizalamasını tehlikeye atabilir.
- Derin cep ve ince duvar işleme Hafif yapısal bileşenler için, iş parçasının deformasyonunu önlemek amacıyla dikkatlice yönetilen kesme kuvvetleri gereklidir.
- Karmaşık iç geometriler Gaz dağıtım manifoldları ve soğutma kanalları için, akış yolu boyutlarının proses homojenliğini doğrudan etkilediği durumlarda.
Silindirik ve Döner Parçalar için CNC Tornalama
CNC tornalama, yarı iletken ekipmanlarında bulunan silindirik bileşenlerin (miller, miller, bağlantı parçaları, flanşlar ve döner tabla elemanları) üretimini sağlar. Bu bağlamda, tornalama işlemleri, havacılık mil üretiminde gerekenlere benzer çap toleransları ve yüzey kalitesi gereksinimlerini karşılamalıdır. Örneğin, wafer taşıma millerindeki yatak yuvaları, genellikle ISO IT5 veya IT6 tolerans sınıflarına ve doğru yatak oturmasını ve uzun hizmet ömrünü sağlamak için Ra 0.4 µm veya daha iyi yüzey kalitesi gereksinimlerine göre belirtilir.
Karmaşık Tasarımlar için Çok Eksenli CNC İşleme
Beş eksenli ve çok eksenli CNC işleme, karmaşık dış geometrileri birden fazla açıdan erişim gerektiren iç özelliklerle birleştiren yarı iletken ekipman bileşenleri için vazgeçilmez hale gelmiştir. Beş eksenli bir işleme merkezi, port flanşları, iç soğutma kanalları ve hassas sızdırmazlık yüzeyleri ile birlikte karmaşık bir vakum odası bileşenini tek bir kurulumda üretebilir. Bu, aynı parçanın daha basit makinelerde birden fazla kurulumda üretilmesiyle oluşan yeniden konumlandırma hatalarını ortadan kaldırarak, bitmiş bileşenin geometrik doğruluğunu doğrudan iyileştirir. Tek bir parçadaki birden fazla özellik arasındaki ilişkinin genellikle özelliklerin kendileri kadar kritik olduğu yarı iletken ekipmanlar için, tek kurulumda işleme önemli bir kalite avantajıdır. [6]
Hassas Delme ve İşleme Operasyonları
Yarı iletken ekipman bileşenlerindeki hassas delikler, hizalama özellikleri, bağlantı elemanı yerleri, vakum portları ve sıvı geçiş yolları olarak işlev görür. Bu özelliklere yönelik gereksinimler, basit çap toleransının ötesine uzanır:
- Konum doğruluğu: Vakum flanşlarındaki cıvata deliği desenleri, vakum altında doğru sızdırmazlığı sağlamak için eşleşen bileşenlerle milimetrenin kesirleri dahilinde hizalanmalıdır.
- Silindiriklik: Yatak veya burç yuvası olarak kullanılan deliklerin, yalnızca tek bir kesitte çaplarının doğru olması yeterli değil, derinlikleri boyunca yuvarlak ve düz olmaları gerekir.
- Deliklerin yüzey kalitesi: Hassas deliklerin iç yüzeyleri, özellikle çalışma yüzeyleri veya sızdırmazlık arayüzleri olarak kullanıldıkları yerlerde, genellikle Ra 0.8 µm veya daha iyi bir değere sahip olacak şekilde belirtilir.
Yarı iletken ekipman üretiminde, tek noktalı delme çubukları kullanılarak yapılan jig delme ve hassas CNC delme işlemleri bu gereksinimleri rutin olarak karşılamaktadır.
Gelişmiş Malzemeler için Yüksek Hızlı İşleme
Alüminyum alaşımları, titanyum ve mühendislik seramikleri de dahil olmak üzere yarı iletken ekipmanlarda yaygın olarak kullanılan çeşitli malzemeler, yüksek hızlı işleme stratejileri kullanılarak en iyi şekilde işlenir. Yüksek iş mili hızları, düşük kesme derinlikleri ve yüksek ilerleme hızlarıyla birleştiğinde kesme kuvvetlerini azaltır, iş parçasında ısı oluşumunu en aza indirir ve mükemmel yüzey kalitesi sağlar. Alüminyum vakum odası bileşenleri için, yüksek hızlı işleme, geleneksel kesme parametrelerinden kaynaklanabilecek artık gerilim ve termal bozulma olmaksızın, gerekli boyutsal doğruluk ve yüzey kalitesinin birleşimini sağlar. [7]
CNC İşleme Yöntemiyle Üretilen Başlıca Yarı İletken Ekipman Bileşenleri
Yarı iletken ekipmanları, her biri hassas boyut ve yüzey gereksinimlerine sahip, son derece özel bileşenlerin bir araya getirilmesinden oluşur. CNC işleme, yapısal düzeneklerden, proses açısından kritik odalara ve hassas hareket sistemlerine kadar bu bileşenlerin büyük çoğunluğu için birincil üretim yöntemidir. Her bir bileşenin işleme sürecinden ne talep ettiğini anlamak, geleneksel üretim yöntemlerinin bu sektörde neden yetersiz olduğunu açıklığa kavuşturur.
Vakum odaları
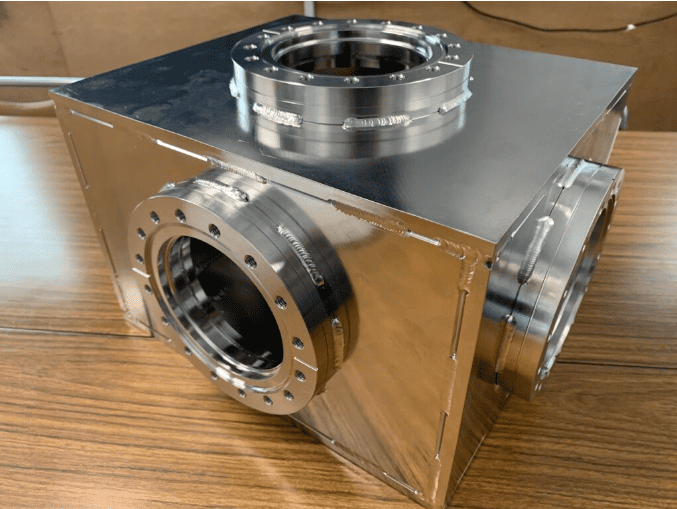
Yarı iletken ekipmanları için vakum odası
Vakum odaları, yarı iletken ekipmanlarındaki boyut açısından en zorlu bileşenler arasındadır. Atmosferik basınç yükü altında yapısal bütünlüklerini korurken, aynı zamanda wafer yüzeyinde homojen işlem koşullarını destekleyecek kadar hassas iç geometriye sahip olmaları gerekir. Vakum odaları için CNC işleme gereksinimleri şunlardır:
- Sızdırmazlık yüzeylerinde düzlük: Conflat ve ISO flanşlarında, yüksek veya ultra yüksek vakum koşullarında sızdırmaz metal veya elastomer contalar elde etmek için sızdırmazlık yüzeyinin birkaç mikron hassasiyetinde düz olması gerekir.
- İç yüzey kaplaması: Elektropolize edilmiş veya hassas şekilde işlenmiş iç yüzeyler, hem kaplama hem de aşındırma uygulamalarında işlem performansını düşüren gaz çıkışını ve parçacık oluşumunu en aza indirir.
- Bağlantı noktası ve özellik konumlandırması: Vakum giriş portları, görüş penceresi flanşları ve enstrümantasyon geçiş noktaları, harici donanım ve proses aletleriyle hizalanacak şekilde, hazne merkez hattına göre doğru bir şekilde konumlandırılmalıdır.
Alüminyum alaşımlı hazneler, özellikle 6061-T6 veya 6063 stokundan işlenmiş olanlar, malzemenin işlenebilirliği, düşük gaz salınımı ve yüzey dayanıklılığını artıran anotlama işlemleriyle uyumluluğunun birleşimi nedeniyle CVD ve PVD uygulamalarında baskın konumdadır. [8]
Yarı İletken Levha Aşamaları ve Konumlandırma Sistemleri
Yonga levhası tablaları, yonga levhasını işlem veya görüntüleme sistemine göre nanometre düzeyinde tekrarlanabilirlik ile konumlandıran, hareket açısından kritik öneme sahip bileşenlerdir. Yonga levhası tablası içindeki işlenmiş bileşenler şunlardır:
- Sahne gövdeleri ve vagonları: Granit, alüminyum veya düşük genleşmeli alaşımlardan işlenerek yapısal sağlamlığı minimum termal genleşmeyle birleştirirler. Yatak ve kılavuz ray montaj yüzeylerindeki yüzey düzlüğü, kademenin düzgünlüğü ve tekrarlanabilirliği için kritik öneme sahiptir.
- Doğrusal kılavuz ray koltukları: Hassas doğrusal kılavuzların monte edildiği yüzeyler, tabla boyunca tüm hareket mesafesi boyunca mikron hassasiyetinde düz ve paralel olmalıdır; çünkü herhangi bir sapma, gofret taraması sırasında doğrudan konumlandırma hatası olarak ortaya çıkar.
- Enkoder ölçeği montaj özellikleri: Ölçülen konumun, hareket aralığı boyunca gerçek kademe konumuna karşılık gelmesini sağlamak için, konum kodlayıcı ölçekleri hassas bir şekilde işlenmiş referans yüzeylere monte edilmelidir.
Yanlış hizalanmış bir gofret tablası, ardışık litografi pozlamaları arasında bindirme hatalarına neden olur ve bu da 10 nm'nin altındaki gelişmiş düğümlerde tüm gofret partilerinin işlevsiz hale gelmesine yol açabilir. Bu tür verim kaybının maliyeti, tabla bileşenlerinin işlenmesinin hassasiyetini üretim ekonomisinde doğrudan bir finansal değişken haline getirir.
Ekipman Çerçeveleri ve Yapısal Montajlar
Yarı iletken işlem aletinin yapısal çerçevesi, içine monte edilen her bileşen için geometrik referans sağlar. Çerçeve doğruluğu, işlem modüllerinin, optik kolonların ve taşıma sistemlerinin birbirlerine göre hizalanmasını belirler. Yapısal montajlar için CNC işleme gereksinimleri şunlardır:
- Referans yüzey doğruluğu: Birincil referans yüzeyleri, ekipman montaj süreci boyunca güvenilir montaj referansları olarak hizmet verebilmeleri için düz ve kare şeklinde işlenmelidir.
- Delik deseni doğruluğu: Hassas delme ve açma yöntemiyle oluşturulan delik desenleri, alt montaj parçalarını ve modülleri çerçeve içinde konumlandırır. Bu desenlerdeki konum hataları, monte edilen bileşenlerin hizasızlığına doğrudan yol açar.
- Kalan stresi yönetme: Alüminyum veya çelik levhadan işlenmiş büyük yapısal bileşenler, haddeleme veya döküm işleminden kaynaklanan artık gerilimleri koruyabilir. Bu gerilimler zamanla gevşer ve boyut kaymasına neden olur. Stabil çerçeveler üretmek için uygun malzeme seçimi, ön işleme gerilim giderme ve ölçülü malzeme kaldırma stratejileri gereklidir. [9]
Hassas Braketler ve Montaj Aparatları
Braketler ve montaj aparatları, proses ortamında sensörleri, optik bileşenleri, gaz enjektörlerini ve diğer fonksiyonel elemanları konumlandırır. Odacıklardan veya çerçevelerden tek tek daha küçük olsalar da, bu bileşenler genellikle montajda en sıkı göreceli tolerans gereksinimlerini taşırlar, çünkü proses açısından kritik öğelerin konumunu doğrudan belirlerler. Konumundan 50 µm sapmış bir sensör braketi, bir wafer inceleme sisteminin kusurları gözden kaçırmasına veya yanlış okumalar üretmesine neden olabilir; bunların hiçbiri üretimde kabul edilemez.
Gaz Dağıtım Sistemi Bileşenleri
Manifoldlar, enjektörler ve dağıtım blokları dahil olmak üzere gaz dağıtım bileşenleri, aşındırma ve biriktirme odalarına proses gazlarının akışını kontrol eder. Bu parçalar için CNC işleme gereksinimleri şunlara odaklanır:
- İç geçit geometrisi: Tasarım aşamasındaki akış hızlarının ve basınç düşüşlerinin işletme sırasında elde edilebilmesi için akış yolu kesitleri ve uzunlukları doğru olmalıdır.
- Islak yüzeylerdeki yüzey kalitesi: Reaktif işlem gazlarına maruz kalan iç yüzeyler pürüzsüz olmalı ve gazın hapsolmasına, korozyona neden olan veya parçacık oluşturan işleme izlerinden arındırılmış olmalıdır.
- Bağlantı noktası ve montaj arayüzleri: Dişli veya flanşlı bağlantı noktaları, yukarı ve aşağı yöndeki boru tesisatıyla doğru şekilde eşleşecek şekilde hassas bir şekilde konumlandırılmalı ve boyutlandırılmalıdır. [10]
Soğutma Plakaları ve Termal Yönetim Parçaları
Yarı iletken ekipmanlarda termal yönetim, boyutsal kararlılığı korumak ve hassas bileşenleri korumak için işlem ısısının verimli bir şekilde uzaklaştırılması gereken kritik bir mühendislik sorunudur. CNC işlenmiş soğutma plakaları şunları içerir:
- İç soğutma kanalları: Frezelenmiş veya delinmiş kanallar, sıcaklık kontrollü sıvıyı bileşen içinden geçirir. Kesit, aralık ve yol uzunluğu dahil olmak üzere kanal geometrisi, plaka yüzeyi boyunca termal homojenliği belirler.
- Yüzey düzgünlüğü: Proses bileşenleri veya gofret tutucularıyla temas eden soğutma plakaları, düzgün termal temas ve gofret boyunca tutarlı sıcaklık dağılımı sağlamak için düz olmalıdır.
- Malzeme seçimi: Alüminyum, yüksek ısı iletkenliği ve işlenebilirliği nedeniyle soğutma plakaları için en yaygın kullanılan malzemedir; paslanmaz çelik ise soğutma sıvılarıyla kimyasal uyumluluğun gerekli olduğu durumlarda kullanılır.
Sonuç
CNC işleme, yarı iletken ekipman performansının temelini oluşturan teknik bir yöntemdir. Vakum odalarından wafer tablalarına ve soğutma plakalarına kadar bu makalede ele alınan her bileşen kategorisi, gelişmiş üretim yöntemlerinin gerektirdiği boyutsal hassasiyet ve yüzey bütünlüğünü elde etmek için bu yönteme bağlıdır.
Çip düğümleri küçüldükçe ve işlem pencereleri daraldıkça, işlenmiş bileşenlere yönelik hassasiyet gereksinimleri daha da artacaktır. Makine doğruluğu ve proses kontrolündeki sürekli gelişmelerle desteklenen CNC işleme, bu gereksinimleri karşılamak için en yetenekli ve ölçeklenebilir yöntem olmaya devam etmekte olup, hizmet verdiği sektörle birlikte yarı iletken tedarik zincirindeki rolü de derinleşmektedir.
Referanslar
Allwood, JM, Childs, TH, Clare, AT, De Silva, AK, Dhokia, V., Hutchings, IM, Leach, RK, Leal-Ayala, DR, Lowth, S., Majewski, CE, Marzano, A., Mehnen, J., Nassehi, A., Ozturk, E., Raffles, MH, Roy, R., Shyha, I., & Turner, S. (2015). Üretimi iki kat hızda gerçekleştirme. Journal of Materials Processing Technology , 229 , 729–757. https://doi.org/10.1016/j.jmatprotec.2015.10.028
Arun, AP, Sreenivasan, N., Patil, JH, Kusanur, R., Ramachandraiah, HL ve Ramakrishna, M. (2025). Yeni Nesil Teknolojiler için İnce Filmler: Temeller, büyüme, biriktirme stratejileri, uygulamalar ve ortaya çıkan alanlar hakkında kapsamlı bir inceleme. İşlemler , 13 (12), 3846. https://doi.org/10.3390/pr13123846
Cao, D., Dong, H., Zeng, Z., Zhang, W., Li, X., & Yu, H. (2025). Projeksiyon Litografi Aletlerinde Termal Kontrol Sistemleri: Kapsamlı Bir İnceleme. Mikromakineler , 16 (8), 880. https://doi.org/10.3390/mi16080880
Chen, H., & Chen, C. (2025). Yarı iletken levha üretiminde statik, adaptif ve dinamik örneklemenin incelenmesi. Uygulamalı Sistem İnovasyonu , 9 (1), 1. https://doi.org/10.3390/asi9010001
Dahmen, T. (2021). Yakıt Enjektörleri için Katmanlı Üretim: Tasarım, Süreçler ve Malzemeler. DTU Makine Mühendisliği . https://doi.org/10.13140/rg.2.2.21672.85762
Fragassa, C., Vetricini, J., Latini, M., Merlin, M., & Santulli, C. (2026). Çoklu Teknik Karakterizasyon Kullanılarak İşlenmiş Metallerde Yüzey Kirliliğinin Giderilmesinin Deneysel İncelenmesi. Metaller , 16 (5), 485. https://doi.org/10.3390/met16050485
Krimpenis, AA ve Iordanidis, DM (2023). Metalik Olmayan Malzemeler için Masaüstü Çok Eksenli Hibrit Frezeleme-Filament Ekstrüzyon CNC Takım Tezgahının Tasarımı ve Analizi. Makineler , 11 (6), 637. https://doi.org/10.3390/machines11060637
Möhring, H., Biermann, D., Bleicher, F., Melkote, S. ve Kappmeyer, G. (2025). Talaşlı imalatta fikstürler ve iş parçası bağlama sistemleri. CIRP Yıllıkları , 74 (2), 945–969. https://doi.org/10.1016/j.cirp.2025.04.096
Orji, NG, Badaroglu, M., Barnes, BM, Beitia, C., Bunday, BD, Celano, U., Kline, RJ, Neisser, M., Obeng, Y., & Vladar, AE (2018). Yeni nesil yarı iletken cihazlar için metroloji. Nature Electronics , 1 (10), 532–547. https://doi.org/10.1038/s41928-018-0150-9
Sambo, AM, Younas, M., & Njuguna, J. (2024). Katmanlı Üretim Yöntemiyle Üretilen Ti6Al4V Alaşımı İçin İşleme Tekniklerine İlişkin Bilgiler: Kapsamlı Bir İnceleme. Uygulamalı Bilimler , 14 (22), 10340. https://doi.org/10.3390/app142210340




