

CNC tezgahından çıkan bir parçanın yüzeyi, kesici takımların ve takım yollarının görsel sonucundan çok daha fazlasıdır. Bu yüzey, parçanın kullanım sırasında nasıl davrandığını doğrudan etkiler. Sürtünme, aşınma, korozyon direnci, sızdırmazlık güvenilirliği ve yorulma ömrü, yüzey koşullarından etkilenir. Birçok uygulamada, yüzey kalitesi, malzeme seçimi veya boyutsal doğruluk kadar kritik bir rol oynar. Yüzey işlemesini kozmetik bir adım olarak ele almak, genellikle erken arızalara, montaj sorunlarına veya gereksiz maliyetlere yol açar.

CNC İşleme için Yüzey İşlemleri
Bu makale, CNC işleme sonrası yüzey işlemlerine işlevsel bir bakış açısıyla yaklaşmayı amaçlamaktadır. Alışkanlığa veya görünüme bağlı olarak parlatma, anotlama veya pasivasyon gibi varsayılan yöntemlere başvurmak yerine, bu kılavuz mühendislerin, tasarımcıların ve alıcıların gerçek performans ihtiyaçlarına uygun yüzey işlemlerini seçmelerine yardımcı olur.
Parça Fonksiyonu İçin Yüzey İşlemenin Önemi
Yüzey işlemesi genellikle işleme tamamlandıktan sonra tartışılır, ancak pratikte bir parçanın kullanım sırasındaki performansını doğrudan etkiler. CNC işleme ile elde edilen yüzey nötr değildir. Takım izleri, mikro oluklar ve yerel gerilimler sürtünmeyi, korozyon davranışını ve uzun vadeli dayanıklılığı etkiler. Bir parça boyut toleranslarını karşılasa bile, yüzey durumu güvenilir bir şekilde çalışıp çalışmayacağını veya erken arızalanıp arızalanmayacağını belirleyebilir.
İşlenmiş yüzeylerin temel fonksiyonel etkileri
Yüzey işlemesinin en belirgin etkilerinden biri, sürtünme ve aşınma üzerindeki etkisidir. Daha pürüzlü yüzeyler, sürtünmeyi artıran ve aşınmayı hızlandıran pürüzlülük temasını artırır. Daha pürüzsüz yüzeyler genellikle sürtünmeyi azaltır, ancak aynı zamanda yağlama filmlerinin oluşumunu ve davranışını da değiştirir.
Yüzey koşullarından etkilenen temel performans faktörleri şunlardır:
- Sürtünme ve aşınma davranışı
Yüzey pürüzlülüğü, kayma veya dönme yüzeylerinde temas alanını, ısı üretimini ve aşınma oranını kontrol eder.
- Yorgunluk ömrü ve çatlak oluşumu
Takım izleri mikro gerilim yoğunlaştırıcı görevi görür. Döngüsel yükleme altında, çatlaklar genellikle bu noktalarda oluşmaya başlar ve yorulma ömrünü azaltır.
- Korozyon yolları ve kirlenme riski
Yüzeydeki oluklar ve yırtılmış malzeme nemi, kimyasalları ve kalıntıları hapsederek yerel korozyon bölgeleri oluşturabilir.
- Uygunluk, sızdırmazlık ve bağlantı güvenilirliği
Yüzey dokusu, parçaların ne kadar iyi oturduğunu, sızdırmazlığını sağladığını ve zaman içinde tutarlı teması koruduğunu etkiler.
Yük arttıkça, toleranslar daraldıkça veya ortamlar daha agresif hale geldikçe bu faktörlerin her biri daha da kritik hale gelir.
Yaygın uygulamalarda kullanılan işlevsel örnekler
Yüzey işlemenin rolü, belirli kullanım durumlarına bakıldığında daha netleşir. Rulmanlar ve miller gibi dönen sistemlerde, yüzey işleme gürültüyü, aşınmayı ve çalışma sıcaklığını doğrudan etkiler. Bir mil boyut olarak doğru olabilir, ancak görünür takım izleri yağlamayı bozabilir ve rulmanın erken hasar görmesine yol açabilir.

Sıvı taşıma bileşenlerinde, yüzey durumu hem akışı hem de sızdırmazlığı etkiler. Valf yuvaları, pompa gövdeleri ve sızdırmazlık yüzeyleri, sızıntıyı ve aşınmayı önlemek için genellikle kontrollü yüzey işlemine ihtiyaç duyar. Pürüzlü iç yüzeyler, özellikle yüksek hızlı veya aşındırıcı sıvılarda, akış düzenini bozabilir ve basınç düşüşünü artırabilir.
Farklı parça kategorileri, yüzey kalitesi konusunda farklı talepler ortaya koymaktadır:
- Kayar ve dönen bileşenler Miller, burçlar ve kılavuzlar gibi parçalar, aşınma ve yağlama kararlılığı için kontrollü yüzey pürüzlülüğüne ihtiyaç duyar.
- Sıvıyla temas eden yüzeyler Sızdırmazlığı destekleyen ve türbülansı veya malzeme kaybını en aza indiren yüzey işlemleri gerektirir.
- Yapısal parçalar Genellikle düşük sürtünmeden ziyade yorulma direncine ve korozyon kontrolüne öncelik verilir.
- Kozmetik bileşenler Görsel kaliteye odaklanılmalı, ancak gizli işlevsel risklere de dikkat edilmelidir.
Bir yüzeyin hangi kategoriye ait olduğunu anlamak, gereksiz veya etkisiz son işlemden kaçınmaya yardımcı olur.
Ham işlenmiş bir yüzey kabul edilebilir olduğunda
Birçok uygulamada, işlenmiş yüzey tamamen yeterlidir. Stabil, kuru ortamlarda çalışan ve düşük döngülü yüklere maruz kalan parçalar, ek bir işleme gerek kalmadan genellikle güvenilir bir şekilde çalışır. Tipik örnekler arasında braketler, fikstürler, montaj plakaları ve iç yapısal bileşenler bulunur.
Yüzeyleri işlendiği gibi bırakmak pratik faydalar sağlayabilir:
- Boyutsal kontrolü hassas bir şekilde korur.
- Teslim süresini ve işlem maliyetini azaltır.
- İkincil işlemlerin yol açtığı değişkenliği ortadan kaldırır.
Mümkün olduğunca gereksiz son işlemlerden kaçınmak, tutarlılığı artırır ve üretimi kolaylaştırır.
Bitirmenin zorunlu hale geldiği zaman
Yüzey işleminin isteğe bağlı değil, zorunlu olduğu durumlar da vardır. Aşındırıcı ortamlara, tekrarlanan yüklere veya hijyen gereksinimlerine maruz kalan parçalar, performans veya yasal gereklilikleri karşılamak için genellikle ek yüzey işlemine ihtiyaç duyar.
Son işlem genellikle şu durumlarda gereklidir:
- Bu parça, döngüsel veya yorulma açısından kritik yükleme altında çalışır.
- Yüzey, sıvılara veya gazlara karşı sızdırmazlık sağlamalıdır.
- Korozyon direnci, kullanım ömrü açısından kritik öneme sahiptir.
- Tıbbi veya gıda teması gereklilikleri gibi düzenleyici standartlar geçerlidir.
Bu durumlarda, yüzey işlemesi işlevsel bir mühendislik kararıdır. Amaç görünüm değil, parçanın tüm yaşam döngüsü boyunca kontrollü yüzey davranışı sağlamaktır.
Parlatma ve Mekanik Yüzey İşleme: Pürüzsüzlüğün Kritik Olduğu Durumlar
Parlatma ve diğer mekanik yüzey işleme süreçleri genellikle daha pürüzsüz olanın her zaman daha iyi olduğu varsayımıyla seçilir. Gerçekte, parlatma bir yüzeyin mekanik, kimyasal ve boyutsal davranışını değiştirir. Belirli uygulamalarda performansı önemli ölçüde artırabilse de, açık bir işlevsel neden olmadan uygulandığında sorunlara da yol açabilir. Bir çizimde veya satın alma siparişinde belirtmeden önce parlatmanın gerçekte neyi değiştirdiğini anlamak çok önemlidir.

CNC İşleme Parçalarının Parlatma Süreci
Mekanik yüzey işlemesi, hedef odaklı bir süreç olarak ele alınmalıdır. Yüzeyin rolünün açıkça tanımlandığı durumlarda, örneğin sürtünmeyi azaltma, temizlenebilirliği iyileştirme veya temas davranışını kontrol etme gibi durumlarda en etkilidir. Körlemesine kullanıldığında, parça güvenilirliğini azaltabilir veya daha önce ele alınması gereken daha derin işleme sorunlarını gizleyebilir.
Parlatma ve cilalama işleminin gerçekte neyi değiştirdiğini açıklayayım.
Parlatma işlemi öncelikle malzemenin genel özelliklerinden ziyade yüzey topografyasını değiştirir. İşleme sonucu oluşan çıkıntıların giderilmesi, yüzey pürüzlülüğünü azaltır ve yüzeylerin yük altında nasıl etkileşimde bulunduğunu değiştirir. Bu değişiklik, temas mekaniğini, yağlama davranışını ve yerel gerilim dağılımını etkiler.
İşlevsel açıdan bakıldığında, parlatma işlemi yüzeyin çeşitli önemli özelliklerini etkiler:
- Yüzey pürüzlülüğünün azaltılması
Parlatma işlemi, takım izlerini ve yüzey pürüzlerini gidererek Ra ve ilgili pürüzlülük parametrelerini düşürür. Bu, pürüzsüzlüğü artırır ancak bazı uygulamalarda yüzeyin yağlayıcıları tutma yeteneğini de azaltır.
- Temas davranışı ve sürtünme
Daha pürüzsüz yüzeyler genellikle kayma teması sırasında sürtünmeyi azaltır. Bununla birlikte, aşırı pürüzsüz yüzeyler, uygun şekilde tasarlanmadığı takdirde sınır yağlama sorunlarına veya yapışma-kayma davranışına yol açabilir.
- Takım izlerinde gerilim yoğunlaşması
Keskin işleme oluklarının giderilmesi, yerel gerilim yoğunlaşma noktalarını azaltır. Bu, toleranslar korunduğu takdirde, döngüsel yüklere maruz kalan parçaların yorulma performansını iyileştirebilir.
Parlatma işleminin geometrik hataları düzeltmediğini belirtmek önemlidir. Malzeme kaldırma işlemi sıkı bir şekilde kontrol edilmediği sürece düzlük, yuvarlaklık ve hizalama sorunları değişmeden kalır.
Parlatılmış yüzeyler için en uygun uygulamalar
Parlatma işlemi, yüzey etkileşiminin performansı, güvenliği veya temizliği doğrudan etkilediği durumlarda en büyük değeri sunar. Bu durumlarda, faydalar ek maliyet ve işlem riskinden daha ağır basar.
Parlatılmış yüzeyler genellikle aşağıdakiler için tercih edilir:
- Tıbbi, gıda ile temas eden ve hijyenik bileşenler
Pürüzsüz yüzeyler bakteri yapışmasını azaltır ve temizliği daha etkili hale getirir. Parlatma, yüzey kirliliğinin tolere edilemeyeceği yerlerde düzenleyici ve temizlik standartlarının karşılanmasına yardımcı olur.
- Görünür veya optik bileşenler
Görünümün önemli olduğu parçalarda, parlatma işlemi görsel kaliteyi ve algılanan değeri artırır. Bu, tüketiciye yönelik ürünleri ve mimari bileşenleri kapsar.
- Kaygan ve temas eden yüzeyler
Burçlar, kılavuzlar ve sızdırmazlık arayüzleri, aşınmayı azaltmak ve hareket sırasında tutarlı teması sağlamak için genellikle kontrollü bir pürüzsüzlükten fayda görür.
Bu uygulamalarda, cilalama işlemi yalnızca görünümü iyileştirmekten ziyade, net bir işlevsel sonuç elde etmeyi desteklemek amacıyla tercih edilir.
Mekanik yüzey işlemede sık karşılaşılan hatalar
Parlatma işleminde en sık karşılaşılan sorunlardan biri, istenmeyen malzeme kaybıdır. Aşırı parlatma, özellikle dar toleranslı parçalarda kritik boyutları değiştirebilir. Küçük değişiklikler bile hassas montajlarda uyumu, hizalamayı veya performansı etkileyebilir.
Diğer yaygın riskler şunlardır:
- Keskin kenarların yuvarlatılması
Parlatma işlemi kenarları ve köşeleri yumuşatma eğilimindedir; bu da sızdırmazlık kenarları veya referans noktaları gibi işlevsel geometriyi tehlikeye atabilir.
- İşleme kusurlarının maskelenmesi
Yüzey parlatma işlemi, işleme sırasında asıl nedeni gidermek yerine, titreşim izlerini, takım aşınmasını veya hatalı ilerlemeyi gizleyebilir.
- Tutarlı olmayan yüzey kalitesi
Elle veya yetersiz kontrol edilen parlatma işlemleri, parçadan parçaya farklılıklara yol açarak tekrarlanabilirliği azaltabilir.
Bu sorunlar genellikle, parlatma işleminin tanımlanmış sınırlara sahip planlı bir süreç yerine düzeltici bir adım olarak ele alınması durumunda ortaya çıkar.
Eloksal ve Dönüştürücü Kaplamalar: Yan Etkileri Olan Koruma
Alüminyum parçalar için dayanıklı ve korozyona dirençli bir kaplama olarak yaygın olarak bilindiği için anotlama sıklıkla tercih edilir. Bu avantajlar gerçek olsa da, anotlama yüzeyi boyutları, aşınma davranışını ve uzun vadeli güvenilirliği etkileyen şekillerde de değiştirir. Anotlamayı basit bir koruyucu kaplama olarak ele almak, özellikle hassas bileşenlerde beklenmedik sorunlara yol açabilir.

Anotlama işlemini doğru kullanmak için, onu kozmetik bir katman olarak değil, kontrollü bir yüzey dönüşümü olarak anlamak gerekir. Bu işlem, alüminyum yüzeyinin kendisini değiştirir; bu da belirgin avantajlar sağlarken, aynı zamanda erken aşamada dikkate alınması gereken tasarım ve üretim kısıtlamalarını da beraberinde getirir.
Anotlama işleminin gerçekte sağladığı şey
Anodizasyon, alüminyum alt tabaka ile bütünleşen bir oksit tabakası oluşturur. Uygulanan kaplamaların aksine, bu tabaka orijinal yüzeyden hem dışa hem de içe doğru büyür. Sonuç olarak, anodizasyon çeşitli fonksiyonel özellikleri iyileştirirken aynı zamanda yüzey geometrisini de değiştirir.
En önemli işlevsel faydaları şunlardır:
- Geliştirilmiş korozyon direnci
Anodik oksit tabakası, özellikle açık havada ve nemli ortamlarda alüminyumu oksidasyondan ve kimyasal saldırılardan korur.
- Arttırılmış yüzey sertliği
Eloksal kaplı yüzeyler, ham alüminyuma göre daha serttir; bu da aşınmaya ve hafif yıpranmaya karşı direnci artırır.
- Elektrik yalıtımı
Oksit tabakası iletken değildir, bu da elektriksel izolasyonun gerekli olduğu uygulamalarda faydalı olabilir.
Bu özellikler, anotlama işlemini yapısal ve çevresel koruma açısından cazip hale getirir, ancak bir parçanın her yüzeyi için uygun olduğu anlamına gelmez.
Anotlama en iyi sonucu ne zaman verir?
Anotlama, korozyon direnci ve yüzey dayanıklılığının hassas boyut kontrolünden daha önemli olduğu alüminyum bileşenlerde en etkili yöntemdir. Yapısal parçalar, gövdeler ve dış bileşenler, önemli bir risk olmaksızın anotlamadan genellikle fayda görür.
Eloksal kaplamanın iyi performans gösterdiği tipik uygulamalar şunlardır:
- Alüminyum yapısal bileşenler
Çevresel koruma gerektiren ancak hassas uyum gerektirmeyen çerçeveler, braketler ve muhafazalar.
- Aşınmaya maruz kalan ancak hassas olmayan yüzeyler
Elle temas eden veya hafif aşınmaya maruz kalan ancak kayma veya sızdırmazlık arayüzlerinin parçası olmayan yüzeyler.
- Dış mekan ve deniz ortamları
Eloksal kaplama, alüminyum parçaları nemden, tuz maruziyetinden ve UV ışınlarına bağlı bozulmadan korumaya yardımcı olur.
Bu durumlarda, işlem doğru şekilde kontrol edildiği takdirde, anotlama işleminin işlevsel faydaları sınırlamalarından daha ağır basar.
Boyutsal ve tolerans hususları
Eloksal kaplamanın en çok göz ardı edilen yönlerinden biri kalınlık artışıdır. Oksit tabakası kısmen ana malzemeye doğru büyüdüğü için, bitmiş boyutlar değişir. Bu durum, tasarım sırasında dikkate alınmazsa, uyum, boşluk ve birleştirme ilişkilerini etkileyebilir.
Kritik boyut sorunları şunlardır:
- Hassas özelliklerde kalınlık birikimi
Delikler, yuvalar ve yatak yüzeyleri anotlama işleminden sonra tolerans sınırlarının ötesinde küçülebilir.
- Dişli özellikler
Eloksal kaplama kalınlığı kontrol edilmez veya gizlenmezse, dişler sıkışabilir veya bağlantısını kaybedebilir.
- Sıkı toleranslı montajlar
Anodizasyon payı dikkate alınmadan nominal boyutlarda tasarlanan parçalar genellikle doğru şekilde monte edilemez.
Bu sorunlardan kaçınmak için tasarımcılar boyut toleranslarını belirtmeli ve maskeleme veya sonradan işleme gerektiren yüzeyleri tanımlamalıdır.
Pasivasyon ve Kimyasal Yüzey İşlemleri: Temizleme ve Kaplama Arasındaki Fark
Pasivasyon genellikle yüzey kaplamalarıyla birlikte gruplandırılır, ancak işlevsel olarak çok farklı bir amaca hizmet eder. Anodizasyon veya kaplamanın aksine, pasivasyon yeni bir katman eklemez veya boyutları değiştirmez. Bunun yerine, mevcut yüzeyi temizleyerek ve stabilize ederek korozyon direncini artırır. Bu ayrım, özellikle boyutsal bütünlüğün tehlikeye atılamayacağı hassas bileşenler için çok önemlidir.
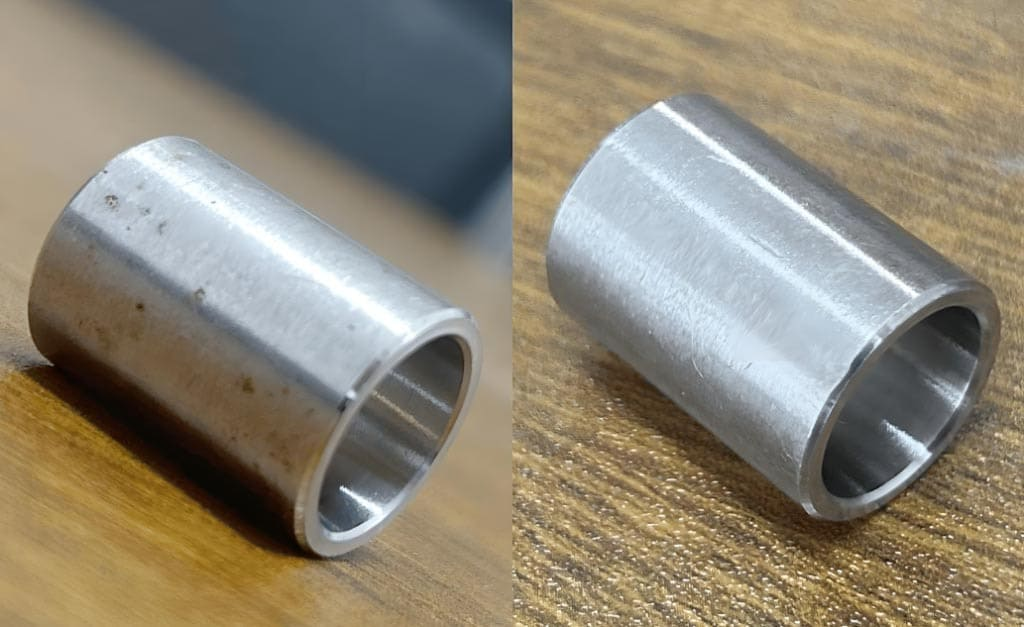
CNC işleme yönteminde, paslanmaz çelik parçalar özellikle yüzey kirlenmesine karşı hassastır. Kesici takımlar, fikstürler ve taşıma işlemleri, yüzeye serbest demir ve diğer kalıntıları bulaştırabilir. Pasivasyon, kirleticileri uzaklaştırarak ve malzemenin doğal korozyon direncini amaçlandığı gibi göstermesine izin vererek bu sorunu çözer.
Pasivasyonun yaptığı ve yapmadığı şeyler
Pasivasyon, genellikle nitrik veya sitrik asit çözeltileri kullanılarak kontrollü kimyasal işlem yoluyla gerçekleştirilir. Doğru yapıldığında, bu işlem, ana metale zarar vermeden yüzeydeki serbest demiri ve diğer kirleticileri çözer.
İşlevsel olarak, pasivasyon çeşitli önemli faydalar sağlar:
- Serbest demir kirliliğinin giderilmesi
İşleme ve elleçleme işlemleri, korozyon başlangıç noktaları haline gelen demir parçacıklarının birikmesine neden olabilir. Pasivasyon bu kalıntıları ortadan kaldırır.
- Gelişmiş korozyon direnci
Yüzeyin temizlenmesiyle, pasivasyon işlemi paslanmaz çeliğin kararlı ve sürekli bir krom oksit tabakası oluşturmasına olanak tanır.
- Boyutsal doğruluğun korunması
Kaplama eklenmediği için parça boyutları ve toleransları değişmeden kalır.
Aynı zamanda, pasivasyonun sınırlamalarını anlamak da önemlidir. Yüzey sertliğini artırmaz, aşınma direncini iyileştirmez veya işleme kusurlarını gizlemez. Pasivasyonun kötü yüzey kalitesini telafi etmesini beklemek yaygın ve maliyetli bir hatadır.
Pasifleştirilmiş yüzeyler için en iyi uygulamalar
Pasivasyon, geometriyi değiştirmeden korozyon direncinin gerekli olduğu hassas parçalarda en etkilidir. Bu da onu, katı performans ve düzenleyici gereksinimleri olan endüstrilerde özellikle değerli kılar.
Tipik uygulamalar şunlardır:
- Paslanmaz çelik hassas parçalar
Mil, bağlantı parçası ve bağlantı elemanı gibi hassas toleranslara sahip bileşenler.
- Tıbbi, havacılık ve gıda ile ilgili ekipmanlar
Temizlik, korozyon direnci ve malzeme bütünlüğünün kritik önem taşıdığı uygulamalar.
- Karmaşık geometriye sahip bileşenler
Kaplama birikiminin uyum veya montaj sorunlarına yol açabileceği parçalar.
Bu durumlarda pasivasyon, orijinal işlenmiş şekli korurken yüzey stabilitesini iyileştirir.
Ön temizliğin ve yüzey hazırlığının önemi
Pasivasyon, uygun işleme veya temizliğin yerini tutmaz. Kimyasal işlemden önce yağlar, soğutma sıvıları ve yerleşmiş kalıntılar temizlenmelidir. Kirleticiler kalırsa, pasivasyon işlemi tutarsız hale gelir ve daha az etkili olur.
Başlıca hazırlık adımları şunlardır:
- İşleme yağlarını gidermek için kapsamlı yağdan arındırma.
- Temizlik maddelerinden kalan kalıntıları gidermek için durulayın.
- Gömülü kalıntılar veya yüzey hasarı açısından inceleme
Bu adımları atlamak veya aceleyle yapmak, düzensiz korozyon direnci veya işlem sonrası lekelenme riskini artırır.
Alaşım için doğru kimyayı seçmek
Tüm paslanmaz çelikler pasivasyona aynı şekilde tepki vermez. Alaşım bileşimi, ısıl işlem ve önceki işlemler, yüzeyin farklı kimyasal çözeltilere nasıl tepki vereceğini etkiler. Yanlış kimyasal seçimi, etkinliği azaltabilir veya yüzeye zarar verebilir.
Aşağıdaki durumlarda sıkça sorunlar ortaya çıkar:
- Nitrik asit bazlı işlemler, hassas alaşımlara uygun kontrol olmaksızın uygulanmaktadır.
- Sitrik asit bazlı işlemler yeterli doğrulama yapılmadan kullanılmaktadır.
- Karışık alaşım partileri ayrışma olmaksızın birlikte işlenir.
Tutarlı sonuçlar elde etmek için malzeme kalitesinin net bir şekilde belirlenmesi ve işleme parametrelerinin kontrol edilmesi şarttır.
Yaygın yanlış anlamalar ve hatalar
En sık karşılaşılan yanlış anlamalardan biri, pasivasyonun yüzey kalitesini iyileştirdiği veya işleme kusurlarını gizlediği varsayımıdır. Gerçekte, pasivasyondan önce mevcut olan herhangi bir yüzey kusuru, işlemden sonra da görünür kalacaktır.
Diğer yaygın hatalar şunlardır:
- Paslanmaz çelik parçalar için pasivasyonu isteğe bağlı bir işlem olarak ele almak.
- Kötü işleme uygulamalarından sonra düzeltici bir adım olarak kullanılması
- Korozyon direncini test yoluyla doğrulayamamak
Doğru kullanıldığında, pasivasyon bir onarım süreci değil, önleyici bir önlemdir.
Pasivasyon, yüzey işlemede incelikli ancak kritik bir rol oynar. Hassas parçaları geometrilerini değiştirmeden korur, ancak yalnızca uygun hazırlık ve malzeme bilgisiyle uygulandığında etkilidir. Bir sonraki bölümde, tüm yüzey işleme seçeneklerini bir araya getirecek ve işlev, risk ve maliyete bağlı olarak doğru yüzey işlemini seçmek için pratik bir çerçeve oluşturacağız.
Doğru Yüzey İşlemini Seçmek: En İyi Uygulamalar ve Karar Verme Çerçevesi
Yüzey işleme seçimi asla varsayılan bir karar olmamalıdır. Her işleme yöntemi, yüzeyin davranışını değiştirir, belirli riskler getirir ve maliyeti artırır. En güvenilir parçalar genellikle, görünümü iyileştirmek veya belirsiz özelliklere uymak için son dakika alınan işleme kararlarından ziyade, tasarımın başlarında yapılan bilinçli seçimlerin sonucudur.

Yüzey işleme konusunda pratik bir yaklaşım, bir parçanın her yüzeyinin ne yapması beklendiğini açıkça tanımlamakla başlar. İşlev anlaşıldıktan sonra, gereksiz seçenekleri ortadan kaldırmak ve gerçek değer sağlayan yüzeylere odaklanmak çok daha kolay hale gelir.
Kaplama seçimi yapmadan önce sorulması gereken sorular
Herhangi bir son işlem belirlemeden önce, yüzeyin montaj içindeki rolünü ve çalışma ortamını değerlendirmek önemlidir. Bu adım, aşırı işlemeyi önler ve işlevsel gereksinimlerle çelişen son işlem adımlarından kaçınmaya yardımcı olur.
Yüzey kaplaması seçimini yönlendiren temel sorular şunlardır:
- Yüzey ne işe yarıyor?
Yüzeyin yapısal, yük taşıyıcı, kaygan, sızdırmazlık sağlayan veya tamamen estetik amaçlı olup olmadığını belirleyin.
- Asıl endişe kaynağı korozyon mu, aşınma mı yoksa sürtünme mi?
Farklı yüzey işlemleri, farklı arıza türlerine çözüm sunar. Birincil riski belirlemek, seçenekleri daraltmaya yardımcı olur.
- Toleranslar ne kadar sıkı?
Kalınlık katan veya malzeme çıkaran kaplamalar, uyum ve hizalamayı etkileyebilir.
- Yüzey görünür mü yoksa gizli mi?
Görünüm kritik önem taşımadığı sürece, estetik gereksinimler fonksiyonel yüzeyler için kaplama seçimlerini belirlememelidir.
Bu sorulara erken aşamada yanıt vermek, üretim sürecinin ilerleyen aşamalarında tasarım değişikliklerini ve yeniden işleme ihtiyacını azaltır.
İşlevsel ve kozmetik yüzeylerin ayrılması
Son işlem maliyetini ve riskini kontrol etmenin en etkili yollarından biri, kozmetik yüzeyleri işlevsel yüzeylerden ayırmaktır. Bir parçanın her yüzeyi aynı düzeyde son işlemeye ihtiyaç duymaz.
En iyi uygulamalar şunları içerir:
- Kozmetik işlemleri yalnızca görünümün önemli olduğu yerlerde uygulayın.
- Fonksiyonel yüzeyleri gereksiz işlemlerden korumak
- Farklı yüzeylerin farklı işlemlere ihtiyaç duyduğu durumlarda maskeleme veya seçici son işlem kullanılması.
Bu yaklaşım, tasarımcıların performans açısından kritik özelliklerden ödün vermeden görsel kaliteyi elde etmelerini sağlar.
Sonuç
CNC işleme sonrası yüzey işlemesi, sadece kozmetik bir işlem değildir. Bu, bir parçanın performansını, ömrünü ve gerçek koşullarda ne kadar güvenilir çalıştığını doğrudan etkileyen fonksiyonel bir mühendislik kararıdır. Parlatma, anotlama ve pasivasyon işlemleri, sürtünme ve aşınmadan korozyon ve kirlenmeye kadar yüzeyle ilgili farklı riskleri ele alır. Bu işlemler, yüzey fonksiyonunun net bir şekilde anlaşılmasıyla uygulandığında, parça performansını güçlendirir. Alışkanlık gereği uygulandığında ise genellikle gizli sorunlara yol açar.
En etkili yüzey işleme stratejileri niyetle başlar. Her yüzeyin yükler, ortamlar ve eşleşen bileşenlerle nasıl etkileşimde bulunduğunu anlayarak, mühendisler ve alıcılar gereksiz maliyet ve riskten kaçınırken gerçek değer katan yüzey işlemleri seçebilirler. Doğru yüzey işlemini seçmek, parçaların daha iyi görünmesini sağlamakla ilgili değildir. Her yüzeyin, parçanın tüm kullanım ömrü boyunca amacını desteklemesini sağlamakla ilgilidir.




