

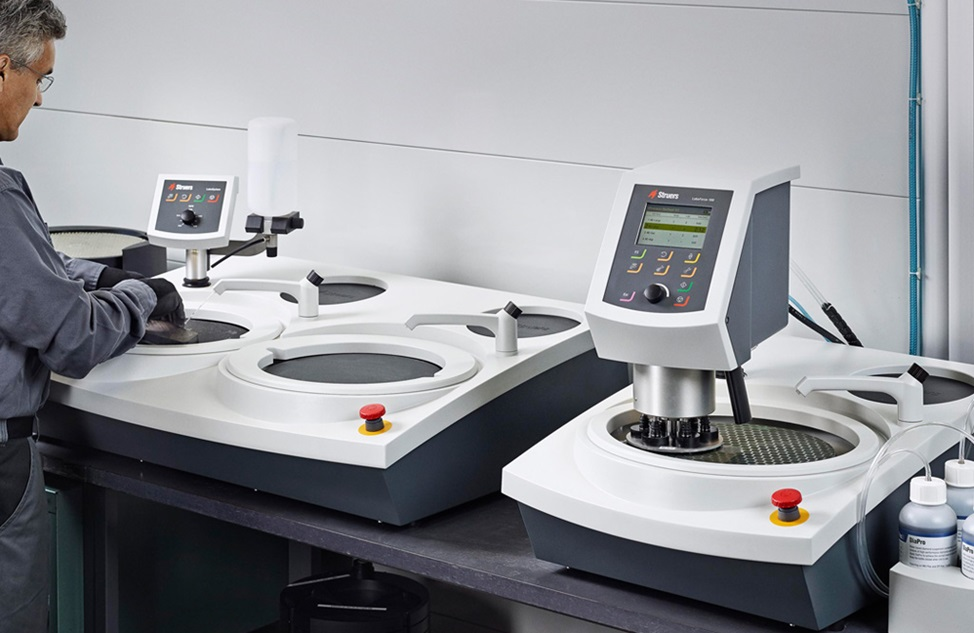
Vakum odalarının son işleminde , parlatma önemli ancak sıklıkla göz ardı edilen bir aşamadır. Bunun neden bu kadar önemli olduğunu hiç merak ettiniz mi? Bir odanın yüzey pürüzsüzlüğünün, yarı iletken üretimi veya havacılık gibi yüksek hassasiyet gerektiren sektörlerdeki işlevselliği üzerinde ne gibi etkileri olabilir?
Vakum odaları zorlu ortamlarda çalıştığı için en küçük kusurlar bile kirlenmeye, gaz çıkışına veya pahalı arızalara yol açabilir. Peki bu riskleri azaltmak için parlatma neden gereklidir? Aşağıdaki makale, parlatma yöntemlerinin büyüleyici dünyasına dalacak ve bunların vakum odalarının etkinliğini, sağlamlığını ve güvenilirliğini nasıl artırdığını inceleyecektir. Öyleyse başlayalım.
2. Vakum Odasında Parlatma İşlemi
Vakum odalarının son işleminde kritik bir aşama , odaların yüzeylerinin görünümünü ve işlevselliğini iyileştiren parlatma işlemidir. Üretim sırasında pürüzlü yüzeyler, safsızlıklar ve mikro kusurlar oluşabilir ve bu da odanın yüksek vakum seviyelerini koruma kapasitesini etkileyebilir. Bu kusurları gidererek ve yüzey pürüzlülüğünü azaltarak, parlatma işlemi odanın genel verimliliğini ve temizliğini artırır.
Cilalamanın Önemi
Parlatma, vakum koşulları altında yüzey kusurlarından kaynaklanan hapsolmuş gazların salınımını azaltmak için çok önemlidir. Ek olarak, pürüzsüz yüzeyler haznenin temizlenmesini kolaylaştırır ve kirliliklerin birikmesini önleyerek hassas vakumlama işlemleri için uygun olmasını sağlar.
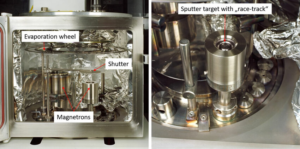
Sağda: Üzerine püskürtme hedefi monte edilmiş magnetron, Solda: Hedef tekerleği bulunan vakum odası
3. Parlatma Yöntemlerinin Türleri
Vakum odası yapımında, odanın özel ihtiyaçlarına bağlı olarak istenen yüzey kalitesine ulaşmak için çeşitli parlatma teknikleri kullanılır. Her tekniğin kendine özgü avantajları vardır ve istenen vakum ortamı, odanın malzemesi ve gerekli pürüzsüzlük de dahil olmak üzere bir dizi değişkene göre seçilir. Aşağıda tipik parlatma teknikleri verilmiştir:
1. Mekanik Parlatma
Geleneksel olarak, vakum odasının yüzeyi, parlatma tekerlekleri veya zımpara kağıdı gibi aşındırıcı ekipman ve malzemeler kullanan mekanik parlatma ile düzeltilir. Bu işlem, pürüzlülüğü azaltır ve yüzey kusurlarını fiziksel olarak ortadan kaldırır.
- SüreçYüzey pürüzlülüğünü kademeli olarak azaltmak için, mekanik parlatma işleminde giderek daha ince aşındırıcılar kullanılır.
- Faydaları: Geniş alanlar için ekonomiktir. Yüzeydeki kusurları giderir ve yüzeyi ek işlemler için hazırlar.
- Eksiler: Aşırı yüksek vakum gerektiren uygulamalar için gereken yüksek pürüzsüzlük derecesine ulaşamayabilir. Tutarlı sonuçlar elde etmek için süreklilik ve yoğun çalışma gerektirir.
2. Elektro-Parlatma
Elektrokimyasal parlatma işlemi sırasında, bir vakum odası elektrolit çözeltisine daldırılır ve elektrik akımına maruz bırakılır. Bu teknik, yüzeyden dikkatlice malzeme çıkararak çok pürüzsüz ve yansıtıcı bir yüzey oluşturur.
Elektropolishing işleminde, genellikle paslanmaz çelik veya başka bir inert malzeme olan iletken bir madde katot (negatif yüklü elektrot) görevi görürken, vakum odası veya cilalanan nesne anot (pozitif yüklü elektrot) görevi görür.
- ProsedürElektrolitik banyoda, hazne anot görevi görür. Akım, yüzey malzemesini mikroskobik düzeyde çözerek dalgalanmaları yumuşatır.
- Faydaları: İnanılmaz derecede pürüzsüz, ayna gibi yüzeyler oluşturur. Bu yöntemle yüzey pürüzlülüğü son derece düşük seviyelere (mikron altı Ra değerleri) indirilebilir. Yüzeydeki kirlilikleri gidererek korozyona karşı direnci artırır.
- Eksileri: Bir dezavantajı, özel ekipman gerektirmesidir. Manuel parlatmaya göre daha maliyetlidir.
3. Kimyasal Cilalama
Kimyasal parlatma, kimyasal bir çözelti kullanarak vakum odasının yüzeyini pürüzsüzleştirir ve düzeltir. Genellikle, mekanik olarak parlatılması zor olan karmaşık tasarımlı veya hassas parçalara uygulanır.
- ProsedürOda, partikülleri homojen bir şekilde ve ekipmana ihtiyaç duymadan uzaklaştıran bir kimyasal banyoya daldırılmıştır.
- FaydalarKarmaşık geometriler ve tasarımlar için uygundur. Ulaşılması zor yerlerin düzgün bir şekilde tamamlanmasını sağlar.
- DezavantajlarıDoğru şekilde düzenlenmesi zor olabilir. Titiz bir temizlik gerektiren kirleticiler bırakabilir.
4. Parlatma
Parlatma, dönen bir bez tekerlek ve parlatma kimyasalları kullanılarak pürüzsüz bir yüzey elde etmeyi sağlayan bir son işlem tekniğidir. Genellikle vakum odasının görünümünü iyileştirmek için son adım olarak kullanılır.
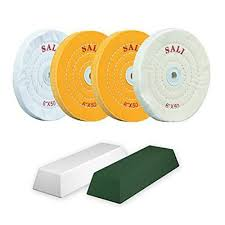
- YöntemYüzeyi parlatmak için, parlatıcı maddeyle kaplanmış bir keçe tekerlek veya bez yüksek hızda döndürülür.
- FaydalarEstetik iyileştirmeler için kullanımı kolay ve etkilidir. Yüksek parlaklıkta bir yüzey sağlar.
- EksilerÇoğunlukla estetik amaçlıdır; tek başına ince vakumlu yüzeyler üretmek için uygun değildir. Sadece dış mekan yüzeylerinde kullanılabilir.
5. Lazer Parlatma
Lazer parlatma adı verilen temassız bir işlemde, malzemenin yüzeyi lazer ışınlarıyla eritilir ve madde katılaşırken yüzey gerilimi kusurları giderir.
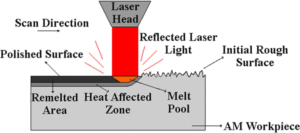
- YöntemOdanın yüzeyine lazer ışını odaklanarak ince bir malzeme tabakası eritilir. Eriyen malzeme kusurları doldurdukça, yüzey soğudukça düzleşir.
- FaydalarKüçük ve karmaşık alanlar için mükemmel, son derece hassas ve kontrollü.
Temassız yöntem, kontaminasyon olasılığını azaltır.
Karmaşık veya ulaşılması zor yüzeyler için idealdir.
- EksilerÖzel lazer ekipmanına ihtiyaç duyar.
Maddenin özelliklerini değiştirmeden katılaşma ve erime kapasitesiyle sınırlıdır.
6. Plazma Parlatma
Plazma parlatma , iyonize bir gaz olan plazma kullanarak yüzeydeki minyatür birikintileri ortadan kaldırır. Mekanik gerilmeden arındırılmış, tutarlı bir yüzey kalitesi gerektiren yüzeyler veya iletken olmayan malzemelerin parlatılması için bu yöntem özellikle iyi sonuç verir.
- Prosedür: Vakum odasına düşük basınçlı bir atmosfer getirilir ve bu da plazma oluşturur. Plazmanın iyonları yüzeye saldırdıkça, malzeme atom atom aşındırılır.
- Faydaları: Son derece temiz ve yüksek kaliteli yüzeyler elde edilir. Aletler ile işlenen nesne arasında temas olmadığı için fiziksel hasar daha azdır. Metal olmayan yüzeyler için uygundur.
- DezavantajlarıMekanik tekniklerden daha yavaştır. Özel plazma ve vakum cihazları gerektirir.
7. Ultrasonik Parlatma
Vakum odasının yüzeyi, aşındırıcı bir karışımı karıştırmak için yüksek frekanslı ultrasonik titreşimler kullanan ultrasonik parlatma yöntemiyle parlatılır . Bu teknik, küçük veya karmaşık parçaların parlatılması için mükemmeldir.
- Prosedür: Ultrasonik dönüştürücünün ürettiği yüksek frekanslı titreşimler, çamurdaki aşındırıcı parçacıkların titreşmesine ve yüzeyin parlatılmasına neden olur.
- FaydalarKarmaşık geometriler ve ince detaylar için mükemmeldir. Doğru ve tahribatsızdır. Malzeme kaybı veya aşırı parlatma olasılığını azaltır.
- Eksileri: Geniş yüzey alanlarında iyi çalışamama bir dezavantajdır. Bulamacın bileşimi ve titreşim özellikleri üzerinde hassas kontrol gerektirir.
8. Manyetik Aşındırıcı Parlatma (MAP)
Manyetik aşındırıcı parlatmada , aşındırıcı parçacıklar manyetik alanlar tarafından yönlendirilerek yüzeyler parlatılır. Karmaşık şekiller veya geleneksel aletlerle erişilemeyen iç yüzeyler için bu teknik çok iyi sonuç verir.
- Prosedür: Manyetik alan uygulandığında, ferromanyetik aşındırıcı parçacıklar hizalanır ve yüzey boyunca hareket ederek yüzeyi homojen bir şekilde parlatır.
- Faydaları: Karmaşık geometriler ve iç yüzeyler için idealdir. Gerçek ekipmana ihtiyaç duymadan ulaşılması zor yerleri parlatabilir. Yüzeye çok az zarar verir ve düzgün bir sonuç sağlar.
- Eksileri: Manyetik alan uygulanabilen bölgelerle veya ferromanyetik malzemelerle sınırlıdır. Aşındırıcı ortamın ve manyetik alan şiddetinin hassas bir şekilde kontrol edilmesini gerektirir.
9. Sıvı Jet Parlatma
Sıvı jetli parlatma işleminde, aşındırıcı maddeler içeren yüksek basınçlı bir sıvı jeti yüzeye yönlendirilerek yüzey aşındırılır ve parlatılır. Çok yüksek hassasiyet gerektiren yüzeyler ve hassas parlatma için çok iyi sonuç verir.
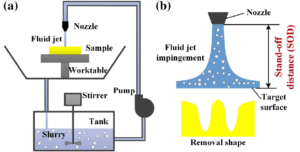
- ProsedürBu işlem, ince aşındırıcılar içeren basınçlı bir sıvı jeti yönlendirilerek haznenin yüzeyindeki mikroskobik parçacıkların parlatılmasını ve ortadan kaldırılmasını içerir.
- FaydalarParlatma işleminde mükemmel kontrol ve hassasiyet sağlar. Elle parlatmaya uygun olmayan hassas malzemeler için idealdir. Metalik ve metalik olmayan yüzeylerde kullanılabilir.
- Eksileri: Bir dezavantajı, sabit sıvı basıncı ve akışını korumanın özel ekipman gerektirmesidir. Daha büyük alanlar için işlemi daha yavaş yapın.
4. Parlatma İçin Malzeme Hususları
Vakum odasının son işleminde en iyi parlatma tekniğini seçmede odanın malzemesi önemli bir faktördür. Uygun parlatma tekniğinin seçilmesi, yüzey bütünlüğünü, maksimum performansı ve vakum odasının dayanıklılığını garanti eder çünkü farklı malzemeler parlatma işlemlerine farklı tepkiler verir. Parlatma için ana malzeme ve önemli faktörler aşağıda listelenmiştir:
1. Paslanmaz çelik
Paslanmaz çeliğin sağlamlığı, kolay işlenebilirliği ve korozyona karşı direnci, onu vakum odası yapımında en popüler malzemelerden biri haline getiriyor. Vakum uygulamalarında kirlenmeyi ve gaz çıkışını önlemek için pürüzsüz ve temiz bir yüzey gereklidir.
- Parlatma TeknikleriPaslanmaz çelik, sıklıkla mekanik, kimyasal ve elektroparlatma teknikleri kullanılarak parlatılır.
Hesaba katarak:
- Ultra yüksek vakum (UHV) ortamlarında, gaz salınımını azaltan ve çok pürüzsüz, ayna benzeri bir yüzey sağlayan yöntem olarak sıklıkla elektroparlatma kullanılırken, mekanik parlatma pürüzlü yüzeyleri düzeltmek için en uygun yöntemdir.
- Yüzeyde korozyona veya kirliliğe neden olabilecek kusurların oluşmasını önlemek için parlatma işlemi düzenlenmelidir.
2. Alüminyum:
Alüminyum, paslanmaz çeliğe göre daha yumuşak olmasına ve mekanik parlatma sırasında yüzey hasarına daha yatkın olmasına rağmen, hafif bir yapının gerekli olduğu durumlarda vakum odalarında kullanılır.
- Parlatma TeknikleriAlüminyum mekanik, kimyasal veya elektroparlatma yöntemleriyle parlatılabilir.
Hususlar
- Alüminyumun esnekliği, yüzeyde çizilmeyi önlemek için daha dikkatli mekanik parlatma yöntemlerinin kullanılmasını gerektirir.
- Kimyasal parlatma yöntemi kullanılarak, malzeme mekanik strese maruz bırakılmadan pürüzsüz bir yüzey elde edilebilir.
- Elektroparlatma yöntemiyle yüzey pürüzlülüğü en aza indirilebilir ve malzemenin korozyona karşı direnci artırılabilir.
3. Bakır
Bakırın olağanüstü termal ve elektriksel iletkenliği, onu özel vakum odaları için popüler bir seçim haline getirir; ancak aynı zamanda hassastır ve kararmaya veya korozyona yatkındır.
İşlem: Parlatma teknikleri arasında kimyasal, mekanik ve elektroparlatma bulunur.
Dikkat edilmesi gereken hususlar:
- Bakır yüzeylerin oksitlenmesini ve çizilmesini önlemek için dikkatlice parlatılması gereklidir.
- Korozyon veya kirlenme olasılığını azaltan, pürüzsüz ve temiz bir yüzey elde etmek için elektroparlatma önerilir.
- Mekanik işlemden sonra yüzeyin kimyasal parlatma ile eski haline getirilmesi gerekebilir.
4. Titanyum:
Titanyum, mukavemeti, düşük yoğunluğu ve olağanüstü korozyon direnci nedeniyle, zorlu ortamlarda veya hafif olması gereken vakum odaları için popüler bir malzemedir. Parlatma teknikleri arasında elektroparlatma, kimyasal parlatma ve mekanik parlatma bulunur.
Hesaba katarak:
- Yüksek korozyon direncine rağmen, titanyum yüzey hasarını önlemek için dikkatlice parlatılmalıdır.
- Pürüzsüz ve kirlilikten arındırılmış yüzeyler oluşturmanın en yaygın yöntemleri kimyasal parlatma ve elektroparlatmadır.
- Mekanik parlatma işleminin yüzey değişikliklerine ve bölgesel ısınmaya yol açabileceği için dikkatle izlenmesi önemlidir.
5. Cam ve Seramik
Optik uygulamalar için yüksek ısı direnci veya şeffaflık gerektiren vakum odalarında cam ve seramik malzemeler kullanılır. Bu malzemeler kırılgan oldukları için özel yöntemlerle parlatılmalıdır.
Parlatma teknikleri arasında sıvı jetli parlatma, kimyasal parlatma ve ultrasonik parlatma yer almaktadır.
Üzerinde düşünülmesi gereken noktalar:
- Genel olarak, cam ve seramikler kırılgan oldukları ve yüzeylerinde çatlayabilecekleri için mekanik parlatma uygun değildir.
- Bu malzemeler için, aşırı gerilime veya zarara yol açmadan pürüzsüz bir yüzey sağladıkları için kimyasal ve ultrasonik parlatma önerilir.
- Özellikle optik sınıfı bileşenlerde son derece hassas yüzey işleme için, sıvı jet parlatma bir seçenektir.
6. Metal olmayan malzemeler (Polimerler)
Belirli kullanım amaçları için, vakum odalarının bazı kısımları PTFE (Teflon) gibi polimerlerden oluşabilir. Bu malzemelerin aşırı ısınmayı ve bozulmayı önleyen teknikler kullanılarak parlatılması gerekir. Parlatma teknikleri arasında kimyasal parlatma ve ultrasonik parlatma bulunur.
hususlar:
- Polimerler ısıya bağlı deformasyona karşı hassas olduklarından, mekanik parlatma genellikle tercih edilmez.
- Malzemenin yapısını değiştirmeden pürüzsüz bir yüzey oluşturmak için ultrasonik ve kimyasal parlatma yöntemleri kullanılır.
5. Parlatma İşlemindeki Adımlar
Vakum odalarının üretiminde, parlatma işlemi, vakum ortamlarında en iyi performansı sağlamak için temiz, pürüzsüz ve kusursuz bir yüzey elde etmeyi garanti eden çok adımlı bir prosedürdür. Parlatma işlemi aşağıdaki temel adımlardan oluşur:
1. Yüzey Hazırlığı
Parlatma işleminin ilk aşaması, yüzeyi parlatmaya hazırlamaktır. Bunu yapmak için, parlatmaya gerek olmayan bazı bölümlerin temizlenmesi, yağdan arındırılması ve gerektiğinde örtülmesi gerekir.
Yapılan İşlemler:
Temizlik: İşleme işlemlerinden kaynaklanan her türlü kirlilik, yağ, toz veya kalıntıyı gidermek için çözücüler veya deterjanlar kullanın.
Yağ giderme: Zorlu yağ ve kirlerden kurtulmak için kimyasal yağ çözücüler veya ultrasonik temizleme kullanın.
Yüzey Maskeleme : Parlatma gerektirmeyen alanları korumak için, bu alanlar bir maske ile kapatılabilir.
Önem : Yüzey düzgün bir şekilde hazırlandığında, cilalama sırasında yab impurities maddelerin malzemeye yerleşmesi önlenir ve tüm yüzey pürüzsüz bir sonuç için hazırlanır.
2. Kaba Parlatma
Malzeme kaldırma işleminin ilk adımı kaba parlatmadır. Bunun temel amacı, yüzeydeki anormallikleri, çizikleri, işleme izlerini ve diğer olası üretim kusurlarını ortadan kaldırmaktır.
Yapılan İşlemler:
Kaba Aşındırıcılar : Önemli kusurları gidermek için silisyum karbür veya alüminyum oksit gibi kaba aşındırıcılar kullanın.
Mekanik parlatma işleminde aşındırıcı bantlar, taşlama diskleri ve diğer mekanik aletler kullanılabilir .
 Pürüzlü zımpara kağıdı ile yüzey parlatma (kaynak. Shutterstock)
Kontrollü Basınç : Yeni yüzey kusurlarının oluşmasını önlemek için, eşit bir basınç uygulandığından emin olun.
Önem : Kaba parlatma, nispeten düz, pürüzsüz ve önemli kusurlardan arındırılmış bir yüzey oluşturarak ince parlatmaya zemin hazırlar.
3. İnce Parlatma
Ayna benzeri bir yüzey elde etmeyi amaçlayan ikinci parlatma aşamasına ince parlatma denir. Bu aşamada, yüzey daha ince aşındırıcılar ve parlatma işlemleri kullanılarak istenen pürüzsüzlük derecesine kadar iyileştirilir.
Yapılan İşlemler:
Daha İnce Aşındırıcılar: Elmas macunu veya ince alümina gibi malzemeler, kademeli olarak daha ince aşındırıcılar olarak kullanılır.
Elektroparlatma : Alüminyum ve paslanmaz çelik gibi metallere bu aşamada, yüksek yansıtıcılığa ve pürüzsüzlüğe sahip bir yüzey elde etmek için elektroparlatma uygulanabilir.
Aşındırıcı Olmayan Yöntemler: Kimyasal veya ultrasonik parlatma, seramik, cam veya polimer gibi malzemelerde kullanılan aşındırıcı olmayan yöntemlere örnek olarak verilebilir.
Önem: Yüzey pürüzlülüğü, ince parlatma yoluyla azaltılır; bu da gaz salınımını azaltmak, kirliliği önlemek ve odanın genel vakum performansını artırmak için gereklidir.
4. Yüzey İncelemesi.
Parlatılmış yüzeyin kalitesini değerlendirmek ve gerekli şartları karşıladığından emin olmak için yüzey muayenesi olmazsa olmaz ilk adımdır.
İlgili adımlar:
Görsel İnceleme: İlk incelemede, çizikler, lekeler veya düzensizlikler gibi belirgin yüzey kusurlarını aramak için büyüteçli ekipman kullanılır.
Yüzey Pürüzlülüğü Ölçümü: Bir yüzeyin ne kadar pürüzsüz olduğunu belirlemek için profilometreler veya yüzey pürüzlülüğünü ölçmek için kullanılan diğer araçlar kullanılır. Vakum odaları için genellikle ultra düşük yüzey pürüzlülüğü (genellikle 0.1 ile 0.4 mikron arasında) gereklidir.
Mikroskobik Analiz: Yüksek hassasiyetli yüzeylerdeki en küçük kusurları bile bulmak için mikroskobik veya lazer tarama analizi kullanılabilir.
Önem: Yüzeyin incelenmesi, parlatma işleminin istenen sonuçları verdiğini ve vakum odasının işleyişini tehlikeye atabilecek herhangi bir kusurun bulunmadığını garanti eder.
5. Son Temizlik ve Kontrol
Son temizlik ve kontrol aşaması , vakum odası kullanılmadan önce yüzeyin gerekli standartları karşılamasının ardından cilalanmış yüzeyde hiçbir yab impurities kalmamasını sağlar .
Atılan adımlar:
Ultrasonik temizlik : Genellikle, vakum odasının yüzeyinde kalmış olabilecek kalıntıları veya ince parlatma parçacıklarını gidermek için ultrasonik banyolar kullanılır.
Kimyasal Durulama : Yüzeyin kusursuz olduğundan emin olmak için, deiyonize su veya diğer temizleme solüsyonlarıyla kimyasal durulama yapmayı düşünebilirsiniz.
Kurutma: Haznenin yüzeyinde kalan suyu tamamen gidermek için azot gazı veya temiz, filtrelenmiş hava kullanılarak kurutma işlemi yapılır.
Son kontrol: Yüzeyde herhangi bir kirletici madde, parçacık veya kusur olmadığından emin olmak için son bir görsel ve mikroskobik kontrol yapılır.
Önem: Özellikle ultra yüksek vakum (UHV) ortamlarında vakum odasının çalışmasını olumsuz etkileyebilecek her türlü kalıntı veya parçacık, son temizlik ve inceleme sırasında ortadan kaldırılır. Bu, odanın yüzeyinin lekesiz ve kullanıma hazır olmasını garanti eder.
6. Parlatma Ekipmanları ve Aletleri
Vakum odasıyla parlatma, kullanılan malzeme ve parlatma tekniğine uygun özel alet ve ekipmanların kullanılmasını gerektirir . Parlatma işleminde kullanılan başlıca alet ve ekipman türleri aşağıda listelenmiştir:
1. Mekanik Parlatma Aletleri
Bir yüzeyi düzleştirmek için, mekanik parlatma işlemi, yüzeyin fiziksel olarak aşındırılmasını içerir. Kusursuz ve düzgün bir sonuç elde etmek için bu işlem hassas aletler gerektirir.
- Taşlama: Bunlar, önemli yüzey kusurlarını, aşınmaları ve işleme izlerini ortadan kaldırmak için ön kaba parlatma işleminde kullanılır. Malzemeye ve istenen yüzey kalitesi seviyesine bağlı olarak çeşitli tane boyutları seçilebilir.

- Aşındırıcı BantlarAşındırma bantları, tutarlı bir aşındırma sağladıkları için genellikle büyük yüzeylerde kullanılırlar. Hem kaba hem de ince parlatma için farklı tane boyutlarında bulunurlar.
- Parlatma Pedleri ve DiskleriParlatma macunları, parlatma pedleri ve diskleriyle birlikte uygulanarak parlak ve pürüzsüz bir yüzey elde edilir. Parlatma pedlerinin seçimi, parlatılacak maddeye bağlıdır; bu madde keçe, köpük veya pamuktan oluşabilir.
- Döner Parlatıcı ve Zımpara Makinesi: İnce parlatma için yüzeylere sabit basınç ve hızda parlatma kimyasalları uygulayan bu taşınabilir veya sabit cihazlara döner parlatıcılar ve zımpara makineleri denir.
- Manyetik Aşındırıcı Parlatma (MAP): Geleneksel mekanik parlatma ekipmanlarıyla ulaşılması zor bölgelerde, manyetik aşındırıcı parlatma (MAP) olarak bilinen bir işlemde aşındırıcı parçacıkları yönlendirmek için manyetik alanlar kullanılır.
2. Elektro-Parlatma Ekipmanları:
Elektrokimyasal parlatma işleminde, iş parçası (vakum odası) bir elektrolit banyosuna daldırılır ve anot görevi görür. Elektroparlatma ekipmanı, pürüzsüz, parlak bir yüzey ve tutarlı malzeme uzaklaştırma sağlar.
Elektrolit banyoları : Bu banyolar, özel olarak hazırlanmış ve sülfürik veya fosforik asit içerebilen bir elektrolit çözeltisi içerir. Güvenilir malzeme uzaklaştırma sağlamak için elektrolit banyosunun sıcaklığı kontrol altında tutulur.
Güç Kaynakları: Anot (iş parçası) ve katot (genellikle paslanmaz çelik levha veya çubuk), doğru akım (DC) güç kaynağı tarafından üretilen gerekli elektriksel potansiyel farkına sahip olmalıdır. Malzeme kaldırma hızını ve yüzey düzgünlüğünü kontrol etmek için güç kaynağı hassas bir şekilde düzenlenir.
Sabitleme aparatları: Bunlar, vakum odasını elektrolit banyosunda sıkıca sabitleyerek elektrik alanına homojen bir şekilde maruz kalmayı sağlamak için kullanılır. Karmaşık geometrilere sahip odalar, homojen bir parlatma sağlamak için özel ekipman gerektirebilir.
Katot: Gerekli elektrokimyasal reaksiyonu başlatmak için katotlar iş parçasına yakın konumlandırılır. Katot, tüm yüzeyde tutarlı bir parlatma sağlamak için uygun şekilde konumlandırılmalıdır.
3. Kimyasal Parlatma:
Kimyasal parlatma, dikkatlice kontrol edilen kimyasal reaksiyonlar yoluyla ince bir madde tabakasını uzaklaştırarak temiz bir yüzey oluşturur. Kimyasal parlatma ekipmanı, yüzey kusurlarını önlemek için işlem üzerinde hassas kontrol sağlar.
Kimyasal Banyolar: Bu banyolar özel malzemelerden yapılmıştır ve asidik veya alkali bir çözelti içerir. Örneğin, metal hidroflorik ve nitrik asit çözeltisiyle işlenebilir. Kimyasal banyonun bileşimi, önemli bir malzeme kaybına yol açmadan yüzey kusurlarını gidermek için özel olarak tasarlanmıştır.
Sıcaklık Kontrol Sistemleri: Sıcaklık, kimyasal parlatma üzerinde önemli bir etkiye sahiptir. Etkin malzeme uzaklaştırma için uygun sıcaklık aralığını korumak ve istenmeyen yan reaksiyonlardan kaçınmak amacıyla, kimyasal banyoya ısıtma veya soğutma sistemleri eklenir.
4. Lazer Parlatma
Lazer parlatma işleminde, malzemenin yüzeyini eritmek ve düzleştirmek için yüksek enerjili lazer ışınları kullanılır; bu sayede erimiş madde homojen ve pürüzsüz bir yüzey oluşturacak şekilde katılaşır.
Lazer Kaynağı: Bir malzemenin yüzeyini eritebilecek yüksek enerjili lazer ışınları üreten ana ekipman, CO2, fiber veya Nd lazerler olabilen lazer kaynağıdır. Doğrulukları ve kontrol edilebilirliklerinin yanı sıra, fiber lazerler ve Nd lazerler sıklıkla kullanılır.
Lazer Işın İletim Sistemi: Lazer ışını, aynalar, mercekler ve fiber optikler kullanılarak iş parçasının istenen noktasına yönlendirilir. Tutarlı malzeme kaldırma için bu teknoloji, lazerin yüzeye mükemmel şekilde odaklanmasını sağlar.
5. Manyetik Aşındırıcı Parlatma (MAP)
Manyetik aşındırıcı parlatma, boruların iç yüzeyleri de dahil olmak üzere hassas parçaların ve ulaşılması zor yerlerin hassas bir şekilde parlatılmasını mümkün kılar.
Manyetik Alan Jeneratörü: Elektromıknatıslar veya kalıcı mıknatıslar tarafından üretilen manyetik alan, manyetik aşındırıcı parlatmada temel unsurdur. Parlatma için aşındırıcı parçacıkları yönlendirmek amacıyla alan şiddeti ayarlanır.
Aşındırıcı Parçacıklar: MAP'te kullanılan aşındırıcılar ya ferromanyetik ya da paramanyetiktir ve genellikle demir bazlı tozlarla birleştirilmiş küçük aşındırıcı parçacıklardan (silisyum karbür, elmas veya alümina) oluşurlar. Bu parçacıklar manyetik alana çekildikleri için yüzeyi aşındırmak için kullanılırlar.
Dönme Mekanizması : Tüm yüzeyde düzgün parlatma sağlamak için, çeşitli MAP sistemlerinde iş parçası veya aşındırıcı alan döndürülür. Bu, özellikle boru veya silindirik yüzeylerin parlatılması için faydalıdır.
6. Plazma Parlatma:
Hassas yüzeyler ve yüksek hassasiyet gerektiren malzemeler için inanılmaz derecede iyi sonuç veriyor.
Plazma Üretim Ünitesi: Radyo frekansı (RF) veya doğru akım (DC) gibi yüksek enerjili bir kaynak kullanarak, bu ünite bir gazı (genellikle hidrojen, oksijen veya argon) iyonize ederek plazma üretir. İyonize gaz, kimyasal reaksiyonlar veya fiziksel bombardıman yoluyla yüzeyden maddeyi uzaklaştırır.
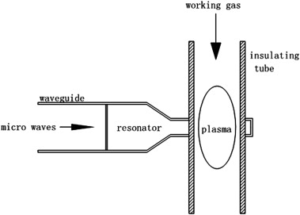
Vakum Odası: Plazmanın malzemenin yüzeyiyle verimli bir şekilde etkileşime girebileceği kontrollü bir ortam sağlamak için, parlatma işlemi bir vakum odası içinde gerçekleştirilir. Vakum sayesinde yüksek hassasiyet ve kirlenmenin önlenmesi garanti edilir.
7. Sıvı Jet Parlatma
Sıvı jetli parlatma işlemi aşağıdaki ekipmanları içerir.
Yüksek Basınçlı Pompa
Yüksek basınçlı bir pompa, verimli malzeme uzaklaştırma için gerekli hızı oluşturmak amacıyla sıvıyı basınçlandırmak için kullanılır. Tutarlı bir parlatma sağlamak için pompanın sabit ve yönetilebilir bir akış sağlaması gerekir.
Güvenlik ve Muhafaza Sistemleri
FJP işlemi, aşındırıcı sıvının yüksek hızlı jetlerini kullandığı için operatör güvenliğini korumak ve kontaminasyonu önlemek amacıyla genellikle kapalı bir alanda gerçekleştirilir.
Konumlandırma ve Hareket Kontrol Sistemi
İş parçası veya püskürtme ucu, düzgün parlatma sağlamak amacıyla hassas hareketlere olanak tanıyan bilgisayar kontrollü bir sisteme sıklıkla sabitlenir.
7. Parlatma Standartları ve Gereksinimleri
ASTM ve ISO Standartları:
ISO Standartları : Vakum odası yüzey işlemlerinde tekdüzelik ve mükemmellik sağlar, temizlik ve yüzey pürüzlülüğü için izin verilen kriterleri tanımlar.
ASTM Standardı: Örneğin, ASTM B912 standardı, paslanmaz çeliğin elektroparlatılmasına ilişkin özellikleri belirtir ve yüzey kalitesi ile korozyon direncine vurgu yapar.
Sektöre özgü düzenlemeler, gaz çıkışını sınırlamak, kirlenmeyi önlemek ve vakum bütünlüğünü korumak için yüzey işlemlerini düzenler. Bu öneriler, vakum odası uygulamalarının optimum dayanıklılığının ve performansının korunmasını destekler.
8. Parlatma İşlemlerinde Karşılaşılan Zorluklar ve Çözümler
Aşağıda karşılaşılan zorluklar ve bunlara karşılık gelen çözümler yer almaktadır.
Zorluklar:
- Yüzey düzensizlikleriKarmaşık geometrilerde tutarlı bir yüzey cilası elde etmek zor olabilir.
- Çözüm: Düzgün malzeme kaldırma için, sıvı jetli parlatma veya CNC destekli parlatma gibi hassas kontrollü parlatma yöntemleri kullanın.
Zorluklar:
- Malzeme HassasiyetiAşırı parlatma işlemi hassas malzemelere zarar verebilir.
- Çözüm: Malzemenin mekanik gerilimini azaltmak için lazer veya plazma parlatma gibi temassız teknikler kullanın.
Zorluklar:
- Zaman alan bir işlemKarmaşık veya büyük yüzeylerin parlatılması çok zaman alabilir.
- Çözüm: İşlemi hızlandırmak için otomatik ekipman ve gelişmiş parlatma yöntemleri (örneğin manyetik aşındırıcı parlatma) kullanın.
Zorluklar:
- kirlenme: Son vakum odasının performansı, yüzey kirliliğinden etkilenebilir.
- Çözüm: Yüzeyin kirlilikten tamamen arındırılmış olmasını garanti etmek için, cilalama işleminden sonra kapsamlı bir temizlik ve inceleme yapın.
Meydan Okumalar
- Isı Üretimi: Parlatma işlemi sırasında aşırı ısı, yüzeyin bozulmasına neden olabilir.
- Çözüm: Isıyı etkili bir şekilde kontrol etmek için soğutma sistemleri kullanın ve parlatma koşullarını ayarlayın.
9. Vakum Odalarında Doğru Parlatma İşleminin Avantajları
Vakum odalarının son işleminde parlatmanın bazı faydaları şunlardır .
- Daha İyi VerimlilikUygun parlatma işlemiyle yüzey pürüzlülüğü azaltılır, bu da gaz çıkışını ve partikül oluşumunu en aza indirerek vakum verimliliğini ve temizliğini artırır.
- Geliştirilmiş Dayanıklılık: Vakum odalarının dayanıklılığı, yüzey kusurlarını gideren ve çevresel etkilere karşı direnci artıran uygun bir cilalama işlemiyle büyük ölçüde artırılabilir.
- Korozyona ve Kimyasal Reaksiyonlara Karşı DirençYüzeyi pasifleştiren elektro-parlatma gibi tekniklerle parlatma yapıldığında, korozyon olasılığı azalır.
- Uzatılmış Kullanım ÖmrüParlatma işlemi, mikro kusurları ortadan kaldırarak ve aşınmayı azaltarak vakum odasının çalışma ömrünü uzatır.
- Estetik ve İşlevde İyileştirmeler: Estetik açıdan hoş görünmelerinin yanı sıra, cilalı yüzeyler kirlenme olasılığını en aza indirir, temizliği kolaylaştırır ve zorlu durumlarda en yüksek performansı sağlar.
10. Çeşitli Endüstrilerde Parlatma Uygulamaları
Birçok farklı sektörde, vakum odalarının verimliliğini ve güvenilirliğini artırmak için parlatma işlemi şarttır. Başlıca uygulama alanları aşağıda listelenmiştir:
Havacılık ve uzay: Uydu testlerinde ve havacılık ve uzay araştırmalarında doğru vakum koşulları ve minimum gaz çıkışı şarttır; bu nedenle cilalı vakum odaları kullanılır.
Yarı İletken Üretimi: Bu sektörde mikroçiplerin ve elektronik bileşenlerin üretimi, kirlenmeden arındırılmış, son derece temiz ve cilalı odalar sayesinde sağlanır.
İlaç ve Biyoteknoloji: İlaç üretiminde yüzey kontaminasyonunu önlemek için, dondurarak kurutma gibi işlemlerde sterilite ve temizlik açısından cilalı vakum odaları çok önemlidir.
Bilimsel Araştırma : Parçacık fiziği ve malzeme bilimi gibi, küçük yüzey kusurlarının sonuçları etkileyebildiği alanlarda, vakum odalarındaki cilalı yüzeyler yüksek hassasiyetli araştırmalar için hayati önem taşır.
Nükleer Sanayi : Nükleer sanayide güvenli ve verimli deneyler için yüksek vakum kalitesi gereklidir; nükleer füzyon araştırmaları gibi işlemlerde cilalı odalar kullanılır.
11. Sonuç
Vakum odası yapımında, temizliği, performansı ve uzun ömrü artıran göz ardı edilen kahraman, doğru parlatma işlemidir. Havacılık, elektronik ve biyoteknoloji gibi kritik sektörlerde, parlatma işlemi korozyon direncini artırarak veya inanılmaz derecede pürüzsüz yüzeyler sağlayarak vakum odalarının en yüksek verimlilikte çalışmasını garanti eder.
En ileri teknoloji uygulamaları için, cilalı hazneler, doğru kullanıldıklarında doğruluk, güvenilirlik ve daha uzun kullanım ömrü sağladıkları için çok önemlidir. Bu blog yazısı size yardımcı oldu mu? Herhangi bir sorunuz var mı? Lütfen aşağıya yorum yaparak bize bildirin.







