

CNC frezeleme, modern üretimde en çok yönlü süreçlerden biridir ve tek bir makinede basit düz yüzeylerden karmaşık üç boyutlu konturlara kadar her şeyi üretebilir. Ancak her başarılı frezeleme işleminin ardında, söz konusu iş için özel olarak seçilmiş bir kesici takım bulunur. Takımın seçimi, malzemesi, geometrisi ve kaplaması, parça kalitesini, işleme verimliliğini, takım ömrünü ve nihayetinde bitmiş bileşenin üretim maliyetini doğrudan belirler.
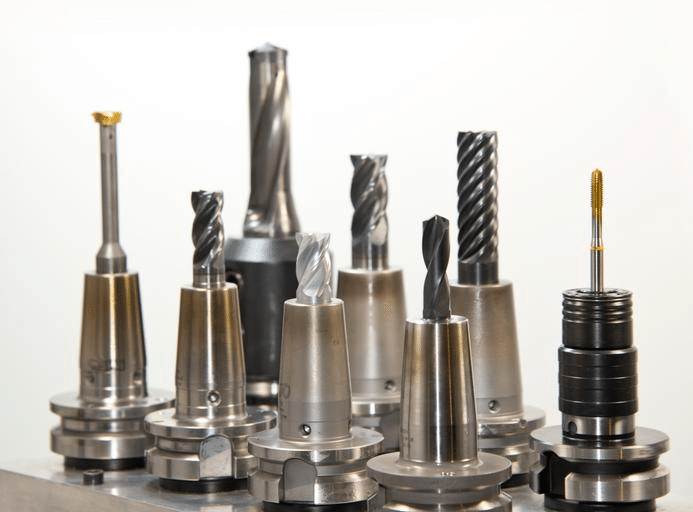
CNC İşlemede Kullanılan Kesici Takımlar
İyi donanımlı bir frezeleme işlemi, her biri belirli bir görev için tasarlanmış çok çeşitli kesici takımlardan yararlanır. Uç frezeler, profil oluşturma, kanal açma ve konturlama işlerinin çoğunu hallederken, yüzey frezeler geniş düz yüzeyleri verimli bir şekilde işler ve bir dizi özel takım diş açma, pah kırma ve kama yuvası işleme işlemlerini gerçekleştirir.
CNC Frezeleme Kesici Takımlarını Anlamak
Belirli takım tiplerini karşılaştırmadan önce, frezeleme takımlarının ne olduğunu, nasıl malzeme çıkardıklarını ve farklı işleme senaryolarında seçim sürecini hangi faktörlerin belirlediğini ortaya koymak faydalı olacaktır.
CNC frezeleme kesici takımları nelerdir?
CNC frezeleme kesici takımları, bir veya daha fazla kesici kenara sahip, takım dönerken ve programlanmış bir yol boyunca hareket ederken iş parçasından malzeme çıkaran dönen takımlardır. İş parçasının sabit bir takıma karşı döndüğü tornalamanın aksine, frezeleme bu ilişkiyi tersine çevirir: takım yüksek hızda dönerken, sabit tutulan veya kontrollü eksenler boyunca hareket ettirilen iş parçası kesici kenarlarla temas ettirilir. Her bir kesici kenar, dönüş sırasında sırayla iş parçasına temas ettikçe talaş şeklinde malzeme çıkarılır [1].
Frezeleme Aletinin Başlıca Bileşenleri
- En son teknolojiler: İş parçasıyla temas eden ve malzemeyi kaldıran keskinleştirilmiş yüzeyler. Kesici kenarların sayısı ve geometrisi, malzeme kaldırma hızını ve yüzey kalitesini doğrudan etkiler.
- Flütler: Kesici kenarlar arasında bulunan ve talaş tahliyesi için boşluk sağlayan helisel veya düz oluklar. Oluk tasarımı, talaş akışını, kesme kuvvetlerini ve yüzey kalitesini etkiler.
- İncik: Takımın silindirik kısmı, makinenin takım tutucusunda tutulur. Şaft çapı ve uzunluğu, takım rijitliğini ve aşırı sapma olmadan elde edilebilecek maksimum kesme derinliğini etkiler.
- Takım kaplamaları: Aşınma direncini artırmak, sürtünmeyi azaltmak ve zorlu kesme koşulları altında takım ömrünü uzatmak için uygulanan ince, sert yüzey katmanları.
Alet Seçimini Etkileyen Faktörler
- İş parçası malzemesi: Farklı malzemeler, aşırı takım aşınmasına neden olmadan verimli malzeme kaldırma sağlamak için farklı takım geometrileri, kesici kenar sayıları ve kaplamalar gerektirir.
- Yüzey bitirme gereksinimleri: İnce işleme operasyonları, genellikle daha fazla kesici kenara ve özel geometrilere sahip farklı aletler gerektirirken, kaba işleme operasyonları daha agresif bir yaklaşım gerektirir.
- Parça geometrisi: İç köşeler, derin oyuklar ve karmaşık konturlar, gerekli özelliklere erişmek ve bunları doğru bir şekilde yeniden üretmek için her biri özel takım çapları ve profilleri gerektirir.
- Makine yetenekleri: İş mili hızı aralığı, mevcut beygir gücü ve makine rijitliği, hangi takımların etkili bir şekilde ve hangi kesme parametrelerinde çalıştırılabileceğini etkiler. [2].
Alüminyum bir havacılık braketi ve sertleştirilmiş çelik bir kalıp boşluğunun işlenmesi, takım seçiminin malzemeye göre ne kadar önemli ölçüde değiştiğini göstermektedir. Alüminyum parça, hızlı ve verimli talaş tahliyesi ve mükemmel yüzey kalitesi için yüksek iş mili hızında çalıştırılan yüksek helis açılı, keskin kenarlı karbür freze ucu gerektirir. Buna karşılık, sertleştirilmiş çelik kalıp boşluğu, çok daha sert bir malzemeyi işlerken oluşan kesme kuvvetlerini ve ısıyı yönetmek için önemli ölçüde daha düşük hızlarda ve ilerlemelerde çalıştırılan, daha sağlam kenar geometrisine sahip kaplamalı karbür veya seramik bir takım gerektirir.
Parmak Frezeler: En Çok Yönlü CNC Frezeleme Aletleri
Parmak frezeler, CNC frezelemenin temel aletleridir ve diğer tüm tek alet kategorilerinden daha geniş bir işlem yelpazesi gerçekleştirebilirler. Parmak freze tipleri arasındaki farklılıkları anlamak, belirli bir özellik veya işlem için doğru aleti seçmek açısından çok önemlidir.
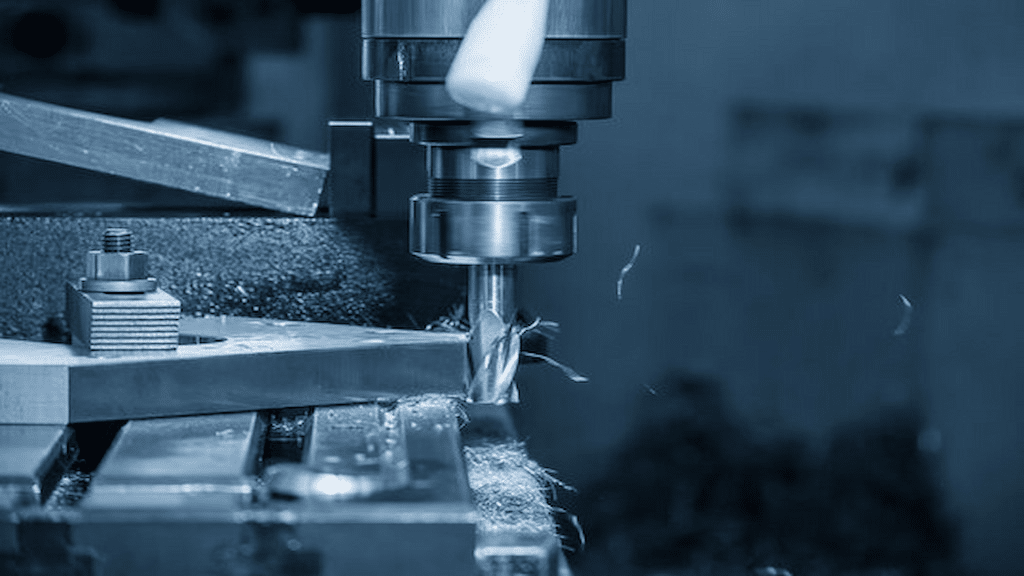
Parmak freze nedir?
Uç freze, hem uç yüzeyinde hem de çevresel yüzeyinde kesici kenarlara sahip, aynı anda birden fazla yönde kesim yapmasına olanak tanıyan dönen bir kesici alettir. Bu, uç frezeleri, esas olarak yuvarlak delikler üretmek için eksenel kesim için tasarlanmış ve kanal açma, profil oluşturma veya konturlama işlemleri için gerekli çevresel kesim yeteneğinden yoksun olan matkap uçlarından ayırır. Uç freze, malzemeye dalabilir, bir profil boyunca kesim yapabilir ve cepler ve konturlar işleyebilir; bu da onu genel frezeleme işlerinde bir matkaptan çok daha çok yönlü kılar [3].
Yaygın Freze Uç Çeşitleri
- Kare uçlu frezeler: Keskin 90 derecelik köşelere sahip düz tabanlı kesme kenarlarına sahip olan bu bıçaklar, oluk açma, kare omuzlu cepler ve keskin iç köşelerin gerekli olduğu genel profil oluşturma işlemlerinde standart tercihtir.
- Küresel burunlu frezeler: Yarım küre şeklinde kesme ucuna sahip oldukları için pürüzsüz, sürekli kavisli yüzeyler üretebilirler. Bunlar, 3 boyutlu kontur işleme, kalıp ve pres işleri ve pürüzsüz bir şekilde birleştirilmiş yüzeyler gerektiren her türlü uygulama için standart araçlardır.
- Köşe radyus frezeleri: Kare uçlu frezenin düz kesme profilini, köşedeki küçük yarıçapla birleştirerek kenar mukavemetini artırın ve talaşlanmaya yol açan gerilim yoğunlaşmasını azaltın. Bu geometri, kaba işleme ve yarı ince işleme uygulamalarında takım ömrünü önemli ölçüde iyileştirir.
- Kaba işleme freze uçları: Talaşları daha küçük parçalara ayıran, kesme kuvvetlerini azaltan ve yüzey kalitesinden ödün vererek daha yüksek malzeme kaldırma oranları sağlayan tırtıklı veya dalgalı kesme kenarı profiline sahip bu ürünler, son işlem öncesi ilk malzeme kaldırma aşaması için idealdir. [4].
Tipik uygulamalar
Parmak frezeler, çok çeşitli frezeleme işlemlerini destekler:
- Yerleştirme: Genellikle kanal genişliğine uygun boyutta kare uçlu freze uçları kullanılarak iş parçasına düz kanallar açılması.
- Profil Oluşturma: Bir parçanın dış veya iç sınırının, parçanın çevresi boyunca programlanmış bir takım yolu izlenerek, tanımlanmış bir kontura göre işlenmesi.
- Cep frezeleme: Kapalı bir sınır içinden malzeme çıkararak girintili bir boşluk oluşturma işlemi, genellikle kaba ve ince frezeleme işlemlerinin bir kombinasyonu kullanılarak gerçekleştirilir.
- Kontur işleme: Parçanın CAD yüzey modelinden türetilen üç boyutlu takım yolu izlenerek, küresel uçlu freze uçları kullanılarak karmaşık, genellikle düzlemsel olmayan yüzeylerin üretilmesi.
Yüzey İşlemede Frezeleme Takımlarının Rolü
Uç frezeler konturlama ve oyuk açma işlemlerinin büyük kısmını üstlenirken, yüzey frezeler farklı bir amaca hizmet eder: büyük, düz yüzeyleri verimli ve tutarlı bir şekilde üretmek. Ne zaman uç freze yerine yüzey freze kullanılması gerektiğini anlamak, verimli proses planlamasının önemli bir parçasıdır.
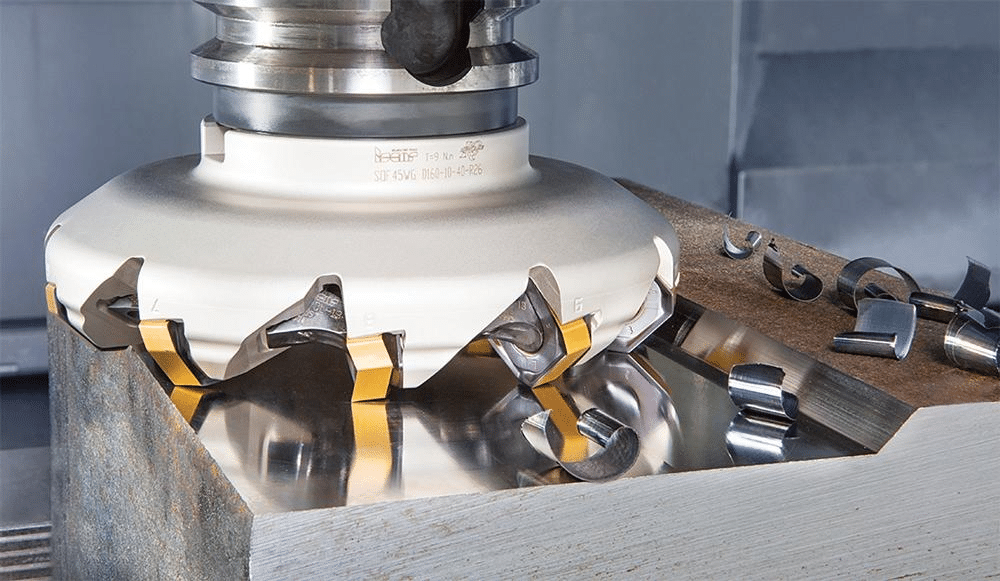
Yüzey Frezeleme Nedir?
Yüzey frezesi, tipik olarak standart bir uç frezeden daha büyük çaplı, çevresine yerleştirilmiş çok sayıda değiştirilebilir kesici uçla tasarlanmış bir frezeleme aletidir. Tek bir bütünleşik kesici kenar yerine, yüzey frezesinin çoklu uçlu tasarımı, her bir ucun dönüş sırasında iş parçasıyla kısa süreliğine temas etmesine olanak tanıyarak kesme yükünü birkaç kenara dağıtır ve karşılaştırılabilir bir uç frezenin elde edebileceğinden çok daha geniş kesme genişliklerini tek geçişte mümkün kılar [5].
Yüzey Frezelemenin Avantajları
- Daha hızlı malzeme kaldırma: Yüzey frezesinin geniş kesme genişliği, aynı anda devreye giren birden fazla kesici uçla birleştiğinde, daha küçük çaplı bir parmak frezesi kullanılarak birden fazla geçiş yapılmasına kıyasla, geniş düz alanların işlenmesini önemli ölçüde daha kısa sürede mümkün kılar.
- Geniş düz alanlarda daha iyi yüzey kalitesi: Yüzey frezeleri, özellikle silecek uçlarıyla donatılmış olanlar, tek geçişte geniş alanlarda mükemmel düzlük ve yüzey kalitesi sağlar; bu da üst üste binen uç freze geçişleriyle tekrarlanması zor bir durumdur.
- Geliştirilmiş üretkenlik: Daha hızlı malzeme kaldırma ve üstün yüzey kalitesinin birleşimi, geniş düz yüzeylere sahip parçalar için toplam işlem süresini azaltır.
Ortak uygulamalar
- Kareleme stoğu malzemesi: Yüzey frezeleme, genellikle ham çubuk veya levha malzeme üzerinde yapılan ilk işlemdir ve daha sonraki işleme başlamadan önce düz, hassas bir referans yüzey oluşturur.
- Referans yüzeylerin hazırlanması: Sonraki sabitleme veya ölçüm işlemleri için kullanılan referans yüzeyler, parçanın geri kalanına göre düzlük ve diklik sağlamak amacıyla genellikle yüzey frezeleme işlemine tabi tutulur.
- Büyük iş parçalarının yüzeylerinin son işlemden geçirilmesi: Makine tabanları veya montaj plakaları gibi geniş düz yüzeylerdeki son rötuş işlemleri, istenen düzlüğü ve yüzey kalitesini verimli bir şekilde elde etmek için genellikle yüzey frezesi ile gerçekleştirilir. [6].
Hassas işleme başlamadan önce çelik bloğun yüzeyinin frezelenmesi, birçok işleme dizisinde standart bir ilk adımdır. Genellikle testereyle kesme veya kaba malzeme hazırlama işleminden dolayı hafifçe yamuk ve düzensiz bir yüzeye sahip olan ham blok, doğru ve düz referans noktaları oluşturmak için birincil referans yüzeylerinde frezelenir. Bu referans noktaları daha sonra parça üzerinde gerçekleştirilen tüm sonraki sabitleme ve işleme işlemleri için güvenilir referans noktaları olarak hizmet eder.
Diğer Önemli CNC Frezeleme Kesme Aletleri
Uç frezeler ve yüzey frezelerinin ötesinde, genel amaçlı takımların verimli bir şekilde halledemediği özel işleme gereksinimlerini karşılayan bir dizi özel kesici takım bulunmaktadır.
Kabuk Değirmenleri
Kabuk frezeler, entegre bir şafta sahip olmak yerine ayrı bir mil üzerine monte edilecek şekilde tasarlanmış, geniş çaplı yüzey frezeleme takımlarıdır; bu da onları, eşdeğer çaptaki yekpare bir takımın maliyetli ve ağır olacağı geniş çaplı yüzey işleme ve kaplama işlemlerinde ekonomik hale getirir.
Sinek Kesiciler
Uç frezeler, dönen bir tutucuya monte edilmiş tek bir kesici uç kullanarak düşük maliyetle çok ince bir yüzey kalitesi sağlar. Özellikle yüzey kalitesinin malzeme kaldırma hızından daha önemli olduğu ve çoklu uçlu yüzey frezesinin maliyetinin söz konusu üretim hacmi için haklı çıkarılamadığı geniş düz yüzeylerin işlenmesinde kullanışlıdırlar.
T Kanallı Kesiciler
T-kanal kesiciler, makine tablalarında, fikstür plakalarında ve takım sistemlerinde kullanılan karakteristik T şeklindeki kanalı işlemek için tasarlanmış özel aletlerdir. Kesici genellikle önceden işlenmiş düz bir kanala ihtiyaç duyar; ardından T-kanal kesici, T somunlarının veya cıvataların kayarak yerine kilitlenmesini sağlayan alt kesim profilini oluşturmak için kanalın tabanını genişletir.
Pah Frezeleri
Pah kırma frezeleri, keskin kenarları yumuşatmak, çapakları gidermek ve parça kenarlarında tutarlı açılı geçişler oluşturmak için kullanılan açılı kesici takımlardır. Pah kırma işlemi, taşıma sırasında parça güvenliğini artırır, kenarları montaja hazırlar ve keskin köşelerde gerilim yoğunlaşmasını azaltabilir.
İplik Değirmenleri
Diş frezeleme, özel olarak profillenmiş bir kesici takımın helisel interpolasyonu yoluyla hem iç hem de dış dişler üretir ve tek noktalı diş açma veya kılavuz çekmeye alternatif sunar. Diş frezeleme, özellikle büyük çaplı dişler, sert malzemeler ve yüksek değerli bir parçada kılavuz kırılmasının kabul edilemez olduğu uygulamalar için değerlidir [7].
Keyseat ve Woodruff Kesiciler
Kama yuvası kesiciler, şaftlar ve dişliler, kasnaklar gibi monte edilmiş bileşenler arasında torku ileten kamaların yerleştirilmesinde kullanılan düz yuvaları işler. Woodruff kesiciler ise, kendiliğinden hizalanan kama yuvası gerektiren şaft uygulamalarında yaygın bir tasarım olan Woodruff kamalarında kullanılan kavisli tabanlı kama yuvası profilini üretir.
Örnek E-posta
Yüksek değerli havacılık bileşenlerinde diş açmak için diş frezesi kullanılması, bu takım kategorisinin geleneksel kılavuz çekme ile birlikte neden var olduğunu göstermektedir. Titanyum veya yüksek mukavemetli çelikten yapılmış bir havacılık bağlantı parçasında, pahalı ve neredeyse bitmiş bir parçanın içindeki kırık bir kılavuz, tüm bileşenin hurdaya çıkarılması anlamına gelebilir. Diş frezesi, helisel interpolasyon yolu sayesinde, aleti kör bir deliğe eksenel olarak ilerleyen bir kılavuzun maruz kaldığı kırılma riskine maruz bırakmadığı için bu riski tamamen ortadan kaldırır ve yine de doğru, tekrarlanabilir diş geometrisi üretir.
Kesici Takım Malzemeleri ve Kaplamaları
Kesici takımın temel malzemesi, uygulanan kaplama ile birlikte, takımın belirli kesme koşulları altında nasıl performans göstereceğini, ne kadar süre dayanacağını ve hangi malzemeleri etkili bir şekilde işleyebileceğini belirler.
Yüksek Hızlı Çelik (HSS)
Yüksek hız çeliği takımları iyi tokluk sunar ve nispeten ucuzdur, bu da onları özellikle düşük hacimli veya atölye ortamlarında genel amaçlı işleme için uygun hale getirir. Başlıca sınırlamaları, karbür ile karşılaştırıldığında ısı direncinin azalmasıdır; bu da hızlı aşınma veya kenar arızası olmadan çalıştırılabilecekleri kesme hızlarını kısıtlar [8].
Katı Karbür Aletleri
Karbür takımlar, HSS'ye kıyasla önemli ölçüde daha yüksek sertlik ve ısı direncine sahiptir; bu da özellikle çevrim süresi verimliliğinin önemli olduğu üretim ortamlarında çok daha yüksek kesme hızlarını ve daha uzun takım ömrünü destekler. Dezavantajı ise HSS'ye kıyasla daha fazla kırılganlıktır; bu da karbür takımları kesintili kesimlerde veya yetersiz rijitlikte kırılmaya daha yatkın hale getirir.
Seramik ve CBN Takımları
Seramik ve kübik bor nitrür (CBN) takımlar, sertleştirilmiş çeliklerin ve süper alaşımların yüksek sıcaklıkta ve yüksek hızda işlenmesi için ayrılmıştır; bu takımların olağanüstü yüksek sıcaklık sertliği, karbürün dayanabileceğinden çok daha yüksek kesme hızlarına olanak tanır. Bu malzemeler kırılgandır ve sağlam, rijit kurulumlar gerektirir, ancak tasarlandıkları özel sert malzeme uygulamalarında önemli verimlilik artışları sağlarlar.
Yaygın Alet Kaplamaları
- TiN (Titanyum Nitrür): Genel amaçlı bir kaplama olup, kaplamasız takımlara kıyasla daha yüksek sertlik ve daha düşük sürtünme sunarak çok çeşitli genel işleme uygulamaları için uygundur.
- TiAlN (Titanyum Alüminyum Nitrür): Mükemmel ısı direnci sağlar ve çelik ve paslanmaz çeliğin kuru veya yüksek hızlı işlenmesi için oldukça uygundur.
- AlTiN (Alüminyum Titanyum Nitrür): Sertleştirilmiş ve işlenmesi zor malzemelerin işlenmesinde kullanılan takımlarda yaygın olarak tercih edilen TiAlN'den bile daha üstün yüksek sıcaklık performansı sunar.
- DLC (Elmas Benzeri Karbon): Çok düşük sürtünme sağlar, bu da onu alüminyum ve kompozitler gibi demir dışı ve aşındırıcı malzemelerin işlenmesi için ideal hale getirir; bu tür işlenmelerde talaş birikmesi ve talaş yapışması önemli sorunlardır. [9].
Kaplamalar Performansı Nasıl İyileştirir?
- Daha az aşınma: Sert kaplamalar, kesici kenarda aşındırıcı yıpranmaya karşı direnç göstererek aletin kullanım ömrünü uzatır.
- Daha iyi ısı direnci: Kaplamalar, takım yüzeyine ısı transferini azaltarak, kesim sırasında oluşan yüksek sıcaklıklarda kesici kenar sertliğini korur.
- Daha uzun takım ömrü: Kaplamalı takımların aşınma ve ısı direncinin birleşik etkisi, eşdeğer kaplamasız bir takıma kıyasla çok daha fazla parçada kesme performansını korumasını sağlar.
Örnek E-posta
Sertleştirilmiş çelik parçaların işlenmesinde TiAlN kaplamalı karbür freze uçlarının kullanılması, kaplama seçiminin uygulama gereksinimlerine uygun olduğunu göstermektedir. Karbürün temel sertliği ve TiAlN'nin ısı direnci kombinasyonu, aletin sertleştirilmiş takım çeliğinin işlenmesi sırasında oluşan yüksek sıcaklıklarda bile kesici kenarını korumasını sağlar; oysa kaplamasız veya TiN kaplamalı bir alet hızla aşınır ve çok daha sık değiştirilmesi gerekir.
CNC Frezeleme Kesici Takımlarının Seçiminde En İyi Uygulamalar
Doğru aleti tutarlı bir şekilde seçmek, alet seçimini izole bir karar olarak ele almak yerine, malzeme, geometri ve kesme parametrelerini birlikte değerlendirmeyi gerektirir.
Aracı Malzemeye Uygun Hale Getirin
- Alüminyum: Yüksek hızda çalışan, yüksek helis açılı, keskin kenarlı karbür takımları tercih eder; bu sayede talaş tahliyesi verimli hale getirilir ve yüzey kalitesi mükemmelleştirilir.
- Çelik: Sağlam kenar geometrisine ve uygun kaplamalara sahip, aşınma direncini orta düzeydeki kesme kuvvetlerine dayanacak sağlamlıkla dengeleyen aletler gerektirir.
- Paslanmaz çelik: Keskin kesme kenarları ve iş sertleşmesini ve ısı oluşumunu yönetmek için dikkatli parametre kontrolü gerektirir; bu nedenle genellikle pozitif geometriye sahip kaplamalı karbür takımlar tercih edilir.
- Titanyum: Düşük kesme hızları ve yüksek ilerleme hızları için tasarlanmış, titanyum işleme sırasında oluşan ısı yoğunlaşmasını yönetmek üzere özel olarak seçilmiş kaplamalara ve geometrilere sahip aletler gerektirir.
Alet Geometrisini Göz Önünde Bulundurun
- Flüt sayısı: Daha az yiv, daha yumuşak malzemeler ve agresif malzeme kaldırma işlemleri için uygun olan daha fazla talaş temizleme olanağı sağlarken, daha fazla yiv ise talaş hacminin daha düşük olduğu daha sert malzemelerde yüzey kalitesini iyileştirir.
- Helis açısı: Daha yüksek helis açıları, özellikle alüminyum ve diğer daha yumuşak malzemelerde, kesme etkisini ve talaş tahliyesini iyileştirir.
- Takım çapı: Daha büyük çaplar rijitliği ve malzeme kaldırma hızını artırırken, daha küçük çaplar dar iç özelliklere ve ince detaylara erişim için gereklidir.
Kesme Parametrelerini Optimize Edin
- İş mili hızı: Uygun yüzey kesme hızına ulaşmak için takım malzemesi, kaplama ve iş parçası malzemesiyle uyumlu olmalıdır.
- İlerleme hızı: Talaş kalınlığını kontrol eder ve hem kesme kuvvetlerini hem de yüzey kalitesini doğrudan etkiler; iş mili hızı ve kesme derinliği ile dengelenmelidir.
- Kesme derinliği: Kaba işleme işlemlerinde malzeme kaldırmayı en üst düzeye çıkarmak için daha büyük kesme derinlikleri tercih edilirken, ince işleme işlemlerinde boyutsal doğruluk ve yüzey kalitesi elde etmek için sığ derinlikler kullanılır.
Takım Aşınmasını İzleme
Artan kesme kuvvetleri, bozulan yüzey kalitesi, boyutsal sapma ve kesme sesindeki duyulabilir değişiklikler de dahil olmak üzere takım aşınmasının belirtilerini tanımak, parça kalitesi sorunlarına veya takımın felaketle sonuçlanacak şekilde arızalanmasına neden olmadan önce, takımların uygun zamanda değiştirilmesine olanak tanır.
İşleme Maliyetlerini Azaltın
Uygun parametre seçimi ve zamanında değiştirme dahil olmak üzere etkin takım ömrü yönetimi, uygun takım bakımı ve depolamasıyla birleştiğinde, üretim süreçleri boyunca tutarlı parça kalitesini korurken genel takım giderlerini azaltır [10].
Sonuç
Doğru CNC frezeleme kesici takımını seçmek, hassasiyet, verimlilik ve uygun maliyetli üretim elde etmek için temel öneme sahiptir. Uç frezeler, profil oluşturma, kanal açma ve konturlama işlemlerinin çoğunu olağanüstü bir çok yönlülükle gerçekleştirirken, yüzey frezeler geniş alanlarda düz, hassas işlenmiş yüzeyler üretmede üstünlük sağlar. Diş açma frezeleri, pah frezeleri ve kama yuvası kesicileri gibi özel takımlar, genel amaçlı takımların verimli bir şekilde ele alamadığı boşlukları doldurur.
Takım geometrisinin ötesinde, temel malzeme ve kaplama seçimi, bir takımın belirli kesme koşulları altında nasıl performans gösterdiğini ve üretimde ne kadar süre dayanacağını belirler. Takım malzemesinin, geometrisinin ve kesme parametrelerinin iş parçası malzemesine ve parça gereksinimlerine uygun olması, verimli ve uygun maliyetli bir işleme sürecini, aşırı takım aşınması, kötü yüzey kalitesi ve tutarsız parça kalitesiyle boğuşan bir süreçten ayıran şeydir. Üretim operasyonu boyunca tutarlı bir şekilde uygulanan özenli takım seçimi, makineden çıkan her parçada karşılığını verir.
Referanslar
Bag, R., Panda, A., Sahoo, AK ve Kumar, R. (2022). Kuru ortamda AISI 4340 çeliğinin sürdürülebilir yüksek hızlı sert işlenmesi. Arap Bilim ve Mühendislik Dergisi , 48 (3), 3073–3096. https://doi.org/10.1007/s13369-022-07094-9
Bermanschläger, SC, Baumann, C., Brünner, J., Kolozsvari, S., Mayrhofer, PH ve Bleicher, F. (2026). C45E çeliğinin kuru işlenmesinde TiN, (Ti,Al)N ve (Ti,Al,Ta,Ce)N kaplı takımların performansı. CIRP İmalat Bilimi ve Teknolojisi Dergisi , 66 , 31–40. https://doi.org/10.1016/j.cirpj.2026.01.013
Dhobale, N., Mulik, S., Jegadeeshwaran, R., & Patange, A. (2021). Frezeleme Takım Uçlarının Geleneksel ve Yapay Zeka Yaklaşımı Kullanılarak Denetimi: Bir İnceleme. Ses ve Titreşim , 55 (2), 87–116. https://doi.org/10.32604/sv.2021.014224
Fan, M., Bi, C., Liu, X., Ding, M., & Song, H. (2023). Döner Lemniskat Freze Kesici Tasarımı ve Kesme Performansı Üzerine Araştırma. Research Square . https://doi.org/10.21203/rs.3.rs-3578726/v1
Globisch, S., Friedrich, M., Heidemann, N., & Döpper, F. (2024). Toolox 44 takım çeliğinin kaba ve ince işlenmesi için katı karbür uçlu freze takımı konsepti. İmalat ve Malzeme İşleme Dergisi , 8 (4), 170. https://doi.org/10.3390/jmmp8040170
Khattab, A., Sztankovics, I., & Felhő, C. (2025). Daldırma frezeleme ve yüzey frezelemenin ön deneysel karşılaştırması: kesme parametrelerinin kesme kuvveti ve yüzey pürüzlülüğü üzerindeki etkileri. Eng—Advances in Engineering , 6 (6), 128. https://doi.org/10.3390/eng6060128
Laghari, RA ve Mekid, S. (2023). İşleme süreçlerinin IIoT tabanlı durum izlemesine yönelik kapsamlı yaklaşım. Ölçüm , 217 , 113004. https://doi.org/10.1016/j.measurement.2023.113004
Pajaziti, A., Tafilaj, O., Gjelaj, A., & Berisha, B. (2025). Zaman Verimli İşlemede Takım Yolu Planlamasının ve CNC Makine Performansının Optimizasyonu. Makineler , 13 (1), 65. https://doi.org/10.3390/machines13010065
Silva, FJG, Martinho, RP, Magalhães, LL, Fernandes, F., Sales-Contini, RCM, Durão, LM, Casais, RCB ve Sousa, VFC (2024). Verimlilik, takım aşınması, yüzey pürüzlülüğü ve titreşim üzerinde farklı frezeleme stratejilerinin karşılaştırmalı bir çalışması. İmalat ve Malzeme İşleme Dergisi , 8 (3), 115. https://doi.org/10.3390/jmmp8030115
Stankov, N., & Ivanov, A. (2025). İç diş açma için kullanılan diş frezeleme kesicilerinin analitik ve grafiksel profillemesi. Uygulamalı Bilimler , 15 (13), 7308. https://doi.org/10.3390/app15137308




