

İnce cidarlı bileşenler, bir veya daha fazla duvar bölümünün bileşenin genel boyutuna göre önemli ölçüde daha ince olduğu parçalardır. Bu özellikler, ağırlık azaltma, hava akışı veya kompakt tasarımın kritik olduğu havacılık, tıp, otomotiv ve hassas endüstriyel uygulamalarda yaygındır. CNC işleme, bu parçaların yüksek hassasiyetle üretilmesine olanak sağlarken, ince duvarlar daha rijit geometrilerde bulunmayan benzersiz bir dizi zorluk ortaya çıkarır.
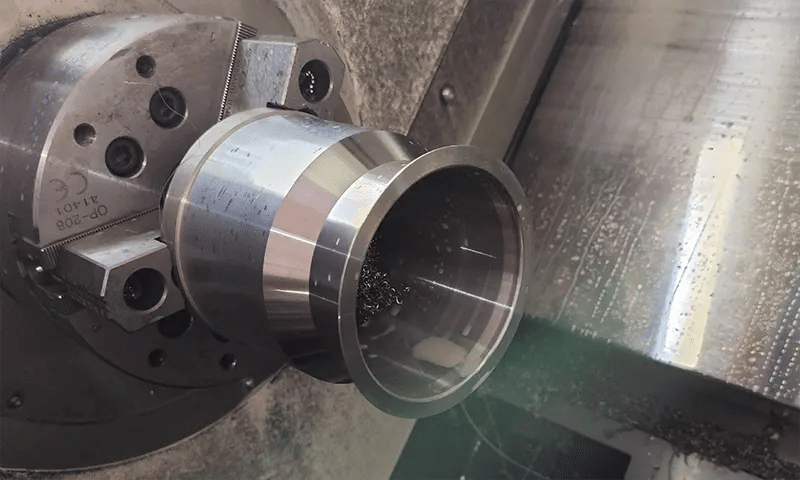
CNC frezeleme ile ince duvarlı parçalar
İnce cidarlı parçaların işlenmesinde en sık karşılaşılan sorunlar arasında kesme sırasında deformasyon, titreşim kaynaklı titreme ve parça fikstürden ayrıldıktan sonra tolerans kaybı yer almaktadır. Bu makale, deformasyonu kontrol etmeye, hassasiyeti korumaya ve parça bütünlüğünü muhafaza etmeye yardımcı olan kanıtlanmış işleme stratejilerine odaklanmaktadır.
İnce cidarlı işlemede deformasyon nedir?
Herhangi bir kesme stratejisi veya fikstür tasarımı düşünülmeden önce, ince cidarlı parçaların işleme sırasında neden farklı davrandığını anlamak önemlidir. Deformasyon rastgele bir sonuç değildir. İnce malzemenin kesme kuvvetlerine, ısıya ve gerilim boşalmasına nasıl tepki verdiğinin öngörülebilir bir sonucudur. Bu faktörler erken aşamada hesaba katılmadığında, iyi programlanmış bir CNC işlemi bile hatalı parçalar üretebilir.
İnce Cidarlı Bir Bileşeni Ne Tanımlar?
İnce cidarlı bir bileşen, genellikle işleme kuvvetlerine karşı koyacak yeterli sertliğe sahip olmayan bir duvar kalınlığı ile tanımlanır. Evrensel bir kalınlık eşiği olmamakla birlikte, sorunlar genellikle duvar kalınlığı yüksekliğine veya desteksiz uzunluğuna göre küçük olduğunda başlar. Örneğin, uzun bir havacılık kanadındaki 2 mm'lik bir duvar, kısa, kutu şeklinde bir yapıdaki 2 mm'lik bir duvardan çok farklı davranır.
Türbin gövdeleri, elektronik muhafazalar, tıbbi implantlar ve hafif yapısal çerçeveler gibi parçalarda ince duvarlar yaygındır. Bu uygulamaların çoğunda, duvar kalınlığı işlenebilirlik yerine fonksiyonel gereksinimler tarafından belirlenir ve kesim sırasında hata payı çok azdır.
CNC işleme sırasında ince duvarlar neden deforme olur?
İnce duvarlar, kalın kesitler gibi kesme kuvvetlerini aynı şekilde ememedikleri için deforme olurlar. Kesici takım malzemeye temas ettiğinde, yanal kuvvetler duvarı takım yolundan uzaklaştırır. Duvar ne kadar ince ve yüksek olursa, sapma da o kadar büyük olur.
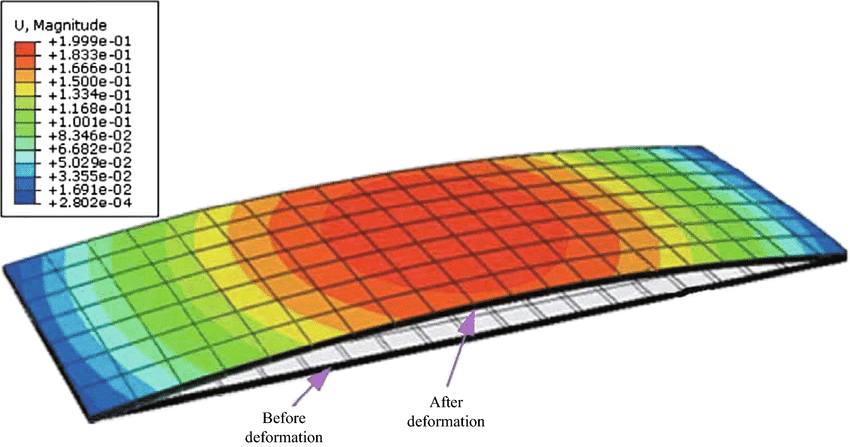
İnce cidarlı bir levhada işleme kaynaklı deformasyon
Pratik anlamda bu, aletin kaba işleme sırasında programlanandan daha az malzeme kesebileceği, ardından ince işleme sırasında beklenenden daha fazla malzeme çıkarabileceği anlamına gelir. Sıkıştırma sırasında tolerans dahilinde ölçülen bir duvarın, parça sıkıştırıldıktan sonra birkaç milimetrenin onda biri kadar tolerans dışına çıktığı durumlar gördüm. Bu davranış programlama hatalarından değil, işleme sırasında meydana gelen elastik deformasyondan kaynaklanmaktadır.
Kesme Kuvvetlerinin, Titreşimin ve Isı Birikiminin Etkileri
İnce cidarlı parçalarda deformasyona yol açan üç temel faktör vardır:
- Çatışma sırasında duvarı iten veya çeken kesme kuvvetleri
- Duvar hareketini artıran titreşim ve gürültü.
- Yerel genleşmeye neden olan ısı birikimi
Kesme kuvvetleri dalgalandığında, duvar tekrar tekrar esner ve bu da düzensiz malzeme kaldırmaya yol açabilir. Titreşim, duvarın sönümleyemediği dinamik yükler oluşturarak durumu daha da kötüleştirir. Isı ise başka bir karmaşıklık katmanı ekler. İnce kesitler hızla ısınır ve düzensiz soğur; bu da işleme tamamlandıktan sonra bile boyutları değiştirebilir.
Örneğin, ince bir alüminyum muhafazayı yüksek iş mili hızlarında ve yeterli talaş tahliyesi olmadan işlerken, lokal ısınma, kesim sırasında duvarın genleşmesine ve sonrasında büzülmesine neden olarak, boyutları yetersiz parçalar oluşmasına yol açabilir.
İnce cidarlı parçalarda sık karşılaşılan deformasyon sorunları
Bozulmalar genellikle tahmin edilebilir şekillerde ortaya çıkar. En yaygın sorunlar şunlardır:
- Kesim sırasında duvarın bükülmesi, düzensiz kalınlığa yol açar.
- Aletin derinliği boyunca kademeli sapmadan kaynaklanan konik duvarlar.
- Sıkıştırma işlemi bittikten sonra duvarın eski haline dönmesi, yani farklı bir şekle bürünmesi.
- Bitişik özelliklerde düzlüğün veya paralelliğin kaybı.
Bu sorunlar genellikle ancak son işlem veya nihai kontrol sırasında ortaya çıkar. Bu aşamada, bunların düzeltilmesi tüm parçanın yeniden işlenmesini veya tamamen hurdaya çıkarılmasını gerektirebilir.
Malzeme Taşıma İşlemine Başlamadan Önce Planlamanın Önemi
İnce cidarlı malzemelerin etkili bir şekilde işlenmesi , ilk takım yolu oluşturulmadan çok önce başlar. Planlama, malzeme kaldırmanın parçanın sertliğini her aşamada nasıl değiştireceğini hesaba katmalıdır. Çok fazla malzemenin çok erken kaldırılması, kalan yapıyı dengesizleştirebilir ve sonraki işlemleri öngörülemez hale getirebilir.
Sık yapılan bir hata, ince özelliklere geçmeden önce tüm ceplerin tamamen kaba işlenmesidir. Buna karşılık, planlı bir yaklaşım, ince duvarlarda ek malzeme bırakarak, son aşamalara kadar çevredeki malzemenin onları desteklemesine olanak tanır. Bu tür bir sıralama, gerilim salınımını azaltır ve boyutsal tutarlılığı artırır.
Bu seviyedeki deformasyonu anlamak, takım yolu sıralamasından iş parçası tutma ve incelemeye kadar sonraki tüm kararların temelini oluşturur. Bu farkındalık olmadan, gelişmiş işleme stratejileri bile güvenilir sonuçlar vermekte zorlanır.
Stabilite ve Gerilim Kontrolü için Takım Yolu Sıralaması
Bozulma mekanizmaları anlaşıldıktan sonra, takım yolu sıralaması bunları kontrol etmenin en etkili yollarından biri haline gelir. Malzemenin çıkarılma sırası, parçanın sertliği, iç gerilim giderme ve boyutsal kararlılığı üzerinde doğrudan bir etkiye sahiptir. Kötü bir sıralama parçayı çok erken zayıflatabilirken, iyi planlanmış bir sıralama son aşamalara kadar desteği korur.
İnce cidarlı parçalarda kaba işleme ve ince işleme arasındaki farklar
İnce cidarlı malzemelerin işlenmesinde kaba işleme ve ince işleme işlemleri açıkça birbirinden ayrılmalıdır. Kaba işleme işlemleri, yapısal mukavemeti korurken büyük miktarda malzemeyi kaldırmaya odaklanmalıdır. İnce işleme ise, parça yeterince desteklendikten ve gerilimler büyük ölçüde giderildikten sonra, son geçişlere bırakılmalıdır.
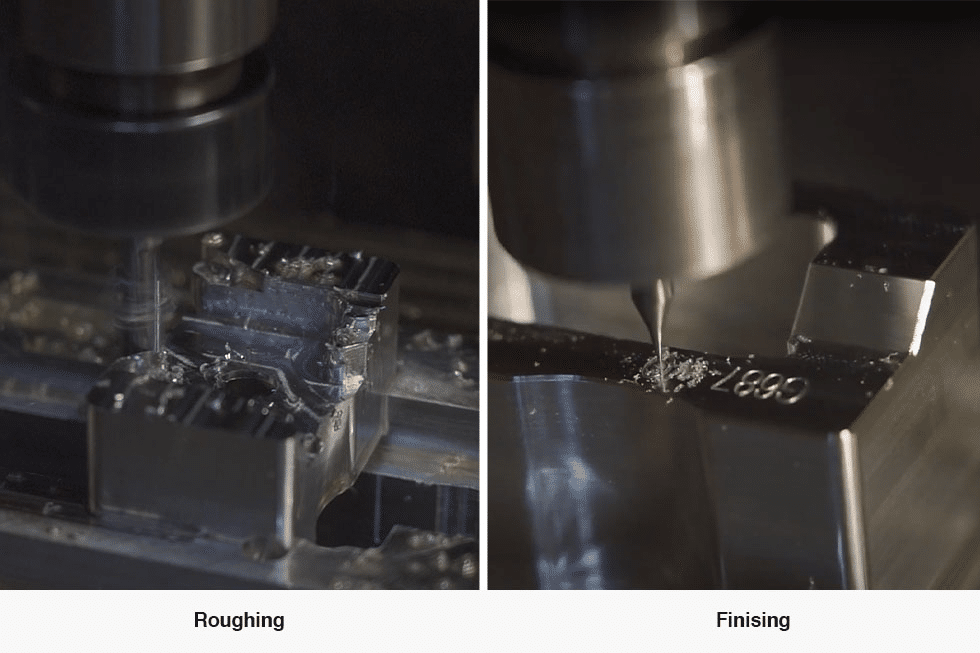
CNC İşlemede Kaba İşleme ve İnce İşleme: Kusursuz Parçalar İçin
Pratikte bu, genellikle daha kalın özelliklere kıyasla ince duvarlarda daha fazla malzeme bırakmak anlamına gelir. Örneğin, kaba işleme sırasında ince bir alüminyum duvarda 0.3 ila 0.5 mm fazladan malzeme bırakmak, son işleme sırasında sapmayı önemli ölçüde azaltabilir. Bu ilave malzeme, israf edilen malzeme yerine geçici bir sertlik görevi görür.
Daha Kalın Bölümlerden Daha İnce Alanlara Doğru İşleme
Güvenilir bir işleme stratejisi, en sert bölümlerden en az sert bölümlere doğru işleme yapmaktır. Daha kalın bölgeler doğal destek sağlar ve bitişik malzeme çıkarılırken kesme kuvvetlerini emmeye yardımcı olur.
Örneğin, ince nervürlerle çevrili bir cep işlenirken, nervürler kalın kalırken önce cebin kaba işlenmesi daha kararlıdır. Nervürler daha sonraki işlemlerde nihai kalınlığa getirilebilir. Bu yaklaşım, erken işleme aşamalarında nervürlerin titreşme veya bükülme riskini azaltır.
İç gerilimi azaltmak için dengeli malzeme kaldırma
Dengesiz malzeme kaldırma, iç gerilimleri asimetrik olarak serbest bırakarak parçanın yamulmasına neden olabilir. Dengeli kaldırma, gerilim değişikliklerinin bileşen boyunca daha eşit bir şekilde dağılmasına yardımcı olur.
Bu, her yerde eşit miktarda malzeme çıkarılmasını gerektirmez, ancak bir tarafta agresif kesimlerden kaçınırken karşı tarafın tamamen desteklenmesini gerektirir. Karşıt duvarlarda dönüşümlü geçişler yapmak veya simetrik özellikleri aşamalar halinde işlemek, daha büyük ince duvarlı çerçevelerdeki deformasyonu önemli ölçüde azaltabilir.
Yarı İşleme ve Kalan İşleme Kullanımı
Yarı işleme, ince cidarlı çeliklerin stabilitesinde önemli bir rol oynar. Kaba işleme ve ince işleme arasına ara bir adım eklenerek, parçanın azalan sertliğe kademeli olarak uyum sağlaması sağlanır.
Kalıntı işleme, özellikle karmaşık geometrinin kaba işleme sonrasında düzensiz malzeme bıraktığı durumlarda oldukça kullanışlıdır. Kalan malzemeyi hafif ve hedefli geçişlerle temizlemek, tam son işlem kesimleri sırasında meydana gelebilecek ani kuvvet artışlarını önler. Bu yaklaşım, ince ağların daha kalın yapısal düğümleri birbirine bağladığı havacılık bileşenlerinde yaygın olarak kullanılır.
Son duvar kalınlığına yakın tam derinlikte kesimlerden kaçınmak
Mümkün olduğunca, son duvar kalınlığına yakın tam derinlikte kesimlerden kaçınılmalıdır. Bu kesimler, kesme kuvvetlerini uzun bir temas alanında yoğunlaştırarak sapmayı ve titreşimi artırır.
Bunun yerine, tutarlı kademeli düşüşlerle gerçekleştirilen çoklu sığ geçişler daha tahmin edilebilir sonuçlar üretir. Bu, işlem süresini biraz artırsa da, genellikle maliyetli yeniden işleme ihtiyacını önler. Yüksek hassasiyetli parçalarda, hurda oluşumunu önleyerek kazanılan zaman, ek işleme süresinden çok daha fazladır.
Dikkatli takım yolu sıralaması, ince cidarlı işleme sürecini deneme yanılma yönteminden kontrollü bir işleme dönüştürür. Rijitlik korunduğunda ve gerilimler kademeli olarak serbest bırakıldığında, parça işleme boyunca stabil kalır ve bu da doğru son işlem ve güvenilir muayene sonuçları için zemin hazırlar.
Radyal Bağlantıyı ve Kesme Kuvvetlerini Azaltmak
Takım yolu sıralamasından sonra, deformasyonu etkileyen bir sonraki önemli faktör, takımın malzemeye ne kadar agresif bir şekilde temas ettiğidir. İnce cidarlı parçalar kesme kuvvetlerine karşı oldukça hassastır ve takım basıncındaki küçük artışlar bile fark edilebilir sapmalara neden olabilir. Radyal teması azaltmak, işleme sırasında kontrolü sağlamanın en etkili yollarından biridir.
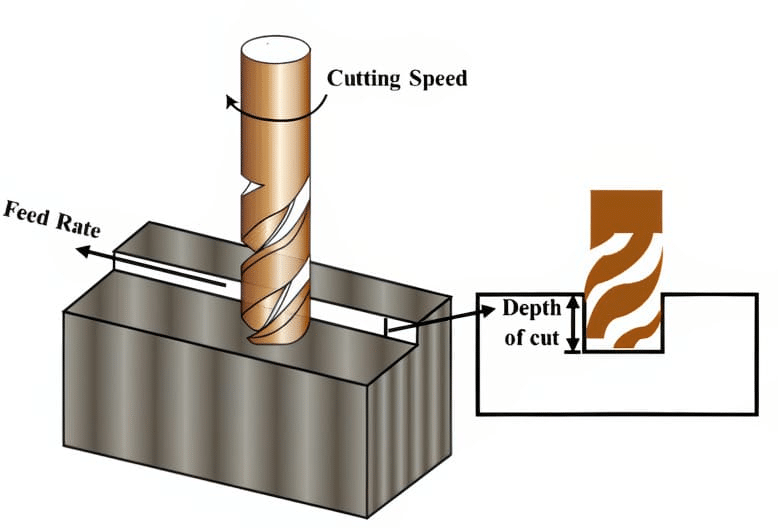
Kesim Parametresi Optimizasyonu
İnce Cidarlı Yapılarda Düşük Radyal Bağlantının Önemi
Radyal temas, yanal kesme kuvvetlerini doğrudan etkiler. Yüksek temas, duvarı yana doğru iterken, düşük temas, aletin daha az dirençle kesmesine olanak tanır. İnce kesitlerde, radyal teması azaltmak, kesim sırasında duvarın şeklini korumasına yardımcı olur.
Pratik anlamda bu, ince duvarların yakınında geniş adım aralıklarından kaçınmak anlamına gelir. Örneğin, 1.5 mm'lik bir alüminyum duvarı işlerken, geleneksel %40'lık adım aralığına kıyasla %5 ila %10'luk bir takım çapı adım aralığı kullanmak, sapmayı önemli ölçüde azaltabilir.
Yüksek Hızlı İşleme ve Uyarlanabilir Talaş Kaldırma Stratejileri
Yüksek hızlı işleme stratejileri, özellikle hassas geometriler için etkilidir. Uyarlanabilir talaş kaldırma, takım temasını dinamik olarak ayarlayarak tutarlı bir takım yükü sağlar. Bu, ince duvarları bükebilecek ani kuvvet artışlarını önler.
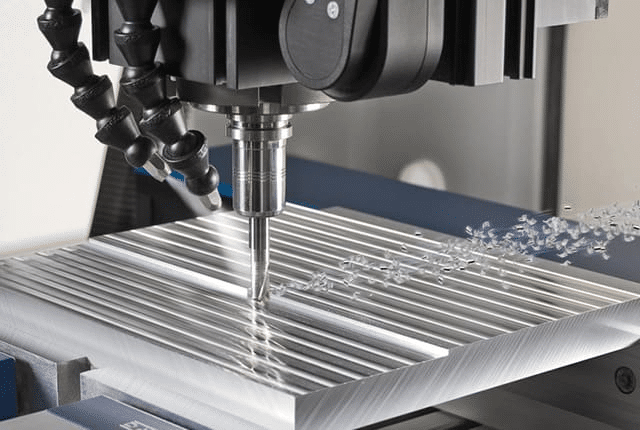
Uyarlanabilir stratejiler, ince nervürlerin hassas bir şekilde işlenmesi gereken titanyum ve alüminyum havacılık parçalarında yaygın olarak kullanılmaktadır. Sabit bir talaş yükü korunarak, takım düzgün bir şekilde kesim yapar ve duvar daha az titreşim ve kuvvet değişimine maruz kalır.
Daha Küçük Adımlar ve Kontrollü Eksenel Derinlikler
Küçük adım aralıklarını kontrollü eksenel derinliklerle birleştirmek, istikrarlı bir kesme ortamı oluşturur. Sert bölgelerde daha derin eksenel kesimler kabul edilebilirken, ince duvarlar sığ eksenel temastan fayda görür.
Dengeli bir yaklaşım genellikle şunları içerir:
- Yanal kuvveti azaltmak için hafif radyal bağlantı.
- Kesme verimliliğini korumak için orta düzeyde eksenel derinlik.
- Tüm geçiş boyunca tutarlı talaş kalınlığı
Bu kombinasyon, duvarı aşırı zorlamadan malzemenin öngörülebilir bir şekilde çıkarılmasına olanak tanır.
Alet Basıncını Azaltmak İçin Alet Seçimi
Takım geometrisi, kesme kuvvetlerini en aza indirmede kritik bir rol oynar. Yüksek helis açısına sahip keskin takımlar, kesme direncini azaltır ve talaş tahliyesini iyileştirir. İnce yüzeylerin son işleminde kullanılmak üzere tasarlanmış takımlar, genellikle duvara daha az basınç uygulayarak daha temiz kesimler üretir.
Örneğin, genel amaçlı bir freze ucundan yüksek helis açılı bir finiş takımına geçmek, ince paslanmaz çelik muhafazaların işlenmesinde titreşimi gözle görülür şekilde azaltabilir. Takım aşınması da yakından izlenmelidir, çünkü körelmiş takımlar kesme kuvvetini ve ısıyı artırır.
Isıyı Yöneterek Termal Bozulmayı Önleyin
Isı birikimi, işleme sırasında ince duvarların genleşmesine ve sonrasında büzülmesine neden olarak boyut hatalarına yol açabilir. Isıyı kontrol etmek, kesme kuvvetlerini kontrol etmek kadar önemlidir.
Etkili yöntemler arasında uygun soğutma sıvısı akışının kullanılması, talaşların hızlı bir şekilde tahliye edilmesinin sağlanması ve takımın tek bir alanda uzun süre temas etmesinden kaçınılması yer alır. Yüksek hassasiyetli çalışmalarda, takım yolunun sonunda kısa bekleme süreleri bile duvar kalınlığını etkileyen lokalize ısınmaya neden olabilir.
Radyal teması azaltarak ve kesme kuvvetlerini ve ısıyı dikkatlice yöneterek, ince cidarlı parçalar işleme boyunca stabil kalır. Bu yaklaşım yalnızca doğruluğu artırmakla kalmaz, aynı zamanda takım ömrünü uzatır ve daha tutarlı yüzey kalitesi sağlar.
Kırılgan Geometriler İçin İş Parçası Tutma Stratejileri
Optimize edilmiş takım yolları ve azaltılmış kesme kuvvetlerine rağmen, yetersiz iş parçası tutma, tüm işleme sürecini baltalayabilir. İnce cidarlı parçalar, aşırı veya düzensiz sıkıştırmadan kaynaklanan deformasyona karşı özellikle hassastır. Etkili bir iş parçası tutma sistemi, parçayı sabitlerken aynı zamanda kesme yükleri altında doğal bir şekilde davranmasına izin vermelidir.
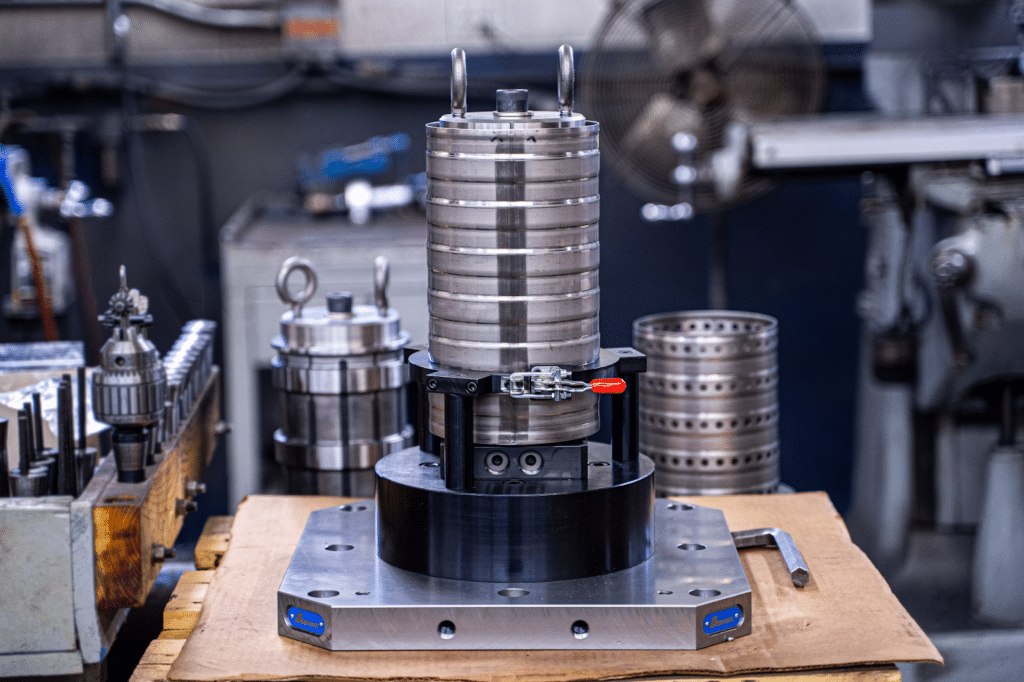
İnce Cidarlı Parçalar için CNC İş Parçası Tutma Sistemleri
İnce cidarlı parçaların aşırı sıkıştırılmasının riskleri
Aşırı sıkıştırma, gizli deformasyonun yaygın bir nedenidir. Aşırı sıkıştırma kuvveti, işleme sırasında ince duvarlarda deformasyona yol açabilir ve parça serbest bırakıldıktan sonra şekil değiştirebilir. Bu durum genellikle fikstürde doğru ölçülen ancak daha sonra muayeneden geçemeyen parçalara yol açar.
Aşırı sıkıştırmanın yol açtığı tipik sorunlar şunlardır:
- Sıkıştırma noktalarına yakın kalıcı duvar deformasyonu
- Sıkıştırmayı kaldırdıktan sonra paralelliğin kaybı
- Yerel ezikler veya basınç izleri
Bu sorunlar sıklıkla kesme parametrelerine bağlanırken, asıl neden fikstür tasarımıdır.
Yumuşak Çenelerin ve Özel Aparatların Kullanımı
Yumuşak çeneler, sıkıştırma yüzeyinin parça geometrisine daha yakından uymasını sağlayarak kuvveti daha geniş bir alana dağıtır. Bu, yerel gerilimi azaltır ve parça stabilitesini artırır.
İnce cidarlı üretim parçaları için, özellikle havacılık ve tıp uygulamalarında, özel fikstürler sıklıkla gereklidir. Örneğin, ince bir gövdenin dış profilini destekleyen konturlu bir fikstür, iç işlemeye erişim sağlarken duvarın çökmesini önleyebilir.
Düzgün Destek İçin Vakum Bağlantı Elemanları
Vakumlu işleme, özellikle düz veya sığ ince cidarlı parçalar için etkilidir. Vakumlu fikstürler, noktasal sıkıştırma yerine yüzey boyunca eşit bir tutma kuvveti uygular.
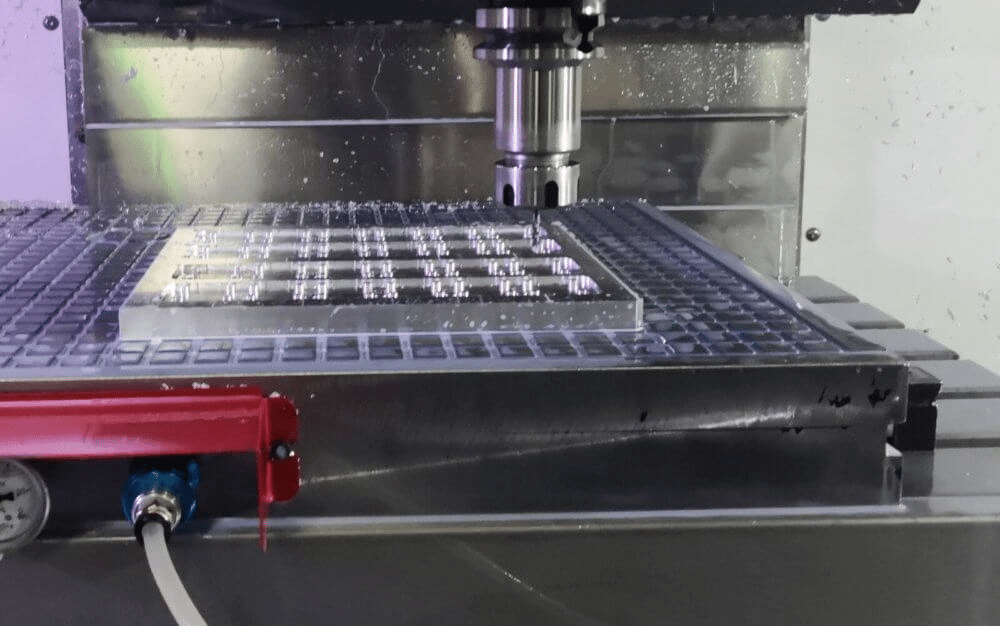
Vakum sistemleri, ince plakalar, kapaklar ve elektronik muhafazalar gibi parçalar için iyi sonuç verir. Bununla birlikte, çalışma boyunca tutarlı bir tutma kuvveti sağlamak için dikkatli bir sızdırmazlık ve temiz yüzeyler gerektirirler.
Hareket Kısıtlaması Olmadan İnce Duvarları Desteklemek
İnce duvarların desteğe ihtiyacı vardır, ancak tamamen sınırlandırılmamalıdırlar. Parçanın aşırı sınırlandırılması, gerilimi hapsedebilir ve işleme tamamlandıktan sonra deformasyona yol açabilir.
Etkili destek stratejileri şunları içerir:
- Kaba işleme sırasında ince duvarların arkasına koruyucu malzeme yerleştirilmesi
- İşlem tamamlanmadan önce çıkarılan geçici desteklerin kullanılması.
- Genişletilebilir mandreller veya ek parçalarla iç özelliklerin desteklenmesi
Bu yöntemler, parçanın doğal olarak gevşemesine izin verirken aynı zamanda stabilite sağlar.
Stresi Azaltmak İçin Çoklu Kurulumlarda İşleme
Birden fazla ayar, işleme stresinin daha eşit şekilde dağıtılmasına yardımcı olabilir. İşlemleri ayarlar arasında bölerek, hiçbir aşama aynı anda çok fazla malzeme çıkarmaz.
Örneğin, iç ceplerin kaba işlenmesi bir aşamada, dış ince duvarların ise başka bir aşamada son işlenmesi, parçanın işlemler arasında dengelenmesini sağlar. Bu yaklaşım, boyutsal doğruluğun kritik olduğu hassas gövdelerde yaygındır.
Son İşlemden Önce Stabiliteyi Doğrulama
Son işlem aşamalarından önce, parçanın stabilitesi doğrulanmalıdır. Bu, kritik yüzeylerin hafifçe kontrol edilmesini veya sapmayı gözlemlemek için düşük kuvvetli bir test geçişi yapılmasını içerebilir.
Bu aşamada stabiliteyi doğrulamak için zaman ayırmak, genellikle nihai tolerans sorunlarını önler. İnce cidarlı işlemede, sıkıştırma veya desteğe yapılan küçük ayarlamalar, uygun bir parça ile reddedilen bir parça arasındaki farkı yaratabilir.
Doğru iş parçası tutma yöntemi, deformasyon kontrolünün temelini tamamlar. Parça aşırı kısıtlama olmaksızın güvenli bir şekilde desteklendiğinde, kesme stratejileri amaçlandığı gibi çalışabilir ve tutarlı, doğru sonuçlar verebilir.
İnce Cidarlı Parçaların Muayenesi ve Doğrulanması
İşleme tamamlandıktan sonra, deformasyonun başarıyla kontrol edilip edilmediğini doğrulamada muayene kritik bir rol oynar. İnce cidarlı parçalar işleme sırasında doğru görünebilir, ancak fikstürden çıkarıldıktan sonra hafifçe kayma gösterebilir. Yapılandırılmış bir muayene yaklaşımı, bu sorunları erken tespit etmeye ve tutarlı kaliteyi sağlamaya yardımcı olur.
İnce Cidarlı Parçaların Muayenesi ve Doğrulanması
Deformasyona Neden Olmadan Duvar Kalınlığını Ölçme
İnce duvarların ölçümü dikkat gerektirir, çünkü aşırı ölçüm kuvveti parçayı deforme edebilir ve yanıltıcı okumalara yol açabilir. Temaslı ölçüm aletleri, özellikle desteksiz yüzeylerde, kontrollü bir kuvvetle kullanılmalıdır.
Yaygın uygulamalar şunlardır:
- İnce kesitler için tasarlanmış düşük kuvvetli mikrometreler veya kumpaslar kullanmak.
- Ölçüm sırasında bükülmeyi önlemek için duvarı desteklemek.
- Aynı noktada tekrarlanan ölçümlerden kaçınmak.
Yüksek hassasiyet gerektiren işlerde, standart bir kumpastan uygulanan hafif bir basınç bile ince bir alüminyum duvardaki ölçümü değiştirebilir.
Üretim Sürecinde Erken Bozulmaları Tespit Etmek için Kontrol
Üretim sürecindeki denetim, parçanın nihai şekline ulaşmadan önce bozulmaların tespit edilmesini sağlar. Önemli işleme aşamalarından sonra boyutların kontrol edilmesi, parçanın beklendiği gibi tepki verip vermediğini belirlemeye yardımcı olur.
Örneğin, yarı işlenmiş bir parçanın ince bir nervürünün incelenmesi, erken sapma eğilimlerini ortaya çıkarabilir. Bu aşamada bir varyasyon tespit edilirse, son işlemeden önce takım yolları veya destek yöntemleri ayarlanarak hurda riski azaltılabilir.
Sondalama ve Temassız Ölçüm Yöntemleri
Makine üzerinde problama, parçayı fikstürden çıkarmadan kritik boyutları doğrulamak için yaygın olarak kullanılır. Problama, anında geri bildirim sağlar ve kelepçenin çıkarılmasıyla ilgili deformasyonun etkisini azaltır.
Lazer tarama veya optik ölçüm gibi temassız yöntemler, özellikle çok ince veya esnek yapılar için kullanışlıdır. Bu teknikler ölçüm kuvvetini tamamen ortadan kaldırır ve tolerans gereksinimlerinin katı olduğu havacılık ve tıp imalatında sıklıkla kullanılır.
İşleme Sırasında Nominal ve Gerçek Geometrinin Karşılaştırılması
Her kritik adımdan sonra ölçülen değerleri nominal geometriyle karşılaştırmak, parçanın stres altında nasıl davrandığına dair fikir verir. Giderek artan sapmalar, genellikle izole hatalardan ziyade kümülatif bozulmayı gösterir.
Bu karşılaştırma, özellikle kafes takviyeli gövdeler gibi karmaşık ince duvarlı yapılarda son derece değerlidir; zira bu yapılarda yerel bozulma, bitişik özellikleri etkileyene kadar belirgin olmayabilir.
Son Kontrol ve Kalite Doğrulama
Son kontrol, yalnızca boyut doğruluğunu değil, aynı zamanda parçanın genel stabilitesini de doğrulamalıdır. Ölçümler, parça tamamen gevşedikten sonra, tercihen oda sıcaklığında kısa bir süre bekletildikten sonra alınmalıdır.
En iyi uygulamalar şunları içerir:
- Duvar kalınlığının, düzlüğünün ve paralelliğinin doğrulanması
- Kritik özelliklerin serbest haldeyken incelenmesi
- Gelecekteki süreçleri iyileştirmek için denetim sonuçlarını belgelemek.
Tutarlı denetim geri bildirimi, işleme stratejisi ile gerçek dünya performansı arasındaki döngüyü tamamlar. İnce cidarlı parçalar için bu geri bildirim, sürekli iyileştirme ve uzun vadeli süreç güvenilirliği için hayati önem taşır.
Sonuç
İnce cidarlı parçaları deformasyon olmadan başarılı bir şekilde işlemek, sürecin her aşamasında disiplinli ve dikkatli bir yaklaşım gerektirir. Deformasyon büyük ölçüde doğru planlama, düşünceli takım yolu sıralaması, azaltılmış kesme kuvvetleri ve parçayı aşırı kısıtlamadan destekleyen iş parçası tutma yöntemleri ile kontrol edilir. Her karar, parçanın sertliği ve gerilme davranışı göz önünde bulundurularak verildiğinde, ince cidarlı özellikler doğru ve tekrarlanabilir şekilde işlenebilir.
Aynı derecede önemli olan bir diğer unsur ise, bu stratejilerin amaçlandığı gibi çalışıp çalışmadığını doğrulayan denetimdir. İşlem sırasında yapılan kontroller ve dikkatli son ölçümler, ince deformasyonların kalite sorunu haline gelmeden önce tespit edilmesine yardımcı olur. İşleme stratejisi ve denetim birlikte çalıştığında, ince cidarlı bileşenler, zorlu uygulamalarda bile sürekli olarak dar toleransları karşılayabilir.




