

CNC işleme hem hızlı prototiplemeyi hem de tam ölçekli üretimi destekler, ancak kullanım şekli bu iki aşama arasında önemli ölçüde değişir. Prototiplemede amaç hızdır. Ekipler, şekil, uyum ve işlevi mümkün olan en kısa sürede doğrulamaya odaklanır ve genellikle bitmiş bir üründe kabul edilemeyecek tavizleri kabul ederler.
Aynı parça seri üretime geçtiğinde öncelikler değişir. Tutarlılık, maliyet verimliliği, yüzey kalitesi ve uzun vadeli güvenilirlik kritik hale gelir. Prototip üretiminde iyi sonuç veren yaklaşımlar, ayarlanmadıkları takdirde seri üretimde sorunlara yol açabilir. Hızlı prototipleme için CNC işleme ile seri üretim arasındaki değişiklikleri anlamak, ekiplerin yeniden işleme ihtiyacını azaltmasına, maliyetleri kontrol etmesine ve daha az gecikmeyle pazara girmesine yardımcı olur.
Amaç ve Öncelikler: Prototip Odaklı Yaklaşım vs. Üretim Odaklı Yaklaşım
CNC işleme, aynı makineler ve malzemeler kullanılsa bile, prototipleme ve üretim aşamalarında çok farklı amaçlara hizmet eder . Prototip aşamasında odak noktası öğrenmedir. Hız, esneklik ve değişiklik yapabilme yeteneği, verimlilikten daha önemlidir. Bir tasarım üretime geçtiğinde, zihniyet istikrar, tekrarlanabilirlik ve maliyet kontrolüne doğru kayar. Bu değişimi anlamak, prototip aşamasında alınan kararları artık mantıklı olmayan bir üretim ortamına taşımaktan kaçınmak için çok önemlidir.
En büyük fark, ekiplerin her aşamada başarıyı nasıl tanımladığında yatmaktadır. Prototipleme hızlı cevapları ödüllendirirken, üretim öngörülebilir sonuçları ödüllendirir.
Hızlı Prototipleme Hedefleri
Hızlı prototipleme sırasında, CNC işleme bir doğrulama aracı olarak kullanılır. Amaç mükemmellik değil, tasarımın amaçlandığı gibi çalıştığının teyididir.
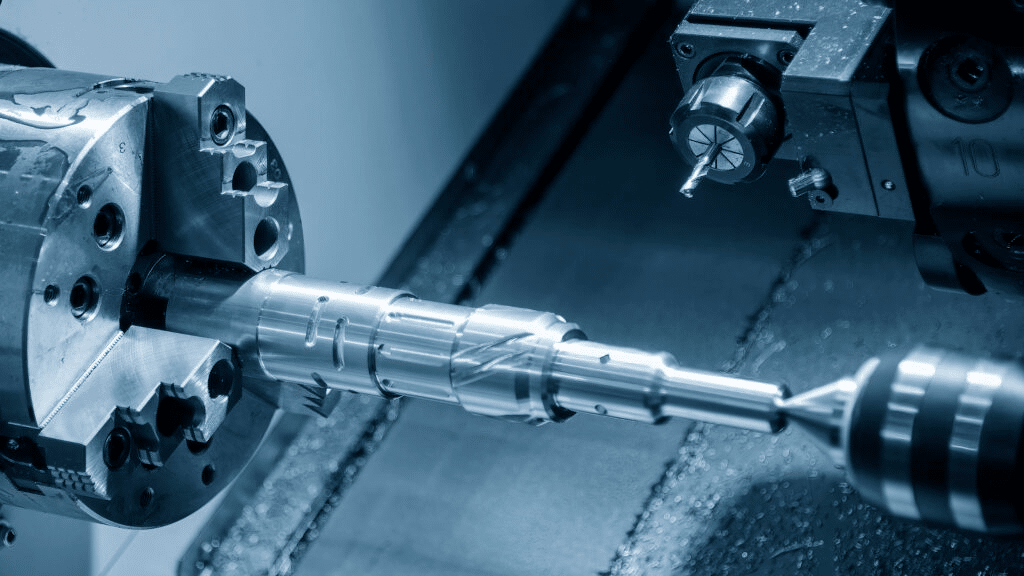
Hızlı Prototipleme için CNC İşleme
Bu aşamada öncelikli konular şunlardır:
- Tasarım yinelemesini desteklemek için hızlı geri dönüş
- Sık tasarım değişikliklerine uyum sağlama esnekliği.
- Şekil, uyum ve temel işlevin doğrulanması
- Minimum kurulum süresi ve basitleştirilmiş işleme stratejileri
Parçalar, programlama çabasını azaltmak için muhafazakar takım yolları veya aşırı büyük özelliklerle işlenebilir. Yüzey kalitesi ve sıkı toleranslar yalnızca işlevi doğrudan etkilediklerinde ele alınır. Bir parça konsepti kanıtlıyorsa ve tasarım sorunlarını erken aşamada ortaya çıkarıyorsa, görevini yerine getirmiştir.
Üretim Süreci Hedefleri
Üretimde, CNC işleme bir öğrenme aracı olmaktan ziyade bir üretim süreci haline gelir. Amaç, aynı parçayı tutarlı kalite ve minimum varyasyonla tekrar tekrar üretmektir.
Üretim öncelikleri genellikle şunları içerir:
- Partiler ve makineler genelinde tekrarlanabilirlik
- Daha kısa işlem süresi ve daha düşük birim maliyeti
- Hurda ve yeniden işleme oranını en aza indiren istikrarlı süreçler.
- Hem işleme hem de parça performansında uzun vadeli güvenilirlik.
Bu aşamada, küçük verimsizlikler bile pahalıya mal olur. Kalite ve verimlilik arasında denge sağlamak için takım yolları, ilerleme hızları ve devir hızları iyileştirilir. Tutarsızlığa veya aşırı işleme süresine neden olan her özellik yakından incelenir ve genellikle yeniden tasarlanır.
Tasarım Amacı Aşamalar Boyunca
Ürün prototip aşamasından üretim aşamasına geçerken tasarım amacı da gelişir. Erken aşama tasarımlarda genellikle üretilebilirlik yerine işlevselliğe öncelik verilir. Parçanın hızlı bir şekilde işlenebilmesini sağlamak için özellikler daha kalın olabilir, yarıçaplar daha geniş olabilir ve toleranslar gevşek bir şekilde tanımlanabilir.
Tasarım olgunlaştıkça, üretim göz önünde bulundurularak geometri iyileştirilir. Duvar kalınlığı optimize edilir, gereksiz malzeme çıkarılır ve takım erişimini iyileştirmek ve çevrim süresini azaltmak için özellikler ayarlanır. Bir prototipte geçici bir çözüm olarak kabul edilebilir olan şey, işleme karmaşıklığını artırırsa üretimde bir dezavantaj haline gelebilir.
Mühendislik Ödünleşmeleri
Ekiplerin karşılaştığı en zor kararlardan biri, hızın mı yoksa üretilebilirliğin mi önceliklendirilmesi gerektiğidir. Prototiplemede, hızlı üretim genellikle verimsiz takım yollarını veya fazladan malzemeyi haklı çıkarır. Üretimde ise aynı tercihler daha yüksek maliyetlere ve daha uzun teslim sürelerine yol açar.
Deneyimli ekipler, prototipleme ve üretim süreçlerini birbiriyle ilişkili ancak ayrı aşamalar olarak ele alırlar. Prototipleri hızlı öğrenme amacıyla kullanırlar, ardından ölçeklendirmeden önce tasarım ve süreç kararlarını bilinçli olarak yeniden gözden geçirirler. Bu yaklaşım, geçiş sırasında sürtünmeyi azaltır ve üretimin kalıcı olması amaçlanmayan sorunları devralmasını önler.
Toleranslar: Esnekten Kontrollüye
Hızlı prototiplemeden seri üretime geçildiğinde tolerans gereksinimleri önemli ölçüde değişir. İlk aşamalarda toleranslar esas olarak işlevselliği ve temel montaj kontrollerini desteklemek için vardır. Üretim başladıkça, toleranslar maliyeti, kaliteyi ve uzun vadeli performansı etkileyen kritik bir kontrol mekanizması haline gelir. Ölçek büyütme sırasında toleranslara kayıtsız kalmak, CNC üretiminde hurda ve yeniden işleme nedenlerinin en yaygın olanlarından biridir.
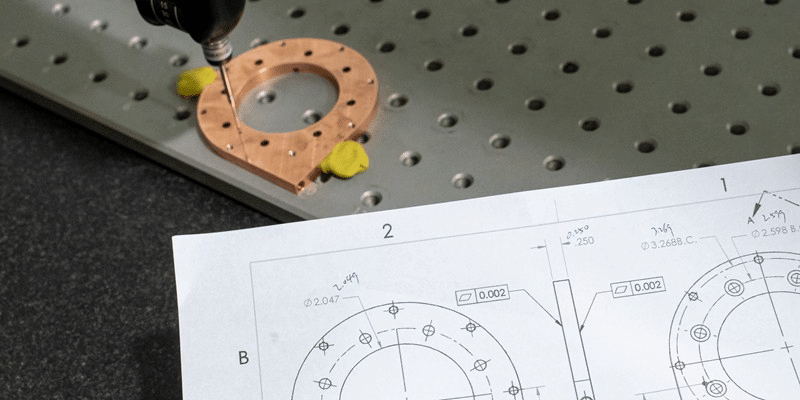
Bu değişim sadece çizimdeki sayıların daha hassas hale getirilmesiyle ilgili değil. Birden fazla parça ve parti genelinde doğruluğun nasıl elde edildiği, ölçüldüğü ve korunduğu konusundaki bir değişikliği yansıtıyor.
Prototip Toleransları
Prototip aşamasında, belirli bir özellik hassasiyet gerektirmediği sürece toleranslar genellikle geniş tutulur. Amaç, nihai boyutları kesinleştirmek değil, konsepti kanıtlamaktır.
Prototip toleransı uygulamaları genellikle şunları içerir:
- Çoğu özellik için genel toleranslar uygulanır.
- Makine üzerinde kabul edilebilir bir uyum sağlamak için manuel ayarlamalar yapılır.
- Parçalar arasındaki boyut kaymasına ilişkin sınırlı endişe
- İşlevi etkilemeyen küçük sapmaların kabul edilmesi
Bu yaklaşım, parçaların minimum kurulum ve denetim süresiyle hızlı bir şekilde üretilmesini sağlar. Mühendisler genellikle prototipleri kullanarak hangi boyutların gerçekten önemli olduğunu ve hangilerinin daha sonra gevşetilebileceğini belirlerler.
Üretim Toleransları
Üretimde toleranslar, montaj tutarlılığını, performansı ve müşteri kabulünü doğrudan etkiler. Sıkı veya yetersiz tanımlanmış toleranslar, süreç bunları tutarlı bir şekilde koruyamıyorsa riski ve maliyeti artırır.
Üretim toleransı gereksinimleri tipik olarak şunları içerir:
- İşlev ve arayüz ihtiyaçlarına dayalı, özelliğe özgü toleranslar.
- Tekrarlanabilir takım yollarına sahip kontrollü işleme süreçleri
- Tutarlılığı sağlamak için tanımlanmış referans yapıları.
- Kritik ve kritik olmayan boyutlar arasında net bir ayrım.
Her tolerans, proses kapasitesi dahilinde ulaşılabilir olmalıdır. Bir tolerans, aşırı ayarlama gerektirmeden tekrar tekrar korunamazsa, kalite kontrol aracı olmaktan ziyade bir yükümlülük haline gelir.
Sıkı Toleransların Maliyet Etkileri
Daha sıkı toleranslar, maliyeti birçok yönden artırır. Takımların hassasiyeti korumak için daha hafif geçişler yapması nedeniyle işleme süresi uzar. Takım aşınması daha kritik hale gelir ve kurulumlarda hizalama ve stabiliteye daha fazla dikkat edilmesi gerekir.
Ek maliyet unsurları şunlardır:
- Parça başına artan inceleme süresi
- Süreçlerde sapmalar olursa hurda oranları artar.
- Muhafazakar işleme parametreleri nedeniyle daha düşük üretim hızı
Seri üretimde, gereksiz yere dar toleranslar genellikle işlevsel bir fayda sağlamazken birim maliyetini önemli ölçüde artırır. Deneyimli ekipler, her dar toleransın gerçekten gerekli olup olmadığını doğrulamak için inceleme yapar.
Metroloji ve Muayene Yaklaşımı
Tolerans kontrolüyle birlikte muayene gereksinimleri de gelişir. Prototip parçalar genellikle kumpas, mikrometre veya basit ölçü aletleri gibi temel ölçüm araçlarıyla kontrol edilir. Amaç, parçanın genel olarak tasarım amacına uygun olduğunu doğrulamaktır.
Üretim parçaları daha yapılandırılmış bir denetim stratejisi gerektirir. Bu strateji şunları içerebilir:
- İlk makale inceleme raporları
- Koordinat ölçüm makinesi doğrulaması
- Boyutsal sapmayı izlemek için süreç içi kontroller
- Kritik özellikler için istatistiksel süreç kontrolü
Üretimde denetim sadece kusurları yakalamakla ilgili değildir. Zaman içinde işleme sürecinin istikrarlı kaldığını kanıtlamakla ilgilidir. Ölçüm bilimindeki bu değişim, deneycilikten kontrollü üretime geçişin daha geniş bir yansımasıdır.
Yüzey İşleme Beklentileri ve Malzeme Seçenekleri
Prototiplemenin ilk aşamalarında yüzey kalitesi ve malzeme seçimi genellikle sınırlı ilgi görür, ancak parçalar üretime doğru ilerledikçe kritik hale gelirler. Prototiplerde, yüzey kalitesi ve malzeme genellikle hızlı doğrulamayı desteklemek için seçilir. Üretimde ise her ikisi de performansı, dayanıklılığı, görünümü ve maliyeti doğrudan etkiler. Bu aşamada beklentileri ayarlamamak, kalite sorunlarına ve beklenmedik ikincil işlemlere yol açabilir.
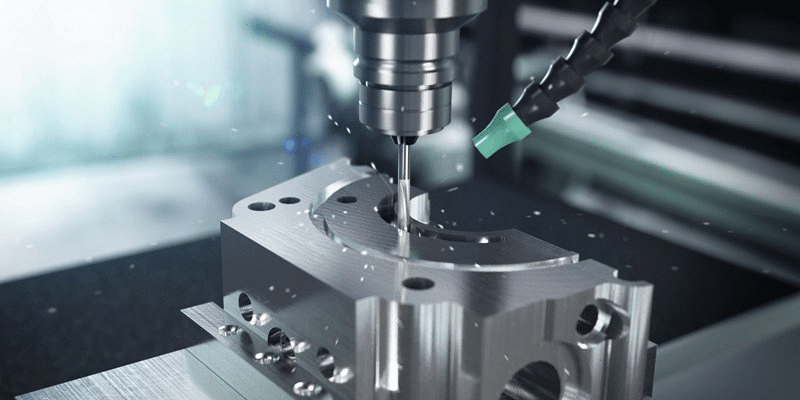
Üretim hacimleri arttıkça, yüzey işleminde veya malzeme davranışında meydana gelen küçük tutarsızlıklar bile montaj, kaplama veya saha performansı aşamalarında sorunlara yol açabilir.
Prototip Yüzey Bitirme Beklentileri
Prototip parçalar genellikle pratik ve zaman tasarrufu sağlayan yüzey işlemleriyle üretilir. Bir yüzey işlevsel bir rol oynamadığı sürece, görsel görünüm nadiren öncelik taşır.
Prototip yüzey işlemlerinin yaygın özellikleri şunlardır:
- Standart kaba ve ince işleme işlemlerinden kalan takım izleri
- İkincil son işlem operasyonlarının sınırlı kullanımı
- Sadece işlevsel yüzeylere odaklanın.
- Parçalar arasındaki farklılıkların kabulü
Bu yaklaşım, mühendislerin kozmetik iyileştirmelere zaman ayırmadan uyum ve işlevselliği hızlı bir şekilde değerlendirmelerine olanak tanır. Bir yüzey test sonuçlarını etkilemiyorsa, genellikle işlendiği gibi bırakılır.
Üretim Yüzey Bitirme Gereksinimleri
Üretim parçaları, kontrollü ve tekrarlanabilir yüzey işlemlerine ihtiyaç duyar. Bu yüzey işlemleri, sızdırmazlığı, aşınmayı, görünümü veya kaplama veya yapıştırma gibi sonraki süreçleri etkileyebilir.
Üretim sürecinin son aşama gereksinimleri genellikle şunları içerir:
- Kritik yüzeylerde tanımlanmış Ra veya Rz değerleri
- Partiler arasında tutarlı görsel görünüm.
- Parlatma veya kumlama gibi planlanmış ikincil işlemler
- Eloksal, boyama veya kaplama için yüzey hazırlığı
Üretimde tutarlı bir yüzey kalitesi elde etmek, istikrarlı takımlar, kontrollü kesme parametreleri ve uygun takım bakımı gerektirir. Tek bir prototipte kabul edilebilir görünen bir sonuç, yüzlerce parçada aynı sonucu vermeyebilir.
Prototip Üretimi İçin Malzeme Seçimi
Prototip malzemeler genellikle nihai performanstan ziyade hız ve işlenebilirlik açısından seçilir. Mühendisler kolay kesilebilen ve kolayca temin edilebilen malzemeleri tercih edebilirler.
Tipik prototip malzeme seçenekleri şunlardır:
- Serbest işlenebilir alüminyum alaşımları
- Standart mühendislik plastikleri
- Son özelliklere yakın düşük maliyetli metaller
Bu malzemeler hızlı yinelemeye olanak tanır ve takım aşınmasını azaltır. Bununla birlikte, nihai malzemenin termal davranışını, mukavemetini veya yüzey tepkisini doğru bir şekilde temsil etmeyebilirler.
Üretim için Malzeme Seçimi
Üretim malzemeleri işlevsel, düzenleyici ve çevresel gereklilikleri karşılamalıdır. Mukavemet, yorulma ömrü, korozyon direnci ve uzun vadeli stabilite vazgeçilmez özellikler haline gelir.
Üretim malzemesi kararlarında genellikle şunlar dikkate alınır:
- Gerçek kullanım koşullarında mekanik ve termal performans
- Endüstri standartlarına uygunluk
- Tedarikçiler ve partiler arasında tutarlılık
- Ölçekli işleme davranışı
Üretim sürecinin son aşamalarında malzeme değiştirmek toleransları, yüzey kalitesini ve işlem süresini etkileyebilir. Bu nedenle, deneyimli ekipler, nihai teslimattan önce kritik özellikleri üretim kalitesindeki malzemelerde test eder.
Optimizasyon ve Geçiş Zamanlaması
Prototip malzemelerden ve yüzey işlemlerinden üretim kalitesindeki seçeneklere geçiş bilinçli bir şekilde yapılmalıdır. Bu kararı aceleye getirmek, verimsiz süreçleri kalıcı hale getirebilir veya yalnızca büyük ölçekte ortaya çıkan sorunları gizleyebilir.
Kontrollü bir geçiş genellikle şunları içerir:
- Son aşama prototiplerin nihai malzemelerle işlenmesi
- Üretim koşulları altında yüzey kalitesi gereksinimlerinin doğrulanması
- Malzeme davranışına uygun olarak takım yollarını ve parametreleri ayarlamak.
- Hacim belirlemeden önce maliyet etkisini gözden geçirmek.
Ekipler, malzeme ve son işlem kararlarını üretim hedefleriyle erken aşamada uyumlu hale getirerek, üretim artışı sırasında sürpriz riskini azaltır ve kalite ile maliyet üzerinde kontrolü sağlar.
Takım Yatırımı ve Proses İstikrarı
Takım stratejisi, bir CNC sürecinin prototipleme mi yoksa üretim için mi kurulduğunun en açık göstergelerinden biridir. Prototiplemede, takım seçimleri esneklik ve hızı destekler. Üretimde ise takım, çevrim süresini azaltmayı, tutarlılığı artırmayı ve uzun vadeli üretimde kaliteyi korumayı amaçlayan bir yatırım haline gelir. Bu geçiş dikkatli planlama gerektirir çünkü takım seçimleri maliyeti, teslim süresini ve süreç güvenilirliğini doğrudan etkiler.
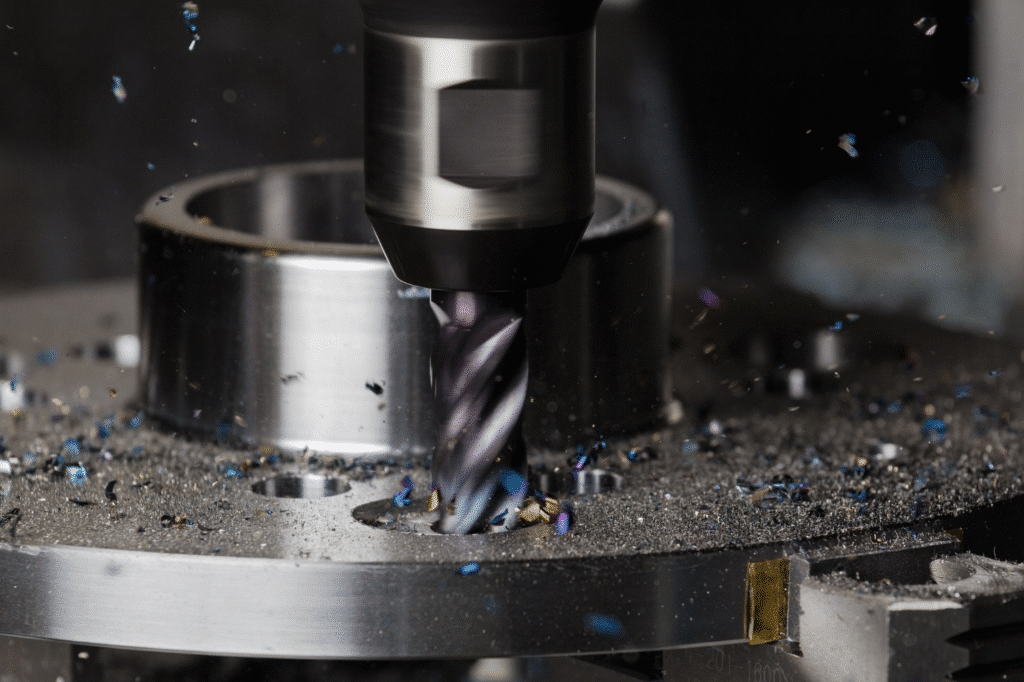
Üretim hacimleri arttıkça, takım verimliliğindeki küçük iyileştirmeler bile zaman içinde önemli maliyet tasarruflarına yol açabilir.
Prototip Takım Yaklaşımı
Prototip işleme genellikle standart takımlar ve minimum fikstürleme kullanılarak yapılır. Amaç, parçayı mümkün olan en az hazırlık çabasıyla işlemektir.
Yaygın prototip üretim uygulamaları şunlardır:
- Genel amaçlı freze uçları ve matkapların kullanımı
- Basit mengeneler veya modüler bağlantı elemanları
- Takım ömrü optimizasyonuna yönelik sınırlı ilgi.
- Küçük sorunları düzeltmek için manuel müdahale.
Bu yaklaşım hızlı değişimi destekler. Tasarım değişirse, özel aparatlar veya aletler hurdaya çıkarılmadan kurulum hızla ayarlanabilir.
Üretim Aletleri Stratejisi
Üretim amaçlı işleme, tekrarlanabilirliği ve verimliliği destekleyen takımlar gerektirir. Takımlar ve fikstürler, parçaları tutarlı bir şekilde tutacak, kurulum süresini ve varyasyonu en aza indirecek şekilde seçilir ve tasarlanır.
Üretim kalıplama stratejileri genellikle şunları içerir:
- Özel armatürler veya paletler
- Özel yumuşak çeneler veya konumlandırma özellikleri
- Uzun ömür ve tutarlı performans için optimize edilmiş alet seçimi.
- Kritik araçlar için yedekleme planlaması
Bu seviyedeki ekipman ilk etapta yatırım gerektirse de, üretim sürecinin tamamında değişkenliği azaltır ve parça başına maliyeti düşürür.
Proses Kararlılığı Gereksinimleri
Prototipleme, deneme yanılma yöntemine olanak tanır. Operatörler, kabul edilebilir sonuçlar elde etmek için ofsetleri ayarlayabilir, ilerleme hızlarını değiştirebilir veya işlemleri yeniden çalıştırabilir. Üretimde bu düzeyde ayarlama sürdürülebilir değildir.
İstikrarlı üretim süreçleri şunları gerektirir:
- Öngörülebilir kesme kuvvetleri ve takım aşınma davranışı
- Parçaların tutarlı şekilde sıkıştırılması ve konumlandırılması
- Vardiyalar boyunca tekrarlanabilen tanımlanmış kurulum prosedürleri.
- Operatörün değerlendirmesine minimum düzeyde bağımlılık.
Proses istikrarı, takımların aşınması ve makinelerin uzun süre çalışması durumunda bile parçaların tolerans sınırları içinde kalmasını sağlar.
CNC Programlamadaki Farklılıklar
Prototipleme ve üretim aşamaları arasında programlama stratejisi önemli ölçüde değişir. Prototip programları genellikle basit ve muhafazakârdır, verimlilikten ziyade güvenilirliğe öncelik verir.
Üretim programları daha da geliştiriliyor. Şunlara odaklanıyorlar:
- İşlem süresini azaltmak için optimize edilmiş takım yolları.
- Dengeli kesme yükleri, takım ömrünü uzatır.
- Hava kesme ve gereksiz hareketlerin azaltılması
- Tutarlı giriş ve çıkış stratejileri
Bu programlar, her seferinde aynı şekilde çalışacaklarından emin olmak için test edilir ve iyileştirilir. Doğrulandıktan sonra, istikrarı korumak için değişiklikler en aza indirilir.
Alet Aşınması ve Bakım Planlaması
Üretimde, takım aşınması yönetilmesi gereken öngörülebilir bir değişkendir. Bunu göz ardı etmek, boyut kaymasına ve yüzey kalitesinin bozulmasına yol açar.
Etkin üretim planlaması şunları içerir:
- Tanımlanmış takım ömrü sınırları
- Planlanmış alet değişiklikleri
- Kritik aletlerdeki aşınmanın izlenmesi
- Takım performansının belgelendirilmesi
Takım tezgahlarını sonradan eklenen tüketilebilir bir malzeme olarak değil, üretim sisteminin bir parçası olarak ele alarak, ekipler uzun vadeli maliyetleri kontrol altında tutarken kaliteyi de koruyabilirler.
Teslim Süresi, İş Akışı ve Üretime Sorunsuz Geçiş
Prototip aşamasından üretime geçildiğinde, teslim süresi beklentileri ve iş akışı yapısı önemli ölçüde değişir. Prototip aşamasında hızlı yanıt ve minimum planlama ön plana çıkar. Üretim ise mühendislik, işleme, kalite ve tedarik zinciri fonksiyonları arasında koordinasyon gerektirir. Yapılandırılmış bir geçiş olmadan, ekipler genellikle daha iyi hazırlıkla önlenebilecek gecikmeler yaşarlar.
Üretimin sorunsuz bir şekilde ölçeklendirilmesi, prototiplemenin bir uzantısı olarak değil, planlı bir aşama olarak ele alınmasına bağlıdır.
Teslim Süresi Farklılıkları
Prototip üretim süreleri genellikle kısadır çünkü kararlar hızlı bir şekilde alınır ve süreçler basitleştirilir. Parçalar genellikle tasarım hazır olur olmaz, minimum dokümantasyon veya inceleme ile işlenir.
Üretim süreleri, tasarım gereği daha uzundur. Şunlar için zaman gereklidir:
- Ayrıntılı süreç planlaması
- Fikstür ve takım hazırlığı
- Program doğrulama ve test çalışmaları
- Kalite planlama ve denetim kurulumu
Bu hazırlık süreci başlangıçtaki üretim süresini uzatsa da, tam üretim sırasında yaşanabilecek aksaklıkları önler.
İş Akışı Yapısı
Prototip geliştirme süreçleri gayri resmi ve esnektir. Mühendisler, makinistler ve tasarımcılar genellikle yakın iş birliği içinde çalışarak gerçek zamanlı değişiklikler yaparlar. Bu iletişim tarzı hızlı yinelemeyi destekler ancak ölçeklenebilirlik açısından yetersizdir.
Üretim iş akışları, tanımlanmış devir teslimlere ve dokümantasyona dayanır. Sorumluluklar açıkça atanır ve değişiklikler kontrollü prosedürlere göre yapılır. Bu yapı, değişkenliği azaltır ve ekipler ve vardiyalar arasında tutarlılık sağlar.
Belge Gereksinimleri
Üretim sürecinde dokümantasyon beklentileri önemli ölçüde artmaktadır. Özellikle tasarımın erken aşamalarında, prototipler eksik çizimler veya gayri resmi notlarla üretilebilir.
Üretim, aşağıdakileri içeren eksiksiz ve açık bir dokümantasyon gerektirir:
- Tanımlanmış toleranslara sahip nihai çizimler.
- GD ve T, uygun olduğu durumlarda
- Onaylanmış malzeme özellikleri
- Muayene kriterleri ve kabul standartları
Açık ve anlaşılır dokümantasyon, yorumlama hatalarını azaltır ve tekrarlanabilir üretimi destekler.
Üretilebilirlik için Tasarım İyileştirmesi
Üretim aşamasına geçiş sırasında, üretilebilirlik odaklı tasarım kritik önem kazanır. Prototip aşamasında kabul edilebilir olan özellikler, seri üretimde verimsizliklere veya kalite sorunlarına yol açabilir.
DFM iyileştirmesi genellikle şu noktalara odaklanır:
- Alet erişimini iyileştirmek için geometrinin basitleştirilmesi
- Gereksiz sıkı toleransların azaltılması
- Mümkün olan yerlerde özellikleri standartlaştırmak.
- Tasarım amacını işleme yeteneğiyle uyumlu hale getirmek
Üretim öncesinde bu sorunların ele alınması, maliyetli geç aşama değişikliklerini önler.
Pilot Uçuşların Rolü
Deneme üretimleri, prototipleme ile tam üretim arasında bir köprü görevi görür. Az sayıda parça üretilirken ortaya çıkmayan sorunları ortaya çıkarırlar.
Pilot uygulama ekiplere şu konularda yardımcı olur:
- Takım ve fikstürlerin gerçek koşullar altında doğruluğunu test edin.
- Döngü süresi tahminlerini doğrulayın.
- Yüzey kalitesini ve boyutsal tutarlılığı değerlendirin.
- Denetim ve kalite kontrollerini iyileştirin.
Pilot üretim süreçlerinde edinilen dersler, tam ölçekli üretime aksama olmadan ayarlamalar yapılmasına olanak tanır.
İletişim ve Geri Bildirim Döngüsü
Etkin geçiş, tasarım, işleme ve kalite ekipleri arasında sürekli iletişime bağlıdır. Prototip işleme süreçlerinden elde edilen geri bildirimler, üretim planlamasını doğrudan etkilemelidir.
Güçlü bir geri bildirim döngüsü şunları sağlar:
- Ölçek büyütme işleminden önce bilinen sorunlar ele alınır.
- Üretim ayarları, gerçek işleme davranışını yansıtır.
- Tasarım değişiklikleri belgelenir ve kontrol edilir.
Bu döngü sürdürüldüğünde, ekipler hataları tekrarlamaktan kaçınır ve güvenle üretime geçerler.
Sonuç
CNC işleme, hem hızlı prototipleme hem de seri üretim için oldukça etkilidir, ancak başarı, bu aşamalar arasında gereksinimlerin nasıl geliştiğini anlamaya bağlıdır. Prototipleme hız, esneklik ve öğrenmeye öncelik verirken, üretim kontrol, tekrarlanabilirlik ve maliyet verimliliği gerektirir. Toleranslardaki, yüzey kalitesindeki, malzeme seçimindeki, takım stratejisindeki ve iş akışındaki farklılıklar kademeli değildir. Bunlar, işleme kararlarının nasıl alındığı ve değerlendirildiği konusunda temel bir değişimi temsil eder.
Bu geçişi bilinçli olarak planlayan ekipler, hacimler arttıkça riski azaltır. Tasarım amacını iyileştirerek, süreçleri istikrara kavuşturarak, uygun aletlere yatırım yaparak ve pilot üretimlerle kararları doğrulayarak, CNC işleme, ilk konseptlerden güvenilir üretime sorunsuz bir şekilde ölçeklenebilir. Prototipleme ve üretimi birbirine bağlı ancak ayrı aşamalar olarak ele almak, daha iyi kalite, daha düşük maliyetler ve daha hızlı pazara giriş süresi sağlar.




