

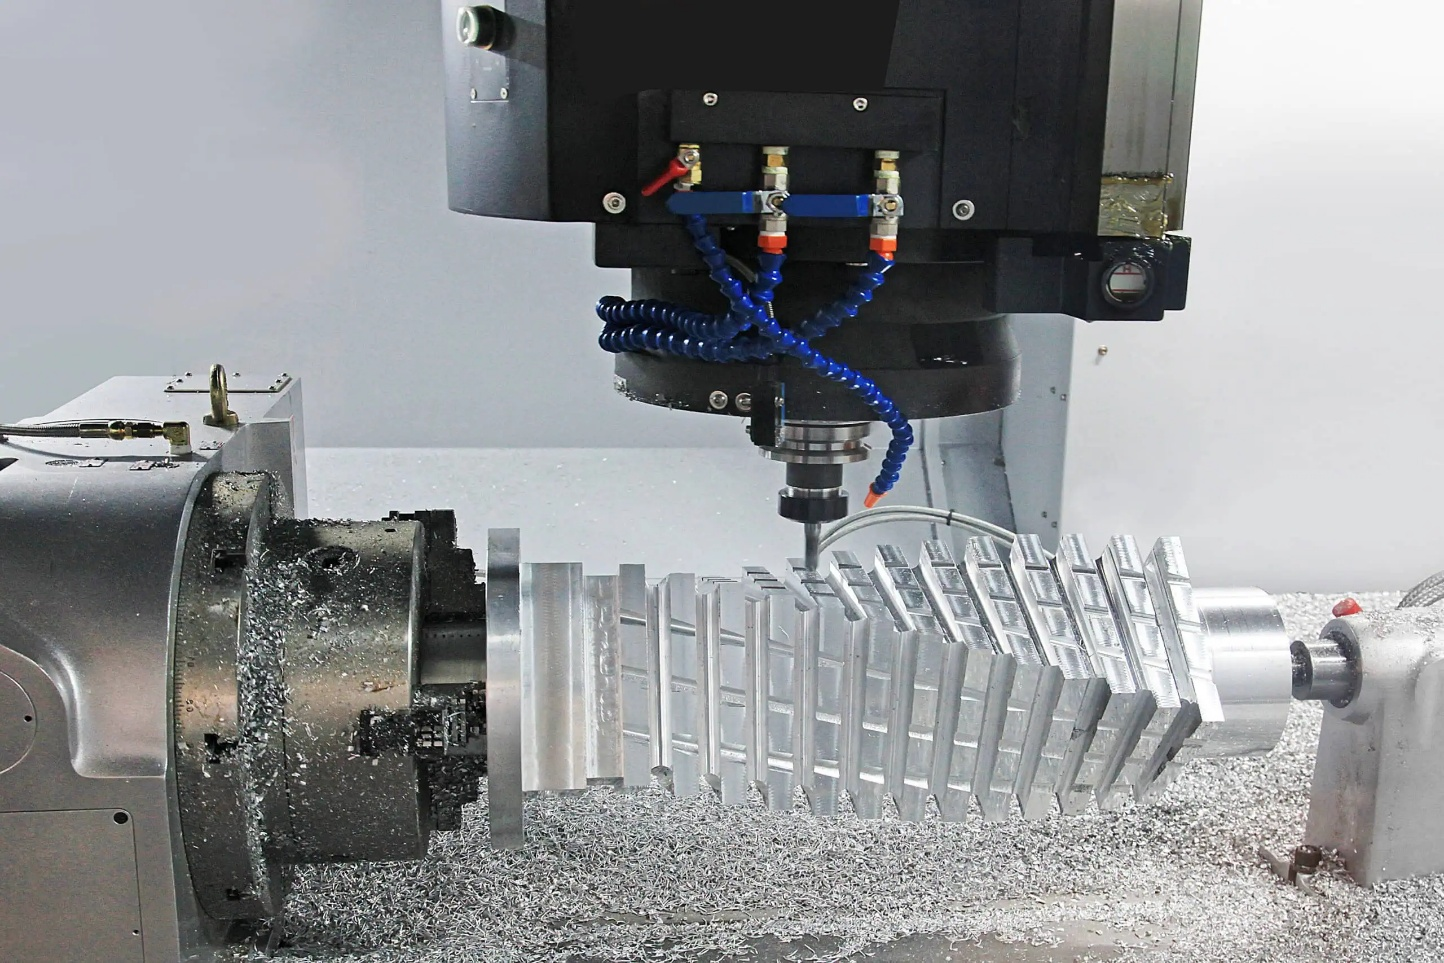
CNC işleme, diğer birçok üretim sürecinin ulaşamayacağı hassasiyet, tekrarlanabilirlik ve geometrik yetenek sunar. Bununla birlikte, maliyetli bir süreçtir ve bu maliyetleri neyin tetiklediği net bir şekilde anlaşılmadığı takdirde, tasarım aşamasında bütçeler önemli ölçüde hafife alınabilir. Üreticiler, mühendisler ve ürün tasarımcıları için CNC işleme maliyetlerini anlamak sadece bir tedarik meselesi değil; aynı zamanda bir tasarım disiplinidir.
CNC İşleme Maliyeti Ne Kadardır?
İşleme maliyetleri nadiren tek bir değişkene bağlıdır. Malzeme seçimi, parça geometrisi, tolerans gereksinimleri, üretim hacmi ve ikincil son işlem operasyonları, işlenmiş bir parçanın nihai fiyatına katkıda bulunur. Tasarım aşamasında alınan kararlar, bu maliyetler üzerinde orantısız bir etkiye sahiptir ve genellikle fiyat teklifi aşamasındaki herhangi bir müzakereden daha etkilidir. Bu makale, CNC işlemede temel maliyet faktörlerini inceler ve parça kalitesinden veya fonksiyonel performanstan ödün vermeden harcamaları azaltmak için pratik stratejiler belirler.
Malzeme Seçimi ve Bunun CNC İşleme Maliyetine Etkisi
CNC işleme sürecinde malzeme seçimi, en erken ve en önemli kararlardan biridir. Sadece ham madde tedarik maliyetini değil, aynı zamanda gerekli kesici takımları, parçanın işlenmesi için gereken çevrim süresini ve bu takımların aşınma hızını da etkiler. Sadece performans gerekçesiyle, işlenebilirliği dikkate alınmadan seçilen bir malzeme, toplam parça maliyetini, yalnızca ham madde fiyatının önerdiğinden çok daha fazla artırabilir.
Malzeme Seçimi Neden Önemlidir?
Her malzeme kesme koşulları altında farklı davranır. Bazı malzemeler minimum takım aşınmasıyla hızlı işlenir, böylece çevrim süreleri kısa ve takım maliyetleri düşük kalır. Diğerleri yüksek kesme kuvvetleri üretir, daha düşük hızlar gerektirir ve uçları hızla aşındırır; bunların hepsi parça başına maliyeti artırır. Bir üretim partisine çarpıldığında, bu farklılıklar önemli hale gelir. Bu nedenle malzeme maliyeti sadece kilogram başına stok fiyatı değildir; tedarik maliyeti, işleme süresi ve takım tüketiminin toplamıdır. [1]
Yaygın Malzemeler Arasındaki Maliyet Farkları
Sık kullanılan CNC işleme malzemelerinin maliyet profili önemli ölçüde değişiklik göstermektedir:
- Alüminyum: Çoğu uygulamada işlenmesi en uygun maliyetli malzemedir. 6061 ve 7075 gibi alüminyum alaşımları, düşük kesme kuvvetleriyle yüksek hızlarda kesim yaparak, minimum takım aşınmasıyla mükemmel yüzey kalitesi sağlar. Hammadde maliyeti orta düzeydedir ve işlem süreleri kısadır; bu da alüminyumu, mukavemet-ağırlık oranının önemli olduğu maliyet hassasiyeti yüksek uygulamalar için varsayılan tercih haline getirir.
- Yumuşak çelik: Ham madde olarak orta fiyatlı ve standart kesim koşullarında makul derecede işlenebilir. Yumuşak çelik, korozyon direncinin gerekli olmadığı ve ısıl işlemin belirtilmediği yapısal bileşenler için uygun maliyetli bir seçimdir.
- Paslanmaz çelik: Hem malzeme maliyeti hem de işleme maliyeti açısından yumuşak çeliğe göre daha pahalıdır. 304 ve 316 gibi kaliteler kesim sırasında sertleşir; bu nedenle sürtünmeyi ve takımın erken arızalanmasını önlemek için keskin uçlar, orta düzeyde kesme hızları ve tutarlı ilerleme hızları gerektirir. Eşdeğer parça geometrileri için çevrim süreleri alüminyum veya yumuşak çeliğe göre daha uzundur.
- Titanyum: İşlenmesi en pahalı malzemeler arasında yer alır. Titanyum alaşımlarının düşük ısı iletkenliği vardır; bu da kesim sırasında oluşan ısının talaşa dağılmak yerine takım kenarında yoğunlaştığı anlamına gelir. Bu durum takım aşınmasını önemli ölçüde hızlandırır, takım maliyetlerini artırır ve daha düşük kesme hızları gerektirerek çevrim süresini uzatır. Bir titanyum parçanın işlenmesi, eşdeğer bir alüminyum parçaya göre üç ila beş kat daha pahalı olabilir.
- Mühendislik plastikleri: Delrin, PEEK ve naylon gibi malzemeler, kesme kuvvetleri ve takım aşınması açısından işlenmesi ucuzdur, ancak kesim sırasında iş parçasının sapmasını ve termal genleşmesini kontrol etmek için dikkatli bir sabitleme gerektirirler. Düşük yük uygulamaları için, metalik bileşenlere göre uygun maliyetli bir alternatif sunarlar. [2]
Malzeme İşlenebilirliğinin Maliyeti Nasıl Etkilediği
İşlenebilirlik, hem çevrim süresini hem de takım tüketimini doğrudan etkiler ve bunların her ikisi de önemli maliyet faktörleridir:
- Daha kolay işlenebilen malzemeler, daha yüksek kesme hızlarına ve ilerleme hızlarına olanak tanıyarak parça başına işlem süresini azaltır ve makine kullanımını artırır.
- Sert malzemeler daha yavaş parametreler, daha sık uç değişimi ve bazen de özel takım kaliteleri gerektirir; bunların hepsi maliyeti artırır.
- Bazı paslanmaz çelik kaliteleri gibi uzun, lifli talaşlar üreten malzemeler, talaş yönetimine daha fazla dikkat gerektirir ve bu da operatörün müdahale süresini potansiyel olarak uzatır.
Faydalı bir karşılaştırma, basit bir montaj braketinin 6061 alüminyum ile 5. sınıf titanyum (Ti-6Al-4V) kullanılarak işlenmesidir. Alüminyum braket, tek bir kesici uç kullanılarak 8 dakikada tamamlanabilir ve bu uç 50 veya daha fazla parçada kullanılabilir. Aynı geometriye sahip titanyum eşdeğeri ise, 10 ila 15 parçada bir kesici uç değişimiyle 35 ila 40 dakikalık bir işlem süresi gerektirebilir; bu da hem makine kullanım maliyetini hem de takım maliyetini dört kat veya daha fazla artırır.
Maliyet Azaltma İpuçları
- Malzeme performansını gerçek gereksinimlerle eşleştirin: Orta düzeyde yüklere maruz kalacak ve sorunsuz bir ortamda kullanılacak bir bileşen için titanyum veya yüksek kaliteli paslanmaz çelik belirtmek, kaçınılabilir bir maliyettir. Yeterli performans özelliklerine sahip bir malzeme seçmek, tasarım aşamasında alınabilecek en basit maliyet düşürme kararlarından biridir.
- Alternatif alaşımları göz önünde bulundurun: Birçok durumda, uygun ısıl işlem görmüş düşük alaşımlı çelik veya uygun anotlama işlemi görmüş alüminyum alaşımı, yüksek kaliteli alaşıma kıyasla önemli ölçüde daha düşük işleme maliyetiyle karşılaştırılabilir hizmet performansı sunar.
- Mühendislik plastiklerini değerlendirin: Kimyasal veya elektriksel ortamlarda çalışan yapısal olmayan bileşenler için PEEK veya Delrin, metalik eşdeğerlerine kıyasla çok daha düşük bir maliyetle tüm işlevsel gereksinimleri karşılayabilir.
Parça Tasarımının Karmaşıklığı ve İşleme Süresi
Malzeme seçiminden sonra, CNC işleme maliyetini belirleyen en büyük faktör parça tasarımının karmaşıklığıdır. Geometri, sonraki tüm aşamaları etkiler: gerekli kurulum sayısı, ihtiyaç duyulan aletler, harcanan çevrim süresi ve sürecin sonundaki denetim çabası. Geometrik olarak aşırı tasarlanmış, işlevsel bir amaca hizmet etmeyen özellikler taşıyan bir parça, ek performans avantajı sağlamadan her aşamada daha yüksek üretim maliyetine neden olur.
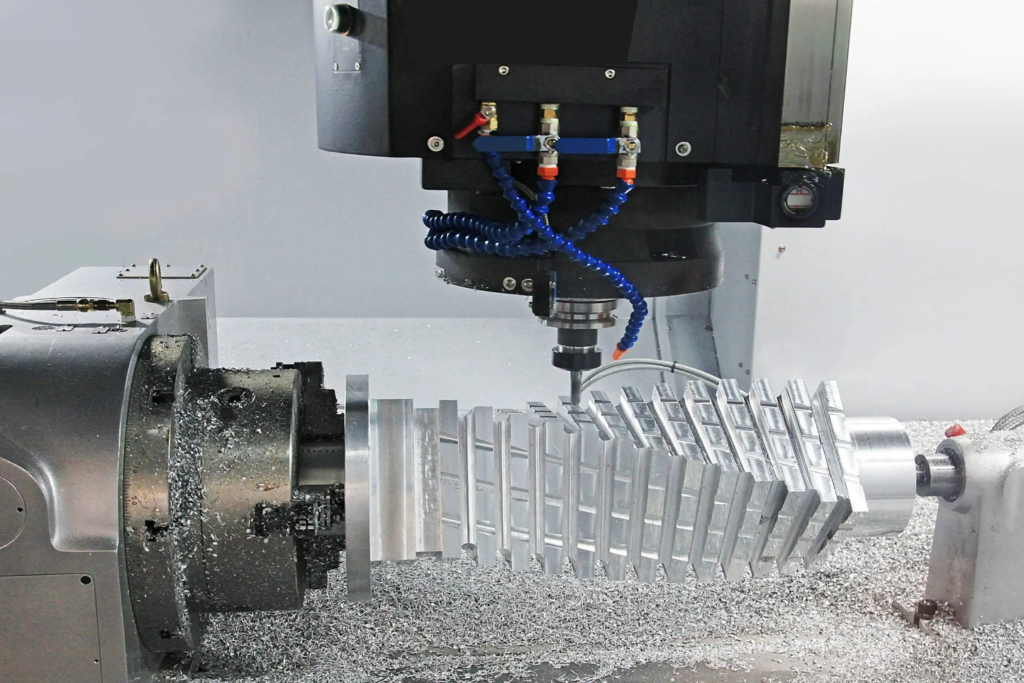
Tasarımın Üretim Maliyetini Nasıl Etkilediği
Karmaşık geometriler daha fazla makine işlemi, daha fazla takım değişimi ve birçok durumda, farklı yönlerden özelliklere erişmek için parçanın yeniden konumlandırılması ve yeniden sabitlenmesi gereken ek kurulumlar gerektirir. Her ek kurulum, makine zamanı, işçilik ve birikmiş konum hatası potansiyeli açısından kendi maliyetini getirir. Üç eksenli bir işleme merkezinde tek bir kurulumda tamamlanabilen bir parça, hammadde ve toleranslar aynı olsa bile, geometrik olarak benzer ancak iki veya üç kurulum gerektiren bir parçaya göre neredeyse her zaman daha düşük maliyetle üretilecektir. [3]
Maliyetleri Artıran Tasarım Özellikleri
Belirli geometrik özellikler, işleme maliyetini sürekli olarak artırır ve yalnızca işlevsel olarak haklı görüldüğü durumlarda kullanılmalıdır:
- Derin cepler: Derin oyukların işlenmesi, daha az rijit ve titreşime daha yatkın olan uzun erişimli takımlar gerektirir; bu da istenen yüzey kalitesine ulaşmak için daha yavaş kesme parametreleri ve daha fazla geçiş gerektirir. Derinlik-genişlik oranları 3:1'in üzerinde olduğunda maliyet belirgin şekilde artar; 6:1'in üzerindeki oranlar ise bir özelliği boyutuna göre orantısız derecede pahalı hale getirebilir.
- İnce duvarlar: Metalde 1.5 mm'den veya plastikte 2.5 mm'den daha ince kesitler, kesme kuvvetleri altında deformasyona uğrar; bu da parçanın hurdaya çıkmasını önlemek için daha düşük kesme derinlikleri, daha yavaş ilerleme hızları ve dikkatli takım yolu sıralaması gerektirir. Bu ayarlamaların her biri işlem süresini uzatır.
- Dar iç köşeler: CNC frezeleme takımları silindirik yapıdadır, bu da iç köşelerin yalnızca takım yarıçapına eşit minimum bir yarıçapa kadar üretilebileceği anlamına gelir. Keskin iç köşeler elde etmek için ya ikincil bir işlem olarak EDM (elektro erozyonla işleme) ya da düşük ilerleme hızlarında çalışan çok küçük uçlu frezeler gereklidir; bunların her ikisi de pahalıdır. Köşeleri kabul edilebilir en büyük yarıçapla tasarlamak maliyeti doğrudan düşürür.
- Karmaşık konturlar: Şekillendirilmiş yüzeyler ve karmaşık üç boyutlu konturlar, beş eksenli işleme veya özel bilye uçlu takımlarla çoklu üç eksenli kurulumlar gerektirir. Her iki yaklaşım da prizmatik geometrilere kıyasla programlama süresini, çevrim süresini ve makine saatlik ücretini artırır.
- Alttan kesmeler: Standart takım yönlendirmelerinden erişilemeyen özellikler, özel alt kesim takımları, ek kurulumlar veya broşlama gibi alternatif işlemler gerektirir. Alt kesimlerin işlevsel olarak gerekli olmadığı durumlarda, tasarım aşamasında bunların ortadan kaldırılması, orantısız bir maliyet unsurunu ortadan kaldırır. [4]
Toleransların ve Yüzey İşlemlerinin Rolü
Toleranslar ve yüzey işleme özellikleri, işleme maliyeti üzerinde doğrudan ve ölçülebilir bir etkiye sahiptir:
- Sıkı toleranslar: IT7'den daha dar toleranslar, daha yavaş son işlem geçişleri, daha sık işlem içi ölçüm ve termal kararlılık ile takım aşınması yönetimine daha fazla dikkat gerektirir. Bunların her biri maliyeti artırır. Kritik olmayan bir özellikte ±0.005 mm'lik bir toleransın üretimi ve doğrulanması, ±0.05 mm'lik bir toleransa göre önemli ölçüde daha pahalıdır ve özellik bu hassasiyeti gerektirmiyorsa işlevsel bir fayda sağlamaz.
- İnce yüzey işlemleri: 0.8 µm'nin altında Ra değerlerine ulaşmak genellikle düşük ilerleme hızlarında özel son işlem geçişleri ve bazı durumlarda taşlama veya honlama gibi ikincil işlemler gerektirir. Boyanacak veya kaplanacak bir yüzeyde 0.4 µm Ra değeri belirtmek gereksiz maliyet artışına neden olur.
- Muayene maliyeti: Daha sıkı toleranslar, CMM ölçümü ve belgelenmiş sonuçlar da dahil olmak üzere daha titiz bir denetim gerektirir. Denetim süresi ve dokümantasyon, özellikle kurulum ve denetim maliyetlerinin büyük bir partiye dağıtılamadığı düşük hacimli üretimde, toplam parça maliyetini artırır.
Örnek E-posta
Faydalı bir örnek olarak, basit dikdörtgen bir alüminyum gövdeyi, benzer dış boyutlara sahip ancak birden fazla iç cep, kavisli duvarlar, karmaşık açılarda açılmış delikler ve ±0.01 mm toleranslı çeşitli özellikler içeren bir gövdeyle karşılaştırabiliriz. Basit gövde tek bir kurulum, üç takım ve 15 dakikalık çevrim süresi gerektirebilir. Karmaşık versiyon ise üç kurulum, sekiz takım, 90 dakikalık çevrim süresi ve bir CMM inceleme rutini gerektirebilir. Karmaşık parçanın işleme maliyeti, malzeme veya hacim farklılıklarından ziyade tamamen tasarım kararlarından kaynaklanarak, kolayca beş ila sekiz kat daha yüksek olabilir.
Maliyet Azaltma İpuçları
- İşlevin izin verdiği yerlerde geometriyi basitleştirin: Bir parçanın her özelliği, yerini hak etmelidir. Kavisli bir duvar, derin bir oyuk veya karmaşık bir kontur parçanın işlevine katkıda bulunmuyorsa, daha basit bir geometriyle değiştirilmesi performansı düşürmeden maliyeti azaltır.
- Standart delik boyutlarını ve yarıçaplarını kullanın: Deliklerin standart matkap uç boyutlarına ve iç yarıçapların standart freze ucu boyutlarına göre tasarlanması, özel takım ihtiyacını ortadan kaldırır ve takım değiştirme sıklığını azaltır.
- Sıkı toleransları seçici olarak uygulayın: Gerçekten sıkı tolerans gerektiren özellikleri (tipik olarak birleşme yüzeyleri, yatak yuvaları ve hizalama özellikleri) belirleyin ve diğer her yerde standart toleranslar uygulayın. Bu basit yöntem, bir üretim partisi genelinde denetim süresini ve son işlem döngüsü süresini önemli ölçüde azaltabilir. [4]
Makine Kurulumu, Takım ve İşçilik Maliyetleri
Malzeme ve tasarım karmaşıklığı, bir parçanın üretimi için ne yapılması gerektiğini belirler. Kurulum, takım ve işçilik ise maliyeti belirler. Bu üç maliyet kategorisi, özellikle düşük hacimli ve prototip işlerinde, genellikle fiyat teklifi aşamasında hafife alınır; oysa bu kalemler, işleme süresinin kendisinden daha büyük bir paya sahip olabilir.
CNC İşlemede Kurulum Maliyetleri
Tek bir kesim yapılmadan önce, makinenin, programın ve fikstürün üretime hazırlanması için önemli miktarda çalışma gereklidir:
- CNC programlama ve CAM hazırlığı: Bir CNC programcısı, parça çizimini yorumlamalı, CAD modelini oluşturmalı veya içe aktarmalı, CAM yazılımında takım yollarını oluşturmalı, çarpışmasız hareketi doğrulamak için programı simüle etmeli ve kodu belirli makine kontrolcüsü için işlemden geçirmelidir. Basit bir parça için bu bir ila iki saat sürebilir. Karmaşık, çoklu kurulumlu bir bileşen için programlama bir tam gün veya daha fazla sürebilir. Bu süre, üretilen parça sayısından bağımsız olarak işe eklenir.
- Aydınlatma armatürü tasarımı ve imalatı: Standart mengene veya aynaların parçayı yeterince sabitleyemediği ve sıkıştıramadığı durumlarda özel fikstürler gereklidir. Özel bir fikstürün tasarlanması ve işlenmesi, üretim sürecinde karşılanması gereken ek maliyet getirir. Tek seferlik bir prototip için fikstür maliyeti, parçanın kendisinin işleme maliyetine denk gelebilir.
- Makine kurulumu ve test edilmesi: Programın yüklenmesi, takım ofsetlerinin ayarlanması, ilk parçanın deneme üretimi ve üretime başlamadan önce ayarlamaların yapılması makinede zaman alır. Bu kurulum süresi genellikle makinenin saatlik ücreti üzerinden faturalandırılır ve bu da kısa üretim serileri için önemli bir maliyet bileşeni oluşturur. [5]
Takım Giderleri
Kesici takımlar, CNC işleme süreçlerinde hem malzeme zorluğuna hem de üretim hacmine bağlı olarak artan, sürekli bir maliyet kalemidir:
- Kesici takımlar ve uçlar: Tornalama ve frezeleme için standart karbür uçların birim maliyeti nispeten düşüktür, ancak şekillendirme takımları, diş açma frezeleri, küçük çaplı parmak frezeleri ve PCD uçları gibi özel takımların fiyatları önemli ölçüde daha yüksektir. Alüminyum işleme için tek bir PCD ucu, bir kutu standart karbür ucundan daha pahalıya mal olabilir.
- Aşınma nedeniyle aletin değiştirilmesi: Üretim süreçlerinde, boyut tutarlılığını korumak için kesici uçlar belirli aralıklarla değiştirilir veya yenilenir. Değiştirme sıklığı, malzemeye, kesme parametrelerine ve gerekli toleransa bağlıdır. Titanyum veya sertleştirilmiş çelik gibi zor işlenen malzemeler için, parça başına takım maliyeti önemli olabilir ve bu, teklif edilen fiyata baştan itibaren dahil edilmelidir. [6]
İşgücü Gereksinimleri
CNC işleme büyük ölçüde otomatiktir, ancak tamamen işçiliksiz değildir. Parça maliyetine üç işçilik kategorisi katkıda bulunur:
- CNC programcıları: Mühendislik çizimlerini doğrulanmış makine programlarına dönüştürmekten sorumludur. Programlama becerisi, çevrim süresi verimliliğini doğrudan etkiler; çünkü iyi optimize edilmiş bir program, temel bir programa kıyasla çevrim süresini %20 ila %30 oranında azaltabilir.
- Makine operatörleri: İş parçalarını yükleme ve boşaltma, süreci izleme, süreç içi ölçümler yapma, takım değişikliklerini yönetme ve alarmlara yanıt verme. İyi kurulmuş süreçlere sahip yüksek hacimli üretimde, bir operatör aynı anda birden fazla makineyi yönetebilir ve parça başına işçilik maliyetini düşürebilir. Düşük hacimli veya karmaşık işlerde ise operatör-makine oranı daha yüksektir.
- Kalite denetçileri: Bitmiş parçaları çizim gereksinimlerine göre ölçün, CMM ekipmanını çalıştırın ve gerektiğinde muayene kayıtları oluşturun. Muayene işçiliği genellikle maliyet tahminlerinde göz ardı edilir, ancak birçok kritik boyuta sahip parçalar veya belgelendirilmiş sertifikasyon gerektiren parçalar için önemli hale gelir.
Örnek E-posta
Kurulum maliyeti ile üretim hacmi arasındaki ilişki, tek seferlik bir prototip ile seri üretimle karşılaştırılarak en net şekilde gösterilebilir. İki saat programlama, bir saat makine kurulumu ve parça başına 20 dakika çevrim süresi gerektiren işlenmiş bir alüminyum parçayı ele alalım. Tek bir prototip için toplam süre yaklaşık üç saat yirmi dakikadır ve bunun sadece yirmi dakikası gerçek kesme süresidir. Kurulum ve programlama maliyeti toplamın %83'ünü oluşturmaktadır. 50 adet özdeş parçadan oluşan bir parti için, aynı kurulum ve programlama maliyeti partiye dağıtılır, bu da parça başına kesme dışı ek maliyeti beş dakikanın altına düşürür ve olması gerektiği gibi çevrim süresi maliyetin büyük bir bölümünü oluşturur.
Maliyet Azaltma İpuçları
- Parça tasarımlarını standartlaştırın: Ürün ailesi genelinde tutarlı özellik boyutları, delik desenleri ve malzeme özellikleri kullanmak, fikstürlerin, programların ve aletlerin birden fazla işte yeniden kullanılmasını sağlayarak kurulum yatırımının daha fazla sayıda parça üzerinden amorti edilmesine olanak tanır.
- Mevcut fikstür ve aletleri yeniden kullanın: Özel bir fikstür tasarlamadan önce, mevcut modüler bir fikstür sisteminin veya basit bir yumuşak çene modifikasyonunun parçayı yeterince konumlandırıp konumlandıramayacağını değerlendirin. Özel fikstür imalatından kaçınmak hem maliyetten hem de teslim süresinden tasarruf sağlar.
- Birleştirme işlemleri: Parçaların tüm özelliklerine tek bir kurulumda erişilebilecek şekilde tasarlanması, ek kurulum maliyetlerini tamamen ortadan kaldırır. Üç kurulumdan ikiye düşürülmesi bile, düşük hacimli üretimde toplam parça maliyetini önemli ölçüde azaltabilir. [6]
Üretim Hacmi ve Parti Büyüklüğünün Etkileri
Üretim hacmi, CNC işleme maliyetini parça başına kontrol etmek için kullanılabilecek en güçlü kaldıraçlardan biridir. Programlama, kurulum ve fikstürleme ile ilgili sabit maliyetler, bir üretim serisinde kaç parça üretildiğine bakılmaksızın büyük ölçüde sabit kalır. Parti büyüklüğü arttıkça, bu sabit maliyetler daha fazla parçaya dağıtılır ve birim başına maliyet katkısı kademeli olarak azalır. Bu ilişkiyi anlamak, üreticilerin ve tasarımcıların sipariş miktarları, üretim planlaması ve prototipleme ile seri üretim arasındaki ekonomik farklar hakkında bilinçli kararlar almalarını sağlar.
Küçük Seri Üretim için CNC İşleme
Miktar, Birim Maliyetini Neden Etkiler?
CNC ile işlenmiş bir parçanın birim maliyeti iki ayrı bileşenden oluşur: miktar ile değişmeyen sabit maliyetler ve üretilen parça sayısıyla doğrudan orantılı değişken maliyetler. Sabit maliyetler programlama, CAM hazırlığı, fikstür kurulumu ve makine denemesini içerir. Değişken maliyetler ise parça başına çevrim süresi, takım tüketimi, malzeme ve parça başına denetim süresini içerir. Düşük hacimlerde sabit maliyetler baskındır ve birim maliyet yüksektir. Hacim arttıkça, birim başına sabit maliyetler azalır ve değişken maliyetler birim fiyatının temel belirleyicisi haline gelir. Bu, CNC işlemenin temel ekonomik yapısıdır ve prototip parçaların, aynı geometriye sahip üretim parçalarına göre birim başına her zaman daha pahalı olmasının nedenidir. [7]
Üretim Hacimlerine Göre Maliyet Farklılıkları
Maliyet profili, farklı hacim kademelerinde önemli ölçüde değişmektedir:
- Tek parça üretim: Birim maliyet en yüksek seviyededir. Programlama, kurulum ve test işlemlerinin tüm yükü tek bir parçaya düşmektedir. İlk ürün denetimi zorunludur ve tekrarlanan döngüler yoluyla süreci optimize etme fırsatı yoktur. Prototip fiyatlandırması bu gerçeği yansıtır ve buna göre bütçelendirilmelidir.
- Düşük hacimli üretim (10 ila 50 parça): Kurulum maliyetleri partiye yayılmaya başlar ve bu da tek parça üretime kıyasla birim maliyetini belirgin şekilde düşürür. Bununla birlikte, parça başına genel giderler önemli ölçüde yüksek kalır ve herhangi bir yeniden işleme veya hurda, parti ekonomisi üzerinde orantılı olarak büyük bir etkiye sahiptir.
- Orta hacimli üretim (50 ila 500 parça): Kurulum ve programlama maliyetleri, toplam parti maliyetinin küçük bir bölümünü oluşturur. Çevrim süresi ve malzeme, birim maliyetine hakim olur ve takım yolu iyileştirmesi ve kesme parametresi ayarı gibi süreç optimizasyon çalışmaları ölçülebilir getiriler sağlar. Bu hacim seviyesinde takım tüketimi daha görünür bir maliyet bileşeni haline gelir.
- Yüksek hacimli üretim (500 adet ve üzeri): Birim maliyet neredeyse tamamen çevrim süresi, malzeme ve kalıp maliyetine bağlıdır. Sabit maliyetler parça başına ihmal edilebilir düzeydedir. Bu hacimde, çevrim süresinin kısaltılmasına, özel fikstürlere ve otomatik yükleme-boşaltmaya yapılan yatırımlar güçlü yatırım getirisi sağlar. [8]
CNC İşlemede Ölçek Ekonomileri
Sadece maliyet dağılımının ötesinde, daha yüksek üretim hacimleri, birim maliyetini daha da düşüren operasyonel verimlilikler sağlar:
- Birim başına işçilik maliyetinde azalma: Operatörler işe aşina oldukça, yükleme, ölçme ve izleme süreleri azalır. Yüksek hacimli üretimlerde, birden fazla makineyi aynı anda yöneten tek bir operatör, her parçaya ayrılan işçilik maliyetini önemli ölçüde düşürür.
- Makine kullanımında iyileşme: Daha uzun üretim süreçleri, makine kurulum ve geçiş sürelerinin kesim süresine oranını azaltarak, genel ekipman verimliliğini artırır ve her parçaya tahsis edilen saatlik maliyeti düşürür.
- Süreç stabilizasyonu: Uzun bir üretim sürecinde, takım aşınma modellerinin tahmin edilebilir hale geldiği, denetim aralıklarının optimize edilebildiği ve operatörlerin sistematik sapmaları tespit edip düzeltmesiyle hurda oranlarının düştüğü tutarlı bir duruma oturmaktadır.
Örnek E-posta
Hacim ekonomisinin somut bir örneği, her biri 25 dakikalık çevrim süresine ve toplam 300 dolarlık kurulum ve programlama maliyetine sahip 10, 100 ve 1,000 adet özdeş alüminyum gövdenin üretim birim maliyetinin karşılaştırılmasıdır. 10 parçada, işleme süresi hesaba katılmadan önce, yalnızca kurulum maliyeti parça başına 30 dolara katkıda bulunur. 100 parçada, bu katkı parça başına 3 dolara düşer. 1,000 parçada ise, parça başına 0.30 dolar ile neredeyse ihmal edilebilir düzeydedir. Çevrim süresi maliyeti üç senaryoda da sabit kalır, ancak toplam birim maliyet içindeki payı hacim arttıkça artar; bu da maliyet düşürme odağını kurulum optimizasyonundan çevrim süresi azaltımına kaydırır.
Maliyet Azaltma İpuçları
- Siparişleri daha büyük partiler halinde birleştirin: Depolama ve nakit akışı imkanlarının elverdiği durumlarda, birden fazla küçük siparişi tek bir büyük üretim partisine birleştirmek, kurulum sıklığını azaltır ve sabit maliyetleri daha etkili bir şekilde dağıtır. Hatta parti büyüklüğünü 25 parçadan 50 parçaya çıkarmak bile birim maliyette anlamlı bir düşüş sağlayabilir.
- Üretim programlarını verimli bir şekilde planlayın: Aynı malzemeyi, fikstürü veya aleti kullanan benzer parçaları ardışık üretim süreçlerine gruplandırmak, işler arasındaki geçiş süresini azaltır ve genel atölye verimliliğini artırır.
- Minimum ekonomik sipariş miktarlarını değerlendirin: Düzenli olarak tüketilen parçalar için, birim başına kurulum maliyetinin tanımlanmış bir eşiğin altına düştüğü parti büyüklüğünü hesaplamak, envanter maliyetini işleme ekonomisiyle dengeleyen rasyonel bir minimum sipariş miktarı oluşturmaya yardımcı olur.
Sonuç
CNC işleme maliyetleri nadiren tek bir değişkene bağlıdır. Yukarıdaki bölümlerde gösterildiği gibi, malzeme seçimi, parça tasarım karmaşıklığı, kurulum ve takım yatırımı ve üretim hacmi, işlenmiş bir parçanın nihai maliyetine bağımsız olarak katkıda bulunur ve birden fazla maliyet faktörü aynı anda mevcut olduğunda etkileşimleri hızla artar. Dört alanın tamamında en önemli çıkarım tutarlıdır: tasarım aşamasında alınan kararlar, toplam üretim maliyeti üzerinde en büyük etkiye sahiptir; çoğu zaman tasarım kesinleştikten sonra bir tedarikçiyle yapılan herhangi bir müzakereden daha etkilidir.
Bu maliyet faktörlerini anlayan mühendisler ve ürün tasarımcıları, değişikliklerin ucuz olduğu erken aşamada, pahalı olduğu geç aşamaya göre daha bilinçli tercihler yapma konusunda daha avantajlı konumdadırlar. Yeterli performansa sahip bir malzeme seçmek, işlevin izin verdiği yerlerde geometriyi basitleştirmek, tek kurulumlu işleme için tasarım yapmak ve üretim hacimlerini akıllıca planlamak kalite konusunda taviz vermek anlamına gelmez. Bunlar iyi mühendisliğin disiplinidir. Maliyet bilincine sahip tasarım ve hassas üretim, birbirleriyle rekabet eden öncelikler değildir; doğru uygulandığında, üretim sürecinin her aşamasında birbirlerini güçlendirirler.
Referanslar
Frank, M., Petrick, IJ, El-Amine Lehtihet ve Voigt, RC (2002). Takım Tasarımı ve Kurulumunun Üretim Toz Metal İşleme Parçalarının Değişkenliği Üzerindeki Etkisi . ResearchGate; bilinmiyor. https://www.researchgate.net/publication/242161361_IMPACT_OF_TOOLING_DESIGN_AND_SET-UP_ON_THE_VARIABILITY_OF_PRODUCTION_PM_COMPONENTS
García-Martínez, E., Miguel, V., Mancebo, Á., & Martínez-Martínez, A. (2023). Bilgisayar Destekli Üretim Yöntemiyle Alüminyumun Kaba Cep Frezeleme İşleminde Maliyet Etkin İşleme Stratejilerinin Belirlenmesi. Bilim ve Teknoloji Gelişmeleri , 132 , 176–183. https://doi.org/10.4028/p-2kdotw
CNC işleme maliyeti nasıl belirlenir ? (2025). Jlccnc.com. https://jlccnc.com/blog/cnc-machining-cost
Jung, J.-Y. (2002). Akıllı Üretim Dergisi , 13 (4), 227–238. https://doi.org/10.1023/a:1016092808320
Minguella-Canela, J., Planas, SM, Ayats, JRG ve López, MA de los S. (2019). 3D baskı, enjeksiyon kalıplama ve işleme imalat teknolojileri arasında geometri, malzeme ve işleme ile ilişkili farklı maliyet şemalarının incelenmesi ve karşılaştırılması. Procedia Manufacturing , 41 , 280–287. https://doi.org/10.1016/j.promfg.2019.09.010
Nizami Yusubov, Dmitriy Ardashev, Heyran Abbasova ve Ramil Dadashov. (2025). CNC Tezgahlarında Kesme Koşullarının ve Takım Aşınmasının İşleme Verimliliği Üzerindeki Etkisi . 1 , 4–19. https://doi.org/10.61413/IYJP4291
Santiago, AM, António José Festas ve João Paulo Davim. (2026). Havacılık ve uzay uygulamaları için 7075 alüminyumdaki karmaşık yüzeylerin çok eksenli CNC frezelemesi. Uluslararası İleri Üretim Teknolojisi Dergisi , 142 (7-8), 3967–3978. https://doi.org/10.1007/s00170-025-17209-9
Soori, M., Arezoo, B. ve Dastres, R. (2024). Sürdürülebilir CNC İşleme Operasyonları, Bir İnceleme. Sürdürülebilir Operasyonlar ve Bilgisayarlar , 5 , 73–87. https://doi.org/10.1016/j.susoc.2024.01.001




