

CNC torna tezgahları, modern imalatta en yaygın kullanılan takım tezgahları arasında yer almakta olup, otomotivden havacılığa kadar çeşitli sektörlerde silindirik parça üretiminin temelini oluşturmaktadır. CNC torna tezgahı, iş parçasını sabit bir kesici takıma karşı döndürerek, şaftlar, bağlantı parçaları, konektörler ve çok çeşitli döner parçalar üretmek için yüksek hassasiyetle malzeme çıkarır.
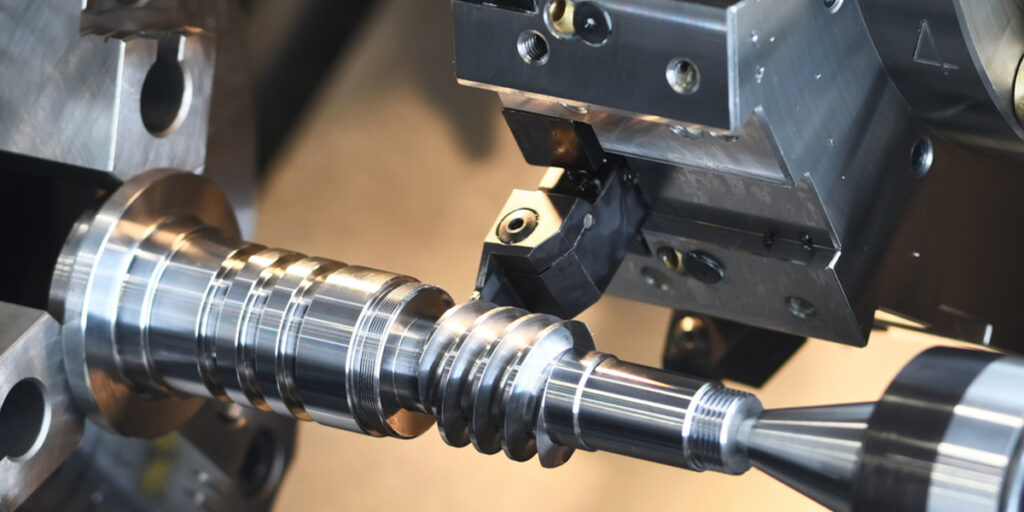
CNC torna tezgahının temel yeteneğini dört işlem tanımlar: yüzey işleme, tornalama, diş açma ve kanal açma. Her birinin ayrı bir amacı vardır, ancak pratikte nadiren tek başlarına gerçekleştirilirler. Hidrolik bağlantı elemanı veya motor mili gibi tek bir parça, genellikle tek bir kurulum içinde planlı bir sırayla gerçekleştirilen dört işlemin tamamını gerektirir. Her işlemi ayrı ayrı ve birlikte nasıl çalıştıklarını anlamak, etkili CNC torna tezgahı proses planlaması ve parça kalitesi için temeldir.
CNC Torna İşleme Temellerini Anlamak
CNC torna tezgahıyla işleme, silindirik parçaların hassas boyut özelliklerine göre nasıl üretildiğini anlamanın başlangıç noktasıdır. Bireysel işlemleri incelemeden önce, CNC torna tezgahının ne olduğunu, mekanik olarak nasıl çalıştığını ve daha karmaşık çok eksenli işleme teknolojilerinin mevcut olmasına rağmen torna işlemlerinin hassas üretimde neden merkezi bir öneme sahip olduğunu belirlemekte fayda vardır.
CNC Torna Tezgahı İşleme Nedir?
CNC torna tezgahı, bir kesici takımın programlanmış yollar boyunca hareket ederek malzemeyi çıkarıp istenen geometriyi oluşturduğu sırada, iş parçasını merkez ekseni etrafında döndüren bilgisayar kontrollü bir takım tezgahıdır. Torna tezgahlarını freze tezgahlarından ayıran temel prensip şudur: Torna tezgahında iş parçası döner ve takım nominal olarak dönme hareketinde sabittir; freze tezgahında ise takım döner ve iş parçası sabit kalır. Bu ayrım, torna tezgahlarını yüksek doğruluk ve yüzey kalitesiyle silindirik, konik ve dönme simetrisine sahip geometriler üretmek için doğal olarak uygun hale getirir.
CNC kontrol ünitesi, tipik olarak G-kodunda yazılmış bir parça programını yorumlar ve bunu makine eksenlerinin, iş mili hızının ve takım seçiminin koordineli hareketine dönüştürür. Bu, geleneksel tornalarda gerekli olan manuel ayarlamaları ortadan kaldırır ve operatörler arası farklılık olmaksızın üretim partileri arasında tekrarlanabilir sonuçlar sağlar. [1]
CNC Torna Tezgahının Ana Bileşenleri
Her bir makine bileşeninin işlevsel rolünü anlamak, sonraki bölümlerde ele alınacak işlemlerin fiziksel olarak nasıl gerçekleştirildiğini açıklığa kavuşturur:
- Chuck: İş parçasını sıkıştırır ve döndürür. Yuvarlak malzemeler için üç çeneli aynalar standarttır, dört çeneli aynalar ise düzensiz şekilli iş parçalarının hassas bir şekilde merkezlenmesini sağlar.
- mil: Aynayı ve iş parçasını hareket ettiren dönen aksam. Mil hızı programlanabilir ve kesme koşulları değiştikçe otomatik olarak ayarlanır.
- Takım tareti: Aynı anda birden fazla kesici takımı tutar ve program kontrolü altında doğru takım konumuna otomatik olarak yerleşir; bu sayede manuel takım değişimleri ortadan kalkar ve işlem süresi kısalır.
- Punta: Hareketli veya sabit bir merkez kullanarak uzun iş parçalarının serbest ucuna eksenel destek sağlar ve kesme kuvvetleri altında meydana gelebilecek sapmaları önler.
- CNC kontrolörleri: Makinenin, parça programını yürüten, eksen hareketini yöneten, kesme koşullarını izleyen ve takım ofset telafisini gerçekleştiren bilgi işlem birimi.
Torna İşlemleri Neden Önemlidir?
CNC torna işlemleri, alternatif süreçlerle elde edilmesi zor olan üç üretim avantajı sunar:
- Doğruluk ve tekrarlanabilirlik: Modern CNC torna tezgahları, üretim koşullarında ±0.005 mm veya daha iyi çap toleranslarına sahiptir ve konumlandırma tekrarlanabilirliği sayesinde bir partideki her parçanın aynı spesifikasyona uygun olmasını sağlar.
- Daha hızlı üretim: Otomatik takım değiştirme, sabit yüzey hızı kontrolü ve programlanmış çok geçişli döngüler, manuel tornalamaya kıyasla işlem sürelerini önemli ölçüde azaltır.
- Azaltılmış manuel müdahale: Bir program doğrulandıktan sonra, operatörün müdahalesi iş parçası yükleme, periyodik ölçüm ve takım aşınması izleme ile sınırlı kalır; bu da yüksek hacimli üretimde insan hatası riskini azaltır.
Bu avantajların pratik bir örneği, yüzey işleme, tornalama, diş açma ve kanal açma gerektiren bir hidrolik şaftın üretimidir. Dört işlemin tamamı, CNC torna tezgahında tek bir kurulumda tamamlanır, böylece tüm süreç boyunca ortak bir referans noktası korunur ve parçanın makineler arasında taşınması durumunda birikecek olan yeniden konumlandırma hataları ortadan kaldırılır. [2]
CNC Yüzey İşleme
Yüzey düzeltme, genellikle CNC torna tezgahında yapılan ilk işlemdir ve sonraki tüm işlemler için boyutsal ve geometrik temeli belirler. Düzgün bir şekilde yüzey düzeltmesi yapılmamış bir iş parçası, tüm işleme dizisi boyunca yayılan uzunluk hataları ve yüzey düzensizlikleri taşıyacaktır. Kavram olarak daha basit torna işlemlerinden biri olmasına rağmen, yüzey düzeltme, bitmiş parçanın doğruluğunu doğrudan etkiler.
Ne ile karşı karşıyayız?
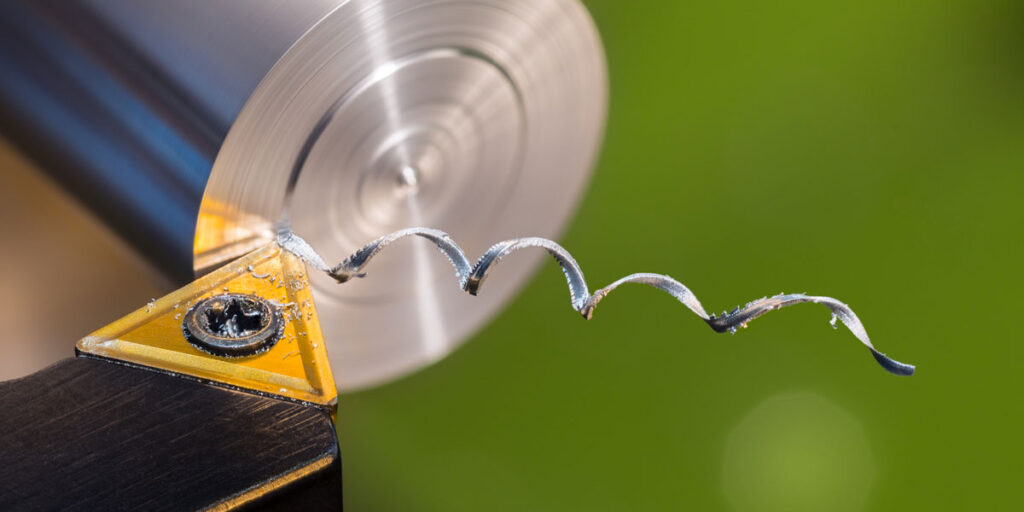
Yüzey işleme, kesici takımın dönen bir iş parçasının uç yüzeyinde radyal olarak hareket ederek, iş mili eksenine dik düz ve pürüzsüz bir yüzey oluşturmak için malzeme kaldırdığı bir torna işlemidir. Birincil amaç, iş parçasının ucunda, sonraki işlemler boyunca eksenel boyutların ölçülebileceği ve kontrol edilebileceği temiz ve doğru bir referans yüzey oluşturmaktır. Ham malzemede, uç yüzeyler nadiren düz veya kare olur; yüzey işleme, daha fazla işleme yapılmadan önce bunu düzeltir.
Facing Nasıl Çalışır?
İş parçası aynaya sıkıştırılır ve programlanmış bir mil hızıyla döndürülür. Kesici takım, iş parçasının dış çapına yerleştirilir ve kontrollü bir ilerleme hızıyla merkeze doğru radyal olarak içe doğru ilerletilir. Takım, stok durumuna ve istenen yüzey kalitesine bağlı olarak, tek geçişte veya birden fazla geçişte tüm yüzey boyunca ince bir malzeme tabakasını kaldırır. Yüzey işleme sırasında genellikle sabit yüzey hızı kontrolü uygulanır, çünkü aksi takdirde takım iş parçasının merkezine yaklaştıkça, yüzey hızının daha düşük olduğu yerde kesme hızı azalır. [3]
Yüzey işleme için takım seçimi genellikle, kenar mukavemetini korurken radyal ilerleme yönü için yeterli boşluk sağlayan, sağ el takım tutucusuna monte edilmiş 80 derecelik elmas veya üçgen uçlu kesici uçları tercih eder.
Yüzleşmenin Faydaları
- Düz ve pürüzsüz yüzeyler oluşturur: Düzgün bir şekilde işlenmiş uç, sonraki ölçümler, parça yerleştirme veya punta merkez delme işlemleri için geometrik olarak güvenilir bir yüzey sağlar.
- İş parçasının doğru uzunluğunu belirler: Yüzey düzeltme işlemi, çap tornalama işlemine başlamadan önce iş parçasının ucundaki fazla malzemeyi çıkararak doğru başlangıç uzunluğuna getirir.
- Boyutsal tutarlılığı artırır: Seri üretimde, tutarlı yüzey işleme, tüm iş parçalarının aynı eksenel referans noktasından başlamasını sağlayarak, parti genelindeki uzunluk varyasyonunu azaltır.
Ortak uygulamalar
Yüzey işleme, çok çeşitli üretim senaryolarında uygulanmaktadır:
- Ham et suyunu hazırlama: Testereyle kesilen çubukların uç yüzeyleri genellikle pürüzlü ve hafif açılıdır. Yüzey düzeltme işlemi, daha fazla işleme başlamadan önce bu yüzeyleri kareleştirir ve pürüzsüzleştirir.
- Referans yüzeyleri oluşturma: Yüzeyleri düzeltilmiş uçlar, tornalama, diş açma ve kanal açma işlemleri sırasında eksenel ölçümler için referans yüzey görevi görür.
- Mil uçlarının sonlandırılması: Tamamlanmış millerde, yüzey işlemesi, bileşenlerin doğru şekilde yerleştirilmesi ve montajın düzgün bir şekilde oturması için gerekli olan temiz uç yüzeyleri oluşturur.
En İyi Uygulamalar
- Besleme hızı seçimi: Yüzey işleme ilerleme hızları, istenen yüzey kalitesine bağlı olarak genellikle 0.05 ila 0.2 mm/dev arasında değişir. Kaba işleme geçişlerinde daha yüksek ilerleme hızları kabul edilebilir; ince işleme geçişlerinde ise 1.6 µm'nin altında Ra değerleri elde etmek için daha düşük ilerleme hızları gereklidir.
- Aletlerle ilgili gereksiz konuşmalardan kaçınmak: Yüzey işleme sırasında titreşim, en sık olarak takım çıkıntısının aşırı olduğu veya iş parçasının yetersiz sıkıştırıldığı durumlarda ortaya çıkar. Takım çıkıntısını en aza indirmek ve aynanın güvenli bir şekilde sıkıştırılmasını sağlamak, titreşim eğilimini önemli ölçüde azaltır.
- Doğru takım hizalaması: Kesici takım, merkez hattı yüksekliğine tam olarak ayarlanmalıdır. Takımın merkez hattının üstüne veya altına ayarlanması, iş parçasının merkezinde işlenmemiş bir malzeme çıkıntısı bırakır ve düz bir yüzey yerine dışbükey bir yüzey oluşturur. [4]
Yüzey işlemenin pratikteki temsili bir örneği, bir çelik çubuğun motor miline dönüştürülmeden önce hazırlanmasıdır. Ham çubuk ucu, temiz bir eksenel referans noktası oluşturmak için yüzey işlemine tabi tutulur, ardından tornalama işlemlerini takip eden punta desteği sağlamak için yüzey işlemine tabi tutulmuş yüzeye bir merkez matkap uygulanır.
CNC Tornalama İşlemi
Tornalama, CNC torna tezgahının temel işlemidir ve makineye adını veren süreçtir. Yüzey işleme, iş parçasının uç geometrisini ele alırken, tornalama silindirik gövdeyi şekillendirir, çapları küçültür, kademeler oluşturur, koniklikler üretir ve karmaşık profiller oluşturur. Özellikle şaft imalatında, tornalama malzeme kaldırmanın büyük çoğunluğunu oluşturur ve bitmiş parçanın boyutsal doğruluğunu ve yüzey kalitesini doğrudan belirler.
Dönme Nedir?
Tornalama, kesici takımın dönen bir iş parçası boyunca eksenel olarak hareket ederek dış çapını programlanmış hedef boyuta indirgediği bir malzeme kaldırma işlemidir. Takım, kesim uzunluğu boyunca ilerlerken iş parçası yüzeyiyle sürekli temas halindedir ve çapı radyal kesim derinliğine, uzunluğu ise takımın eksenel hareketine bağlı olan silindirik bir yüzey oluşturur. Elde edilen çapın doğruluğu, makine geometrisine, takım durumuna, kesme parametrelerine ve iş parçası rijitliğine bağlıdır ve bunların tümü, belirtilen toleransı karşılamak için uygun sınırlar içinde kontrol edilmelidir. [5]
Tornalama İşlemi Çeşitleri
CNC tornalama, her biri belirli bir geometrik gereksinime uygun olan çeşitli farklı işlem türlerini kapsar:
- Düz dönüş: Takım, iş mili eksenine paralel olarak sabit bir radyal derinlikte hareket ederek, kesim boyunca düzgün bir silindirik çap oluşturur. Bu, en yaygın tornalama işlemidir ve yatak yuvalarının, mil yüzeylerinin ve genel silindirik özelliklerin temelini oluşturur.
- Adım adım dönüş: Bu takım, ardışık eksenel pozisyonlarda bir dizi farklı çap işleyerek, çok çaplı şaft üretimi bağlamında ayrıntılı olarak ele alınan kademeli bir profil oluşturur. Her adımda, takımın silindirik bir geçiş ile omuz yüzeyi arasında geçiş yapması gerekir ve bu da her geçişte hassas Z ekseni konumlandırması gerektirir.
- Konik tornalama: Bu alet, programlanmış bir oranda hem X hem de Z eksenlerinde eş zamanlı olarak hareket ederek konik bir yüzey oluşturur. Konik şekiller, kendiliğinden kilitlenen veya sızdırmaz konik arayüzlerin gerekli olduğu alet şaftlarında, mil uçlarında ve boru bağlantı parçalarında yaygındır.
- Profil döndürme: Bu alet, karmaşık bir programlanmış konturu takip ederek kavisli veya düzensiz eksenel profiller üretir. Bu özellik, eksantrik milleri, şekillendirme silindirleri ve çapın ayrık adımlarla değil, sürekli olarak değiştiği her türlü parça gibi bileşenler için kullanılır.
Tornalama Kalitesini Etkileyen Faktörler
Tornalama işleminin sonucunu belirleyen dört temel işlem parametresi vardır:
- Hız kesmek: Dakikada yüzey metre cinsinden ifade edilen kesme hızı, kesici ucun iş parçası malzemesiyle temas hızını belirler. Çok düşük hız, talaş birikmesine ve kötü yüzey kalitesine neden olur; çok yüksek hız ise takım aşınmasını hızlandırır ve iş parçası yüzeyinde termal hasar riskini artırır. Orta karbonlu çelik için, kaplamalı karbür kesici uçlarla 200 ila 300 m/dak kesme hızları temsili başlangıç koşullarıdır.
- İlerleme hızı: Takımın mil devri başına eksenel ilerlemesini kontrol eder. İlerleme hızı, yüzey pürüzlülüğünü doğrudan etkiler; daha düşük ilerleme hızları daha ince yüzeyler üretir ancak işlem süresini artırır. Rulman yuvalarında son işlem geçişleri için tipik ilerleme hızları 0.05 ila 0.1 mm/dev'dir.
- Kesme derinliği: Her geçişte kaldırılan radyal malzeme miktarını belirler. Kaba işleme geçişlerinde malzeme kaldırma oranını en üst düzeye çıkarmak için 2 ila 5 mm derinlik kullanılırken, ince işleme geçişlerinde aşırı kesme kuvveti uygulamadan boyutsal doğruluk elde etmek için 0.1 ila 0.3 mm derinlik kullanılır.
- Takım malzemesi: Kaplamalı karbür, kaba ve ince işleme uygulamalarında çelik tornalama için standart tercihtir. Seramik uçlar, sertleştirilmiş malzemelerin yüksek hızlı ince işlemesinde kullanılırken, CBN uçlar 45 HRC'nin üzerindeki parçaların sert tornalamasında kullanılır.
CNC Tornalamanın Avantajları
- Yüksek boyutlu doğruluk: CNC tornalama, üretim koşullarında sürekli olarak IT6 ile IT8 arasında çap toleranslarını korurken, bakımlı takımlarla istikrarlı kurulumlarda son işlem operasyonlarında IT5'e ulaşabilmektedir.
- Mükemmel yüzey kalitesi: Optimize edilmiş işleme parametreleri, tornalanmış yüzeylerde 0.4 ila 1.6 µm arasında Ra değerleri üreterek, birçok uygulamada ikincil taşlama gerektirmeden yatak yuvaları, sızdırmazlık yüzeyleri ve kaymalı yatakların gereksinimlerini karşılar.
- Verimli malzeme kaldırma: G71 gibi önceden tanımlanmış döngülerle programlanmış kaba işleme döngüleri, tanımlanmış bir profile göre çok geçişli malzeme kaldırmayı otomatikleştirerek, metal kaldırma oranını en üst düzeye çıkarırken, sonraki ince işleme geçişi için tutarlı bir ince işleme payı sağlar.
Pratik bir örnek, birden fazla çapa sahip kademeli bir iletim milinin işlenmesidir. CNC programı, milin tüm uzunluğu boyunca kaba işleme geçişlerini, ardından işlevsel öncelik sırasına göre her çap bölgesinde bitirme geçişlerini sıralar; önce yatak yuvaları, sonra sızdırmazlık yüzeyleri, sonra boşluk çapları, böylece en kritik yüzeylerin en az bozulmuş son kesimi alması sağlanır. [6]
CNC Diş Açma İşlemi
Diş açma, CNC torna tezgahında gerçekleştirilen en teknik açıdan zorlu işlemlerden biridir ve boyut ve işlevsel standartları karşılayan helisel bir diş formu oluşturmak için iş mili dönüşü ve takım hareketi arasında hassas bir senkronizasyon gerektirir. Dişler, mühendislikte en yaygın mekanik özellikler arasındadır ve bunları CNC torna tezgahında doğru ve tutarlı bir şekilde üretme yeteneği, hassas bileşen üretiminde temel bir yetkinliktir.
İplik geçirme nedir?
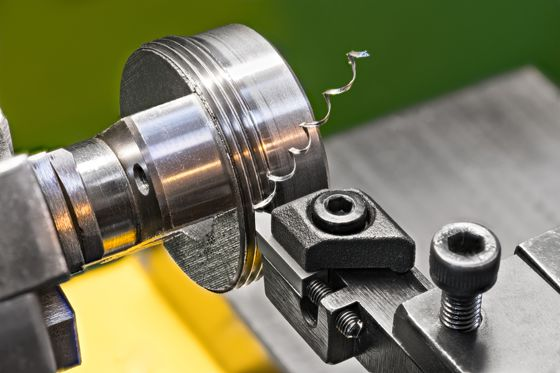
Diş açma, bir iş parçasının silindirik yüzeyine tanımlanmış bir şekil ve adım aralığına sahip helisel bir oluk açan bir torna işlemidir. Ortaya çıkan diş profili, eşleşen dişli bir bileşenle mekanik olarak temas sağlayarak, uygulamaya bağlı olarak sabitleme, ayarlama, sızdırmazlık veya güç iletimini mümkün kılar. Takım ilerlemesinin mil dönüşünden bağımsız olduğu yüzey işleme veya tornalamanın aksine, diş açmada takımın mil devri başına tam olarak bir adım uzunluğu ilerlemesi gerekir. Bu senkronizasyondaki herhangi bir sapma, boyut olarak yanlış ve işlevsel olarak kullanılamaz bir diş üretir. [7]
CNC Diş Açma İşlemi Nasıl Çalışır?
CNC torna tezgahında diş açma işlemi, iş mili kodlayıcısı ile Z ekseni servo sürücüsü arasındaki rijit bağlantı yoluyla gerçekleştirilir. CNC kontrol ünitesi, iş mili konumunu gerçek zamanlı olarak okur ve takım kızağını, programlanmış diş adımına tam olarak eşit bir ilerleme hızıyla hareket ettirir. Bu senkronizasyon, birden fazla geçiş boyunca korunur ve her ardışık geçiş, bir öncekiyle aynı helisel yolu izleyerek, tam diş derinliğine ulaşılana kadar diş profilini kademeli olarak derinleştirir.
Diş açma işleminin temel unsurları şunlardır:
- Ses doğruluğu: Diş adımı, belirtilen diş formu için standart tolerans dahilinde tutulmalıdır. Diş adımı hataları diş uzunluğu boyunca birikir ve eşleşen bileşenle doğru şekilde temas etmesini engelleyebilir.
- Konu derinliği kontrolü: Diş açma işlemi, her geçişte diş formu derinleştikçe giderek daha küçük bir talaşın çıkarıldığı çoklu geçişler halinde gerçekleştirilir. Bu yaklaşım, kesme kuvvetlerini kontrol eder ve takım sapmasının diş profilini bozmasını önler.
- Besleme yöntemi: Radyal besleme, diş formunun her iki yan yüzeyinde simetrik kesim yaparken, yanal besleme esas olarak bir yan yüzeyde kesim yaparak kesme kuvvetlerini azaltır ve talaş kontrolünü iyileştirir. Yanal besleme, daha büyük adımlı dişler ve daha sert malzemeler için tercih edilir. [8]
Üretilen İplik Çeşitleri
CNC torna tezgahları, çok çeşitli standartlar ve uygulamalar için hem dış hem de iç diş formları üretir:
- Dış konular: Şaftların, cıvataların ve bağlantı elemanlarının dış çapında kesim yapılır. Yaygın uygulamalar arasında dişli şaft uçları, hidrolik bağlantı parçaları ve bağlantı elemanı üretimi bulunur. Dıştan diş açma, takım erişimi ve talaş tahliyesi kısıtlanmadığı için iki yöntemden daha basittir.
- İç iş parçacıkları: İçten açılan deliklerde diş açma işlemi, diş açma çubuğu kullanılarak yapılır. İçten diş açma, sınırlı takım erişimi, delme çubuğunun düşük rijitliği ve kesim sırasında dişin gözlemlenmesi ve ölçülmesinin zorluğu nedeniyle dıştan diş açmaya göre daha zordur. Minimum delik çapı ve diş derinliği, delme çubuğunun boyutunu ve çıkıntısını belirler; bunların her ikisi de elde edilebilir hassasiyeti etkiler.
CNC Torna Tezgahlarında Diş Açma Yöntemleri
CNC torna tezgahlarında, her biri farklı uygulamalara uygun üç diş açma yöntemi mevcuttur:
- Tek noktadan diş açma: Tek bir uç, dişin helisel yolunu birden fazla geçişte takip eder. Bu yöntem çok yönlüdür, her türlü diş şekline ve adımına uygulanabilir ve çok çeşitli malzemelerde doğru dişler üretir. Hassas imalatta şaft diş açma için standart yöntemdir.
- Diş frezeleme: Teknik olarak bir frezeleme işlemi olmasına rağmen, diş frezeleme, torna-freze merkezlerinde gerçekleştirilir ve çok dişli bir freze bıçağının helisel olarak interpolasyonuyla dişler üretir. Geniş çaplı dişler, sert malzemeler ve kılavuz kırılması riskinin kabul edilemez olduğu kör delikler için tercih edilir.
- dokunarak: CNC kontrolü altında önceden açılmış bir deliğe kılavuz çekilerek hızlı bir şekilde iç dişler oluşturulur. Kılavuz çekme yöntemi, seri üretimde küçük çaplı iç dişler için verimlidir ancak standart diş formlarıyla sınırlıdır ve sert veya kesintili kesimlerde takım kırılmasına karşı hassastır.
Kilit hususlar
- Diş açma standartları: Dişler, uygulama için doğru standarda göre üretilmelidir. Metrik dişler (ISO), Birleşik Ulusal Kaba (UNC), Birleşik Ulusal İnce (UNF) ve boru diş standartları (NPT, BSPT) her birinin belirli adım, açı ve tolerans gereksinimleri vardır ve bunların doğru şekilde programlanması ve doğrulanması gerekir.
- Alet aşınmasının yönetimi: Diş açma uçları, üretilen her parçayla birlikte kademeli olarak aşınır. Uç aşındıkça, özellikle yan açılar ve tepe yarıçapında, diş şeklinin doğruluğu azalır. Üretim aşamasındaki diş açma işlemlerinde düzenli uç indeksleme ve periyodik diş ölçer doğrulaması gereklidir.
- Programlama doğruluğu: FANUC tabanlı kontrol sistemlerinde G76 gibi diş açma döngüleri, adım, diş derinliği, ilerleme açısı ve geçiş sayısı gibi parametrelerin doğru girilmesini gerektirir. Bu parametrelerdeki programlama hataları, görsel olarak kabul edilebilir görünen ancak ölçüm aletiyle yapılan muayeneden geçemeyen dişler üretir. [9]
Bunun temsili bir örneği, endüstriyel sıvı sistemleri için dişli boru bağlantı parçalarının üretimidir. Her bir bağlantı parçası, NPT veya BSPT standartlarına göre işlenmiş dış dişlere ihtiyaç duyar; burada konik diş formu, ek sızdırmazlık bileşenlerine gerek kalmadan hem mekanik kavrama hem de basınç sızdırmazlığı sağlar. Servis sırasında sızdırmaz bir bağlantı elde etmek için adım doğruluğu ve yan açı tutarlılığı kritik öneme sahiptir.
Sonuç
CNC torna tezgahında işleme, birbirine bağlı dört işlem üzerine kuruludur: yüzey işleme, tornalama, diş açma ve kanal açma. Her birinin kendine özgü geometrik ve fonksiyonel bir amacı vardır, ancak hiçbiri tek başına çalışmaz. Yüzey işleme eksenel referansı oluşturur, tornalama silindirik formu tanımlar ve diş açma, montajları bir arada tutan mekanik bağlantı özelliklerini oluşturur. Tek bir kurulum içinde planlı bir sırayla gerçekleştirilen bu işlemler, hassas bileşen üretiminin gerektirdiği boyutsal doğruluk, yüzey kalitesi ve fonksiyonel güvenilirliği sağlar.
Her bir işlemi ayrı ayrı anlamanın değeri, tüm işleme dizisini planlama ve optimize etme yeteneğinde yatmaktadır. Doğru parametre seçimi, uygun takım ve her aşamada disiplinli süreç kontrolü, bitmiş parçanın spesifikasyona uygun olup olmadığını veya yeniden işleme gerektirip gerektirmediğini belirler. Tutarlılık ve verimliliğin eşit derecede önemli olduğu bir üretim ortamında, bu dört temel torna işlemine hakim olmak, bugün de eskisi kadar önemlidir.
Referanslar
Aresco, R. (2024, 23 Şubat). Erie Teknoloji Enstitüsü . Erie Teknoloji Enstitüsü. https://erieit.edu/introduction-to-cnc-turning/
Bilgisayar Destekli Sayısal Kontrol - Genel Bakış | ScienceDirect Konuları . (2014). Sciencedirect.com. https://www.sciencedirect.com/topics/engineering/computer-numerical-control
Gui, G. (2025, 11 Ocak). Tornada Diş Açmaya Dair Kapsamlı Kılavuz - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/comprehensive-guide-to-threading-on-a-lathe-methods-techniques-and-step-by-step-processes/
Gui, G. (2026, 6 Ocak). Yüzey Frezeleme Nasıl Gerçekten Düz CNC Yüzeyleri Sağlar? - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/how-does-face-milling-deliver-truly-flat-cnc-surfaces/
Imran, M., Suo Shuangfu, Bai Yuzhu, Wang Yuming ve Naveed Raheel. (2025). Yumuşak çelik tornalamada yüzey altı bütünlüğünün ve yüzey kalitesinin optimizasyonu: Takım aşınması ve işleme parametrelerine çok amaçlı bir yaklaşım. Malzeme Araştırma ve Teknoloji Dergisi , 35 , 3440–3462. https://doi.org/10.1016/j.jmrt.2025.01.246
Möhring, H.-C., Biermann, D., Bleicher, F., Melkote, S. ve Kappmeyer, G. (2025). Talaşlı imalatta fikstürler ve iş parçası bağlama sistemleri. CIRP Yıllıkları , 74 (2), 945–969. https://doi.org/10.1016/j.cirp.2025.04.096
Omirou, S., Charalambides, M., & Chasos, C. (2024). Gelişmiş CNC diş frezeleme: Sabit veya değişken adım ve yarıçaplı dişlerin verimli kesimi için kapsamlı bir hazır döngü. Uluslararası Gelişmiş İmalat Teknolojisi Dergisi , 133 (5-6), 2219–2233. https://doi.org/10.1007/s00170-024-13970-5
SINHA, SK (2010). CNC İŞLEME MERKEZİNDE YÜZEY İŞLEME İŞLEMİNİN OTOMATİKLEŞTİRİLMESİ. Uluslararası Mühendislik Bilimi ve Teknolojisi Dergisi , 2 (12). https://www.researchgate.net/publication/50384400_AUTOMATING_FACING_OPERATION_ON_A_CNC_MACHINING_CENTRE
Wan, M., & Yusuf Altintas. (2014). Diş açma işleminin mekaniği ve dinamiği. Uluslararası Makine Aletleri ve İmalat Dergisi , 87 , 16–26. https://doi.org/10.1016/j.ijmachtools.2014.07.006




