

CNC işlemede kalite kontrolü, son kesme işlemi tamamlandığında sona ermez. Bir parça, mükemmel şekilde programlanmış bir takım yoluyla işlense bile, takım aşınması, fikstür sapması veya kesme işlemi sırasındaki termal değişim nedeniyle spesifikasyonlarını karşılayamayabilir. Boyutsal doğruluk, CNC işlemenin temel amacıdır ve bir parçanın atölyeden çıkmadan önce bu doğruluğun doğrulanması, güvenilir bir tedarikçiyi güvenilmez bir tedarikçiden ayıran şeydir.
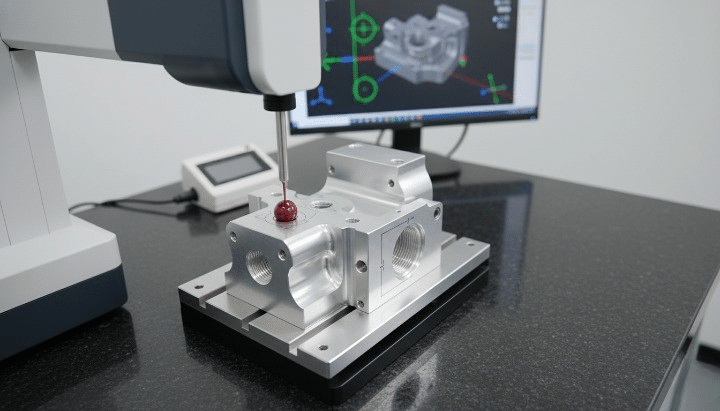
CNC Parçaları için CMM Muayene Süreci
Koordinat Ölçüm Makineleri (CMM'ler), işlenmiş parçaların boyut ve geometrik gereksinimlerini karşıladığını doğrulamak için endüstri standardı bir araçtır. CMM denetimi, fiziksel özellikleri orijinal CAD modeline göre mikron altı hassasiyetle ölçerek, üreticilere teslimattan önce parça kalitesini doğrulamak için objektif ve belgelenmiş bir temel sağlar.
CMM Muayenesi Nedir?
CMM muayenesi, üretilen bir parçanın tasarım özelliklerine uygunluğunu doğrulamak için koordinat ölçüm makinesinin kullanılması işlemidir. Makinenin nasıl çalıştığını anlamak, bu muayene yönteminin hassas üretimde neden vazgeçilmez hale geldiğini anlamanın temelidir.
Koordinat Ölçüm Makinesi (CMM) Nedir?
Koordinat ölçüm makinesi, bir nesnenin yüzeyindeki noktaların konumunu üç boyutlu uzayda kaydederek nesnenin fiziksel geometrisini ölçen hassas bir alettir. Bir prob, tanımlanmış konumlarda parçaya temas eder ve makine, her temas noktasının X, Y ve Z koordinatlarını sabit bir referans çerçevesine göre kaydeder. Yazılım daha sonra bu ölçülen noktaları, parçanın CAD modelinde tanımlanan nominal boyutlarla karşılaştırır ve incelenen her özellik için sapmaları hesaplar [1].
Bir CMM'nin temel bileşenleri şunlardır:
- İncelemek, bulmak: Parçanın yüzeyine temas eden veya yüzeyi tarayan algılama cihazı. Dokunma ile tetiklenen problar temas anında tek bir nokta kaydederken, tarama probları bir yüzey boyunca sürekli veri toplar.
- Ölçü tablosu: Hassas işlenmiş granit veya seramik yüzey, parçanın muayene sırasında konumlandırıldığı sabit ve düz bir referans düzlemi sağlar.
- Yazılım: Probun hareketini kontrol eder, ölçüm verilerini kaydeder, sonuçları CAD nominal değerleriyle karşılaştırır ve inceleme raporları oluşturur.
- X, Y ve Z eksenleri: Ölçüm hacminin herhangi bir noktasına ulaşmak için probun hareket ettiği üç doğrusal eksenin her biri, mikron düzeyinde doğrulukla konum takibi yapan yüksek çözünürlüklü doğrusal kodlayıcılarla donatılmıştır.
CNC İşlemede CMM Muayenesinin Önemi
CMM muayenesi, manuel ölçüm yöntemleriyle tekrarlanması zor olan çeşitli işlevlere hizmet eder:
- Parçaların CAD çizimleriyle uyumlu olmasını sağlar: Dijital modelle doğrudan karşılaştırma, ölçülen her özelliğin belirtilen tolerans dahilinde olduğunu doğrular; bu, yalnızca el aletleriyle kolayca kontrol edilebilen özellikler için geçerli değildir.
- Toleransları ve geometrik özellikleri doğrular: Konum, düzlük ve diklik gibi karmaşık geometrik toleransların kumpas veya mikrometre ile doğru bir şekilde doğrulanması zor veya imkansızdır, ancak bir CMM (Koordinat Ölçer) ile rutin olarak ve objektif bir şekilde ölçülür.
- Hataları ve yeniden işleme ihtiyacını azaltır: Parçalar sevk edilmeden veya monte edilmeden önce boyut sorunlarını tespit etmek, üretim zincirinin ilerleyen aşamalarında düzeltilmesi çok daha maliyetli olacak arızaları önler.
- Müşteri güvenini artırır: Belgelenmiş denetim raporları, havacılık ve tıbbi cihazlar gibi sektörlerdeki kalite anlaşmalarını ve düzenleyici gereklilikleri destekleyen, uygunluğa dair objektif kanıt sağlar. [2].
CNC ile işlenmiş, montaj deliklerinde ±0.01 mm'lik konum toleransına sahip bir havacılık braketi, CMM muayenesinin neden isteğe bağlı değil de gerekli olduğunu göstermektedir. Bu tolerans seviyesinde, manuel ölçüm araçları uygunluğu güvenilir bir şekilde doğrulayamaz ve sadece tek tek çapları değil, birden fazla delik arasındaki geometrik ilişki de doğrulanmalıdır. Bir CMM, her deliğin parçanın referans özelliklerine göre gerçek konumunu ölçer ve braketin uçak yapısına monte edilmeden önce konum toleransını karşılayıp karşılamadığını doğrular.
CNC Parçalarında CMM Muayenesi Nasıl Çalışır?
CMM muayenesi, parça hazırlığından nihai raporlamaya kadar yapılandırılmış bir sıra izler. Her adım, muayene sonucunun genel doğruluğuna ve güvenilirliğine katkıda bulunur ve herhangi bir aşamanın atlanması veya aceleye getirilmesi ölçüm hatası riskini doğurur.
Adım 1: CNC Parçasının Hazırlanması
- Parçanın temizlenmesi: Ölçümden önce parça yüzeyinden talaş, soğutma sıvısı kalıntıları ve kesme sıvısı temizlenmelidir, çünkü ölçülen bir özellik üzerindeki herhangi bir kirlilik, prob temas noktasında hataya neden olur.
- Sıcaklığı dengelemek: CMM ölçümleri termal genleşmeye karşı oldukça hassastır. Soğutma sıvısı akışı altında veya sıcak bir atölye ortamında işlenen parçaların, özellikle dar toleranslı bileşenler için, ölçüme başlamadan önce genellikle CMM odasının kontrollü sıcaklığına (genellikle 20°C) ulaşması beklenir. [3].
- Konumlandırma ve sabitleme: Parça ölçüm tablasına yerleştirilir ve sabitlenir; basit geometriler için serbestçe durur veya tutarlı bir yönlendirme gerektiren veya probun normalde erişemeyeceği özelliklere sahip parçalar için özel bir fikstürde tutulur.
Adım 2: CAD Verilerinin ve İnceleme Programının Yüklenmesi
- Tasarım özelliklerinin içe aktarılması: Nominal boyutlar ve tolerans değerleri de dahil olmak üzere parçanın CAD modeli, CMM yazılımına aktarılarak ölçümlerin karşılaştırılacağı referans geometri oluşturulur.
- Ölçüm noktalarının tanımlanması: Ölçüm yapılacak özellikleri, prob hareketlerinin sırasını ve her bir özellik üzerindeki belirli noktaları veya tarama yollarını belirten bir inceleme programı, manuel olarak veya CAD tabanlı programlama yoluyla oluşturulur.
Adım 3: Parçanın Ölçülmesi
- Prob, seçilen yüzeylerle temas halindedir: CMM, programlanmış rutini yürütür, probu tanımlanmış her konuma hareket ettirir ve parça yüzeyindeki temas noktalarını kaydeder.
- Otomatik olarak toplanan veri noktaları: Her bir özellik için, geometrisini doğru bir şekilde tanımlamak amacıyla genellikle birden fazla nokta toplanır; örneğin, çap ve yuvarlaklığı hesaplamak için bir deliğin çevresi boyunca birkaç nokta toplanır.
- Tasarım boyutlarıyla karşılaştırma: Yazılım, toplanan noktalardan her bir özelliğin gerçek boyutunu veya geometrik özelliğini hesaplar ve bunu CAD verilerinde tanımlanan nominal değer ve tolerans aralığıyla karşılaştırır.
Adım 4: Denetim Raporlarının Oluşturulması
- Başarılı/başarısız sonuçları: Ölçülen her özellik, tolerans dahilinde veya tolerans dışında olarak işaretlenerek, parçanın uygunluğuna dair anında bir özet sunar.
- Boyutsal sapma analizi: Ayrıntılı raporlar, incelenen her bir özellik için gerçek ölçülen değeri, nominal değeri ve sapmayı göstererek, sapmalar bulunduğunda temel neden analizini destekler.
- Kalite kayıtları için dokümantasyon: Raporlar, üretim kalite kayıtlarının bir parçası olarak arşivlenir ve izlenebilirlik gereksinimlerini ve müşteri kalite anlaşmalarını destekler.
Çok sayıda delik, yuva ve montaj yüzeyine sahip CNC işlenmiş bir alüminyum gövdenin incelenmesi, yapılandırılmış bir CMM rutininin değerini göstermektedir. Her bir özelliği kumpas ve yükseklik ölçer ile manuel olarak kontrol etmek yerine, tek bir CMM programı her deliğin çapını ve konumunu, yuva genişliğini ve yerini ve yüzey düzlüğünü tek bir otomatik işlemde ölçerek, manuel incelemenin gerektireceği sürenin çok daha kısa bir bölümünde eksiksiz bir boyut raporu üretir ve özellikler arasındaki geometrik ilişkilerde önemli ölçüde daha yüksek doğruluk sağlar.
CMM Muayenesi Sırasında Gerçekleştirilen Ölçüm Türleri
CMM'ler, geleneksel el aletleriyle doğrulanması pratik olmayan veya imkansız olan birçok boyutsal ve geometrik özelliği ölçebilme yeteneğine sahiptir.
Doğrusal Boyutlar
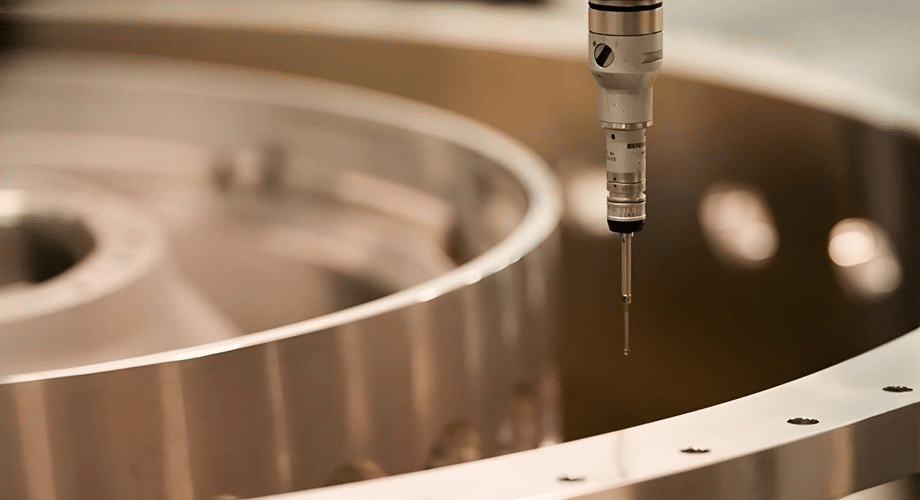
Uzunluk, genişlik ve yükseklik gibi temel doğrusal ölçümler, ilgili özellik sınırlarında prob temas noktalarının kaydedilmesi ve aralarındaki mesafenin hesaplanmasıyla doğrulanır. Bu boyutlar bazen manuel olarak kontrol edilebilse de, CMM ölçümü daha yüksek doğruluk sağlar ve özellikle kumpasla erişilmesi zor özellikler için operatöre bağlı varyasyonu ortadan kaldırır.
Delik ve Sondaj Muayenesi
Deliklerin ve sondajların tam uygunluğunu doğrulamak için basit bir çap kontrolünden daha fazlası gerekir:
- Çap: Silindirin çevresi boyunca birden fazla noktadan hesaplanan bu yöntem, yuvarlaklık dışı durumları gözden kaçırabilen iki noktalı kumpas ölçümüne göre daha güvenilir bir sonuç sağlar.
- Görevi: Deliğin gerçek merkez konumu, parça referans noktalarına göre nominal konumuyla karşılaştırılarak, konum toleransı uyumluluğu doğrulanır.
- Yuvarlaklık: Toplanan noktalardan mükemmel bir daireden sapma hesaplanır ve bu sayede basit bir çap kontrolünün ortaya çıkaramayacağı takım sapması veya titreşim gibi sorunlar belirlenir. [4].
Geometrik Boyutlandırma ve Toleranslandırma (GD&T)
CMM'ler, basit boyut ölçümlerinden ziyade özellikler arasındaki geometrik ilişkileri tanımlayan GD&T işaretlemelerini doğrulamak için benzersiz bir şekilde uygundur:
- düzlük: Yüzeyin mükemmel bir düzlemden sapmasını ölçer; sızdırmazlık yüzeyleri ve montaj yüzeyleri için önemlidir.
- Paralellik: İki yüzeyin veya özelliğin, belirtilen tolerans dahilinde birbirleriyle tutarlı bir ilişkiyi koruduğunu doğrular.
- Diklik: Bir özelliğin, referans alınan bir referans noktasına tam dik açıyla yönlendirildiğini doğrular; bu, omuz yüzeyleri ve montaj arayüzleri için kritik öneme sahiptir.
- Pozisyon toleransı: Belirtilen referans noktalarına göre bir özelliğin gerçek konumunun değişebileceği izin verilen bir bölgeyi tanımlar; genellikle sondaj desenleri ve diğer konumlandırılmış özellikler için kullanılır.
Yüzey ve Özellik Analizi
CMM'ler, temel boyutlar ve GD&T işaretlemelerinin ötesinde, yüzeyler arasındaki açılar, yuva genişliği ve konumu ve parça geometrisinin basit geometrik temel şekiller yerine CAD yüzey modeliyle nokta nokta karşılaştırıldığı karmaşık konturlar da dahil olmak üzere daha karmaşık özellik karakteristiklerini ölçer.
Örnek E-posta
CNC işlenmiş bir otomotiv parçasındaki cıvata deliklerinin konumunu ve çapını ölçmek, bu ölçüm türlerinin birlikte nasıl çalıştığını gösterir. CMM, her deliğin çapını doğrulayarak belirtilen bağlantı elemanını kabul edip etmediğini teyit eder, her deliğin konumunu parçanın montaj referans noktalarına göre kontrol ederek eşleşen montajla doğru hizalamayı sağlar ve ayrıca bağlantı elemanının bükülme gerilimi oluşturmadan doğru şekilde oturmasını sağlamak için delik ekseninin montaj yüzeyine dikliğini de doğrulayabilir.
CNC Üretiminde Kullanılan CMM Çeşitleri
Farklı CMM mimarileri, farklı parça boyutlarına, geometrilerine ve inceleme ortamlarına uygundur. Uygun makine tipinin seçimi, üretilen parçalara ve gerekli inceleme iş akışına bağlıdır.
Köprü CMM'si
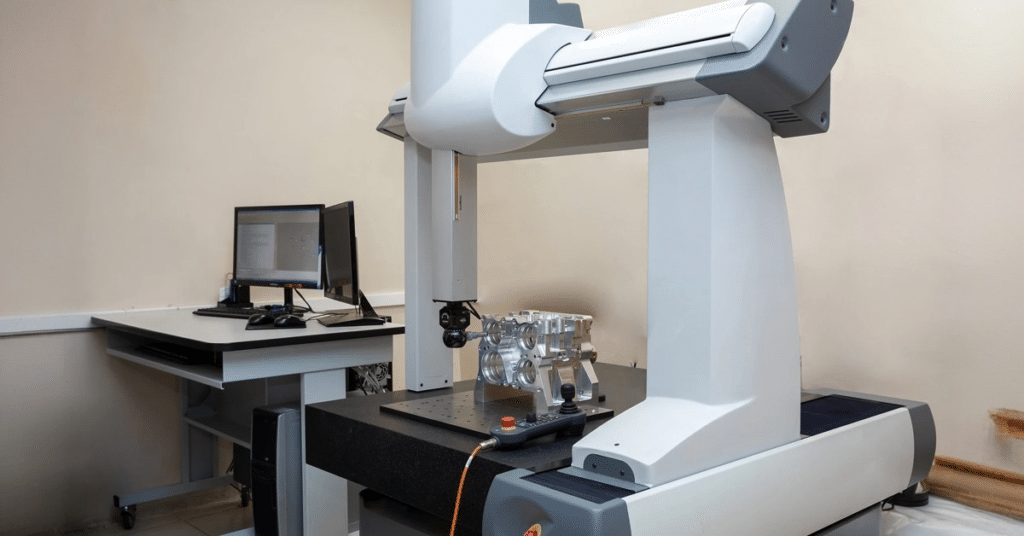
Köprü CMM, ölçüm tablasını kapsayan ve dikey Z ekseni tertibatını taşıyan hareketli bir köprü yapısına sahip, hassas imalatta en yaygın konfigürasyondur. Bu tasarım mükemmel rijitlik ve doğruluk sunarak çoğu sektörde hassas işlenmiş bileşenler için standart tercih haline gelmiştir [5].
konsol CMM
Konsol tipi CMM'ler, ölçüm kolunu yalnızca bir taraftan destekler ve ölçüm tablasının ön ve yan taraflarını kolay parça yükleme ve erişim için açık bırakır. Bu yapılandırma, daha küçük iş parçaları ve sık parça değişiminin kolay erişimi önceliklendirdiği uygulamalar için uygundur; ancak konsol yapısı, daha büyük boyutlarda köprü tasarımına göre biraz daha az rijitlik sunar.
portal CMM
Gantry CMM'ler, otomotiv gövde yapıları, büyük dökümler veya havacılık yapısal bileşenleri gibi standart bir köprü veya konsol tipi makinenin ölçüm hacmine sığmayacak büyük CNC işlenmiş parçaları ölçmek için tasarlanmış, zemine monte edilmiş kolonlar üzerinde desteklenen büyük ölçekli makinelerdir.
Taşınabilir CMM ve Mafsallı Kol Sistemleri
Mafsallı kollu ölçüm sistemleri de dahil olmak üzere taşınabilir CMM'ler, parçanın özel bir metroloji odasına taşınmasını gerektirmek yerine, muayenenin doğrudan takım tezgahında veya atölyede yapılmasını sağlar. Bu sistemler, büyük veya hareket ettirilemeyen parçalar için esneklik sunar ve kontrollü bir ortamda sabit köprü CMM'ye göre genellikle biraz daha düşük doğrulukla da olsa, işlem içi muayeneyi destekler [6].
Örnek Uygulamalar
- Tıbbi cihazlar: Köprü tipi CMM'ler, cerrahi aletlerde ve implante edilebilir cihaz bileşenlerinde gerekli olan hassas toleransları doğrular.
- Havacılık bileşenleri: Hem köprü tipi hem de portal tipi CMM'ler, küçük hassas braketlerden büyük yapısal aksamlara kadar her şeyi inceler.
- Otomotiv parçaları: Köprü tipi CMM'ler motor ve şanzıman bileşenleri için standarttır, portal tipi sistemler ise gövde panelleri ve büyük yapısal parçalar için kullanılır.
- Endüstriyel makine parçaları: Konsol ve köprü tipi CMM'ler, genel endüstriyel üretimde dişli kutusu gövdelerini, milleri ve montaj yapılarını doğrular.
CNC Parçaları için CMM Muayenesinin Faydaları
Hassas üretimde CMM (Koordinat Ölçme Makinesi) denetiminin benimsenmesi, hem parça kalitesi hem de genel üretim verimliliği açısından manuel denetim yöntemlerine göre ölçülebilir avantajlar sağlamaktadır.
Geliştirilmiş Doğruluk ve Tutarlılık
CMM ölçümü, kumpas, mikrometre ve mastarlarla yapılan manuel ölçümlerde bulunan operatöre bağlı varyasyonu ortadan kaldırır. Aynı denetim programı, hangi operatör tarafından çalıştırılırsa çalıştırılsın tutarlı sonuçlar üretir ve kalite kontrol sürecinden önemli bir ölçüm belirsizliği kaynağını ortadan kaldırır [7].
Daha Hızlı Kalite Kontrolü
Otomatik denetim rutinleri, tek bir program yürütmesinde düzinelerce veya yüzlerce özelliği ölçer; bu, her boyutu elle aletlerle kontrol etmekten çok daha hızlıdır. Bu hız avantajı, özellikle karmaşık geometriye veya çok sayıda kritik özelliğe sahip parçalar için önemli hale gelir.
Daha Az Hurda ve Yeniden İşleme
Özellikle üretim sürecinde veya ilk numune inceleme rutinlerine entegre edildiğinde, CMM incelemesi yoluyla boyutsal sorunların erken tespiti, üreticilerin tüm parti tolerans dışı üretilmeden önce işleme sorunlarını belirlemelerine ve düzeltmelerine olanak tanıyarak hurda oranlarını ve yeniden işleme maliyetlerini önemli ölçüde azaltır.
Daha İyi Süreç Optimizasyonu
Üretim süreci boyunca toplanan CMM verileri, takım aşınmasını gösteren kademeli boyut kayması veya fikstür veya programlama hatasına işaret eden tekrarlayan sapmalar gibi altta yatan süreç sorunlarına işaret eden eğilimleri ortaya koymaktadır. Bu veriler, basit geçme/kalma denetiminin ötesinde sürekli süreç iyileştirmesini desteklemektedir.
İzlenebilirlik ve Dokümantasyon
CMM yazılımı tarafından oluşturulan denetim raporları, her parça veya parti için belgelenmiş bir kalite kaydı sağlayarak, havacılık ve tıbbi cihaz üretimi gibi düzenlemeye tabi sektörlerde müşteri kalite anlaşmalarını, mevzuata uyumu ve denetim gereksinimlerini destekler.
Örnek E-posta
CNC üretiminde aşırı büyük deliklere neden olan takım aşınmasını belirlemek için CMM raporlarının kullanılması, süreç optimizasyonunun faydasını açıkça göstermektedir. Bir dizi denetim raporu, ardışık parçalarda delik çaplarının kademeli olarak üst tolerans sınırına doğru eğilim gösterdiğini ortaya koyuyorsa, bu durum doğrudan delme veya matkaplama işlemindeki uç aşınmasına işaret eder ve üretim ekibinin, kusurlu parçalar üretildikten sonra sorunu keşfetmek yerine, herhangi bir parça tolerans sınırını aşmadan önce takım değişimini planlamasına olanak tanır.
CMM Muayenesinde Sık Karşılaşılan Zorluklar ve En İyi Uygulamalar
Hassasiyetine rağmen, CMM muayenesi hataya karşı bağışık değildir. Ölçüm belirsizliğinin yaygın kaynaklarını ve bunları azaltan uygulamaları anlamak, güvenilir muayene sonuçları elde etmek için çok önemlidir.
Sık Karşılaşılan Zorluklar
- Yanlış bağlantı: Ölçüm sırasında yeterince sabitlenmemiş veya sıkıştırma kuvvetleri nedeniyle deforme olmuş bir parça, gerçek serbest haldeki geometrisini yansıtmayan hatalı sonuçlar üretecektir.
- Sıcaklık değişimi: Parçanın muayene odasının sıcaklığına tam olarak oturmadan önce ölçülmesi, özellikle büyük parçalar veya dar toleranslar için önemli olan termal genleşme hatasına yol açar.
- Erişilebilirlik sorunlarını araştırın: Derin cepler, iç yapılar veya karmaşık geometriler, standart bir probun ulaşması zor veya imkansız olabileceğinden, özel prob konfigürasyonları veya alternatif ölçüm stratejileri gerektirebilir.
- Karmaşık geometriler: Şekillendirilmiş yüzeyler ve serbest biçimli konturlar, basit özellik tabanlı ölçümlerden daha karmaşık olan nokta bulutu tarama ve yüzey karşılaştırma teknikleri gerektirir. [8].
En İyi Uygulamalar
- Düzenli CMM kalibrasyonu: Ölçüm doğruluğunun zaman içinde makinenin belirtilen performans sınırları içinde kalmasını sağlamak için, makinelerin belirli bir programa göre ve onaylı referans parçalar kullanılarak kalibre edilmesi gerekir.
- Parçaların doğru şekilde hazırlanması: Özellikle hassas toleranslı parçalar için, her muayene döngüsünden önce tutarlı temizlik ve sıcaklık dengeleme prosedürleri uygulanmalıdır.
- Tutarlı denetim prosedürleri: Rastgele manuel ölçümler yerine belgelenmiş, tekrarlanabilir denetim programları kullanmak, sonuçların operatörler, vardiyalar ve zaman dilimleri arasında karşılaştırılabilir olmasını sağlar.
- Operatör eğitimi: Doğru sabitleme tekniği, prob seçimi ve program geliştirme, hem CMM yazılımını hem de doğru ölçümün ardındaki metroloji prensiplerini anlayan eğitimli personel gerektirir.
- CAD/CAM iş akışlarıyla entegrasyon: CMM denetim programlarını doğrudan parçanın CAD modeline bağlamak, program oluşturmayı kolaylaştırır ve denetim kriterlerinin tasarım değişiklikleriyle senkronize kalmasını sağlar.
Sonuç
CMM (Koordinat Ölçme Makinesi) muayenesi, CNC işlenmiş parçalarda boyut ve geometrik uygunluğun doğrulanması için standart yöntem haline gelmiş olup, manuel muayene yöntemlerinin sağlayamayacağı bir doğruluk ve dokümantasyon düzeyi sunmaktadır. Temel doğrusal boyutlardan karmaşık GD&T (Geometrik Boyutlandırma ve Toleranslandırma) işaretlemelerine ve serbest biçimli yüzey karşılaştırmalarına kadar, CMM'ler üreticilere bir parçanın müşteriye ulaşmadan önce tasarım amacına uygun olduğunu doğrulamak için objektif ve tekrarlanabilir bir yol sunar.
Faydaları basit geçme/kalma doğrulamasının ötesine uzanmaktadır. Geliştirilmiş doğruluk, daha hızlı denetim döngüleri, azaltılmış hurda ve trend analizinden elde edilen süreç bilgisi, zaman içinde daha iyi üretim sonuçlarına katkıda bulunur. Özellikle havacılık ve tıbbi cihazlar gibi düzenlemeye tabi sektörlerde hassas CNC bileşenleri üreten herhangi bir kuruluş için, CMM denetimi isteğe bağlı bir kalite adımı değil, amaçlanan uygulamada güvenilir bir şekilde performans gösteren parçaların teslim edilmesinin kritik bir parçasıdır.
Referanslar
Alsoufi, MS, Bawazeer, SA, Alhazmi, MW, Hijji, HH, Alhazmi, H., & Alqurashi, HF (2025). Beş farklı malzemede dijital verniyer kumpaslar ve koordinat ölçüm makineleri kullanılarak CNC tornalanmış parçalarda boyutsal doğruluk ve ölçüm değişkenliği. Malzemeler , 18 (12), 2728. https://doi.org/10.3390/ma18122728
Cho, N., & Tu, J. (2001). Tolerans analizi için işlenmiş parçaların yuvarlaklık modellemesi. Hassas Mühendislik , 25 (1), 35–47. https://doi.org/10.1016/s0141-6359(00)00053-2
Mantel, MR (tarihsiz). Koordinat ölçüm makineleri: imalatta modern bir denetim aracı . Digital Commons @ NJIT. https://digitalcommons.njit.edu/theses/1246?utm_source=digitalcommons.njit.edu%2Ftheses%2F1246&utm_medium=PDF&utm_campaign=PDFCoverPages
Mian, NS, Fletcher, S. ve Longstaff, A. (2018). CMM ölçümünde termal geçici etkileri tahmin etmek için sonlu elemanlar analizi (FEA) kullanarak işleme ve ölçüm arasındaki gecikmeyi azaltma. Ölçüm , 135 , 260–277. https://doi.org/10.1016/j.measurement.2018.11.034
Samelova, V., Marek, T., Jelinek, A., Jankovych, R., Maradova, K., & Holub, M. (2024). Makine Üzerinde Ölçüm için Eklemeli Kollu Koordinat Ölçme Makinesi ve Dokunmatik Tetikleme Probunun Yeteneği ve Uygulanabilirliğinin Değerlendirilmesine İlişkin Bir Vaka Çalışması. Makineler , 12 (12), 841. https://doi.org/10.3390/machines12120841
Xia, G. (2026, 23 Şubat). Koordinat Ölçme Makinesi (CMM) açıklaması: türleri, çalışma prensipleri, doğruluğu ve uygulamaları . Rapid-Protos. https://www.rapid-protos.com/coordinate-measuring-machine/
Zeng, S., Wan, X., Li, W., Yin, Z. ve Xiong, Y. (2012). Esnek iş parçasının işleme titreşimini bastırmaya yönelik fikstür tasarımına yeni bir yaklaşım. Uluslararası Makine Aletleri ve İmalat Dergisi , 58 , 29–43. https://doi.org/10.1016/j.ijmachtools.2012.02.008




