

CNC frezeleme, modern mühendislikte en yaygın kullanılan üretim süreçlerinden biridir. Bilgisayar kontrollü kesici takımlar kullanarak metal ve diğer malzemelerin hassas şekillendirilmesine olanak tanır. Mühendisler, havacılık, otomotiv, tıbbi cihazlar ve endüstriyel makineler gibi sektörler için bileşenler üretmek amacıyla CNC frezelemeye güvenmektedir. Bir işleme stratejisi planlanırken, en sık verilen kararlardan biri, bir parçanın 3 eksenli mi yoksa 5 eksenli frezeleme ile mi üretilmesi gerektiğidir.
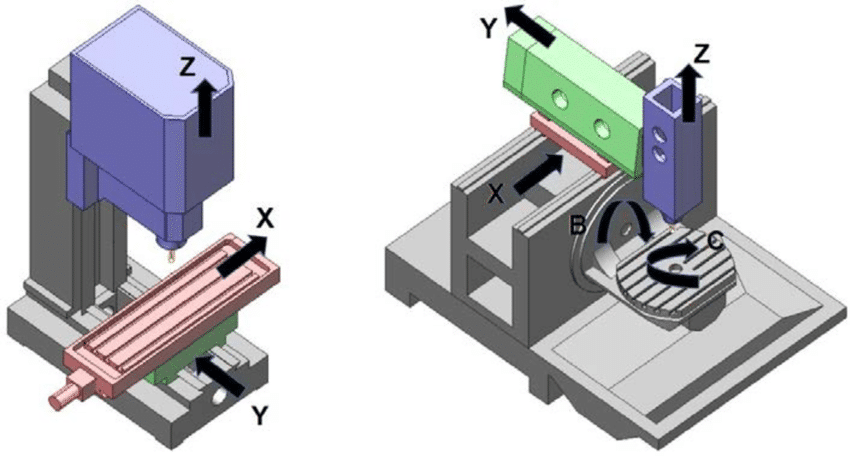
3 Eksenli ve 5 Eksenli CNC İşleme Karşılaştırması
İlk bakışta, her iki yöntem de dönen kesici takımlar ve programlanabilir hareket kullandıkları için benzer görünebilir. Bununla birlikte, eksen sayısı bir parçanın nasıl işlenebileceğini önemli ölçüde etkiler. 3 eksenli makineler birçok standart bileşen için uygun olsa da, 5 eksenli makineler karmaşık geometrilerle uğraşırken çok daha fazla esneklik sunar. Bu iki yaklaşım arasındaki farkları anlamak, mühendislerin belirli bir parçanın üretimi için en verimli yöntemi seçmelerine yardımcı olur.
3 Eksenli CNC Frezelemeyi Anlamak
3 eksenli CNC frezeleme, imalat atölyelerinde en yaygın kullanılan işleme yöntemidir. Bu düzende, kesici takım üç doğrusal yönde hareket ederken, iş parçası makine tablasında sabit kalır. Hareket basit ve iyi anlaşılmış olduğundan, mühendisler birçok standart mekanik parça için genellikle 3 eksenli makineleri tercih ederler.
Teknoloji, çok eksenli sistemlere kıyasla nispeten basit olmasına rağmen, karmaşık açılar veya kavisli yüzeyler gerektirmeyen parçalar için oldukça etkilidir. Birçok endüstriyel bileşen, bu geleneksel frezeleme konfigürasyonu kullanılarak verimli bir şekilde üretilebilecek şekilde özel olarak tasarlanmaktadır.
Temel Hareket ve Çalışma
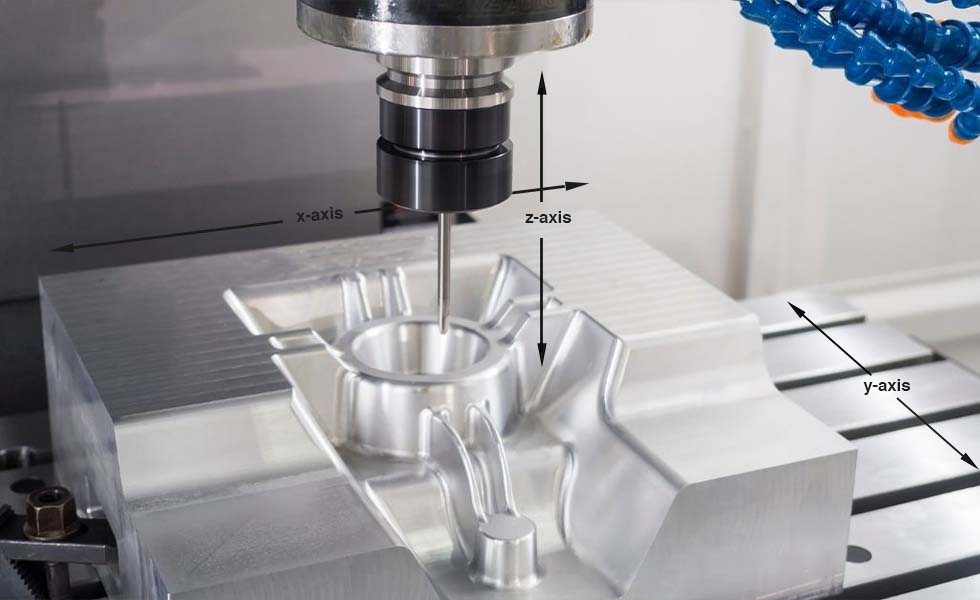
Üç eksenli bir freze tezgahında, kesici takım X, Y ve Z eksenlerine karşılık gelen üç doğrusal yönde hareket eder. Her eksen, belirli bir hareket yönünü kontrol eder.
- X ekseni hareketi
Bu hareket, kesici aleti iş parçası üzerinde soldan sağa doğru hareket ettirir. Genellikle kanal açma, uzun kenarlar veya yatay profiller işlerken kullanılır.
- Y ekseni hareketi
Alet, operatöre göre önden arkaya doğru hareket eder. Bu hareket yönü, makinenin malzemenin yüzeyinde oyuklar, konturlar veya iç özellikler oluşturmasına olanak tanır.
- Z ekseni hareketi
Bu, kesici takımın dikey konumunu kontrol eder. Takım, farklı derinliklerde malzeme çıkarmak için yukarı ve aşağı hareket eder.
Çoğu durumda, kesici takım iş parçasına yukarıdan yaklaşır. İş parçası bir mengene veya fikstürde sabit kalırken, takım malzemeyi katman katman çıkarmak için bu üç yönde hareket eder.
Örneğin, bir elektrik motoru için montaj tabanı olarak kullanılan dikdörtgen bir alüminyum levhayı ele alalım. Parça, delinmiş delikler, merkezi bir cep ve birkaç dişli özellik gerektirebilir. 3 eksenli bir makine, aleti yüzey boyunca hareket ettirerek ve gerekli derinliklere kademeli olarak keserek bu özellikleri kolayca üretebilir.
Ortak uygulamalar
Basit hareket prensibi nedeniyle, 3 eksenli işleme genellikle nispeten basit geometriye sahip bileşenler için kullanılır. Birçok endüstriyel parça, özellikle mekanik montajlarda kullanılanlar, bu kategoriye girer.
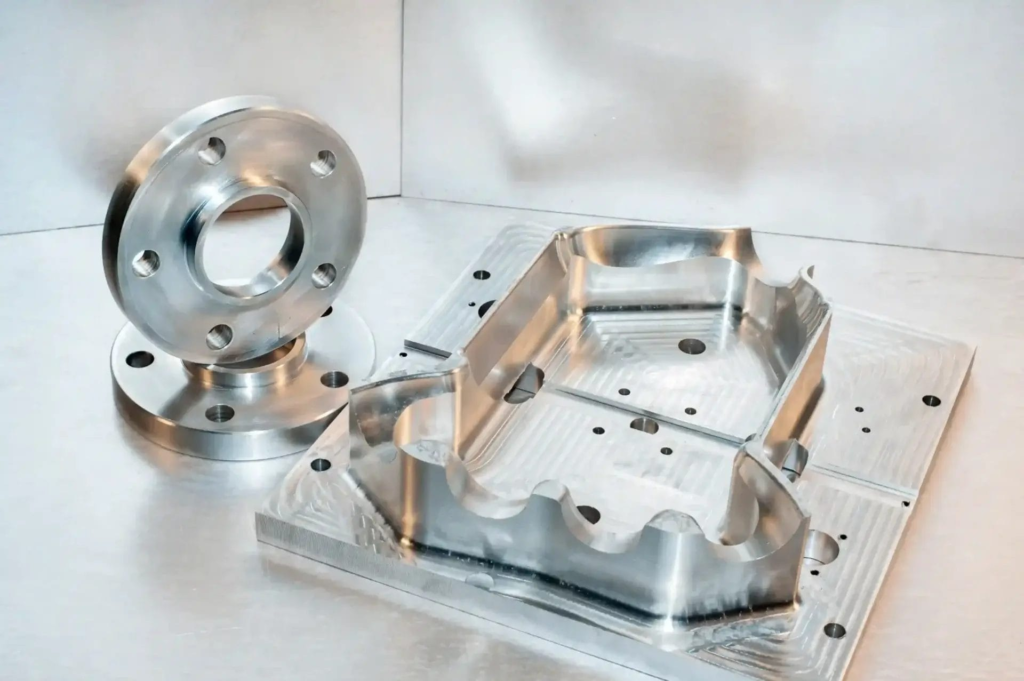
Üç eksenli frezeleme işlemini genellikle aşağıdaki gibi parçalar için kullanıldığını göreceksiniz:
- Düz plakalar ve braketler
Yapı plakaları, montaj braketleri ve destek çerçeveleri yaygın örneklerdir. Bu parçalar genellikle delme, kanal açma ve temel cep işleme işlemlerini gerektirir.
- Montaj bileşenleri
Makine tabanları ve fikstür plakaları genellikle çok sayıda delik ve sığ oyuk içerir. 3 eksenli bir makine bu özellikleri verimli bir şekilde işleyebilir.
- Makine gövdeleri
Pompalarda, dişli kutularında veya endüstriyel ekipmanlarda kullanılan birçok gövde, düz yüzeylere ve tek yönden işlenebilen deliklere sahiptir.
- Kalıp tabanları
Kalıp imalatında, enjeksiyon kalıpları veya döküm kalıpları için taban plakaları, ek özellikler eklenmeden önce genellikle 3 eksenli ekipman kullanılarak işlenir.
Örneğin, bir montaj hattında kullanılan bir fikstür plakası, pimleri ve kelepçeleri yerleştirmek için onlarca hassas delik içerebilir. 3 eksenli bir freze makinesi, bu özellikleri tek bir kurulumda yüksek hassasiyetle delebilir ve işleyebilir.
Avantajlar
Üç eksenli işleme makinelerinin bu kadar yaygın olmasının nedenlerinden biri de pratikliğidir. Birçok atölye, maliyet, yetenek ve verimlilik arasında güvenilir bir denge sağladıkları için bu makinelere güvenmektedir.
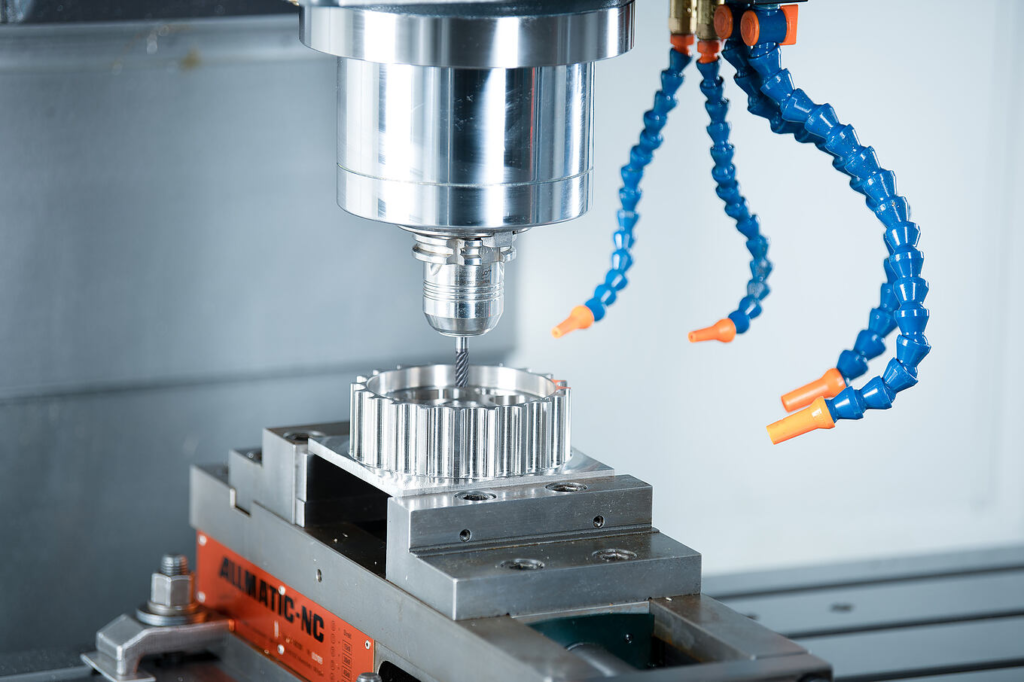
Üç eksenli frezelemeyi birçok mühendislik projesi için cazip kılan çeşitli avantajlar vardır:
- Daha düşük makine maliyeti
Çok eksenli makinelerle karşılaştırıldığında, 3 eksenli freze tezgahlarının satın alma ve bakım maliyetleri önemli ölçüde daha düşüktür. Bu da onları küçük ve orta ölçekli üretim atölyeleri için erişilebilir kılmaktadır.
- Daha basit programlama
3 eksenli işleme için CAM programlaması genellikle daha kolaydır. Takım yolları basittir çünkü takım iş parçasına tek bir ana yönden yaklaşır.
- Standart bileşenler için oldukça uygundur.
Birçok mekanik parça, düz yüzeyler ve dik özelliklerle tasarlanmıştır. Bu geometriler, 3 eksenli makinelerin yetenekleriyle iyi bir uyum göstermektedir.
- Geniş kullanılabilirlik
Teknoloji on yıllardır yaygın olarak kullanıldığı için, çoğu üretim tesisinde zaten 3 eksenli makineler mevcuttur.
Birçok üretim ortamında, mühendisler parçaları kasıtlı olarak 3 eksenli işleme yöntemiyle üretilebilecek şekilde tasarlarlar. Bu sayede üretim maliyetleri düşer ve üretim süreci basitleşir.
Sınırlamalar
Avantajlarına rağmen, 3 eksenli işleme yönteminin bazı sınırlamaları da vardır. Geometri daha karmaşık hale geldikçe bu sınırlamalar daha belirgin hale gelir.
Karmaşık tasarımlarla çalışırken çeşitli zorluklar ortaya çıkar:
- Birden fazla kurulum gerekebilir.
Bir parçanın birden fazla tarafında özellikler bulunduğunda, iş parçası genellikle işlemler arasında yeniden konumlandırılmalıdır. Her yeniden konumlandırma adımı üretim süresini artırır ve potansiyel hizalama hatalarına yol açar.
- Derin boşlukların cerrahi müdahale ile düzeltilmesi zordur.
Derin cepler veya dar oyuklar açarken, takımın mil yatağından daha fazla uzanması gerekir. Bu durum, takımın stabilitesini azaltabilir ve yüzey kalitesini etkileyebilir.
- Açılı özelliklerin üretimi daha zordur.
Açılı delikler, kavisli yüzeyler veya karmaşık konturlar gibi özellikler, özel aparatlar veya birden fazla işleme adımı gerektirebilir.
Örneğin, çeşitli yüzeylerinde açılı kanallar bulunan mekanik bir parçayı düşünün. Bu özellikleri 3 eksenli bir makineyle üretmek, parçayı birkaç kez döndürmeyi ve her işlem için yeniden hizalamayı gerektirir.
Parça geometrisi daha zorlu hale geldikçe, bu sınırlamalar genellikle mühendisleri daha gelişmiş işleme yaklaşımlarını araştırmaya teşvik eder. En güçlü alternatiflerden biri, olası takım hareketlerinin aralığını önemli ölçüde genişleten 5 eksenli CNC frezelemedir.
5 Eksenli CNC Frezelemeyi Anlamak
Mühendislik tasarımları daha karmaşık hale geldikçe, geleneksel işleme yaklaşımları genellikle sınırlarına ulaşır. Havacılık, tıbbi cihazlar ve gelişmiş makinelerde kullanılan bileşenler sıklıkla kavisli yüzeyler, açılı özellikler ve karmaşık iç yapılar içerir. Bu parçaların verimli bir şekilde üretilmesi, kesici takımın malzemeye yaklaşımında daha fazla esneklik gerektirir. İşte bu noktada 5 eksenli CNC frezeleme değer kazanır.
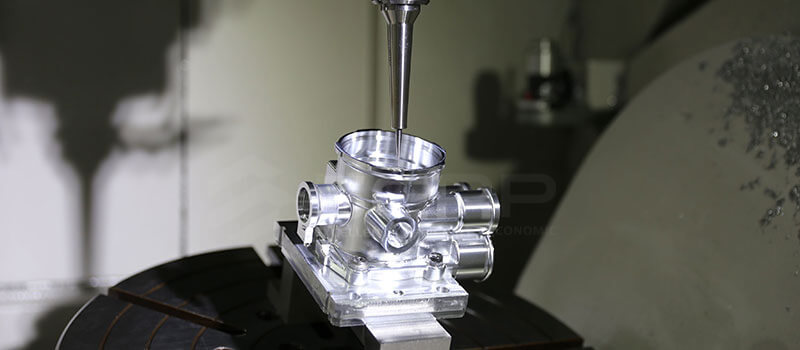
5 eksenli bir makine, kesici takımın veya iş parçasının işleme sırasında dönmesine izin vererek geleneksel frezelemenin yeteneklerini genişletir. Takım, parçaya yalnızca tek bir yönden yaklaşmak yerine, yüzeye birçok farklı açıdan ulaşabilir. Bu yetenek, mühendislerin aksi takdirde 3 eksenli bir makinede çok sayıda kurulum gerektirecek karmaşık şekilleri işlemelerine olanak tanır.
Ek Eksenlerin Açıklaması
Beş eksenli bir freze makinesi, geleneksel bir frezede bulunan üç doğrusal hareketi kullanmaya devam eder. Fark, kesici takımın iş parçasına göre eğilmesine ve dönmesine olanak tanıyan iki dönme ekseninin eklenmesidir.
Söz konusu temel hareketler şunlardır:
- X ekseni hareketi
Bu kontroller, takımın iş parçası üzerinde soldan sağa doğru hareketini sağlar. Bu hareket, profil kesimi ve takımın yatay düzlem boyunca konumlandırılması için kullanılır.
- Y ekseni hareketi
Aleti malzemenin önünden arkasına doğru hareket ettirir. Bu hareket yönü, makinenin yüzey boyunca cepler, kanallar ve iç özellikler oluşturmasına olanak tanır.
- Z ekseni hareketi
Kesici takımın dikey konumunu ayarlar. Kesici takım, malzeme çıkarmak için aşağı doğru, takım yolları arasında yeniden konumlandırma yaparken ise yukarı doğru hareket eder.
Bu üç doğrusal yöne ek olarak, 5 eksenli makineler iki dönme hareketi daha ekler.
- A ekseni dönüşü
İş parçasını veya takımı X ekseni etrafında döndürür. Bu hareket, kesici takımın malzemeye farklı eğim açılarıyla yaklaşmasını sağlar.
- B ekseni dönüşü
Y ekseni etrafında döner. Makine tasarımına bağlı olarak, bazı sistemler bunun yerine Z ekseni etrafında C ekseni dönüşü kullanır.
Bu ek hareketler, aletin karmaşık yüzeylerde hareket ederken optimum kesme açısını korumasını sağlar. Bu özellik, özellikle şekillendirilmiş veya kavisli profillerin işlenmesinde son derece kullanışlı hale gelir.
5 Eksenli İşleme Nasıl Çalışır
Tipik bir 5 eksenli işleme sürecinde, makine malzeme çıkarırken kesici takımın yönünü sürekli olarak ayarlar. Parçayı yeniden konumlandırmak için makineyi durdurmak yerine, kontrol sistemi işlem sırasında takımı veya iş parçasını otomatik olarak döndürür.
Bu dinamik hareket, aletin karmaşık yüzeyleri daha doğru bir şekilde takip etmesini sağlar. Makine doğru alet açısını koruduğu için genellikle daha pürüzsüz yüzeyler ve daha tutarlı kesim koşulları üretir.
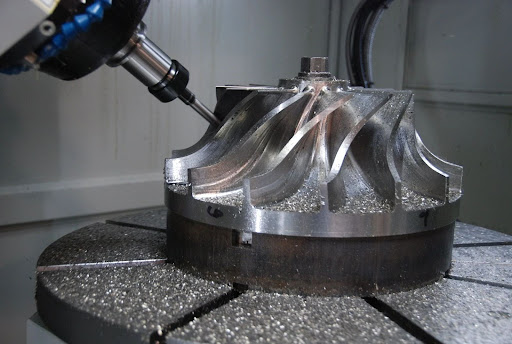
Uçak motorunda kullanılan bir türbin kanadını örnek olarak ele alalım. Kanat, uzunluğu boyunca açısı değişen bükülmüş aerodinamik yüzeyler içerir. Bu geometrinin 3 eksenli bir makinede üretilmesi, birden fazla kurulum ve özel fikstür gerektirir. 5 eksenli bir makine, tek bir işlem sırasında kanada farklı yönlerden yaklaşabilir ve böylece kavisli yüzeylerin daha hassas bir şekilde işlenmesine olanak tanır.
Bir başka örnek de ortopedik tıbbi implantlarda bulunabilir. Birçok implant, insan vücudunun doğal hatlarına uyacak şekilde tasarlanmış organik şekiller içerir. 5 eksenli bir makine, kesici aletin bu eğrileri sorunsuz bir şekilde takip etmesini sağlayarak hem hassasiyeti hem de yüzey kalitesini artırır.
Avantajlar
İşleme sırasında takım yönünü ayarlama yeteneği, mühendisler ve üreticiler için birçok önemli avantaj sağlar.
- Karmaşık geometrinin işlenmesi
Kavisli yüzeyler, şekillendirilmiş profiller ve çok açılı özelliklerin üretimi çok daha kolay hale geliyor. Pervaneler, türbin kanatları ve havacılık braketleri gibi bileşenler genellikle 5 eksenli işleme yöntemine dayanıyor.
- Azaltılmış kurulumlar
Daha önce birçok yeniden konumlandırma adımı gerektiren birçok parça artık tek bir kurulumda işlenebiliyor. Bu, hizalama hatalarını azaltır ve üretim sürecini basitleştirir.
- Geliştirilmiş yüzey kalitesi
Kesici takımın optimum açısına daha yakın kalabilmesi sayesinde kesme işlemi daha pürüzsüz hale gelir. Bu durum, özellikle kavisli yüzeylerde daha iyi yüzey kalitesiyle sonuçlanır.
- Daha kısa işleme döngüleri
Daha az kurulum ve daha verimli takım yolları, karmaşık parçalar için toplam işleme süresini önemli ölçüde azaltabilir.
Örneğin, çok sayıda bükülmüş kanadı olan bir havacılık pervanesi, geleneksel bir makinede beş veya altı kurulum gerektirebilir. 5 eksenli bir sistem, parçanın tamamını tek bir sürekli işlemde işleyerek hem işçilik süresini hem de üretim karmaşıklığını azaltır.
Meydan Okumalar
5 eksenli işleme güçlü yetenekler sunarken, ekipman ve operasyon açısından da ek karmaşıklıklar getiriyor.
- Daha yüksek makine maliyeti
Çok eksenli makineler daha gelişmiş mekanik sistemler ve kontrol yazılımları gerektirir. Sonuç olarak, satın alma fiyatları ve bakım maliyetleri 3 eksenli makinelerinkinden önemli ölçüde daha yüksektir.
- Daha karmaşık programlama
5 eksenli işleme için takım yolu planlaması, gelişmiş CAM yazılımı ve deneyimli programcılar gerektirir. Mühendisler, takım yönlendirmesini, çarpışma önlemeyi ve işleme stratejisini dikkatlice kontrol etmelidir.
- Nitelikli operatörler şarttır
5 eksenli bir sistemi çalıştırmak daha derin teknik bilgi gerektirir. Operatörler, takım dinamiklerini, makine kinematiğini ve gelişmiş işleme stratejilerini anlamalıdır.
Birçok atölye için 5 eksenli ekipmana yatırım yapma kararı, ürettikleri parçaların türüne bağlıdır. Bir proje karmaşık geometri veya sıkı işleme toleransları içeriyorsa, 5 eksenli işlemenin avantajları genellikle ek yatırımı haklı çıkarır.
Bu yetenekleri anlamak, mühendislerin her bir işleme yönteminin gerçek üretim koşulları altında nasıl performans gösterdiğini değerlendirmelerine yardımcı olur. Bir sonraki adım, çeşitli önemli mühendislik faktörleri açısından 3 eksenli ve 5 eksenli frezeleme arasındaki temel farklılıkları incelemektir.
3 Eksenli ve 5 Eksenli Frezeleme Arasındaki Temel Farklar
Hem 3 eksenli hem de 5 eksenli CNC frezeleme, aynı temel işleme prensibine dayanır. Dönen bir kesici takım, programlanmış takım yollarına göre sabit bir iş parçasından malzeme çıkarır. Aradaki fark, takımın parçaya nasıl yaklaştığı ve işleme sırasında kaç hareket yönünün mevcut olduğudur.
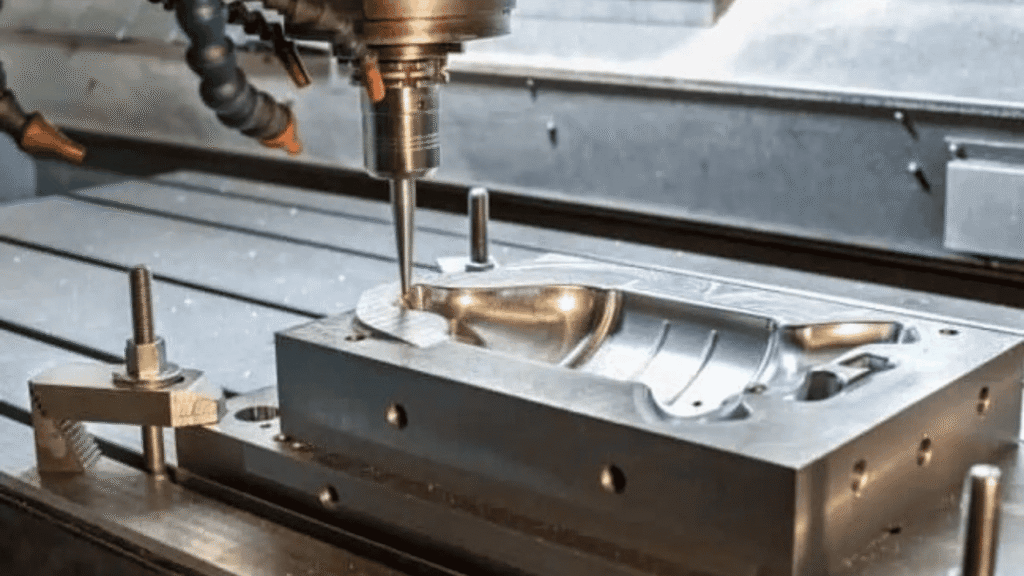
Bu farklılıklar, üretimde birçok önemli faktörü etkiler. Mühendisler genellikle iki yöntemi işleme karmaşıklığı, kurulum gereksinimleri ve yüzey kalitesi açısından karşılaştırırlar. Bu yönleri anlamak, belirli bir bileşen için hangi yöntemin daha uygun olduğunu belirlemeye yardımcı olur.
İşleme Karmaşıklığı
İki teknoloji arasındaki en belirgin farklardan biri, verimli bir şekilde işleyebildikleri geometri türüdür.
3 eksenli işleme
Üç eksenli frezeleme, parçalar basit şekillere ve tek yönden erişilebilen özelliklere sahip olduğunda en iyi performansı gösterir. Bu durumlarda, takım eğilmeye veya dönmeye gerek kalmadan yüzey üzerinde hareket edebilir.
Üç eksenli işleme genellikle aşağıdaki gibi parçalar için kullanılır:
- Prizmatik bileşenler
Bu parçalar düz yüzeyler, düz kenarlar ve dik açılar içerir. Örnek olarak fikstür plakaları, montaj braketleri ve makine tabanları verilebilir.
- Delikli düz yüzeyler
Birçok yapısal parça, doğrudan üst yüzeyden işlenebilen deliklere, yuvalara veya sığ ceplere ihtiyaç duyar.
- Düz kanallar ve cepler
Basit iç boşluklara veya dikdörtgen ceplere sahip parçalar, bu işleme yaklaşımı için idealdir.
İyi bir örnek, montaj hatlarında kullanılan CNC alüminyum fikstür plakasıdır. Plaka, onlarca delik ve sığ oyuk içerebilir ve bunların tümü standart 3 eksenli takım yolları ile verimli bir şekilde üretilebilir.
5 eksenli işleme
Beş eksenli frezeleme, bir parçanın geometrisi düz yüzeylerin ve doğrusal hatların ötesine uzandığında değerli hale gelir. Ek dönme eksenleri, kesici takımın iş parçasına birden fazla yönden yaklaşmasına olanak tanır.
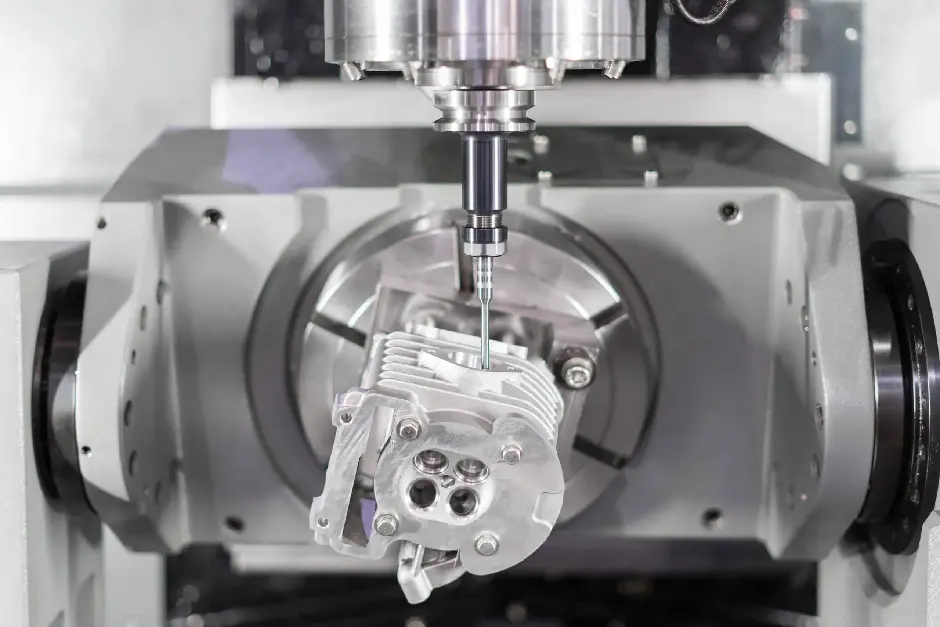
5 eksenli işleme yönteminden fayda sağlayan parçalar genellikle şunlardır:
- Kavisli ve şekillendirilmiş yüzeyler
Türbin kanatları veya aerodinamik paneller gibi bileşenler, kesici takımın karmaşık eğrileri takip etmesini gerektirir.
- Çok açılı özellikler
Bazı tasarımlarda açılı delikler, eğimli yüzeyler veya tek bir dikey yönden erişilemeyen yüzeyler bulunur.
- Organik veya serbest biçimli şekiller
Tıbbi implantlar ve yüksek performanslı otomotiv parçaları, genellikle esnek takım yönlendirmesi gerektiren pürüzsüz, akıcı geometrilere sahiptir.
Havacılık ve uzayda kullanılan bir pervane bunun açık bir örneğini sunar. Kanatlar, merkezi göbek etrafında kıvrılarak, işleme sırasında kesici takımın parçaya çeşitli açılardan yaklaşmasını gerektiren yüzeyler oluşturur.
Kurulum Gereksinimleri
Bu işleme yaklaşımları arasındaki bir diğer önemli fark, parçanın üretim sırasında nasıl konumlandırıldığıyla ilgilidir.
3 eksenli işleme kurulumları
Bir parçanın birden fazla yüzünde özellikler bulunduğunda, işleme süreci sırasında iş parçasının yeniden konumlandırılması genellikle gerekir. Her yeniden konumlandırma adımı, parçanın fikstürden çıkarılmasını, döndürülmesini ve makine tablasında tekrar hizalanmasını içerir.
Bu iş akışı birkaç adım içerebilir:
- Parça önce üst yüzeyinden işlenir.
- Operatör, diğer yüzeye erişmek için iş parçasını ters çevirir.
- Parça yeniden hizalandıktan sonra ek özellikler işlenir.
Örneğin, beş farklı tarafında özellikler bulunan bir parçayı düşünün. Bu özellikleri 3 eksenli bir makinede üretmek muhtemelen birkaç kurulum gerektirecektir. Her kurulum ek süre ekler ve küçük bir hizalama hatası riski getirir.
5 eksenli işleme kurulumları
5 eksenli bir makine, iş parçasını fiziksel olarak yeniden konumlandırmaya gerek kalmadan, iş parçasının birden fazla yüzüne erişebilir. Makine, istenen açıya ulaşmak için aleti veya parçayı döndürmekle yetinir.
Bu özellik hem verimliliği hem de doğruluğu artırır.
- Bir parçanın birden fazla yüzü tek bir kurulum sırasında işlenebilir.
- Parça tek bir fikstürde sabit kaldığı için hizalama tutarlı kalır.
- Manuel yeniden konumlandırma ortadan kalktığı için üretim süresi kısalır.
Havacılık ve uzay imalatında bu avantaj özellikle önem kazanır. Birden fazla yüzünde özellik bulunan yapısal bir braket, genellikle 5 eksenli bir makine kullanılarak tek bir kurulumda tamamen işlenebilir.
Yüzey kalitesi
Yüzey kalitesi, iki teknoloji arasındaki farkların belirginleştiği bir diğer alandır.
3 eksenli işlemede yüzey kalitesi
Üç eksenli bir makineyle kavisli yüzeyleri işlerken, kesici takım her zaman yüzeye göre en etkili açıda kalmayabilir. Bu sınırlama, daha az verimli kesme koşullarına yol açabilir.
Pratikte mühendisler şunları gözlemleyebilirler:
- Karmaşık eğrilerde biraz daha pürüzlü yüzey dokuları
- Derin veya açılı işlemelerde takım aşınması daha yüksek olur.
- İstenilen yüzey kalitesine ulaşmak için ek son işlem uygulamaları.
Bu sorunlar yönetilebilir olsa da, karmaşık yüzeyler içeren parçaların üretim süresini uzatabilirler.
5 eksenli işlemede yüzey kalitesi
5 eksenli bir makine, takım yüzey boyunca hareket ederken daha uygun bir kesme açısını koruyabilir. Bu esneklik, kesme verimliliğini artırır ve genellikle daha pürüzsüz sonuçlar üretir.
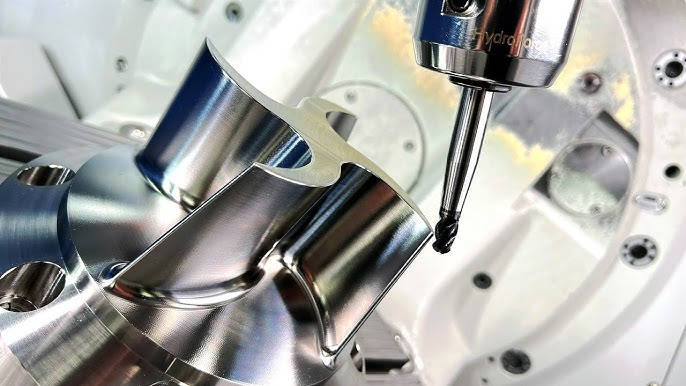
Mükemmel Yüzey İşlemesi | DVF 5000 5 Eksenli CNC Makinesi
Birkaç fayda göze çarpmaktadır:
- Geliştirilmiş yüzey kalitesi
Kesici takım yüzeyle daha iyi temas sağlar, bu da görünür takım izlerini azaltır.
- Daha uzun takım ömrü
Kesme açısı daha sabit kaldığı için, kesme kuvvetleri takım üzerinde daha eşit şekilde dağılır.
- Daha yüksek işleme verimliliği
Takım yolları, kavisli yüzeyleri daha doğal bir şekilde takip ederek gereksiz hareketleri azaltabilir.
Tıbbi implantlar bu avantajı iyi bir şekilde göstermektedir. Diz veya kalça implantları gibi ortopedik bileşenler, insan vücudunda doğru şekilde işlev görebilmeleri için pürüzsüz, kavisli yüzeylere ihtiyaç duyar. 5 eksenli işleme, üreticilerin bu yüzeyleri yüksek hassasiyetle ve minimum son işlemle üretmelerini sağlar.
Bu farklılıklar, her bir işleme yönteminin gerçek üretim ortamlarında nasıl performans gösterdiğini vurgulamaktadır. Bir sonraki adım, daha basit olan 3 eksenli yaklaşımın hala en pratik çözümü sunduğu durumları incelemektir.
Sonuç
Hem 3 eksenli hem de 5 eksenli CNC frezeleme, modern üretimde önemli roller oynamaktadır. 3 eksenli işleme, düz yüzeylere, basit oyuklara ve düz deliklere sahip birçok standart bileşen için en pratik seçenek olmaya devam etmektedir. Daha düşük ekipman maliyetleri, daha basit programlama ve yüksek hacimli üretim için güvenilir performans sunar. Braketler, plakalar, gövdeler ve diğer prizmatik parçalar üreten atölyeler için 3 eksenli frezeleme, verimli ve ekonomik bir çözüm olmaya devam etmektedir.
Parça geometrisi daha karmaşık hale geldiğinde 5 eksenli işleme değerli hale gelir. Kavisli yüzeyler, açılı özellikler ve çok yüzlü bileşenler genellikle tek bir kurulumda üretilebilir, bu da doğruluğu artırır ve genel işleme süresini azaltır. Ekipman ve programlama daha zorlayıcı olsa da, sağladığı yetenek havacılık, tıbbi cihazlar ve ileri mühendislik gibi sektörler için çok önemlidir. Uygulamada, doğru seçim parça karmaşıklığına, üretim hacmine ve bütçe hususlarına bağlıdır. Bu faktörleri anlayan mühendisler, maliyet, hassasiyet ve verimlilik arasında en iyi dengeyi sağlayan işleme yaklaşımını seçebilirler.




