

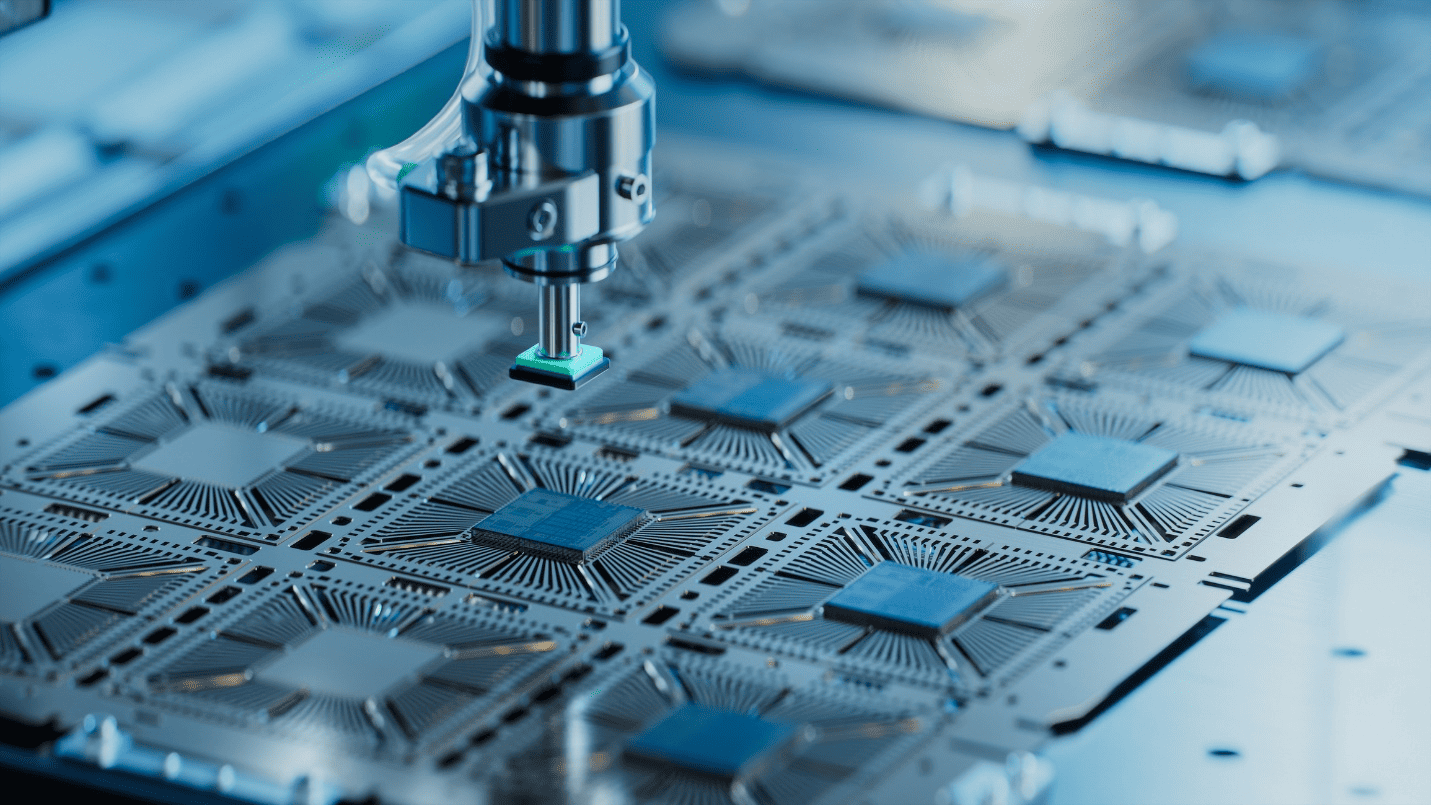
Halvledarindustrin verkar i framkanten av modern tillverkning och producerar chip som driver allt från konsumentelektronik till flyg- och rymdsystem. I takt med att transistornoder fortsätter att krympa under tröskelvärdena på 5 nm och 3 nm måste utrustningen som används för att tillverka dessa chip fungera med extraordinär precision och konsekvens. Även den minsta dimensionsavvikelsen i en kritisk utrustningskomponent kan leda till produktionsförluster värda miljontals dollar per produktionsomgång.
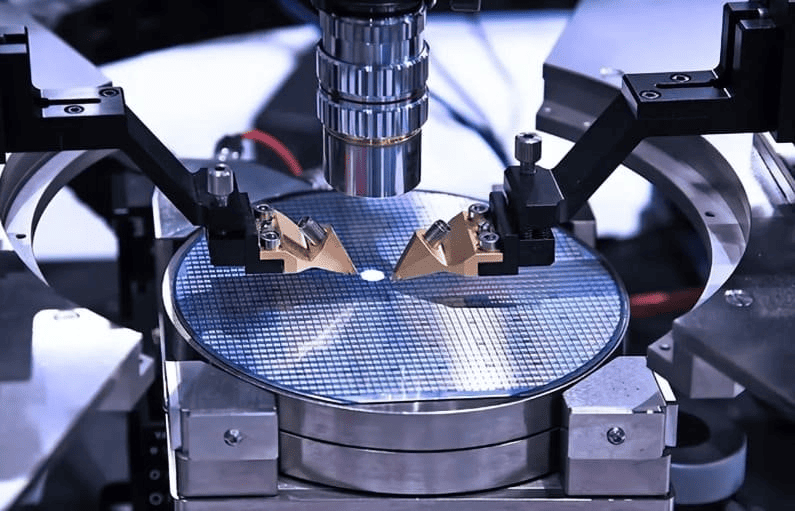
CNC-bearbetning för halvledarindustrin
CNC-bearbetning har etablerat sig som en grundläggande tillverkningsmetod för att producera de högprecisionskomponenter som halvledarutrustning kräver. Dess förmåga att hålla toleranser på mikronnivå, bearbeta komplexa geometrier och leverera konsekventa resultat över produktionsvolymer gör den unikt lämpad för denna industri. Denna artikel undersöker hur CNC-bearbetning bidrar till halvledarutrustningens prestanda, komponentkvalitet och den bredare satsningen mot nästa generations chiptillverkningsteknik.
Förstå tillverkning av halvledarutrustning
Halvledartillverkning är en flerstegsprocess som involverar hundratals exakt sekvenserade steg för att omvandla råa kiselskivor till funktionella integrerade kretsar. Varje steg är beroende av utrustning som måste fungera repeterbart inom extremt snäva processfönster. Utrustningens noggrannhet är inte sekundär till processen; det är processen.
Huvudutrustning som används i halvledarproduktion
Kärnutrustningskategorierna i en halvledarfabrik inkluderar:
- Litografisystem: Projicera kretsmönster på waferytor med hjälp av UV- eller extremt ultraviolett ljus. Mönsterplaceringsnoggrannheten mäts i nanometer, vilket gör maskinramens strukturella styvhet och termiska stabilitet avgörande.
- Etsningsmaskiner: Avlägsna material selektivt från waferytor med hjälp av plasma eller kemiska processer. Kammarens geometri och yttillstånd påverkar direkt etsningens enhetlighet över wafern.
- Deponeringsutrustning: Tunna materialfilmer avsätts på wafers genom kemisk ångdeponering (CVD) eller fysisk ångdeponering (PVD). Kammarens dimensionsnoggrannhet styr filmtjocklekens enhetlighet.
- System för hantering av wafers: Transportera wafers mellan processstationer utan att orsaka kontaminering eller mekanisk stress. Repeterbarhetskraven för positionering ligger vanligtvis inom några få mikrometer.
- Inspektions- och mätverktyg: Mät kritiska dimensioner, ytdefekter och filmegenskaper vid flera punkter i processflödet. Deras egna strukturella komponenter måste vara dimensionsstabila för att leverera tillförlitliga mätningar.
Varför utrustningens noggrannhet direkt påverkar chipkvaliteten
Varje utrustningskomponent i en halvledarfabrik sitter i en kedja av ömsesidigt beroende processteg. Ett dimensionsfel i en vakuumkammarvägg påverkar tryckuniformiteten. Ett feljusterat steg påverkar noggrannheten i mönsteröverlagringen. En dåligt färdigställd gasleveranskomponent introducerar kontaminering. Vid avancerade noder är detta inte teoretiska risker; de är utbytesdödande realiteter som fabriker arbetar kontinuerligt med att eliminera. [1]
Den växande efterfrågan på strängare toleranser
I takt med att halvledarnoder krymper, skärps toleranskraven på utrustningskomponenter parallellt. En komponent som är acceptabel för 28 nm-produktion kan vara helt olämplig för 3 nm-tillverkning. EUV-litografimaskiner kräver till exempel optiska och strukturella komponenter som bearbetas till toleranser mätta i tiotals nanometer, med ytbehandlingar och specifikationer för termisk stabilitet som pressar konventionell bearbetning till sina gränser. ASML, den enda tillverkaren av EUV-system, köper in komponenter som bearbetas till toleranser på submikronnivå från en högspecialiserad leveranskedja. Denna trend mot strängare specifikationer är inte tillfällig; det är branschens definierande utveckling. [2]
Varför precision är avgörande i halvledarutrustning
Precision i halvledarutrustning är inte en kvalitetsprioritet; det är en operativ nödvändighet. Fysiken bakom chiptillverkning vid avancerade noder lämnar praktiskt taget ingen marginal för dimensionsfel, feljustering eller ytkontaminering. Varje komponent i utrustningskedjan måste fungera inom sin specificerade tolerans konsekvent, under tusentals driftstimmar, under de termiska, mekaniska och kemiska påfrestningarna i en realtidsproduktionsmiljö.
Toleranser på mikronnivå och submikronnivå
Vid avancerade halvledarnoder specificeras utrustningskomponenter rutinmässigt med toleranser på ±1 µm eller snävare. Detta är inte begränsat till optiska komponenter; strukturella delar, vakuumflänsar, stegaggregat och gasleveranskopplingar har alla precisionskrav som skulle anses vara exceptionella i de flesta andra industrier. Att uppnå dessa toleranser i produktion, snarare än i en laboratoriemiljö, kräver maskiner med hög geometrisk noggrannhet, stabila termiska miljöer och rigorös processkontroll genom hela bearbetningsarbetsflödet. [3]
Dimensionsfels inverkan på produktionen
Dimensionsfel i halvledarutrustning sprider sig direkt till defekter på wafernivå:
- Fel på mönsteröverlagring: Ett wafersteg som är ur position med även 10 nm orsakar feljustering mellan på varandra följande litografilager, vilket producerar icke-funktionella enheter.
- Filmens ojämnhet: Komponenter i deponeringskammaren med felaktig geometri förändrar gasflödesfördelningen, vilket resulterar i filmer med ojämn tjocklek över waferytan.
- Etsningsolikformighet: Plasmaetsningskamrar med dimensionella avvikelser från designen producerar inkonsekventa etsningshastigheter över wafern, vilket minskar utbytet.
- Partikelförorening: Dåligt ytbehandlade inre ytor i vakuumkammare eller gasledningar släpper ut partiklar som landar på waferytor, vilket skapar defekter som inte kan korrigeras nedströms.
Var och en av dessa fellägen leder direkt till minskad avkastning, vilket vid högvolymtillverkning av halvledare representerar en betydande ekonomisk förlust per drabbat parti. [4]
Vibrationskontroll och justeringsnoggrannhet
Halvledarutrustning används i miljöer där vibrationer måste kontrolleras aktivt. Litografisystem använder i synnerhet aktiva vibrationsisoleringsplattformar för att frikoppla den optiska pelaren från golvvibrationer. De bearbetade komponenterna som bildar dessa plattformar och stödstrukturer måste vara geometriskt noggranna och korrekt balanserade för att undvika att introducera sina egna vibrationskällor. Justeringsnoggrannheten hos optiska och mekaniska enheter beror på precisionen hos de bearbetade monteringsytorna och referensfunktionerna som placerar varje komponent i systemet. Även mindre ytplanhetsfel på en monteringsyta kan orsaka vinkelfeljustering som försämrar avbildningsprestandan över hela waferfältet.
Krav på ytfinish för kontamineringskänsliga miljöer
Inuti ett halvledarprocessverktyg är ytfinish en parameter för kontamineringskontroll, inte bara en estetisk. Grova inre ytor i vakuumkammare fångar processgaser, avgasar under vakuum och avger partiklar. Elektropolerade eller precisionsbearbetade ytor med låga Ra-värden minskar dessa risker avsevärt. För komponenter som utsätts för aggressiva kemikalier, såsom fluorbaserade etsgaser, påverkar ytfinishen också den kemiska resistensen, eftersom grovare ytor har en högre effektiv yta för kemiska angrepp, vilket accelererar korrosion och partikelgenerering. [5]
CNC-bearbetningstekniker som används inom halvledartillverkning
Ingen enskild CNC-process täcker hela spektrumet av komponenter som krävs i halvledarutrustning. Mångfalden av delgeometrier, material och toleranskrav i en enda verktygsmaskin kräver en lika mångsidig uppsättning bearbetningstekniker. I praktiken använder tillverkare av halvledarutrustning och deras leveranskedjor flera CNC-processer, ofta i kombination, för att producera komponenter som uppfyller branschens höga standarder.
CNC-bearbetning av halvledare för högpresterande komponenter
CNC-fräsning för komplexa geometrier
CNC-fräsning är den dominerande processen för att producera de strukturella och funktionella komponenter som definierar arkitekturen för halvledarutrustning. Vakuumkammarkroppar, utrustningsramar, monteringsplattor och gasgrenrör är alla huvudsakligen frästa komponenter. Moderna CNC-bearbetningscentra som används inom denna sektor arbetar med positioneringsnoggrannheter på ±1 µm eller bättre, med stöd av termiskt kompenserade maskinstrukturer och högupplösta linjära pulsgivare.
Viktiga funktioner relevanta för halvledarutrustning inkluderar:
- Noggrann planhets- och parallellitetskontroll på tätningsytor och monteringsytor, där avvikelser på mer än några få mikrometer kan äventyra vakuumintegriteten eller komponentuppriktningen.
- Djup fick- och tunnväggsbearbetning för lätta konstruktionskomponenter, vilket kräver noggrant hanterade skärkrafter för att undvika nedböjning av arbetsstycket.
- Komplexa interna geometrier för gasfördelningsgrenrör och kylkanaler, där flödesvägens dimensioner direkt påverkar processens enhetlighet.
CNC-svarvning för cylindriska och roterande komponenter
CNC-svarvning producerar de cylindriska komponenter som finns i hela halvledarutrustningen: axlar, spindlar, kopplingar, flänsar och rotationsstegselement. I detta sammanhang måste svarvningsoperationer hålla diametertoleranser och ytfinisher som är jämförbara med de som krävs vid axeltillverkning inom flyg- och rymdindustrin. Lagersäten på waferhanteringsspindlar är till exempel vanligtvis specificerade enligt ISO-toleransgraderna IT5 eller IT6, med ytfinishkrav på Ra 0.4 µm eller bättre för att säkerställa korrekt lagerplacering och lång livslängd.
Fleraxlig CNC-bearbetning för invecklade konstruktioner
Femaxlig och fleraxlig CNC-bearbetning har blivit avgörande för halvledarutrustningskomponenter som kombinerar komplexa externa geometrier med interna funktioner som kräver åtkomst från flera vinklar. En femaxlig fleroperationsmaskin kan producera en komplex vakuumkammarkomponent, komplett med portflänsar, interna kylkanaler och precisionstätningsytor, i en enda uppställning. Detta eliminerar de ompositioneringsfel som ackumuleras när samma del produceras i flera uppställningar på enklare maskiner, vilket direkt förbättrar den geometriska noggrannheten hos den färdiga komponenten. För halvledarutrustning, där förhållandet mellan flera funktioner på en enda del ofta är lika kritiskt som funktionerna själva, är bearbetning i en uppställning en betydande kvalitetsfördel. [6]
Precisionsborrning och -borrningsoperationer
Precisionshål i halvledarkomponenter fungerar som uppriktningsfunktioner, fästpunkter, vakuumportar och vätskekanaler. Kraven på dessa funktioner sträcker sig utöver enkla diametertoleranser:
- Positionsnoggrannhet: Bulthålsmönstren på vakuumflänsar måste vara i linje med anslutningskomponenterna inom bråkdelar av en millimeter för att säkerställa korrekt tätning under vakuum.
- Cylindricitet: Borrade hål som används som lager- eller bussningssäten måste vara runda och raka över hela sitt djup, inte bara ha korrekt diameter vid ett enda tvärsnitt.
- Ytfinish i borrade hål: Invändiga ytor på precisionsborrningar specificeras ofta till Ra 0.8 µm eller bättre, särskilt där de fungerar som löpytor eller tätningsgränssnitt.
Jiggborrning och precisions-CNC-borrningsoperationer med enpunktsborrbommar uppfyller dessa krav rutinmässigt inom produktion av halvledarutrustning.
Höghastighetsbearbetning för avancerade material
Flera material som är vanliga i halvledarutrustning, inklusive aluminiumlegeringar, titan och tekniska keramiker, bearbetas bäst med hjälp av höghastighetsbearbetningsstrategier. Höga spindelhastigheter i kombination med låga skärdjup och höga matningshastigheter minskar skärkrafter, minimerar värmeutveckling i arbetsstycket och ger utmärkta ytfinisher. För vakuumkammarkomponenter i aluminium ger höghastighetsbearbetning den kombination av dimensionsnoggrannhet och ytkvalitet som krävs utan den kvarvarande spänning och termiska distorsion som kan uppstå vid konventionella skärparametrar. [7]
Viktiga halvledarkomponenter producerade med CNC-bearbetning
Halvledarutrustning är en sammansättning av högspecialiserade komponenter, som var och en har exakta dimensions- och ytkrav. CNC-bearbetning är den primära produktionsmetoden för majoriteten av dessa komponenter och omfattar strukturella sammansättningar, processkritiska kammare och precisionsrörelsesystem. Att förstå vad varje komponent kräver av bearbetningsprocessen klargör varför konventionella tillverkningsmetoder är otillräckliga i denna bransch.
Vakuumkammare
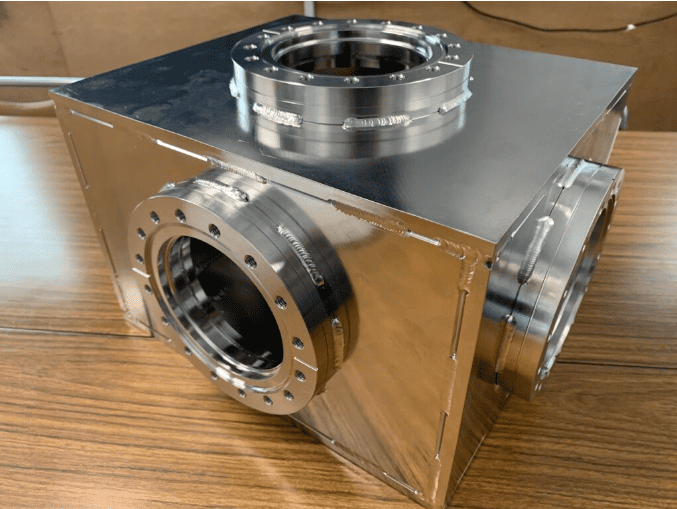
Vakuumkammare för halvledarutrustning
Vakuumkammare är bland de mest dimensionskrävande komponenterna i halvledarutrustning. De måste bibehålla strukturell integritet under atmosfärstryckbelastning samtidigt som de håller den interna geometrin tillräckligt noggrann för att stödja enhetliga processförhållanden över hela waferytan. CNC-bearbetningskrav för vakuumkammare inkluderar:
- Planhet på tätningsytor: Conflat- och ISO-flänsar kräver en planhet i tätningsytorna inom några få mikrometer för att uppnå läckagetäta metall- eller elastomertätningar under höga eller ultrahöga vakuumförhållanden.
- Invändig ytbehandling: Elektropolerade eller precisionsbearbetade inre ytor minimerar avgasning och partikelgenerering, vilka båda försämrar processprestanda vid deponerings- och etsningstillämpningar.
- Hamn- och funktionspositionering: Vakuumportar, visningsflänsar och instrumentgenomföringar måste placeras korrekt i förhållande till kammarens mittlinje för att passa in i extern hårdvara och processverktyg.
Aluminiumlegeringskammare, särskilt de som är bearbetade från 6061-T6- eller 6063-material, dominerar i CVD- och PVD-applikationer på grund av materialets kombination av bearbetbarhet, låg avgasning och kompatibilitet med anodiseringsbehandlingar som förbättrar ytans hållbarhet. [8]
Wafersteg och positioneringssystem
Wafersteg är de rörelsekritiska komponenter som positionerar wafern i förhållande till processen eller avbildningssystemet med repeterbarhet på nanometernivå. De maskinbearbetade komponenterna i ett wafersteg inkluderar:
- Scenkroppar och vagnar: Bearbetade av granit, aluminium eller lågexpansionslegeringar för att kombinera strukturell styvhet med minimal termisk tillväxt. Ytplanhet på lager- och styrskenans monteringsytor är avgörande för scenens rakhet och repeterbarhet.
- Linjära styrskenans säten: Ytorna på vilka precisionslinjärstyrningar är monterade måste vara plana och parallella med en noggrannhet på mikrometer över hela korgens rörelselängd, eftersom eventuella avvikelser direkt uppträder som positioneringsfel under waferskanning.
- Monteringsfunktioner för pulsgivare: Positionsgivarens skalor måste monteras på noggrant bearbetade referensytor för att säkerställa att den uppmätta positionen motsvarar den faktiska positionen i hela rörelseområdet.
Ett feljusterat waferbord introducerar överlappningsfel mellan successiva litografiexponeringar, vilket vid avancerade noder under 10 nm kan göra hela waferpartier ofunktionella. Kostnaden för sådan utbytesförlust gör precisionen i bearbetning av bordskomponenter till en direkt finansiell variabel i fabriksekonomin.
Utrustningsramar och strukturella sammansättningar
Den strukturella ramen för ett halvledarprocessverktyg utgör den geometriska referensen för varje komponent som är monterad i den. Ramens noggrannhet avgör uppriktningen av processmoduler, optiska kolonner och hanteringssystem i förhållande till varandra. CNC-bearbetningskrav för strukturella enheter inkluderar:
- Noggrannhet för referensyta: Primära referensytor måste bearbetas plana och rätvinkliga för att fungera som tillförlitliga monteringsreferenser under hela utrustningens monteringsprocessen.
- Hålmönsternoggrannhet: Precisionsborrade och borrade hålmönster lokaliserar delenheter och moduler inuti ramen. Positionsfel i dessa mönster leder direkt till feljustering av de monterade komponenterna.
- Hantering av kvarvarande stress: Stora konstruktionskomponenter bearbetade av aluminium- eller stålplåt kan behålla kvarvarande spänningar från valsnings- eller gjutningsprocessen. Dessa spänningar avtar med tiden, vilket orsakar dimensionsförskjutning. Korrekt materialval, spänningsavlastning före bearbetning och konservativa strategier för materialavlägsning är nödvändiga för att producera stabila ramar. [9]
Precisionsfästen och monteringsarmaturer
Fästen och monteringsfixturer placerar sensorer, optiska komponenter, gasinjektorer och andra funktionella element i processmiljön. Även om de individuellt är mindre än kammare eller ramar, har dessa komponenter ofta de strängaste relativa toleranskraven i monteringen, eftersom de direkt styr positionen för processkritiska föremål. Ett sensorfäste som är 50 µm ur position kan göra att ett waferinspektionssystem missar defekter eller genererar felaktiga avläsningar, vilket ingetdera är acceptabelt i produktion.
Komponenter för gasleveranssystemet
Gasleveranskomponenter, inklusive grenrör, injektorer och fördelningsblock, styr flödet av processgaser in i ets- och deponeringskamrarna. CNC-bearbetningskraven för dessa delar fokuserar på:
- Intern passagegeometri: Flödesbanornas tvärsnitt och längder måste vara noggranna för att säkerställa att planerade flödeshastigheter och tryckfall uppnås under drift.
- Ytbehandling på våta ytor: Inre ytor som exponeras för reaktiva processgaser måste vara släta och fria från bearbetningsmärken som fångar gas, främjar korrosion eller genererar partiklar.
- Port- och anslutningsgränssnitt: Gängade eller flänsade anslutningspunkter måste vara korrekt placerade och dimensionerade för att passa korrekt ihop med uppströms och nedströms rörledningar. [10]
Kylplattor och delar för värmehantering
Termisk hantering är en kritisk teknisk utmaning inom halvledarutrustning, där processvärme måste avlägsnas effektivt för att bibehålla dimensionsstabilitet och skydda känsliga komponenter. CNC-frästa kylplattor innehåller:
- Interna kylkanaler: Frästa eller borrade passager leder temperaturkontrollerad vätska genom komponenten. Kanalgeometri, inklusive tvärsnitt, avstånd och banlängd, styr termisk likformighet över plattans yta.
- Ytans planhet: Kylplattor som samverkar med processkomponenter eller waferchuckar måste vara plana för att säkerställa enhetlig termisk kontakt och konsekvent temperaturfördelning över wafern.
- Materialval: Aluminium är det dominerande materialet för kylplattor på grund av dess höga värmeledningsförmåga och bearbetbarhet, medan rostfritt stål används där kemisk kompatibilitet med kylvätskor krävs.
Slutsats
CNC-bearbetning är den tekniska grunden som halvledarutrustningens prestanda bygger på. Varje komponentkategori som behandlas i den här artikeln, från vakuumkammare till wafersteg till kylplattor, är beroende av den för att uppnå den dimensionsnoggrannhet och ytintegritet som avancerad tillverkning kräver.
I takt med att chipnoder krymper och processfönstren smalnar, kommer precisionskraven på bearbetade komponenter bara att intensifieras. CNC-bearbetning, med stöd av fortsatta framsteg inom maskinnoggrannhet och processkontroll, är fortfarande den mest kapabla och skalbara metoden för att möta dessa krav, och dess roll i halvledarleveranskedjan fördjupas i takt med den industri den betjänar.
Referensprojekt
Allwood, JM, Childs, TH, Clare, AT, De Silva, AK, Dhokia, V., Hutchings, IM, Leach, RK, Leal-Ayala, DR, Lowth, S., Majewski, CE, Marzano, A., Mehnen, J., Nassehi, A., Ozturk, E., Raffles, MH, Roy, R., Shyha, I., & Turner, S. (2015). Tillverkning med dubbel hastighet. Journal of Materials Processing Technology , 229 , 729–757. https://doi.org/10.1016/j.jmatprotec.2015.10.028
Arun, AP, Sreenivasan, N., Patil, JH, Kusanur, R., Ramachandraiah, HL, & Ramakrishna, M. (2025). Tunna filmer för nästa generations teknologier: En omfattande översikt över grunder, tillväxt, deponeringsstrategier, tillämpningar och nya gränsområden. Processes , 13 (12), 3846. https://doi.org/10.3390/pr13123846
Cao, D., Dong, H., Zeng, Z., Zhang, W., Li, X., & Yu, H. (2025). Termiska styrsystem i projektionslitografiverktyg: En omfattande översikt. Micromachines , 16 (8), 880. https://doi.org/10.3390/mi16080880
Chen, H., & Chen, C. (2025). Översikter över statisk, adoptiv och dynamisk sampling inom wafertillverkning. Applied System Innovation , 9 (1), 1. https://doi.org/10.3390/asi9010001
Dahmen, T. (2021). Additiv tillverkning för bränsleinsprutare: Design, processer och material. DTU Maskinteknik . https://doi.org/10.13140/rg.2.2.21672.85762
Fragassa, C., Vetricini, J., Latini, M., Merlin, M., & Santulli, C. (2026). Experimentell undersökning av borttagning av ytkontaminering i maskinbearbetade metaller med hjälp av Multi-Technique-karakterisering. Metals , 16 (5), 485. https://doi.org/10.3390/met16050485
Krimpenis, AA, & Iordanidis, DM (2023). Design och analys av en stationär CNC-maskin med fleraxlig hybridfräsning och extrudering av filament för icke-metalliska material. Machines , 11 (6), 637. https://doi.org/10.3390/machines11060637
Möhring, H., Biermann, D., Bleicher, F., Melkote, S., & Kappmeyer, G. (2025). Fixturer och fastspänningssystem för arbetsstycken vid bearbetning. CIRP Annals , 74 (2), 945–969. https://doi.org/10.1016/j.cirp.2025.04.096
Orji, NG, Badaroglu, M., Barnes, BM, Beitia, C., Bunday, BD, Celano, U., Kline, RJ, Neisser, M., Obeng, Y., & Vladar, AE (2018). Metrologi för nästa generations halvledarkomponenter. Nature Electronics , 1 (10), 532–547. https://doi.org/10.1038/s41928-018-0150-9
Sambo, AM, Younas, M., & Njuguna, J. (2024). Insikter i bearbetningstekniker för additivt tillverkade Ti6Al4V-legeringar: En omfattande översikt. Applied Sciences , 14 (22), 10340. https://doi.org/10.3390/app142210340




