

1. Introduktion
Även om en maritim mast kan verka enkel till utseendet, är den faktiskt ett resultat av noggrann ingenjörskonst, särskilt i sin avsmalning. Avsmalnande master är avgörande för modern maritim arkitektur eftersom de sänker vikten, ökar stabiliteten och förbättrar fartygens totala prestanda. Förr i tiden var det avgörande med efterbehandling genom trial-and-error, långa ledtider och manuellt hantverk för formen på dessa avsmalningar.
Historien har förändrats av CNC-teknik (Computer Numerical Control). Tillverkare kan nu producera exakt avsmalnande marina master med anmärkningsvärd noggrannhet, släta ytor och pålitlig kvalitet genom att kombinera datoriserad design med högprecisionsbearbetning. Snäva toleranser, invecklade geometrier och unika designer är nu fördelar snarare än hinder. I den här bloggen diskuterar vi hur CNC-tekniken revolutionerar produktionen av avsmalnande marina master och varför den snabbt blir normen inom den marina sektorn.
2. Grundläggande principer för konisk marin mastkonstruktion
Målet med koniska maritima mastkonstruktioner är att hitta bästa möjliga balans mellan aerodynamisk prestanda, vikteffektivitet och strukturell styrka. För att förbättra stabilitet och hantering måste en mast minimera massan uppe i luften samtidigt som den motstår komplexa belastningar, såsom böjning från segelkrafter, kompression från riggning och dynamiska belastningar från fartygets rörelse. För att välja koniska profiler som justerar styrkan där den behövs mest och minimerar vikten där belastningarna är lägre, använder konstruktörer digitala tekniker för att bedöma spänningsfördelning och mastbeteende under driftsförhållanden. Före tillverkning används ofta avancerade modelleringstekniker som finita elementanalys (FEA) för att optimera geometrin och förutsäga mastbeteende.
Viktiga idéer för design av koniska master
- Lastfördelning och strukturellt beteende: Att bestämma koniska konstruktioner som främjar både säkerhet och prestanda kräver en förståelse för hur böjmoment, axiell kompression och dynamiska belastningar påverkar maststabilitet.
- AerodynamikGenom att förbättra luftflödet runt seglen och minska aerodynamiskt motstånd kan avsmalnande profiler öka respons och hastighet.
- Materiellt inflytandeVal av kona och prestandamål påverkas av styvheten, vikten och utmattningsbeständigheten hos ett material, såsom kolfiberkompositer eller aluminium.
- Strukturanalysverktyg: Ingenjörer kan bedöma spänningskoncentration och deformation över koniska sektioner och förfina designalternativ med hjälp av simuleringsverktyg som FEA.
3. Material för tillverkning av marina master
Styrka, vikt, hållbarhet, utmattningstid och korrosionsbeständighet påverkas alla starkt av valet av material som används vid tillverkning av marinmaster. En marin mast måste motstå cykliska belastningar från vind, riggspänningar och fartygets rörelser vid drift i utmanande saltvattenförhållanden. Material med förutsägbart strukturellt beteende och goda hållfasthets-viktförhållande prioriteras i moderna mastkonstruktioner.

1. Aluminiumlegeringar:
Aluminiumlegeringar används ofta på grund av sin överlägsna korrosionsbeständighet, enkla bearbetning och överkomliga prisvärdhet, särskilt marinkvalitetsserier som 6061 och 6082. Aluminiummaster är lämpliga för kryssnings- och kommersiella fartyg eftersom de ger en harmonisk blandning av styvhet och hållbarhet.
2. Kompositmaterial
Högpresterande och racingapplikationer använder i allt högre grad kompositmaterial, särskilt kolfiberförstärkta polymerer (CFRP). Kolfibermaster erbjuder ökad utmattningsbeständighet, lägre vikt och bättre styvhet/vikt-förhållande. På grund av dess anisotropa natur kan konstruktörer justera styrka och styvhet över mastens längd, vilket fungerar bra med koniska konstruktioner.
3. Rostfritt stål
På grund av sin vikt används stål sällan till moderna segelmaster, men det kan fortfarande användas i vissa militära eller allmännyttiga tillämpningar där exceptionell styrka och hållbarhet behövs.
Materialval är ett grundläggande val vid mastdesign och tillverkning eftersom det har en direkt inverkan på kongeometri, väggtjocklek, vibrationsbeteende och CNC-bearbetningsmetod.
4. CNC-teknikens roll i mastproduktion
Modern tillverkning av maritima master förlitar sig starkt på CNC-teknik (Computer Numerical Control) eftersom den möjliggör hög precision, repeterbarhet och designflexibilitet. Snäva dimensionstoleranser, jämn väggtjocklek och släta ytfinisher är nödvändiga för marina master, särskilt de med koniska konstruktioner, för att garantera jämn strukturell och aerodynamisk prestanda. Dessa specifikationer kan uppfyllas tillförlitligt för både enskilda prototyper och hela produktionsserier tack vare CNC-bearbetning.
Komplexa mastformer kan modelleras digitalt och direkt översättas till maskininstruktioner med CAD/CAM-integration, vilket minskar manuell variabilitet och mänskliga fel. Långa, avsmalnande profiler, noggrann borrning för riggfästen och precisionsspårning för beslag kan alla bearbetas av fleraxliga CNC-maskiner samtidigt som justeringen längs mastens längd bibehålls.
Dessutom gör CNC-tekniken det möjligt för tillverkare att modifiera monteringsfunktioner, koniska utväxlingar och mastdiametrar för att passa olika fartygstyper utan behov av omverktyg. Dessutom förkortar CNC-bearbetning produktionscykler, minimerar avfall och förbättrar materialanvändningen, vilket gör den till en avgörande faktor för effektiv och överlägsen tillverkning av maritima master.
5. CNC-bearbetningsprocess för koniska master
En exakt digital modell som specificerar mastens konprofil, väggtjocklek och monteringsegenskaper är det första steget i CNC-tillverkningsprocessen för koniska marina master. Denna modell omvandlas till exakta verktygsbanor som styr bearbetningsoperationerna längs mastens längd med hjälp av CAD/CAM- programvara. Att bibehålla uppriktning och måttnoggrannhet under bearbetningen är avgörande eftersom master är långa, tunna komponenter.
Processöversikt
- Design
- Generering av CAM-verktygsbanor
- Fleraxlig CNC-bearbetning
- Spårning/borrning för rördelar
- ytbehandling
- Kvalitetskontroll.
Koniska profiler bearbetas ofta med fleraxliga CNC-maskiner, vilket möjliggör kontrollerad materialavverkning samtidigt som enhetlig geometri bibehålls. Utvändig konisk bearbetning, invändig urborrning för jämn väggtjocklek, passande spårfräsning och precisionsborrning för riggfästen är några exempel på operationer. För att undvika vibrationer, verktygsnedböjning eller ytfel, särskilt i aluminium och kompositmaterial, är kontrollerade matningshastigheter och skärinställningar avgörande.
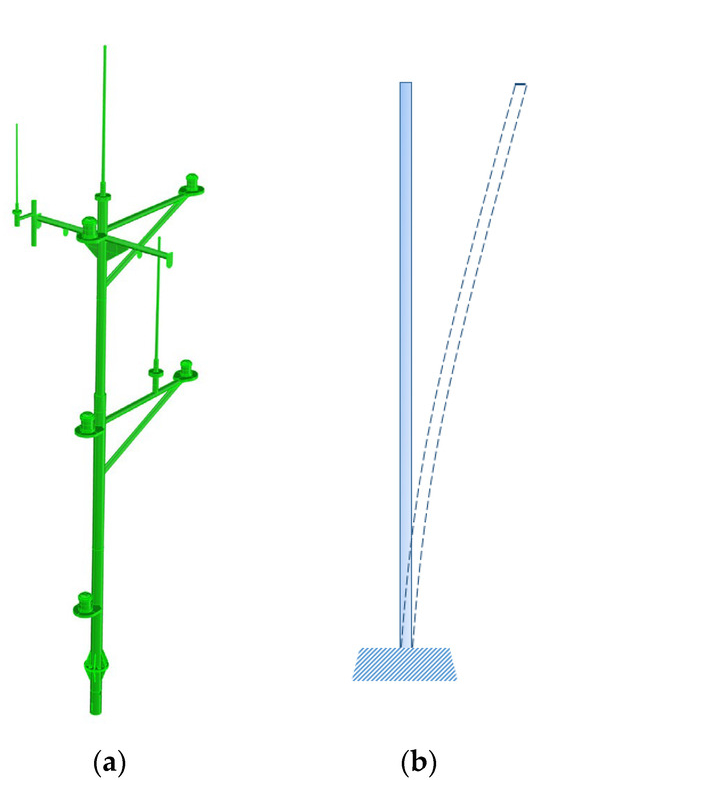
Ritning av mast på brons topp.
Aerodynamisk effektivitet och strukturell prestanda påverkas starkt av de rena ytfinisherna och den konsekventa koniska precisionen som CNC-bearbetning garanterar. CNC-bearbetning är ett pålitligt och skalbart alternativ för modern tillverkning av koniska master tack vare det digitala arbetsflödets enkla designändringar och snabba iteration.
6. Precision, toleranser och dimensionskontroll
För att garantera strukturell integritet, aerodynamisk prestanda och säker drift kräver tillverkning av koniska maritima master precision och strikt dimensionskontroll. Spänningskoncentrationer, mastvibrationer eller feljustering av riggen kan bero på även små variationer i konprofil, väggtjocklek eller monteringsplatser. Dessa toleranser bibehålls till stor del av CNC-teknik, vilket möjliggör jämn noggrannhet genom flera produktionsserier.

Processöversikt:
- CAD-modellering,
- Toleransspecifikation,
- CNC-bearbetning med mätning under processen,
- Inspektion efter bearbetning, och
- Justering eller efterbehandling.
Snäva toleranser behövs ofta för koniska master, vanligtvis mellan ±0.1 och 0.3 mm, beroende på mastens storlek och material. Dessa toleranser möjliggörs genom användning av fleraxliga CNC-maskiner i kombination med realtidsmätverktyg som laserskannrar eller probsensorer.
Att verifiera väggtjocklekens konsistens, uppriktning längs mastens längd och exakt placering av borrade hål eller beslag är ytterligare aspekter av dimensionskontroll. För att säkerställa säkerhet och prestanda i krävande marina miljöer är denna grad av precision avgörande för både kommersiella fartyg och högpresterande tävlingsyachter.
7. Ytbehandling och efterbehandling
För att förbättra hållbarhet, korrosionsbeständighet och aerodynamisk prestanda är ytbehandling och efterbehandling viktiga steg i produktionen av marina master. Luftflöde, strukturell integritet och beläggningens vidhäftning kan påverkas av verktygsmärken, mikrograd eller ojämn textur på råa mastytor, även med exakt CNC-bearbetning. Förutom att säkerställa en jämn yta och förhindra miljöförstöring, gör efterbehandlingen masten redo för slutmontering.
Översikt över processen: CNC-bearbetning → gradning → slipning/polering → ytbehandling (beläggning eller anodisering) → kvalitetskontroll.
Slipning, polering och anodisering är vanliga ytbehandlingstekniker för aluminiummaster som ökar korrosionsbeständigheten och skapar en slät aerodynamisk yta. Slipning och gelcoatbeläggning hjälper till att uppnå lämplig styvhet, jämnhet och ytkvalitet för kompositmaster. För att öka deras livslängd i utmanande sjöförhållanden genomgår vissa högpresterande master dessutom galvanisering, pulverlackering eller UV-beständiga ytbehandlingar.
Förutom att förbättra utseendet eliminerar efterbehandlingen luftmotstånd, minskar spänningshöjande faktorer och ökar livslängden under cyklisk belastning och miljöexponering.
8. Kvalitetsinspektion och testmetoder
För att garantera strukturell integritet, dimensionsnoggrannhet och överensstämmelse med prestandastandarder är kvalitetsinspektion och testning avgörande vid konstruktionen av marina master. Koniska master måste kunna motstå miljöpåverkan, vridbelastningar och höga böjmoment utan att gå sönder. Rigorösa tester och inspektioner bekräftar att CNC-frästa delar uppfyller säkerhetsföreskrifter och konstruktionsparametrar.
Viktiga tekniker för kvalitetskontroll består av:
- Dimensionell inspektionVerifiering av konprofiler, väggtjocklek, hålplacering och övergripande uppriktning med hjälp av laserskannrar, mikrometrar eller koordinatmätmaskiner (CMM).
- Oförstörande provning (NDT)Metoder som penetrationstestning med färgämne, röntgen och ultraljudstestning används för att hitta interna defekter, sprickor eller delaminering i master av aluminium eller komposit.
- Belastnings- och strukturprovningMastens förmåga att säkert bära driftslaster bekräftas genom simulerade böjnings-, vridnings- och utmattningstester.
- Verifiering av yta och beläggningVerifierar att anodisering, pulverlackering eller gelcoat-ytor uppfyller kraven för korrosionsbeständighet, tjocklek och vidhäftning.
9. Fördelar med CNC-tillverkade koniska master
Konstruktionen av avsmalnande marina master har förändrats genom CNC-tillverkning, vilket erbjuder oöverträffad noggrannhet, effektivitet och repeterbarhet. Dessa fördelar resulterar direkt i ökad fartygssäkerhet, aerodynamisk prestanda och strukturell integritet.
Fördelar :
- Noggrannhet och precisionCNC-maskiner skapar invecklade koniska profiler med snäva toleranser, vilket garanterar exakta passningslägen, jämn väggtjocklek och korrekt uppriktning.
- Repeterbarhet och konsistens: Alla master tillverkas med samma digitala design, vilket minskar variationer och fel mellan produktionsserier.
- MaterialeffektivitetCNC-bearbetning maximerar materialanvändningen, minskar spill och möjliggör lättviktsmaster utan att offra styrka.
- customizabilityCAD-programvara gör det enkelt för konstruktörer att ändra konförhållanden, längder och passningspositioner, vilket möjliggör snabb prototypframställning och anpassning för olika kärl.
- Bättre ytfinishSläta aerodynamiska ytor säkerställs genom CNC-bearbetning och efterbehandling, vilket minskar luftmotståndet och ökar seglets effektivitet.
- Förbättrad strukturell funktionNoggrann bearbetning garanterar bästa möjliga lastfördelning, vilket ökar mastens livslängd, vibrationstålighet och styvhet.
- Kortare produktionstiderTillverkare kan skala upp effektivt tack vare automatiseringens minskning av manuellt arbete och acceleration av produktionen.
10. Utmaningar och lösningar inom tillverkning
Produktion av koniska marina master medför ett antal tillverkningsproblem, särskilt för högpresterande eller specialanpassade fartyg. Långa, tunna komponenter kräver bibehållen precision, strukturell integritet, materialhantering och ytkvalitet. För att garantera hållbarhet, säkerhet och aerodynamisk effektivitet måste dessa problem lösas.
Vanliga problem och korrigeringar:
- Bibehålla dimensionell noggrannhet över längre längder:
Problem : Under bearbetning kan långa master vibrera eller böja sig, vilket leder till fel.
Lösningen är att använda fleraxliga CNC-maskiner med realtidsövervakningssystem, stödjiggar och robusta fixturer.
- Materialspänning och deformation:
Problem : När bearbetningskrafter appliceras kan tunna väggar eller avsmalnande delar deformeras.
Optimera verktygsbanor och skärhastigheter och använd spänningsreducerande strategier antingen under eller efter bearbetning.
- Ytfinishkvalitet:
Problem : Aerodynamik och beläggningens vidhäftning påverkas av verktygsmärken, grader eller ojämna ytor.
Lösning: Använd efterbehandlingsmetoder som gelbeläggning, polering, slipning och anodisering.
- Anpassade konstruktioner med komplicerade konprofiler:
Utmaning : Högpresterande master har ofta integrerade beslag eller distinkta koner.
Lösning: Använd CAD/CAM-programvara för att skapa exakta verktygsbanor och digitala simuleringar före tillverkning.
11. Framtida trender inom CNC-tillverkning av marina master
Automationsteknik, sofistikerade material och digital innovation formar framtiden för CNC-bearbetad tillverkning av maritima master. CNC-tekniken fortsätter att utvecklas för att möta kraven från marinindustrin, som kräver master som är starkare, lättare och mer aerodynamiskt effektiva.
Nya utvecklingar :
- Avancerade kompositmaterialFör att minska vikten samtidigt som styvheten och utmattningsbeständigheten förbättras kommer kolfiber, grafenförstärkta polymerer och hybridkompositer gradvis att ersätta konventionellt aluminium.
- Multimaterial- och funktionellt graderade masterAdditiv tillverkning i samband med CNC-bearbetning kan möjliggöra master med integrerade rör, inbyggda sensorer för prestandaövervakning i realtid och variabel styvhet.
- Automation och Robotics IntegrationAutomatiserad efterbehandling och robothantering kommer att minska mänskliga fel, öka reproducerbarheten och möjliggöra mer invecklade koniska geometrier.
- Digitala tvillingar och simulering: Ingenjörer kommer att kunna minska trial-and-error och materialspill genom att simulera belastningssituationer, vibrationer och aerodynamisk prestanda före bearbetning med hjälp av virtuella mastduplikater.
- Smart kvalitetskontrollAI-driven felidentifiering, laserskanning och realtidsövervakning i processen kommer att förbättra noggrannheten, minska omarbetningen och garantera att säkerhetsföreskrifterna ständigt uppfylls.
- HållbarhetMastproduktion kommer att bli mer miljövänlig genom avfallsminskning, materialoptimering och energieffektiv CNC-drift.
12. Slutsats
Tillverkningen av avsmalnande marinmaster har förändrats tack vare CNC-teknik, som erbjuder noggrannhet, tillförlitlighet och effektivitet. CNC-processer ger lätta, robusta och aerodynamiskt optimerade master från design och materialval till bearbetning, ytbehandling och kvalitetskontroll. Framtiden för modern marin teknik kommer att formas av CNC-tillverkade master, som förväntas bli ännu mer pålitliga, högpresterande och uppfinningsrika tack vare nya trender som förbättrade kompositer, automatisering och smart inspektion.




