

Kämpar du med förtida verktygshaveri? Dåliga ytfinisher? Överdriven stilleståndstid? Att välja fel verktygsstål kan ödelägga precisionsbearbetningsoperationer och driva kostnaderna i höjden.
Valet av verktygsstål hänger på att matcha materialegenskaperna med tillämpningens krav. Det optimala valet balanserar hårdhet, slitstyrka, seghet och värmebeständighet samtidigt som man tar hänsyn till arbetsstyckets material, skärparametrar och produktionskrav. Korrekt val förlänger verktygens livslängd och förbättrar bearbetningskvaliteten.
Processen för val av verktygsstål
Som en anläggning för specialanpassad CNC-bearbetning har jag sett på nära håll hur valet av verktygsstål kan avgöra ett projekts framgång eller misslyckande. Skillnaden mellan framgång och misslyckande handlar ofta om att förstå det komplexa förhållandet mellan materialegenskaper och tillämpningskrav. Låt oss utforska de kritiska faktorer som driver dessa beslut.
Vilka faktorer avgör valet av verktygsstål för precisions-CNC-bearbetning?
Att välja olämpligt verktygsstål är som att försöka såga lövträ med sax – frustrerande, ineffektivt och potentiellt skadligt för din utrustning och ditt rykte.
Valet av verktygsstål beror främst på arbetsstyckets materialhårdhet, krav på skärhastighet, behov av temperaturbeständighet och verktygsgeometri. Hårdare arbetsstycken kräver segare verktygsstål med överlägsen slitstyrka, medan komplexa geometrier kan kräva stål som bibehåller eggintegritet under belastning.
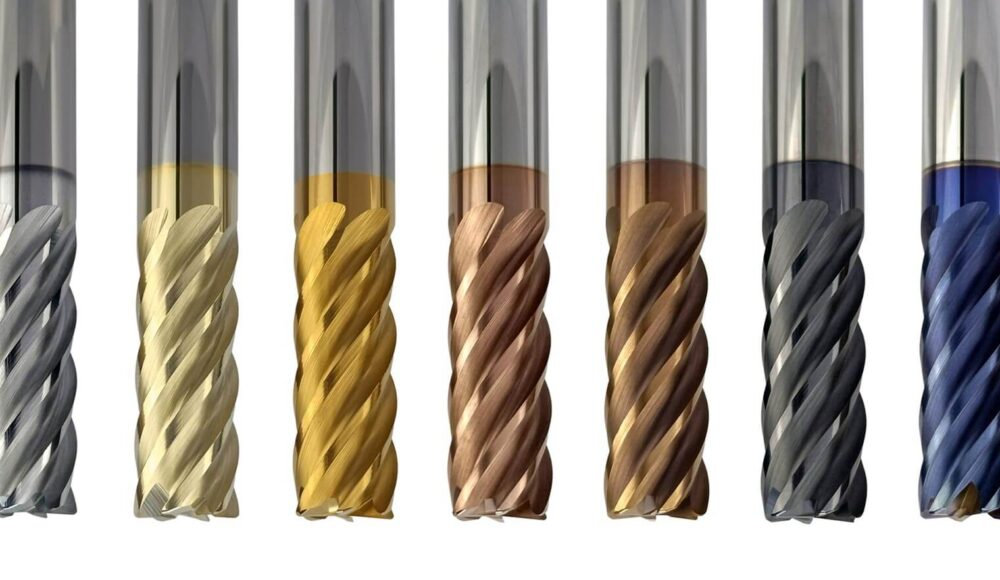
Verktygsstålsvarianter för CNC-bearbetning
Val av verktygsstål innebär att man balanserar flera konkurrerande faktorer för att uppnå optimal prestanda. AISI-klassificeringssystemet ger en strukturerad metod och kategoriserar verktygsstål i grupper som vattenhärdande (W-serien), stöttåliga (S-serien), kallbearbetningsstål (A-, D- och O-serien), varmbearbetningsstål (H-serien), höghastighetsstål (M- och T-serien) och specialstål.
Vid bearbetning av slipande material som gjutjärn eller härdade stål väljer vi vanligtvis snabbstål eller hårdmetaller med utmärkt slitstyrka. För krävande applikationer där verktyg utsätts för betydande slagkrafter är stöttåliga stål som innehåller kisel, mangan och molybden ovärderliga. Den kemiska sammansättningen påverkar direkt prestandan – kolhalten påverkar hårdhetspotentialen, krom förbättrar slitstyrkan, vanadin förbättrar egghållningen och molybden ökar varmhårdheten.
I vår fabrik för vi detaljerade register över verktygsprestanda för olika tillämpningar. Denna datadrivna metod gör det möjligt för oss att kontinuerligt förfina vår urvalsprocess och matcha specifika verktygsstål med specifika kundkrav för maximal effektivitet och kostnadseffektivitet.
Hur påverkar värmebehandling verktygsståls prestanda vid tillverkning?
Smärtpunkt: Felaktig värmebehandling kan göra även premiumverktygsstål oanvändbara, vilket orsakar katastrofala fel under kritiska bearbetningsoperationer och resulterar i kostsamma projektförseningar.
Värmebehandling omvandlar verktygsstål genom att förändra deras mikrostruktur, vilket förbättrar hårdhet, slitstyrka och hållfasthet. Processen inkluderar exakta uppvärmnings-, kylnings- och anlöpningscykler anpassade till varje ståltyp. Korrekt behandling balanserar hårdhet och seghet samtidigt som deformation och spänningar minimeras.
Värmebehandlingsprocess för verktygsstål
Värmebehandling representerar kanske det viktigaste steget i att utveckla optimala egenskaper hos verktygsstål. Processen börjar med austenitisering – uppvärmning av stålet till en specifik temperatur där dess kristallina struktur omvandlas, vilket gör att kol och legeringsämnen kan lösas upp till en fast lösning. Denna temperatur varierar avsevärt mellan ståltyper; till exempel kan vattenhärdande W1-verktygsstål austenitisera vid 790 °C, medan höghastighets M2 kräver temperaturer över 1200 °C.
Härdningsmetoderna varierar också dramatiskt beroende på stålets sammansättning. Oljesäkring ger måttliga kylningshastigheter som är lämpliga för många legerade verktygsstål, medan luftkylning fungerar för höglegerade stål som D2 eller A2. Vattensäkring, även om den är snabbare, introducerar högre risk för deformation och är generellt reserverad för enkla geometrier i vanliga kolstål.
Anlöpning följer på kylning och innebär att det härdade stålet upphettas igen för att minska sprödhet och inre spänningar. Många verktygsstål kräver flera anlöpningscykler för att uppnå dimensionsstabilitet och optimala egenskapskombinationer. Temperatur-egenskapsförhållandet är icke-linjärt; till exempel ökar sekundärhärdningsstål som H13 faktiskt i hårdhet när de anlöps vid specifika temperaturintervall på grund av fin karbidutskiljning.
I våra bearbetningsoperationer har vi utvecklat specialiserade värmebehandlingsprotokoll för olika verktygstillämpningar. Verktyg som används för högtemperaturbearbetning genomgår andra anlöpningscykler än de som är konstruerade för slagtålighet, vilket säkerställer att varje verktyg fungerar optimalt i sin avsedda tillämpning.
Hur påverkar olika klassificeringar av verktygsstål bearbetningsnoggrannheten?
Fel klassificering av verktygsstål kan leda till dimensionella inkonsekvenser, dålig ytfinish och frekvent omarbetning – vilket kostar tusentals kronor i slöseri med material och arbete samtidigt som det skadar kundrelationer.
Klassificeringar av verktygsstål påverkar direkt bearbetningsprecisionen genom sina unika kombinationer av slitstyrka, dimensionsstabilitet och egghållning. Snabbstål utmärker sig vid allmän bearbetning, medan kallbearbetningsstål ger överlägsen dimensionsstabilitet. Avancerade pulvermetallurgiska kvaliteter erbjuder exceptionell konsistens för de mest krävande precisionsapplikationerna.
Bearbetningsnoggrannhet med olika verktygsstål
Sambandet mellan klassificering av verktygsstål och bearbetningsnoggrannhet manifesteras på flera viktiga sätt. A-seriens kallbearbetningsstål som A2 och A6 erbjuder utmärkt dimensionsstabilitet under värmebehandling, vilket gör dem idealiska för precisionsmätningsapplikationer och komplexa formverktyg. Deras måttliga hårdmetallhalt ger god slitstyrka utan att offra slipbarhet eller bearbetbarhet.
D-seriens stål, med sitt höga kol- och krominnehåll, ger överlägsen slitstyrka och egghållning. Dessa egenskaper gör dem särskilt värdefulla för bearbetning av slipande material där verktygsslitage snabbt kan äventyra dimensionsnoggrannheten. Deras större hårdmetallstrukturer kan dock ibland begränsa uppnåeliga ytjämnheter jämfört med finkorniga alternativ.
Snabbstål (M- och T-serien) bibehåller sin hårdhet vid förhöjda temperaturer, vilket möjliggör högre skärhastigheter utan dimensionsavvikelse på grund av termisk mjukning. Denna egenskap är särskilt värdefull i högproduktionsmiljöer där temperaturfluktuationer i verktyget annars skulle kunna äventyra konsistensen.
Pulvermetallurgi har revolutionerat verktygsståls prestanda genom att skapa material med extremt enhetliga mikrostrukturer och fint fördelade karbider. Dessa avancerade stålsorter uppvisar överlägsen slipbarhet och dimensionsstabilitet under värmebehandling, vilket möjliggör produktion av komplexa verktygsgeometrier med extremt snäva toleranser. I våra precisionsbearbetningsoperationer har vi funnit att PM-baserade verktygsstål kan bibehålla dimensionsnoggrannhet upp till 30 % längre än sina konventionella motsvarigheter under identiska skärförhållanden.
Vilka är avvägningarna mellan hårdhet och seghet i tillverkningsapplikationer?
Tillverkningsingenjörer står ofta inför ett frustrerande dilemma: att välja hårdare verktygsstål som slits i förtid på grund av urflisning, eller segare alternativ som deformeras gradvis men förutsägbart – båda scenarierna ökar kostnader och stilleståndstid.
Avvägningen mellan hårdhet och seghet representerar en grundläggande utmaning vid val av verktygsstål. Hårdare stål (65+ HRC) erbjuder överlägsen slitstyrka och eggbeständighet men är benägna att flisas vid stötar. Segare stål absorberar stötar bättre och motstår brott, men kan slitas snabbare. Den optimala balansen beror på applikationsspecifika spänningsmönster.
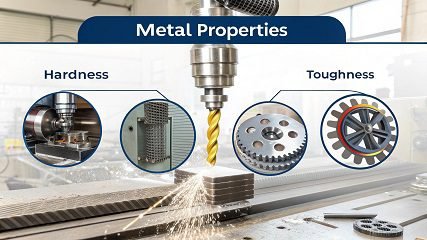
Avvägning mellan hårdhet och seghet
Det omvända förhållandet mellan hårdhet och seghet skapar komplexa beslutsmatriser för tillverkningsapplikationer. Hårdhet, mätt i HRC (Rockwell C-skala), korrelerar starkt med slitstyrka och tryckhållfasthet. Men när hårdheten ökar minskar vanligtvis duktiliteten och slaghållfastheten. Denna avvägning blir särskilt kritisk vid avbrutna skäroperationer där verktyg utsätts för cyklisk belastning.
Moderna metallurgiska framsteg har vidgat möjligheterna något. Till exempel uppnår matrissnabbstål som ASP 2023 och CPM REX 76 hårdhetsvärden som överstiger 70 HRC samtidigt som de bibehåller rimlig seghet tack vare sina unika mikrostrukturella egenskaper. Dessa avancerade material har fina, jämnt fördelade karbider i en seg matris, vilket mildrar den traditionella avvägningen.
Applikationsspecifika överväganden komplicerar ytterligare urvalsbeslut. Vid höghastighetsbearbetning av härdade stål kan egghållning vara den begränsande faktorn, vilket gynnar hårdare verktygsmaterial trots potentiell sprödhet. Omvänt, vid tunga grovbearbetningsoperationer med varierande skärbelastningar, blir seghet av största vikt för att förhindra katastrofala verktygshaveri.
Genom noggrann analys av fellägen i våra bearbetningsoperationer har vi utvecklat applikationsspecifika riktlinjer. För specialanpassade vakuumkammarkomponenter som kräver snäva toleranser och utmärkt ytfinish väljer vi vanligtvis CPM S90V vid 58–60 HRC, vilket ger en optimal balans för denna applikation. För tunga fordonskomponenter som upplever varierande skärkrafter föredrar vi stål som S7 vid 54–56 HRC, vilket ger avkall på viss slitstyrka för ökad slagtålighet.
Slutsats
Att välja det optimala verktygsstålet kräver att man balanserar materialegenskaper mot tillämpningens krav. Genom att förstå klassificeringssystem, värmebehandlingseffekter och egenskapsavvägningar levererar vi överlägsna specialbearbetade delar som uppfyller exakta specifikationer samtidigt som produktionseffektiviteten maximeras.




