

CNC-fräsning är bland de mest mångsidiga processerna inom modern tillverkning och kan producera allt från enkla plana ytor till komplexa tredimensionella konturer på en enda maskin. Bakom varje framgångsrik fräsningsoperation finns dock ett skärverktyg som valts specifikt för det aktuella jobbet. Valet av verktyg, dess material, geometri och beläggning avgör direkt detaljkvalitet, bearbetningseffektivitet, verktygslivslängd och i slutändan kostnaden för att producera den färdiga komponenten.
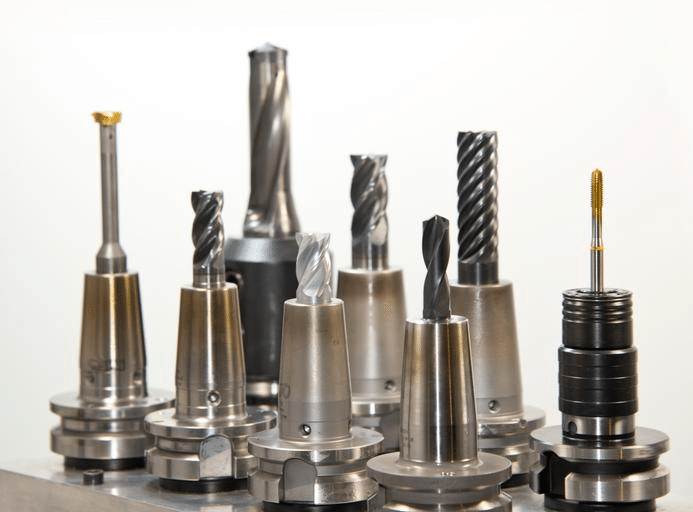
Skärverktyg som används vid CNC-bearbetning
En välutrustad fräsoperation använder sig av ett brett utbud av skärverktyg, vart och ett utformat för en specifik uppgift. Pinnfräsar hanterar majoriteten av profilerings-, spår- och kontureringsarbeten, planfräsar hanterar stora plana ytor effektivt, och en rad specialverktyg hanterar gängning, fasning och kilspårsbearbetning.
Förstå CNC-fräsverktyg
Innan man jämför specifika verktygstyper är det bra att fastställa vad fräsverktyg är, hur de avlägsnar material och vilka faktorer som styr urvalsprocessen i olika bearbetningsscenarier.
Vad är CNC-fräsverktyg?
CNC-fräsverktyg är roterande verktyg med en eller flera skäreggar som avlägsnar material från ett arbetsstycke när verktyget roterar och rör sig längs en programmerad bana. Till skillnad från svarvning, där arbetsstycket roterar mot ett stationärt verktyg, vänder fräsning detta förhållande: verktyget roterar med hög hastighet medan arbetsstycket, hållet stationärt eller förflyttat längs kontrollerade axlar, bringas i kontakt med skäreggarna. Material avlägsnas i form av spån när varje skäregg griper tag i arbetsstycket i sekvens under rotationen [1].
Viktiga komponenter i ett fräsverktyg
- Skärkanter: De slipade ytorna som griper tag i arbetsstycket och avlägsnar material. Antalet och geometrin hos skäreggar påverkar direkt materialavverkningshastigheten och ytfinishen.
- Flöjter: De spiralformade eller raka spåren mellan skäreggar som ger utrymme för spånavgång. Spårkonstruktionen påverkar spånflödet, skärkrafterna och ytkvaliteten.
- Skaft: Verktygets cylindriska del hålls i maskinens verktygshållare. Skaftdiameter och längd påverkar verktygets styvhet och det maximala skärdjupet som kan uppnås utan överdriven nedböjning.
- Verktygsbeläggningar: Tunna, hårda ytskikt appliceras för att förbättra slitstyrkan, minska friktion och förlänga verktygens livslängd under krävande skärförhållanden.
Faktorer som påverkar verktygsvalet
- Arbetsstyckets material: Olika material kräver olika verktygsgeometrier, antal skäreggar och beläggningar för att uppnå effektiv materialavverkning utan överdrivet verktygsslitage.
- Ytfinishkrav: Finbearbetning kräver andra verktyg, ofta med fler skäreggar och specifika geometrier, än aggressiva grovbearbetningsoperationer.
- Delgeometri: Invändiga hörn, djupa fickor och komplexa konturer kräver specifika verktygsdiametrar och profiler för att komma åt och exakt reproducera de önskade funktionerna.
- Maskinens kapacitet: Spindelhastighetsområde, tillgänglig effekt och maskinens styvhet påverkar vilka verktyg som kan köras effektivt och vid vilka skärparametrar. [2].
Bearbetning av ett aluminiumfäste för flygplan och en formkavitet i härdat stål illustrerar hur dramatiskt verktygsvalet förändras med materialet. Aluminiumdelen gynnar en hårdmetallfräs med hög spiralform och skarp egg som körs med hög spindelhastighet för snabb, effektiv spånavgång och utmärkt ytfinish. Formkavitet i härdat stål kräver däremot ett belagt hårdmetall- eller keramikverktyg med en mer robust egggeometri, som körs med betydligt lägre hastigheter och matningar för att hantera skärkrafterna och värmen som genereras vid bearbetning av ett mycket hårdare material.
Pinnfräsar: De mest mångsidiga CNC-fräsverktygen
Pinnfräsar är arbetshästen inom CNC-fräsning och kan utföra ett bredare spektrum av operationer än någon annan enskild verktygskategori. Att förstå skillnaderna mellan pinnfrästyper är avgörande för att välja rätt verktyg för en given funktion eller operation.
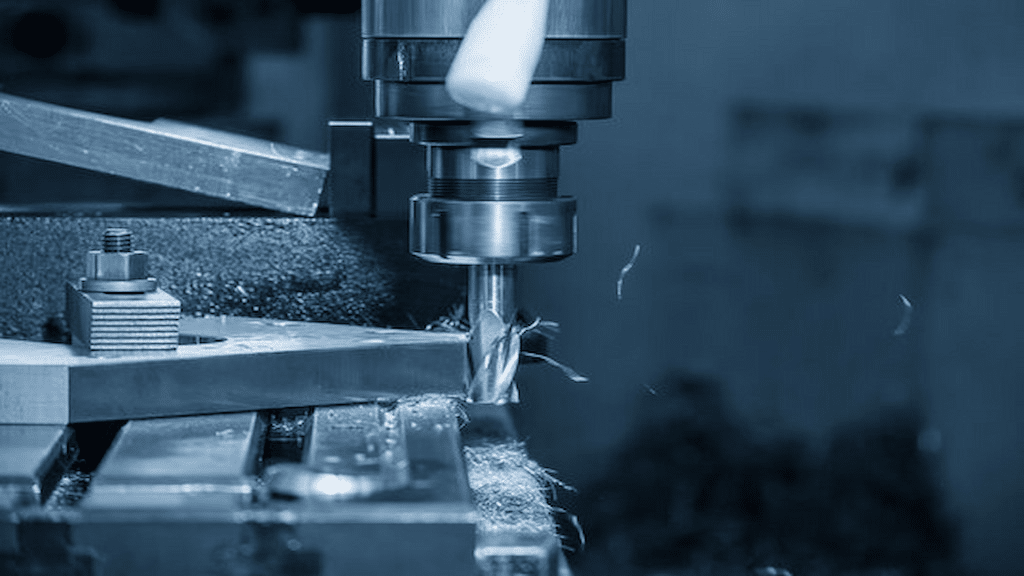
Vad är en pinnfräs?
En pinnfräs är ett roterande skärverktyg med skäreggar på både ändytan och periferiytan, vilket gör att den kan skära i flera riktningar samtidigt. Detta skiljer pinnfräsar från borrkronor, som främst är konstruerade för axiell skärning för att producera runda hål och saknar den perifera skärkapacitet som behövs för spårfräsning, profilering eller konturfräsning. En pinnfräs kan dyka ner i material, skära längs en profil och bearbeta fickor och konturer, vilket gör den mycket mer mångsidig än en borr för allmänt fräsarbete [3].
Vanliga typer av pinnfräsar
- Fyrkantsfräsar: Har plattbottnade skäreggar med vassa 90-graders hörn, vilket gör dem till standardvalet för spårfräsning, fickor med fyrkantiga axlar och allmän profilering där skarpa invändiga hörn krävs.
- Kulspetsfräsar: Har en halvklotformad skärspets, vilket gör att de kan producera släta, kontinuerligt böjda ytor. Dessa är standardverktyg för 3D-konturbearbetning, form- och stansarbeten och alla applikationer som kräver jämnt blandade ytor.
- Hörnradie-pinnfräsar: Kombinera den plana skärprofilen hos en fyrkantig pinnfräs med en liten radie vid hörnet, vilket ökar eggstyrkan och minskar spänningskoncentrationen som leder till urflisning. Denna geometri förbättrar verktygslivslängden avsevärt vid grovbearbetning och medelfinbearbetning.
- Grovfräsar: Har en tandad eller vågig skärprofil som bryter spånorna i mindre segment, vilket minskar skärkrafterna och möjliggör högre materialavverkningshastigheter på bekostnad av ytjämnheten, vilket gör dem idealiska för det inledande materialavverkningssteget före finbearbetning [4].
Typiska användningsområden
Pinnfräsar stöder ett brett spektrum av fräsningsoperationer:
- Slotting: Sågning av raka kanaler i ett arbetsstycke, vanligtvis med fyrkantiga pinnfräsar dimensionerade för att matcha spårbredden.
- profilering: Bearbetning av den yttre eller inre gränsen för en detalj till en definierad kontur, genom att följa en programmerad verktygsbana runt detaljens omkrets.
- Fickfräsning: Ta bort material inom en sluten gräns för att skapa ett försänkt hålrum, vanligtvis med en kombination av grovbearbetning och finbearbetning av pinnfräsar.
- Konturbearbetning: Tillverkning av komplexa, ofta icke-plana ytor med hjälp av kulfräsar efter en tredimensionell verktygsbana härledd från detaljens CAD-ytmodell.
Planfräsar och deras roll i ytbearbetning
Medan pinnfräsar hanterar huvuddelen av konturerings- och fickfräsningsarbetet, tjänar planfräsar ett tydligt syfte: att producera stora, plana ytor effektivt och med en jämn yta. Att förstå när man ska använda en planfräs snarare än en pinnfräs är en viktig del av effektiv processplanering.
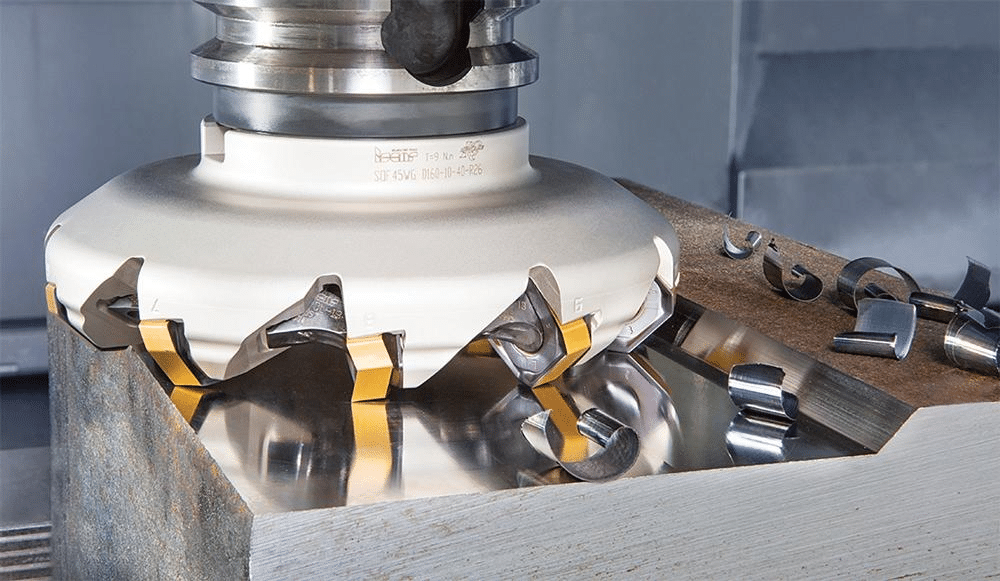
Vad är en planfräs?
En planfräs är ett fräsverktyg, vanligtvis med större diameter än en vanlig pinnfräs, utformat med flera utbytbara skärinsatser anordnade runt dess periferi. Istället för en enda integrerad skäregg tillåter planfräsens design med flera skärinsatser att varje skär ingriper kortvarigt i arbetsstycket under rotation, vilket fördelar skärbelastningen över flera eggar och möjliggör mycket bredare skärbredder i ett enda svep än vad en jämförbar pinnfräs skulle kunna uppnå [5].
Fördelar med planfräsning
- Snabbare materialborttagning: Den breda skärbredden hos en planfräs, i kombination med flera samtidigt inkopplade skärskär, gör att stora plana ytor kan bearbetas på betydligt kortare tid än vad som skulle krävas med en pinnfräs med mindre diameter, med flera passeringar.
- Bättre ytfinish på stora plana ytor: Planfräsar, särskilt de som är utrustade med wiperskär, ger utmärkt planhet och ytjämnhet över stora ytor i en enda passering, vilket är svårt att replikera med överlappande pinnfräspassager.
- Förbättrad produktivitet: Kombinationen av snabbare materialavverkning och överlägsen ytfinish minskar den totala cykeltiden för delar med stora plana egenskaper.
Vanliga applikationer
- Kvadrerande material: Planfräsning är ofta den första operationen som utförs på rå stång eller plåt, vilket skapar en plan, exakt referensyta innan vidare bearbetning påbörjas.
- Förberedelse av referensytor: Datumytor som används för efterföljande fixtur eller mätning är vanligtvis planfrästa för att säkerställa planhet och rätvinklighet i förhållande till resten av detaljen.
- Finbearbetning av stora arbetsstyckens ytor: Slutliga finbearbetningar på stora plana ytor, såsom maskinbaser eller monteringsplattor, utförs vanligtvis med en planfräs för att effektivt uppnå önskad planhet och ytfinish. [6].
Planfräsning av ett stålblock innan precisionsbearbetning påbörjas är ett standardmässigt första steg i många bearbetningssekvenser. Det råa blocket, ofta något snedvridet och med en inkonsekvent yta från sågning eller grovbearbetning, planfräses på sina primära referensytor för att fastställa exakta, plana referenspunkter. Dessa referenspunkter fungerar sedan som tillförlitliga referenspunkter för alla efterföljande fixtur- och bearbetningsoperationer som utförs på detaljen.
Andra viktiga CNC-fräsverktyg
Utöver pinnfräsar och planfräsar finns en rad specialiserade skärverktyg som uppfyller specifika bearbetningskrav som vanliga verktyg inte kan hantera effektivt.
Shell Mills
Skalfräsar är planfräsverktyg med stor diameter som är konstruerade för att monteras på en separat spindel istället för att ha ett integrerat skaft, vilket gör dem ekonomiska för plan- och ytbearbetningsoperationer med stor diameter där ett massivt verktyg med motsvarande diameter skulle vara dyrt och tungt.
Flugskärare
Flugfräsar använder ett enda skärverktyg monterat i en roterande hållare, vilket ger en mycket fin ytfinish till låg kostnad. De är särskilt användbara för finbearbetning av stora plana ytor där ytkvaliteten är viktigare än materialavverkningshastigheten, och där kostnaden för en planfräs med flera skär inte är motiverad för den aktuella produktionsvolymen.
T-slitsklippare
T-spårsfräsar är specialverktyg utformade för att bearbeta det karakteristiska T-formade spåret som används i maskinbord, fixturplattor och verktygssystem. Fräsen kräver vanligtvis ett förbearbetat rakt spår, varefter T-spårsfräsen vidgar spårets bas för att skapa den underskurna profilen som gör att T-muttrar eller bultar kan glida och låsas i läge.
Chamfer Mills
Fasfräsar är vinklade skärverktyg som används för att bryta vassa kanter, ta bort grader och skapa konsekventa vinklade övergångar på detaljkanter. Fasning förbättrar detaljsäkerheten under hantering, förbereder kanter för montering och kan minska spänningskoncentrationen vid vassa hörn.
Trådkvarnar
Gängfräsar producerar både invändiga och utvändiga gängor genom spiralinterpolering av ett specialprofilerat skärverktyg, vilket erbjuder ett alternativ till enpunktsgängning eller gängtappning. Gängfräsning är särskilt värdefullt för gängor med stor diameter, hårda material och applikationer där gängtappsbrott i en högvärdig del skulle vara oacceptabelt [7].
Keyseat- och Woodruff-skärare
Nyckelhållarfräsar bearbetar de raka spåren som används för att sätta fast nycklar som överför vridmoment mellan axlar och monterade komponenter som kugghjul och remskivor. Woodruff-fräsar producerar den böjda bottenprofilen som används med Woodruff-nycklar, en vanlig design i axelapplikationer som kräver ett självjusterande nyckelhållare.
Exempelvis
Att använda en gängfräs för att skapa gängor i högvärdiga flyg- och rymdkomponenter illustrerar varför denna verktygskategori existerar tillsammans med konventionell gängning. I en titan- eller höghållfast stålkoppling i flyg- och rymdindustrin kan en trasig gängtapp inuti en dyr, nästan färdig del innebära att hela komponenten kasseras. Gängfräsning undviker denna risk helt, eftersom den spiralformade interpoleringsbanan hos en gängfräs inte utsätter verktyget för samma risk för brott som en gängtapp som förs axiellt in i ett bottenhål, samtidigt som den producerar noggrann, repeterbar gänggeometri.
Skärverktygsmaterial och beläggningar
Basmaterialet i ett skärverktyg, i kombination med eventuell applicerad beläggning, avgör hur verktyget presterar under specifika skärförhållanden, hur länge det håller och vilka material det kan bearbeta effektivt.
Höghastighetsstål (HSS)
Snabbstålsverktyg erbjuder god seghet och är relativt billiga, vilket gör dem lämpliga för allmän bearbetning, särskilt i miljöer med lägre volym eller verkstadsmiljöer. Deras primära begränsning är minskad värmebeständighet jämfört med hårdmetall, vilket begränsar skärhastigheterna med vilka de kan köras utan snabbt slitage eller eggbrott [8].
Solida hårdmetallverktyg
Hårdmetallverktyg erbjuder betydligt högre hårdhet och värmebeständighet än höghastighetsstål, vilket möjliggör mycket högre skärhastigheter och längre verktygslivslängd, särskilt i produktionsmiljöer där cykeltidseffektivitet är viktig. Nackdelen är större sprödhet jämfört med höghastighetsstål, vilket gör hårdmetallverktyg mer känsliga för flisning vid avbrutna skärningar eller otillräcklig styvhet.
Keramiska och CBN-verktyg
Keramiska och kubiska bornitrid (CBN) verktyg är reserverade för högtemperatur- och höghastighetsbearbetning av härdade stål och superlegeringar, där deras exceptionella varmhårdhet möjliggör skärhastigheter långt utöver vad hårdmetall kan klara. Dessa material är spröda och kräver stabila, styva uppställningar, men ger betydande produktivitetsvinster i de specifika hårdmaterialapplikationer de är konstruerade för.
Vanliga verktygsbeläggningar
- TiN (Titanium Nitride): En universalbeläggning som erbjuder förbättrad hårdhet och minskad friktion jämfört med obelagda verktyg, lämplig för en mängd olika generella bearbetningsapplikationer.
- TiAlN (Titanium Aluminium Nitride): Ger utmärkt värmebeständighet och är väl lämpad för torr- eller höghastighetsbearbetning av stål och rostfritt stål.
- AlTiN (aluminiumtitan-nitrid): Erbjuder ännu bättre högtemperaturprestanda än TiAlN, som vanligtvis används i verktyg som används vid bearbetning av härdade och svåra material.
- DLC (diamantliknande kol): Ger mycket låg friktion, vilket gör den väl lämpad för bearbetning av icke-järnhaltiga och slipande material som aluminium och kompositer, där vidhäftning med eggbildning och spånbildning är ett problem. [9].
Hur beläggningar förbättrar prestandan
- Minskat slitage: Hårda beläggningar motstår abrasivt slitage vid skäreggen, vilket förlänger verktygets livslängd.
- Bättre värmebeständighet: Beläggningar minskar värmeöverföringen till verktygssubstratet, vilket bevarar skäreggens hårdhet vid förhöjda temperaturer som genereras under skärning.
- Längre verktygslivslängd: Den kombinerade effekten av slitage- och värmebeständighet gör att belagda verktyg kan bibehålla skärprestanda över betydligt fler delar än ett motsvarande obelagt verktyg.
Exempelvis
Användning av TiAlN-belagda hårdmetallpinnfräsar för bearbetning av härdade stålkomponenter visar att beläggningsvalet är anpassat till applikationens krav. Kombinationen av hårdmetallens grundhårdhet och TiAlNs värmebeständighet gör att verktyget bibehåller sin skäregg trots de höga temperaturer som genereras vid bearbetning av härdat verktygsstål, där ett obelagt eller TiN-belagt verktyg skulle slitas snabbt och kräva mycket oftare utbyte.
Bästa praxis för att välja CNC-fräsverktyg
Att konsekvent välja rätt verktyg kräver att man beaktar material, geometri och skärparametrar tillsammans, snarare än att behandla verktygsval som ett isolerat beslut.
Matcha verktyget med materialet
- Aluminium: Föredrar hårdmetallverktyg med hög spiral och skarpa eggar som arbetar med hög hastighet, med prioritet för effektiv spånavgång och utmärkt ytfinish.
- Stål: Kräver verktyg med robust egggeometri och lämpliga beläggningar, som balanserar slitstyrka mot den seghet som krävs för att hantera måttliga skärkrafter.
- Rostfritt stål: Kräver vassa skäreggar och noggrann parameterkontroll för att hantera deformationshärdning och värmeutveckling, vilket ofta gynnar belagda hårdmetallverktyg med positiv geometri.
- Titan: Kräver verktyg konstruerade för låga skärhastigheter och höga matningshastigheter, med beläggningar och geometrier som är specifikt utvalda för att hantera värmekoncentrationen som är karakteristisk för titanbearbetning.
Tänk på verktygsgeometri
- Antal flöjter: Färre spår ger mer spånfrihet, lämpligt för mjukare material och aggressiv materialavverkning, medan fler spår förbättrar ytfinishen i hårdare material där spånvolymen är lägre.
- Helixvinkel: Högre spiralvinklar förbättrar skärverkan och spånavgång, särskilt fördelaktigt i aluminium och andra mjukare material.
- Verktygsdiameter: Större diametrar förbättrar styvheten och materialavverkningshastigheten, medan mindre diametrar är nödvändiga för att komma åt trånga inre funktioner och fina detaljer.
Optimera skärparametrar
- Spindelhastighet: Måste matchas med verktygsmaterialet, beläggningen och arbetsstyckets material för att uppnå lämplig ytskärhastighet.
- Inmatningshastighet: Styr spåntjockleken och påverkar direkt både skärkrafter och ytjämnhet; måste balanseras mot spindelhastighet och skärdjup.
- Skärdjup: Grovbearbetning gynnar större skärdjup för att maximera materialavverkningen, medan finbearbetning använder grunt djup för att uppnå måttnoggrannhet och ytkvalitet.
Monitorverktygsslitage
Att känna igen tecken på verktygsslitage, inklusive ökade skärkrafter, försämrad ytfinish, dimensionsavdrift och hörbara förändringar i skärljudet, gör att verktyg kan bytas ut vid rätt tidpunkt, innan de orsakar problem med delkvaliteten eller katastrofala verktygshaveri.
Minska bearbetningskostnaderna
Effektiv livslängdshantering för verktyg, inklusive lämplig parameterval och snabba utbyten, i kombination med korrekt verktygsunderhåll och förvaring, minskar de totala verktygskostnaderna samtidigt som jämn detaljkvalitet bibehålls över hela produktionskörningen [10].
Slutsats
Att välja rätt CNC-fräsverktyg är grundläggande för att uppnå precision, effektivitet och kostnadseffektiv produktion. Pinnfräsar hanterar majoriteten av profilerings-, spårfräsnings- och kontureringsoperationer med anmärkningsvärd mångsidighet, medan planfräsar utmärker sig på att producera plana, exakt färdiga ytor över stora ytor. Specialiserade verktyg som gängfräsar, fasfräsar och nyckelhållarfräsar fyller de luckor som universalverktyg inte kan åtgärda effektivt.
Utöver verktygsgeometrin avgör valet av basmaterial och beläggning hur ett verktyg presterar under specifika skärförhållanden och hur länge det håller i produktion. Att matcha verktygsmaterial, geometri och skärparametrar med arbetsstyckets material och detaljkrav är det som i slutändan skiljer en effektiv och kostnadseffektiv bearbetningsprocess från en som plågas av överdrivet verktygsslitage, dålig ytfinish och inkonsekvent detaljkvalitet. Genomtänkt verktygsval, som tillämpas konsekvent i en produktionsprocess, lönar sig i varje del som kommer från maskinen.
Referensprojekt
Bag, R., Panda, A., Sahoo, AK, & Kumar, R. (2022). Hållbar höghastighetshårdbearbetning av AISI 4340-stål i torr miljö. Arabian Journal for Science and Engineering , 48 (3), 3073–3096. https://doi.org/10.1007/s13369-022-07094-9
Bermanschläger, SC, Baumann, C., Brünner, J., Kolozsvari, S., Mayrhofer, PH, & Bleicher, F. (2026). Prestanda hos TiN-, (Ti,Al)N- och (Ti,Al,Ta,Ce)N-belagda verktyg vid torrbearbetning av C45E-stål. CIRP Journal of Manufacturing Science and Technology , 66 , 31–40. https://doi.org/10.1016/j.cirpj.2026.01.013
Dhobale, N., Mulik, S., Jegadeeshwaran, R., & Patange, A. (2021). Övervakning av fräsinsatser med konventionell och artificiell intelligens: En översikt. Sound&Vibration , 55 (2), 87–116. https://doi.org/10.32604/sv.2021.014224
Fan, M., Bi, C., Liu, X., Ding, M., & Song, H. (2023). Forskning om design och skärprestanda hos roterande Lemniscate-fräs. Research Square . https://doi.org/10.21203/rs.3.rs-3578726/v1
Globisch, S., Friedrich, M., Heidemann, N., & Döpper, F. (2024). Verktygskoncept för en solid hårdmetallfräs för grov- och finbearbetning av verktygsstålet Toolox 44. Journal of Manufacturing and Materials Processing , 8 (4), 170. https://doi.org/10.3390/jmmp8040170
Khattab, A., Sztankovics, I., & Felhő, C. (2025). Preliminär experimentell jämförelse av dykfräsning och planfräsning: skärparametrars inverkan på skärkraft och ytjämnhet. Eng—Advances in Engineering , 6 (6), 128. https://doi.org/10.3390/eng6060128
Laghari, RA, & Mekid, S. (2023). Omfattande metod för IIoT-baserad tillståndsövervakning av bearbetningsprocesser. Measurement , 217 , 113004. https://doi.org/10.1016/j.measurement.2023.113004
Pajaziti, A., Tafilaj, O., Gjelaj, A., & Berisha, B. (2025). Optimering av verktygsbanplanering och CNC-maskinprestanda vid tidseffektiv bearbetning. Machines , 13 (1), 65. https://doi.org/10.3390/machines13010065
Silva, FJG, Martinho, RP, Magalhães, LL, Fernandes, F., Sales-Contini, RCM, Durão, LM, Casais, RCB, & Sousa, VFC (2024). En jämförande studie av olika frässtrategier gällande produktivitet, verktygsslitage, ytjämnhet och vibrationer. Journal of Manufacturing and Materials Processing , 8 (3), 115. https://doi.org/10.3390/jmmp8030115
Stankov, N., & Ivanov, A. (2025). Analytisk och grafisk profilering av gängfräsar för formning av invändiga gängor. Applied Sciences , 15 (13), 7308. https://doi.org/10.3390/app15137308




