

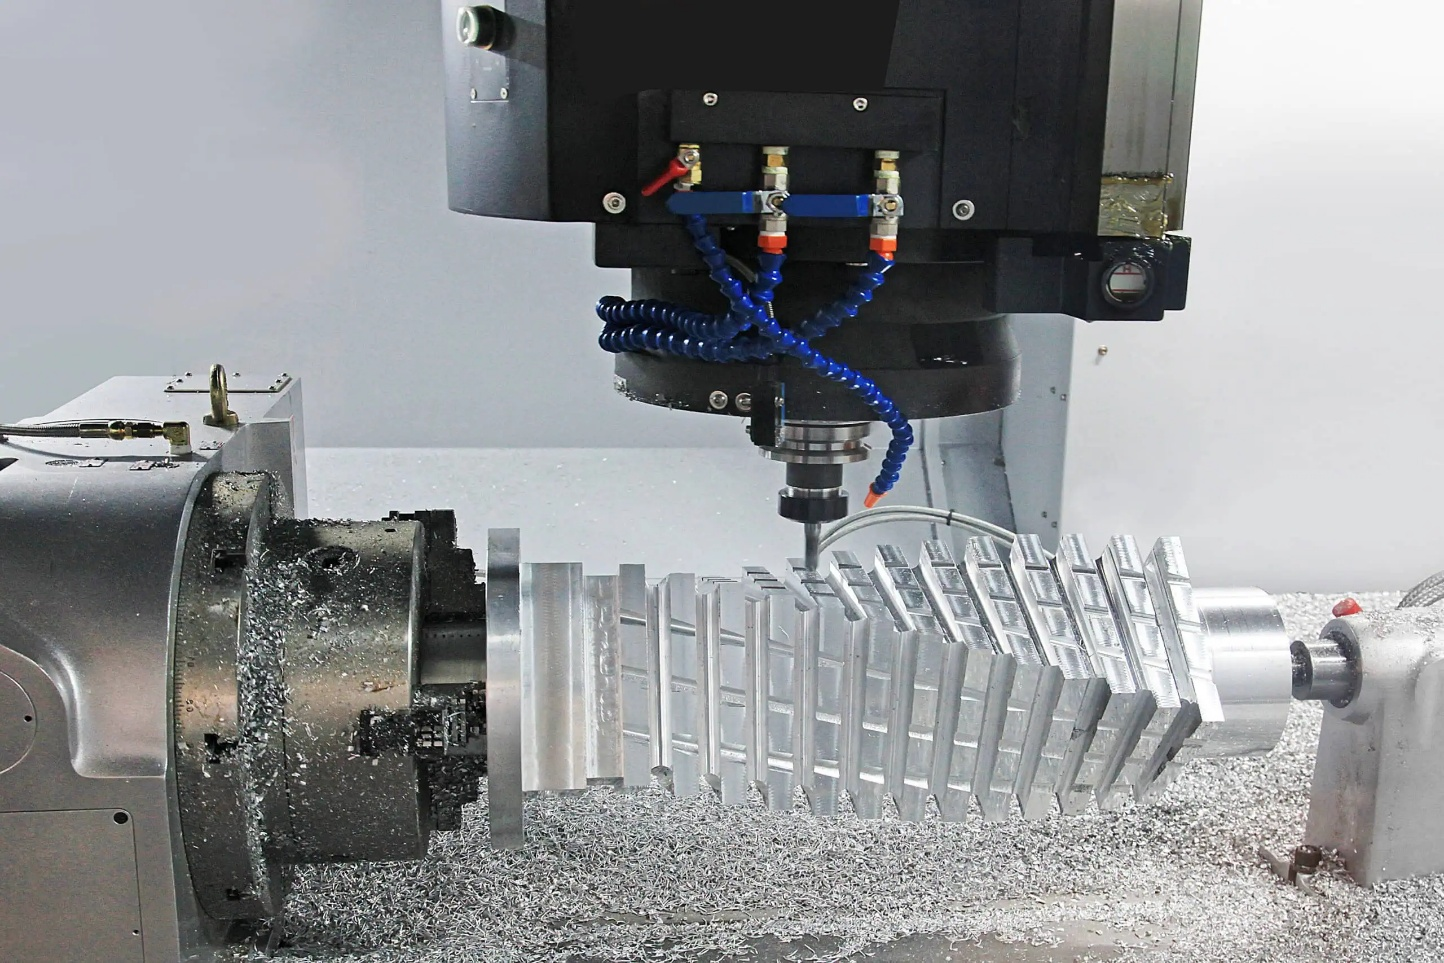
CNC-bearbetning ger precision, repeterbarhet och geometrisk kapacitet som få andra tillverkningsprocesser kan matcha. Det är dock också en kostnadsintensiv process, och utan en tydlig förståelse för vad som driver dessa kostnader kan budgetar underskattas avsevärt i designstadiet. För både tillverkare, ingenjörer och produktdesigners är förståelse för CNC-bearbetningskostnader inte bara en upphandlingsfråga; det är en designdisciplin.
Hur mycket kostar CNC-bearbetning
Bearbetningskostnader bestäms sällan av en enda variabel. Materialval, detaljgeometri, toleranskrav, produktionsvolym och sekundära efterbehandlingsoperationer bidrar alla till slutpriset för en bearbetad komponent. De beslut som fattas under designfasen har en oproportionerlig inverkan på dessa kostnader, ofta mer än någon förhandling i offertfasen. Denna artikel undersöker de viktigaste kostnadsdrivarna inom CNC-bearbetning och identifierar praktiska strategier för att minska utgifterna utan att kompromissa med detaljkvalitet eller funktionell prestanda.
Materialval och dess inverkan på CNC-bearbetningskostnaden
Materialval är ett av de tidigaste och mest betydelsefulla besluten i CNC-bearbetningsprocessen. Det påverkar inte bara kostnaden för råmaterialanskaffning utan även de skärverktyg som krävs, den cykeltid som behövs för att bearbeta detaljen och den hastighet med vilken dessa verktyg slits ut. Ett material som väljs enbart utifrån prestandaskäl utan att beakta dess bearbetbarhet kan öka den totala detaljkostnaden avsevärt utöver vad råmaterialpriset ensamt skulle antyda.
Varför materialval är viktigt
Varje material beter sig olika under skärförhållanden. Vissa material bearbetas snabbt med minimalt verktygsslitage, vilket håller cykeltiderna korta och verktygskostnaderna låga. Andra genererar höga skärkrafter, kräver lägre hastigheter och sliter skärinsatser snabbt, vilket allt ökar kostnaden per detalj. När dessa skillnader multipliceras över en produktionssats blir de betydande. Materialkostnaden är därför inte bara priset per kilogram material; det är summan av anskaffningskostnad, bearbetningstid och verktygsförbrukning tillsammans. [1]
Kostnadsskillnader mellan vanliga material
Kostnadsprofilen för ofta använda CNC-bearbetningsmaterial varierar avsevärt:
- Aluminium: Det mest kostnadseffektiva materialet att bearbeta i de flesta applikationer. Aluminiumlegeringar som 6061 och 7075 skär vid höga hastigheter med låga skärkrafter, vilket ger utmärkta ytfinisher med minimalt verktygsslitage. Råmaterialkostnaden är måttlig och cykeltiderna är korta, vilket gör aluminium till standardvalet för kostnadskänsliga applikationer där hållfasthet/vikt-förhållandet är viktigt.
- Mjukt stål: Råvara till ett rimligt pris och rimligt bearbetbar under standardskärförhållanden. Mjukt stål är ett kostnadseffektivt val för konstruktionskomponenter där korrosionsbeständighet inte krävs och värmebehandling inte specificeras.
- Rostfritt stål: Dyrare än kolstål både vad gäller materialkostnad och bearbetningskostnad. Sorter som 304 och 316 deformationshärdar under skärning, vilket kräver vassa skärinsatser, måttliga skärhastigheter och jämna matningshastigheter för att undvika friktion och för tidigt verktygshaveri. Cykeltiderna är längre än för aluminium eller kolstål för motsvarande delgeometrier.
- Titan: Bland de dyraste materialen att bearbeta. Titanlegeringar har låg värmeledningsförmåga, vilket innebär att värme som genereras vid skärning koncentreras vid verktygseggen snarare än att avledas till spånan. Detta accelererar verktygsslitaget dramatiskt, ökar verktygskostnaderna och kräver lägre skärhastigheter som förlänger cykeltiden. En titankomponent kan kosta tre till fem gånger mer att bearbeta än en motsvarande aluminiumdel.
- Teknisk plast: Material som Delrin, PEEK och nylon är billiga att bearbeta vad gäller skärkrafter och verktygsslitage, men kräver noggrann fixturering för att hantera arbetsstyckets nedböjning och termisk expansion under skärning. För applikationer med låg belastning erbjuder de ett kostnadseffektivt alternativ till metallkomponenter. [2]
Hur materialets bearbetbarhet påverkar kostnaden
Maskinbearbetbarhet styr direkt cykeltid och verktygsförbrukning, vilka båda är betydande kostnadsdrivare:
- Lättare material att bearbeta möjliggör högre skärhastigheter och matningshastigheter, vilket minskar cykeltiden per detalj och ökar maskinutnyttjandet.
- Hårda material kräver långsammare parametrar, mer frekventa skärbyten och ibland specialiserade verktygssorter, vilket allt ökar kostnaden.
- Material som genererar långa, trådiga spånor, såsom vissa rostfria stålkvaliteter, kräver extra uppmärksamhet på spånhanteringen, vilket potentiellt ökar tiden för operatören att åtgärda det.
En användbar jämförelse är att bearbeta ett enkelt monteringsfäste i aluminium 6061 jämfört med titan av klass 5 (Ti-6Al-4V). Aluminiumfästet kan slutföras på 8 minuter med ett enda skär som räcker till 50 eller fler detaljer. Titanekvivalenten, med identisk geometri, kan kräva 35 till 40 minuters cykeltid med skärbyten var 10:e till 15:e detalj, vilket ökar både maskintidskostnaden och verktygskostnaden med en faktor fyra eller mer.
Tips för kostnadsbesparingar
- Anpassa materialets prestanda till faktiska krav: Att specificera titan eller högkvalitativt rostfritt stål för en komponent som kommer att utsättas för måttliga belastningar i en gynnsam miljö är en undvikbar kostnad. Att välja ett material med tillräckliga snarare än överdrivna prestandaegenskaper är ett av de enklaste kostnadsbesparande besluten som finns tillgängliga i designstadiet.
- Överväg alternativa legeringar: I många fall ger ett lägre legerat stål med lämplig värmebehandling, eller en aluminiumlegering med lämplig anodiseringsbehandling, jämförbar prestanda till betydligt lägre bearbetningskostnad än en premiumlegering.
- Utvärdera tekniska plaster: För icke-strukturella komponenter som arbetar i kemiska eller elektriska miljöer kan PEEK eller Delrin uppfylla alla funktionella krav till en bråkdel av kostnaden för en metallisk motsvarighet.
Delkonstruktionens komplexitet och bearbetningstid
Efter materialvalet är detaljdesignens komplexitet den enskilt största avgörande faktorn för CNC-bearbetningskostnaden. Geometrin driver allt nedströms: antalet uppställningar som krävs, de verktyg som behövs, den cykeltid som förbrukas och inspektionsarbetet i slutet av processen. En detalj som är överkonstruerad geometriskt, med funktioner som inte tjänar något funktionellt syfte, kostar mer att producera i varje steg utan att ge någon ytterligare prestandafördel.
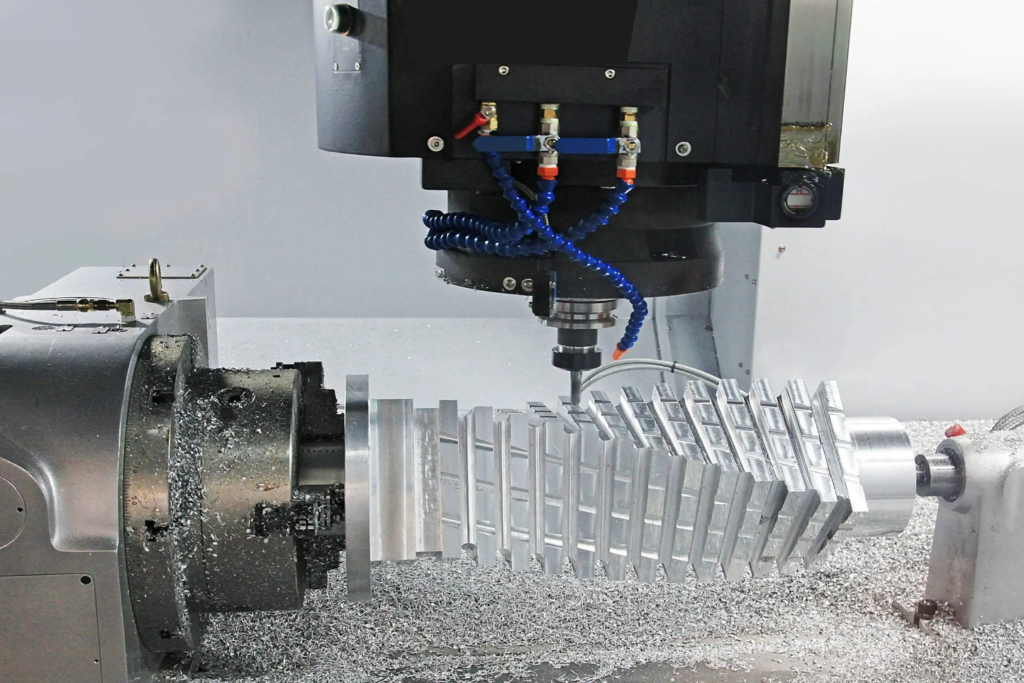
Hur design påverkar tillverkningskostnaden
Komplexa geometrier kräver fler maskinoperationer, fler verktygsbyten och i många fall ytterligare uppställningar där detaljen måste ompositioneras och fixeras för att komma åt funktioner från olika orienteringar. Varje ytterligare uppställning medför sina egna kostnader i maskintid, arbetskraft och risk för ackumulerade positionsfel. En detalj som kan färdigställas i en enda uppställning på en treaxlig fleroperationsmaskin kostar nästan alltid mindre att producera än en geometriskt liknande detalj som kräver två eller tre uppställningar, även om råmaterialet och toleranserna är identiska. [3]
Designfunktioner som ökar kostnaderna
Vissa geometriska egenskaper driver konsekvent upp bearbetningskostnaden och bör endast användas där det är funktionellt motiverat:
- Djupa fickor: Bearbetning av djupa fickor kräver verktyg med lång räckvidd, vilka är mindre styva och mer benägna att vibrera, vilket kräver långsammare skärparametrar och fler passeringar för att uppnå önskad yta. Djup-bredd-förhållanden över 3:1 ökar kostnaden markant; förhållanden över 6:1 kan göra en funktion oproportionerligt dyr i förhållande till dess storlek.
- Tunna väggar: Sektioner under 1.5 mm i metall eller 2.5 mm i plast böjs ner under skärkrafterna, vilket kräver minskade skärdjup, lägre matningshastigheter och noggrann verktygsbanasekvensering för att undvika att detaljen skrapas. Var och en av dessa justeringar ökar cykeltiden.
- Snäva inre hörn: CNC-fräsverktyg är cylindriska, vilket innebär att innerhörn endast kan produceras till en minsta radie som är lika med verktygets radie. Att specificera skarpa innerhörn kräver antingen gnistgnistning som en sekundär operation eller så körs mycket små pinnfräsar med låga matningshastigheter, vilka båda är dyra. Att designa hörn med största acceptabla radie minskar kostnaden direkt.
- Komplexa konturer: Skulpterade ytor och komplexa tredimensionella konturer kräver femaxlig bearbetning eller flera treaxliga uppställningar med specialiserade kulformade verktyg. Båda metoderna ökar programmeringstid, cykeltid och maskintimpris jämfört med prismatiska geometrier.
- Underskärningar: Funktioner som inte är tillgängliga från standardverktygsorienteringar kräver specialiserade underskärningsverktyg, ytterligare inställningar eller alternativa processer som brotschning. Där underskärningar inte är funktionellt nödvändiga, eliminerar man en oproportionerligt stor kostnad genom att eliminera dem i konstruktionsstadiet. [4]
Toleransernas och ytbehandlingarnas roll
Toleranser och specifikationer för ytfinish har en direkt och mätbar inverkan på bearbetningskostnaden:
- Snäva toleranser: Snävare toleranser än IT7 kräver långsammare finbearbetningspassager, tätare mätningar under processen och större uppmärksamhet på termisk stabilitet och hantering av verktygsslitage. Var och en av dessa ökar kostnaden. En tolerans på ±0.005 mm på en icke-kritisk funktion kostar betydligt mer att producera och verifiera än ±0.05 mm, utan funktionell fördel om funktionen inte kräver den precisionen.
- Fina ytbehandlingar: Att uppnå Ra-värden under 0.8 µm kräver vanligtvis dedikerade finbearbetningspassager med låga matningshastigheter, och i vissa fall sekundära operationer som slipning eller honing. Att specificera Ra 0.4 µm på en yta som ska målas eller täckas medför onödiga kostnader.
- Besiktningskostnad: Snävare toleranser kräver mer rigorösa inspektioner, inklusive CMM-mätningar och dokumenterade resultat. Inspektionstid och dokumentation ökar den totala detaljkostnaden, särskilt vid lågvolymproduktion där uppställnings- och inspektionskostnader inte kan amorteras över en stor sats.
Exempelvis
En användbar illustration är att jämföra ett enkelt rektangulärt aluminiumhölje med ett hölje med liknande yttermått men med flera invändiga fickor, böjda väggar, försänkta hål i sammansatta vinklar och flera funktioner med toleranser på ±0.01 mm. Det enkla höljet kan kräva en uppställning, tre verktyg och 15 minuters cykeltid. Den komplexa versionen kan kräva tre uppställningar, åtta verktyg, 90 minuters cykeltid och en CMM-inspektionsrutin. Bearbetningskostnaden för den komplexa delen kan lätt vara fem till åtta gånger högre, helt beroende på designbeslut snarare än material- eller volymskillnader.
Tips för kostnadsbesparingar
- Förenkla geometrin där funktionen tillåter: Varje funktion på en detalj bör förtjäna sin plats. Om en böjd vägg, djup ficka eller komplex kontur inte bidrar till detaljens funktion, kan kostnaden minskas genom att ersätta den med en enklare geometri utan att prestandan minskar.
- Använd standardhålstorlekar och radier: Att designa hål med standardborrstorlekar och innerradier med standardpinnfrässtorlekar eliminerar behovet av specialverktyg och minskar frekvensen av verktygsbyten.
- Tillämpa snäva toleranser selektivt: Identifiera de funktioner som verkligen kräver snäva toleranser, vanligtvis anliggningsytor, lagersäten och uppriktningsfunktioner, och specificera standardtoleranser överallt annars. Denna enkla disciplin kan minska inspektionstiden och efterbehandlingscykeltiden avsevärt över en produktionsbatch. [4]
Maskinuppsättning, verktyg och arbetskostnader
Material- och designkomplexitet avgör vad som behöver göras för att producera en detalj. Uppställning, verktyg och arbetskraft avgör vad det kostar att göra det. Dessa tre kostnadskategorier underskattas ofta i offertfasen, särskilt för lågvolyms- och prototyparbete, där de kan representera en större andel av den totala detaljkostnaden än själva bearbetningstiden.
Uppställningskostnader vid CNC-bearbetning
Innan en enda skärning utförs krävs en betydande mängd arbete för att förbereda maskinen, programmet och fixturen för produktion:
- CNC-programmering och CAM-förberedelse: En CNC-programmerare måste tolka detaljritningen, skapa eller importera CAD-modellen, generera verktygsbanor i CAM-programvara, simulera programmet för att verifiera kollisionsfri rörelse och efterbehandla koden för den specifika maskinstyrenheten. För en enkel detalj kan detta ta en till två timmar. För en komplex komponent med flera uppsättningar kan programmeringen ta en hel dag eller mer. Denna tid debiteras jobbet oavsett hur många detaljer som produceras.
- Armaturdesign och tillverkning: Specialfixturer krävs när vanliga skruvstäd eller chuckar inte kan placera och fastspänna detaljen på ett adekvat sätt. Att designa och bearbeta en specialfixtur ökar kostnaden som måste täckas av under hela produktionskörningen. För en engångsprototyp kan fixturkostnaden konkurrera med bearbetningskostnaden för själva detaljen.
- Maskinuppsättning och provning: Att ladda programmet, ställa in verktygsoffset, prova den första detaljen och göra justeringar innan produktionen börjar tar tid på maskinen. Denna uppställningstid debiteras vanligtvis med maskinens fulla timtaxa, vilket gör den till en betydande kostnadskomponent för korta produktionsserier. [5]
Verktygskostnader
Skärverktyg är en återkommande kostnad vid CNC-bearbetning som skalas med både materialsvårigheter och produktionsvolym:
- Skärverktyg och insatser: Standardhårdmetallskär för svarvning och fräsning har relativt låga styckkostnader, men specialverktyg som formverktyg, gängfräsar, pinnfräsar med liten diameter och PCD-skär har betydligt högre priser. Ett enda PCD-skär för aluminiumfinbearbetning kan kosta mer än en hel låda med standardhårdmetallskär.
- Verktygsbyte på grund av slitage: I produktionsserier indexeras eller byts skärinsatser ut med definierade intervall för att bibehålla dimensionell konsistens. Utbytesfrekvensen beror på material, skärparametrar och erforderlig tolerans. För svåra material som titan eller härdat stål kan verktygskostnaden per detalj vara betydande och måste vägas in i det offererade priset från början. [6]
Arbetskraftskrav
CNC-bearbetning är till stor del automatiserad, men den är inte arbetsfri. Tre arbetskategorier bidrar till detaljkostnaden:
- CNC-programmerare: Ansvarig för att översätta tekniska ritningar till verifierade maskinprogram. Programmeringskunskaper påverkar direkt cykeltidseffektiviteten, eftersom ett väloptimerat program kan minska cykeltiden med 20 till 30 procent jämfört med ett grundläggande program.
- Maskinoperatörer: Lasta och lossa arbetsstycken, övervaka processen, utföra mätningar under processen, hantera verktygsbyten och reagera på larm. Vid högvolymsproduktion med väletablerade processer kan en operatör hantera flera maskiner samtidigt, vilket minskar arbetskostnaden per detalj. Vid lågvolyms- eller komplext arbete är förhållandet mellan operatör och maskin högre.
- Kvalitetsinspektörer: Mät färdiga delar mot ritningskrav, kör CMM-utrustning och generera inspektionsjournaler där det behövs. Inspektionsarbete förbises ofta i kostnadsberäkningar, men blir betydande för delar med många kritiska dimensioner eller de som kräver dokumenterad certifiering.
Exempelvis
Sambandet mellan uppställningskostnad och produktionsvolym illustreras tydligast genom att jämföra en engångsprototyp med en produktionsbatch. Betrakta en maskinbearbetad aluminiumkomponent som kräver två timmars programmering, en timmes maskinuppställning och 20 minuters cykeltid per detalj. För en enskild prototyp är den totala debiterade tiden cirka tre timmar och tjugo minuter, varav endast tjugo minuter är faktisk skärtid. Uppställnings- och programmeringskostnaden representerar 83 procent av totalen. För en batch med 50 identiska detaljer fördelas samma uppställnings- och programmeringskostnad över batchen, vilket minskar den icke-skärande omkostnaden per detalj till under fem minuters motsvarande, och cykeltiden dominerar kostnaden som den borde.
Tips för kostnadsbesparingar
- Standardisera deldesigner: Genom att använda konsekventa funktionsstorlekar, hålmönster och materialspecifikationer över en produktfamilj kan fixturer, program och verktyg återanvändas i flera jobb, vilket amorterar installationsinvesteringar över ett större antal delar.
- Återanvänd befintliga fixturer och verktyg: Innan du konstruerar en specialanpassad fixtur, utvärdera om ett befintligt modulärt fixtursystem eller en enkel modifiering av mjuka käftar kan placera delen på ett adekvat sätt. Att undvika tillverkning av specialanpassade fixturer sparar både kostnader och ledtid.
- Kombinera operationer: Att designa delar så att alla funktioner är tillgängliga i en enda installation eliminerar ytterligare installationskostnader helt. Även en blygsam minskning från tre installationer till två kan minska den totala delkostnaden avsevärt vid lågvolymproduktion. [6]
Effekter på produktionsvolym och batchstorlek
Produktionsvolymen är en av de kraftfullaste hävstängerna som finns för att kontrollera CNC-bearbetningskostnaden per detalj. De fasta kostnaderna i samband med programmering, uppställning och fixturering förblir i stort sett konstanta oavsett hur många detaljer som produceras i en körning. När batchstorleken ökar fördelas dessa fasta kostnader över fler delar, vilket successivt minskar kostnadsbidraget per enhet. Att förstå detta samband gör det möjligt för tillverkare och konstruktörer att fatta välgrundade beslut om orderkvantiteter, produktionsplanering och ekonomin för prototypframställning kontra produktion.
CNC-bearbetning för småskalig produktion
Varför kvantitet påverkar enhetskostnaden
Enhetskostnaden för en CNC-bearbetad detalj består av två distinkta komponenter: fasta kostnader som inte förändras med kvantiteten, och rörliga kostnader som skalas direkt med antalet producerade detaljer. Fasta kostnader inkluderar programmering, CAM-förberedelse, fixturuppsättning och maskinprovning. Rörliga kostnader inkluderar cykeltid per detalj, verktygsförbrukning, material och inspektionstid per detalj. Vid låga volymer dominerar fasta kostnader, och enhetskostnaden är hög. När volymen ökar minskar de fasta kostnaderna per enhet, och rörliga kostnader blir den primära drivkraften för enhetspriset. Detta är den grundläggande ekonomiska strukturen för CNC-bearbetning, och anledningen till att prototypdelar oundvikligen kostar mer per enhet än produktionsdelar med identisk geometri. [7]
Kostnadsskillnader över produktionsvolymer
Kostnadsprofilen förändras avsevärt mellan olika volymnivåer:
- Produktion i ett enda stycke: Enhetskostnaden är som högst. Hela bördan av programmering, installation och test faller på en del. Inspektion av första artikeln krävs, och det finns ingen möjlighet att optimera processen genom upprepade cykler. Prototypprissättningen återspeglar denna verklighet och bör budgeteras därefter.
- Tillverkning i låg volym (10 till 50 delar): Uppställningskostnaderna börjar sprida sig över batchen, vilket minskar enhetskostnaden märkbart jämfört med produktion i enskilda delar. Omkostnaderna per del är dock fortfarande betydande, och all omarbetning eller kassation har en proportionellt stor inverkan på batchens ekonomi.
- Medelstor volymproduktion (50 till 500 delar): Uppställnings- och programmeringskostnader blir en mindre del av den totala batchkostnaden. Cykeltid och material dominerar enhetskostnaden, och processoptimeringsinsatser som förfining av verktygsbanor och finjustering av skärparametrar ger mätbara avkastningar. Verktygsförbrukning blir en mer synlig kostnadskomponent på denna volymnivå.
- Produktion i hög volym (500 delar och mer): Enhetskostnaden styrs nästan uteslutande av cykeltid, material och verktyg. Fasta kostnader är försumbara per detalj. Vid denna volym ger investeringar i cykeltidsreducering, dedikerad fixturering och automatiserad lastning och lossning stark avkastning på investeringen. [8]
Skalfördelar vid CNC-bearbetning
Utöver enkel kostnadsspridning möjliggör högre produktionsvolymer driftseffektivitet som ytterligare minskar enhetskostnaden:
- Minskad arbetskostnad per enhet: Allt eftersom operatörerna blir bekanta med ett jobb minskar tiderna för lastning, mätning och övervakning. Vid stora volymer minskar arbetskostnaden som allokeras till varje del avsevärt när en operatör hanterar flera maskiner samtidigt.
- Förbättrad maskinutnyttjande: Längre produktionsserier minskar andelen maskintid som läggs på uppställning och omställning i förhållande till skärtid, vilket förbättrar utrustningens totala effektivitet och minskar den effektiva timkostnaden som allokeras till varje del.
- Processstabilisering: Under en lång produktionsperiod når processen ett jämnt tillstånd där verktygens slitagemönster är förutsägbara, inspektionsintervallen kan optimeras och kassationsnivåerna minskar i takt med att operatörerna identifierar och korrigerar eventuella systematiska variationer.
Exempelvis
En konkret illustration av volymekonomi är att jämföra enhetskostnaden för att producera 10, 100 och 1 000 identiska aluminiumhöljen, vart och ett med en cykeltid på 25 minuter och en kombinerad uppställnings- och programmeringskostnad på 300 dollar. Vid 10 delar bidrar uppställningskostnaden ensam med 30 dollar per detalj innan bearbetningstiden beaktas. Vid 100 delar sjunker det bidraget till 3 dollar per detalj. Vid 1 000 delar är den i princip försumbar, 0.30 dollar per detalj. Cykeltidskostnaden förblir konstant i alla tre scenarier, men dess andel av den totala enhetskostnaden ökar när volymen ökar, vilket flyttar fokus på kostnadsreduktion från uppställningsoptimering till cykeltidsreduktion när kvantiteterna växer.
Tips för kostnadsbesparingar
- Konsolidera beställningar till större partier: Där lagring och kassaflöde tillåter, minskar kombinationen av flera mindre ordrar till en enda större produktionskörning frekvensen av uppställningar och sprider de fasta kostnaderna mer effektivt. Även en fördubbling av en batchstorlek från 25 till 50 delar kan ge en betydande minskning av enhetskostnaden.
- Planera produktionsscheman effektivt: Att gruppera liknande delar som använder samma material, fixturer eller verktyg i sekventiella produktionskurvor minskar omställningstiden mellan jobb och förbättrar den totala effektiviteten i verkstaden.
- Utvärdera minsta ekonomiska orderkvantiteter: För delar som förbrukas regelbundet hjälper beräkningen av batchstorleken där uppställningskostnaden per enhet sjunker under ett definierat tröskelvärde till att fastställa en rationell minsta orderkvantitet som balanserar lagerkostnaden mot bearbetningsekonomin.
Slutsats
Kostnader för CNC-bearbetning är sällan resultatet av en enda variabel. Som avsnitten ovan visar bidrar materialval, komplexitet i komponentdesign, investeringar i installation och verktyg samt produktionsvolym oberoende av varandra till slutkostnaden för en bearbetad komponent, och deras interaktioner ökar snabbt när flera kostnadsdrivare finns samtidigt. Den viktigaste insikten inom alla fyra områden är konsekvent: de beslut som fattas i designstadiet har störst inflytande över den totala produktionskostnaden, ofta mer än någon förhandling med en leverantör efter att designen är fastställd.
Ingenjörer och produktdesigners som förstår dessa kostnadsdrivare är bättre positionerade att göra välgrundade avvägningar tidigt, när förändringar är billiga, snarare än sena, när de inte är det. Att välja ett material med tillräcklig snarare än överdriven prestanda, förenkla geometrin där funktionen tillåter, designa för bearbetning i en uppställning och planera produktionsvolymer intelligent är inte kompromisser med kvaliteten. De är disciplinen för god ingenjörskonst. Kostnadsmedveten design och precisionstillverkning är inte konkurrerande prioriteringar; korrekt tillämpade förstärker de varandra i varje steg av produktionsprocessen.
Referensprojekt
Frank, M., Petrick, IJ, El-Amine Lehtihet, & Voigt, RC (2002). Verktygsdesignens och uppställningens inverkan på variationen hos produktionskomponenter i P/M . ResearchGate; okänd. https://www.researchgate.net/publication/242161361_IMPACT_OF_TOOLING_DESIGN_AND_SET-UP_ON_THE_VARIABILITY_OF_PRODUCTION_PM_COMPONENTS
García-Martínez, E., Miguel, V., Mancebo, Á., & Martínez-Martínez, A. (2023). Bestämning av kostnadseffektiva bearbetningsstrategier för grovfräsning av aluminium med datorstödd tillverkning. Advances in Science and Technology , 132 , 176–183. https://doi.org/10.4028/p-2kdotw
Hur bestäms kostnaden för CNC-bearbetning . (2025). Jlccnc.com. https://jlccnc.com/blog/cnc-machining-cost
Jung, J.-Y. (2002). Journal of Intelligent Manufacturing , 13 (4), 227–238. https://doi.org/10.1023/a:1016092808320
Minguella-Canela, J., Planas, SM, Ayats, JRG, & López, MA de los S. (2019). Studie och jämförelse av olika kostnadsscheman kopplade till geometri, material och bearbetning mellan tillverkningstekniker inom 3D-utskrift, formsprutning och bearbetning. Procedia Manufacturing , 41 , 280–287. https://doi.org/10.1016/j.promfg.2019.09.010
Nizami Yusubov, Dmitriy Ardashev, Heyran Abbasova och Ramil Dadashov. (2025). Inverkan av skärförhållanden och verktygsslitage på bearbetningseffektivitet i CNC-maskiner . 1 , 4–19. https://doi.org/10.61413/IYJP4291
Santiago, AM, António José Festas, & João Paulo Davim. (2026). Fleraxlig CNC-fräsning av komplexa ytor i 7075 aluminium för flygtillämpningar. The International Journal of Advanced Manufacturing Technology , 142 (7-8), 3967–3978. https://doi.org/10.1007/s00170-025-17209-9
Soori, M., Arezoo, B., & Dastres, R. (2024). Hållbara CNC-bearbetningsoperationer, en översikt. Sustainable Operations and Computers , 5 , 73–87. https://doi.org/10.1016/j.susoc.2024.01.001




