

CNC-svarvar är bland de mest använda maskinverktygen inom modern tillverkning och utgör ryggraden i produktionen av cylindriska komponenter inom industrier som sträcker sig från fordonsindustrin till flyg- och rymdindustrin. Genom att rotera arbetsstycket mot ett stationärt skärverktyg, avlägsnar en CNC-svarv material med hög precision för att producera axlar, kopplingar, kontakter och ett brett utbud av roterande delar.
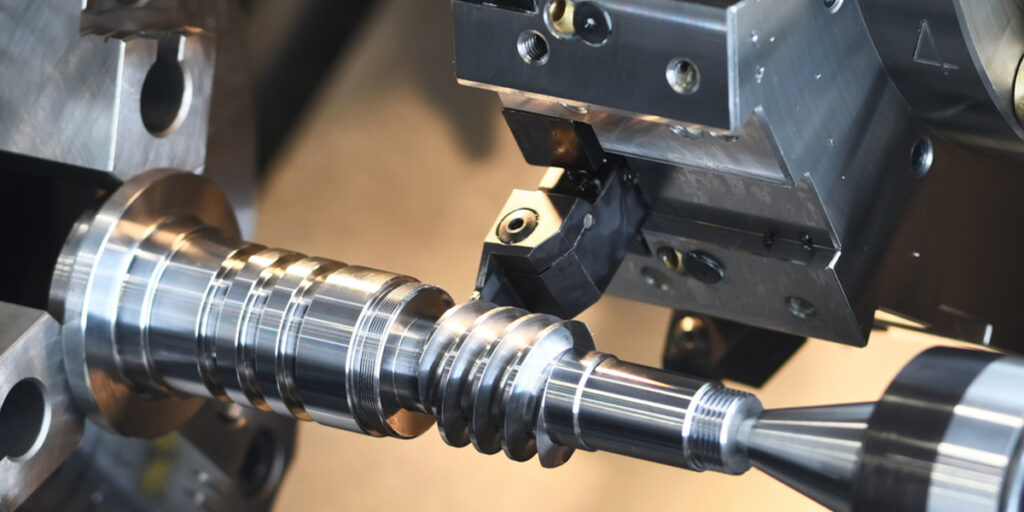
Fyra operationer definierar kärnfunktionerna hos en CNC-svarv: plansvarvning, svarvning, gängning och spårfräsning. Var och en tjänar ett specifikt syfte, men i praktiken utförs de sällan isolerat. En enskild del, såsom en hydraulisk kontakt eller en motoraxel, kräver vanligtvis att alla fyra operationer utförs i en planerad sekvens inom en uppställning. Att förstå varje operation individuellt och hur de fungerar tillsammans är grundläggande för effektiv CNC-svarvprocessplanering och detaljkvalitet.
Förstå grunderna i CNC-svarvbearbetning
CNC-svarvbearbetning är utgångspunkten för att förstå hur cylindriska komponenter produceras enligt snäva dimensionsspecifikationer. Innan man undersöker enskilda operationer är det värt att fastställa vad en CNC-svarv är, hur den fungerar mekaniskt och varför svarvoperationer fortfarande är centrala för precisionstillverkning trots tillgången till mer komplexa fleraxliga bearbetningstekniker.
Vad är CNC-svarvbearbetning?
En CNC-svarv är en datorstyrd maskin som roterar ett arbetsstycke kring sin centrala axel medan ett skärverktyg rör sig längs programmerade banor för att avlägsna material och generera önskad geometri. Den grundläggande principen skiljer svarvar från fräsmaskiner: på en svarv roterar arbetsstycket och verktyget är nominellt stationärt i rotation, medan på en fräsmaskin roterar verktyget och arbetsstycket förblir fixerat. Denna skillnad gör svarvar i sig lämpade för att producera cylindriska, koniska och rotationssymmetriska geometrier med hög noggrannhet och ytkvalitet.
CNC-styrenheten tolkar ett detaljprogram, vanligtvis skrivet i G-kod, och omvandlar det till koordinerad rörelse av maskinaxlarna, spindelhastigheten och verktygsvalet. Detta eliminerar de manuella justeringar som krävs på konventionella svarvar och ger repeterbara resultat över produktionsbatcher utan variationer mellan operatörer. [1]
Huvudkomponenterna i en CNC-svarv
Att förstå varje maskinkomponents funktionella roll klargör hur de operationer som diskuteras i efterföljande avsnitt utförs fysiskt:
- Kasta: Spänner fast och roterar arbetsstycket. Trebackschuckar är standard för runda material, medan fyrbackschuckar möjliggör exakt centrering av oregelbundna arbetsstycken.
- Slända: Den roterande enheten som driver chucken och arbetsstycket. Spindelhastigheten är programmerbar och justeras automatiskt när skärförhållandena ändras.
- Verktygstorn: Håller flera skärverktyg samtidigt och indexerar till rätt verktygsposition under programstyrning, vilket eliminerar manuella verktygsbyten och minskar cykeltiden.
- Bakaxel: Ger axiellt stöd vid den fria änden av långa arbetsstycken med hjälp av ett roterande eller dödpunktscentrum, vilket förhindrar nedböjning under skärkrafter.
- CNC-styrenhet: Maskinens beräkningsenhet som kör detaljprogrammet, hanterar axelrörelser, övervakar skärförhållanden och hanterar verktygsoffsetkompensation.
Varför svarvoperationer är viktiga
CNC-svarvoperationer ger tre tillverkningsfördelar som är svåra att replikera genom alternativa processer:
- Noggrannhet och repeterbarhet: Moderna CNC-svarvar har diametertoleranser på ±0.005 mm eller bättre under produktionsförhållanden, med positionsrepeterbarhet som säkerställer att varje del i en sats uppfyller samma specifikation.
- Snabbare produktion: Automatiserade verktygsbyten, konstant styrning av ythastigheten och programmerade flerpasscykler minskar cykeltiderna avsevärt jämfört med manuell svarvning.
- Minskad manuell intervention: När ett program har validerats är operatörens engagemang begränsat till arbetsstyckesbelastning, periodisk mätning och övervakning av verktygsslitage, vilket minskar risken för mänskliga fel vid storskalig produktion.
En praktisk illustration av dessa fördelar är tillverkningen av en hydraulisk axel som kräver planfräsning, svarvning, gängning och spårfräsning. Alla fyra operationerna utförs i en enda uppställning på en CNC-svarv, vilket bibehåller en gemensam utgångspunkt genomgående och eliminerar de ompositioneringsfel som skulle ackumuleras om detaljen flyttades mellan maskiner. [2]
CNC-vändning
Planfräsning är vanligtvis den första operationen som utförs på en CNC-svarv och lägger den dimensionella och geometriska grunden för varje efterföljande operation. Ett arbetsstycke som inte har planfrästs korrekt kommer att bära på längdfelaktigheter och ytojämnheter som sprider sig genom hela bearbetningssekvensen. Trots att det är en av de enklare svarvoperationerna i konceptet har planfräsning en direkt inverkan på noggrannheten hos den färdiga detaljen.
Vad står inför?
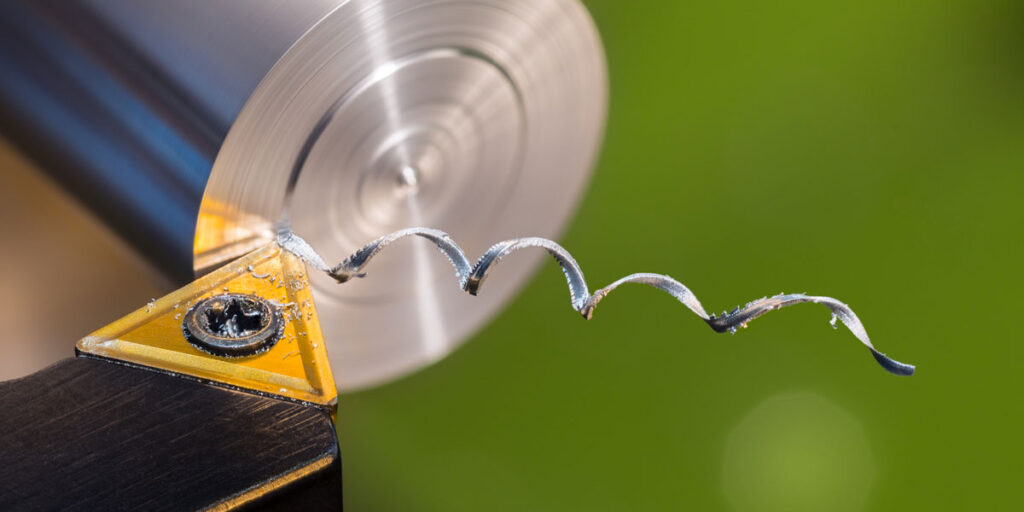
Planfräsning är en svarvoperation där skärverktyget rör sig radiellt över ändytan på ett roterande arbetsstycke och avlägsnar material för att skapa en plan, slät yta vinkelrät mot spindelaxeln. Det primära syftet är att etablera en ren, noggrann referensyta vid änden av arbetsstycket från vilken axiella dimensioner kan mätas och kontrolleras under efterföljande operationer. På råmaterial är ändytorna sällan plana eller fyrkantiga; planfräsning korrigerar detta innan ytterligare bearbetning påbörjas.
Hur facing fungerar
Arbetsstycket spänns fast i chucken och roteras med en programmerad spindelhastighet. Skärverktyget placeras vid arbetsstyckets ytterdiameter och matas radiellt inåt mot mitten med en kontrollerad matningshastighet. Verktyget avlägsnar ett tunt lager material över hela ytan i en eller flera passeringar, beroende på materialtillståndet och den önskade ytfinishen. Konstant ythastighetskontroll tillämpas vanligtvis vid planfräsning, eftersom skärhastigheten annars skulle minska när verktyget närmar sig arbetsstyckets mitt, där ythastigheten är lägre. [3]
Verktygsval för planfräsning gynnar generellt 80-graders diamant- eller trigonskär monterade i en högerhänt verktygshållare, vilket ger tillräckligt med fritt utrymme för den radiella matningsriktningen samtidigt som eggstyrkan bibehålls.
Fördelar med att möta
- Skapar plana och släta ytor: En korrekt ytbelagd ände ger en geometriskt tillförlitlig yta för efterföljande mätningar, komponentmontering eller centrumborrning av dubbdockan.
- Fastställer exakt arbetsstyckets längd: Planfräsning avlägsnar överflödigt material från arbetsstyckets ände för att få rätt startlängd innan diametersvarvningen börjar.
- Förbättrar dimensionell konsistens: Vid batchproduktion säkerställer enhetlig planfräsning att alla arbetsstycken börjar från samma axiella referens, vilket minskar längdvariationen över batchen.
Vanliga applikationer
Facing tillämpas i en mängd olika produktionsscenarier:
- Förberedelse av rå buljong: Stångmaterial som sågas från en såg har vanligtvis grova, lätt vinklade ändytor. Planera vinkelräta ytor och jämna ut dessa ytor före vidare bearbetning.
- Skapa referensytor: Plana ändar fungerar som referensytor för axiella mätningar vid svarvning, gängning och spårfräsning.
- Finishing av axeländar: På färdiga axlar producerar planslipning de rena ändytor som krävs för korrekt komponentplacering och monteringspassning.
Best Practices
- Val av matningshastighet: Planmatningshastigheterna varierar vanligtvis från 0.05 till 0.2 mm/varv, beroende på önskad ytjämnhet. Grovare matningar är acceptabla för grovbearbetning; finbearbetning kräver lägre matningar för att uppnå Ra-värden under 1.6 µm.
- Undvik verktygssnack: Vibrationer vid planfräsning är vanligast när verktygsöverhänget är för stort eller arbetsstyckets fastspänning är otillräcklig. Att minimera verktygsöverhänget och säkerställa säker fastspänning av chuckarna minskar tendensen till vibrationer avsevärt.
- Korrekt verktygsinriktning: Skärverktyget måste ställas in exakt på mittlinjehöjden. Ett verktyg som är placerat ovanför eller under mitten lämnar en pipa av obearbetat material i arbetsstyckets mitt och producerar en konvex snarare än plan yta. [4]
Ett representativt exempel på planfräsning i praktiken är förberedelsen av en stålstång innan den svarvas till en motoraxel. Den råa stångänden planfräses för att fastställa en ren axial utgångspunkt, varefter en centrumborr appliceras på den planfräsade ytan för att ge stöd åt dubbdockan för de efterföljande svarvoperationerna.
CNC-svarvning
Svarvning är den definierande operationen i en CNC-svarv och processen som maskinen fått sitt namn från. Medan plansvetsning behandlar ändgeometrin hos ett arbetsstycke, formar svarvning den cylindriska kroppen, minskar diametrar, skapar steg, genererar koner och producerar komplexa profiler. Specifikt inom axeltillverkning står svarvning för majoriteten av materialavverkningen och avgör direkt den färdiga komponentens dimensionsnoggrannhet och ytkvalitet.
Vad är vridning?
Svarvning är en materialavverkningsprocess där skärverktyget rör sig axiellt längs ett roterande arbetsstycke och reducerar dess ytterdiameter till en programmerad måldimension. Verktyget griper kontinuerligt in i arbetsstyckets yta medan det rör sig längs skärningen, vilket genererar en cylindrisk yta vars diameter bestäms av det radiella skärdjupet och vars längd bestäms av verktygets axiella rörelse. Noggrannheten för den resulterande diametern beror på maskingeometri, verktygets skick, skärparametrar och arbetsstyckets styvhet, vilka alla måste kontrolleras inom lämpliga gränser för att uppfylla den angivna toleransen. [5]
Typer av svarvningsoperationer
CNC-svarvning omfattar flera distinkta operationstyper, var och en lämpad för ett specifikt geometriskt krav:
- Rak sväng: Verktyget rör sig parallellt med spindelaxeln med ett fast radiellt djup, vilket ger en enhetlig cylindrisk diameter längs hela skärningens längd. Detta är den vanligaste svarvoperationen och utgör grunden för lagersäten, axeltappsytor och allmänna cylindriska egenskaper.
- Stegsvarvning: Verktyget bearbetar en serie olika diametrar vid successiva axiella positioner, vilket producerar en stegprofil som diskuteras ingående i samband med produktion av axel med flera diametrar. Varje steg kräver att verktyget övergår mellan en cylindrisk passage och en skulderyta, vilket kräver exakt Z-axelpositionering vid varje övergång.
- Konsvarvning: Verktyget rör sig samtidigt i både X- och Z-axlarna med ett programmerat förhållande, vilket genererar en konisk yta. Koniska ytor är vanliga på verktygsskaft, spindelnosar och rördelar där självlåsande eller tätande koniska gränssnitt krävs.
- Profilsvarvning: Verktyget följer en komplex programmerad kontur och producerar böjda eller oregelbundna axiella profiler. Detta används för komponenter som kamaxlar, formvalsar och alla delar där diametern varierar kontinuerligt snarare än i diskreta steg.
Faktorer som påverkar svarvkvaliteten
Fyra primära processparametrar styr resultatet av en svarvoperation:
- Skärhastighet: Skärhastigheten, uttryckt i ytmeter per minut, avgör den hastighet med vilken skäreggen griper tag i arbetsstyckets material. För låg hastighet orsakar eggbildning och dålig ytjämnhet; för hög hastighet accelererar verktygsslitage och riskerar termisk skada på arbetsstyckets yta. För medeltungt kolstål är skärhastigheter på 200 till 300 m/min med belagda hårdmetallskär representativa startförhållanden.
- Inmatningshastighet: Styr verktygets axiella frammatning per spindelvarv. Matningshastigheten påverkar direkt ytjämnheten; lägre matningar ger finare ytor men ökar cykeltiden. För finbearbetning på lagersäten är matningshastigheter på 0.05 till 0.1 mm/varv typiska.
- Skärdjup: Bestämmer det radiella materialet som avlägsnas per passering. Grovbearbetningspassager använder djup på 2 till 5 mm för att maximera materialavverkningshastigheten, medan finbearbetningspassager använder 0.1 till 0.3 mm för att uppnå måttnoggrannhet utan att införa alltför stora skärkrafter.
- Verktygsmaterial: Belagd hårdmetall är standardvalet för stålsvarvning vid grov- och finbearbetning. Keramiska skär används för höghastighetsfinbearbetning av härdade material, medan CBN-skär används för hårdsvarvning av komponenter över 45 HRC.
Fördelar med CNC-svarvning
- Hög dimensionell noggrannhet: CNC-svarvning håller konsekvent diametertoleranser på IT6 till IT8 under produktionsförhållanden, med finbearbetning som kan uppnå IT5 på stabila uppställningar med väl underhållna verktyg.
- Utmärkt ytfinish: Optimerade finbearbetningsparametrar ger Ra-värden på 0.4 till 1.6 µm på svarvade ytor, vilket uppfyller kraven för lagersäten, tätningsytor och glidytor utan sekundärslipning i många tillämpningar.
- Effektiv materialborttagning: Grovbearbetningscykler programmerade med fasta cykler som G71 automatiserar materialavverkning i flera passeringar till en definierad profil, vilket maximerar metallavverkningshastigheten samtidigt som en konsekvent finbearbetningstillägg bibehålls för den efterföljande finbearbetningspassagen.
Ett praktiskt exempel är bearbetning av en stegformad transmissionsaxel med flera diametrar. CNC-programmet sekvenserar grovbearbetningspassager över hela axellängden, följt av finbearbetningspassager på varje diameterzon i funktionell prioritetsordning, med lagersäten först, sedan tätningsytor och sedan släppningsdiametrar, vilket säkerställer att de mest kritiska ytorna får den minst störda slutliga skärningen. [6]
CNC-gängning
Gängning är en av de mest tekniskt krävande operationerna som utförs på en CNC-svarv, och kräver exakt synkronisering mellan spindelrotation och verktygsrörelse för att generera en spiralformad gängform som uppfyller dimensionella och funktionella standarder. Gängor är bland de vanligaste mekaniska egenskaperna inom ingenjörskonst, och förmågan att producera dem exakt och konsekvent på en CNC-svarv är en kärnkompetens inom precisionskomponenttillverkning.
Vad är trådning?
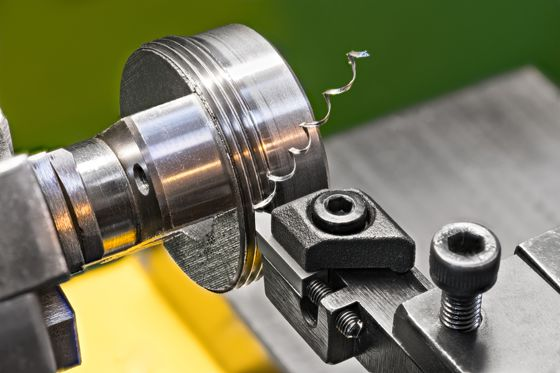
Gängning är en svarvoperation som skär ett spiralformat spår med definierad form och stigning på den cylindriska ytan av ett arbetsstycke. Den resulterande gängprofilen möjliggör mekaniskt ingrepp med en passande gängad komponent, vilket möjliggör fastsättning, justering, tätning eller kraftöverföring beroende på applikationen. Till skillnad från planfräsning eller svarvning, där verktygsmatningen är oberoende av spindelrotation, kräver gängning att verktyget matar fram exakt en stigning per spindelvarv. Varje avvikelse i denna synkronisering producerar en gänga som är dimensionellt felaktig och funktionellt oanvändbar. [7]
Hur CNC-gängning fungerar
På en CNC-svarv sker gängning genom en styv koppling mellan spindelkodaren och Z-axelns servodrivning. CNC-styrenheten läser spindelpositionen i realtid och driver verktygsvagnen med en matningshastighet som är exakt lika med den programmerade gängstigningen. Denna synkronisering upprätthålls över flera passeringar, där varje efterföljande passering följer samma spiralformade bana som den föregående, vilket fördjupar gängprofilen stegvis tills fullt gängdjup uppnås.
Viktiga aspekter av gängningsprocessen inkluderar:
- Tonhöjdsnoggrannhet: Gängstigningen måste hållas inom standardtoleransen för den angivna gängformen. Stigningfel ackumuleras över gänglängden och kan förhindra korrekt ingrepp med motkomponenten.
- Gängdjupskontroll: Gängning utförs i flera passeringar, där varje passering avlägsnar ett successivt mindre spån allt eftersom gängformen fördjupas. Denna metod hanterar skärkrafter och förhindrar att verktygsnedböjning förvränger gängprofilen.
- Inmatningsmetod: Radiell inmatning skär symmetriskt på båda flankerna av gängformen, medan flankmatning skär primärt på en flank, vilket minskar skärkrafterna och förbättrar spånkontrollen. Flankmatning föredras för gängor med större stigning och segare material. [8]
Typer av trådar som produceras
CNC-svarvar producerar både utvändiga och invändiga gängformer inom ett brett spektrum av standarder och tillämpningar:
- Utvändiga gängor: Sågar på ytterdiametern på axlar, bultar och kontaktdon. Vanliga tillämpningar inkluderar gängade axeländar, hydrauliska kopplingar och tillverkning av fästelement. Utvändig gängning är den enklare av de två, eftersom verktygsåtkomst och spånavgång är obegränsad.
- Invändiga gängor: Såga inuti borrade hål med en gängborrstång. Invändig gängning är mer krävande än utvändig gängning på grund av begränsad verktygsåtkomst, minskad styvhet hos borrstången och svårigheten att observera och mäta gängan under skärning. Minsta håldiameter och gängdjup avgör borrstångens storlek och överhäng, vilka båda påverkar den uppnåeliga noggrannheten.
Gängningsmetoder i CNC-svarvar
Tre gängningsmetoder finns tillgängliga på CNC-svarvar, var och en lämplig för olika tillämpningar:
- Enpunktsgängning: En enda skärinsats följer gängans spiralformade bana i flera passeringar. Denna metod är mångsidig, tillämplig på alla gängformer och stigningar, och producerar exakta gängor över ett brett spektrum av material. Det är standardmetoden för axelgängning inom precisionstillverkning.
- Gängfräsning: Även om det tekniskt sett är en fräsningsoperation, utförs gängfräsning på svarvfräscentra och producerar gängor genom spiralinterpolering av en flertandad fräs. Det är att föredra för gängor med stor diameter, hårda material och bottenhål där risken för gängtappbrott är oacceptabel.
- Tappning: En gängtapp drivs in i ett förborrat hål under CNC-styrning för att snabbt producera invändiga gängor. Gängning är effektivt för invändiga gängor med liten diameter i produktionsvolymer men är begränsat till standardgängformer och är känsligt för verktygsbrott i hårda eller avbrutna snitt.
Viktiga överväganden
- Trådstandarder: Gängor måste tillverkas enligt rätt standard för tillämpningen. Metriska gängor (ISO), Unified National Coarse (UNC), Unified National Fine (UNF) och rörgängstandarder (NPT, BSPT) har alla specifika krav på stigning, vinkel och tolerans som måste programmeras och verifieras korrekt.
- Hantering av verktygsslitage: Gängskär slits progressivt med varje producerad del. Allt eftersom skäret slits försämras gängformens noggrannhet, särskilt i flankvinklarna och toppradien. Regelbunden indexering av skär och periodisk verifiering av gängtjockleken är nödvändig vid gängningsoperationer i produktionen.
- Programmeringsnoggrannhet: Gängcykler som G76 i FANUC-baserade kontroller kräver korrekt inmatning av stigning, gängdjup, inmatningsvinkel och antal passeringar. Programmeringsfel i dessa parametrar producerar gängor som ser visuellt acceptabla ut men inte klarar kalibreringsinspektionen. [9]
Ett representativt exempel är produktionen av gängade rördelar för industriella vätskesystem. Varje koppling kräver utvändiga gängor bearbetade enligt NPT- eller BSPT-standarder, där den koniska gängformen ger både mekaniskt ingrepp och trycktätning utan ytterligare tätningskomponenter. Noggrannhet i stigning och konsistens i flankvinkeln är avgörande för att uppnå en läckagetät anslutning under drift.
Slutsats
CNC-svarvbearbetning bygger på fyra ömsesidigt beroende operationer: planfräsning, svarvning, gängning och spårfräsning. Var och en tjänar ett distinkt geometriskt och funktionellt syfte, men ingen fungerar isolerat. Planfräsning fastställer den axiella referensen, svarvning definierar den cylindriska formen och gängning skapar de mekaniska ingreppsfunktioner som håller ihop enheter. Dessa operationer, som utförs i en planerad sekvens inom en enda uppställning, ger den dimensionsnoggrannhet, ytkvalitet och funktionella tillförlitlighet som tillverkning av precisionskomponenter kräver.
Värdet av att förstå varje operation individuellt ligger i förmågan att planera och optimera hela bearbetningssekvensen. Korrekt parameterval, lämpliga verktyg och disciplinerad processkontroll i varje steg är det som avgör om den färdiga detaljen uppfyller sina specifikationer eller kräver omarbetning. I en produktionsmiljö där konsekvens och effektivitet är lika viktiga är det lika relevant idag som det någonsin har varit att behärska dessa fyra kärnoperationer i svarven.
Referensprojekt
Aresco, R. (23 februari 2024). Erie Institute of Technology . Erie Institute of Technology. https://erieit.edu/introduction-to-cnc-turning/
Datornumerisk styrning - en översikt | ScienceDirect Topics . (2014). Sciencedirect.com. https://www.sciencedirect.com/topics/engineering/computer-numerical-control
Gui, G. (11 januari 2025). Omfattande guide till gängning på svarv - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/comprehensive-guide-to-threading-on-a-lathe-methods-techniques-and-step-by-step-processes/
Gui, G. (6 januari 2026). Hur ger planfräsning verkligt plana CNC-ytor? - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/how-does-face-milling-deliver-truly-flat-cnc-surfaces/
Imran, M., Suo Shuangfu, Bai Yuzhu, Wang Yuming, & Naveed Raheel. (2025). Optimering av underytans integritet och ytkvalitet vid svarvning av kolstål: En flermålsbaserad metod för verktygsslitage och bearbetningsparametrar. Journal of Materials Research and Technology , 35 , 3440–3462. https://doi.org/10.1016/j.jmrt.2025.01.246
Möhring, H.-C., Biermann, D., Bleicher, F., Melkote, S., & Kappmeyer, G. (2025). Fixturer och fastspänningssystem för arbetsstycken vid bearbetning. CIRP Annals , 74 (2), 945–969. https://doi.org/10.1016/j.cirp.2025.04.096
Omirou, S., Charalambides, M., & Chasos, C. (2024). Avancerad CNC-gängfräsning: en omfattande fast cykel för effektiv skärning av gängor med fast eller variabel stigning och radie. The International Journal of Advanced Manufacturing Technology , 133 (5-6), 2219–2233. https://doi.org/10.1007/s00170-024-13970-5
SINHA, SK (2010). AUTOMATISERING AV PLANFRÄSNING PÅ EN CNC-BEARBETENCENTER. International Journal of Engineering Science and Technology , 2 (12). https://www.researchgate.net/publication/50384400_AUTOMATING_FACING_OPERATION_ON_A_CNC_MACHINING_CENTRE
Wan, M., & Yusuf Altintas. (2014). Mekanik och dynamik i gängfräsningsprocessen. International Journal of Machine Tools and Manufacture , 87 , 16–26. https://doi.org/10.1016/j.ijmachtools.2014.07.006




