

Прецизне компоненте тихо отказују у критичним системима широм света. Цурење вакуума, често невидљиво голим оком, узрокује скупе кварове опреме и кашњења у производњи. Ваше апликације са високим улозима не могу себи да приуште овај ризик.
Тест слабљења вакуума мери колико добро компонента одржава вакуумске услове праћењем промена притиска током времена. Он проверава интегритет заптивача, завара и порозности материјала квантификовањем брзине цурења, осигуравајући да ће компоненте поуздано функционисати у применама зависним од вакуума, као што су производња полупроводника, ваздухопловство и медицински уређаји.
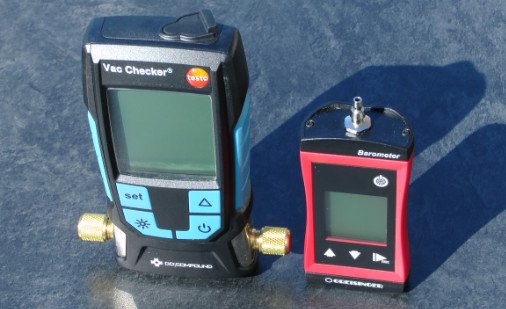
Поставка за испитивање вакуумског слабљења са прецизним мерачима и дигиталном опремом за праћење
Као фабрика прецизне CNC машинске обраде, видео сам из прве руке како вакуумско тестирање одваја заиста поуздане компоненте од потенцијалних кварова. Наши купци у производњи полупроводника и ваздухопловству не желе само делове који изгледају савршено – потребне су им компоненте које беспрекорно раде у вакуумском окружењу. Дозволите ми да вам објасним шта овај критични процес тестирања подразумева и зашто је важан за ваше високопрецизне примене.
Која опрема вам је потребна за прецизан тест вакуумског слабљења?
Недовољна опрема за испитивање доводи до лажног поверења у интегритет компоненти. Без одговарајућих алата за мерење вакуума, критична цурења остају неоткривена све док не дође до катастрофалног квара система у вашем крајњем производу.
Прецизно испитивање вакуумског слабљења захтева специјализовану опрему, укључујући вакуумску комору, високопрецизне манометре (пожељно дигиталне са могућношћу евидентирања података), детекторе цурења који користе хелијумску масену спектрометрију, вакуум пумпе способне да достигну потребне испитне притиске и температурно контролисана окружења како би се елиминисале мерне променљиве.
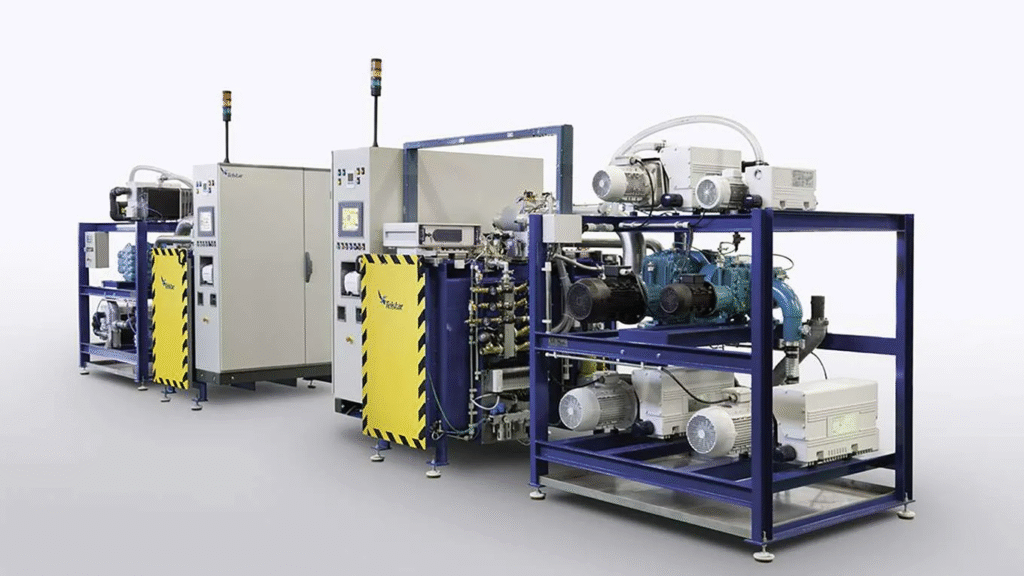
У нашем погону за машинску обраду, значајно смо инвестирали у опрему за вакуумско испитивање која превазилази индустријске стандарде. Камен темељац сваког поузданог система за вакуумско испитивање је систем мерења. Користимо дигиталне претвараче притиска са тачношћу од најмање ±0.25% пуне скале, повезане са системима за прикупљање података који прате промене притиска током дужих периода са прецизношћу од милисекунди.
За детекцију цурења, хелијумски масени спектрометри остају златни стандард. Ови софистицирани инструменти могу да детектују брзине цурења чак и до 10^-12 mbar·l/s, што је неопходно за примене ултрависоког вакуума (UHV). Допуњујемо их анализаторима резидуалних гасова (RGA) који могу да идентификују специфичне гасове присутне у испитној комори, помажући у дијагностиковању природе и извора цурења.
Стабилност температуре се често занемарује, али је од кључне важности. Наше испитне коморе укључују системе за контролу температуре који одржавају стабилност од ±1°C, јер чак и мање флуктуације температуре могу изазвати промене притиска које се могу погрешно протумачити као цурење. За компоненте са строгим захтевима, користимо прилагођене причвршћиваче који реплицирају стварне услове употребе, осигуравајући да тест одражава перформансе у стварном свету.
Сам систем за генерисање вакуума мора бити одговарајуће димензионисаног облика. За стандардно испитивање високог вакуума (10^-6 до 10^-8 mbar), користимо турбомолекуларне пумпе уз помоћ спиралних пумпи без уља. За UHV испитивање, јонске пумпе и криопумпе допуњују ову конфигурацију како би се постигли притисци испод 10^-9 mbar без ризика од контаминације угљоводоницима.
По чему се индустријски стандарди разликују за вакуумско тестирање у полупроводничким и ваздухопловним применама?
Примена генеричких стандарда вакуума у различитим индустријама ствара опасне лажне еквиваленције. Полупроводничка опрема може проћи ваше основне тестове, али катастрофално отказати под специјализованим условима које захтевају модерни процеси израде чипова.
Вакуумско тестирање у полупроводничкој индустрији прати SEMI стандарде (посебно SEMI E19) који захтевају изузетно ниско стварање честица, границе испуштања гасова испод 10^-9 mbar·L/s и брзине цурења хелијума испод 10^-10 mbar·L/s. Аерокосмички стандарди (AS9100, NASA-STD-5001) наглашавају дугорочну стабилност вакуума, отпорност на вибрације и перформансе у екстремним температурним опсезима.
Рад са купцима из полупроводничке и ваздухопловне индустрије ме је научио да ове индустрије имају фундаментално различите бриге када је у питању интегритет вакуума. Захтеви полупроводничке индустрије за вакуумом су првенствено вођени захтевима за чистоћом процеса. Чак и микроскопска цурења могу унети загађиваче који уништавају читаве серије силицијумских плочица, што потенцијално може довести до губитка производње у милионима долара.
У полупроводничким применама, вакуумске компоненте морају не само да буду непропусне, већ и да показују минимално испуштање гасова. Спроводимо анализу резидуалног гаса (RGA) као део нашег протокола испитивања, идентификујући специфичне врсте гасова које би могле бити ослобођене из материјала под вакуумом. Ово је посебно важно за компоненте које се користе у коморама за таложење, где чак и загађивачи у количини од милијарду делова могу утицати на својства филма.
Полупроводничка индустрија такође наглашава компатибилност са чистим просторијама. Наше вакуумско испитивање полупроводничких делова укључује мерења стварања честица током циклуса вакуумског испирања, осигуравајући да компоненте неће испуштати честице током промена притиска. За критичне полупроводничке примене обично захтевамо брзине цурења испод 1×10^-9 mbar·L/s, тестиране помоћу калибрисаних детектора цурења хелијума.
Насупрот томе, тестирање вакуума у ваздухопловству фокусира се на поузданост у екстремним условима и дугим интервалима сервисирања. Компоненте могу морати да одрже интегритет вакуума кроз хиљаде температурних циклуса, од екстремне хладноће у свемиру до топлоте при поновном уласку у атмосферу. Наши протоколи за тестирање у ваздухопловству укључују термичке циклусе под вакуумом, са континуираним праћењем цурења током температурних одступања од -180°C до +150°C.
Отпорност на вибрације је још једна кључна карактеристика у испитивању у ваздухопловству. Спроводимо комбиноване тестове вибрација и вакуума, подвргавајући компоненте профилима вибрација репрезентативним за лет, док пратимо интегритет вакуума. Аерокосмички стандарди такође обично захтевају продужено тестирање – понекад недељама или месецима – како би се потврдила дугорочна стабилност за мисије које могу трајати годинама у свемиру.
Који су најчешћи узроци кварова вакуумских тестова у прецизним компонентама?
Површинске несавршености које не можете видети тихо угрожавају интегритет вашег вакуума. Микроскопски дефекти материјала услед неправилних процеса обраде стварају путеве цурења који се појављују само под оперативним напрезањем, узрокујући кварове система у најнеповољнијим могућим тренуцима.
Најчешћи кварови вакуумских тестова произилазе из неправилне завршне обраде површине, проблема са порозношћу материјала, неадекватног продирања завара, неодговарајућег избора материјала за вакуумске примене, неправилне компресије или инсталације О-прстена и контаминације током монтаже. Ови проблеми се често манифестују као виртуелна цурења која полако деградирају перформансе система.
Након што сам током година извео хиљаде вакуумских тестова, идентификовао сам обрасце у кваровима компоненти који уче вредне лекције о прецизној производњи. Проблеми са завршном обрадом површине представљају приближно 35% свих кварова вакуумских тестова, према нашем искуству. Чак и компоненте обрађене до прецизних димензионалних толеранција могу да не прођу вакуумско тестирање ако храпавост површине прелази захтеве примене. За примене са ултра-високим вакуумом, одржавамо вредности Ra испод 0.4μm на свим површинама изложеним вакууму, при чему су критичне површине за заптивање обрађене на 0.2μm или боље.
Проблеми са избором материјала чине отприлике 25% кварова. Нису сви метали погодни за вакуумске примене, без обзира на то колико прецизно су обрађени. Материјали са високим притиском паре, као што су легуре које садрже цинк, могу значајно испуштати гасове. Видели смо компоненте савршено обрађене од неодговарајућих материјала које спектакуларно отказују под вакуумом. Наша стручност у вези са материјалима води купце ка опцијама компатибилним са вакуумом као што су нерђајући челик 304/316L, одређене легуре алуминијума (6061-T6, 7075-T6) и специјални метали попут инконела за вакуумске примене на високим температурама.
Дефекти заваривања чине додатних 20% кварова. Конвенционалне технике заваривања често уводе порозност која ствара путеве цурења. Користимо специјализоване поступке заваривања компатибилне са вакуумом, укључујући заваривање електронским снопом и прецизно ТИГ заваривање са одговарајућим додацима. Сви заварени спојеви се подвргавају 100% визуелној контроли, након чега следи испитивање на цурење хелијумом.
Виртуелна цурења – џепови гаса заробљени унутар компоненте који се полако ослобађају под вакуумом – представљају 15% кварова. Ови подмукли дефекти узрокују постепено погоршање перформанси вакуума које се можда неће појавити током почетног тестирања. Дизајнирамо компоненте тако да елиминишемо слепе рупе и унутрашње шупљине, користећи вентилисане завртње и одговарајуће вентилационе канале када је то потребно.
Преостали кварови обично укључују проблеме са системом заптивања, укључујући неправилан избор О-прстена, дизајн жлебова или инсталацију. Одржавамо строге стандарде за компресију О-прстена (обично 15-30% у зависности од примене) и завршну обраду површине у жлебовима О-прстена (обично 0.8 μm Ra или боље).
Како правилно вакуумско тестирање може уштедети трошкове производње на дужи рок?
Прескакање ригорозног вакуумског тестирања делује исплативо све док се не догоде катастрофални кварови у вашој производној линији. Свако неоткривено цурење кошта хиљаде у застоју, резервним деловима и нарушеним односима са купцима, што далеко превазилази улагања у правилно тестирање.
Правилно вакуумско тестирање идентификује проблеме пре него што компоненте уђу у употребу, спречавајући скупе кварове система, застоје у производњи и рекламације. Рано откривање омогућава корективне мере током производње, уместо поправки на терену. Поред тога, подаци вакуумског тестирања пружају драгоцене повратне информације за континуирано побољшање производних процеса.
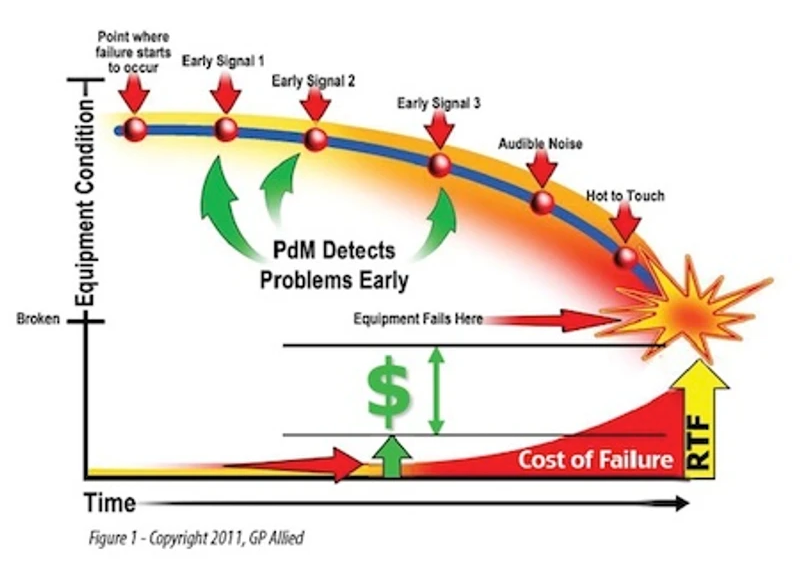
Током година вођења CNC машинске обраде, израчунао сам да за сваки долар потрошен на свеобухватно вакуумско испитивање, наши купци уштеде приближно 17 долара на потенцијалним трошковима квара. Овај изузетан повраћај инвестиције долази из неколико области које нису увек очигледне, али имају значајан финансијски утицај.
Застој у производњи представља највећи потенцијални трошак. Када вакуумски систем откаже у производном окружењу, посебно у производњи полупроводника, трошкови се брзо акумулирају. Један дан застоја у фабрици полупроводника може коштати више од 1-2 милиона долара. Улагањем у темељно вакуумско тестирање критичних компоненти, помогли смо купцима да одрже континуирани рад, избегавајући ове катастрофалне финансијске губитке.
Трошкови гаранције и замене чине још једну велику категорију трошкова. Када компонента вакуума откаже на терену, директни трошкови укључују не само резервни део, већ и убрзану испоруку, позиве хитне службе и рад на инсталацији – често по премијум ценама. Наши подаци показују да замене на терену обично коштају 4-7 пута више од оригиналне компоненте. Свеобухватно тестирање вакуума практично елиминише ове трошкове гаранције.
Штета по репутацију, иако је тежа за квантификовање, носи значајне дугорочне финансијске импликације. Купци који доживе кварове вакуума повезују те кварове са непоузданошћу опреме, штетним односима са добављачима и будућим продајним могућностима. Наши купци који примењују ригорозне протоколе за тестирање вакуума константно пријављују веће оцене задовољства купаца и повећане стопе поновљених пословања.
Можда је највреднија повратна спрега за побољшање процеса коју омогућава вакуумско тестирање. Када откријемо образац неуспеха вакуумског тестирања, можемо пратити узроке до одређених операција обраде, серија материјала или карактеристика дизајна. Ове информације покрећу континуирано побољшање наших производних процеса, што резултира сталним повећањем стопе приноса првог пролаза. Један купац из ваздухопловне индустрије имплементирао је наш препоручени протокол вакуумског тестирања и видео је повећање приноса првог пролаза са 76% на 94% у року од шест месеци, што представља значајне уштеде трошкова у преради и смањењу отпада.
Наш дигитални систем за извештавање о вакуумским тестовима пружа још једну предност у погледу трошкова креирањем ревизорских трагова за осигурање квалитета и усклађеност са прописима. Ови записи штите произвођаче од потраживања одговорности и поједностављују процесе сертификације за регулисане индустрије попут медицине и ваздухопловства, смањујући административне трошкове.
Закључак
Тестирање вакуумског слабљења није само провера квалитета – то је суштинско осигурање за високопрецизне компоненте. Улагањем у одговарајућу опрему и протоколе за тестирање, спречићећете скупе кварове, осигурати поузданост компоненти и одржати своју репутацију изврсности.




