


Течности за резање играју кључну улогу у CNC обради побољшавајући ефикасност процеса и квалитет финалног дела. Ове течности се примењују током резања метала како би се смањила топлота, трење и хабање алата, уз одржавање димензионалне тачности. Без правилног хлађења и подмазивања, прекомерне температуре у зони резања могу проузроковати брзу деградацију алата, лошу завршну обраду површине и геометријско изобличење радног предмета.
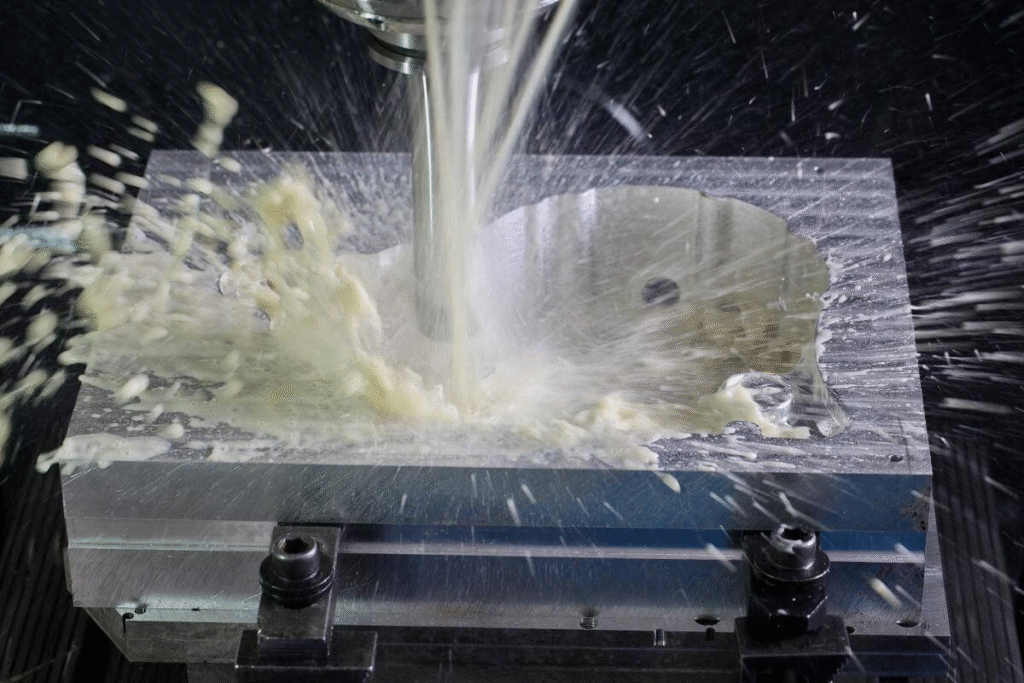
Течности за резање у CNC обради
Избор и стање течности за резање директно утичу на интегритет површине и век трајања алата. Фактори као што су састав течности, концентрација и начин испоруке одређују колико ефикасно се топлота уклања и струготине уклањају из подручја резања. Када се правилно управљају, течности за резање помажу у продужавању перформанси алата, стабилизацији параметара обраде и обезбеђивању конзистентног квалитета делова.
Међутим, неправилан избор течности, контаминација или неадекватно одржавање могу довести до смањене прецизности обраде, корозије и здравствених или еколошких проблема. Разумевање начина функционисања течности за резање, њихових врста и метода инспекције је неопходно за оптимизацију резултата обраде и минимизирање оперативних трошкова.
Основе течности за резање
Течности за резање су неопходне за одржавање термичке равнотеже, подмазивања и чистоће у CNC машинским операцијама. Њихова ефикасност зависи од хемијског састава, технике примене и компатибилности са материјалима алата и обратка. Добро одабрана течност за резање побољшава перформансе алата, спречава прерано хабање и побољшава квалитет делова, док неодговарајућа или лоше одржавана течност може изазвати димензионалне грешке и корозију.
Намена и функције течности за резање
Главни циљеви течности за резање су смањење стварања топлоте, минимизирање трења и помоћ у одвођењу струготине. Свака функција доприноси бољем интегритету површине и дужем веку трајања алата.
- Хлађење: Високе температуре резања настају због трења између алата, радног предмета и струготине. Функција хлађења уклања топлоту из зоне резања, одржавајући стабилну температуру која смањује термичко изобличење и чува тврдоћу алата.
- подмазивање: Мазива формирају танак филм између резне ивице и површине материјала. Ово смањује трење, смањује силе резања и помаже у спречавању стварања наслага на ивици, што може оштетити завршну обраду површине.
- Евакуација чипа: Ефикасан проток течности помаже у испирању струготина са алата, спречавајући поновно сечење и штитећи резну ивицу од абразије.
- Превенција корозије: Течности садрже адитиве који формирају заштитне филмове на радном предмету и компонентама машине. Ово спречава оксидацију и стварање мрља након обраде.
Комбиновањем ових функција, течности за резање стабилизују окружење обраде, одржавају конзистентност процеса и минимизирају скупе замене алата.
Врсте течности за сечење
Врсте течности за резање у CNC обради
Избор течности за резање зависи од врсте материјала, услова резања и утицаја околине. Свака категорија пружа специфичне предности и ограничења.
- Течности растворљиве у води: Ове емулзије мешају воду и уље, обезбеђујући снажно хлађење и умерено подмазивање. Обично се користе у обради великим брзинама где је контрола температуре критична.
- Полусинтетичке и синтетичке течности: Полусинтетика уравнотежује подмазивање и чистоћу, док синтетика не садржи уље, нудећи одлично хлађење и смањене остатке. Погодна су за прецизну машинску обраду и аутоматизоване системе који захтевају мало одржавања.
- Равна уља: Такође позната као чиста уља, ово су неразблажене течности на бази нафте или биљака са јаким својствима подмазивања. Идеална су за сечење малом брзином и високим притиском, али стварају више магле и топлоте у поређењу са алтернативама на бази воде.
Избор праве течности захтева балансирање ефикасности хлађења, мазивости, компатибилности материјала и еколошке безбедности.
Меһанизми деловања
Течности за резање функционишу кроз два главна механизма: подмазивање и одвођење топлоте. Разумевање ових механизама помаже у оптимизацији метода примене и побољшању стабилности обраде.
- Ефекат подмазивања: Мазивни филм смањује директан контакт метала са металом између алата и радног предмета. Ово минимизира адхезију, хабање и површинско кидање, посебно код дуктилних материјала попут легура алуминијума или бакра.
- Расипање топлоте: Флуиди апсорбују и одводе топлоту насталу трењем и пластичном деформацијом. Ефикасан пренос топлоте снижава температуру резања, смањујући хабање алата и одржавајући квалитет површине.
Правилно одржаван систем уља за резање осигурава да оба механизма раде у хармонији, што резултира конзистентним перформансама обраде, продуженим веком трајања алата и врхунском завршном обрадом површине.
Утицај течности за резање на интегритет површине
Интегритет површине је кључни показатељ квалитета обраде, који утиче на перформансе дела, отпорност на замор и димензионалну стабилност. Течности за резање играју директну улогу у обликовању овог резултата контролисањем температуре, смањењем трења између алата и радног предмета и спречавањем микроструктурних оштећења. Исправна врста и концентрација течности обезбеђују глатку завршну обраду и минимизирају недостатке као што су површинске опекотине, заостала напрезања и пукотине. Одржавање одговарајуће брзине протока и позиционирања млазнице такође помаже у одржавању чистоће подручја сечења, што је кључно за постизање конзистентних карактеристика површине.
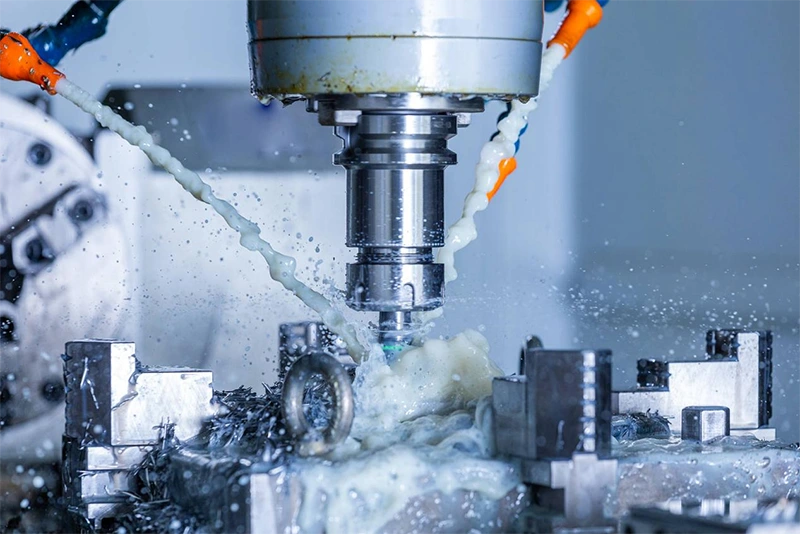
Употреба течности за резање у CNC обради
Фактори који утичу на завршну обраду површине
Добро контролисан систем течности за резање стабилизује температуру и смањује механичко напрезање током резања. Оба ова аспекта имају снажан утицај на коначну завршну обраду површине.
- Контрола температуре и термичка стабилност: Прекомерна топлота током обраде може изазвати термичку деформацију и оксидацију, што доводи до грубих или неравних површина. Течности за резање апсорбују и одводе ову топлоту, одржавајући равномерну температуру у целој зони резања. Ова термичка стабилност помаже у очувању геометрије алата и спречава термичке пукотине на делу.
- Смањено трење и формирање наслага на ивицама: Високо трење може проузроковати да се материјал прилепи за алат за резање, формирајући наслаге на ивици (BUE). Ова појава кида површински слој, повећавајући храпавост. Течности за резање смањују трење на контактној површини, спречавајући BUE и обезбеђујући чисто сечење које побољшава текстуру и изглед.
Конзистентна површинска обрада смањује захтеве за накнадну обраду, као што су полирање или брушење, и помаже у одржавању прецизности делова.
Утицај на површинску храпавост, микроструктуру и заостали напон
Интегритет површине протеже се даље од храпавости; он укључује микроструктурне промене и расподелу напона испод површине. Течности за резање утичу на све ове параметре кроз регулацију температуре и подмазивање.
- Утицај на интерфејс алат-обрадак: Стабилно подмазивање смањује смицајно напрезање и адхезивно хабање на споју. То резултира мањим вибрацијама алата и бољом микро-завршном обрадом. Глатко сечење смањује кидање површине и обезбеђује једноличну текстуру.
- Спречавање површинских опекотина и пуцања: Без адекватног хлађења, површина се може прегрејати, што узрокује локализовано топљење или фазну трансформацију. Течности за резање одржавају контролисане термичке услове, избегавајући зоне захваћене топлотом или металуршке промене које угрожавају издржљивост дела.
- Контрола варијације микротврдоће: Прекомерна топлота може неравномерно стврднути или омекшати површину материјала, стварајући градијенте напона. Флуиди равномерније распоређују топлоту, одржавајући конзистентну микротврдоћу и побољшавајући чврстоћу на замор.
Заостали напони су скривена претња прецизним компонентама. Правилно управљање флуидима минимизира термичке градијенте и притисак алата који изазивају таква напрезања.
Улога у димензионалној тачности и толеранцији делова
Прецизна обрада зависи од одржавања строгих димензионалних толеранција. Течности за резање доприносе томе стабилизацијом и алата за резање и радног предмета током рада.
- Смањење термичког ширења и дисторзије: Како температура расте, материјали се шире, што доводи до димензионалног одступања. Течности за резање смањују температурни градијент између алата и радног предмета, ограничавајући ширење и чувајући геометрију.
- Боља контрола површинских одступања: Доследно подмазивање смањује хабање алата, спречавајући заобљавање резних ивица које узрокује постепено димензионално померање. Редован проток течности такође ефикасно уклања струготину, избегавајући поновно сечење које може огребати или деформисати површину.
Одржавањем оптималних услова резања, течности осигуравају да коначне димензије одговарају спецификацијама дизајна и минимизирају потребу за корективном обрадом.
Утицај течности за резање на век трајања алата
Век трајања алата је један од најкритичнијих фактора перформанси у CNC обради. Сваки рез генерише топлоту, притисак и трење који постепено троше резну ивицу. Течности за резање смањују ове ефекте обезбеђивањем хлађења и подмазивања, директно утичући на то колико дуго алат задржава своју геометрију и ефикасност сечења. Правилно одабрана и одржавана течност може значајно продужити век трајања алата, омогућавајући дуже производне цикле, мање замене алата и стабилнији квалитет делова.
Течности за резање за век трајања алата
Ефикасност течности за резање зависи од операције обраде, врсте материјала и параметара резања. Прекомерна топлота или недостатак подмазивања убрзава хабање, док исправна испорука течности обезбеђује контролисану температуру резања и глађе уклањање струготине. Ова равнотежа одређује издржљивост и економску ефикасност процеса обраде.
Механизми хабања смањени флуидима
Течности за резање делују као баријера између алата и радног предмета, смањујући интензитет различитих механизама хабања који се јављају у зони резања.
- Адхезивна хабање: Јавља се када се алат и материјал радног предмета приањају под високом температуром и притиском. Течност минимизира приањање формирањем филма за подмазивање, смањујући пренос метала и оштећење површине.
- Абразивна хабање: Тврде честице у струготини или радном предмету могу огребати површину алата. Течности за резање помажу у испирању ових честица, минимизирајући абразију и очувајући оштрину алата.
- Дифузијско хабање: На повишеним температурама, хемијски елементи могу дифундовати између алата и материјала обратка, ослабљујући резну ивицу. Ефикасно хлађење течностима за резање смањује брзину дифузије, одржавајући тврдоћу алата.
- Оксидационо хабање: Кисеоник у ваздуху реагује са врућим површинама алата, формирајући крхке оксиде који доводе до крзања. Флуиди делују као термички и хемијски штит, ограничавајући оксидацију и ломљење ивица.
Решавањем ових начина хабања, течности за резање стабилизују услове резања и обезбеђују конзистентне перформансе алата током производних циклуса.
Смањење топлоте и стабилност ивице алата
Контрола топлоте је неопходна за дуготрајност алата. Прекомерна температура омекшава материјале за резање, мења пријањање премаза и доводи до механичког квара. Течности за резање брзо уклањају топлоту из зоне резања, држећи и алат и предмет обраде унутар безбедних радних граница.
Константно хлађење осигурава да ивице алата задрже своју пројектовану тврдоћу и облик, спречавајући прерано хабање или пластичну деформацију. Такође смањује термичко циклирање, које може изазвати микропукотине дуж резне ивице. Као резултат тога, алати задржавају своју геометрију дуже време, подржавајући прецизне, поновљиве резове чак и при великим брзинама обраде.
Продужени век трајања алата и исплативост
Дужи век трајања алата директно се претвара у оперативне уштеде. Смањење учесталости промене алата минимизира застоје и побољшава продуктивност у радионици. Стабилне перформансе алата такође смањују стопу отпада, обезбеђујући уједначен квалитет делова од серије до серије.
У великој производњи, трошкови течности за резање су релативно мали у поређењу са уштедама од продуженог сервиса алата. Правилно одржавање и методе испоруке течности обезбеђују висок повраћај инвестиције кроз смањену куповину алата, побољшана времена циклуса и конзистентан резултат обраде.
Добро управљан систем флуида, стога, подржава и техничку и економску ефикасност, чинећи кључни део одрживих пракси ЦНЦ обраде.
Перформансе обраде поплавом у односу на MQL у односу на суву обраду
Метод примене течности за резање значајно утиче на одвођење топлоте, хабање алата и укупну ефикасност обраде. Традиционално хлађење поплавом, модерно подмазивање минималном количином (MQL) и сува обрада имају различите предности у зависности од врсте операције, материјала и приоритета производње. Разумевање начина рада ових система помаже машинистима да уравнотеже ефикасност хлађења, утицај на животну средину и контролу трошкова.
Избор правог приступа захтева анализу фактора као што су брзина резања, материјал алата, оптерећење струготином и термичко понашање радног предмета. Док хлађење поплавом нуди супериорну контролу температуре, MQL и сува обрада се фокусирају на одрживост и смањење трошкова. Права одлука често лежи у усклађивању процеса са својствима материјала и жељеним квалитетом дела.
Флоод Цоолинг
Хлађење поплавом је најчешћа метода у CNC обради, где се велика запремина течности континуирано усмерава на зону резања. Овај приступ је посебно ефикасан за одвођење топлоте и испирање струготине из дубоких или затворених подручја резања.
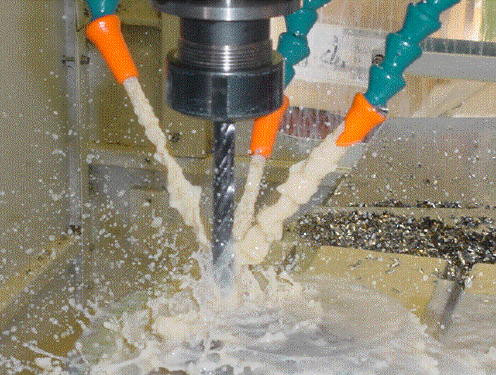
Наношење течности за резање преливањем алата-обрадка
Предности:
- Одржава стабилну температуру алата и радног предмета.
- Обезбеђује ефикасно уклањање струготине и чистију површину.
- Смањује хабање алата обезбеђујући константно подмазивање под великим оптерећењима.
Ограничења:
- Велика потрошња течности и трошкови одржавања.
- Еколошке забринутости и проблеми са одлагањем због великих количина отпада.
- Потенцијално стварање магле која утиче на здравље и видљивост оператера.
Хлађење поплавом најбоље функционише у континуираним операцијама које укључују тврде материјале или дуго време захватања алата, где је максимално хлађење неопходно да би се спречио квар алата.
Минимална количина подмазивања (МКЛ)
MQL је напредна метода подмазивања која доводи малу количину течности у облику аеросола директно на површину сечења. Уместо хлађења кроз велики проток течности, MQL се ослања на прецизно подмазивање које минимизира трење и стварање топлоте.
Како MQL функционише: Компримовани ваздух преноси фину маглу мазива до споја алата и струготине. Флуид формира танак гранични слој који смањује контактну температуру и силу резања.
Предности:
- Значајно мања потрошња течности и чистије радно окружење.
- Смањено руковање отпадом и побољшана безбедност оператера.
- Продужени век трајања алата у материјалима попут алуминијума, месинга и нисколегираног челика захваљујући циљаном подмазивању.
Ограничења:
- Мање ефикасан код тешких операција грубе обраде или дубоког резања које захтевају јако хлађење.
- Може довести до акумулације топлоте у алатима за резање брзорезног челика или током дуготрајне обраде.
MQL је најпогоднији за прецизне или полузавршне процесе где је довољно умерено хлађење и чисто одвођење струготине.
Сува обрада
Сува обрада у потпуности елиминише течности за резање, ослањајући се на оптимизоване материјале алата, премазе и параметре резања за управљање топлотом и трењем. Све се више користи у еколошки освешћеној производњи и аутоматизованим окружењима.
Када је сува обрада прикладна:
- Када материјали производе кратке, лако управљиве струготине, као што је ливено гвожђе.
- Када премази алата попут TiAlN или DLC пружају одговарајућу отпорност на топлоту.
- Када су захтеви за површинску завршну обраду умерени и секундарна завршна обрада је прихватљива.
Предности:
- Елиминише трошкове расхладне течности и проблеме са одлагањем отпада.
- Побољшава еколошку одрживост и безбедност оператера.
- Смањује ризик од корозије и контаминације течностима на машинама.
Ограничења:
- Више температуре резања могу погоршати премазе алата и тачност.
- Квалитет површине може опадати без одговарајуће контроле параметара.
- Термичко ширење може утицати на мале толеранције код прецизне обраде.
Сува обрада је ефикасна када стабилност процеса и својства материјала омогућавају контролу температуре кроз брзину резања и подешавање геометрије алата.
Поређење перформанси за кључне материјале
Оптимални метод хлађења варира у зависности од врсте материјала због разлика у топлотној проводљивости, тврдоћи и понашању чипа.
- Челик: Хлађење поплавом пружа најбољу равнотежу између контроле топлоте и завршне обраде површине. MQL може да се користи за меки челик са обложеним карбидним алатима, док сува обрада често доводи до прекомерног хабања.
- Алуминијум: MQL нуди одличне перформансе због високе топлотне проводљивости алуминијума и његове склоности да се лепи за алате. Хлађење поплавним током је корисно за операције са дубоким џеповима где је одвод струготине критичан.
- титанијум: Хлађење поплавом је готово обавезно због лоше топлотне проводљивости титанијума и високе температуре резања. MQL и сува обрада могу проузроковати квар алата због брзог омекшавања ивице.
- Суперлегуре: Захтевају системе за поплављивање под високим притиском како би се одржао век трајања алата и контрола димензија. MQL или суви услови ретко су погодни за ове жилаве материјале.
Свака метода има своју нишу, а најбољи резултати се постижу када се стратегија хлађења усклади са понашањем материјала, условима резања и циљевима производње.
Методе инспекције квалитета течности за резање
Течности за резање постепено се разграђују током рада због топлоте, контаминације струготинама, раста бактерија и разблаживања. Како се квалитет течности смањује, њена својства хлађења, подмазивања и спречавања корозије слабе, што директно утиче на тачност обраде и завршну обраду површине. Редовна инспекција осигурава да течност одржава исправну хемијску равнотежу и физичко стање. Праћење ових параметара такође помаже у спречавању скупих застоја изазваних оштећењем алата или одбацивањем дела.
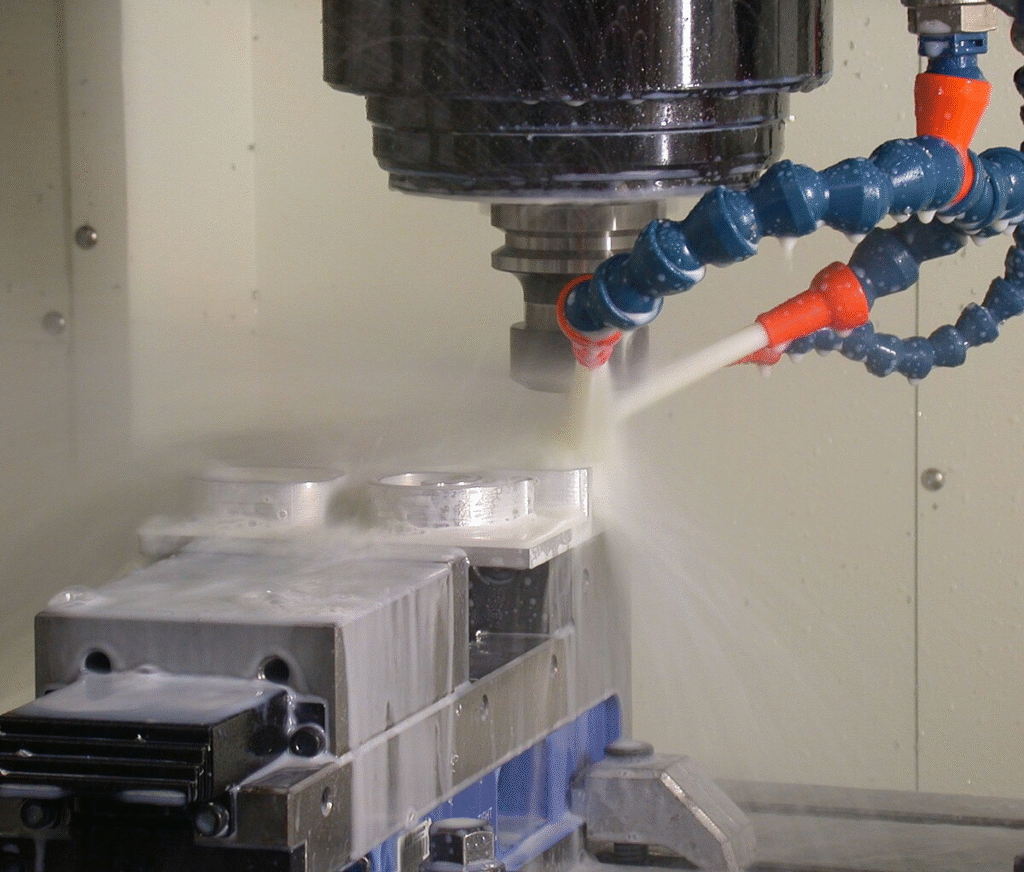
У окружењима високе прецизности, чак и мале варијације pH вредности, концентрације или чистоће могу довести до површинских недоследности или корозије обрађених делова. Добро структурирана рутина инспекције одржава процес обраде предвидљивим и продужава век трајања и флуида и опреме.
Кључни параметри за праћење
Неколико параметара одређује перформансе течности за резање и треба их доследно мерити. Ови индикатори одражавају хемијску стабилност и механичку ефикасност течности.
- Концентрација: Одређује равнотежу између хлађења и подмазивања. Ниска концентрација смањује заштиту и повећава хабање алата, док превише богате смеше узрокују накупљање остатака. Редовне провере рефрактометром помажу у одржавању исправног односа.
- пХ ниво: Указује на алкалност или киселост течности. pH вредност између 8 и 9 је генерално идеална. Пад pH вредности указује на раст бактерија или хемијску разградњу, док висока pH вредност може изазвати корозију компоненти машине.
- Број бактерија и гљивица: Микробна контаминација смањује перформансе течности и производи непријатне мирисе. Тест комплети или узорци за умакање помажу у раном откривању раста, омогућавајући благовремени третман биоцидима.
- Ниво уља за трампу: Уље које цури из хидраулике машине или вретена може формирати површински филм, блокирајући кисеоник и подстичући раст бактерија. За његово уклањање треба користити скимере или упијајуће подлоге.
- Визуелна јасноћа и мирис: Замућеност или непријатан мирис указују на контаминацију, оксидацију или прекомерне честице у течности. Визуелни преглед остаје једноставна, али вредна провера квалитета.
Доследно праћење ових параметара одржава стабилност током дугих производних циклуса и спречава непланирану замену флуида.
Алати за инспекцију и технике испитивања
Праћење стања флуида захтева једноставне, али поуздане инструменте. Редовна употреба ових алата пружа ране знаке упозорења о деградацији.
- Рефрактометар: Мери концентрацију течности анализирајући преламање светлости кроз мали узорак. Очитавања се упоређују са подацима калибрације како би се осигурало исправно разблаживање.
- pH метар или тест траке: Користи се за проверу нивоа киселости. Нагла промена pH вредности често указује на контаминацију или биолошку активност која мора одмах да се исправи.
- Комплети за микробно тестирање: Откријте присуство бактерија или гљивица у року од 24 до 48 сати. Рана идентификација помаже у спречавању кварења течности и непријатних мириса у радионици.
- Инспекција филтрације и уклањања уља: Филтере и скимере треба проверити да ли су зачепљени или да ли не раде ефикасно. Зачепљен филтер може дозволити рециркулацију ситних остатака, што узрокује хабање и утиче на перформансе алата.
Рутинско тестирање коришћењем ових алата пружа мерљиве податке за доношење одлука о одржавању и оптимизацију животног века флуида.
Препоручена учесталост праћења и евиденција
Учесталост инспекције зависи од обима производње и коришћења машине. Операције великом брзином или рад у више смена захтевају пажљивије праћење него повремени задаци машинске обраде.
- Дневно: Проверите ниво течности, изглед и мирис. Очистите скимере и уверите се да нема пене или прекомерних остатака.
- Недељно: Измерите концентрацију и pH вредност и забележите вредности за анализу тренда. Прегледајте системе за филтрацију и очистите одводне јаме ако је потребно.
- Месечно: Спроведите бактеријске тестове и прегледајте историјске податке како бисте предвидели када ће бити потребна надокнада течности или лечење.
Вођење тачне евиденције помаже у идентификацији постепеног погоршања и подржава превентивне мере пре него што квалитет обраде опадне.
Када допунити наспрам замене
Одлука између допуњавања и замене течности зависи од резултата прегледа и нивоа контаминације.
- Допуни: Ако концентрација или pH вредност мало одступају од спецификација, подешавање чистим концентратом или водом може успоставити равнотежу. Филтрација и аерација такође могу оживети благо деградирале течности.
- Заменити: Када раст микроба, остаци уља или металне честице пређу прихватљиве границе, потребна је потпуна замена. У овој фази, чишћење картера и цеви осигурава оптималан рад нове серије.
Дисциплинован програм инспекције не само да одржава квалитет течности већ и обезбеђује конзистентну завршну обраду делова, продужени век трајања алата и побољшану хигијену у радионици.
Закључак
Течности за резање остају неопходан део CNC обраде, директно утичући на интегритет површине, димензионалну тачност и дуговечност алата. Њихова способност да хладе, подмазују и штите и алат и радни предмет осигурава да се машинске операције одвијају ефикасно и конзистентно. Правилан избор течности, контрола концентрације и методе испоруке помажу у постизању чистијих резова, глаткијих завршних обрада и дужег века трајања алата, уз одржавање малих толеранција. Занемаривање ових фактора може брзо довести до повећаног хабања, лошег квалитета површине и већих трошкова производње.
Подједнако важно је одржавање и инспекција течности за резање током њиховог животног века. Праћење кључних параметара као што су pH, концентрација и контаминација осигурава да течност настави да функционише како је предвиђено. Интеграцијом структурираних рутина инспекције, одрживих метода примене као што је MQL и одговорног управљања течностима, произвођачи могу смањити трошкове отпада и рада, истовремено штитећи и опрему и животну средину. На крају крајева, доследна нега течности није само технички захтев, већ и кључни допринос ефикасној, одрживој и висококвалитетној CNC обради.




