

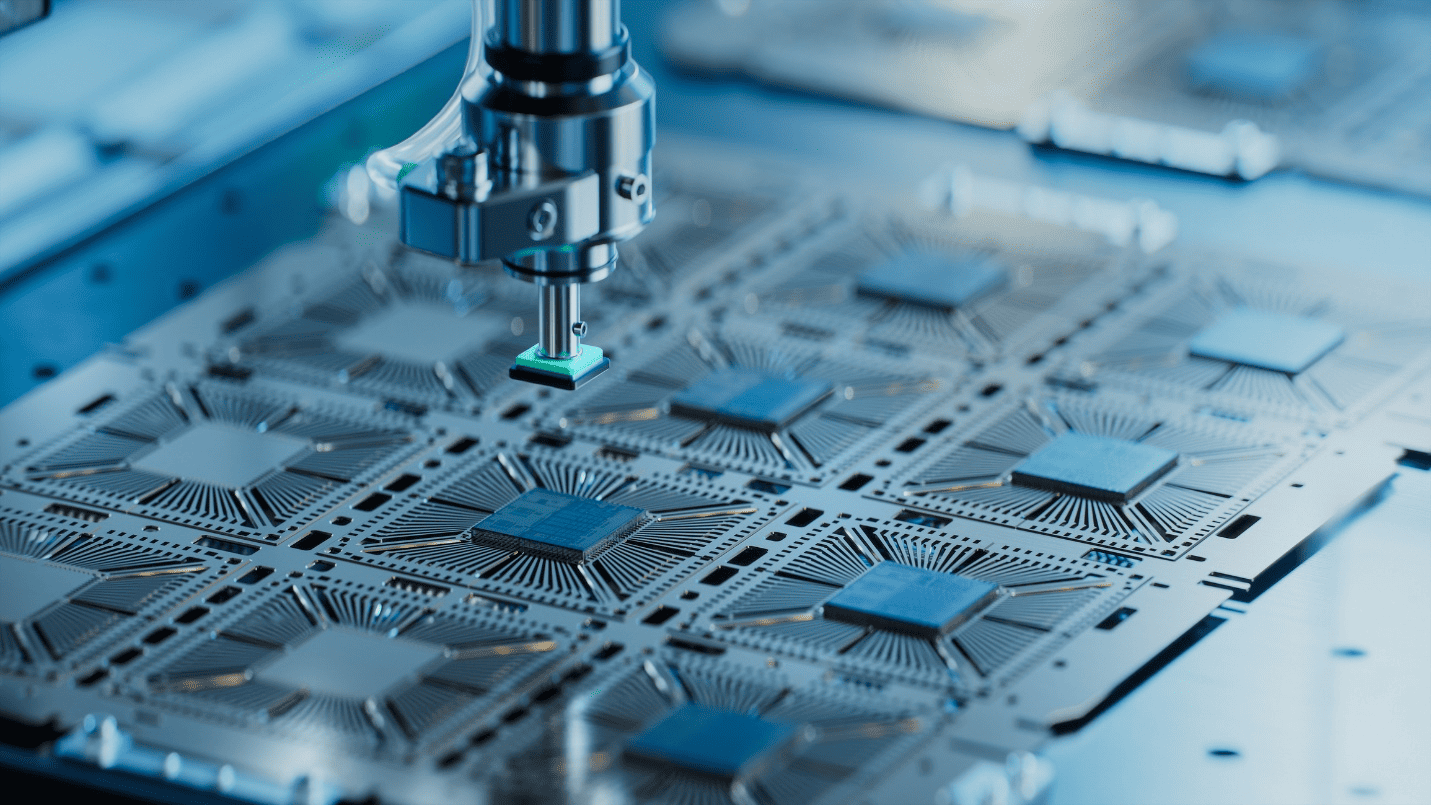
Полупроводничка индустрија послује на граници модерне производње, производећи чипове који покрећу све, од потрошачке електронике до ваздухопловних система. Како се транзисторски чворови настављају смањивати испод прагова од 5 nm и 3 nm, опрема која се користи за производњу ових чипова мора да ради са изузетном прецизношћу и конзистентношћу. Чак и најмање димензионално одступање у критичној компоненти опреме може довести до губитака у приносу вредних милионе долара по производном циклусу.
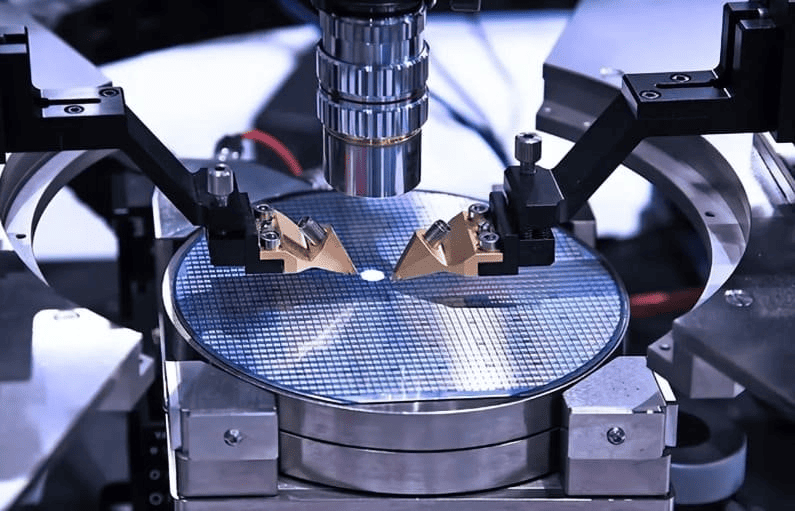
CNC обрада за полупроводничку индустрију
CNC обрада се етаблирала као основна метода производње високопрецизних компоненти које захтева полупроводничка опрема. Њена способност да одржи толеранције на микронском нивоу, обрађује сложене геометрије и даје конзистентне резултате у свим количинама производње чини је јединствено погодном за ову индустрију. Овај чланак испитује како CNC обрада доприноси перформансама полупроводничке опреме, квалитету компоненти и ширем потискивању технологије израде чипова следеће генерације.
Разумевање производње полупроводничке опреме
Производња полупроводника је вишестепени процес који укључује стотине прецизно секвенцираних корака за трансформацију сирових силицијумских плочица у функционална интегрисана кола. Свака фаза зависи од опреме која мора понављати рад у изузетно малим процесним прозорима. Тачност опреме није секундарна у односу на процес; то је сам процес.
Главна опрема која се користи у производњи полупроводника
Основне категорије опреме у фабрици полупроводника укључују:
- Литографски системи: Пројектујте шаре кола на површине плочица користећи УВ или екстремно ултраљубичасто светло. Тачност постављања шара се мери у нанометрима, што чини структурну крутост и термичку стабилност оквира машине критичним.
- Машине за гравирање: Селективно уклањање материјала са површина плочице коришћењем плазме или хемијских процеса. Геометрија коморе и стање површине директно утичу на једноликост нагризања по целој плочици.
- Опрема за депоновање: Нанесите танке филмове материјала на плочице хемијским таложењем из паре (CVD) или физичким таложењем из паре (PVD). Димензионална тачност коморе одређује уједначеност дебљине филма.
- Системи за руковање плочицама: Транспортујте плочице између процесних станица без уношења контаминације или механичког напрезања. Захтеви за поновљивост позиционирања су обично унутар неколико микрона.
- Алати за инспекцију и метрологију: Мерење критичних димензија, површинских дефекта и својстава филма на више тачака у току процеса. Њихове сопствене структурне компоненте морају бити димензионално стабилне да би се пружила поуздана мерења.
Зашто тачност опреме директно утиче на квалитет чипа
Свака компонента опреме у фабрици полупроводника налази се у ланцу међусобно зависних процесних корака. Димензионална грешка у зиду вакуумске коморе утиче на униформност притиска. Неусклађена платформа утиче на тачност преклапања шаблона. Лоше израђена компонента за испоруку гаса доводи до контаминације. Код напредних чворова, ово нису теоријски ризици; то су реалности које убијају принос и на чијем отклањању фабрике континуирано раде. [1]
Растућа потражња за строжим толеранцијама
Како се полупроводнички чворови смањују, захтеви за толеранцију постављени на компоненте опреме се паралелно пооштравају. Компонента прихватљива за производњу од 28 nm може бити потпуно неприкладна за израду од 3 nm. Машине за EUV литографију, на пример, захтевају оптичке и структурне компоненте обрађене до толеранција мерених у десетинама нанометара, са површинском завршном обрадом и спецификацијама термичке стабилности које померају конвенционалну обраду до њених граница. ASML, једини произвођач EUV система, набавља компоненте обрађене до субмикронских толеранција из високо специјализованог ланца снабдевања. Овај тренд ка строжим спецификацијама није привремен; то је дефинишућа путања индустрије. [2]
Зашто је прецизност критична у полупроводничкој опреми
Прецизност у полупроводничкој опреми није преференција квалитета; то је оперативна нужност. Физика израде чипова на напредним чворовима практично не оставља простор за димензионалне грешке, неусклађеност или површинску контаминацију. Свака компонента у ланцу опреме мора константно да ради у оквиру своје одређене толеранције, током хиљада радних сати, под термичким, механичким и хемијским напрезањима у активном производном окружењу.
Толеранције на микронском и субмикронском нивоу
У напредним полупроводничким чворовима, компоненте опреме се рутински специфицирају са толеранцијама од ±1 µм или мање. Ово није ограничено само на оптичке компоненте; структурни делови, вакуумске прирубнице, склопови постоља и фитинги за довод гаса носе захтеве за прецизност који би се сматрали изузетним у већини других индустрија. Постизање ових толеранција у производњи, а не у лабораторијском окружењу, захтева машине са високом геометријском тачношћу, стабилним термичким окружењима и ригорозном контролом процеса током целог тока обраде. [3]
Утицај димензионалних грешака на производњу
Димензионалне грешке у полупроводничкој опреми се директно шире у дефекте на нивоу плочице:
- Грешке преклапања шаблона: Постоље плочице које је ван положаја чак и 10 nm узрокује неусклађеност између узастопних литографских слојева, што ствара нефункционалне уређаје.
- Неуједначеност филма: Компоненте коморе за таложење са неправилном геометријом мењају расподелу протока гаса, што резултира филмовима неравномерне дебљине по површини плочице.
- Неједноликост нагризања: Коморе за плазма нагризање са димензионалним одступањима од дизајна производе недоследне брзине нагризања по плочици, смањујући принос чипа.
- Контаминација честицама: Лоше обрађене унутрашње површине у вакуумским коморама или гасним водовима ослобађају честице које падају на површине плочица, стварајући дефекте који се не могу исправити низводно.
Сваки од ових начина отказа директно се преводи у смањени принос, што у производњи полупроводника великих количина представља значајан финансијски губитак по погођеној партији. [4]
Контрола вибрација и тачност поравнања
Полупроводничка опрема ради у окружењима где вибрације морају бити активно контролисане. Литографски системи, посебно, користе активне платформе за изолацију вибрација како би одвојили оптички стуб од вибрација пода. Машински обрађене компоненте које формирају ове платформе и носеће структуре морају бити геометријски тачне и правилно избалансиране како би се избегло увођење сопствених извора вибрација. Тачност поравнања оптичких и механичких склопова зависи од прецизности обрађених монтажних површина и референтних карактеристика које лоцирају сваку компоненту унутар система. Чак и мање грешке у равности површине на монтажној површини могу довести до угаоног неусклађивања које деградира перформансе снимања на целом пољу плочице.
Захтеви за површинску обраду за средине осетљиве на контаминацију
Унутар алата за обраду полупроводника, површинска обрада је параметар контроле контаминације, а не само естетски. Грубе унутрашње површине у вакуумским коморама задржавају процесне гасове, испуштају гасове под вакуумом и ослобађају честице. Електрополиране или прецизно обрађене површине са ниским Ra вредностима значајно смањују ове ризике. За компоненте изложене агресивним хемијским реагентима као што су гасови за нагризање на бази флуора, површинска обрада такође утиче на хемијску отпорност, јер грубље површине представљају већу ефективну површину за хемијски напад, убрзавајући корозију и стварање честица. [5]
CNC технологије обраде које се користе у производњи полупроводника
Ниједан ЦНЦ процес не покрива цео спектар компоненти потребних у полупроводничкој опреми. Разноврсност геометрија делова, материјала и захтева за толеранцијама на једној алатној машини захтева подједнако разнолик скуп технологија обраде. У пракси, произвођачи полупроводничке опреме и њихови ланци снабдевања користе неколико ЦНЦ процеса, често у комбинацији, како би произвели компоненте које испуњавају строге стандарде индустрије.
CNC обрада полупроводника за високоперформансне компоненте
CNC глодање за сложене геометрије
CNC глодање је доминантан процес за производњу структурних и функционалних компоненти које дефинишу архитектуру полупроводничке опреме. Тела вакуумских комора, оквири опреме, монтажне плоче и гасни разводници су првенствено глодане компоненте. Модерни CNC обрадни центри који се користе у овом сектору раде са тачношћу позиционирања од ±1 µм или боље, уз подршку термички компензованих машинских структура и линеарних енкодера високе резолуције.
Кључне могућности релевантне за полупроводничку опрему укључују:
- Чврста контрола равности и паралелизма на заптивним површинама и монтажним површинама, где одступања већа од неколико микрона могу угрозити интегритет вакуума или поравнање компоненти.
- Обрада дубоких џепова и танких зидова за лагане структурне компоненте, које захтевају пажљиво управљане силе резања како би се избегло скретање радног предмета.
- Сложене унутрашње геометрије за разводнике гаса и канале за хлађење, где димензије путање протока директно утичу на уједначеност процеса.
CNC стругање за цилиндричне и ротационе компоненте
CNC стругање производи цилиндричне компоненте које се налазе у целој полупроводничкој опреми: вратила, вретена, спојнице, прирубнице и елементе ротационог постоља. У том контексту, операције стругања морају имати толеранције пречника и завршну обраду површине упоредиве са онима које се захтевају у производњи вратила у ваздухопловној индустрији. Седишта лежајева на вретенима за руковање плочицама, на пример, обично су специфицирана према ISO степену толеранције IT5 или IT6, са захтевима за завршну обраду површине Ra 0.4 µm или боље како би се осигурало правилно седење лежајева и дуг век трајања.
Вишеосна CNC обрада за сложене дизајне
Петоосна и вишеосна CNC обрада постала је неопходна за компоненте полупроводничке опреме које комбинују сложене спољашње геометрије са унутрашњим карактеристикама које захтевају приступ из више углова. Петоосни обрадни центар може да произведе сложену компоненту вакуумске коморе, заједно са прирубницама портова, унутрашњим каналима за хлађење и прецизним заптивним површинама, у једном подешавању. Ово елиминише грешке у репозиционирању које се акумулирају када се исти део производи у више подешавања на једноставнијим машинама, директно побољшавајући геометријску тачност готове компоненте. За полупроводничку опрему, где је однос између више карактеристика на једном делу често једнако критичан као и саме карактеристике, обрада у једном подешавању је значајна предност у квалитету. [6]
Прецизно бушење и сврдло
Прецизне рупе у компонентама полупроводничке опреме служе као елементи за поравнање, места за причвршћивање, вакуумски отвори и пролази за флуид. Захтеви за ове елементе превазилазе једноставну толеранцију пречника:
- Тачност положаја: Распоред рупа за вијке на вакуумским прирубницама мора се поравнати са спојеним компонентама до делића милиметра како би се осигурало правилно заптивање под вакуумом.
- Цилиндричност: Бушене рупе које се користе као седишта лежајева или чаура морају бити округле и праве по целој дубини, не само правилног пречника на једном попречном пресеку.
- Површинска обрада у бушеним рупама: Унутрашње површине прецизних отвора често су специфициране на Ra 0.8 µм или боље, посебно тамо где служе као површине за рад или заптивне површине.
Координатно бушење и прецизне CNC операције бушења коришћењем једнотачкастих бушилица рутински испуњавају ове захтеве у производњи полупроводничке опреме.
Брза обрада напредних материјала
Неколико материјала уобичајених у полупроводничкој опреми, укључујући легуре алуминијума, титанијум и инжењерску керамику, најбоље се обрађује коришћењем стратегија брзе обраде. Високе брзине вретена у комбинацији са малим дубинама резања и великим брзинама помака смањују силе резања, минимизирају стварање топлоте у радном предмету и производе одличне површинске обраде. За алуминијумске компоненте вакуумске коморе, брза обрада производи комбинацију димензионалне тачности и квалитета површине потребног без заосталог напрезања и термичке деформације која може настати услед конвенционалних параметара резања. [7]
Кључне компоненте полупроводничке опреме произведене CNC машинском обрадом
Полупроводничка опрема је склоп високо специјализованих компоненти, од којих свака носи прецизне димензионалне и површинске захтеве. CNC обрада је примарна метода производње за већину ових компоненти, обухватајући структурне склопове, коморе критичне за процес и прецизне системе кретања. Разумевање шта свака компонента захтева од процеса обраде разјашњава зашто су конвенционалне методе производње недовољне у овој индустрији.
Вакуумске коморе
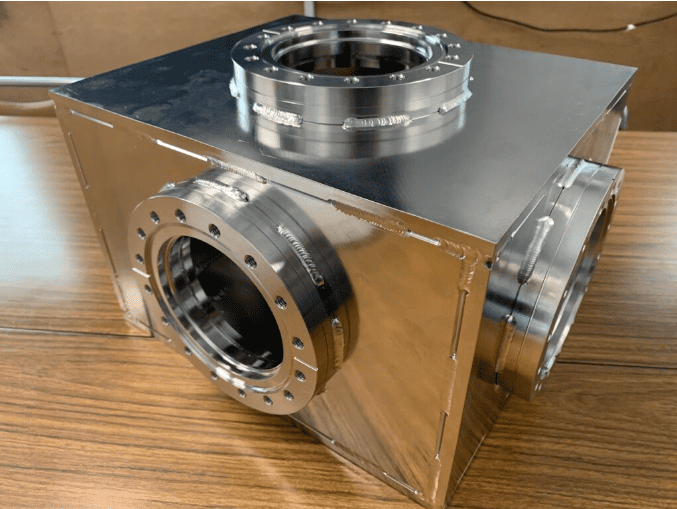
Вакуумска комора за полупроводничку опрему
Вакуумске коморе су међу димензионално најзахтевнијим компонентама у полупроводничкој опреми. Морају да одрже структурни интегритет под оптерећењем атмосферским притиском, а да притом унутрашња геометрија буде довољно тачна да би се подржали једнообразни услови процеса на целој површини плочице. Захтеви за CNC машинску обраду вакуумских комора укључују:
- Равност на заптивним површинама: Конфлат и ИСО прирубнице захтевају равност заптивне површине унутар неколико микрона како би се постигло непропусно заптивање од метала или еластомера под условима високог или ултрависоког вакуума.
- Унутрашња површинска завршна обрада: Електрополиране или прецизно обрађене унутрашње површине минимизирају испуштање гасова и стварање честица, што обоје деградира перформансе процеса код примена таложења и нагризања.
- Позиционирање портова и функција: Вакуумски отвори, прирубнице прозора за преглед и пролази за инструментацију морају бити прецизно постављени у односу на средишњу линију коморе како би се поравнали са спољном хардверском опремом и процесним алатима.
Коморе од легура алуминијума, посебно оне машински обрађене од материјала 6061-T6 или 6063, доминирају у CVD и PVD применама због комбинације обрадивости материјала, ниског ослобађања гасова и компатибилности са третманима анодизирања који побољшавају издржљивост површине. [8]
Фазе плочица и системи за позиционирање
Степени за плочице су компоненте критичне за кретање које позиционирају плочицу у односу на процес или систем за снимање са поновљивошћу на нанометарском нивоу. Машински обрађене компоненте унутар степена за плочице укључују:
- Позоришне каросерије и вагони: Машински обрађено од гранита, алуминијума или легура ниског ширења ради комбиновања структурне крутости са минималним термичким растом. Равност површине на површинама за монтажу лежајева и вођица је кључна за праволинијост и поновљивост позорнице.
- Седишта линеарних вођица: Површине на које су монтиране прецизне линеарне вођице морају бити равне и паралелне са тачношћу унутар микрона дуж целе дужине кретања постоља, јер се свако одступање директно појављује као грешка позиционирања током скенирања плочице.
- Карактеристике монтаже скале енкодера: Скале енкодера положаја морају бити монтиране на прецизно обрађене референтне површине како би се осигурало да измерени положај одговара стварном положају постоља у целом опсегу кретања.
Неправилно поравната платформа за производњу плочица доводи до грешака у преклапању између узастопних литографских експозиција, што на напредним чворовима испод 10 nm може учинити целе серије плочица нефункционалним. Цена таквог губитка приноса чини прецизност обраде компоненти платформе директном финансијском променљивом у економији фабрике.
Оквири опреме и структурни склопови
Структурни оквир полупроводничког процесног алата пружа геометријску референцу за сваку компоненту монтирану у њему. Тачност оквира одређује поравнање процесних модула, оптичких колона и система за руковање једни у односу на друге. Захтеви за CNC обраду структурних склопова укључују:
- Тачност површине референтне тачке: Примарне референтне површине морају бити машински обрађене равне и квадратне како би служиле као поуздане референтне површине за монтажу током целог процеса склапања опреме.
- Тачност шаблона рупа: Прецизно избушени и пробушени отвори лоцирају подсклопове и модуле унутар рама. Грешке у положају у овим обрасцима директно се претварају у неусклађеност монтираних компоненти.
- Управљање резидуалним стресом: Велике структурне компоненте обрађене од алуминијумске или челичне плоче могу задржати заостала напрезања из процеса ваљања или ливења. Ова напрезања се временом опуштају, узрокујући димензионално померање. За производњу стабилних оквира неопходни су правилан избор материјала, ублажавање напрезања пре обраде и конзервативне стратегије уклањања материјала. [КСНУМКС]
Прецизни носачи и причвршћивачи
Носачи и монтажни елементи постављају сензоре, оптичке компоненте, убризгаваче гаса и друге функционалне елементе унутар процесног окружења. Иако су појединачно мање од комора или оквира, ове компоненте често носе најстроже захтеве за релативну толеранцију у склопу, јер директно управљају положајем елемената критичних за процес. Носач сензора који је ван положаја за 50 µм може довести до тога да систем за инспекцију плочица превиди дефекте или генерише лажна очитавања, што ниједно од тога није прихватљиво у производњи.
Компоненте система за испоруку гаса
Компоненте за довод гаса, укључујући разводнике, инјекторе и дистрибутивне блокове, контролишу проток процесних гасова у коморе за нагризање и таложење. Захтеви за CNC обраду ових делова фокусирани су на:
- Геометрија унутрашњег пролаза: Попречни пресеци и дужине путања протока морају бити тачни како би се осигурало да се током рада постигну пројектовани протоци и падови притиска.
- Површинска завршна обрада на влажним површинама: Унутрашње површине изложене реактивним процесним гасовима морају бити глатке и без трагова обраде који задржавају гас, подстичу корозију или стварају честице.
- Интерфејси за портове и фитинге: Навојне или прирубничке спојне тачке морају бити прецизно позициониране и димензионисане како би се правилно упариле са узводним и низводним водоводом. [КСНУМКС]
Плоче за хлађење и делови за управљање температуром
Управљање температуром је кључни инжењерски изазов у полупроводничкој опреми, где се процесна топлота мора ефикасно одводити како би се одржала димензионална стабилност и заштитиле осетљиве компоненте. CNC машински обрађене плоче за хлађење укључују:
- Унутрашњи канали за хлађење: Глодани или бушени пролази преносе флуид контролисане температуре кроз компоненту. Геометрија канала, укључујући попречни пресек, размак и дужину путање, управља термичком уједначеношћу по површини плоче.
- Равност површине: Расхладне плоче које се спајају са процесним компонентама или стезним главама за плочице морају бити равне како би се осигурао равномеран термички контакт и конзистентна расподела температуре по плочици.
- Избор материјала: Алуминијум је доминантан материјал за расхладне плоче због своје високе топлотне проводљивости и обрадивости, док се нерђајући челик користи тамо где је потребна хемијска компатибилност са расхладним флуидима.
Закључак
CNC обрада је техничка основа на којој се граде перформансе полупроводничке опреме. Свака категорија компоненти обухваћена овим чланком, од вакуумских комора до степеница за плочице и плоча за хлађење, зависи од ње како би се постигла димензионална тачност и интегритет површине који захтевају напредна производња.
Како се чворови чипа смањују, а прозори процеса сужавају, захтеви за прецизношћу који се постављају на машински обрађене компоненте ће се само појачати. CNC обрада, уз континуирани напредак у тачности машина и контроли процеса, остаје најспособнија и најскалабилнија метода за испуњавање тих захтева, а њена улога у ланцу снабдевања полупроводницима се продубљује заједно са индустријом којој служи.
Референце
Алвуд, Џ.М., Чајлдс, Т.Х., Клер, А.Т., Де Силва, А.К., Докија, В., Хачингс, И.М., Лич, Р.К., Лил-Ајала, Д.Р., Лоут, С., Мајевски, Ц.Е., Марцано, А., Мехнен, Ј., Насехи, А., Озтурк, Е., Рафлс, М.Х., Рој, Р., Шиха, И. и Тарнер, С. (2015). Производња двоструко брже. Часопис за технологију обраде материјала , 229 , 729–757. https://doi.org/10.1016/j.jmatprotec.2015.10.028
Арун, АП, Сринивасан, Н., Патил, ЈХ, Кусанур, Р., Рамачандрајах, ХЛ и Рамакришна, М. (2025). Танки филмови за технологије следеће генерације: Свеобухватни преглед основа, раста, стратегија таложења, примена и нових граница. Processes , 13 (12), 3846. https://doi.org/10.3390/pr13123846
Цао, Д., Донг, Х., Зенг, З., Жанг, В., Ли, Кс. и Ју, Х. (2025). Системи термалне контроле у алатима за пројекциону литографију: Свеобухватни преглед. Micromachines , 16 (8), 880. https://doi.org/10.3390/mi16080880
Чен, Х. и Чен, К. (2025). Прегледи статичког, адаптивног и динамичког узорковања у производњи плочица. Applied System Innovation , 9 (1), 1. https://doi.org/10.3390/asi9010001
Дамен, Т. (2021). Адитивна производња за убризгаваче горива: Дизајн, процеси и материјали. Машинство ДТУ . https://doi.org/10.13140/rg.2.2.21672.85762
Фрагаса, К., Ветричини, Ј., Латини, М., Мерлин, М. и Сантули, К. (2026). Експериментално истраживање уклањања површинске контаминације код машински обрађених метала коришћењем вишетехничке карактеризације. Метали , 16 (5), 485. https://doi.org/10.3390/met16050485
Кримпенис, АА и Јорданидис, ДМ (2023). Пројектовање и анализа десктоп вишеосне хибридне ЦНЦ машине алатке за глодање и екструзију филамента за неметалне материјале. Machines , 11 (6), 637. https://doi.org/10.3390/machines11060637
Мохринг, Х., Биерманн, Д., Блеицхер, Ф., Мелкоте, С., & Каппмеиер, Г. (2025). Учвршћења и системи стезања обрадака у машинској обради. Анали ЦИРП , 74 (2), 945–969. хттпс://дои.орг/10.1016/ј.цирп.2025.04.096
Орји, НГ, Бадароглу, М., Барнс, БМ, Беитиа, К., Бандеј, БД, Челано, У., Клајн, РЈ, Најсер, М., Обенг, Ј. и Владар, АЕ (2018). Метрологија за следећу генерацију полупроводничких уређаја. Nature Electronics , 1 (10), 532–547. https://doi.org/10.1038/s41928-018-0150-9
Самбо, AM, Јунас, M. и Њугуна, J. (2024). Увид у технике обраде адитивно произведене легуре Ti6Al4V: Свеобухватни преглед. Applied Sciences , 14 (22), 10340. https://doi.org/10.3390/app142210340




