

Када ЦНЦ део сиђе са машине, његова површина је више од визуелног резултата алата за сечење и путања алата. Та површина директно утиче на то како се део понаша у употреби. Трење, хабање, отпорност на корозију, поузданост заптивања и век трајања до замора су под утицајем стања површине. У многим применама, завршна обрада површине игра подједнако кључну улогу као избор материјала или димензионална тачност. Третирање завршне обраде као козметичког корака често доводи до превремених кварова, проблема са монтажом или непотребних трошкова.

Површинске обраде за ЦНЦ обраду
Овај чланак разматра завршну обраду површине након CNC обраде са функционалне тачке гледишта. Уместо да се подразумевано одлучују за полирање, анодизацију или пасивацију на основу навике или изгледа, овај водич помаже инжењерима, дизајнерима и купцима да изаберу завршну обраду која одговара стварним потребама за перформансама.
Зашто је површинска обрада важна за функцију дела
Завршна обрада површине се често разматра након завршетка машинске обраде, али у пракси она има директан утицај на то како се део понаша у употреби. Површина коју оставља CNC обрада није неутрална. Отисци алата, микро жлебови и локализована напрезања утичу на трење, понашање у случају корозије и дугорочну издржљивост. Чак и када део задовољава димензионалне толеранције, стање површине може одредити да ли ће поуздано функционисати или ће прерано отказати.
Кључни функционални утицаји обрађених површина
Један од најнепосреднијих ефеката завршне обраде површине је њен утицај на трење и хабање. Грубље површине повећавају контакт са храпавостима, што повећава трење и убрзава хабање. Глатке површине генерално смањују трење, али такође мењају начин на који се филмови мазива формирају и понашају.
Кључни фактори перформанси на које утиче стање површине укључују:
- Понашање трења и хабања
Храпавост површине контролише површину контакта, стварање топлоте и брзину хабања у клизним или ротирајућим спојевима.
- Заморни век и настанак пукотина
Трагови алата делују као микро-акценатори напрезања. При цикличном оптерећењу, пукотине често настају на овим местима, смањујући век трајања од замора.
- Путеви корозије и ризик од контаминације
Површински жлебови и поцепани материјал могу заробити влагу, хемикалије и остатке, стварајући локализована места корозије.
- Поузданост приањања, заптивања и спајања
Текстура површине утиче на то колико добро делови належу, заптивају и одржавају конзистентан контакт током времена.
Сваки од ових фактора постаје критичнији како се оптерећење повећава, толеранције се пооштравају или окружења постају агресивнија.
Функционални примери у уобичајеним апликацијама
Улога завршне обраде површине постаје јаснија када се погледају специфични случајеви употребе. Код ротирајућих система као што су лежајеви и вратила, завршна обрада површине директно утиче на буку, хабање и радну температуру. Вратило може бити димензионално исправно, али видљиви трагови алата могу пореметити подмазивање и довести до превременог оштећења лежаја.

Површинска обрада у машинској обради
Код компоненти које рукују флуидима, стање површине утиче и на проток и на заптивање. Седишта вентила, кућишта пумпи и заптивне површине често захтевају контролисану завршну обраду како би се спречило цурење и ерозија. Грубе унутрашње површине могу пореметити обрасце протока и повећати пад притиска, посебно код флуида велике брзине или абразивних флуида.
Различите категорије делова постављају различите захтеве за завршну обраду површине:
- Клизне и ротирајуће компоненте као што су вратила, чауре и водилице ослањају се на контролисану храпавост ради хабања и стабилности подмазивања.
- Површине које су окренуте флуидима захтевају завршне обраде које подржавају заптивање и минимизирају турбуленцију или губитак материјала.
- Конструктивни делови често дају предност отпорности на замор и контроли корозије уместо ниског трења.
- Козметичке компоненте фокусирају се на визуелни квалитет, али ипак захтевају пажњу на скривене функционалне ризике.
Разумевање којој категорији површина припада помаже у спречавању непотребне или неефикасне завршне обраде.
Када је сирова машински обрађена завршна обрада прихватљива
У многим применама, обрађена површина је потпуно довољна. Делови који раде у стабилним, сувим окружењима и излажу ниским цикличним оптерећењима често поуздано раде без додатне завршне обраде. Типични примери укључују носаче, причвршћиваче, монтажне плоче и унутрашње структурне компоненте.
Остављање површина обрађених може понудити практичне предности:
- Одржава чврсту димензионалну контролу
- Смањује време испоруке и трошкове обраде
- Елиминише варијабилност коју уносе секундарне операције
Кад год је то могуће, избегавање непотребне завршне обраде побољшава конзистентност и поједностављује производњу.
Када завршна обрада постане обавезна
Такође постоје ситуације у којима је површинска обрада неопходна, а не опционална. Делови изложени корозивним срединама, вишеструким оптерећењима или хигијенским захтевима обично захтевају додатну површинску обраду како би се испунила очекивања у погледу перформанси или прописаних средстава.
Завршна обрада је обично потребна када:
- Део ради под цикличним или критичним оптерећењем за замор
- Површина мора бити заштићена од течности или гасова
- Отпорност на корозију је кључна за век трајања
- Примењују се регулаторни стандарди, као што су медицински или захтеви за контакт са храном
У овим случајевима, завршна обрада површине је функционална инжењерска одлука. Циљ није изглед, већ контролисано понашање површине током целог животног циклуса дела.
Полирање и механичка завршна обрада: Када је глаткоћа критична
Полирање и други поступци механичке завршне обраде често се бирају са претпоставком да је глађе увек боље. У стварности, полирање мења начин на који се површина понаша механички, хемијски и димензионално. Иако може значајно побољшати перформансе у одређеним применама, може такође створити проблеме ако се примени без јасног функционалног разлога. Разумевање шта полирање заправо мења је неопходно пре него што се то наведе на цртежу или поруџбеници.

Процес полирања делова на ЦНЦ машини
Механичку завршну обраду треба посматрати као циљани процес. Она је најефикаснија када је улога површине јасно дефинисана, као што је смањење трења, побољшање чишћења или контрола понашања контакта. Када се користи слепо, може смањити поузданост дела или сакрити дубље проблеме са машинском обрадом који су требали бити решени раније.
Шта полирање и брушење заправо мењају
Полирање првенствено мења топографију површине, а не својства материјала. Уклањање врхова који остају након машинске обраде смањује храпавост површине и мења начин на који површине интерагују под оптерећењем. Ова промена утиче на механику контакта, понашање подмазивања и локалну расподелу напона.
Са функционалног становишта, полирање утиче на неколико кључних карактеристика површине:
- Смањење површинске храпавости
Полирање смањује Ra и повезане параметре храпавости уклањањем трагова алата и површинских неравнина. Ово побољшава глаткоћу, али такође смањује способност површине да задржи мазива у неким применама.
- Контактно понашање и трење
Глатке површине генерално смањују трење током клизног контакта. Међутим, изузетно глатке завршне обраде могу довести до проблема са граничним подмазивањем или понашања „залепљивог клизања“ ако нису правилно пројектоване.
- Концентрација напона на траговима алата
Уклањање оштрих жлебова за машинску обраду смањује локализоване порасле напона. Ово може побољшати перформансе замора код делова изложених цикличним оптерећењима, под условом да се одржавају толеранције.
Важно је напоменути да полирање не исправља геометријске грешке. Проблеми равности, заобљености и поравнања остају непромењени осим ако се уклањање материјала не контролише строго.
Најбоље примене за полиране површине
Полирање пружа највећу вредност када интеракција површине директно утиче на перформансе, безбедност или чистоћу. У тим случајевима, користи надмашују додатне трошкове и ризик обраде.
Полиране завршне обраде се обично наводе за:
- Медицинске, компоненте за контакт са храном и хигијенске компоненте
Глатке површине смањују пријањање бактерија и чине чишћење ефикаснијим. Полирање помаже у испуњавању регулаторних стандарда и стандарда чистоће тамо где се површинска контаминација не може толерисати.
- Видљиве или оптичке компоненте
За делове где је изглед важан, полирање побољшава визуелни квалитет и перципирану вредност. То укључује производе окренуте потрошачима и архитектонске компоненте.
- Клизне и парне површине
Чауре, водилице и заптивни спојеви често имају користи од контролисане глаткоће како би се смањило хабање и обезбедио конзистентан контакт током кретања.
У овим применама, полирање се бира да би се подржао јасан функционални резултат, а не само да би се побољшао изглед.
Уобичајене замке у механичкој завршној обради
Један од најчешћих проблема са полирањем је ненамерно уклањање материјала. Прекомерно полирање може променити критичне димензије, посебно код елемената са малим толеранцијама. Чак и мале промене могу утицати на приањање, поравнање или перформансе прецизних склопова.
Други уобичајени ризици укључују:
- Заокруживање оштрих ивица
Полирање тежи да омекша ивице и углове, што може угрозити функционалну геометрију као што су заптивање ивица или елемената референтних тачака.
- Маскирање недостатака обраде
Полирање површине може сакрити трагове треперења, хабање алата или неправилно померање, уместо да реши узрок током обраде.
- Недоследан квалитет површине
Ручни или лоше контролисани процеси полирања могу довести до варијација од дела до дела, смањујући поновљивост.
Ови проблеми често настају када се полирање третира као корективни корак уместо као планирани процес са дефинисаним ограничењима.
Анодизирајући и конверзијски премази: Заштита са нежељеним ефектима
Анодирање се често бира јер је широко познато као издржљива и отпорна на корозију завршна обрада алуминијумских делова. Иако су ове предности стварне, анодирање такође мења површину на начине који утичу на димензије, понашање при хабању и дугорочну поузданост. Третирање анодирања као једноставног заштитног премаза може довести до неочекиваних проблема, посебно на прецизним компонентама.

Да би се анодизација правилно користила, мора се схватити као контролисана трансформација површине, а не као козметички слој. Процес модификује саму површину алуминијума, што доноси јасне предности, али такође уводи ограничења у дизајну и производњи која се морају рано узети у обзир.
Шта анодирање заправо пружа
Анодирање ствара оксидни слој који је интегрисан са алуминијумском подлогом. За разлику од нанетих премаза, овај слој расте и ка споља и ка унутра од оригиналне површине. Као резултат тога, анодирање побољшава неколико функционалних својстава, а истовремено мења геометрију површине.
Најважније функционалне предности укључују:
- Побољшана отпорност на корозију
Анодни оксидни слој штити алуминијум од оксидације и хемијског напада, посебно на отвореном и у влажним срединама.
- Повећана површинска тврдоћа
Анодизиране површине су тврђе од голог алуминијума, што побољшава отпорност на абразију и лако хабање.
- Електрична изолација
Оксидни слој је непроводљив, што може бити корисно у применама где је потребна електрична изолација.
Ова својства чине анодизацију атрактивном за структурну и еколошку заштиту, али је не чине погодном за сваку површину на делу.
Када анодирање најбоље функционише
Анодирање је најефикасније на алуминијумским компонентама где су отпорност на корозију и трајност површине важније од строге контроле димензија. Структурни делови, кућишта и спољне компоненте често имају користи од анодирања без значајног ризика.
Типичне примене где анодирање добро функционише укључују:
- Алуминијумске структурне компоненте
Оквири, носачи и кућишта која захтевају заштиту од животне средине, али се не ослањају на прецизно приањање.
- Површине изложене хабању, али непрецизне
Површине које су изложене руковању или лаганој абразији, али нису део клизних или заптивних спојева.
- Спољна и морска окружења
Анодирање помаже у заштити алуминијумских делова од влаге, излагања соли и деградације повезане са УВ зрачењем.
У овим случајевима, функционалне предности анодизирања надмашују његова ограничења, под условом да се процес правилно контролише.
Разматрања димензија и толеранција
Један од најзанемаренијих аспеката анодизирања је повећање дебљине. Пошто оксидни слој делимично расте у основни материјал, коначне димензије се мењају. Ово може утицати на прилегања, зазоре и односе спајања ако се не узме у обзир током пројектовања.
Критична димензионална питања укључују:
- Нагомилавање дебљине на прецизним карактеристикама
Рупе, прорези и површине лежаја могу се смањити изван толеранције након анодизирања.
- Навојне функције
Навоји се могу залепити или изгубити захват ако дебљина анодизирања није контролисана или маскирана.
- Склопови са уским толеранцијама
Делови пројектовани у номиналној величини без дозвољеног елоксирања често се не склапају правилно.
Да би избегли ове проблеме, дизајнери морају да наведу димензионалне дозвољене вредности и идентификују површине које захтевају маскирање или накнадну обраду.
Пасивација и хемијска завршна обрада: чишћење наспрам премазивања
Пасивација се често групише заједно са површинским премазима, али функционално служи сасвим другачијој сврси. За разлику од анодизирања или превлаке, пасивација не додаје нови слој нити мења димензије. Уместо тога, побољшава отпорност на корозију чишћењем и стабилизацијом постојеће површине. Ова разлика је кључна, посебно за прецизне компоненте где се димензионални интегритет не може угрозити.
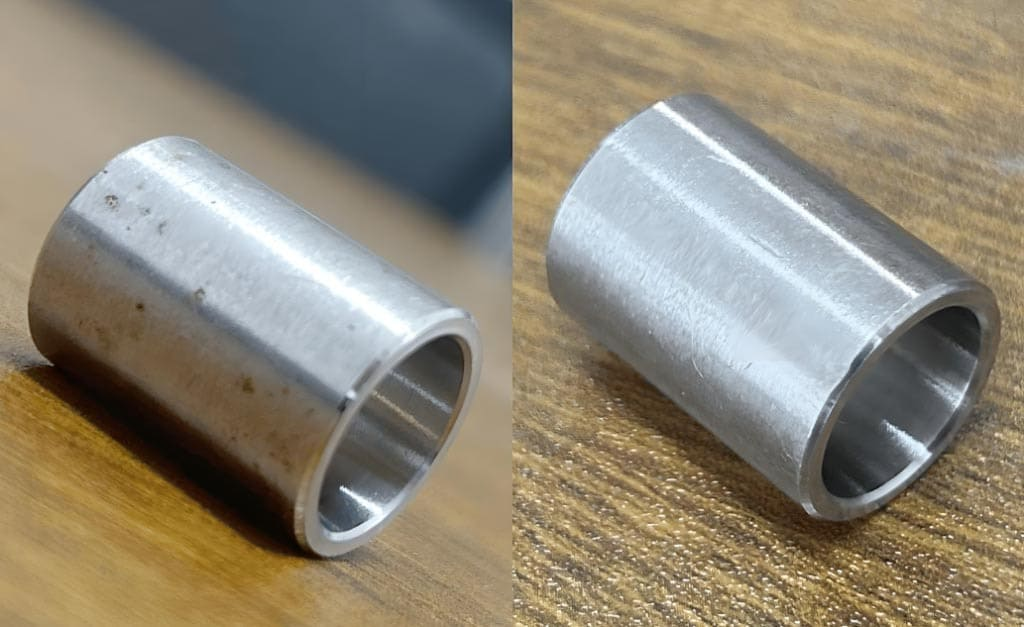
Код CNC обраде, делови од нерђајућег челика су посебно осетљиви на површинску контаминацију. Алати за сечење, причвршћивачи и руковање могу унети слободно гвожђе и друге остатке на површину. Пасивација решава овај проблем уклањањем контаминанта и омогућавањем да природна отпорност материјала на корозију функционише како је предвиђено.
Шта пасивација ради, а шта не ради
Пасивација се спроводи контролисаним хемијским третманом, обично коришћењем раствора азотне или лимунске киселине. Процес раствара слободно гвожђе и друге загађиваче са површине без нападања основног метала када се правилно изведе.
Функционално, пасивација пружа неколико кључних предности:
- Уклањање контаминације слободним гвожђем
Машинска обрада и руковање могу да одложе честице гвожђа које постају места почетка корозије. Пасивација елиминише ове остатке.
- Повећана отпорност на корозију
Чишћењем површине, пасивација омогућава нерђајућем челику да формира стабилан и континуирани слој хром оксида.
- Очување димензионалне тачности
Пошто се не додаје премаз, димензије делова и толеранције остају непромењене.
Истовремено, важно је разумети ограничења пасивације. Она не повећава тврдоћу површине, не побољшава отпорност на хабање нити скрива недостатке обраде. Очекивати да ће пасивација надокнадити лош квалитет површине је честа и скупа грешка.
Најбоље примене за пасивиране површине
Пасивација је најефикаснија на прецизним компонентама где је потребна отпорност на корозију без промене геометрије. Због тога је посебно вредна у индустријама са строгим захтевима за перформансе и прописима.
Типичне апликације укључују:
- Прецизни делови од нерђајућег челика
Компоненте са уским толеранцијама, као што су вратила, спојнице и причвршћивачи.
- Медицинска, ваздухопловна и прехрамбена опрема
Примене где су чистоћа, отпорност на корозију и интегритет материјала критични.
- Компоненте са сложеном геометријом
Делови код којих би накупљање премаза створило проблеме са приањањем или склапањем.
У овим случајевима, пасивација побољшава стабилност површине уз задржавање оригиналног обрађеног облика.
Значај претходног чишћења и припреме површине
Пасивација није замена за правилну машинску обраду или чишћење. Уља, расхладне течности и уграђени остаци морају се уклонити пре хемијске обраде. Ако загађивачи остану, процес пасивације постаје недоследан и мање ефикасан.
Кључни кораци припреме често укључују:
- Темељно одмашћивање ради уклањања машинских уља
- Исперите да бисте уклонили остатке средстава за чишћење
- Преглед уграђених остатака или површинских оштећења
Прескакање или журба са овим коракима повећава ризик од неравномерне отпорности на корозију или мрља након обраде.
Избор исправне хемије за легуру
Не реагују сви нерђајући челици на исти начин на пасивацију. Састав легуре, термичка обрада и претходна обрада утичу на то како површина реагује на различите хемијске растворе. Избор погрешне хемије може смањити ефикасност или оштетити површину.
Уобичајени проблеми настају када:
- Процеси засновани на азоту се примењују на осетљиве легуре без одговарајуће контроле
- Процеси на бази лимунске киселине се користе без адекватне валидације
- Мешане серије легура се обрађују заједно без сегрегације
Јасна идентификација квалитета материјала и контролисаних параметара обраде је неопходна за доследне резултате.
Уобичајене заблуде и грешке
Једна од најчешћих заблуда је претпоставка да пасивација побољшава завршну обраду површине или скрива недостатке обраде. У стварности, сви површински недостаци присутни пре пасивације остаће видљиви и након тога.
Друге уобичајене грешке укључују:
- Третман пасивације као опције за делове од нерђајућег челика
- Користећи га као корективну меру након лоших пракси обраде
- Неуспех у провери отпорности на корозију путем испитивања
Када се правилно користи, пасивација је превентивна мера, а не процес поправке.
Пасивација игра суптилну, али кључну улогу у завршној обради површина. Она штити прецизне делове без промене њихове геометрије, али само када се примењује уз правилну припрему и познавање материјала. У следећем одељку ћемо објединити све опције завршне обраде и изградити практичан оквир за избор праве завршне обраде површине на основу функције, ризика и трошкова.
Избор праве завршне обраде: Најбоље праксе и оквир за доношење одлука
Избор завршне обраде површине никада не би требало да буде подразумевана одлука. Сваки процес завршне обраде мења понашање површине, уноси одређене ризике и повећава трошкове. Најпоузданији делови су обично резултат намерних избора направљених рано у дизајну, а не одлука о завршној обради донетих у последњем тренутку ради побољшања изгледа или испуњавања нејасних спецификација.

Завршна обрада металне површине
Практичан приступ завршној обради површина почиње јасним дефинисањем шта се очекује од сваке површине на делу. Када се функција разуме, много је лакше елиминисати непотребне опције и фокусирати се на завршне обраде које пружају праву вредност.
Питања која треба поставити пре избора завршне обраде
Пре него што се одреди било који процес завршне обраде, важно је проценити улогу површине унутар склопа и његовог оперативног окружења. Овај корак спречава прекомерну обраду и помаже у избегавању корака завршне обраде који су у супротности са функционалним захтевима.
Кључна питања која воде до избора завршне обраде укључују:
- Коју функцију обавља површина?
Утврдите да ли је површина структурна, носива, клизна, заптивна или чисто козметичка.
- Да ли је корозија, хабање или трење главна брига?
Различите завршне обраде се односе на различите начине отказа. Идентификација примарног ризика помаже у сужавању избора.
- Колико су уске толеранције?
Завршне обраде које додају дебљину или уклањају материјал могу утицати на приањање и поравнање.
- Да ли је површина видљива или скривена?
Козметички захтеви не би требало да утичу на избор завршне обраде функционалних површина, осим ако изглед није критичан.
Рано одговарање на ова питања смањује измене дизајна и преправке касније у производњи.
Раздвајање функционалних и козметичких површина
Један од најефикаснијих начина за контролу трошкова и ризика завршне обраде је одвајање козметичких површина од функционалних. Није свака површина на делу потребна за исти ниво завршне обраде.
Najbolje prakse uključuju:
- Наношење козметичких завршних обрада само тамо где је изглед важан
- Заштита функционалних површина од непотребне обраде
- Коришћење маскирања или селективне завршне обраде када различите површине захтевају различите третмане
Овај приступ омогућава дизајнерима да постигну визуелни квалитет без угрожавања карактеристика критичних за перформансе.
Закључак
Завршна обрада површине након CNC обраде није последњи козметички корак. То је функционална инжењерска одлука која директно утиче на то како део функционише, колико дуго траје и колико поуздано ради у стварним условима. Полирање, анодизација и пасивација се баве различитим ризицима везаним за површину, од трења и хабања до корозије и контаминације. Када се ови процеси примењују са јасним разумевањем функције површине, они побољшавају перформансе дела. Када се примењују из навике, често уводе скривене проблеме.
Најефикасније стратегије завршне обраде почињу са намером. Разумевањем како свака површина интерагује са оптерећењима, окружењем и компонентама које се спајају, инжењери и купци могу да изаберу завршне обраде које додају праву вредност, а истовремено избегавају непотребне трошкове и ризик. Избор праве завршне обраде није ту да делови изгледају боље. Ради се о томе да се осигура да свака површина подржава намену дела током целог његовог животног века.




