

Одступање код CNC машинске обраде односи се на одступање ротирајуће компоненте од њене праве средишње линије током рада. У практичном смислу, то је разлог зашто алат који изгледа савршено равно на радном столу сече неравномерно када вретено почне да се окреће. Чак и на микронском нивоу, одступање утиче на то како се резна ивица захвата материјалом, како се струготине формирају и како се силе распоређују током обраде.

Овај чланак се фокусира на то шта је заправо одступање од норме, зашто се јавља у стварним системима обраде, како га правилно измерити и како директно утиче на квалитет, трошкове и поузданост процеса у производном погону.
Шта је истезање и зашто се јавља
Одступање описује недостатак савршене концентричне ротације у систему обраде. Једноставно речено, то значи да се ротирајућа оса вретена, држача или алата не поравнава тачно са правом средишњом линијом. Како се вретено окреће, ово неусклађеност узрокује да се резна ивица благо помера унутра и напоље уместо да прати савршен круг. Чак и када се кретање мери у микронима, процес сечења то одмах осети.
Код CNC машинске обраде, одступање од норме ретко настаје због једног неисправног дела. Обично је резултат више малих нетачности које се сабирају у целом систему. Разумевање које врсте одступања од норме постоје и одакле потичу је први корак ка њиховој контроли.
Радијално одступање у односу на аксијално одступање
Одступање се обично дели на радијалне и аксијалне компоненте, и свака утиче на обраду на другачији начин.
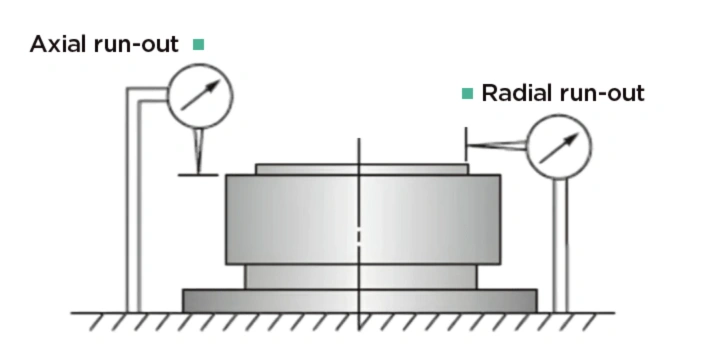
Радијално одступање у односу на аксијално одступање
Радијално одступање се односи на бочно одступање ротирајућег алата. Ово је најчешћи и најчешћи тип одступања код глодања и бушења. Када је присутно радијално одступање, једна резна ивица уклања више материјала од осталих. Ово ствара неравномерно оптерећење струготине и убрзава хабање доминантне ивице.
Аксијално одступање се односи на колебање површине дуж осе вретена. Релевантније је у операцијама и бушењу. Аксијално одступање утиче на равност и управност, а не на пречник. Иако се о њему често мање говори, и даље може изазвати проблеме са завршном обрадом и недоследне дубине.
Оба типа могу постојати истовремено и оба треба проценити приликом дијагностиковања проблема са тачношћу.
Одступање вретена од одступања алата
Одступање вретена потиче од саме машине. Мери се на врху вретена или унутар конуса и одражава стање лежајева, поравнање и унутрашњу геометрију. Одступање вретена поставља основну тачност за све што је монтирано на машину.

Одступање алата обухвата комбиновани ефекат држача алата, система стезања и алата за резање. Чак и ако је вретено веома прецизно, одступање алата и даље може бити прекомерно због хабања држача, лошег стезања или контаминације на споју.
У пракси, одступање алата је оно што већина радионица види и мери, али је важно запамтити да то укључује и допринос вретена.
Како се формира избацивање кроз стек
Одступање од нуле код CNC обраде је кумулативно. Сваки интерфејс уноси малу потенцијалну грешку.
Уобичајени доприносиоци укључују:
- Геометрија конуса вретена
- Тачност конуса држача алата
- Концентричност стезне чауре или система стезања
- Правост дршке алата
- Повуците стање клина и седење
Појединачно, свака грешка може бити у границама толеранције. Када се комбинују, могу довести укупно одступање изван прихватљивих граница. Овај ефекат нагомилавања објашњава зашто замена само једне компоненте често не успева да реши сталне проблеме са одступањем.
Типични прихватљиви опсези одступања
Прихватљиво одступање зависи од операције, величине алата и материјала, али су опште смернице корисне.
- Високопрецизно глодање често циља испод 3 микрона на врху алата
- Опште производно глодање може толерисати 5 до 10 микрона
- Бушење и развртање обично захтевају строжу контролу због осетљивости ивица
Важно је напоменути да се ове вредности мере на пречнику резања. Мерење ближе држачу може сакрити проблеме који постају озбиљни код већих дужина алата.
Утицај брзине и дужине алата
Одступање од нуле постаје израженије како се брзина вретена повећава. Центрифугалне силе појачавају мале геометријске грешке, узрокујући веће отклоне алата и вибрације. Због тога подешавање које делује прихватљиво при малој брзини може да откаже при производним обртајима.
Дужина алата такође игра важну улогу. Већи излаз повећава полугу, увећавајући свако постојеће неусклађеност. Неколико микрона на држачу може се претворити у значајно одступање на резној ивици.
Ово је посебно важно код дубоког џепирања, рада са калупима и завршне обраде великом брзином.
Одступање вретена и фактори са стране машине
Одступање од окружења вретена чини основу тачности у CNC обради. Сваки алат, држач и резна ивица на крају прате ротациону путању коју дефинише вретено. Када је та путања несавршена, ниједна компонента низводно не може је у потпуности исправити. Због тога стање вретена увек треба проценити пре него што се за проблеме са перформансама окриве држачи алата или алати за сечење.
Фактори који доприносе одступању од машине обично се развијају споро током времена. Пошто су промене постепене, често остају непримећене док се површинска обрада не деградира, век трајања алата не опадне или делови не почну да излазе из толеранције. Разумевање како ови проблеми настају помаже у разликовању нормалног хабања од озбиљних механичких проблема.
Проблеми са хабањем и преднапрезањем лежајева вретена
Лежајеви вретена су једна од најкритичнијих компоненти које утичу на одступање. Временом се хабају лежајеви и мењају унутрашњи зазори. Како хабање напредује, вретено губи способност да одржава константан центар ротације.
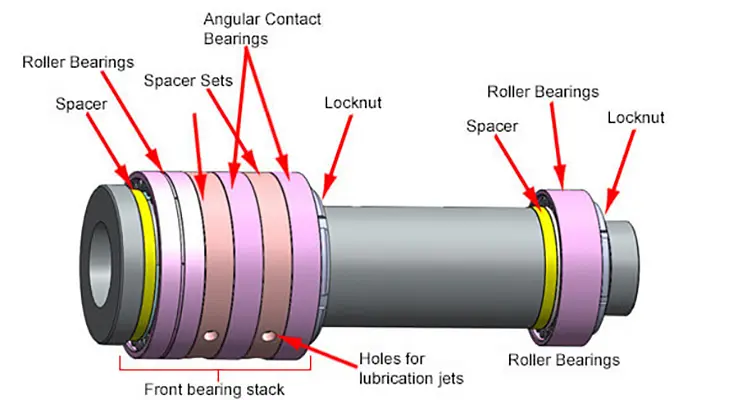
Уградња и преднапрезање цилиндричних ваљкастих лежајева вретена
Неправилно преднапрезање лежајева је још један чест проблем. Ако је преднапрезање прениско, вретено се може померити под дејством сила резања. Ако је превисоко, прекомерна топлота се накупља и убрзава хабање. Оба услова повећавају одступање и смањују стабилност.
Типични симптоми повезани са проблемима са лежајевима укључују:
- Повећање трзања са повећањем брзине
- Чујна бука при већим обртајима
- Нагомилавање топлоте током дужег рада
Када хабање лежајева постане значајно, одступање од норме се не може исправити калибрацијом или променом алата. Механичка поправка постаје једино дугорочно решење.
Термални раст и понашање при загревању
Термички ефекти играју главну улогу у тачности вретена, посебно код обраде великим брзинама. Како се вретено окреће, трење и топлота мотора узрокују његово ширење. Овај термички раст може померити средишњу линију вретена, привремено повећавајући одступање.
Хладне машине често показују веће одступање током првог дела смене. Како се температуре стабилизују, тачност се побољшава. Радионице које прескачу циклусе загревања могу видети недоследне резултате чак и када је машина механички исправна.
Контролисана рутина загревања помаже:
- Стабилизујте преднапрезање лежаја
- Смањите термичку дисторзију
- Побољшајте поновљивост током мерења и сечења
Игнорисање термичког понашања може довести до погрешне дијагнозе здравог вретена као неисправног.
Грешке у поравнању и старост машине
Поравнање вретена у односу на осе машине се успоставља током монтаже и инсталације. Током година рада, могу се јавити мала померања услед вибрација, јаког резања или померања темеља. Ове грешке у поравнању доводе до одступања које изгледа као да је повезано са алатом, али заправо потиче из структуре машине.
Старије машине су подложније, посебно ако су често имале тешке резове или су биле неадекватно одржаване. Иако су грешке у поравнању ређе од хабања лежајева, теже их је открити без одговарајуће опреме за испитивање.
У многим случајевима, проблеми са поравнањем се откривају кроз:
- Проблеми са тачношћу усмеравања
- Неравномерно трошење алата код сличних подешавања
- Неконзистентни резултати између машина
Проблеми са држачем алата, конусом и спојем
Иако стање вретена дефинише горњу границу тачности, већина прекомерног одступања у свакодневној производњи долази са стране алата. Држачи алата, конуси и стезни интерфејси се стално рукују, мењају и поново користе. Мале грешке на овим интерфејсима се брзо акумулирају и често објашњавају зашто се одступање разликује од подешавања до подешавања на истој машини.
За разлику од проблема са вретеном, одступање од окружења алата је у великој мери под контролом радионице. Разумевање одакле ове грешке настају омогућава оператерима и инжењерима да их спрече уместо да реагују након што се појаве проблеми са квалитетом.
Толеранције производње држача алата и хабање
Ниједан држач алата није савршено концентричан. Чак и нови држачи излазе из фабрике са одређеном толеранцијом одступања. Јефтинији држачи обично дозвољавају веће одступање, док се премијум држачи производе и балансирају до строжих граница.

Временом се држачи алата хабају. Поновљено стезање, вибрације и измене алата постепено деградирају унутрашње површине. Седишта стезних чаура губе концентричност, хидрауличне коморе слабе, а конусне површине развијају трагове контакта.
Уобичајени извори одступања од држача укључују:
- Истрошена седишта стезних чаура
- Деформисане хидрауличне чауре
- Микро оштећења услед неправилног затезања
- Падање држача или неправилно руковање
Носач који је некада добро радио може полако постати стални извор грешака без очигледних визуелних оштећења.
Поређење уобичајених типова држача
Различити системи држача алата контролишу одступање на различите начине. Избор држача има директан утицај на концентричност, поновљивост, контролу вибрација и дугорочну стабилност. Иако ниједан држач не може да исправи грешку вретена, прави систем може значајно смањити додатно одступање настало на споју алата.
Радионице често бирају држаче на основу доступности или цене, али разлике у перформансама постају очигледне када се толеранције пооштре или век трајања алата постане критичан. Разумевање понашања сваког типа држача помаже у усклађивању одлука о алатима са захтевима процеса.
| Тип држача алата | Типичне перформансе излаза | Кључне предности | Уобичајена ограничења | Најбољи случајеви употребе |
| Држач стезне чауре | Умерено, веома променљиво | Флексибилан, јефтин, широко доступан | Осетљиво на хабање стезних чаура, прљавштину и начин затезања | Опште глодање, груба обрада, радови ниске прецизности |
| Хидраулични држач | Ниско и константно | Добра концентричност, пригушивање вибрација и једноставно подешавање | Старење заптивки, виша цена од стезних калупа | Завршна обрада, развртање и прецизно глодање |
| Држач за скупљање | Веома ниско и поновљиво | Одлична концентричност, висока крутост | Захтева опрему за грејање, осетљива на контаминацију | Обрада великом брзином, завршна обрада у уској толеранцији |
Држачи стезаљки остају уобичајени због своје свестраности, али су такође најосетљивији на руковање и чистоћу. Стање стезаљке, конзистентност обртног момента и квалитет дршке алата утичу на коначно одступање. Истрошена или неусклађена стезаљка може проузроковати већу грешку него само тело држача.
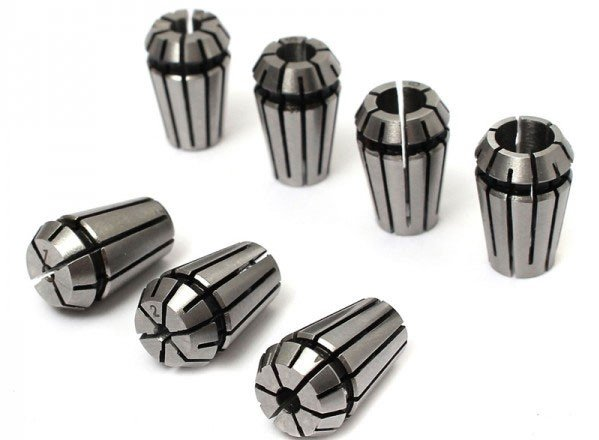
Хидраулични држачи пружају конзистентније резултате јер се притисак стезања равномерно примењује око дршке алата. Такође пригушују вибрације, што побољшава завршну обраду површине. Међутим, перформансе опадају са старењем унутрашњих заптивача, што чини периодичну инспекцију важном.

Држачи са термоскупљајућим приањањем генерално пружају најмање одступање када се правилно рукују. Њихово равномерно стезање и крута структура чине их идеалним за велике брзине и завршне операције. Њихов главни ризик лежи у лошој хигијени конуса и неправилним циклусима загревања, што може поништити њихове предности.
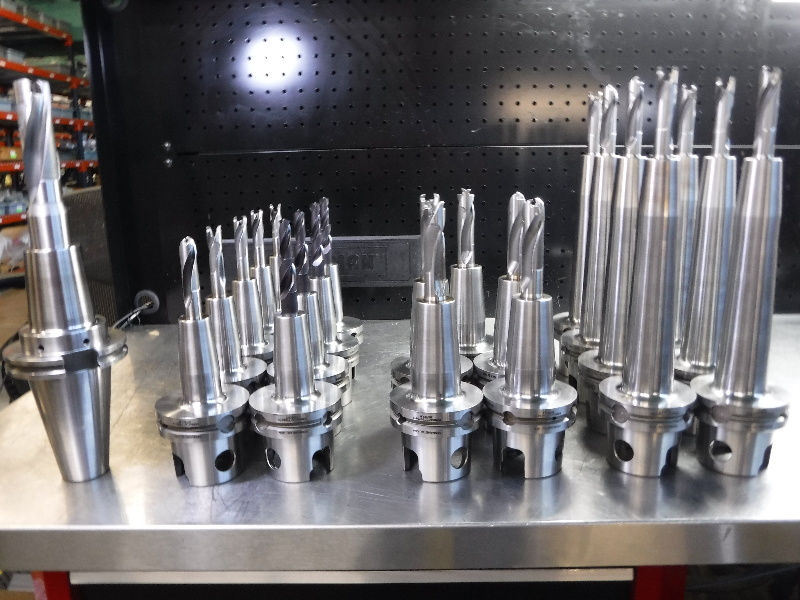
Приликом избора држача увек треба узети у обзир потребну тачност, дужину алата, силе резања и потребе за поновљивошћу, а не само цену.
Конусност конуса и стање површине
Спој вретена и држача један је од најчешће занемарених извора одступања. Било каква контаминација између конуса спречава потпуни контакт и помера држач ван центра.
Типични загађивачи укључују:
- Фини чипс
- Прашина и влакна
- Уљни филмови
- Трагови корозије од трења
Чак и танак слој уља може деловати као клин, приморавајући држач да се неравномерно налегне. Трагови нагризања од микропомерања смањују ефективну површину контакта и погоршавају поновљивост.
Рутинско чишћење конуса вретена и држача једна је од најефикаснијих пракси контроле одступања у свакој радионици.
Грешке са стезањем и проблеми са затезним клиновима
Неправилно стезање доводи до одступања и нестабилности. Ако је затезни клин истрошен, оштећен или неправилно одређен, држач можда неће правилно да седи. Ово утиче и на концентричност и на силу задржавања.
Прекомерно затезање стезних чаура такође може деформисати држач или стезну чауру, повећавајући одступање уместо да га смањује. Недовољно затезање омогућава микро померање током сечења, што погоршава хабање и завршну обраду.
Системе стезања треба проверити за:
- Исправан тип и дужина затезног клина
- Константна сила вучне полуге
- Правилне процедуре обртног момента
Игнорисање ових детаља често доводи до јурења за одступањем које делује насумично, али се заправо може понављати.
Правилно мерење одступања у ЦНЦ обради
Правилно мерење одступања је неопходно пре доношења било каквих одлука о стању машине, квалитету алата или могућностима процеса. Многи проблеми са одступањем се погрешно дијагностикују због лоше технике мерења, а не због стварних механичких проблема. Неколико микрона грешке у подешавању или тумачењу може лако довести до погрешних закључака и непотребних корективних мера.
Мерење одступања треба третирати као контролисани процес инспекције, а не као брзу проверу. Доследност у алатима, локацијама и процедурама је оно што претвара сирове очитавања у поуздане податке.
Алати за мерење и њихова примена
За мерење одступања у CNC обради се обично користи неколико алата, сваки са својим предностима и ограничењима. Избор праве методе зависи од тога који део система се процењује.
Индикатори са сатовима су најчешће коришћена опција у радионици. Они су исплативи и погодни за рутинске провере када су правилно монтирани и подешени на нулу. Међутим, њихова тачност у великој мери зависи од технике оператера и квалитета индикатора.
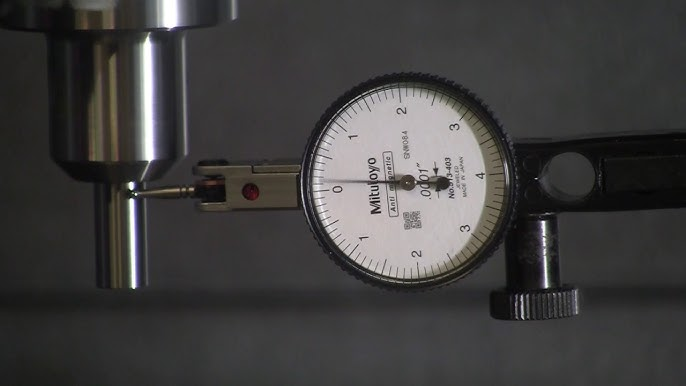
Мерење укупног одступања помоћу мерача са бројчаником
Тест шипке пружају познату равну референцу и корисне су за изоловање одступања вретена од ефеката алата. Обично се користе током квалификације машине или након сервисних радова.
Ласерски мерни системи нуде високу резолуцију и поновљивост. Идеални су за дијагностику и документацију машина, али су мање практични за свакодневну употребу због трошкова и времена подешавања.
Где треба мерити трзање
Место мерења одређује шта очитавање заправо представља. Мерење у само једној тачки може сакрити прави извор грешке.
Уобичајене тачке мерења укључују:
- Врх или конус вретена за процену стања машине
- Конус држача алата за проверу налегања и чистоће
- Дршка алата близу лице држача
- Пречник резања алата за релевантност процеса
Мерење ближе резној ивици пружа најзначајније податке за перформансе обраде. Мерење само на држачу често потцењује стварно одступање које се види током резања.
Правилан поступак мерења
Прецизно мерење одступања захтева понављајући процес. Прескакање корака или брзо подешавање доводи до више грешака него сама машина.
Кључни кораци укључују:
- Пажљиво очистите све контактне површине
- Чврсто причврстите индикатор да бисте избегли вибрације
- Полако окрећите вретено ручно
- Редовно бележите максималне и минималне очитавања
Вретено никада не треба окретати под напоном током мерења. Чак и мали број обртаја у минути доводи до вибрација и померања лежајева који искривљују очитавања.
Уобичајене грешке у мерењу
Многи пријављени проблеми са одступањем су узроковани техником, а не хардвером. Разумевање уобичајених грешака помаже у спречавању погрешног тумачења.
Честе грешке укључују:
- Мерење на грубим или оштећеним површинама
- Примена бочног оптерећења врхом индикатора
- Коришћење истрошених или индикатора ниске резолуције
- Поређење очитавања добијених на различитим дужинама алата
Још један чест проблем је игнорисање температуре. Мерења обављена на хладној машини често се разликују од оних обављених након загревања, што доводи до недоследних закључака.
Тумачење очитавања на нивоу микрона
Вредности на микронском нивоу морају се процењивати у контексту. Очитавање које изгледа прихватљиво на једној локацији може бити проблематично на другој.
На пример, 3 микрона на челу држача може се претворити у знатно више на резној ивици код дугог алата. Насупрот томе, нешто веће очитавање вретена може бити прихватљиво за грубе операције обраде, али не и за завршну обраду.
Праћење тренда је често вредније од једног мерења. Постепено повећање током времена обично указује на хабање, док нагле промене указују на оштећење или контаминацију.
Учесталост инспекција и документација
Редовна инспекција спречава да мали проблеми прерасту у веће кварове. Провере истезања треба заказати на основу употребе машине, захтева за прецизношћу и историје судара.
Ефикасне праксе документовања укључују:
- Снимање локације мерења и дужине алата
- Обратите пажњу на стање температуре машине
- Праћење промена током времена
Документовани подаци омогућавају информисане одлуке, а не реактивно решавање проблема.
Утицај на квалитет: завршна обрада површине, век трајања алата и отпад
О одступању се често говори као о проблему мерења, али његов стварни утицај се види у резултатима производње. Када се алат не ротира концентрично, процес сечења постаје неравномеран и непредвидив. Ово директно утиче на обраду површине, век трајања алата, димензионалну тачност и укупну стабилност процеса. У многим случајевима, радионице компензују то успоравањем помака, смањењем дубине реза или једноставним прихватањем веће стопе отпада без идентификовања одступања као основног узрока.
Разумевање како се истрошеност претвара у губитак квалитета помаже у оправдавању строже контроле и дисциплинованијих пракси инспекције.
Неравномерно оптерећење струготином и неравнотежа резне ивице
Одступање од струготине узрокује да једна резна ивица агресивније захвата материјал од осталих. Ово неравномерно оптерећење струготине концентрише силе резања на једну ивицу уместо да их равномерно распоређује.
Као резултат:
- Једна ивица се брзо троши док друге остају недовољно искоришћене
- Формирање чипова постаје недоследно
- Силе резања варирају током ротације
Ова неравнотежа повећава вибрације и смањује предвидљивост процеса. Код алата са више жлебова, проблем се погоршава са повећањем пречника алата.
Убрзано трошење алата и превремени квар
Пошто једна резна ивица носи несразмерно оптерећење, хабање напредује неравномерно. Доминантна ивица се брзо тупи, повећавајући силе резања и стварање топлоте.
Временом, ово доводи до:
- Одвајање ивица и микрофрактура
- Распад премаза
- Изненадни лом алата под нормалним условима резања
Алати често отказују много пре очекиваног века трајања, иако помаци и брзине изгледају конзервативно. Без решавања проблема одступања, сама замена алата не решава проблем.
Деградација површинске завршне обраде и вибрирање
Површинска обрада је један од најранијих показатеља прекомерног одступања. Како сечиво осцилује, оно оставља неправилне трагове алата уместо једноличне шеме.
Типични проблеми са квалитетом површине укључују:
- Видљива таласастост на обрађеним површинама
- Недоследни шаре капарица
- Трагови треперења који се погоршавају при већим брзинама
Чак и мале количине одступања могу деградирати завршну обраду код брзих или завршних операција. Полирање или секундарне операције могу бити потребне за компензацију, повећавајући време циклуса и трошкове.
Димензионална недоследност и померање толеранције
Одступање од окружења утиче на димензионалну тачност променом ефективног пречника резања. Како се доминантна ивица троши, алат прогресивно сече мање или веће делове у зависности од операције.
Ово резултира:
- Постепено померање величине током дугих производних циклуса
- Повећана варијација између делова
- Тешкоће у доследном одржавању строгих толеранција
Оператори могу често подешавати одступања, а да не схватају да је основни узрок истрошеност алата, а не само варијација материјала или хабање алата.
Отпад, прерада и скривени губици у производњи
Финансијски утицај истрошености протеже се даље од видљивих недостатака. Отпадни делови, прерада и изгубљено време рада машине тихо нарушавају профитабилност.
Мала одступања на нивоу микрона могу довести до:
- Карактеристике ван толеранције су касне у процесу
- Одбачени делови након што је додата значајна вредност
- Смањено поверење у машинску обраду без надзора
Пошто су ови губици распоређени између одељења за алате, рад и квалитет, истрошеност се често потцењује као покретач трошкова.
Закључак
Контрола одступања је основни захтев за конзистентну и предвидљиву CNC обраду. Чак и мала одступања утичу на то како се силе резања распоређују, како се алати троше и како се површине обликују. Када се одступање игнорише, радионице често реагују споријим помацима, честим променама одступања или прераном заменом алата, а ништа од тога не решава основни проблем. Третирање одступања као проблем на нивоу система омогућава рано откривање проблема и њихово исправљање у њиховом извору.
Превенција је далеко ефикаснија од корекције. Чисти интерфејси, одговарајући избор држача алата, контролисана дужина алата и редовне праксе инспекције смањују варијабилност пре него што дође до сечива. Најважније је да препознавање да микрони имају стварне последице помаже да се одступање од апстрактне мере претвори у практичан покретач квалитета који директно утиче на перформансе, трошкове и дугорочну поузданост.




